Le swap de batterie a cessé d'être une expérience de niche en Chine cette année. Avec plus de 2 520 stations réparties dans 200 villes dès la fin septembre 2026, les équipements qui composent ces baies sont désormais achetés en série, maintenus par des équipes de terrain et jugés sur leur disponibilité. Le busbar est la partie qui conduit le courant que personne ne photographie : l'interface pack, la liaison DC du rack, la liaison du chargeur. Son cahier des charges diffère de celui d'un busbar véhicule, parce que le joint est ouvert et refermé par une machine, plusieurs fois par jour, pendant dix ans.
Le swap de batterie a cessé d'être une expérience de niche en Chine cette année. Avec plus de 2 520 stations réparties dans 200 villes dès la fin septembre 2026, les équipements qui composent ces baies sont désormais achetés en série, maintenus par des équipes de terrain et jugés sur leur disponibilité. Le busbar est la partie qui conduit le courant que personne ne photographie : l'interface pack, la liaison DC du rack, la liaison du chargeur. Son cahier des charges diffère de celui d'un busbar véhicule, parce que le joint est ouvert et refermé par une machine, plusieurs fois par jour, pendant dix ans.
Première publication 2026-11-06 · Dernière mise à jour 2026-11-12
Cette page est une donnée annuelle évolutive : l'édition 2026, actualisée une fois par an au fur et à mesure de la publication des nouvelles données de marché.
Le réseau Choco-Swap de CATL atteignait 2 520 stations réparties dans 200 villes et 31 régions provinciales au 29 septembre 2026, selon les déclarations de l'entreprise rapportées ce mois-là, avec un objectif d'environ 3 000 stations et de 4 000 sites combinés charge-et-swap d'ici la fin de l'année 2026. Une couverture indépendante d'octobre 2026 faisait état de près de 20 000 batteries en circulation sur le même réseau. Ces chiffres importent à un fournisseur de composants pour une seule raison : une station qui swappe 40 à 80 packs par jour accumule 15 000 à 30 000 cycles d'accouplement par an sur la même interface en cuivre.
Un busbar véhicule ne voit qu'un seul événement d'assemblage en usine. Un busbar de station voit un événement mécanique toutes les vingt minutes. Les hypothèses de conception bâties pour le premier cas — un boulonnage serré au couple, une cosse sertie, une tresse soudée — ne survivent pas au second sans être réexaminées à la loupe.
Quatre chemins de courant existent dans une station typique, et chacun a une mission différente. L'interface pack transporte l'intégralité du courant de charge ou de décharge pendant toute la durée d'une session, typiquement 200 à 600 A en gamme 400 V ou 800 V. La liaison DC du rack distribue entre les baies chargeuses parallèles et fonctionne en continu. La liaison chargeur-vers-bus crache le redressement de sortie, avec son ondulation de commutation. Le chemin auxiliaire et de contrôle est faible en puissance mais doit rester parfaitement propre.
Parce que l'interface pack est le seul chemin physiquement refait par la machine, elle concentre toute la fiabilité. Une tenue continue de 1 000 A sur le papier devient sans objet si la paire de contact développe 50 µΩ de résistance supplémentaire après 8 000 cycles ; à 500 A, cela fait 12,5 W de chaleur dans un joint de la taille d'un pouce, posé à l'intérieur d'une armoire qui porte déjà les pertes du chargeur. Le dimensionnement part donc de la croissance de la résistance de contact, et non des seules tables d'intensité admissible. Notre graphique d'intensité admissible fournit la base en régime établi ; la marge de cyclage doit s'ajouter par-dessus.
Le bus sommant est l'endroit où une station se distingue d'un simple chargeur. Un site doté de quatre baies de 120 kW tirant d'un bus 400 V commun peut prélever environ 1 200 A lorsque chaque baie est à pleine sortie, et le busbar doit porter cette somme le long d'un unique trajet laminé avant de se diviser à nouveau aux bornes des baies. Les concepteurs segmentent généralement le bus en deux ou trois tronçons assemblés par un joint boulonné, ce qui garde chaque moulage assez compact pour être pressé et offre à l'équipe de terrain un point de rupture maintenance. Le piège, c'est que chaque joint boulonné sur le chemin DC ajoute un élément de résistance qui croît avec les cycles ; le nombre de tronçons est donc une décision de fiabilité autant qu'une décision de fabrication.
Le partage de charge détermine aussi le profil thermique. Les baies culminent rarement ensemble, et un contrôleur de station qui échelonne la sortie des baies peut maintenir le bus à 60-70 % de sa capacité sommée la majeure partie de la journée. Quand cette logique de contrôleur n'est pas encore figée au stade de la conception, le bus doit être dimensionné pour le pire cas plutôt que pour la moyenne, parce que le logiciel sera réglé plus tard, tandis que le cuivre, lui, ne pourra pas être redimensionné.
Le passage des architectures pack de 400 V à 800 V double la tension de service sans doubler les distances d'isolement. Les lignes de fuite et les distances dans une armoire de swap sont contraintes par l'enveloppe mécanique du plateau-pack, si bien que les concepteurs finissent par arbitrer entre l'épaisseur de l'isolant et le cheminement d'air. Les busbars laminés aident, parce que le diélectrique est collé au conducteur et que l'entrefer entre couches est fixé par le film, et non par la tolérance d'assemblage.
Ce qui n'aide pas, c'est de supposer que les règles côté véhicule s'appliquent. Une armoire de station est un ensemble basse tension au regard de l'IEC 61439-1, et sa coordination d'isolement doit être vérifiée au niveau de l'ensemble, en tenant compte du degré de pollution d'une enceinte de bord de route qui s'ouvre à ciel ouvert plusieurs fois par heure. Notre guide de conception couvre l'arithmétique des distances ; l'ajout pratique pour les stations de swap, c'est une marge poussière et humidité qui part du principe que l'enceinte n'est pas étanche.
L'empilement d'isolation d'une liaison DC 800 V ne se réduit pas à un film plus épais. À cette tension de service, le champ à travers un diélectrique mince est suffisamment élevé pour que l'amorçage des décharges partielles devienne la limite directrice plutôt que la tension de claquage, et qu'un vide de quelques dixièmes de millimètre à l'intérieur d'un stratifié collé puisse entretenir la décharge pendant des années avant de rompre. C'est pourquoi les barres de station 800 V sont généralement construites avec 0,2-0,5 mm de diélectrique par paire de couches, des bords embolisés aux bornes, et un essai de réception par décharge partielle plutôt qu'un simple essai diélectrique.
La seconde contrainte, c'est la ligne de fuite à la surface de la barre là où elle traverse une équerre métallique. Une surface polluée, ce qu'aura inévitablement une armoire de bord de route, réduit la ligne de fuite effective d'un tiers ou plus par rapport à un échantillon de laboratoire propre. Ajouter une nervure ou un embout revêtu coûte moins cher que d'ajouter de la distance d'air à l'intérieur d'une enceinte fixe, et c'est la mesure le plus souvent oubliée quand une conception 400 V est portée à 800 V.
Les stations de swap tournent rarement au ralenti dans les réseaux urbains denses. Une station au service de flottes de VTC peut fonctionner 20 heures par jour, avec des baies chargeuses à 60-80 % de leur puissance nominale et des armoires à 45-55 °C d'ambiance interne en été. Dans ces conditions, un busbar dimensionné pour une élévation de 30 °C au courant nominal se tiendra bien au-dessus de son point de conception.
Deux conséquences pratiques en découlent. Premièrement, la densité de courant pour convection naturelle à l'intérieur d'une armoire doit rester proche de 6-8 A/mm² pour le cuivre, plutôt que des 10 A/mm² qui paraissent acceptables sur un banc d'essai. Deuxièmement, le chemin thermique entre la barre et l'enceinte importe autant que la barre elle-même ; une barre laminée boulonnée sur un panneau peint conduit la chaleur vers un dissipateur médiocre. Voir la page sur la gestion thermique pour les valeurs de résistance d'interface qui décident si le goulot d'étranglement est l'armoire ou la barre.
Une vérification utile au stade de la conception : prenez le courant de la barre, la section de cuivre, l'ambiance interne de l'armoire et l'élévation mesurée, puis comparez le résultat à la limite appliquée aux bornes dans la norme d'ensemble. Une élévation de 30 K sur une barre dans une armoire à 50 °C atteint 80 °C au conducteur, ce qui laisse très peu de marge à la borne, où la résistance de contact ajoute ses propres quelques watts. Si les chiffres ne tombent pas juste, la solution la moins chère est généralement le flux d'air plutôt que le cuivre : un ventilateur filtré déplaçant 200 m3/h dans l'armoire peut abaisser l'ambiance interne de 8-10 K, ce qui achète plus de marge thermique que d'ajouter 20 % à la section de la barre.
Une interface pack à ressort ou à bride perd lentement sa force normale. Le placage étain sur cuivre s'oxyde et se foule ; chaque cycle arrache un peu plus de la couche tendre et met à jour des aspérités qui se soudent à froid puis se déchirent. La signature mesurable, c'est une lecture milliohmique qui grimpe, et non un défaut visible. Les équipes de terrain qui ne contrôlent que la décoloration passent à côté des deux premiers tiers de la courbe de dégradation.
Les critères de réception doivent donc s'écrire comme une fenêtre de résistance à un courant d'essai défini, mesurée au contrôle entrant et de nouveau à 5 000 et 15 000 cycles. Un joint qui démarre à 20 µΩ et atteint 40 µΩ reste électriquement acceptable, mais il a consumé la moitié de sa marge thermique. Notre note sur la conception des connexions explique comment spécifier cette fenêtre sans contraindre le fournisseur à un chiffre sur pièce initiale irréaliste.
Le fouillement (fretting) est le mécanisme derrière l'essentiel de cette croissance. Chaque cycle d'accouplement autorise un micro-déplacement relatif entre les deux surfaces de contact, piloté par la dilatation thermique et par la tolérance mécanique de la bride. L'oxyde qui se forme dans la zone fouillée est plus dur et moins conducteur que l'étain de masse, et il s'accumule dans la tache de contact au lieu d'être essuyé. Le placage argent résiste mieux au fouillement que l'étain, parce que son oxyde est conducteur, ce qui explique pourquoi les interfaces à haut nombre de cycles spécifient souvent un fini argent ou alliage d'argent malgré le coût. La distance d'essuyage, le petit glissement ménagé dans un connecteur lors de l'accouplement, est la contre-mesure : elle rompt l'oxyde à chaque cycle au lieu de le laisser s'édifier.
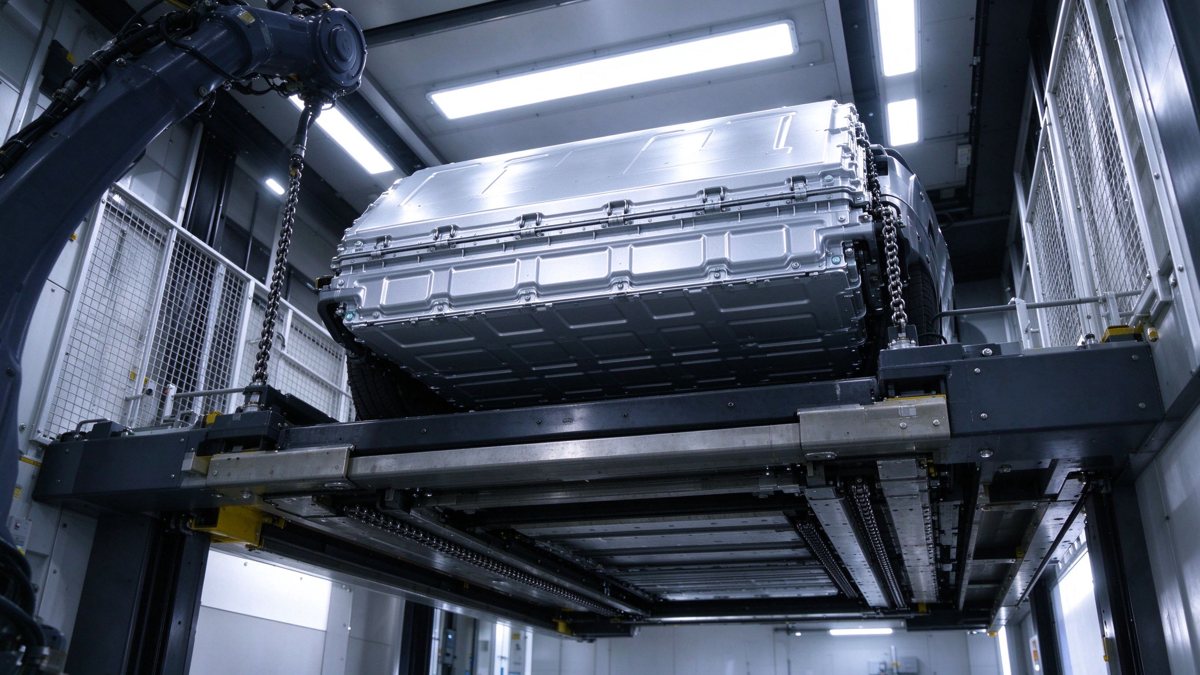
Le plateau-pack est soulevé, aligné, bridé puis relâché par un mécanisme à actionnement hydraulique ou asservi. Les chocs se transmettent à travers le plateau jusqu'à la quincaillerie de l'interface, et le busbar les perçoit comme des variations de précharge de boulon. Un joint qui passe un essai de traction statique peut encore se desserrer sous 20 000 bridages si le boulon n'est pas précontraint contre un ressort ou un empilement de rondelles Belleville.
Pour la quincaillerie de station, nous recommandons de spécifier un contrôle de couple résiduel à chaque intervalle de maintenance et une marque témoin sur la fixation, plus un moyen de freinage de filetage qui tienne 120 °C. Lorsque l'interface est un connecteur plutôt qu'un joint boulonné, la force de rétention appartient au plan, et non à un catalogue. Le guide de choix des connecteurs expose les exigences de force et d'essuyage qui rendent un connecteur fiable sous accouplement répété.
La perte de précharge est calculable. Un joint boulonné avec un boulon acier de 12 mm à 60 Nm porte environ 45 kN de charge de serrage ; le cyclage thermique entre le plateau en aluminium et la barre en cuivre peut relâcher 10-20 % de cela au bout de quelques centaines de cycles, à mesure que les matériaux fluent et que le joint se met en place. Un empilement de rondelles Belleville restitue 30-50 % de la précharge perdue, parce qu'il emmagasine de l'énergie élastique sur une course plus longue, et il donne en plus à l'inspecteur un jeu visible à contrôler. Dans les stations qui tournent 20 heures par jour, le joint est cyclé thermiquement chaque fois qu'un pack est swappé, si bien que la relaxation s'opère plus vite que dans une installation statique.
Trois documents encadrent la conception. L'IEC 61439-1 régit l'ensemble : vérification de l'échauffement, vérification diélectrique, tenue au court-circuit et règles de distances. L'IEC 61851-23 couvre le système de charge DC qui tient à l'intérieur de l'armoire. Le GB/T 40032 traite de la sécurité du swap de batterie pour l'interface mécanique et électrique. Aucun d'eux ne spécifie de durée de vie en cycles pour un joint de busbar ; cela doit être écrit dans la spécification d'achat comme une exigence au niveau de la station.
C'est dans ce vide que naissent la plupart des différends fournisseurs. Un façonnier peut certifier une barre à l'IEC 61439-1 et livrer tout de même quelque chose qui lâche à 10 000 cycles, parce que la norme essaie l'ensemble une seule fois, et non le duty. Écrivez l'exigence de cycles, la fenêtre de résistance et l'intervalle d'inspection dans le dossier de plans. La bibliothèque des normes pointe vers les clauses qu'il vous faut citer.
Le cuivre est le principal coût matière dans un busbar de station, et les constructeurs de stations subissent une pression pour réduire la nomenclature à mesure que les réseaux passent de quelques centaines à quelques milliers de sites. La tentation est de rogner la section jusqu'au courant nominal. Ce compromis tient jusqu'au premier été de surcharge, puis revient sous forme de réclamations garantie qui coûtent plus cher que le cuivre économisé.
Une approche plus défendable consiste à tenir la section et à réduire le coût ailleurs : moins de transitions de couches, imbrication plus serrée pour tailler la chute, largeurs standardisées entre les plateformes de charge. La teneur en cuivre par station est à peu près fixée par la physique ; le rendement de fabrication, c'est là où un fournisseur peut véritablement rivaliser. Notre comparaison cuivre contre aluminium explique pourquoi l'aluminium n'est pas un substitut direct à cette densité de courant et dans ce format d'enceinte.
Une RFQ pour des busbars de station de swap doit énoncer le duty, et pas seulement les cotes. Contenu minimal : courant continu et de pointe par chemin ; gamme de tension et degré de pollution ; température ambiante et température interne d'armoire ; cycles d'accouplement attendus par an et durée de vie en conception ; type d'interface (boulonné, connecteur, soudé) ; épaisseur de placage et sous-couche ; fenêtre de résistance au courant d'essai ; exigences de couple et de rétention ; tension d'essai diélectrique et limite de DP ; jeu documentaire.
Les fournisseurs qui chiffrent seulement sur un plan vont calculer le prix du cuivre et ignorer le duty. Ceux qui demandent le nombre de cycles et le profil d'ambiance, ce sont ceux qui imagineront le joint. Le chemin de l'échantillon à la série montre comment étager cette conversation pour que la pièce initiale prouve le procédé avant l'engagement en volume.
Deux champs manquent couramment dans les RFQ de station, et tous deux changent la réponse. Le premier, c'est le nombre de cycles d'accouplement attendus sur l'interface pack sur toute la durée de vie, et pas seulement par an ; une station qui tourne dix ans à 60 swaps par jour, c'est un joint à 200 000 cycles, ce qui dépasse ce que couvre une fiche connecteur standard. Le second, c'est l'accès maintenance : un technicien peut-il atteindre le joint avec une clé dynamométrique en moins de cinq minutes, ou doit-on mettre l'armoire hors tension et la partiellement démonter ? L'accès décide si la conception peut compter sur un re-couplage périodique ou doit être sans maintenance.
Trois essais appartiennent à tout busbar de station : une mesure de résistance de contact à un courant défini, une tenue diélectrique avec contrôle de décharge partielle pour le matériel 800 V, et un cycle thermique qui reproduit l'oscillation quotidienne de l'armoire. Le premier attrape la qualité du joint, le deuxième les vides dans le stratifié, le troisième le desserrage.
Les essais de cyclage peuvent être accélérés. Une enceinte de 500 cycles menée entre −20 °C et +85 °C, courant appliqué pendant le palier à chaud, expose la plupart des faiblesses de placage et de précharge. Ce n'est pas la même chose que 20 000 accouplements mécaniques, mais c'est un filtre bon marché avant les essais de terrain. Voir la page sur la décharge partielle pour le montage de mesure et les limites qui rendent une mesure de DP significative à 800 V.
Le courant d'essai importe autant que la limite. Un micro-ohmmètre qui injecte 1 A lira la résistance de constriction de quelques aspérités et pourra paraître excellent alors que le joint est déjà en partie séparé. Une mesure à 100 A, ou au courant nominal, chauffe la tache de contact et lit la résistance que le joint présentera réellement en service. Spécifiez le courant d'essai, le temps de stabilisation et la température à laquelle la lecture est prise, sinon deux fournisseurs rapporteront des chiffres qu'on ne peut comparer.
Sur les conceptions de station que nous avons passées en revue, le classement des défaillances est constant : interface pack desserrée ou corrodiée en tête, délamination du stratifié au niveau d'un pli en second, épaulement de borne fissuré en troisième, et défauts de fusible ouvert ou de contacteur qu'on attribue par erreur au busbar en quatrième. Chacune appelle une contre-mesure différente.
L'usure d'interface se règle par le placage et la précharge, et non par un cuivre plus épais. La délamination se règle par le rayon de pliage et les paramètres de pressage, et non par un film différent. Les fissures de borne viennent d'un serrage excessif d'un épaulement usiné trop mince. Le guide de sélection des modes de défaillance fait correspondre chaque signature à la décision de conception qui l'empêche, ce qui est utile quand un exploitant de station signale un symptôme sans ouverture.
Barre laminée boulonnée : coût le plus bas, meilleure dispersion thermique, exige un contrôle de couple et un re-contrôle périodique ; adaptée au bus DC de rack et aux liaisons chargeur. Barre à connecteurs : remplacement terrain le plus rapide, coût unitaire plus élevé, impose une force d'accouplement et un essuyage définis ; adaptée à l'interface pack où l'accès maintenance est contraint. Tresse soudée : absorbe l'erreur d'alignement, sans fixation au joint, mais non réparable sur le terrain ; adaptée aux liaisons internes fixes. Barre pleine à capuchon isolant : la moins chère pour les faibles nombres de couches, la consistance diélectrique la plus faible, acceptable seulement là où le chemin d'air est généreux.
La matrice est un point de départ, pas une règle. Une station à 60 swaps par jour et dix ans de durée de vie doit pondérabiliser la maintenabilité au-dessus du coût unitaire, parce qu'un déplacement camion coûte plus cher que le matériel. Une station à faible utilisation peut accepter la barre boulonnée et l'intervalle d'inspection qui va avec.
Deux questions voisines reviennent habituellement dans la même réunion : comment l'empilement d'isolation 800 V est vérifié, ce que nous avons couvert quand la transition vers les appareillages SF6-free a élargi les distances moyenne tension, et comment se compare le coût unitaire sur un déploiement de station pluriannuel, ce que le cadre MOQ et coût total expose en chiffres.
La croissance du réseau de 2 500 à 4 000 sites en un an fait passer l'achat d'achat projeté à l'achat de plateforme. Les plateformes standardisent l'interface, ce qui est bon pour le coût et mauvais pour la dépendance fournisseur ; le plan du busbar devient la spécification de fait dont hérite chaque station. Mettre au juste le duty cycle, la fenêtre de résistance et l'empilement de placage au niveau de la plateforme coûte moins cher que de les corriger site par site.
Pour les fournisseurs, le différentiateur n'est pas le prix du cuivre. C'est la capacité à documenter la performance en cycles, à tenir une fenêtre de résistance sur 15 000 accouplements, et à livrer une qualité de stratifié constante en volume. Les acheteurs doivent éprouver cette capacité avant de passer à l'échelle, et non après. Si vous spécifiez une interface de station dès maintenant, la voie du contact ingénierie fait relire le profil de duty contre notre empilement standard avant qu'un plan ne soit gelé.
Une autre conséquence de la standardisation par plateforme, c'est que le plan du busbar devient un actif partagé entre générations de stations. Quand un réseau passe d'une plateforme 400 V à une plateforme 800 V, l'enveloppe mécanique reste généralement proche de l'origine, parce que le plateau-pack et le mécanisme de levage coûtent cher à changer. L'empilement d'isolation doit être requalifié à l'intérieur de cette enveloppe, ce qui est exactement là où un fournisseur expérimenté en stratifié apporte sa valeur : la correction tient souvent à un diélectrique plus mince et plus performant et à un bord redessiné, et non à une armoire plus grande.
Le MCS passe du pilote à l'échelle flotte en 2026 : la recharge 1 MW+ à 1250 V et jusqu'à
Lire l’article
Un joint serré n'est pas la même chose qu'un joint correct. Les fenêtres de couple, les li
Lire l’article
Elena Vasquez est ingénieure d'application en électronique de puissance avec 10 ans d'expérience dans l'intégration de barres omnibus laminées dans les onduleurs VE, les systèmes de charge et les PCS de stockage d'énergie. Elle se spécialise dans la conception de liaisons DC à fa
Envoyez le profil de courant, la classe de tension et les types de bornes — nos ingénieurs répondent sous un jour ouvré.
