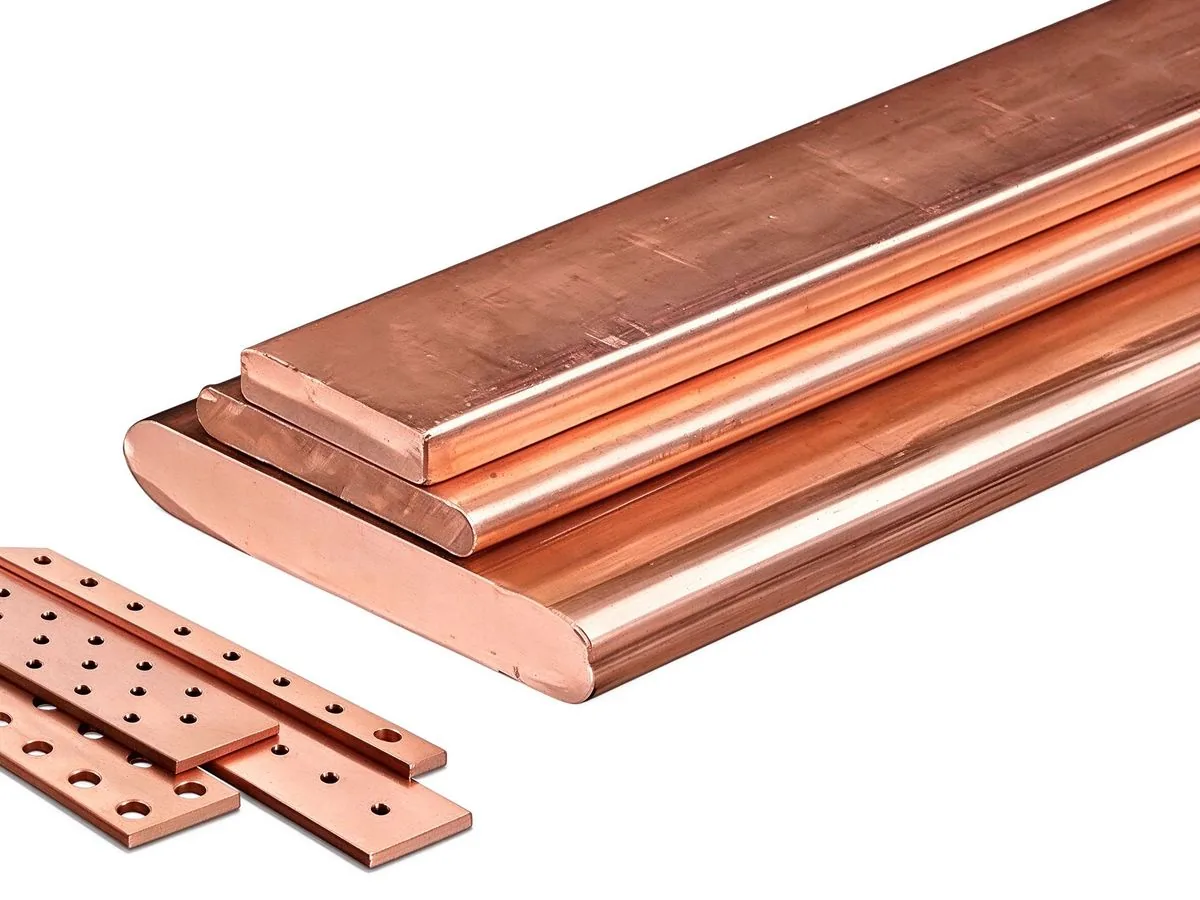
バッテリー交換は、中国ではもはやニッチな実験ではなくなった。2026年9月後半時点で200都市を超える2,520ステーションが稼働し、筐体の中の装置は量産され、現場チームに保守され、稼働率で評価される時代に入った。バスバーは誰も撮影しない電流経路を担う部品である――パックインターフェース、ラックDC母線、充電器リンク。その設計要件は車載バスバーとは根本的に異なる。なぜなら、その接続部は機械によって、一日に何度も、十年単位で開閉されるからである。
バッテリー交換は、中国ではもはやニッチな実験ではなくなった。2026年9月後半時点で200都市を超える2,520ステーションが稼働し、筐体の中の装置は量産され、現場チームに保守され、稼働率で評価される時代に入った。バスバーは誰も撮影しない電流経路を担う部品である――パックインターフェース、ラックDC母線、充電器リンク。その設計要件は車載バスバーとは根本的に異なる。なぜなら、その接続部は機械によって、一日に何度も、十年単位で開閉されるからである。
初回公開 2026-11-06 · 最終更新 2026-11-12
本ページは年次更新のデータページです。2026 年版であり、新しい市場データが公表されるたびに年 1 回更新されます。
CATL の Choco-Swap ネットワークは、2026年9月29日までに 200 都市・31 省にまたがる 2,520 ステーションに達した、と同月公表の会社声明が報じており、2026 年末には約 3,000 ステーション、充電・交換併設拠点で 4,000 拠点という目標を掲げる。2026 年 10 月の独立系報道によれば、同ネットワークで流通するバッテリーはほぼ 20,000 個に達する。これらの数字が部品サプライヤーにとって重要な理由は一つ、一日 40〜80 パックを交換するステーションは、同じ銅インターフェースに年間 15,000〜30,000 回の嵌合サイクルを積み上げるからである。
車載バスバーは工場で一度だけ組み立てられる。ステーションのバスバーは 20 分に一度の機械的事象にさらされる。前者のために組まれた設計前提――トルク管理されたボルト継手、圧着端子、はんだ付けフレキ――は、見直しなしに後者を生き延びることはできない。
標準的なステーションには四つの電流経路があり、それぞれ負荷が異なる。パックインターフェースは 1 回のセッション全時間にわたる充放電電流を担い、典型的には 400 V または 800 V クラスで 200〜600 A である。ラックDC母線は並列充電ベイ間を配分し、連続的に通電する。充電器から母線へのリンクは、スイッチングリップルを含む整流出力を流す。補助・制御経路は小容量だが、清浄に保たれねばならない。
パックインターフェースだけが機械によって物理的に再形成される経路であるため、信頼性を支配する。8,000 サイクル後に接触対が 50 µΩ 余分な抵抗を生じるなら、紙面上の 1,000 A 連続定格は無意味である。500 A でそれは 12.5 W の発熱を、親指大の継手に生じさせ、しかも充電器損失を既に持つ盤内に置かれる。したがって断面選定は電流容量表だけからではなく、接触抵抗の成長から出発する。弊社の許容電流チャートは定常状態の基線を与えるものであり、サイクル余裕はその上に積み増す必要がある。
合流母線こそが、ステーションを充電器と異ならせる。4 基の 120 kW ベイが共通の 400 V 母線から給電される現場では、全ベイ全出力時に約 1,200 A が引かれ、バスバーはその合計を、ベイ端子で再分割される前に、単一の積層ランで担わねばならない。設計者は通常、母線を 2〜3 セグメントに分割し、その間をボルト継手とする。これは各成形品をプレス可能な大きさに保ち、現場チームに整備可能な遮断点を与える。落とし穴は、DC 経路のすべてのボルト継手がサイクルとともに成長する抵抗要素を追加することであり、セグメント数は製造上の判断であると同時に信頼性上の判断でもある。
分担通流も熱プロファイルを決める。ベイが同時にピークすることは稀であり、ベイ出力をずらすステーション制御なら、母線は 1 日の大半を合計定格の 60〜70% で運べる。設計段階でその制御ロジックが未確定なら、平均ではなく最悪ケースで断面を決めるべきである。ソフトは後から調整されるが、銅は後から太くできないからである。
400 V から 800 V パックアーキテクチャへの移行は、空間距離を倍にせずに使用電圧を倍にする。交換盤内の沿面距離と空間距離はパックトレイの機械的外形に拘束されるため、設計者は絶縁厚を空気距離とトレードオンすることになる。積層バスバーは誘電体が導体に接着され、層間ギャップが組立公差ではなくフィルムで固定されるため、ここで有利に働く。
役に立たないのは、車載側の規則がそのまま当てはまると仮定することである。ステーション盤は IEC 61439-1 下位の低圧装置であり、その絶縁協調は装置レベルで検証されねばならず、1 時間に数回大気に開かれる路上設置盤の汚染度も含まれる。弊社の設計ガイドは空間距離の算術を扱う。交換ステーションへの実務的な追加は、筐体が密閉されていないと仮定した防塵・防湿余裕である。
800 V DC リンクの絶縁積層は、単にフィルムを厚くすればよいというものではない。その使用電圧では、薄い誘電体にかかる電界が高くなり、絶縁破壊電圧ではなく部分放電開始電圧が支配的な限界となる。接着積層内の直径数十分のミリのボイドは、故障するまで何年も放電を持続しうる。だから 800 V ステーション用バーは通常、層対あたり 0.2〜0.5 mm の誘電体で構成され、端子に注形処理を施し、ヒポット試験だけでなく部分放電受入試験を課す。
第二の制約は、金属ブラケットを通過するバー表面の沿面距離である。路上盤が必ず持つ汚染表面は、清浄な実験室サンプルに比べ実効沿面距離を三分の一以上減じる。固定筐体内で空気距離を追加するより、リブを追加するか端部をコーティングする方が安上がりであり、400 V 設計を 800 V に拡張する際に最も見落とされる対策である。
交換ステーションは、都市部の密集ネットワークでは殆どアイドルしない。配車車両 にサービスするステーションは 1 日 20 時間稼働し、充電ベイは定格出力の 60〜80%、盤内周囲温度は夏場に 45〜55 °C に達する。そうした条件では、銘板電流で 30 °C の温度上昇に合わせたバスバーは、設計点を大きく上回ってしまう。
実務的な帰結は二つある。第一に、盤内自然対流での銅電流密度は、ベンチ上で許容に見える 10 A/mm² ではなく 6〜8 A/mm² 付近に保つべきである。第二に、バーから筐体への熱経路がバー自体と同じくらい重要である。塗装パネルにボルト留めされた積層バーは、熱を贫弱なヒートシンクに流し込む。盤とバーのどちらがボトルネックかを決める界面抵抗の数値については熱管理を参照されたい。
設計段階で有用なサニティチェック:バー電流、銅断面、盤内周囲温度、実測上昇を取り、その結果を装置規格の端子限界と照合する。50 °C の盤内にあるバーの 30 K 上昇は導体部で 80 °C に達し、接触抵抗が独自に数 W を発生させる端子部で余裕が殆ど残らない。数字が整合しない場合、最も安い解決策は通常、銅を足すことではなく気流である。ろ過ファンで 200 m³/h を盤内に流せば、盤内周囲を 8〜10 K 下げられ、これはバー断面を 20% 増やすより大きな熱余裕を買える。
ばね付勢またはクランプ式のパックインターフェースは、徐々に垂直力を失う。銅上のすずめっきは酸化しフレッティングを起こす。各サイクルが軟質層をわずかずつ除去し、その後冷間溶着しては引き千切られるアスペリティを露出させる。計測される現象は、目に見える欠陥ではなくミリオーム読みの上昇である。変色だけを確認する現場チームは、劣化曲線の三分の二を見逃す。
したがって受入基準は、定めた試験電流での抵抗窓として書かれるべきであり、入荷検査時および 5,000 サイクル・15,000 サイクル後に再測定する。20 µΩ で始まり 40 µΩ に達した継手は、電気的にはまだ許容範囲内だが、熱的余裕の半分を消費している。サプライヤーに非現実的な初品数値を強いることなくその窓を規定する方法は、弊社の接続設計ノートに説明する。
フレッティングはその成長の大部分を生む機構である。嵌合サイクルごとに、熱膨張とクランプの機械公差に駆動されて二つの接触面の間に微視的な相対運動が生じる。フレッティング域に形成される酸化物はバルクすずより硬く導電性が低く、接触面に払拭されずに堆積する。銀めっきは、その酸化物が導電性であるため、すずよりフレッティングに強い。だから高サイクルインターフェースでは、コストにもかかわらず銀または銀合金仕上げが指定されることが多い。ワイプ距離――嵌合時にコネクタに設計される小さな滑り運動――が対策であり、各サイクルで酸化物を破り、堆積を許さない。
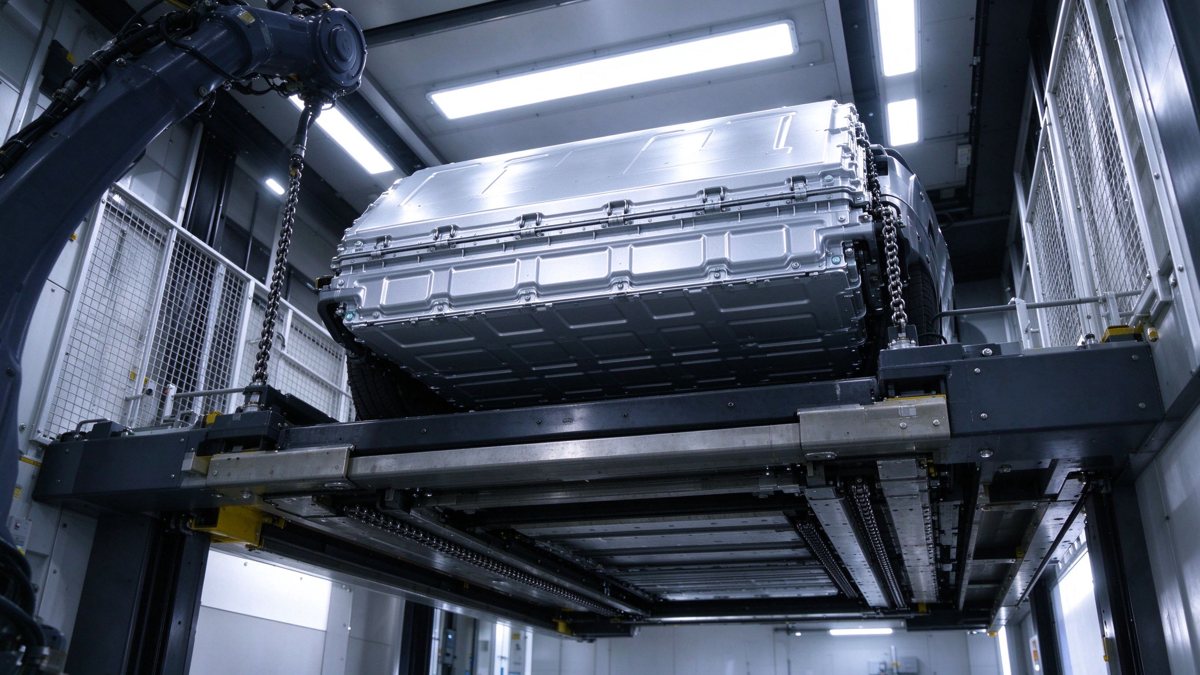
パックトレイは、油圧またはサーボ駆動の機構によって持ち上げられ、位置合わせされ、クランプされ、解放される。衝撃荷重はトレイを伝ってインターフェース金物に伝わり、バスバーはそれをボルト予圧の変動として受ける。静的引張試験に合格した継手であっても、ボルトがばねまたは皿ばね座金群に対して予圧されていなければ、20,000 回のクランプ事象で緩むことがある。
ステーション金物には、整備ごとにプリベイリングトルク確認とファスナーのマーキング、ならびに 120 °C に耐えるねじロック法を指定することを推奨する。インターフェースがボルト継手ではなくコネクタの場合、保持力はカタログではなく図面に記載すべきである。繰返し嵌合下でコネクタを信頼たらしめる保持力とワイプの要件はコネクタ選定ガイドにまとめる。
予圧損失は計算可能である。12 mm 鋼ボルトを 60 Nm で締めたボルト継手は約 45 kN のクランプ荷重を担う。アルミトレイと銅バーの間の熱サイクルでは、材料のクリープと継手なじみにより、数百サイクルのうちにその 10〜20% が緩和する。皿ばね座金群は、より長いストロークに弾性エネルギーを蓄えるため、失われた予圧の 30〜50% を回復させ、検査者に目視可能な隙間も与える。1 日 20 時間稼働するステーションでは、パック交換のたびに継手が熱サイクルするため、緩和は静的設置より速く進む。
設計を枠づける文書は三つある。IEC 61439-1 は装置を統治し、温度上昇検証、誘電試験、短絡耐用、空間距離規則を定める。IEC 61851-23 は盤内に収められる DC 充電システムを扱う。GB/T 40032 は機械的・電気的インターフェースに関するバッテリー交換安全を対象とする。これらはいずれもバスバー継手のサイクル寿命を規定していない。それはステーションレベルの要求として購買仕様に書き込まねばならない。
この空白がサプライヤー紛争の出発点になることが多い。製造者はバーを IEC 61439-1 に認証させることはできても、10,000 サイクルで故障するものを納めかねない。規格は装置を一度試験するのであって、使用条件を試験するのではないからである。サイクル要求、抵抗窓、検査間隔を図面パッケージに書き込むこと。引用すべき条項へのリンクは規格ライブラリにある。
銅はステーションバスバーの材料コストの支配項であり、ステーションビルダーはネットワークが数百から数千拠点へ拡大する中で、部品表削減の圧力にさらされている。誘惑は断面を銘板電流まで削ることである。そのトレードは最初の夏の過負荷までは効き、その後は節約した銅代より高くつく保証請求となって戻ってくる。
より防御可能なアプローチは、断面を維持して他でコストを下げることである。層遷移を減らし、ネスティングを詰めてスクラップを削り、充電器プラットフォーム横断で幅を標準化する。ステーションあたりの銅含有量は物理でほぼ固定される。製造歩留まりこそがサプライヤーが真に競いうる領域である。この電流密度・筐体サイズでアルミが単純代替にならない理由は、弊社の銅対アルミ比較が説明する。
交換ステーション用バスバーの RFQ は、寸法だけでなく 使用条件を記載すべきである。最低限の内容:経路ごとの連続電流とピーク電流;電圧クラスと汚染度;周囲温度と盤内温度;年間予想嵌合サイクルと設計寿命;インターフェース種別(ボルト、コネクタ、溶接);めっき厚と下地めっき;試験電流での抵抗窓;トルクと保持要求;誘電試験電圧と PD 限界;ドキュメント一式。
図面にだけ見積もるサプライヤーは銅代に値付けし、使用条件を無視する。サイクル数と周囲プロファイルを尋ねてくるサプライヤーこそが、継手を設計する。量産投入前に工程を初品で証明する会話の進め方はサンプルto量産の経路に示す。
ステーション RFQ で恒常的に欠落し、しかも答えを変える二つの項目がある。第一は、年あたりだけでなく設計寿命全体でパックインターフェースに予想される嵌合サイクル数である。1 日 60 回交換を 10 年稼働するステーションは 200,000 サイクルの継手であり、標準コネクタのデータシートのカバー範囲を超える。第二は保守アクセスである。技術者がトルクレンチで 5 分以内に継手に到達できるか、盤を無通電にして部分解体せねばならないか。アクセスは、設計が定期増締めに依存できるか、メンテナンスフリーでなければならないかを決定する。
三つの試験がすべてのステーションバスバーに必要である。定めた電流での接触抵抗測定、800 V 用金物に対する部分放電チェック付き誘電耐力試験、盤内の 1 日の振れを再現する熱サイクル試験。第一は継手品質を、第二は積層内ボイドを、第三は緩みを捉える。
サイクル試験は加速できる。−20 °C から +85 °C の間で、高温保持中に通電する 500 サイクルチャンバ試験は、めっきと予圧の弱点の大半を暴露する。20,000 回の機械嵌合と同一ではないが、現場試行前の安価なフィルタである。800 V で PD 合否を意味あらしめる測定セットアップと限界値については部分放電を参照されたい。
試験電流は限界値と同じくらい重要である。1 A を注入するマイクロオームメータは、わずかなアスペリティの狭窄抵抗を読むだけで、継手が既に部分的に分離していても優秀に見えうる。100 A または定格電流での測定は接触面を加熱し、継手が実使用で呈する抵抗を読む。試験電流、安定化時間、読み取り温度を指定しなければ、二つのサプライヤーの数値は比較不能になる。
これまでレビューしたステーション設計全体で、故障順位は一貫している:パックインターフェースの緩みまたは腐食が第一、ベンド部での積層剥離が第二、端子ショルダ亀裂が第三、バスバーに誤帰属されるヒューズ開放またはコンタクタ故障が第四である。それぞれ対策が異なる。
インターフェース摩耗は銅を厚くして解決するのではなく、めっきと予圧で解決する。剥離はフィルムを替えて解決するのではなく、曲げRとプレス条件で解決する。端子亀裂は、薄すぎるショルダを過剰トルクで締めた結果生じる。各症候を、それを未然に防ぐ設計判断に対応づけるのが故障モード選定ガイドであり、分解なしに症状だけを報告するステーション運用者に有用である。
ボルト留め積層バー:最も安価、熱拡散に最も優れる、トルク管理と定期再点検を要する。ラックDC母線と充電器リンクに適する。コネクタ付きバー:現場交換が最速、単価は高い、定めた嵌合力とワイプを必要とする。整備アクセスが制約されるパックインターフェースに適する。溶接フレキ部:位置ずれを吸収し、継手にファスナーを持たないが、現場整備は不可。固定内部リンクに適する。絶縁ブーツ付きソリッドバー:層数が少ない場合に最も安価、誘電体一貫性は最も低く、空気距離が豊富な箇所にのみ許容される。
マトリクスは出発点であり規則ではない。1 日 60 回交換・設計寿命 10 年のステーションは、単価より整備性に重きを置くべきである。出動コストは金物代より高いからである。利用率の低いステーションなら、ボルト留めバーとそれに付随する検査間隔を許容できる。
同じ会議で二つの隣接する問いがしばしば挙がる。800 V 絶縁積層がどのように検証されるかは、中圧空間距離を拡げたSF6 フリースイッチギヤ移行の節で扱った。多年にわたるステーション展開で単価がどう比較されるかは、MOQ とトータルコストの枠組みが数値で示す。
ネットワークが 1 年で 2,500 拠点から 4,000 拠点へ成長すると、調達はプロジェクト購買からプラットフォーム購買へ変わる。プラットフォームはインターフェースを標準化し、それはコストに好ましく、ロックインに対しては好ましくない。バスバー図面は、すべてのステーションが継承する事実上の仕様になる。負荷サイクル、抵抗窓、めっき積層をプラットフォームレベルで正しく決めることは、拠点ごとに後から直すより安上がりである。
サプライヤーにとっての差別項は銅価格ではない。サイクル性能を文書化し、15,000 回嵌合にわたり抵抗窓を維持し、量産で一貫した積層品質を出荷する能力である。購入者は規模を拡大する前にこの能力を試験すべきであり、後からではない。いまステーションインターフェースを仕様しているなら、技術窓口の経路で、図面を凍結する前に 負荷プロファイルを弊社標準スタックと照合できる。
プラットフォーム標準化のもう一つの帰結は、バスバー図面がステーション世代間の共有資産になることである。ネットワークが 400 V プラットフォームから 800 V へ移るとき、パックトレイとリフト機構は変更コストが大きいため、機械的外形は通常元のまま近い位置に留まる。絶縁積層はその外形の中で再認定を受けねばならず、まさにそこに積層経験を持つサプライヤーの価値がある。解決策は大きな盤ではなく、より薄く高性能な誘電体と再設計されたエッジであることが多い。
Elena Vasquezはパワーエレクトロニクス応用エンジニアで、積層バスバーをEVインバータ、充電システム、エネルギー貯蔵PCSへ統合した経験が10年あります。低インダクタンスDCリンク設計、EMC挙動、コンバータ実装を専門としています。マドリード工科大学で電気工学の学士号を取得。インバータ用バスバー選定、浮遊インダクタンス、SiCレイアウトについて執筆しています。