Chaque barre stratifiée quitte l'usine après un essai diélectrique. Très peu d'acheteurs peuvent dire quelle tension a été appliquée, pendant combien de temps, à quelle vitesse de rampe, et si le courant de fuite a été enregistré. Ces quatre faits font la différence entre un essai qui protège le client et un tampon sur une fiche de route.
Chaque barre stratifiée quitte l'usine après un essai diélectrique. Très peu d'acheteurs peuvent dire quelle tension a été appliquée, pendant combien de temps, à quelle vitesse de rampe, et si le courant de fuite a été enregistré. Ces quatre faits font la différence entre un essai qui protège le client et un tampon sur une fiche de route.
Un essai de tenue diélectrique applique une tension supérieure à la tension de service pendant une durée définie et observe si l'isolation rompt. C'est un contrôle va/sans-va pour les défauts grossiers : une piqûre dans un film, un chemin conducteur le long d'un chant, un vide qui s'ionise sous la contrainte d'essai, ou un corps étranger pontant les couches.
Ce qu'il ne prouve pas, c'est l'endurance. Une barre qui survit 60 secondes à la tension d'essai peut encore contenir des vides qui déchargent à une tension plus basse pendant des années, érodant lentement le diélectrique jusqu'à ce que l'isolation faille en service. C'est ce vide que comble la mesure de décharge partielle, et pourquoi un standard de réception fondé sur le seul essai diélectrique est incomplet pour toute barre qui verra un champ élevé continu.
L'essai n'est pas non plus un substitut à la qualité de construction. Une barre bien construite passe aisément ; une barre mal construite peut passer par chance et échouer sur la suivante. L'essai protège le client de la mauvaise unité, et non du mauvais procédé.
Le point de vue côté conception sur la construction sans décharge est dans la conception sans décharge partielle.
La tension d'essai est dérivée de la tension d'isolation nominale de l'ensemble et de la norme à laquelle l'ensemble est construit, et non choisie par le façonneur. Pour les ensembles d'appareillages basse tension, la CEI 61439-1 définit les propriétés diélectriques et la vérification correspondante, et les valeurs d'essai évoluent avec la tension d'isolation nominale plutôt qu'avec la tension de service de l'application.
La conséquence pratique est qu'une barre calibrée pour une liaison DC de 1 000 V est essayée à une valeur bien au-dessus de 1 000 V — couramment dans la gamme du kilo-volt bas — parce que l'essai vise à prouver la marge, et non à reproduire la contrainte de service. Utiliser la tension de service comme tension d'essai est une erreur courante dans les spécifications rédigées en interne, et cela produit un essai auquel presque rien n'échoue.
Pour les composants à l'intérieur d'un ensemble certifié, la certification de l'ensemble peut définir l'essai individuel, et l'essai du fournisseur de composants devrait être cohérent avec lui plutôt qu'inventé séparément. Lorsque la norme du client et l'habitude du façonneur divergent, le dessin devrait citer la norme et l'article, pour que le désaccord soit tranché sur le papier avant la première expédition.
Le cadre normatif est indexé dans le hub des normes.
La tension d'essai CA est le choix conventionnel parce qu'elle sollicite l'isolation dans les deux polarités et qu'elle est plus facile à générer au niveau requis. L'essai CC est utilisé là où le système d'isolation fonctionnera réellement en DC, et là où la capacité d'un grand empilement stratifié rend l'essai CA peu pratique ou où la distribution du champ DC importe.
Les deux ne sont pas équivalents. Un essai CC à la même valeur de crête applique une contrainte constante qui peut charger les interfaces et produire une distribution de champ différente du CA, et il peut manquer des défauts qui répondent à l'inversion de polarité. Un essai CA à la même valeur efficace applique une crête plus élevée, ce qui est pourquoi les normes précisent laquelle elles visent et à quelle valeur.
Pour un busbar qui vivra sur une liaison DC, il y a un argument à essayer les deux : un essai individuel CA pour la détection de défaut, et un essai CC ou une mesure de décharge partielle polarisée DC pour caractériser le comportement sous le champ de service réel. Le second n'est pas un essai de production ; c'est un essai de qualification de conception, et il appartient à l'enregistrement d'essai de type.
Un essai qui applique la tension pleine en un palier charge l'isolation brutalement et peut produire une transitoire qui soit déclenche la limite de fuite, soit pire, amorce une décharge qui ne se produirait pas sous une rampe maîtrisée. Les normes spécifient typiquement une rampe sur quelques secondes, un maintien au niveau d'essai pendant une durée définie — couramment une minute pour les essais de type et une période plus courte pour les essais individuels — et une décharge contrôlée en fin d'essai.
Le temps de maintien existe pour laisser se développer les processus lents. Un vide qui va s'ionir le fera généralement dans les premières secondes ; un chemin de surface qui va cheminer mettra plus longtemps. Un essai individuel d'une seconde est une commodité de production, et il n'est adéquat que lorsque le procédé est stable et que la conception a déjà été essayée de type à pleine durée.
La décharge finale importe pour la sécurité de l'opérateur et pour l'essai suivant. Un empilement stratifié avec une grande capacité entre couches retient une charge après la coupure de l'alimentation, et une barre manipulée avant décharge peut délivrer une secousse ou une étincelle qui endommage la surface de l'isolation. Le montage d'essai devrait inclure une résistance de décharge et une indication visible que le circuit est hors tension.
Le périmètre de réception côté acheteur est discuté dans le cadre de comparaison des devis.
La plupart des appareils diélectriques affichent un courant de fuite, et la plupart des opérateurs ne regardent que le voyant de succès. La valeur de fuite est le chiffre le plus informatif : une barre avec une fuite stable et basse pendant tout le maintien se comporte comme un condensateur, tandis qu'une barre dont la fuite monte régulièrement montre un défaut ionisant ou un chemin de surface qui chauffe.
Un standard de réception utile enregistre la fuite au début et à la fin du maintien et fixe un maximum, plus une règle selon laquelle la valeur ne doit pas monter de plus qu'un pourcentage défini. Cette règle attrape la barre qui passe le seuil va/sans-va mais est en route vers la rupture.
La fuite dépend aussi de l'humidité et de la température. Un essai mené dans une salle sèche et fraîche peut sous-estimer la fuite que la même barre montrerait dans un conteneur humide. Si la limite de réception est serrée, la condition d'essai devrait être enregistrée, et la limite devrait être fixée en tenant compte du pire environnement attendu.
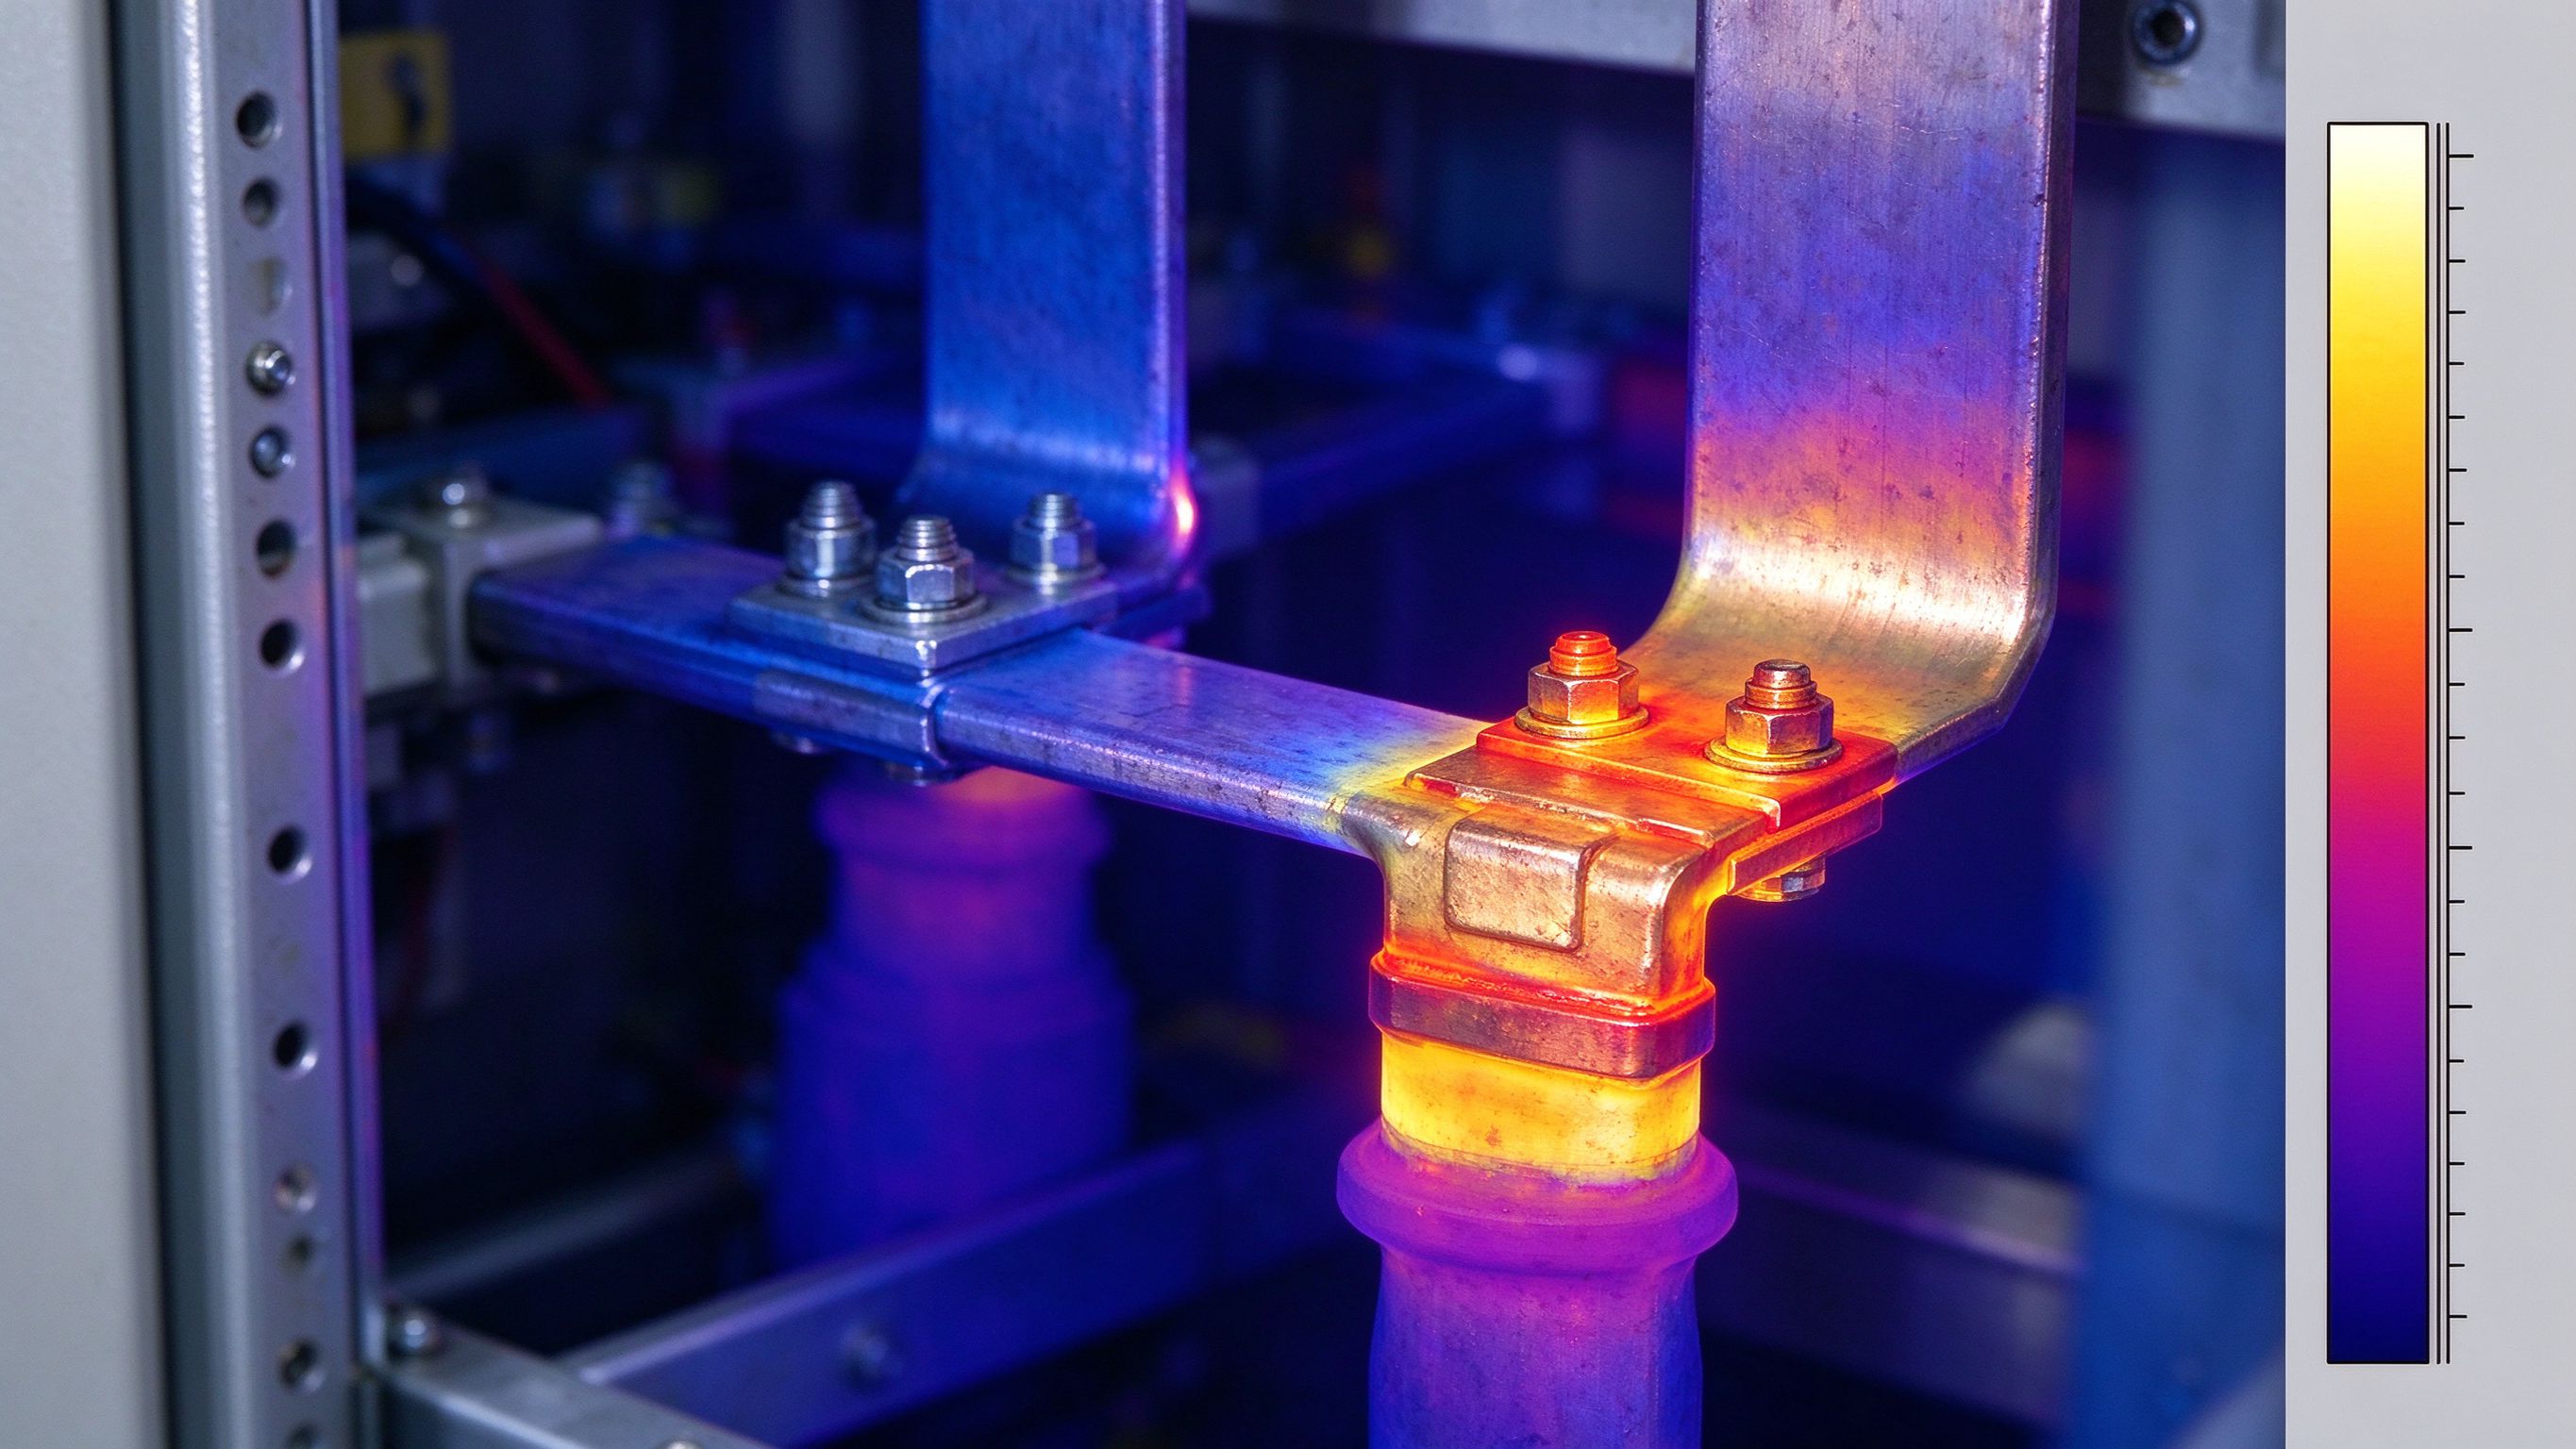
La décharge partielle est une rupture localisée qui ne pont pas l'isolation. Elle se produit dans les vides, aux bords du conducteur, le long des interfaces décollées et aux frontières entre matériaux de permittivités différentes. Chaque événement transfère une petite charge, et l'effet cumulatif sur des années érode le diélectrique jusqu'à la rupture.
La mesure s'exprime en picocoulombs, et la limite de réception est fixée à un multiple défini de la tension de service — couramment 1,2 à 1,5 fois — avec un plancher de bruit de fond spécifié. Une barre qui ne montre aucune décharge au-dessus de, disons, 5 pC à 1,2 fois la tension de service est un produit différent d'une barre qui en montre 50 pC.
La mesure est sensible à l'agencement d'essai : le condensateur de couplage, le blindage, la mise à la terre et le bruit ambiant affectent tous le résultat. Un essai de décharge partielle mené sur un banc à côté d'un poste de soudage n'est pas une mesure ; c'est un chiffre. Le montage et le niveau de bruit de fond appartiennent à l'enregistrement d'essai.
Le traitement au niveau application est dans les décharges partielles.
Quatre sites expliquent l'essentiel de l'activité de décharge. Le bord de la feuille de conducteur, où le champ se concentre et où le film est mince. L'interface entre le film et le noyage ou le revêtement, où un vide peut se former pendant la polymérisation. L'extrémité de la borne, où la géométrie du conducteur change brutalement et où l'isolation est souvent plus mince. Et tout trou percé ou chant coupé où une bavure ou un délaminage crée une poche de gaz.
Concevoir contre ces défauts relève de la géométrie et du procédé : arrondir le bord de la feuille là où le champ est le plus élevé, maîtriser le chevauchement à la frontière, s'assurer que le noyage mouille la surface sans piéger l'air, et garder la transition de borne graduelle plutôt que par paliers.
Les contrôles procédé qui importent sont la propreté avant lamination, les cycles de presse maîtrisés, et un profil de polymérisation qui ne dégage pas de gaz vers l'intérieur de l'empilement. Un vide formé pendant la polymérisation est invisible à un essai diélectrique et visible à une mesure de décharge partielle, ce qui est l'argument pour faire les deux sur le premier article de chaque nouvelle conception d'empilement.
Les choix de matériaux et de couches qui déplacent la tension d'amorçage sont dans le choix diélectrique.
Un essai diélectrique sur un busbar est un essai à haute énergie, et le montage devrait le traiter ainsi : une enceinte ou un protège-contact verrouillé, un chemin de décharge, une indication claire de l'état d'essai, et une procédure qui empêche une seconde personne de toucher la barre pendant le maintien. Les fils d'essai devraient être calibrés pour la tension et le courant, et le chemin de retour doit être solide, parce qu'un retour flottant produit des lectures de fuite erratiques.
La barre devrait être essayée dans une condition qui reflète son état monté autant que possible. Essayer une barre nue à l'air puis l'installer contre une enveloppe métallique avec un petit entrefer air, c'est essayer deux systèmes d'isolation différents. Si l'installation compte sur l'enveloppe pour la distance, le montage d'essai devrait inclure un plan de masse à la distance spécifiée.
Pour la production, le montage devrait aussi protéger la barre : des points de contact qui ne rayent pas le dépôt, des supports qui ne déforment pas l'empilement, et une procédure de manutention qui garde les bornes hors du banc. Un essai qui endommage la pièce n'est pas un contrôle qualité.
Les détails de construction côté produit sont sur les pages des busbars pour électronique de puissance.
Un standard de réception production pour l'intégrité diélectrique comporte trois niveaux. Chaque unité : un essai de tenue individuel à la tension et à la durée spécifiées, avec la fuite enregistrée et une limite maximale. Chaque lot : un échantillon de décharge partielle au multiple de tension défini, la taille d'échantillon étant fixée par la stabilité du procédé. Chaque changement de conception ou de procédé : un essai de type à pleine durée, avec mesure de DP et un essai de rupture sur un échantillon sacrifié.
Les critères de succès devraient être énoncés en chiffres plutôt qu'en descriptions. « Aucune rupture et fuite sous X mA à Y kV pendant Z secondes » est auditable. « Isolation en bon état » ne l'est pas.
La règle de reprise importe autant que le critère. Une barre qui échoue à un essai diélectrique a généralement été endommagée à l'intérieur, et ressayer après séchage ou nettoyage ne restaure pas l'isolation. La disposition correcte est la mise au rebut ou la revue ingénierie, et non une seconde tentative.
La pratique des essais individuels et de type sur la ligne est décrite sur la page qualité.
À mesure que les busbars entrent dans les racks 800 VDC et les frontaux de transformateur statique moyenne tension, le standard de réception diélectrique doit changer de trois façons. La tension d'essai monte avec la tension d'isolation nominale, ce qui augmente l'énergie dans l'essai et l'importance du montage. Le critère de décharge partielle devient obligatoire plutôt que facultatif, parce qu'un champ DC continu fait de l'érosion par décharge un mécanisme limitant la vie.
Le troisième changement est la condition de l'essai. En moyenne tension, la contamination de surface et l'humidité dominent la tenue de surface, si bien qu'un essai usine sec peut faire passer une barre qui échoue dans une installation humide. Le standard devrait inclure un essai conditionné à l'humidité sur échantillon, ou un critère de fuite de surface mesuré après conditionnement.
Les matériaux suivent la même logique. PET, Nomex et revêtement DLF se comportent tous différemment sous champ continu, et la qualification devrait être menée sur l'empilement matériau réel plutôt que sur une éprouvette générique. Un matériau qui passe à 400 V n'est pas automatiquement qualifié à 800 V, même à épaisseur diélectrique identique, parce que la distribution du champ et la tension d'amorçage de la décharge partielle changent.
Le cas du rack 800 VDC est couvert dans les busbars 800 VDC pour data center, et le cas moyenne tension dans les barres pour transformateur statique.
L'enregistrement d'essai devrait permettre à un lecteur de reconstruire l'essai sans poser de question : la référence pièce et le numéro de série ou de lot, la norme et l'article d'essai, la tension appliquée, la vitesse de rampe, le temps de maintien, la fuite au début et à la fin, le succès ou l'échec, l'identification de l'instrument et sa date d'étalonnage, la température et l'humidité ambiantes, l'opérateur et la date.
Pour la décharge partielle, l'enregistrement ajoute le multiple de tension d'essai, la quantité mesurée, le niveau de bruit de fond et la description du montage. Pour un essai de type, il ajoute la tension de rupture et l'emplacement de la défaillance, ce qui est l'information qui améliore la conception suivante.
Cet enregistrement est aussi ce que l'audit d'un client réclamera, et ce qu'un organisme de certification voudra voir lorsque l'ensemble sera soumis. Un façonneur qui peut le produire sans reconstituer le poste de travail est un façonneur qui a un procédé, et pas seulement un appareil d'essai.
Les attentes de traçabilité sont exposées dans la traçabilité du passeport batterie.
Une unité qui échoue à la tension individuelle a généralement un défaut grossier : une piqûre, une bavure conductrice, un film endommagé pendant la manutention, ou un vide de lamination au bord. L'emplacement de la défaillance vous dit lequel. Un échec à l'extrémité de la borne pointe vers un endommagement d'usinage ou d'assemblage ; un échec le long d'un bord pointe vers un défaut de repérage ou de coupe.
Une unité qui passe l'essai individuel mais montre une décharge partielle élevée a un défaut plus petit : un vide d'interface, un délaminage qui n'a pas encore ponté, ou une surface contaminée. C'est la défaillance la plus insidieuse parce qu'elle passe le contrôle et échoue en service. La réponse est d'augmenter le taux d'échantillonnage et d'inspecter le procédé, et non de serrer la tension d'hipot, qui ne la trouvera pas.
Une unité qui passe à froid et échoue après cyclage thermique a un vide qui s'ouvre avec la dilatation. Ce motif appartient à l'essai de type, et la correction est généralement dans le procédé de lamination ou de noyage plutôt que dans le choix du matériau.
Pour le volet mécanique du même joint, voir la réception du couple et de l'arrachement et les connexions de busbar.
Un appareil diélectrique qui lit 3 % trop bas est un appareil qui fait passer des barres qu'il devrait faire échouer. L'étalonnage fait donc partie du standard de réception plutôt qu'un détail de maintenance : l'instrument devrait être étalonné contre une référence à un intervalle défini, et le certificat d'étalonnage devrait être traçable et disponible à l'audit.
Pour la production, le contrôle le plus utile est une vérification quotidienne avec une pièce de référence — un condensateur de référence ou une boîte d'essai à fuite définie — qui confirme que l'appareil se comporte correctement avant le début du poste. Un appareil qui échoue la vérification du matin est retiré du service, ce qui coûte moins cher que de découvrir la dérive après une expédition.
La mesure de décharge partielle a une seconde dimension d'étalonnage : le niveau de bruit de fond doit être mesuré avec le montage sous tension et la barre déconnectée, et la limite de réception doit se situer confortablement au-dessus de ce plancher. Une limite fixée à 5 pC dans une salle où le bruit de fond est de 8 pC est une limite qui fait tout échouer ou que l'on ignore discrètement.
La fréquence des essais suit le risque. Essais individuels sur chaque unité, décharge partielle sur échantillon de lot, essais de type complets lors des changements de conception et de procédé, et une requalification périodique — annuelle, ou après un changement de matériau ou de procédé — maintient le standard vivant au lieu de le figer au jour de diffusion du dessin. Un standard qu'on ne revisite jamais tend à décrire le procédé tel qu'il était, et non tel qu'il est.
Un acheteur qui qualifie un fournisseur de busbars pour une application haute tension peut apprendre l'essentiel de ce qui compte à partir de trois enregistrements. Le premier est le rapport d'essai de type pour la conception d'empilement précise, et non pour une pièce voisine : tension appliquée, temps de maintien, niveau de décharge partielle, emplacement de rupture et description du montage. Un rapport sans la description du montage ne peut pas être reproduit.
Le second est l'enregistrement d'essai individuel d'un lot récent, montrant les valeurs de fuite plutôt que le seul tampon de succès, et l'état d'étalonnage de l'instrument. Un enregistrement de lot avec une seule ligne de succès et aucun chiffre est un enregistrement écrit après coup.
Le troisième est le journal des modifications des deux dernières années, couvrant les changements de matériau, de procédé et de montage. Un fournisseur qui a changé de fournisseur de film ou de compound de noyage sans relancer l'essai de type a un produit non qualifié, même si chaque essai individuel depuis a passé.
Ces trois enregistrements prennent un après-midi à examiner et répondent aux questions qu'une visite d'usine ne peut pas : si la conception a été qualifiée, si l'essai de production produit des données, et si les modifications sont maîtrisées. Pour un programme 800 VDC ou moyenne tension, ils méritent d'être réclamés avant la consultation plutôt qu'après la première expédition.
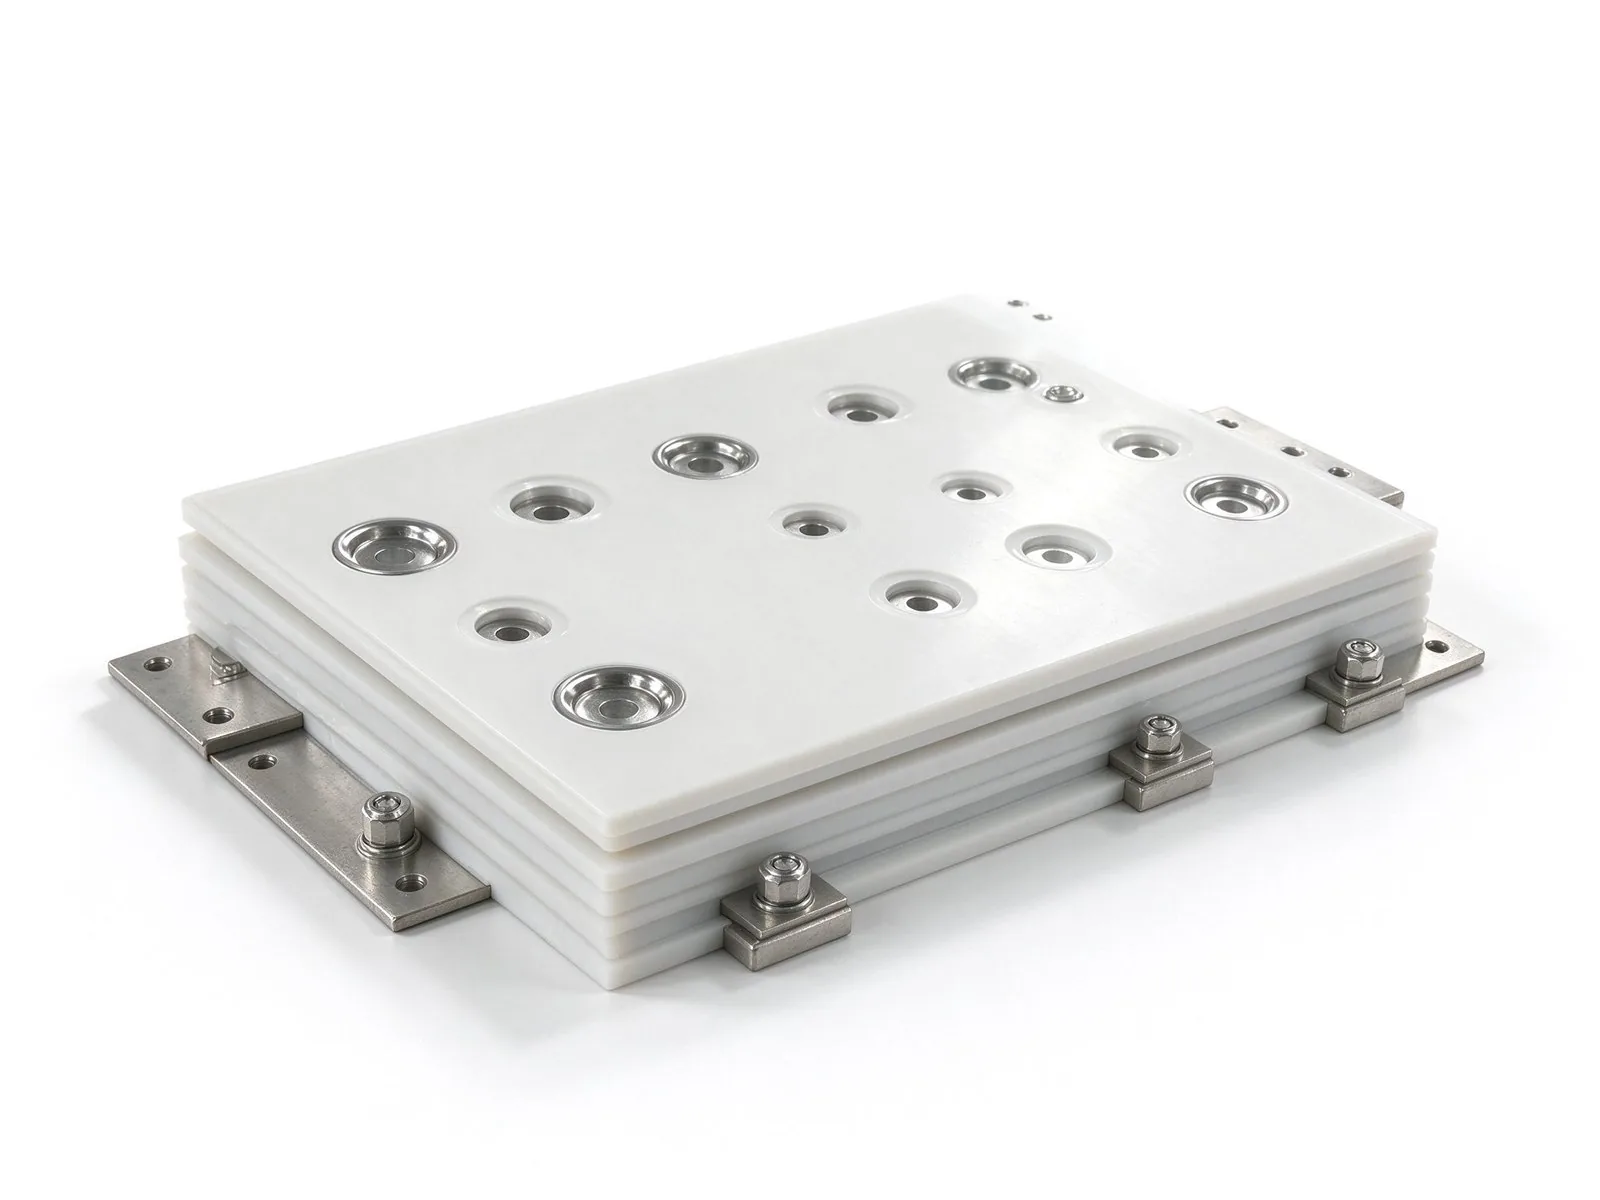
Une barre échoue discrètement lorsqu'un vide à l'intérieur de son isolement se met à décha
Lire l’article
Un joint serré n'est pas la même chose qu'un joint correct. Les fenêtres de couple, les li
Lire l’article
Sofia Lindqvist est ingénieure d'essais haute tension et décharges partielles avec 8 ans d'expérience dans la qualification diélectrique des barres omnibus laminées. Elle réalise les mesures de décharges partielles selon la CEI 60270, les essais de tenue et les diagnostics d'isolation
Envoyez le profil de courant, la classe de tension et les types de bornes — nos ingénieurs répondent sous un jour ouvré.
