형상, 전압, 환경, 비용으로 공정을 선택하세요.
형상, 전압, 환경, 비용으로 공정을 선택하세요.
버스바는 시스템으로 정격됩니다: 도체 단면이 전류 용량을 설정하며, 절연이 전압 클래스와 당신이 감당할 수 있는 스페이싱을 설정하고, 조합이 캐비닛 크기를 설정합니다. 적절한 절연 시스템이 있는 20 kV 버스바는 벌거벗은 바 배열보다 훨씬 타이트한 상대 간 스페이싱으로 달릴 수 있습니다 — 더 작은 인클로저, 더 적은 스틸, 더 낮은 비용(버스바 선택 관행, 2026).
트레이드는 절연이 또한 공차를 차지하고, 공정 단계를 추가하며, 도체가 절대 겪지 않을 방식으로 고장날 수 있다는 것입니다. 절연을 고르는 것은 따라서 도면의 마지막 단계가 아니라 설계 입력입니다.
PET 필름 라미네이션: 도체 위 본딩된 유전 필름, 평평하고 고볼륨 부품에 대한 기본 — EV 배터리 링크, 커패시터 버스바, 적층 스택. 에폭시 파우더 코팅: 열경화성 수지의 정전 또는 유동층 적용, 조밀한 핀홀 없는 레이어로 큐어링 — 3D 형상과 더 높은 전압에 대한 선택. PVC 디핑: 도체가 예열되고 플라스티졸에 딥되어, 홀과 벤드를 따르는 두꺼운 컨포멀 코트를 형성. 열수축 슬리빙: 튜브가 부품 위로 수축하며, 간단하고 현장 재작업 가능하지만 벤드에서 얇음.
각 공정은 유전 성능, 형상 커버리지, 비용, 재작업 가능성 사이 타협입니다 — 섹션 9의 테이블이 나란히 라인업합니다.
에폭시 파우더 코팅은 네 가지 흔한 공정 중 가장 높은 유전 성능을 생산합니다. 예열된 버스바에 유동층 적용, 또는 오븐 큐어 후 정전 스프레이, 전형적 유전 강도 16-30 kV/mm의 조밀한 레이어를 산출합니다; 코팅 두께는 저전압 듀티용 60 µm에서 15 kV 클래스용 1.5-3.2 mm까지 달립니다(GRL Copper, 2026).
두 가지 속성이 까다로운 듀티에 대한 선택으로 만듭니다: 벤드, 트위스트, 펀치 패턴에 핀홀 없는 커버리지, 열수축이 매치할 수 없는, 그리고 탁월한 부분방전 저항 — 고접착 보이드 없는 레이어가 15 kV 이상에서 랩 절연을 괴롭히는 PD 개시 사이트를 제거합니다.
경제는 잘 이해됩니다. 디핑 대비, 파우더 스프레이는 소재 활용을 약 30% 올리고 전체 비용을 18-25% 컷합니다(Apollo Stamping & Welding, 2026). 하지만 공정은 실제 인프라를 필요로 합니다: 프리히트 오븐, 유동층, 큐어 터널 — 볼륨에서만 보상되는 자본.
숨겨진 비용은 다른 곳에 있습니다: 코팅 전 연결 포인트 마스킹(또는 후 스트리핑), 재작업. 큐어된 에폭시는 단단하고 부서지기 쉽습니다: 잘못 프로세싱된 부품을 제거하고 재코팅하는 것은 노동 집약적입니다(GRL Copper, 2026). 공급업체에 대해, 파우더 코팅은 라인 능력이며 부품당 선택이 아닙니다.
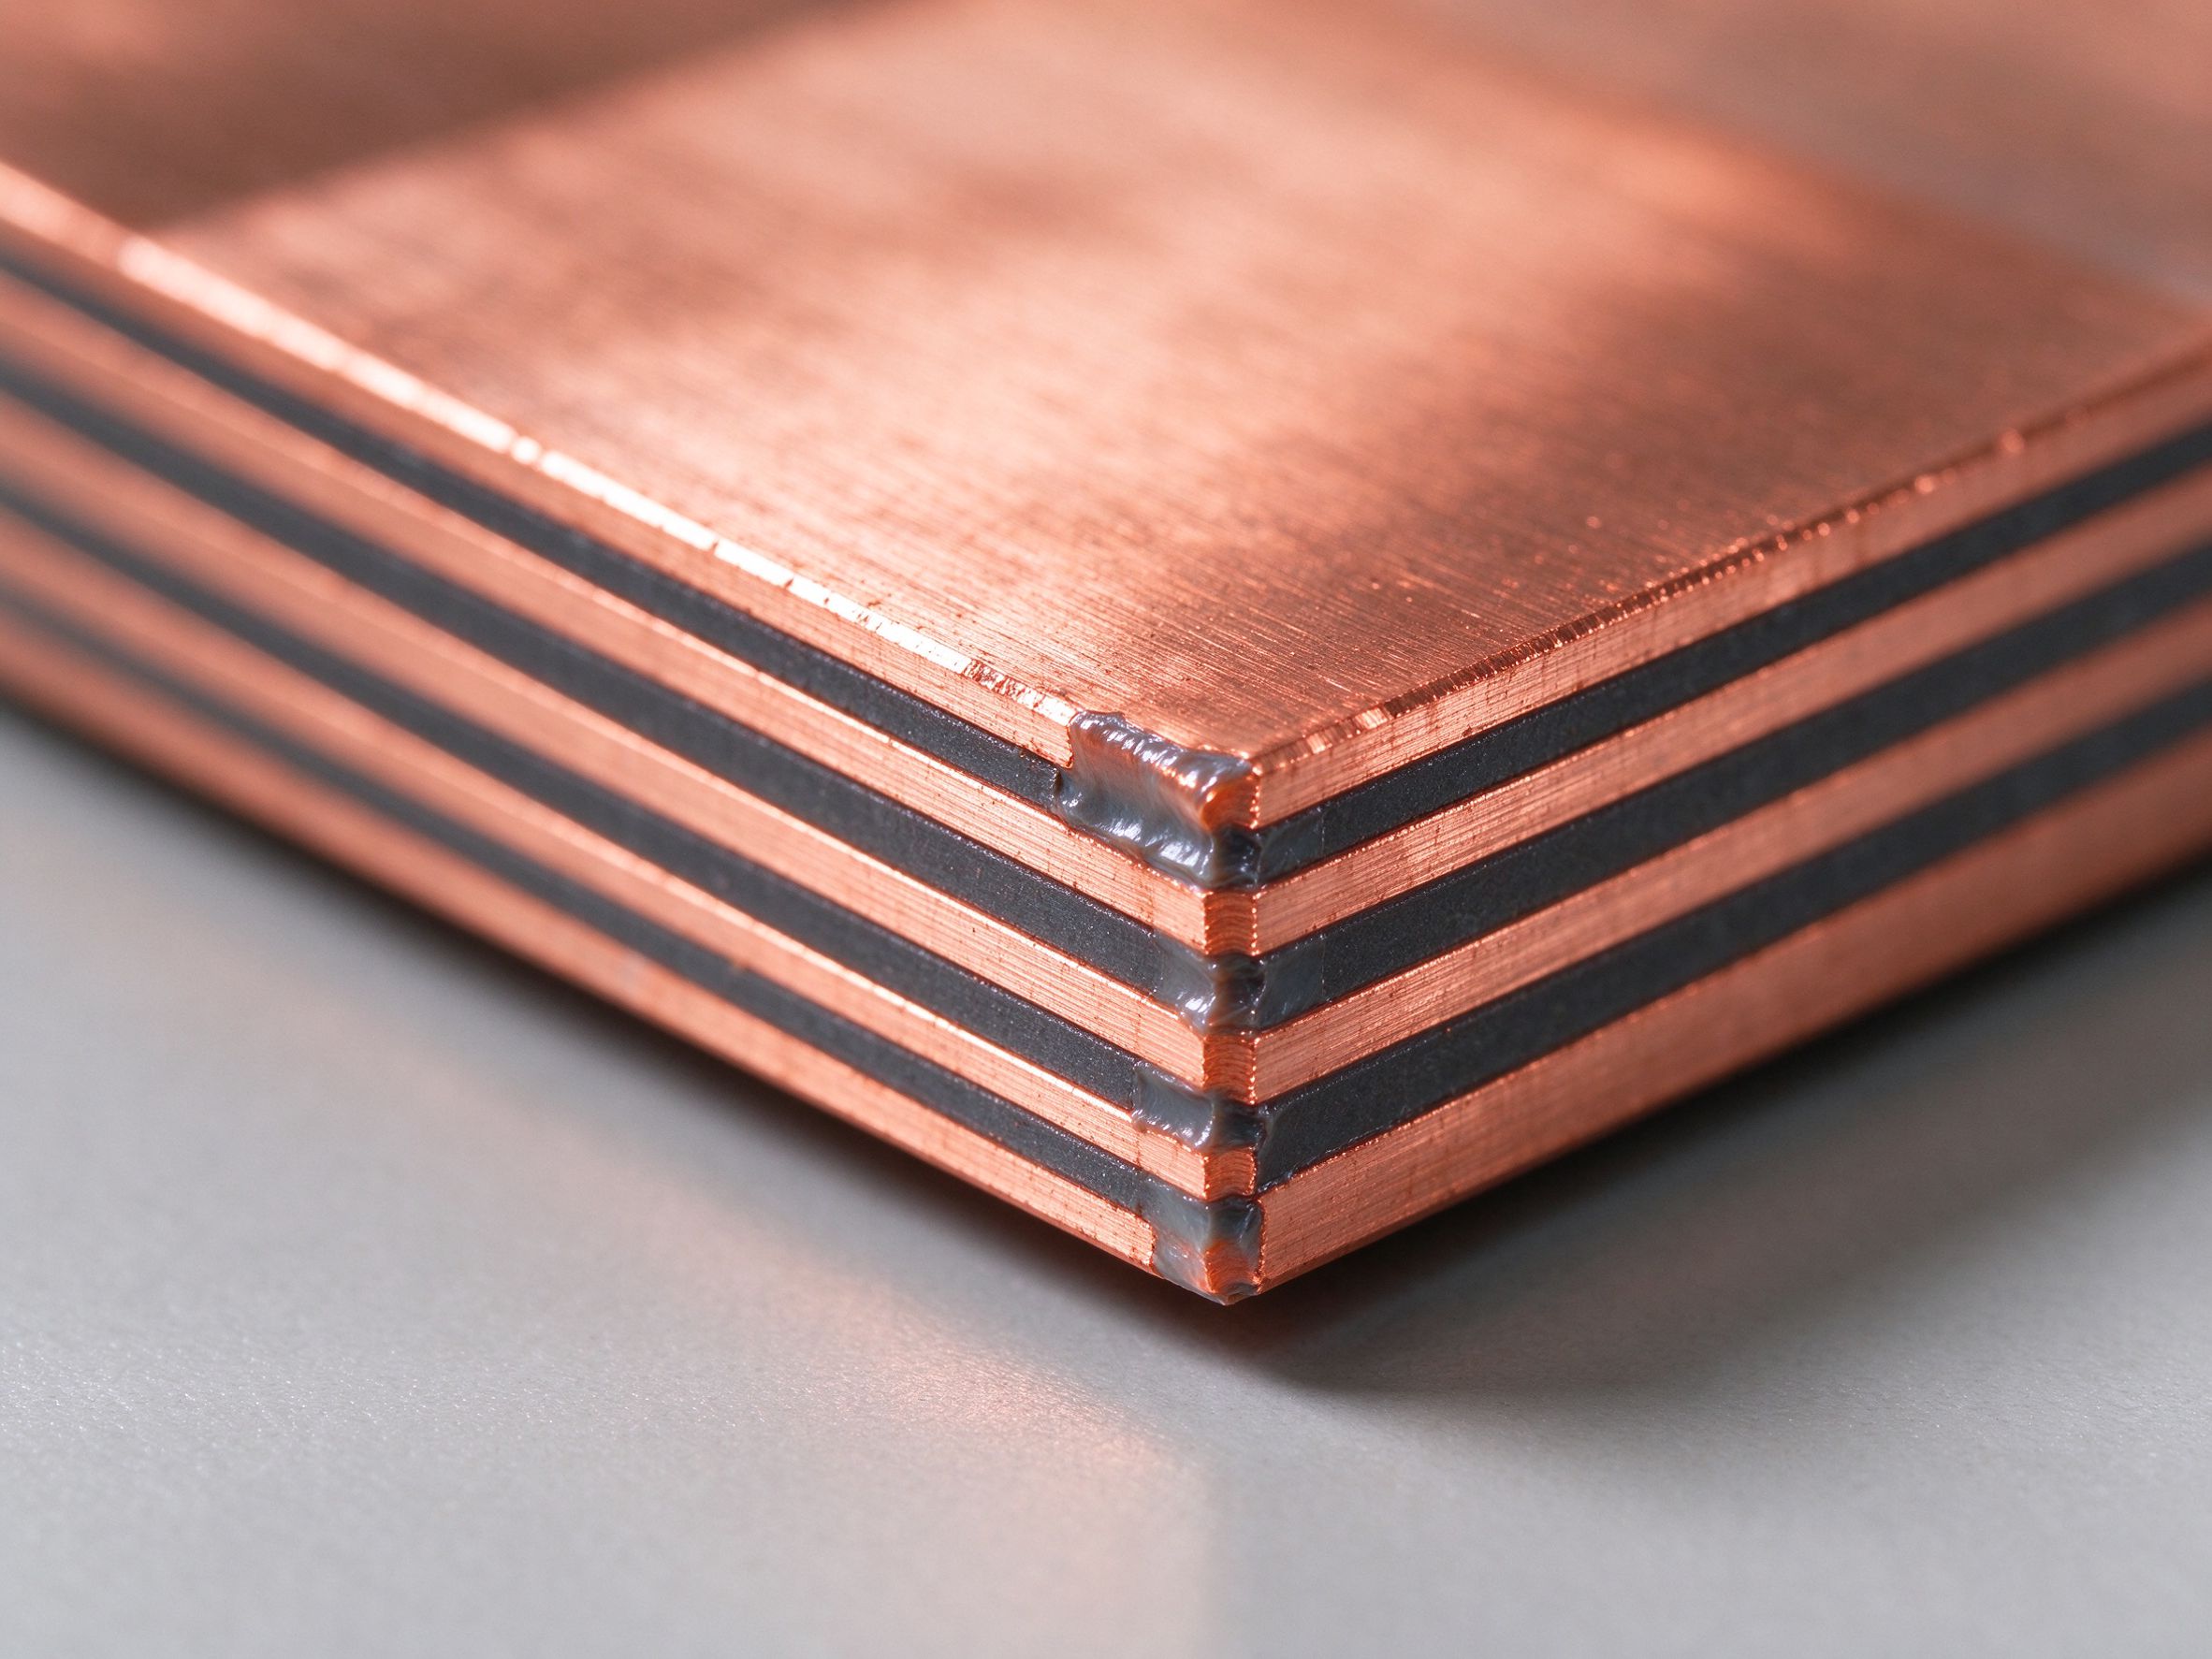
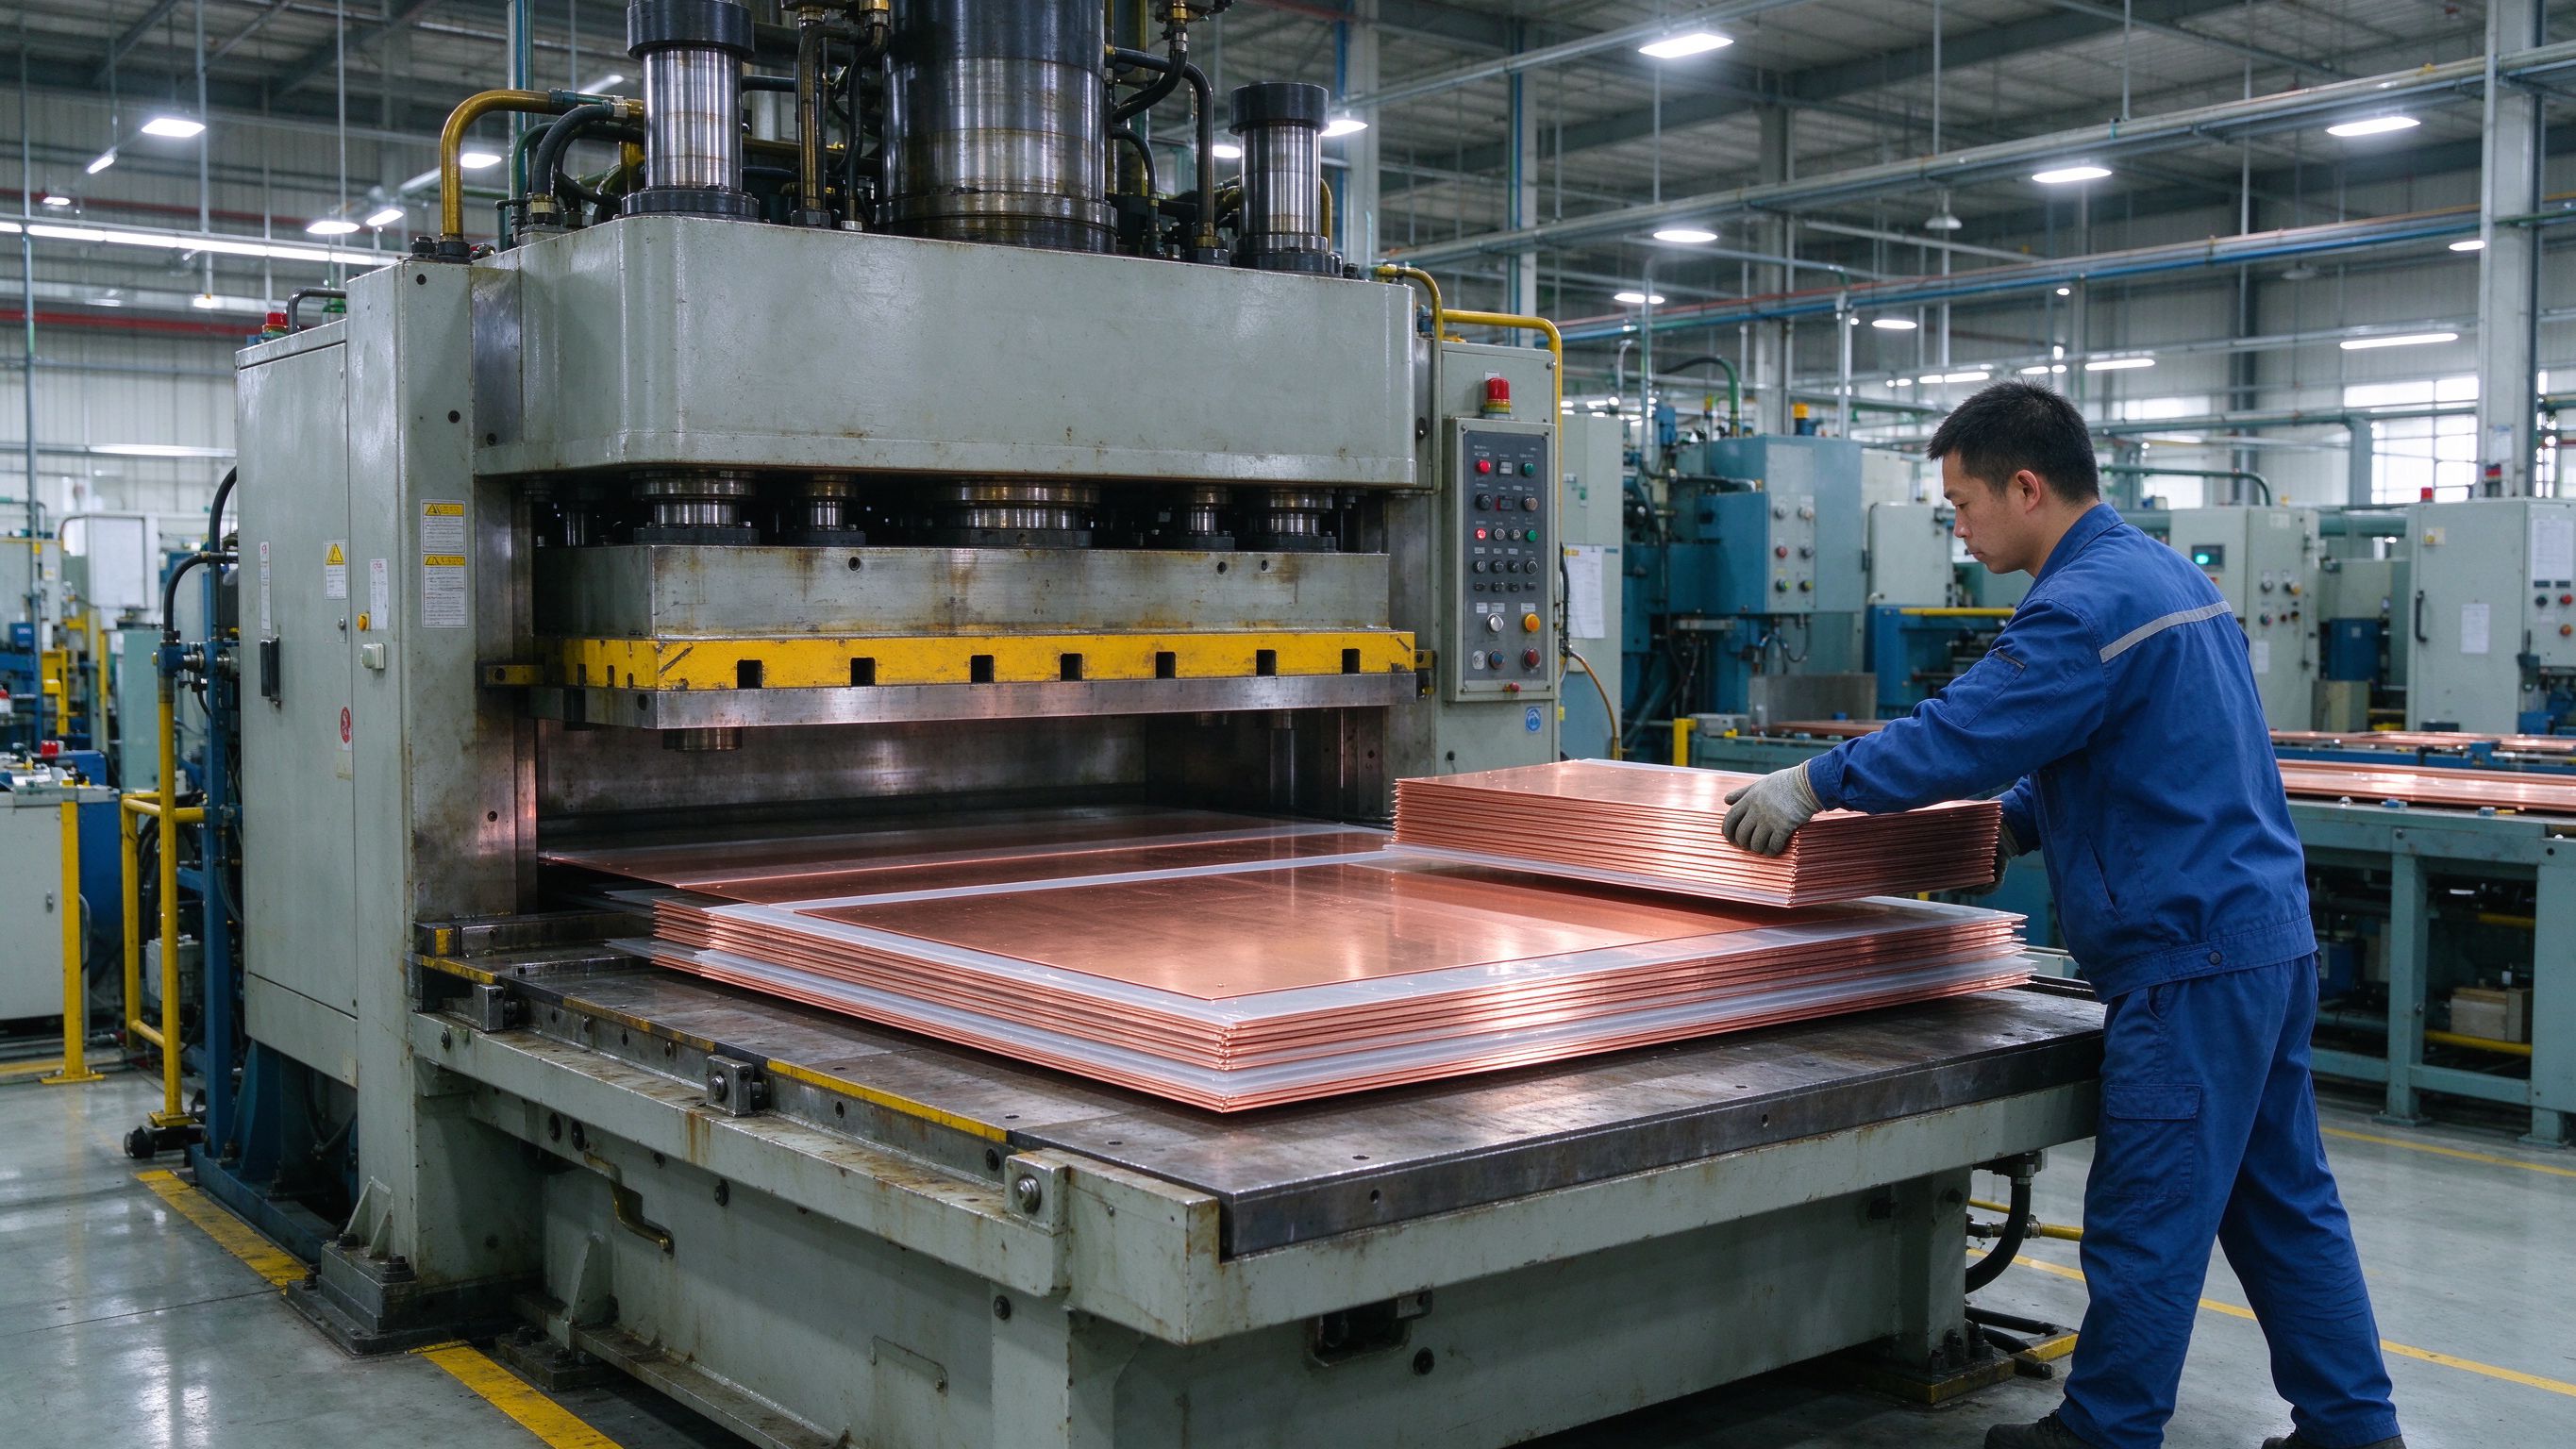
PET 필름은 EV 필름 커패시터 버스바, 배터리 링크, 스택 조립에 대한 라미네이션 표준입니다. 두께당 높은 유전 강도, 깨끗한 표면, 핫프레스 라미네이션 하 일정한 두께, 스택에 따라 3-10 kV 범위 내전을 제공합니다(Apollo, 2026). GTS(US), Krempel(독일) 같은 공급업체의 화이트 또는 밀키 화이트 필름이 사양 시트를 지배합니다.
한계는 형상입니다: 필름은 평평한 표면과 제어된 벤드에서 동작하며, 홀과 복잡한 프로파일이 있는 3D 형상에서는 아닙니다. 부품이 컨포멀 커버리지를 필요로 할 때, 산업은 디핑 또는 파우더로 이동합니다.
PVC 디핑은 예열된 도체를 액체 플라스티졸에 낮추는 것으로 시작합니다; 코팅은 필름과 슈링크 튜브가 따를 수 없는 홀, 벤드, 불규칙 프로파일 위에 형성됩니다(Apollo, 2026). 내전압은 전형적으로 약 3.5 kV AC, 온도 범위 -40에서 125°C, 화염 클래스 UL 94 V-0(RHI Electric, 2026). 오렌지와 그린이 전기 위상 식별용 표준 컬러입니다.
디핑의 강점 — 완전 커버리지와 낮은 툴링 비용 — 은 적당한 전압 천장과 함께 옵니다. 1000 V 클래스 충전기와 캐비닛 듀티에 대해 완전히 적절합니다; 10 kV+ 개폐장치에 대해 올바른 툴이 아닙니다.
PE 열수축 슬리빙은 가장 빠르게 적용되는 절연이며 현장에서 재작업하기 가장 쉽습니다: 튜브를 슬립하고, 가열하고, 끝. 전압 정격은 약 2.7 kV AC, 온도 -40에서 125°C, UL 224 VW-1 화염 클래스가 흔합니다(RHI Electric, 2026).
그 약점은 강점의 미러입니다: 벤드에서 튜브가 얇아지고 주름질 수 있으며, 커버리지가 컨포멀하지 않고, 유전 균일성이 적당합니다(GRL Copper, 2026). 열수축은 유지보수 친화 부품, 기술자가 현장에서 스트리프하고 재단자해야 할 수 있는 레일과 현장 환경에 대한 기본으로 남습니다.
네 가지 핵심 공정 너머로, 몰드 절연 — PA66 또는 유사 인젝션 몰드가 부품 주위에 — 이 기계 보호와 정확한 포지셔닝을 추가하며, 볼륨 공정이 매치할 수 없는 유전 강도와 IP67-68 실링을 가집니다. PA12 익스트루드 절연은 -40에서 150°C에서 약 5 kV AC를 carry합니다(RHI Electric, 2026).
버스바가 구조 요소를 두 배로 하거나 환경이 밀봉된 기계적으로 견고한 패키지를 요구할 때 몰딩이 올바른 결정입니다. 툴링 비용이 게이트입니다: 몰드가 수만 달러에 이르며 볼륨에서만 의미가 있습니다.
전압 천장: 열수축 ~2.7 kV; PVC 디핑 ~3.5 kV; PET 필름 3-10 kV; 파우더 코팅 15-42 kV 클래스; 몰드/익스트루드 5 kV 이상. 커버리지: 파우더와 디핑이 3D 형상에 컨포멀합니다; 필름과 슈링크 튜브는 아닙니다. 비용 구조: 슈링크가 부품당 가장 저렴하지만 벤드에서 얇음; 파우더가 가장 높은 라인 자본을 가지지만 스케일에서 가장 낮은 단가; 몰딩은 툴링 집약적.
재작업: 슈링크와 필름이 현장 친화적; 파우더와 몰드는 아닙니다. 환경: 파우더 코팅이 염과 화학 노출에서 견뎌냅니다 — 에폭시 스택이 일부 사양에서 1000시간 이상 염무 저항을 가짐 — 반면 필름은 보호된 조립체를 필요로 합니다.
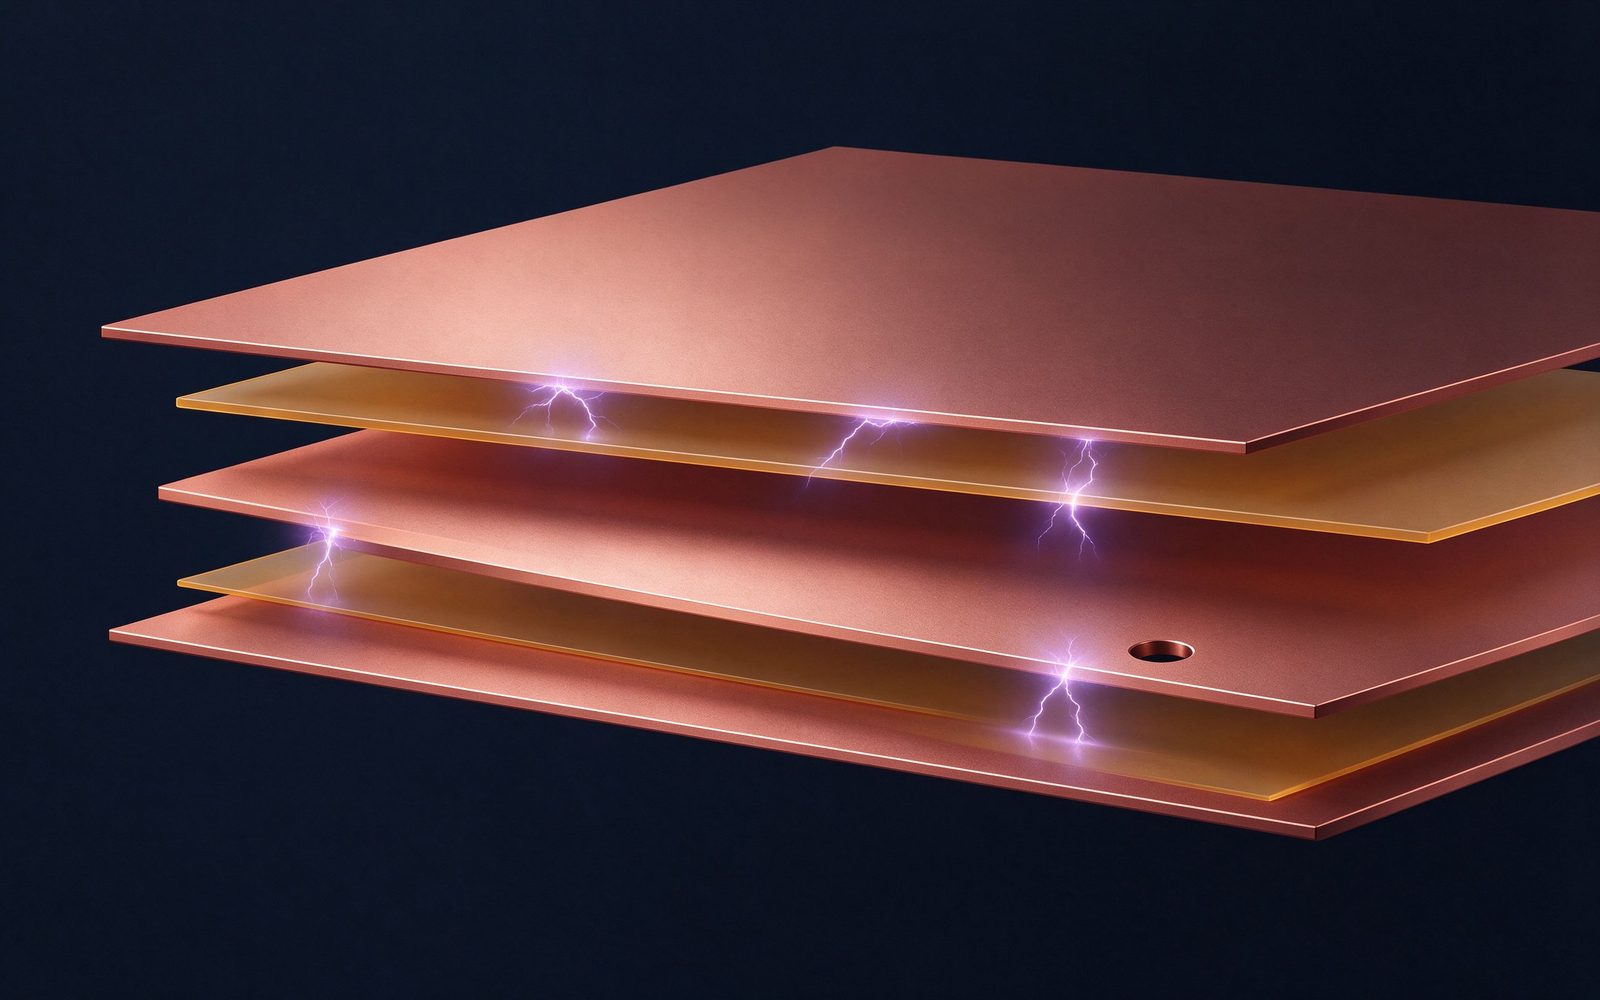
절연 두께는 도면이 표준을 만나는 곳입니다. 파우더 코팅에 대해, 60-120 µm가 1,000 V까지 서빙합니다; 1.5-3.2 mm가 15 kV 클래스를 핸들링합니다(GRL Copper, 2026). 필름 스택은 전압에 도달하기 위해 레이어를 쌓습니다: 커패시터-버스바 적층이 도체 사이에 여러 필름 레이어로 3-10 kV를 구축합니다.
경험 법칙: 15-30 kV/mm 범위 유전 강도는 1 mm 레이어가 약 15-30 kV 내전을 carry함을 의미합니다 — 하지만 실제 설계는 결코 절연 파괴 숫자에서 달리지 않습니다. 설치 정격은 두께뿐 아니라 연면 거리가 설정하며, 고도 보정은 1,000 m 위에서 적용됩니다.
UL 94 V-0은 네 가지 공정 전반 기본 화염 클래스입니다 — 그리고 2026년에 사양 시트 라인에서 감사 가능 요구로 이동하고 있으며, 저장과 충전 프로젝트가 더 엄격한 화재 시험 문서에 직면하면서입니다(당사의 NFPA 855 노트 참조). 절연의 화염 거동, 유전 숫자만 아니라, 이제 당국이 검토하는 파일에 착륙합니다.
데이터 시트에서 화염 클래스를, 부품이 BESS 또는 충전 프로그램에 공급되면 인증서를 요청하세요. 소재는 동일합니다; 증거 트레일이 새것입니다.
절연과 도금은 단자에서 상호작용합니다. 이음부 영역 주석 도금(5-15 µm) 또는 은(2-8 µm)이 공정에 따라 절연 전후에 적용되며, 마스킹/스트리핑 단계가 도금 표면이 중요한 곳에서 깨끗하게 머무는지를 결정합니다.
설계 규칙: 도면에 절연 경계를 정의하세요 — 필름이나 코팅이 마지막 도금 영역 너머로 얼마나 확장하는지 — 그리고 마스킹 방법을 지정. 이음부 면으로 크립하는 코팅은 첫 번째 열 사이클을 기다리는 접촉 저항 고장입니다.
SHANYUAN은 전체 절연 메뉴가 있는 동 버스바를 공급합니다 — 배터리와 커패시터 듀티용 PET 필름 라미네이션, 3D 고전압 부품용 에폭시 파우더 코팅, 현장 친화 빌드용 PVC/열수축 옵션 — C11000 동 위에 도면에 따른 주석 또는 은도금, 표준으로 UL 94 V-0 절연.
전압 클래스, 형상, 환경을 도면과 함께 보내주세요; 당사 엔지니어가 핏되는 절연 공정을 숏리스트하고 두께, 연면, 시험 커버리지를 확인하겠습니다. DFM 피드백과 견적이 영업일 1일 이내 착륙합니다.
환경이 전압 클래스 이상을 결정합니다. 해안과 화학 노출은 에폭시 파우더를 선호합니다: 조밀한 핀홀 없는 코팅, 일부 사양에서 1000시간 이상 염무 저항, 벌거벗거나 필름 커버 표면보다 나은 트래킹 저항(Apollo, 2026). 습도가 모든 절연 타입에 중요하며, 표면 수분이 유효 연면을 단축하고 트래킹을 초대하기 때문입니다.
옥외, 부분 밀폐, 플랜트 플로어 듀티에 대해, 유전 강도뿐 아니라 절연 시스템의 염무 시간과 트래킹 인덱스(CTI)를 요청하세요. 트래킹 성능이 나쁜 5 kV 코팅은 깨끗한 것보다 더러운 표면에서 더 빨리 고장납니다.
절연이 두께를 추가하며, 두께가 공차입니다. 0.2-0.5 mm 파우더 코팅 또는 수분의 일 mm 필름 스택이 타이트한 조립체의 공극 예산을 소비할 수 있으며, 코팅 두께가 부품 전반에 걸쳐 변합니다 — 벤드와 가장자리가 평면과 다릅니다(Apollo, 2026).
공학 규칙: 절연이 제자리에 있는 완성 치수를 정의하고, 두께 제어를 노트하세요(좋은 파우더 라인의 전형적 ±15 µm, 업계 관행 ±25 µm 대비), 절연된 부품에서 조립 공극을 확인하세요, 벌거벗은 바가 아니라. DFM 리뷰는 몰드나 툴링이 커팅되기 전에 이것을 잡습니다.
두께 균일성은 소원이 아니라 공정 능력입니다. 로봇 제어 스프레이가 있는 유동층과 정전 라인은 필름 두께를 타이트한 밴드에 홀드합니다; 수동 적용은 드리프트합니다. 큐어 시간과 온도가 최종 속성을 설정합니다 — 언더큐어 파우더는 부드럽고 전도 트래킹이며, 오버큐어는 부서지기 쉽습니다.
공급업체가 절연 공정을 견적할 때, 두께가 어떻게 제어되고 검증되는지 물어보세요: 자동 스프레이 제어, 인라인 또는 샘플 측정, 공정 시트의 큐어 파라미터. 답이 라인 능력을 약속으로부터 분리합니다.
형상과 환경이 강요하는 절연을 선택한 다음, 나머지 사이 비용을 결정하게 하세요. 평평한 고볼륨 부품은 PET 필름으로; 전압과 염 저항이 필요한 3D 부품은 에폭시 파우더로; 현장 재작업 가능 또는 저전압 부품은 열수축으로; 버스바가 구조적이거나 밀봉된 곳에서 몰드 절연이 툴링을 얻습니다. 전압 클래스, 두께 제어, 화염 클래스, 환경을 지정하고, 나머지는 공급업체의 공정 증거가 답하게 하세요.
재작업 가능성은 생산 편의가 아니라 라이프사이클 속성입니다. 열수축은 현장에서 수 분에 커팅되고 교체될 수 있습니다; 평평한 바의 PET 필름은 스플라이스로 수리 가능합니다; 에폭시 파우더와 몰드 절연은 아닙니다 — 손상된 코트는 공장에서 스트리핑과 재코팅을 의미하며, 몰드 부품은 신규 부품을 의미합니다.
손상이 일어나는 레일, 충전, 플랜트 플로어 환경에 대해, 재작업을 염두에 두고 절연을 지정하세요: 접근이 가능한 곳 열수축 또는 필름, 밀봉 조립체에 파우더나 몰드를 예약. 도면은 어떤 절연이 현장 수리 가능하고 그 방법인지를 말해야 합니다.
모든 버스바가 열 사이클을 돕니다: 로드 변화, 주야, 충방전. 절연은 동의 팽창을 디라미네이션, 크랙, 벤드에서 얇아짐 없이 따라야 합니다. 필름 적층은 설계로 이것을 핸들링합니다 — 본드 라인이 스택과 함께 움직입니다; 파우더 코팅은 움직임을 타기 위해 충분한 두께와 접착을 필요로 합니다; 리지드 몰드 부품은 공극에 의존합니다.
실용적 시험은 열 사이클이며, 사이클 듀티 — 충전기, ESS, 견인 — 에 대한 자격에 속합니다. 콜드에서 유전 시험을 통과한 코팅이 접착이 한계일 경우 5,000 사이클 후 여전히 고장날 수 있습니다.
절연은 명시적 노트로 도면에 속하며, 공급업체 기본에 맡기지 않습니다: 1) 소재와 공정(PET 필름 / 에폭시 파우더 / PVC 딥 / 열수축); 2) 완성 부품에서 측정된 두께와 공차; 3) 전압 클래스와 시험 요구(내전, 해당시 PDIV); 4) 커버리지 경계 — 절연이 멈추고 도금이 시작하는 곳, 마스킹 방법.
그 네 줄이 버스바 견적의 대부분의 애매함을 제거합니다. 그것이 없을 때, 공급업체는 자체 기본을 견적하며, 도착하는 부품은 귀사 사양이 아니라 귀사 도면에 대한 공급업체의 해석입니다.
Send the current profile, voltage class and terminal types — our engineers reply within one business day.
