La recharge mégawatt franchit des projets de démonstration vers les opérations commerciales de flotte. La spécification Megawatt Charging System (MCS) — une interface DC pour véhicules électriques poids lourds calibrée jusqu'à 1250 V et 3000 A — fait passer la recharge d'un arrêt d'après-midi pour un camion unique à un problème de débit de dépôt, et chaque chargeur classe mégawatt doit désormais être ingénierisé autour de la densité thermique, de la faible inductance et d'une interconnexion reproductible à haut courant. C'est là que la barre laminée cesse d'être une pièce de commodité et devient un élément central de l'étage de puissance de recharge.
La recharge mégawatt franchit des projets de démonstration vers les opérations commerciales de flotte. La spécification Megawatt Charging System (MCS) — une interface DC pour véhicules électriques poids lourds calibrée jusqu'à 1250 V et 3000 A — fait passer la recharge d'un arrêt d'après-midi pour un camion unique à un problème de débit de dépôt, et chaque chargeur classe mégawatt doit désormais être ingénierisé autour de la densité thermique, de la faible inductance et d'une interconnexion reproductible à haut courant. C'est là que la barre laminée cesse d'être une pièce de commodité et devient un élément central de l'étage de puissance de recharge.
En 2026, le Megawatt Charging System n'est plus un concept de banc d'essai. Scania, Daimler Truck, Volvo Group et d'autres membres de l'initiative MCS soutenue par CharIN sont passés des démonstrations d'interopérabilité aux poteaux de charge en production, et les OEM poids lourds devisent des dispositions de dépôt dans lesquelles une batterie de 700 kWh peut être reconstituée de 20 % à 80 % en environ 45 minutes à environ 1 MW. La conséquence d'ingénierie est sans ambages : un DC link classe mégawatt opère à des courants qu'aucune famille de connecteur à air n'a jamais traités en service continu. Les données industrielles recueillies jusqu'en 2026 situent l'enveloppe MCS à 1 250 V DC et jusqu'à 3 000 A par coupleur, avec des classes de puissance de 1 MW et au-dessus, et les déploiements précoces ciblant déjà 1,5-3,75 MW par socle.
Pour les fournisseurs de composants, le basculement compte parce que l'infrastructure de recharge est désormais conçue selon la même discipline que les onduleurs de traction : densité de puissance par litre, températures de jonction, et impédance prévisible dans le chemin à haut courant. Le DC link entre le convertisseur côté réseau et le véhicule — et pareillement les interconnexions internes à chaque module de puissance de charge — doit porter des milliers d'ampères en continu tout en restant fabricable à des niveaux de qualité grade automobile.
L'interface MCS définie par la famille de spécifications CharIN siège à 1 250 V DC (avec des tensions système tendant plus haut à mesure que la standard évolue) et un courant calibré de 3 000 A au connecteur. Combinés, ces deux chiffres placent chaque conducteur dans le chemin — câble, contacts de coupleur, bus fusible, bus contacteur, et les barres du module de puissance — sous contrainte électrique et thermique simultanée. À 3 000 A, les pertes resistives (I²R) dans un chemin de cuivre qui pourraient être acceptables à 300 A deviennent des kilowatts de chaleur concentrés dans une zone de connecteur de la taille d'une main.
L'écosystème MCS repose donc sur des connecteurs refroidis liquide, des câbles refroidis liquide, des modules de puissance refroidis liquide et des unités dédiées de circulation de liquide de refroidissement. Dans l'ensemble câblé, les conceptions de type J3271/3 traitent le refroidissement liquide comme la base de conception obligatoire plutôt qu'une option. Pour les fournisseurs de barres, l'implication pratique est qu'un module de puissance de recharge classe mégawatt n'a plus un seul point froid : le bus DC du module est attendu pour dégager de la chaleur par conduction vers une plaque froide tout en portant 600-1 000 A par phase.
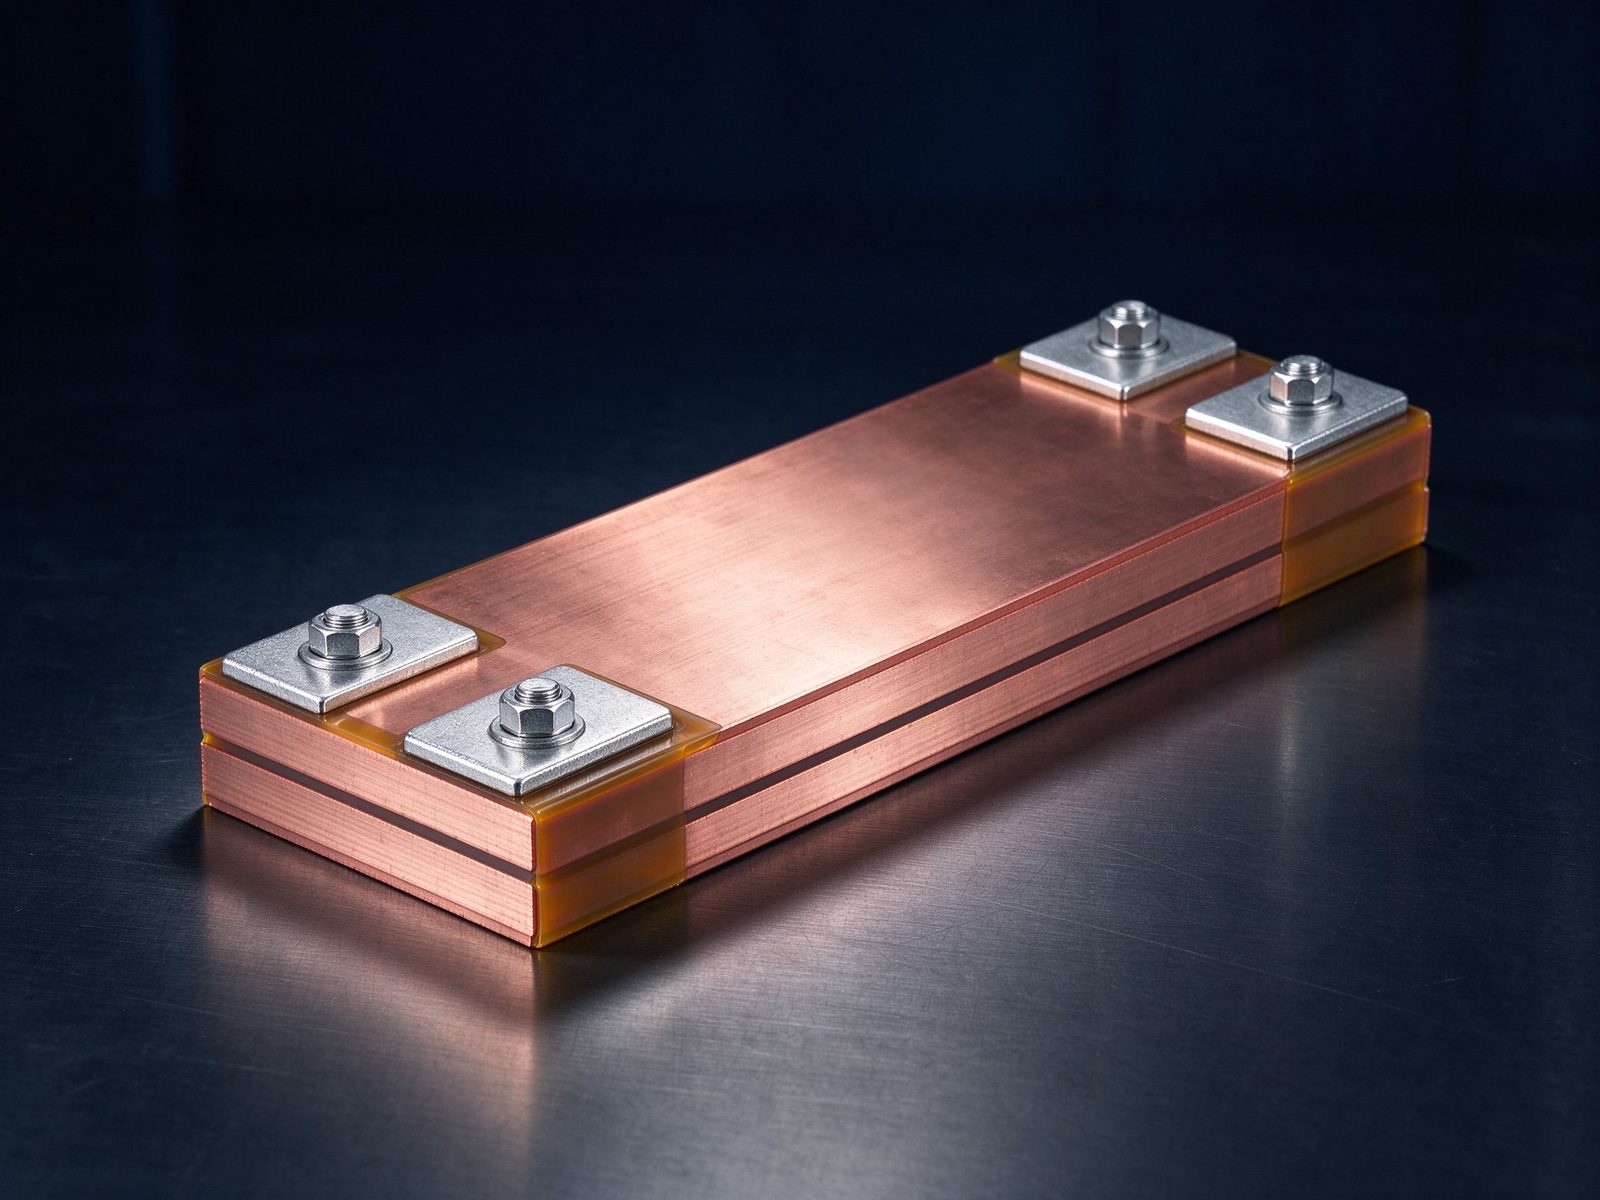
À des courants au-dessus d'environ 1 000 A, la chaleur I²R générée dans les câbles, connecteurs et barres dépasse ce que les conceptions passives ou à air forcé peuvent dissiper en sécurité. Les lignes directrices industrielles publiées en 2026 sont cohérentes : le refroidissement liquide n'est pas optionnel à l'échelle mégawatt. Le budget de pertes se calcule vite — une connexion de 0,5 mΩ à 3 000 A dissipe 4,5 kW, et la barre elle-même contribue des pertes supplémentaires proportionnelles à sa résistance et à la pénalité d'effet de peau aux fréquences d'ondulation DC.
Cela pilote trois réponses de conception de barre. Premièrement, les sections sont dimensionnées à la fois pour la densité de courant et le gradient thermique, pas seulement l'ampacité. Deuxièmement, le diélectrique et l'empilage doivent survivre au gradient de température entre une plaque froide refroidie liquide et les dispositifs de commutation. Troisièmement, la disposition de la barre doit minimiser l'inductance de boucle afin que les événements di/dt élevés dans l'étage de puissance du chargeur ne créent pas de dépassement de tension destructeur. Les constructions laminées, avec leurs couches de conducteurs entrelacées et leurs diélectriques minces, adressent directement le troisième point tout en offrant une géométrie plate et empilable qui conduit la chaleur vers une plaque froide.
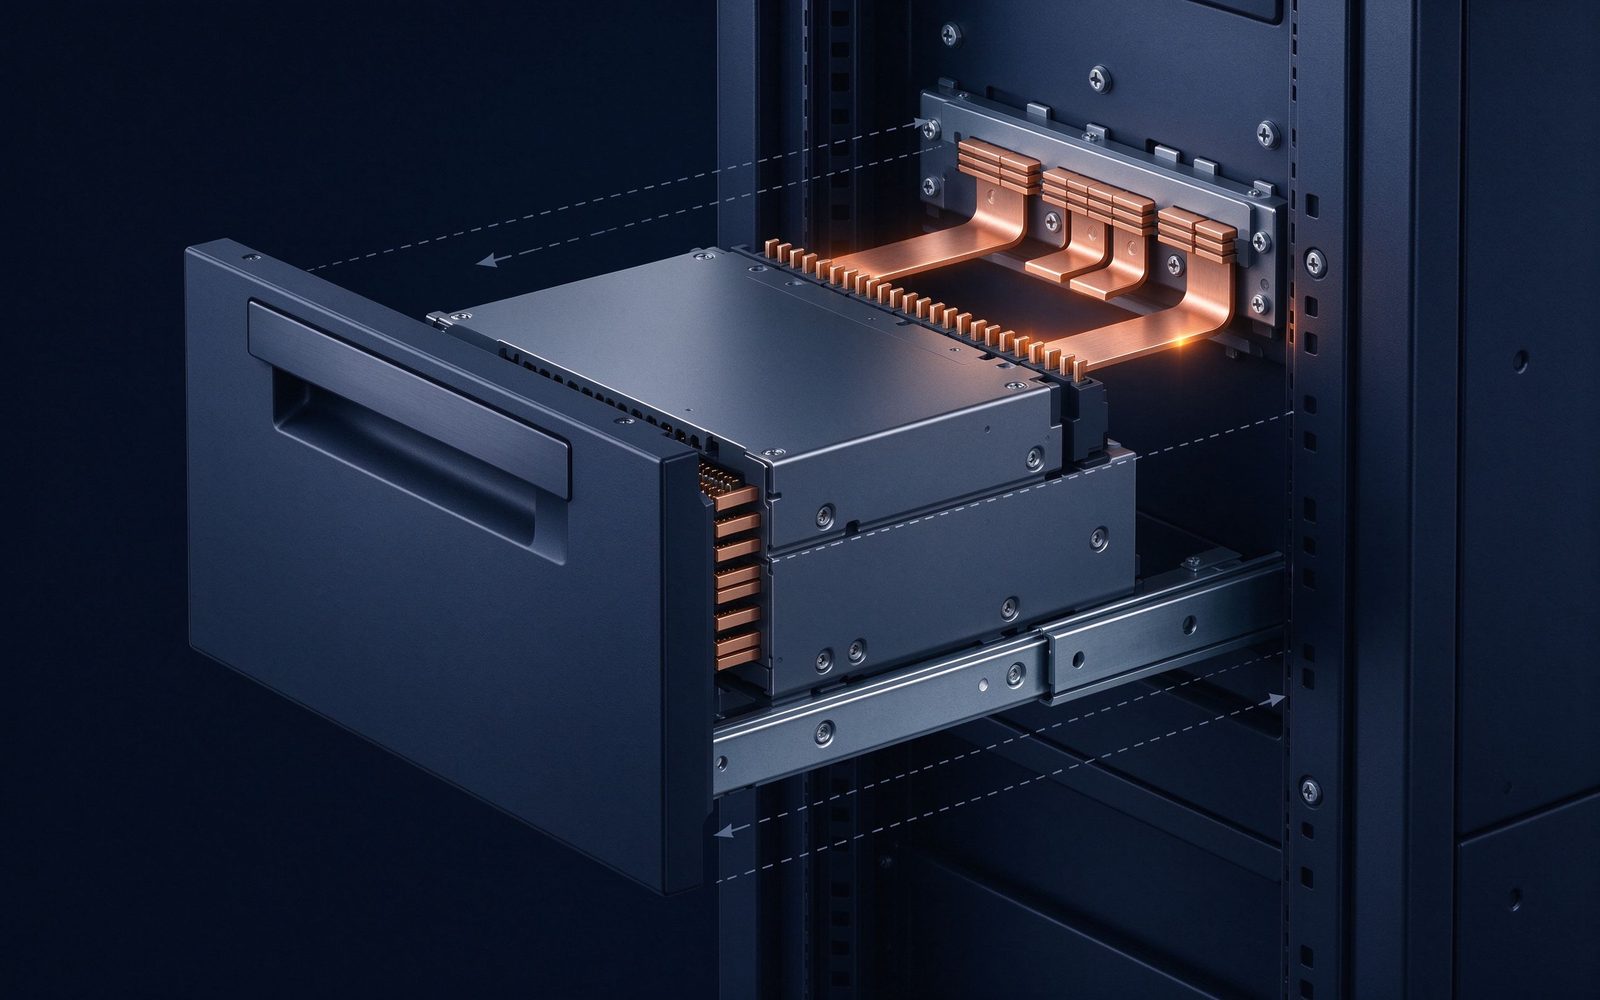
À l'intérieur d'un module de charge ultra-rapide moderne, le flux de puissance court depuis l'étage frontal AC/DC par un bus DC, vers des étages DC/DC isolés, et vers le véhicule. Aux systèmes 1250 V, chaque étage nécessite des DC links à faible inductance pour garder le dépassement au nœud de commutation à l'intérieur de la zone de fonctionnement sûre du silicium. Une barre laminée avec couches positive et négative entrelacées atteint des réductions d'inductance de 5-20× comparées au câblage conventionnel, raison pour laquelle essentiellement chaque plateforme de recharge à haute puissance annoncée en 2025-2026 spécifie des barres laminées DC-link pour les étages onduleur et DC/DC.
Le même composant porte la distribution à haut courant du module : capacité de masse d'entrée, filtrage de sortie, positions de contacteur et fusible sont barrottées sur un seul ensemble laminé au lieu d'un faisceau de câbles. Ce regroupement est ce qui permet à un socle 1 MW de loger son électronique dans une armoire de la taille d'une station 350 kW conventionnelle. Pour les barres laminées d'onduleur VE et les ensembles de barre DC-link d'onduleur, l'infrastructure de recharge est désormais une application de volume à part entière, non une niche.
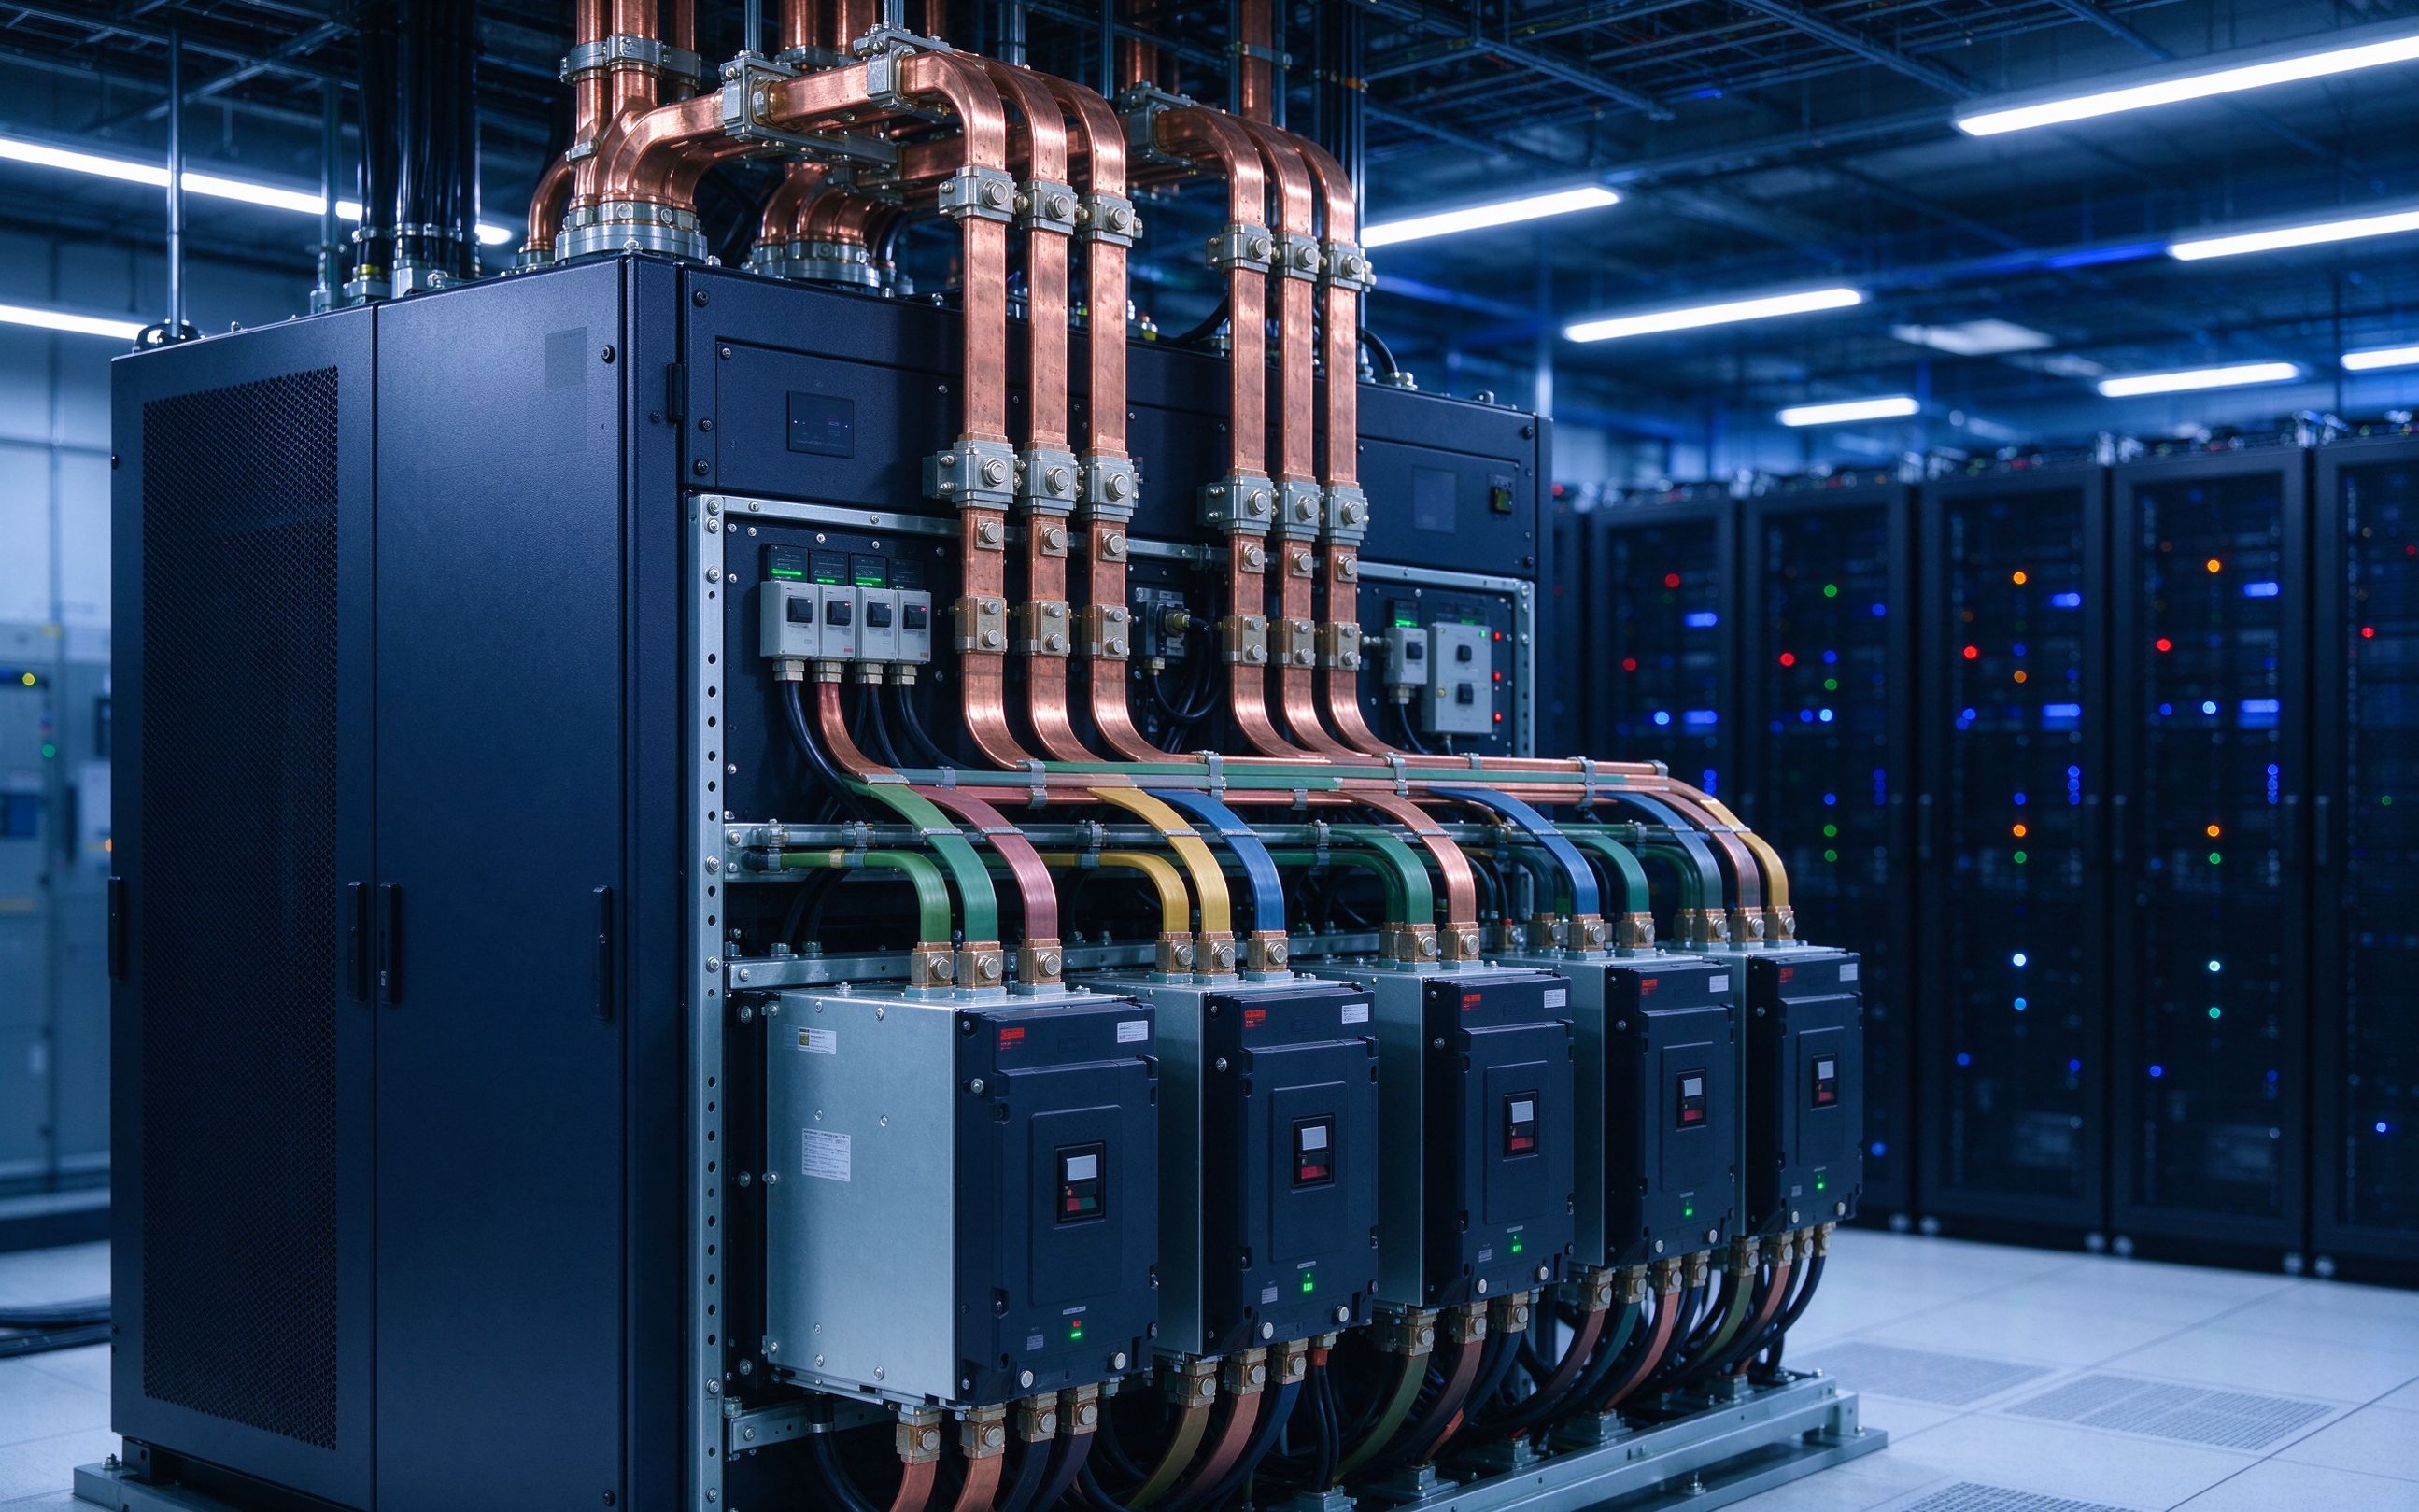
Les perspectives mondiales VE 2026 de l'IEA signalent que le stock total de points de recharge publics dans le monde a dépassé 7 millions fin 2025, et qu'environ 45 % des chargeurs nouvellement installés en 2025 étaient rapides ou ultra-rapides (22 kW et plus). La part de chargeurs rapides publics en Europe grimpe vers 30 % d'ici 2030 sous le scénario des politiques affichées, et la capacité de recharge à travers l'Europe est projetée pour atteindre environ 115 GW d'ici 2030.
Le ratio qui compte pour la demande de composants est la capacité moyenne de recharge par véhicule léger électrique, que l'IEA suit comme croissant à travers tous les grands marchés. Chaque kilowatt incrémental de capacité moyenne de recharge se traduit par plus d'étages de puissance à haut courant — et donc plus de barres laminées, d'interconnexions refroidies liquide et d'ensembles DC-link par point de recharge. Le contenu de barre d'un chargeur ultra-rapide est petit en masse mais élevé en valeur et en contenu ingénierie, raison pour laquelle l'infrastructure de recharge est devenue l'un des marchés finaux à la croissance la plus rapide pour les fabricants de barres laminées.
| Paramètre | CCS (léger, typique 2025) | MCS (poids lourd, spécif. 2026) |
|---|---|---|
| Tension système | jusqu'à 1 000 V DC | jusqu'à 1 250 V DC |
| Courant calibré | 500 A (classe) | 3 000 A |
| Classe de puissance | 350 kW | 1 MW - 3,75 MW |
| Refroidissement connecteur | air ou liquide (optionnel) | liquide, base de conception obligatoire |
| Communication | ISO 15118 / DIN | ISO 15118-20, Plug & Charge, Ethernet |
| Véhicules cibles | voitures particulières | camions, bus, équipements portuaires & miniers |
La comparaison clarifie pourquoi les fournisseurs de barres voient la recharge comme un marché d'électronique de puissance plutôt qu'un marché de câble : les exigences thermiques et d'impédance d'un chemin à 3 000 A sont identiques en nature à celles d'un DC link d'onduleur de traction, juste mises à l'échelle.
À l'échelle 1 MW, le module de puissance de recharge dissipe ses pertes dans une petite enceinte, et la barre est l'un des rares chemins métalliques continus disponibles pour répartir la chaleur. Les concepteurs évaluent donc les empilés de barre non seulement sur la tenue diélectrique mais sur le chemin thermique : épaisseur de conducteur, aire de refroidissement des chants, et l'interface vers une plaque froide. La pratique de gestion thermique des barres pour les modules de recharge suit les mêmes règles que les applications de traction — la chaleur circule le mieux là où le cuivre est épais et le diélectrique mince, et chaque interface devrait être usinée ou plaquée pour minimiser la résistance de contact.
Les choix matériau reflètent la pratique VE : conducteurs en cuivre C11000, placage étain comme finition standard pour la résistance à la corrosion et la résistance de contact stable, et diélectriques PET ou Nomex sélectionnés par classe de tension et classe thermique. Pour l'enveloppe MCS 1250 V, la coordination d'isolement suit la même logique que les exigences de décharge partielle dans les plateformes haute tension : le diélectrique doit rester sans décharge à la tension de fonctionnement plus marge, ce qui en pratique favorise le laminé à chants arrondis et sans vide plutôt que les simples enveloppes de film.
Les OEM de poteaux de charge et de modules de puissance à travers l'Europe et l'Asie convergent vers les ensembles DC-link laminés pour leurs plateformes 800 kW et 1 MW. Le motif reflète ce qui est arrivé dans les onduleurs de traction cinq ans plus tôt : les câbles et le câblage point-à-point sont remplacés par un seul ensemble laminé qui intègre la capacité de bus, les positions de fusible et le câblage de pont de grille dans une pièce fabriquée. Pour les projets sur mesure, le service de conception de barre sur mesure est où la plupart des clients recharge démarrent — définissant la classe de tension, le courant, la carte de bornes et l'interface de refroidissement avant de s'engager dans l'outillage.
La logique commerciale est directe. Un socle 1 MW représente des dizaines de milliers de dollars d'électronique par unité ; une barre laminée qui retire 15 kW de perte évitable et coupe le temps d'assemblage est une décision de conception qui s'amortit immédiatement. À mesure que les dépôts de flotte passent de 4 à 40 baies, l'exigence de fiabilité niveau composant se resserre en conséquence.
SHANYUAN construit des barres laminées pour les modules de puissance de recharge VE avec la même plateforme de fabrication de 17 200 m² utilisée pour les applications de traction et industrielles : empilés 1-6+ couches, cuivre C11000, placage étain en standard, diélectriques PET/Nomex/DLF, et ampacité à élévation 30 °C vérifiée en interne. La famille de barre isolée multicouche et les barres de module batterie à haut courant partagent les règles de conception dont les clients recharge ont besoin, et notre système qualité soutient la documentation façon PPAP pour la production en série.
Parce que le matériel de recharge fonctionne en extérieur et sans surveillance, nous validons la rétention du couple de bornes, le cyclage thermique et l'intégrité de l'isolement en standard — les mêmes disciplines couvertes dans la check-list DFM et le guide de connexion des bornes.
Le business case du MCS est le débit de dépôt, et les dispositions de dépôt exposent un second ensemble d'applications de barre au-delà du poteau de charge lui-même. Les opérateurs de flotte installent des tampons batterie sur site et des auvents solaires, alimentant un bus DC commun depuis lequel plusieurs baies mégawatt tirent leur puissance. Ce bus DC intermédiaire — typiquement 800-1 250 V avec des dizaines de mètres de distribution — est de plus en plus réalisé comme des rails de distribution laminés ou extrudés plutôt que des faisceaux de câbles routés individuellement.
Trois détails de conception dominent dans les dépôts. Premièrement, le bus DC doit gérer le courant quasi-calibré soutenu pendant les sessions de charge simultanées, ce qui pousse le dimensionnement des conducteurs vers la même logique d'élévation 30 °C utilisée dans les systèmes de distribution de puissance. Deuxièmement, le bus doit tolérer le cyclage thermique répété sans desserrer ses joints boulonnés, rendant la rétention du couple de bornes et les rondelles élastiques critiques. Troisièmement, le dégagement de défaut compte : un bus boulonné avec un point faible peut former un arc à 1 000 A+ avant qu'un disjoncteur n'ouvre, de sorte que la conception de joint suit les principes du guide de connexion des bornes.
La connexion réseau est l'autre moitié de l'ingénierie de dépôt. Un dépôt 10 MW se connecte au réseau de distribution en moyenne tension et descend typiquement par des transformateurs dimensionnés pour les pointes de recharge. Certains opérateurs ajoutent du stockage stationnaire pour écrêter les redevances de demande, ce qui crée une seconde application DC-link identique en nature aux systèmes de barre de stockage d'énergie à l'échelle réseau. Le résultat niveau composant est le même partout : plus de DC links laminés, plus de rails de distribution, plus d'interconnexions à faible inductance.
Le matériel de recharge sans surveillance, extérieur et à haut courant est un problème de fiabilité par conception, et le fardeau de qualification des composants se déplace sur les fournisseurs de barres. Les OEM de recharge demandent désormais la même preuve que les clients de traction : données d'essai de cyclage thermique, résistance d'isolement à l'humidité, comportement de décharge partielle à la tension de fonctionnement, rétention du couple de bornes en température, et traçabilité jusqu'aux certificats matériau. C'est pourquoi le système qualité de SHANYUAN traite la documentation façon PPAP en standard pour les commandes en série recharge.
Le cadre d'essai pertinent converge sur la coordination d'isolement IEC 60664-1 et la suite d'essais haute tension — impulsion, fréquence secteur AC, décharge partielle et essais DC — appliquée au DC link du module exactement comme on le ferait à une barre d'onduleur de traction. Là où la recharge ajoute une torsion, c'est la boucle de liquide de refroidissement : les barres montées sur ou à côté des plaques froides refroidies liquide doivent survivre à la condensation, aux fuites de liquide de refroidissement et aux surfaces diélectriques mouillées par les mélanges glycol, ce qui est où l'étanchéité des chants et la sélection diélectrique selon le guide de sélection diélectrique deviennent critiques pour la sécurité plutôt que cosmétiques.
Pour les clients, la check-list pratique reflète la check-list DFM : définir la classe de tension et le degré de pollution, énoncer l'interface de refroidissement, spécifier le couple de bornes et les intervalles de maintenance, et demander la preuve d'essai avant l'engagement d'outillage. Le coût d'une défaillance de terrain dans un dépôt mégawatt est un camion immobilisé et une dépanneuse, ce qui fait de la discipline niveau composant un argument commercial direct pour la construction laminée sur le câblage assemblé sur site.
Considérez un exemple concret : un socle MCS 1 MW desservant un dépôt de flotte. La connexion réseau alimente un étage de puissance AC/DC calibré 800 kW continu avec des pointes 1,25 MW ; la sortie DC court à 1 250 V vers un ensemble de distribution refroidi liquide ; quatre étages DC/DC indépendants gèrent chacun 250-300 kW et sont barrottés sur un DC link laminé avec capacité de masse intégrée. La barre DC-link de chaque étage porte environ 200-250 A en régime établi avec une ondulation de commutation élevée — un cas idéal pour un empilage laminé 2 couches avec plans de puissance et de retour entrelacés, étamé, calibré pour une élévation 30 °C à 40 °C d'ambiance, et déclassé pour l'enceinte assistée par liquide de refroidissement.
Le même socle contient une seconde application de barre facile à négliger : le bus de protection contre les défauts. Entre le DC link et l'entrée du véhicule siègent les contacteurs, les fusibles et la détection de courant qui doivent interrompre ou isoler un défaut à l'échelle mégawatt. La barre portant ce chemin doit maintenir une basse résistance (pour éviter l'échauffement laissé passer par le défaut), des dégagements qui survivent au transitoire de défaut, et une rigidité mécanique qui survit à l'opération répétée des contacteurs. La construction laminée satisfait les trois ; la logique de disposition est couverte dans le guide de distribution de puissance et les règles mécaniques dans la check-list DFM.
Aux courants classe recharge, les bornes cessent d'être un détail de fixation et deviennent un élément de conception thermique. La connexion entre barre et contacteur, entre barre et entrée du véhicule, et entre barre et cosse de câble doit chacune tenir sa résistance de contact stable à travers le cyclage thermique — raison pour laquelle les bornes de barre de recharge sont spécifiées avec placage étain (ou nickel là où la boucle de liquide de refroidissement est impliquée), surfaces d'accouplement usinées, et fixations à ressort ou à couple contrôlé. Le guide de connexion des bornes explique la décision goujon-contre-cosne ; le matériel de recharge ajoute deux contraintes : la connexion doit tolérer un di/dt élevé sans émoussement par friction, et elle doit être entretenable à l'intérieur d'une armoire où la boucle de liquide de refroidissement court à proximité.
Le placage porte aussi l'argument de corrosion. Les armoires de recharge vivent en extérieur, respirent l'air humide, et intègrent désormais du liquide de refroidissement — une combinaison qui attaque les surfaces de cuivre non plaquées. Le placage étain fournit la défense standard ; là où le liquide de refroidissement est un mélange eau-glycol, l'étanchéité des chants de la barre devient partie du système diélectrique, comme décrit dans le guide d'essai d'isolement. Pour les ingénieurs spécifiant des barres de recharge, la liste pratique est : spécifier le placage et son épaisseur minimale, définir la politique de couple et de recouple, et exiger la mesure de résistance de joint comme porte d'acceptation de routine.
Le courant calibré du connecteur est de 3 000 A jusqu'à 1 250 V DC, avec des classes de puissance de 1 MW et au-dessus ; les systèmes précoces ciblent 1,5-3,75 MW par socle.
Au-dessus d'environ 1 000 A, la chaleur I²R dans les câbles, connecteurs et barres dépasse ce que l'air forcé peut dissiper, de sorte que les câbles, coupleurs et modules de puissance refroidis liquide sont la base de conception.
Elle fournit un DC link à faible inductance pour les étages de puissance SiC, regroupe la distribution capacité/fusible/contacteur, et conduit la chaleur vers la plaque froide — coupant le coût d'assemblage et améliorant la fiabilité.
En partie — la classe de tension et la stratégie de bornes diffèrent, mais les mêmes disciplines d'ampacité, diélectrique et inductance s'appliquent ; la plupart des clients recharge démarrent par une revue de conception sur mesure.
Continuez avec les articles compagnons du jour : les tendances PCS et DC-link dans le stockage réseau, les perspectives du marché des barres laminées 2026, ou plongez dans l'ingénierie avec l'essai d'isolement, la gestion thermique et le soudage et l'assemblage.
BloombergNEF voit 158-188 GW de nouveau stockage d'énergie en 2026. Les plateformes PCS gr
Read article
Plusieurs prévisionnistes situent le marché des barres laminées près de 1,0-1,06 milliard
Read article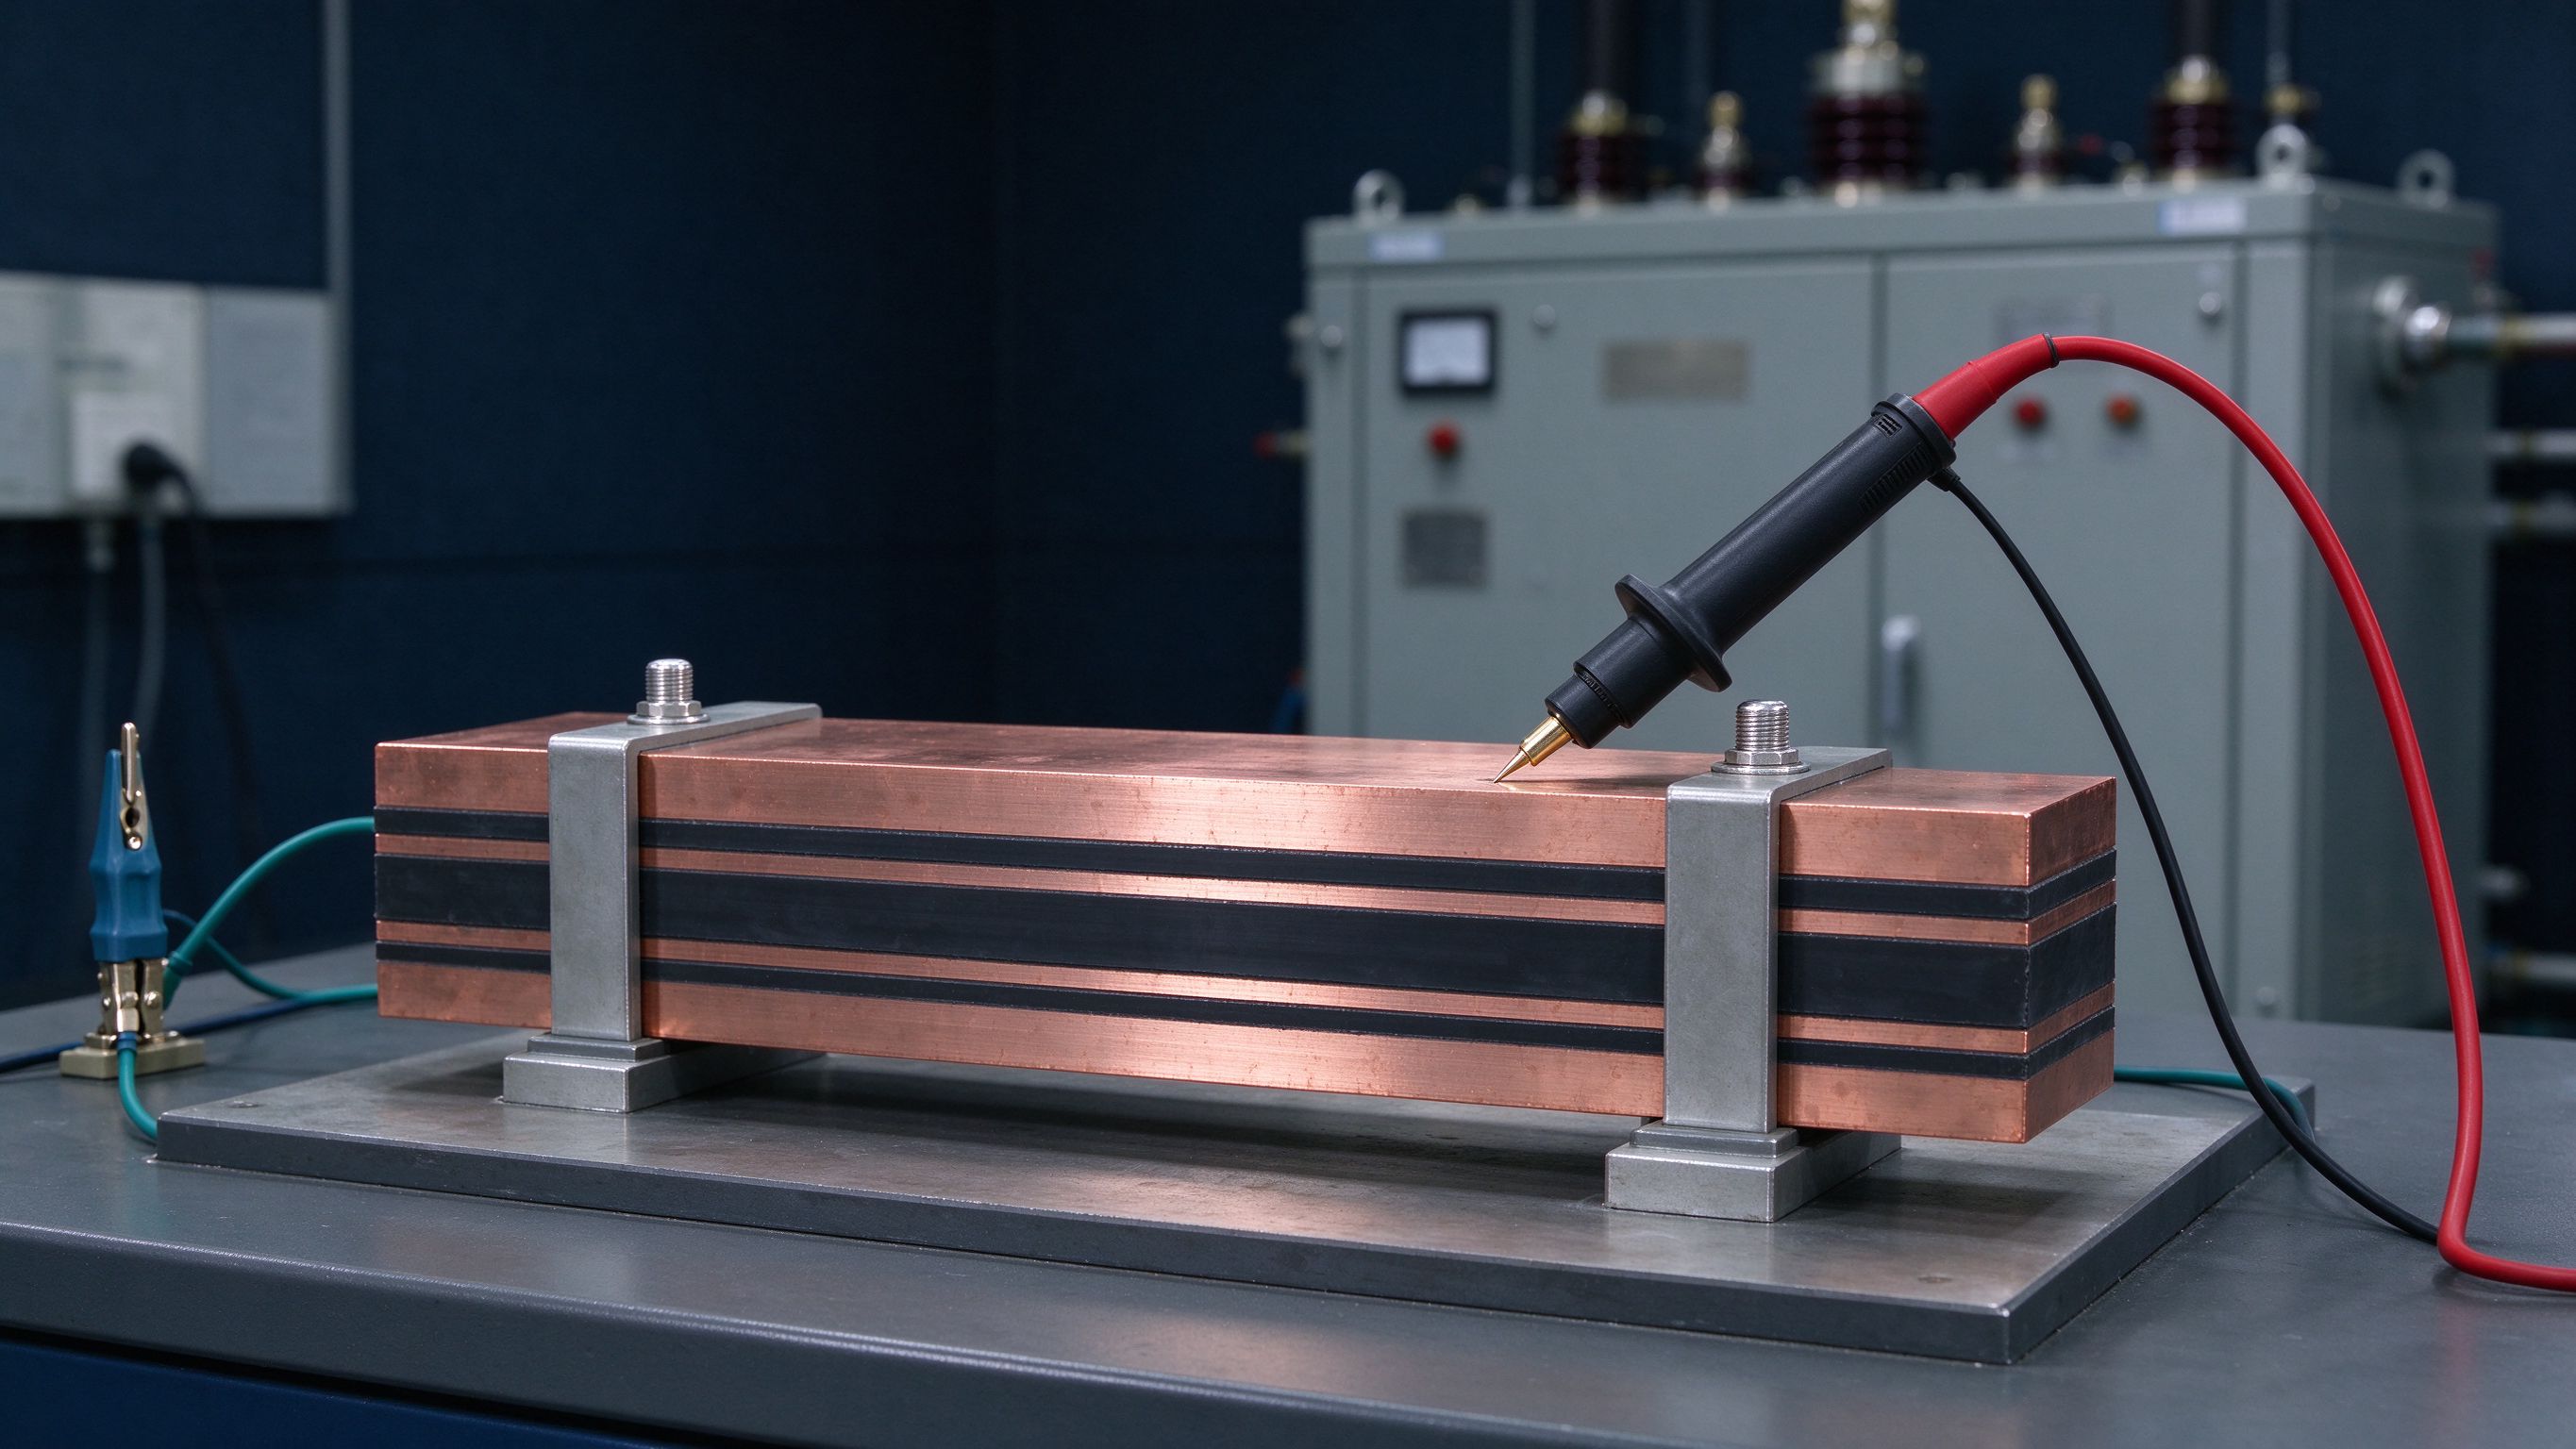
L'essai d'isolement répond à quatre questions : tient-il la tension assignée, décharge-t-i
Read articleSend the current profile, voltage class and terminal types — our engineers reply within one business day.
