Une barre peut être électriquement parfaite à l'usine et échouer silencieusement cinq ans plus tard, et la cause est presque toujours le cyclage thermique. Chaque cycle de charge chauffe le cuivre, chaque arrêt le refroidit, et la déformation d'expansion entre le cuivre, le diélectrique et le matériel fatigue lentement l'interface la plus faible — un filet de soudure, un joint boulonné, un bord de laminé. L'industrie de l'électronique de puissance a passé des décennies à documenter cela dans les modules IGBT : le désaccord CTE conduit à la fatigue des soudures, les fissures commencent sous la puce — le point le plus chaud — et la dérive de tension directe est l'avertissement mesurable.
Une barre peut être électriquement parfaite à l'usine et échouer silencieusement cinq ans plus tard, et la cause est presque toujours le cyclage thermique. Chaque cycle de charge chauffe le cuivre, chaque arrêt le refroidit, et la déformation d'expansion entre le cuivre, le diélectrique et le matériel fatigue lentement l'interface la plus faible — un filet de soudure, un joint boulonné, un bord de laminé. L'industrie de l'électronique de puissance a passé des décennies à documenter cela dans les modules IGBT : le désaccord CTE conduit à la fatigue des soudures, les fissures commencent sous la puce — le point le plus chaud — et la dérive de tension directe est l'avertissement mesurable.
Les deux essais stressent différentes parties de l'assemblage. Le cyclage thermique change la température de tout le module ou assemblage entre points fixés (par exemple -40°C à +125°C selon IEC 60068-2-14), et il stresse le niveau package : gauchissement de la semelle, délaminage de la soudure de substrat, fissuration du composé de moulage, et augmentation globale de la résistance thermique. Le cyclage de puissance chauffe plutôt seulement les dispositifs actifs par auto-échauffement — des chocs thermiques rapides et localisés — et il stresse les interfaces niveau puce : la fixation de la puce et les fils de liaison. Dans un assemblage de barre, l'équivalent est la distinction entre les essais de cyclage d'ambiance (assemblage entier, laminés, matériel) et les essais de cyclage de charge (échauffement par courant du conducteur et des joints).
Pour une barre d'électronique de puissance, les deux comptent : le laminé voit le cyclage d'ambiance dans les enceintes extérieures, tandis que les joints voient le cyclage de charge chaque fois que le convertisseur tourne. Le guide de vibration et joints boulonnés couvre le côté mécanique ; ce guide couvre le côté thermique de la même histoire de fiabilité.
Chaque matériau d'un assemblage de barre se dilate différemment avec la température. Le cuivre se dilate d'environ 17 ppm/K, l'aluminium ~23 ppm/K, les films PET et diélectriques époxy d'un ordre de grandeur de plus dans le plan ou en épaisseur selon la construction, et le matériel d'acier environ 12 ppm/K. Quand l'assemblage chauffe, chaque couche veut grandir d'une quantité différente, et les interfaces portent la différence comme contrainte de cisaillement. Sur des milliers de cycles, cette contrainte s'accumule comme fluage, vides, fissures et délaminage dans les couches de soudure et d'adhésif.
La littérature IEEE sur la fatigue des soudures des modules IGBT est explicite sur le mécanisme : en raison des CTE différents pour les couches adjacentes du module multicouche, une contrainte thermomécanique excessive se présente dans la couche de soudure, et la fatigue s'accumule entre la semelle et le substrat DCB sous forme de fluage, vides, fissures ou délaminage. La version barre de la même physique est la liaison de soudure ou d'adhésif entre les couches de cuivre et le diélectrique, et entre les cosses de borne et le conducteur.
La fatigue est un phénomène local, et elle commence là où la température est la plus haute. Dans un module IGBT c'est la soudure directement sous le centre de la puce — la chaleur descend à travers la puce dans la soudure, et la zone la plus chaude et la plus stressée fissure en premier. Dans un assemblage de barre, les points chauds équivalents sont les joints de borne (où la densité de courant se concentre), les interfaces près des sources de chaleur (bornes de module, bancs de résistances), et les régions de laminé au-dessus des points de croisement de barre où la densité de pertes culmine.
La conséquence de conception est que la fiabilité se décide aux points chauds, pas par la température moyenne. Une simulation thermique qui ne rapporte qu'une moyenne de 40°C cache l'interface de borne à 95°C où la fissure commencera. Notre guide de conception de gestion thermique montre comment identifier les points chauds par simulation avant le premier prototype, et comment refroidir les interfaces qui fatigueront autrement en premier.
Les connexions soudées de barre — cosses de borne, liaisons de couches de laminé, joints barre-vers-borne — sont le site classique de fatigue. Les soudures sans plomb se comportent différemment des soudures étain-plomb traditionnelles : elles sont plus rigides et fluent différemment, et la dégradation de la résistance thermique quand la soudure fissure suit souvent une courbe différente. La séquence de défaillance est cohérente : des micro-fissures apparaissent au bord de l'interface, grandissent sous cyclage, augmentent la résistance thermique locale, élèvent la température du joint, et accélèrent le cycle suivant — une boucle de rétroaction positive qui finit en circuit ouvert ou joint chaud.
La preuve d'essai vient des études de cyclage de puissance des modules IGBT, où la tension collecteur-émetteur à l'état passant (V_CE_ON) et la tension directe (V_F) dérivent comme indicateurs de surveillance standard de la dégradation de soudure. L'équivalent barre est la dérive de résistance de contact aux joints boulonnés et la montée d'impédance thermique aux interfaces soudées. Surveiller les deux transforme une défaillance en réparation planifiée.
Dans les modules IGBT, le soulèvement du fil de liaison et la fissuration du talon sont l'autre mode d'usure dominant — le fil fatigue au talon de liaison où l'aluminium transitionne du fil au pad de liaison. Les analogues barre sont les joints soudés (ultrasoniques, laser ou TIG) et les cosses soudées des barres de batterie. Les soudures concentrent la contrainte au pied de soudure ; sous cyclage thermique, les fissures y initient et grandissent à travers la zone de soudure. Le guide de soudage et d'assemblage discute la conception des joints ; le message de fiabilité est que la géométrie de soudure — pas seulement la résistance — décide la durée de vie sous cyclage.
Les contremesures de conception sont les mêmes qui protègent les fils de liaison : garder la plage de température cyclée petite (refroidir l'interface), placer le joint loin du plus fort gradient de température, et choisir des géométries de joint avec des rayons de raccordement généreux pour que la contrainte se répartisse au lieu de se concentrer.
Les connexions boulonnées de barre se relâchent sous cyclage thermique même quand le couple était parfait à l'installation. Le mécanisme est le fluage : les pads de cuivre ramollissent et fluent légèrement à température élevée, la force de serrage chute, la résistance de contact monte, le joint tourne plus chaud, et le cycle suivant le relâche encore. Dans les environnements vibratoires, les deux mécanismes se combinent — relaxation thermique plus desserrage mécanique — c'est pourquoi la conception de joint évaluée en vibration et la conception thermique partagent la même revue de joint.
Les correctifs pratiques : rondelles à ressort ou Belleville qui maintiennent la force pendant que le cuivre flue ; procédures de re-serrage après la première saison thermique ; surfaces de contact plaquées qui gardent l'interface sans oxyde ; et documentation de couple qui dit à la maintenance ce que le joint devrait être. Un joint boulonné est un article de maintenance, pas un détail installé-et-oublié — le plan de fiabilité devrait dire quand il est re-vérifié.
La construction stratifiée elle-même cycle : les couches de cuivre se dilatent contre le diélectrique, et sur des milliers de cycles la liaison aux bords du laminé peut micro-délaminer. Le danger n'est pas structurel — il est électrique : un bord délaminé devient une cavité, et une cavité dans un laminé haute tension est un site de décharge partielle. La tension d'amorçage des décharges chute quand le vide grandit, et la défaillance apparaît comme fuite ou décharge des années après l'installation. C'est pourquoi le scellement des bords et la stratification sans vides sont des caractéristiques de fiabilité, pas cosmétiques.
Pour la construction de barre omnibus multicouche, la qualité du laminé apparaît dans l'essai de cyclage thermique : après 1 000 cycles, un bon laminé ne montre aucun changement d'amorçage des décharges, tandis qu'un marginal montre une dérive mesurable. Notre guide de conception sans décharges couvre la physique des vides et des bords, et le guide d'essai d'isolation couvre les mesures qui attrapent la dérive.
Le menu d'essai de fiabilité des assemblages de barres suit les normes que l'industrie de l'électronique de puissance utilise déjà. Cyclage de température selon IEC 60068-2-14 avec rampes, temps de maintien et nombres de cycles définis ; cyclage de puissance selon la méthodologie revue dans la littérature IEEE, avec la variation de température de jonction ou de joint comme variable de contrôle ; cyclage d'humidité (IEC 60068-2-30 ou IEC 60068-2-38) là où le service extérieur s'applique ; et vibration selon IEC 60068-2-6/2-64 pour les environnements de transport et de fonctionnement. Le plan d'essai devrait déclarer le critère de défaillance — combien de dérive de résistance de contact, ou quel changement d'amorçage des décharges, constitue une défaillance — avant que le premier cycle ne tourne.
La revue IEEE du cyclage de puissance note que les essais de cyclage de puissance prédisent la durée de vie des composants dans les convertisseurs, et que les circuits de mesure de V_CE_ON et V_F sont la route de surveillance standard pendant l'essai. La même logique s'applique à un programme de barre : définir l'indicateur, le mesurer à travers l'essai, et publier la courbe avec la fiche technique.
Cinq règles de conception dominent la fiabilité sous cyclage thermique. D'abord, minimiser la plage de température cyclée aux interfaces — chaque réduction de 10°C double environ la durée de vie en fatigue pour de nombreux matériaux, donc refroidir le joint est une mesure de fiabilité, pas seulement un confort de déclassement. Ensuite, apparier les coefficients là où possible : connexions aluminium sur barres aluminium, cuivre sur cuivre, et matériel sélectionné pour se situer entre les CTE des pièces qu'il serre. Troisièmement, répartir la contrainte : rayons de raccordement généreux, aires de contact plus grandes, boulonnage distribué. Quatrièmement, protéger l'interface : plaquage qui reste sans oxyde, scellement qui garde l'humidité hors du joint. Cinquièmement, concevoir l'inspection : joints accessibles, couple documenté, et un point de surveillance où la résistance ou la température peut être mesurée en service.
Notre liste de contrôle DFM inclut les éléments liés à la fiabilité, et le guide de conception couvre les règles de disposition — les deux documents donnent ensemble la version dessin de cet article.
Les acheteurs de barres pour applications à cyclage intensif — traction EV, conteneurs de stockage, entraînements industriels, nacelles éoliennes — devraient mettre la preuve de fiabilité dans le RFQ : le plan d'essai de cyclage thermique, le nombre de cycles cible, les critères de défaillance et les indicateurs de surveillance. Un fournisseur qui peut montrer des données d'essai à 1 000 cycles avec une résistance de contact stable fait une offre différente de celui qui cite seulement le rating statique. Le guide d'évaluation des fournisseurs note cette preuve à côté du prix et du délai.
Pour les programmes EV et automobiles, l'exigence est déjà là via les attentes de qualification de type AEC ; pour les applications industrielles et de stockage, la discipline rattrape son retard. Les acheteurs qui l'ajoutent maintenant sont ceux qui évitent l'année de garantie.
L'indicateur le plus fiable d'un joint de barre fatigué est la dérive : résistance de contact en hausse, température de joint en hausse par rapport à la référence, ou amorçage des décharges en baisse sur un laminé haute tension. Les trois sont mesurables en service avec les bons crochets de conception — un pad de détection sur la barre, un joint accessible, un point de mesure des décharges. Le programme qualité derrière une commande de barre devrait inclure la guidance de surveillance, pas seulement le certificat d'essai.
En pratique, le scan infrarouge à la mise en service et à chaque service annuel attrape les joints chauds tôt ; la mesure de résistance les attrape plus tôt mais exige l'accès. La combinaison — scan de mise en service, scan annuel et re-vérification du couple après la première saison thermique — est la version bon marché de la surveillance conditionnelle qui attrape 90 % des défaillances de cyclage avant qu'elles ne deviennent des défaillances.
Le cyclage thermique dans une barre est entraîné par deux sources de chaleur : le cycle ambiant et le cycle de charge. Le cycle de charge est celui que le concepteur contrôle, et il est gouverné par la densité de courant. À un joint de borne, le courant se concentre dans la zone de contact ; la perte résultante chauffe le joint ; l'élévation de température augmente la résistance de contact (la résistivité du cuivre monte avec la température) ; et le joint plus chaud dissipe plus de perte, une boucle de rétroaction qui tourne plus chaud que la barre environnante. Un joint dimensionné pour 30°C d'élévation à la moyenne de la barre peut tourner à 60°C au contact, exactement l'amplitude de température qui fatigue l'interface.
Les ressources d'ampacité et de partage de courant couvrent le côté calibrage ; le côté fiabilité est le même calcul regardé depuis l'interface. Si la zone de contact est trop petite, aucun plaquage ni couple ne sauvera le joint de la fatigue de cyclage.
Un schéma de terrain récurrent dans les racks de stockage d'énergie illustre le mécanisme. Les barres de rack calibrées pour 30°C d'élévation à 25°C ambiant tournent bien la première année ; en deuxième année, quelques bornes boulonnées montrent une température élevée au scan annuel ; en troisième année, ces bornes sont resserrées et certaines cosses remplacées. La cause racine est le cycle quotidien du conteneur : charge le jour qui chauffe la barre à 55-65°C, arrêt de nuit qui la refroidit à 20°C, et l'amplitude de 40°C se répète quotidiennement, environ 1 400 cycles à la fin de la deuxième année, assez pour relâcher un joint M8 marginalement serré.
La correction est la combinaison que ce guide recommande : plus grande zone de contact, rondelles à ressort pour tenir la force de serrage, resserrage à la maintenance d'un an, et une ligne de base de mise en service pour que la dérive soit visible. L'article sur le lien DC du stockage couvre le côté électrique ; la leçon de fiabilité est que le cycle quotidien est un essai qui tourne que le produit ait été qualifié pour lui ou non.
L'aluminium présente un cas CTE spécial : il se dilate d'environ 23 ppm/K contre 17 ppm/K pour le cuivre et 12 ppm/K pour l'acier, et son film d'oxyde se reforme à chaque interface perturbée. Un joint aluminium-cuivre sous cyclage thermique subit la dilatation différentielle plus le problème d'oxyde, et l'interface fatigue plus vite qu'un joint de métaux semblables. Là où l'aluminium apparaît sur des chemins non critiques ou là où le poids compte, la conception doit gérer le désaccord : pièces de transition bimétalliques, connexions à ressort, plus grandes zones de contact, et plaquage qui inhibe la ré-oxydation.
Notre ressource cuivre contre aluminium couvre le compromis au niveau du conducteur ; la règle de fiabilité est que chaque interface de métaux dissemblables est un article de maintenance avec un intervalle d'inspection défini. Le choix de plaquage, barrières nickel, finitions étain, fait partie de la gestion CTE et corrosion au même joint.
Les essais au niveau composant prouvent la pièce ; les conditions au niveau système décident du service réel. Une barre peut passer 1 000 cycles à 60°C d'amplitude au banc et échouer quand même dans un conteneur où l'amplitude est de 45°C mais la vibration présente, ou où l'humidité ambiante accélère la dégradation de l'interface. La qualification de fiabilité doit donc combiner l'essai thermique avec les conditions réelles du système : le profil thermique de l'enceinte, la vibration de montage et le calendrier de service. Les guides de vibration et d'humidité extérieure couvrent les deux autres jambes du même triangle de qualification.
Pour les acheteurs, la demande est un plan d'essai combiné plutôt que trois certificats séparés : cyclage thermique sur l'assemblage tel que monté, avec humidité là où le service extérieur s'applique, et vibration là où l'application l'exige. Les pièces qui passent individuellement et échouent ensemble est l'écart de qualification le plus courant de l'industrie.
La fiabilité est en fin de compte une question de calendrier : combien d'années de service l'assemblage survit-il ? Le raccourci d'ingénierie est la relation de Coffin-Manson, la durée de vie de fatigue évolue avec l'amplitude de température à une puissance, typiquement environ moins 2 à moins 3 pour la soudure. Cela fait de l'amplitude la variable dominante : réduire une amplitude de 60°C à 45°C peut à peu près doubler ou tripler la durée de vie, et la réduire à 30°C peut la multiplier plusieurs fois. La même physique qui rend la règle des 10°C utile rend aussi l'investissement de refroidissement facile à justifier.
Pour un programme de barre sur mesure, l'estimation de durée de vie doit être énoncée avec l'hypothèse d'amplitude : « conçu pour 5 000 cycles à 50°C d'amplitude » est une déclaration testable, tandis que « conçu pour 20 ans » est un espoir sans cycle de service. Nos documents court-circuit et thermiques définissent ensemble le service mécanique complet que couvre l'estimation de durée de vie.
Le dossier de fiabilité qui voyage avec une commande de barres doit contenir : le plan d'essai, les comptages de cycles et critères de défaillance, les indicateurs de surveillance (résistance de contact, température, amorçage des décharges partielles), l'estimation de durée de vie avec l'hypothèse d'amplitude, et les recommandations de service, intervalle de resserrage, points d'inspection, critères de remplacement. Les acheteurs qui reçoivent ce dossier peuvent mettre la barre sur un calendrier de maintenance au lieu de découvrir la fatigue sur le terrain.
Notre page qualité décrit le contrôle d'essai et documentaire derrière le dossier, et la visite d'usine montre l'équipement d'essai de cyclage. La discipline est simple : énoncer le service, tester le service, et publier ce qui a été testé. C'est tout le contrat de fiabilité entre un fournisseur de barres et un constructeur de convertisseurs.
Combien de cycles une barre devrait-elle survivre ? Cela dépend de l'application — les entraînements industriels spécifient typiquement des centaines à des milliers de cycles ; l'automobile et le stockage connecté au réseau peuvent exiger des milliers avec des critères de défaillance définis. Les joints boulonnés ou soudés sont-ils meilleurs sous cyclage ? Les joints soudés n'ont pas de relaxation mais concentrent la contrainte au pied de soudure ; les joints boulonnés peuvent être re-serrés mais se relâchent sous fluage. La bonne réponse dépend de l'amplitude de température et du plan de maintenance. Comment savoir si ma barre fatigue ? Mesurez la dérive de résistance de contact ou de température de joint contre la référence de mise en service. La conception peut-elle corriger les problèmes de cyclage ? Généralement oui — refroidir l'interface et répartir la contrainte sont les deux changements à plus fort effet de levier. Contactez notre équipe d'ingénierie pour une revue de fiabilité de votre disposition.
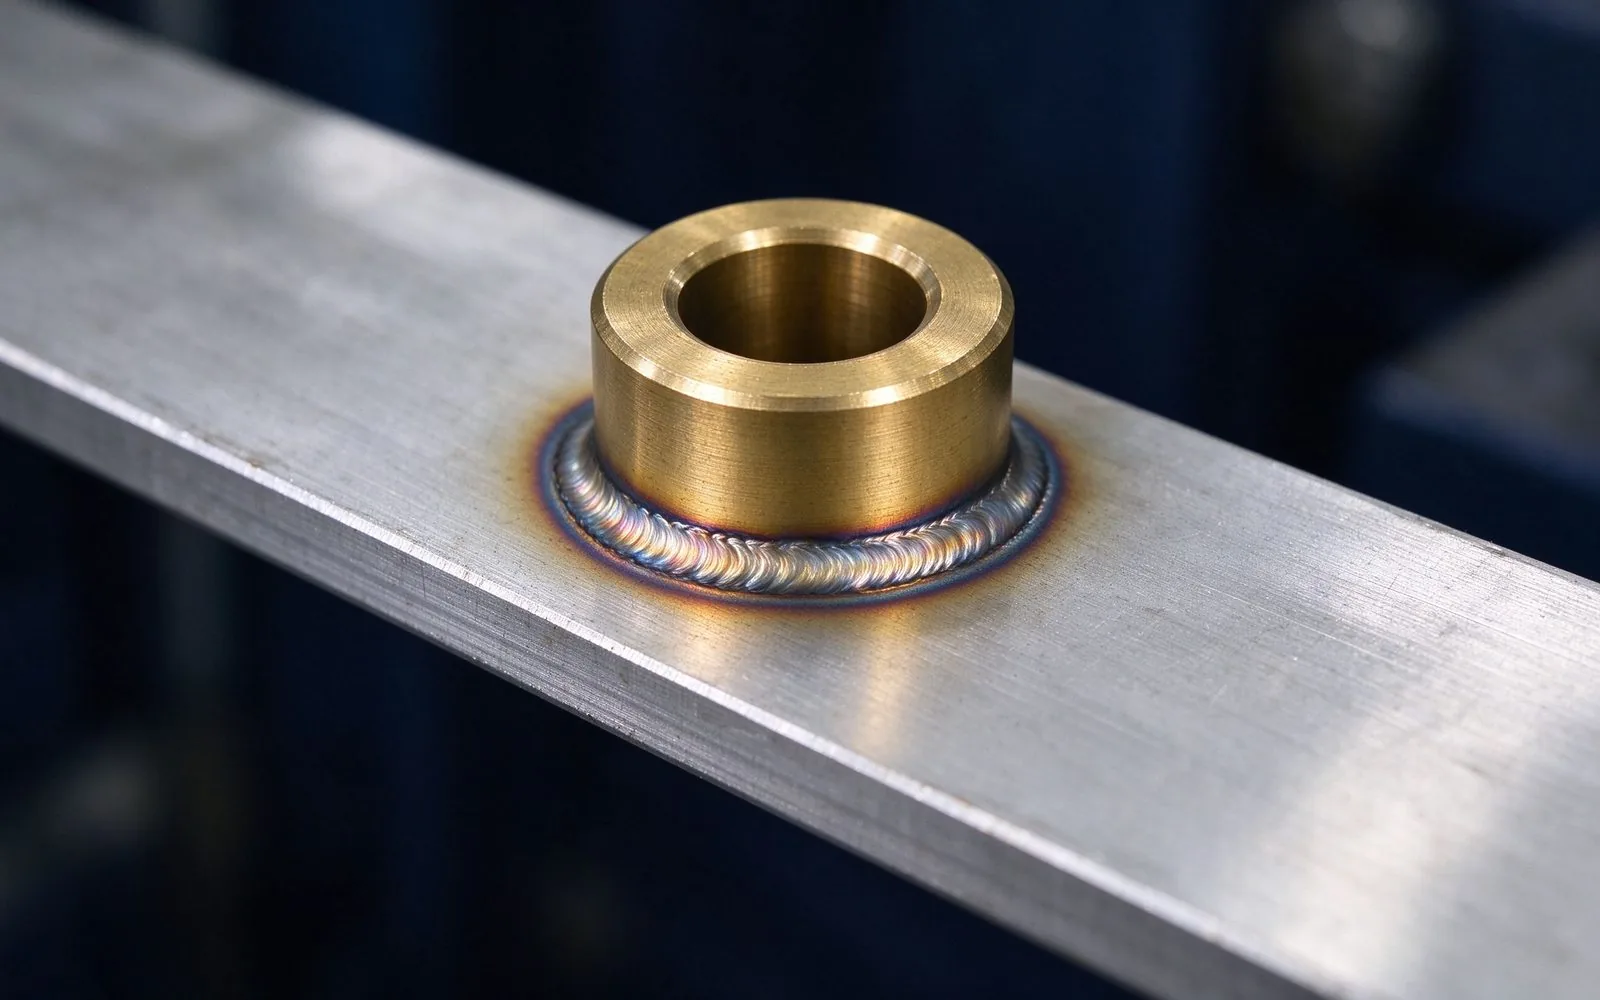
Un raccordement de barre n'est solide que par son joint. Les soudures ultrasoniques atteig
Lire l’article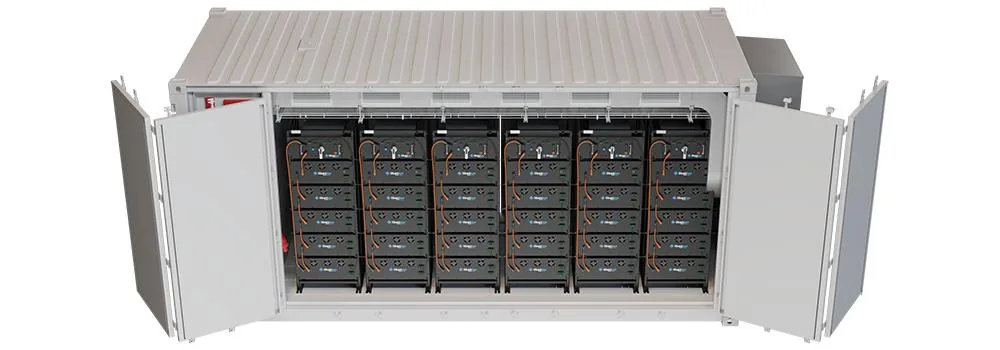
Un joint boulonné de barre échoue de deux façons : la vibration le desserre ou le cyclage
Lire l’article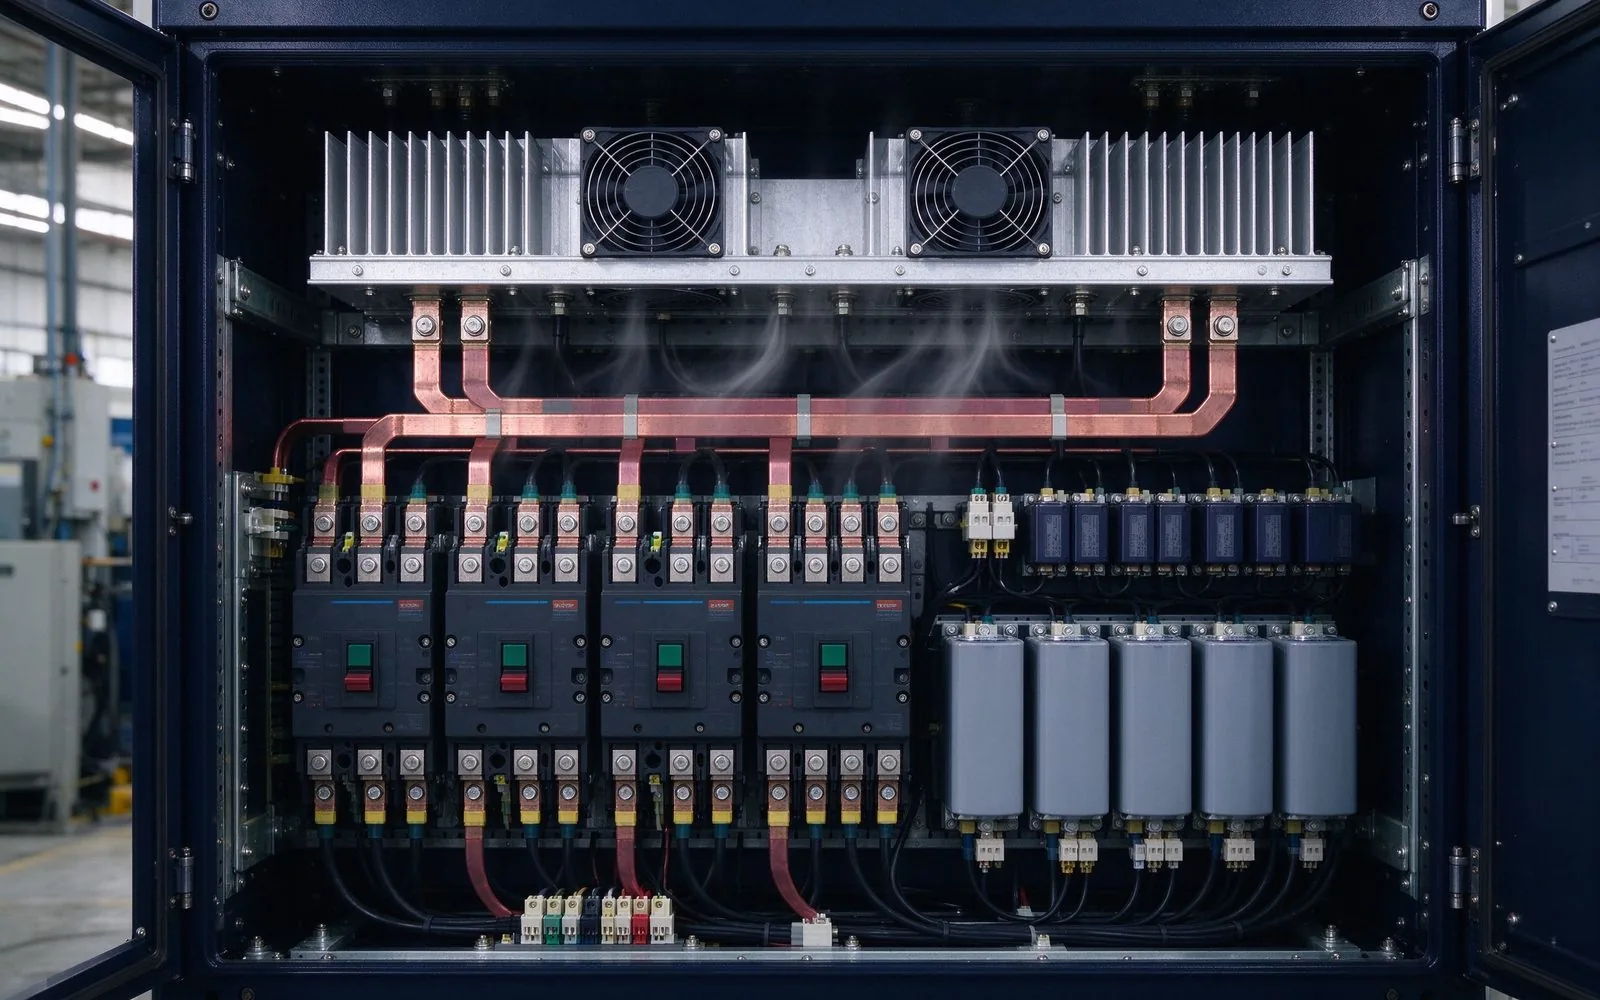
La conception thermique d'une barre décide de son vrai calibre en courant. La convection n
Lire l’article
Nadia Rahman est ingénieure qualité et conformité avec 9 ans d'expérience dans les systèmes qualité des composants électriques. Elle gère les programmes ISO 9001 et IATF 16949 de SHANYUAN, les contrôles d'entrée et de sortie, et la documentation de conformité UL/CEI. Titulaire d'une l
Envoyez le profil de courant, la classe de tension et les types de bornes — nos ingénieurs répondent en un jour ouvré.