Añadir un proveedor paralelo a un programa de barras laminadas parece una decisión de compra y se comporta como un cambio de ingeniería. El dibujo sigue igual, de modo que el expediente de calidad sigue igual, y nada parece necesitar un nuevo ensayo. Después llega el primer envío de la línea nueva con un film distinto, una estrategia de par del espárrago ligeramente diferente y una tensión de inicio de descarga parcial que nadie midió. La solución no es repetir todo; es decidir, atributo por atributo, qué diferencias son portantes.
Añadir un proveedor paralelo a un programa de barras laminadas parece una decisión de compra y se comporta como un cambio de ingeniería. El dibujo sigue igual, de modo que el expediente de calidad sigue igual, y nada parece necesitar un nuevo ensayo. Después llega el primer envío de la línea nueva con un film distinto, una estrategia de par del espárrago ligeramente diferente y una tensión de inicio de descarga parcial que nadie midió. La solución no es repetir todo; es decidir, atributo por atributo, qué diferencias son portantes.
Dos plantas pueden construir el mismo dibujo y producir hardware eléctrico distinto. La geometría del conductor la fija el dibujo; lo que no está fijado es el grado del film, la presión de unión, el método de fijación del espárrago, la distribución del espesor de galvanizado, el recorte del borde y la limpieza de la prensa. Esas variables no aparecen en una verificación dimensional, y varias de ellas dominan el comportamiento dieléctrico del conjunto terminado.
Por eso las decisiones de segundo origen suelen fallar en silencio. Pasa la inspección de primera pieza, la documentación coincide, y el fallo surge meses después como una devolución de campo o, peor, como una lectura de descarga parcial tomada por el ensayo de entrada del propio cliente que su expediente no puede explicar.
La pregunta útil no es «¿es el nuevo proveedor suficientemente bueno?», sino «¿qué atributos de este diseño sustentan la evidencia de cualificación y los reproduce el nuevo proveedor?». Ese replanteo convierte una auditoría abierta en una lista finita, y una lista finita puede debatirse y firmarse.
Si el propio diseño todavía está abierto, empiece por la guía de diseño de barras laminadas; la recalificación es un ejercicio aparte que asume un dibujo congelado.
Esta página es la mitad técnica de la cuestión. El marco comercial —cómo puntuar a los proveedores candidatos, estructurar un programa de doble origen y auditarles— se sitúa en el marco de cualificación de doble origen; lo que sigue asume que el proveedor ya ha sido seleccionado y la pregunta es ahora la evidencia.
En la práctica, cada atributo de una barra cae en uno de tres niveles, y el nivel decide la respuesta.
La mayoría de los programas de recalificación sobreensayan el nivel C y subensayan el nivel B, porque el nivel C es fácil de especificar y el nivel B exige que alguien entienda el proceso. La matriz de la sección siguiente es un intento de corregir ese desequilibrio, no de añadir otra lista de comprobación.
Dos notas prácticas sobre el sistema de niveles. Primera: los niveles son propiedad del diseño, no del proveedor: un conjunto de barra con espárragos soldados por fricción y un presupuesto de fuga ajustado tiene más superficie de nivel A que un conjunto de centro de datos con holguras generosas, de modo que el número de atributos que requieren nuevo ensayo difiere de un proyecto a otro. Segunda: un cambio de nivel B que se repite tres veces deja de ser nivel B. Si un proveedor ha cambiado de proveedor de film dos veces en un año, la variación acumulada es un riesgo de nivel de diseño y debe tratarse como tal.
Lea esto como una tabla de decisión. Para cada atributo, la columna central es lo que compara, la columna derecha es lo que puede tener que repetir.
Doce filas es un número corto de firmar. Ese es el punto: la matriz existe para que una decisión pueda atribuirse a una persona y no a un estado de ánimo.
De todos los ensayos repetidos de la lista, la descarga parcial es aquel donde saltarse el ensayo cuesta más y repetirlo cuesta menos. Una medición de PD a la tensión de servicio, con el método descrito en nuestro manual de descarga parcial, tarda minutos por muestra y detecta exactamente lo que un cambio de proveedor tiende a alterar: vacíos, calidad de unión en la interfaz film-cobre y concentración de campo en el borde.
El hi-pot no sustituye. Un conjunto puede superar un ensayo de sobretensión y tener aún una tensión de inicio muy por debajo de su nivel de servicio, lo que significa que descarga de forma continua en servicio y se degrada a partir de ahí. Los dos ensayos miden cantidades distintas a sensibilidades distintas, y un proveedor que ofrece hi-pot como evidencia de PD o está equivocado o espera que usted lo esté.
El protocolo práctico: tres muestras del primer lote de producción, PDIV y PDEV a la tensión de servicio declarada, con el ambiente y el circuito de medición descritos. Comparar contra los números del proveedor actual, que ya debería tener. Si el proveedor actual nunca midió PD, esa es la conclusión más importante, y cambia el marco de «cualificar al nuevo proveedor» por «cualificar a ambos».
La subida de temperatura suele ser donde los compradores esperan un ensayo completo y donde una comparación basta a menudo. La razón es que la subida está dominada por la sección del conductor, la disposición de capas y el entorno térmico, todos atributos de nivel A que el dibujo fija, con la calidad de unión y la resistencia de interfaz como efectos de segundo orden.
La secuencia es: confirmar que la sección y la geometría de capas coinciden, confirmar que el método de fijación del terminal coincide, y después ejecutar una comparación instrumentada a corriente nominal con una muestra de cada origen. Dos conjuntos idénticos en el mismo banco, mismo ambiente, misma colocación de termopares. Una diferencia de más de unos pocos kelvin indica un problema de interfaz, lo más frecuente en los espárragos o en la unión entre capas, y merece seguimiento antes de liberar el lote.
Lo que no debería hacerse es aceptar un cálculo en lugar de una medición en esta etapa, o aceptar una medición sin que el ambiente y la condición de montaje estén escritos. Una cifra de subida sin su contexto de ensayo no puede compararse con nada, ni consigo misma un año después. Las convenciones de medición que utilizamos se describen en gestión térmica de barras.
La interfaz del terminal es la parte de mayor varianza de una barra entre proveedores, y la menos documentada. Tres cosas difieren incluso cuando el dibujo es idéntico: cómo se fija el espárrago, cuál es el espesor de galvanizado en la cara de contacto, y si el proveedor controla el par en el ensamblaje o solo indica un valor en el dibujo.
Las acciones de recalificación son modestas y concretas. Ensayar a arrancamiento o a par la fijación del espárrago en muestras de cada origen. Medir el espesor de galvanizado en un cupón en lugar de aceptar el rango de la ficha del baño. Confirmar que se utiliza una herramienta dinamométrica calibrada y que el par aplicado está registrado, no solo especificado. Después ejecutar un ciclo térmico y revisar la retención de par, porque la diferencia entre una interfaz buena y mediocre a menudo solo aparece tras los primeros cincuenta ciclos.
La fijación del espárrago merece una nota propia. Un espárrago soldado por fricción y un espárrago de arco extraído pueden parecer idénticos desde fuera y comportarse de forma distinta bajo vibración, lo que importa para programas de ferrocarril y vehículo eléctrico. Si el proveedor actual usa un método y el segundo origen otro, eso es un cambio de nivel A aunque la llamada del espárrago en el dibujo sea inalterada. El contexto normativo relevante se sitúa en la guía de verificación IEC 61439-1, donde la accesibilidad del terminal y la documentación de par se tratan como elementos de verificación, no como detalles de mano de obra.
«Film equivalente» es la frase más abusada en una conversación de segundo origen. Suele significar «misma clase de material, espesor similar, disponible y más barato». Rara vez significa el mismo índice de tracción superficial, el mismo tratamiento de activación de unión o el mismo comportamiento bajo envejecimiento térmico.
A efectos de recalificación, pregunte por escrito tres cosas. ¿Cuál es la designación exacta de grado y quién lo fabrica? ¿Cuál es la tolerancia de espesor medida en el rollo de entrada, no la nominal? ¿Qué evidencia existe de que la resistencia de unión al cobre coincide con la del proveedor actual, medida y no asumida?
Si las respuestas apuntan a un grado distinto, el supuesto de grupo de material del diseño puede dejar de valer, y los números de fuga del dibujo se derivaron de ese supuesto. Esa cadena —grado a índice de tracción a grupo de material a fuga— se expone en distancias de aislamiento y fuga IEC 60664-1. Un segundo origen que cambia el grado de film en silencio puede invalidar un cálculo de distancia que nadie pensó en revisar.
Pida esto con la RFQ y de nuevo antes de la primera pieza. Dos de los elementos suelen faltar y ambos importan.
La última línea es la que evita la sorpresa del año que viene. Sin ella, un proveedor puede cambiar de proveedor de film en marzo y usted se entera en una inspección de entrada en junio, sin base contractual para rechazar el lote.
Un elemento más merece su propia línea, porque es el que más a menudo se niega: los registros de prensa. Un proveedor que no puede exportar tres lotes de datos de prensa no tiene un control de proceso de unión que merezca ese nombre, y un cliente que lo acepta ha comprado un certificado, no un proceso.
Un periodo paralelo controlado es la forma de aseguramiento más barata y la más fácil de gestionar mal. Bien hecho produce un conjunto de datos de comparación; mal hecho produce dos proveedores, dos hábitos y ninguna comparación.
Cuatro reglas lo hacen funcionar. Dividir por número de parte en lugar de enviar ambos orígenes para la misma parte en la misma ventana, para que la trazabilidad se mantenga limpia. Mantener al proveedor actual en la parte de mayor volumen o mayor riesgo hasta que existan los datos de comparación. Instrumentar los tres primeros lotes del nuevo origen con los mismos ensayos que ejecutó el proveedor actual, no con un conjunto más ligero. Y fijar de antemano un criterio de salida —un acuerdo numérico en PD, retención de par y subida de temperatura— para que la decisión sea una comparación y no una negociación.
La división de volumen también merece cuidado. Si el nuevo origen recibe un simbólico 5 % del volumen, su proceso nunca alcanza el régimen estable y la comparación carece de sentido. Una división viable es lo bastante grande como para ejercitar la línea durante varias semanas y lo bastante pequeña como para que un fallo sea asumible.
Hay un atajo documental que se amortiza solo: construir una hoja de comparación por número de parte con una fila por cada atributo de la matriz y dos columnas, proveedor actual y candidato. Cada respuesta de entrada cae en una celda. Seis meses después, cuando alguien pregunte por qué se aprobó el segundo origen, la hoja es la respuesta; y cuando un candidato cambia su film, la misma hoja muestra exactamente qué filas hay que reabrir. También mantiene el ejercicio de desviarse hacia una auditoría general, que es la forma habitual en que estos programas pierden impulso y presupuesto.
El caso de negocio de un segundo origen suele ser la resiliencia, y la contabilidad a menudo ignora el coste de mantener una cualificación paralela.
Tres líneas de coste pertenecen al modelo. El coste directo de cualificación —muestras, ensayos, tiempo de ingeniería y el trabajo de PD y térmico que no puede saltarse. El coste de curva de aprendizaje, es decir la tasa de chatarra y retrabajo en la línea nueva durante los primeros lotes, que es real y habitualmente subestimada. Y el coste administrativo de mantener dos conjuntos de documentación, dos ciclos de auditoría y dos flujos de notificación de cambios durante la vida del programa.
Frente a eso, el beneficio no es solo el precio. Es la capacidad de seguir enviando cuando una planta se detiene, y la posición negociadora que aporta una alternativa genuina y no teórica. Ambos merecen pagarse; ninguno es gratis. Poner las tres líneas de coste junto a los dos beneficios suele bastar para decidir si el segundo origen es un movimiento estratégico o una cobertura cara.
Para programas de bajo volumen y diseño estable, la respuesta honesta a veces es que un único origen bien auditado con cláusula de cambios documentada supera a un segundo origen delgado con un expediente débil.
Cuatro cláusulas cubren las disputas recurrentes.
Si un proveedor se resiste a la cláusula dos, eso es información. Los proveedores con un control de cambios disciplinado suelen acogerla, porque les protege de ser culpados por un cambio que nunca hicieron.
Antes de que el segundo origen envíe su primer lote de producción, confirme cada línea y nombre el responsable.
La matriz no es burocracia; es la respuesta defendible más corta a «¿por qué se aprueba este proveedor?». Si quiere una segunda opinión sobre un conjunto antes de que entre en un periodo paralelo, la revisión técnica que ejecutamos durante la cotización cubre los mismos atributos: empiece por una solicitud de cotización, o compare rutas de aprovisionamiento en aprovisionamiento de muestra a serie. Los equipos que sopesan también cambios de material encontrarán útiles en la misma revisión la comparativa cobre frente a aluminio y la ruta de documentación de calidad.
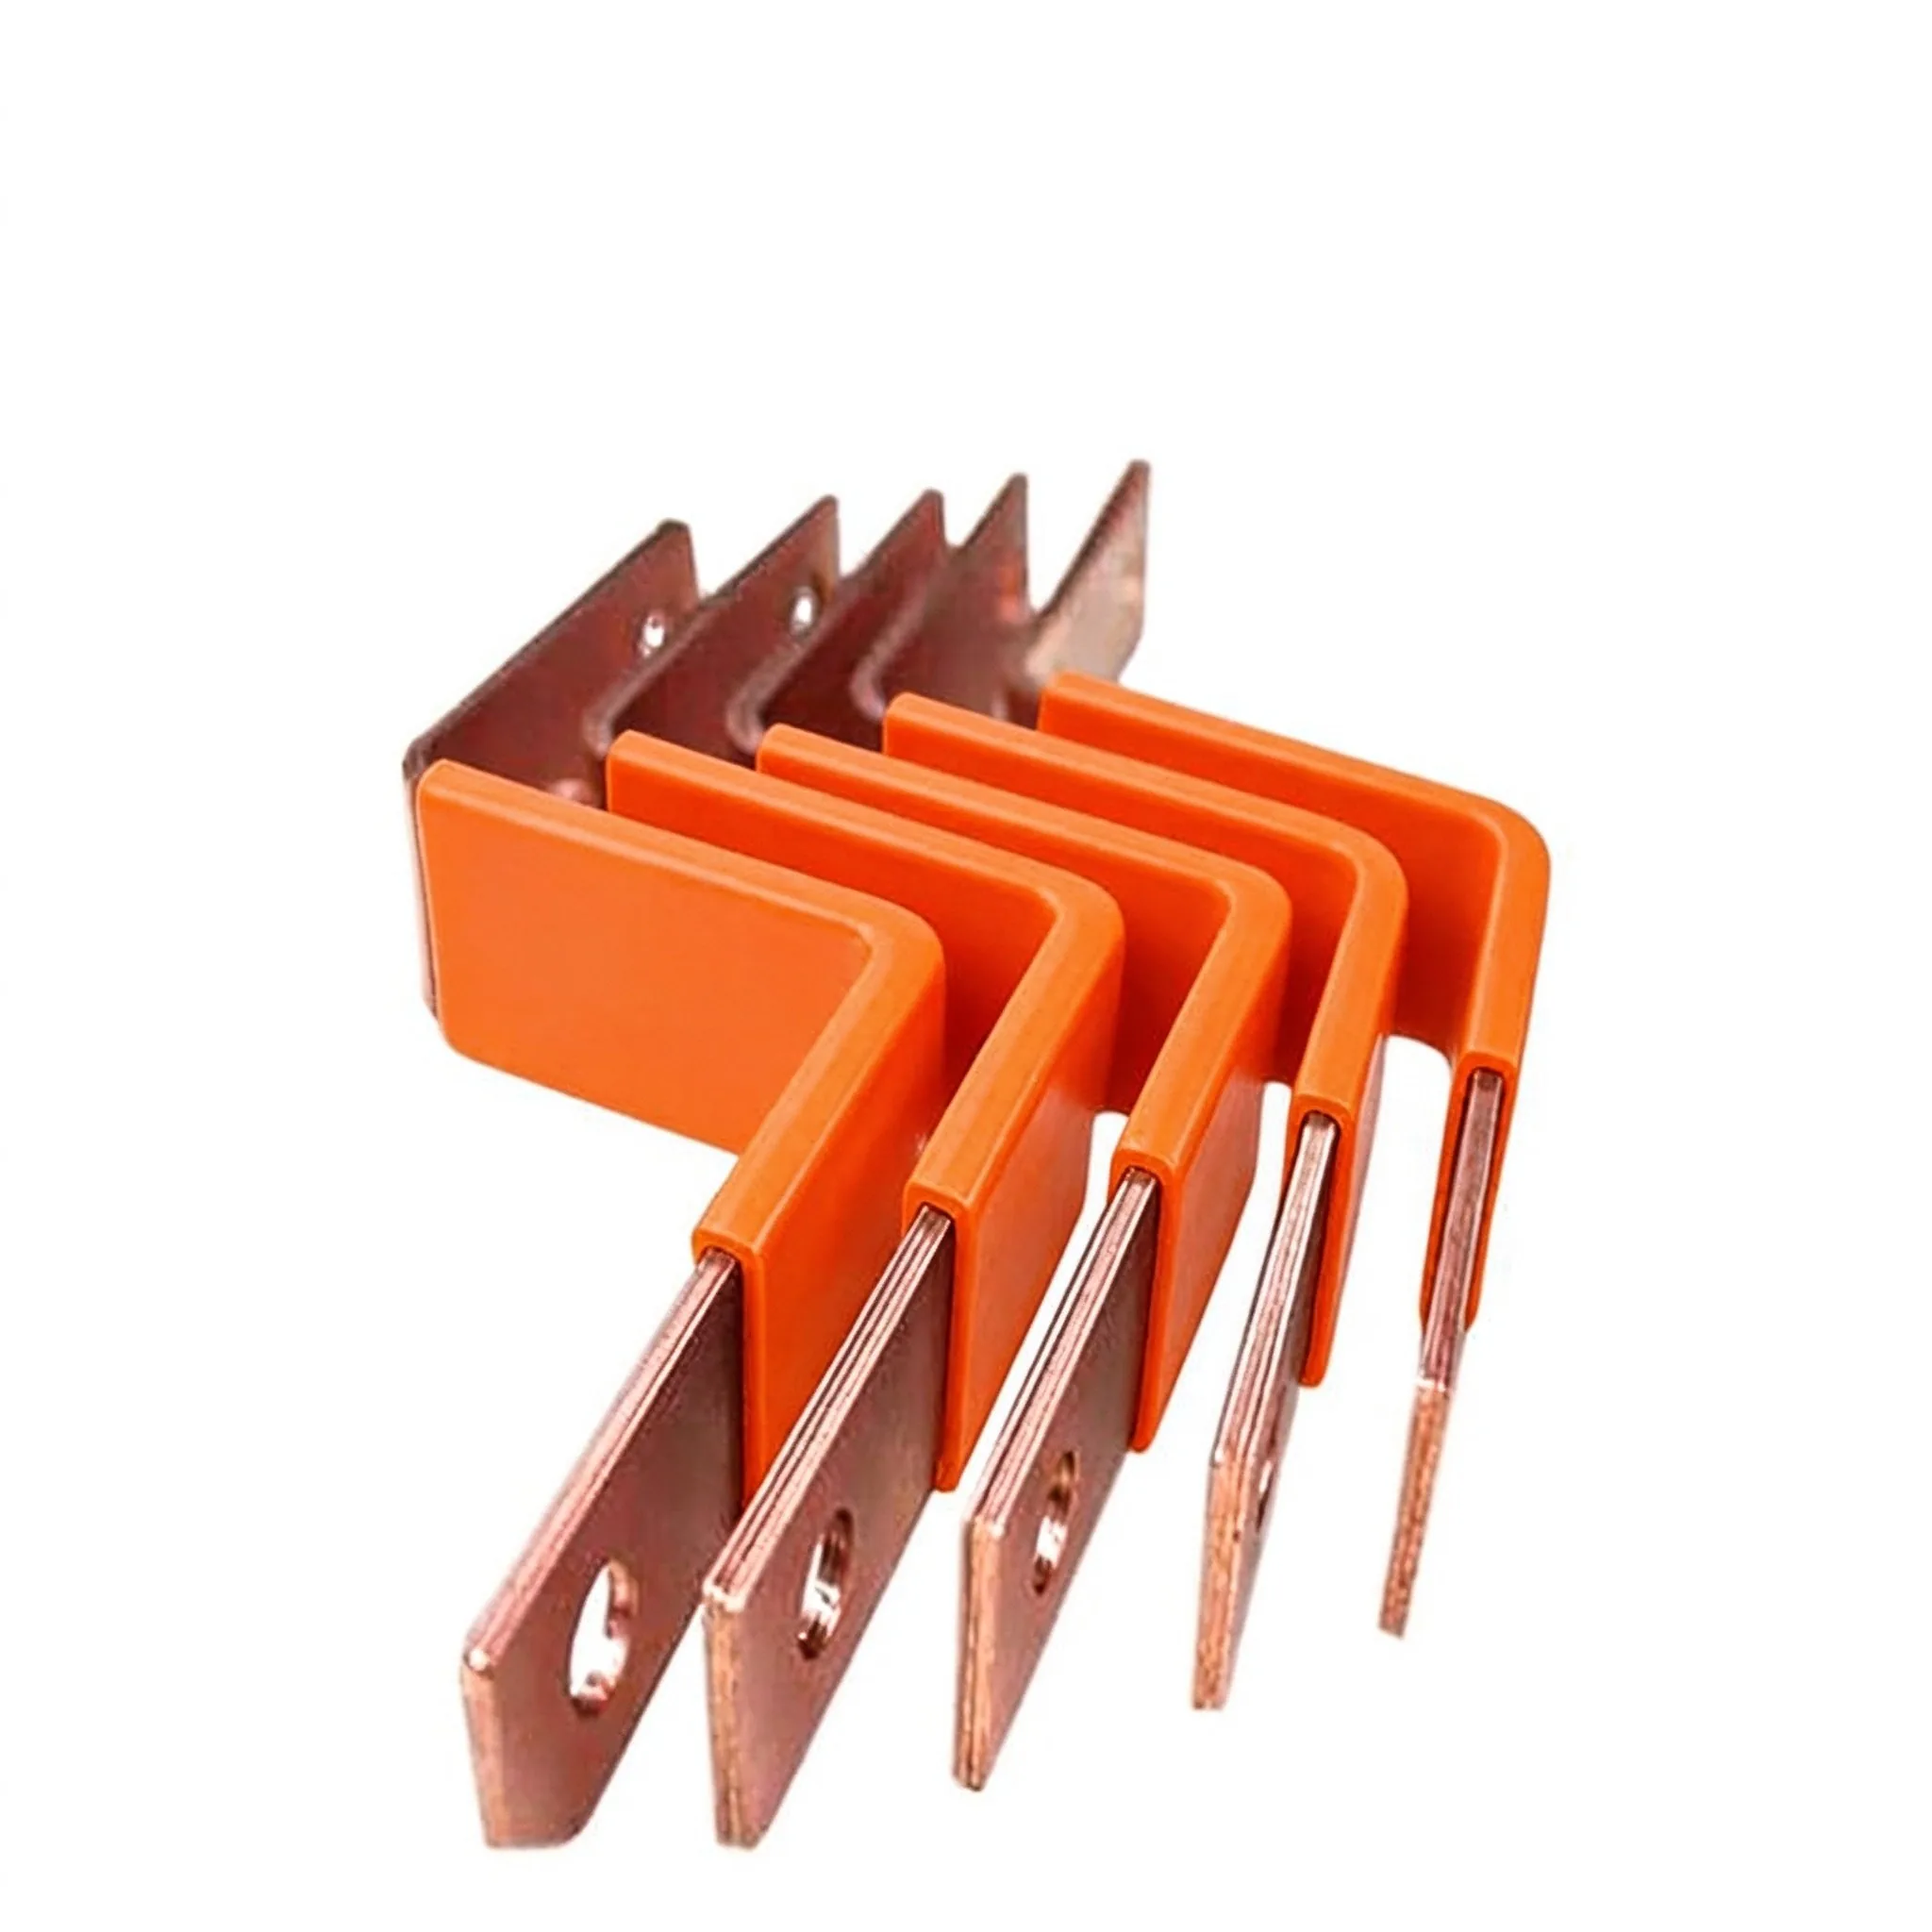
Comprar una barra laminada no es como comprar un conector estándar. La pieza es a medida,
Leer artículo
Nadia Rahman es ingeniera de calidad y cumplimiento con 9 años de experiencia en sistemas de calidad de componentes eléctricos. Gestiona los programas ISO 9001 e IATF 16949 de SHANYUAN, la inspección de entrada y salida, y la documentación de cumplimiento UL/IEC. Tiene un B.Sc. de la Universidad de
Envíe el perfil de corriente, la clase de tensión y los tipos de terminal: nuestros ingenieros responden en un día hábil.
