11. 캐비닛 내 정비 접근성과 서비스성
전류 밀도 스프레드시트에서 최적으로 보이는 부스바 배치도 운영팀을 실패하게 할 수 있다. 디포와 회랑 충전기는 긴 시간 돌아가며, 퓨즈 교체, 접촉기 교환, 고장 전력 모듈, 절연 수리 같은 서비스 이벤트가 빡빡한 창에 예정된다. 바 배치가 그 이벤트 속도를 결정한다.
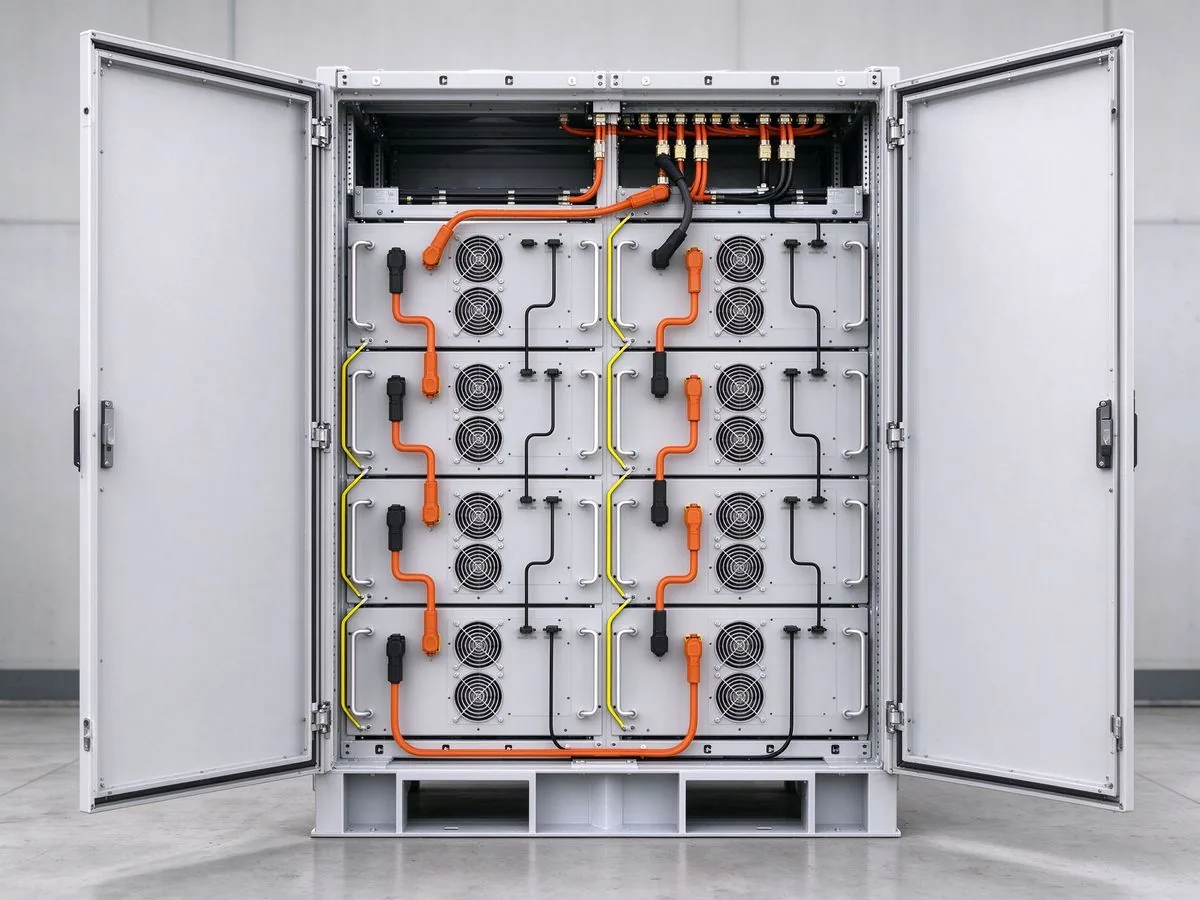
- 서랍·모듈 인출. 바와 유연 링크는 레일 이동 경로를 비워야 한다. 모듈이 지나가는 자리에 장착하면 도체를 먼저 제거해야 해 모듈 교체가 부스바 작업이 된다.
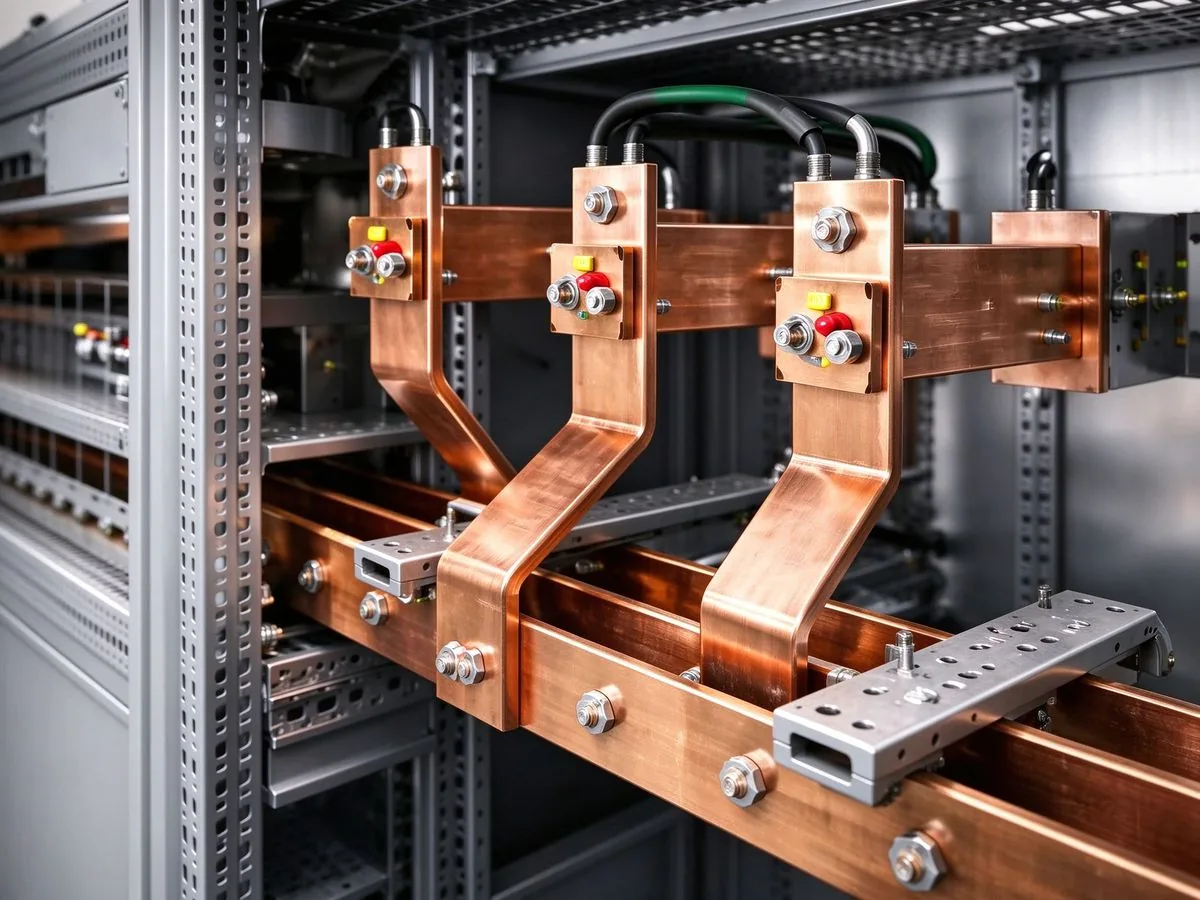
- 단자 공구 접근. 각 스터드에 소켓, 렌치, 손 공간이 필요하다. 스윙 각도가 닿지 않는 적층 바는 조립 단계에서 잡히는 결함이다.
- 교체 분절. 정비 가능 바는 하나의 단단한 용접 조립체가 아니라 교체 가능 구간으로 나뉜다. 국부 결함에 피더 전체를 제거하지 않아야 한다.
- 표기와 분리. 각 접합부에 극성, 상, 토크를 표기하고 활선 부품을 접근 구역과 분리하며, 예비품은 도면 개정으로 일치시킨다.
접근성은 냉각 선택도 결정한다. 공랭 바는 캐비닛을 공기 흐름에 열어두지만 시각 검사는 쉽다. 액랭 내부 경로는 열을 호스와 피팅 뒤에 숨기며 이들은 자체 검사 지점을 필요로 한다. 어느 쪽도 틀리지 않으나 정비 매뉴얼은 어느 쪽인지 알아야 한다. 재료 배치, 도금 로트, 검사 기록, 개정 이력이라는 구축 추적성은 공장 품질·추적성 프로세스 아래에 있으며, 현장 수리가 원구축과 일치해야 하는 함대 하드웨어에서 더 중요하다.