Una seconda fonte che non è mai stata qualificata non è una seconda fonte; è un nome nell'ERP. Questo articolo espone come appare una qualificazione reale per un pezzo di sbarra dentro un quadro o un assieme di potenza: la baseline del disegno bloccato, il set di misurazione del primo pezzo, un lotto pilota che cattura la deriva di rivestimento e sbavatura, il confine di ri-qualifica, e l'aritmetica del costo di switching che decide se il progetto vale la pena di essere avviato.
Una seconda fonte che non è mai stata qualificata non è una seconda fonte; è un nome nell'ERP. Questo articolo espone come appare una qualificazione reale per un pezzo di sbarra dentro un quadro o un assieme di potenza: la baseline del disegno bloccato, il set di misurazione del primo pezzo, un lotto pilota che cattura la deriva di rivestimento e sbavatura, il confine di ri-qualifica, e l'aritmetica del costo di switching che decide se il progetto vale la pena di essere avviato.
La maggior parte degli uffici acquisti dice di avere una strategia a doppia fonte quando ciò che ha è due fornitori nella lista fornitori e un fornitore nel disegno. La differenza si mostra la prima volta che la fonte primaria è in ritardo: la seconda fonte non può spedire, perché nessuno l'ha mai qualificata contro il pezzo reale.
Una vera seconda fonte significa un fornitore il cui processo, documentazione e primo pezzo sono stati accettati contro la stessa revisione del disegno dell'incumbent, e i cui pezzi sono stati dimostrati intercambiabili nell'assieme. Quello è un progetto con un programma, non un ordine di acquisto.
Lo scopo di quel progetto dipende da ciò che si sta mettendo in doppia fonte. Una barra di rame semplice stampata e forata con un rivestimento standard è una qualificazione a basso rischio: un disegno, un certificato materiale, un report dimensionale e un primo pezzo. Una sbarra laminata con un requisito dielettrico dentro un quadro elencato è una qualificazione ad alto rischio, perché il pezzo siede dentro la certificazione di qualcun altro.
Questo articolo espone il percorso di qualificazione per il secondo caso, perché il primo caso è già ben compreso e non ha bisogno di un quadro. La valutazione lato acquisti di un singolo fornitore è trattata separatamente nella guida alla RFQ e alla valutazione dei fornitori.
Il doppio approvvigionamento conviene in quattro situazioni. Il pezzo è su un programma lungo con un programma che non può scivolare, l'incumbent ha un singolo sito produttivo, il pezzo ha storicamente avuto fughe di qualità, oppure il contratto del cliente stesso richiede una seconda fonte.
È un teatro costoso quando il pezzo è una tantum, quando il volume annuo è sotto il quantitativo minimo d'ordine di qualsiasi secondo fornitore, oppure quando il disegno sta ancora cambiando. Qualificare un fornitore contro un disegno in movimento produce due fornitori che sono entrambi sbagliati, e raddoppia il costo documentale di ogni cambiamento successivo.
Il costo nascosto è il tempo ingegneristico, ed è di solito sottostimato di un fattore tre. Una corretta qualificazione di una seconda fonte per una barra laminata dentro un assieme elencato consuma dalle 40 alle 120 ore ingegneristiche tra revisione del disegno, disposizione del primo pezzo e supporto alla costruzione pilota. A un tasso caricato, quello è più del risparmio annuo su un piccolo pezzo.
Una regola utile: doppia fonte quando la spesa annua è almeno venti volte il costo di qualificazione, oppure quando il rischio di programma vale più del costo di qualificazione a prescindere dalla spesa. Al di sotto, qualificate un secondo sito produttivo dello stesso fornitore, che è più economico e raggiunge la maggior parte del beneficio di continuità.
La singola causa più comune di un progetto di seconda fonte fallito è un disegno che non è stato bloccato. Se l'incumbent sta spedendo alla revisione C mentre il nuovo fornitore quota la revisione B, ogni differenza dimensionale diventa una discussione su chi ha ragione.
Una baseline bloccata per un pezzo di sbarra include la geometria con tolleranze, il materiale e il temper, il sistema di rivestimento con spessore e il metodo di prova applicabile, la foratura con tolleranza di posizione, il requisito di bordo e sbavatura, la marcatura, e l'imballaggio. Per un pezzo laminato include anche la costruzione a strati, la specifica del film dielettrico, il processo di lega, e la prova.
Due documenti rendono questo funzionante. Un disegno quotato con una revisione unica, e un piano di misurazione che dice quali caratteristiche sono controllate, con quale strumento, e a quale frequenza. Il piano di misurazione è ciò che trasforma un disegno in un'ispezione, ed è il documento che un nuovo fornitore seguirà lo vogliate o no.
Dove l'assieme è elencato alla UL 891 o certificato alla IEC 61439, la baseline bloccata deve anche registrare quali caratteristiche fanno parte della certificazione, perché quelle non possono essere cambiate da nessuno dei due fornitori senza l'approvazione del costruttore dell'assieme. Quel vincolo è esposto nell'analisi su UL e NEC.
Un'ispezione del primo pezzo per un componente di sbarra dovrebbe misurare ogni caratteristica che influenza l'accoppiamento, la corrente, oppure la vita, e non dovrebbe sprecare tempo su quelle estetiche.
Il set critico è corto: spessore e larghezza della barra in tre punti lungo la lunghezza, diametro foro e posizione rispetto al dato, lunghezza complessiva e angoli di curva, planarità sull'area di contatto, spessore di rivestimento su un campione, e per i pezzi laminati l'altezza complessiva del pacco e il risultato della prova dielettrica.
Il set non critico è più lungo e include l'aspetto della finitura superficiale, la bava sul bordo oltre il limite di disegno, la leggibilità della marcatura e l'imballaggio. Quelle contano ma non decidono se il pezzo funziona, e trattarle come uguali alla tolleranza di spessore rende il rapporto illeggibile.
I criteri di accettazione dovrebbero essere numerici, legati al disegno, e dichiarati prima che il primo pezzo arrivi. Un rapporto che dice entro tolleranza non è un rapporto; un rapporto che dice misurato 9,94 mm contro 10,00 più o meno 0,10 mm è un rapporto, e scriverlo richiede lo stesso sforzo.
Il nostro formato del primo pezzo segue quella logica ed è descritto nella pagina del sistema qualità. La logica della fase di campione prima della produzione di serie è nella guida all'approvvigionamento dal campione alla serie.
I primi pezzi sono fatti su un processo assestato, spesso dall'operatore più esperto, a volte su una macchina diversa da quella che eseguirà la produzione. Il lotto pilota è dove quella differenza si mostra.
Un lotto pilota per un componente di sbarra dovrebbe essere di almeno 30 pezzi, prodotto sulla linea di produzione prevista, con l'attrezzatura prevista, con il regime di turni previsto, e ispezionato secondo il piano di misurazione completo piuttosto che secondo un piano di campionamento. Trenta pezzi sono abbastanza per vedere una distribuzione dello spessore di rivestimento e una deriva della posizione dei fori; tre pezzi sono abbastanza per non vedere nulla.
Il lotto pilota dovrebbe anche essere assemblato nel prodotto reale, non controllato su un banco. Una deviazione di planarità di 0,2 mm che passa un controllo da banco può produrre un punto caldo di 15 K quando la barra viene serrata contro un dissipatore, perché l'area di contatto collassa su una linea.
Sono tipiche due modalità di guasto. La prima è il rivestimento: la linea di rivestimento del secondo fornitore lavora a una densità di corrente diversa e produce un deposito più sottile ai bordi, che passa una misurazione del punto centrale e fallisce in servizio. La seconda è la sbavatura: un'attrezzatura diversa lascia una bava che interferisce con l'isolatore, visibile solo quando assemblata.
Entrambe sono catturate dal lotto pilota e nessuna è catturata da un certificato del primo pezzo.
Questa è la domanda che decide se il doppio approvvigionamento è fattibile del tutto. Se un pezzo di seconda fonte richiede una ri-prova completa di un assieme elencato, il progetto di solito muore sul costo.
La buona notizia è che la maggior parte dei cambiamenti di seconda fonte non richiede una ri-prova completa, a condizione che il pezzo sia identico nei materiali e nelle dimensioni entro le tolleranze alle quali la certificazione è stata provata. Sia UL che IEC lavorano sul principio che un cambiamento di componente dentro l'involucro di costruzione provata non invalida l'assieme, ma quel principio è applicato dalla procedura di cambiamento ingegneristico del costruttore dell'assieme, non dal fornitore.
Le condizioni al contorno sono: stesso grado di materiale e temper, stesso sistema di rivestimento e spessore entro l'intervallo provato, stessa geometria entro la tolleranza di disegno, stesso hardware di giunzione, e stesse caratteristiche elettriche. Cambiate una qualsiasi di quelle e il costruttore dell'assieme deve decidere se il cambiamento è dentro la certificazione oppure richiede una ri-prova.
Ciò che un fornitore non dovrebbe mai fare è affermare che non è necessaria alcuna ri-qualifica. Quella è decisione del cliente, presa contro il proprio fascicolo, e un fornitore che lo afferma si assume una responsabilità che non può scaricare.
Dove l'assieme è un progetto coreano o giapponese, la stessa logica si applica con le aspettative locali di documentazione, come descritto nell'analisi sulla Corea e il Giappone.
Quattro costi compongono il vero costo di switching, e tre di essi non sono quotati dal nuovo fornitore.
Costo di attrezzaggio e fissaggio, che per una sbarra meccanizzata è spesso modesto ma per un pacco laminato con uno stampo su misura non lo è. Tempo di ingegneria e qualificazione, che è la voce più grande per la maggior parte dei programmi. Ponte di magazzino, perché le scorte del vecchio fornitore devono esaurirsi mentre i pezzi del nuovo fornitore sono provati, ed entrambe le serie di scorte esistono nello stesso momento. E il costo di rischio, che è il valore atteso di una fuga di qualità durante la transizione, ed è reale anche quando non è scritto.
Contro quelli, il risparmio è la differenza di prezzo per il volume annuo, per la quota spostata alla seconda fonte. Un risparmio di prezzo del 6% su una spesa annua di 200.000 EUR con una quota spostata del 40% è di 4.800 EUR all'anno. Se la qualificazione costa 30.000 EUR, il payback è di sei anni e il business case funziona solo se il rischio di programma vale qualcosa.
Quell'aritmetica è il motivo per cui il doppio approvvigionamento è di solito giustificato dalla continuità e dalla posizione negoziale piuttosto che dal prezzo. Inquadrarlo come un progetto sul prezzo fissa un'aspettativa che i numeri non possono soddisfare. Il metodo del costo totale di proprietà è sviluppato nella guida a MOQ, tempi di consegna e TCO.
Gli audit dei fornitori tendono a concentrarsi sui certificati. Cinque osservazioni predicono il guasto meglio di qualsiasi certificato.
La linea di rivestimento. È interna, la chimica è controllata da titolazione oppure dal servizio del fornitore, e lo spessore è misurato sui pezzi di produzione oppure solo sui campioni? Un fornitore che esternalizza il rivestimento ha un anello in più nella catena e una capacità in meno di controllare il deposito.
L'attrezzatura di punzonatura e meccanica. Gli utensili sono dedicati al pezzo oppure condivisi? Un utensile condiviso con un inserto usurato produce una deriva della posizione dei fori che un primo pezzo non mostrerà.
L'operazione di sbavatura. È un processo definito con un controllo, oppure una persona con una lima? La seconda è fine per i prototipi e inaccettabile per la serie.
L'apparecchiatura di prova. C'è un micro-ohmmetro, uno spessimetro per rivestimento e un dielettricometro in sito, tarati, con i record? Un fornitore che manda i campioni a provare non può reagire a una deriva.
E il piano di capacità. Il fornitore può davvero assorbire la quota che viene spostata, nel mese in cui serve, senza spostare un altro cliente che poi si lamenterà? La capacità è il motivo più comune per cui una seconda fonte qualificata non consegna.
La checklist di audit che usiamo è riassunta nella pagina qualità, e i criteri di selezione più ampi nella guida alla selezione del produttore.
Un contratto a doppia fonte è un accordo di quota, non due ordini di acquisto indipendenti, e dovrebbe dirlo.
La ripartizione dovrebbe essere dichiarata come un intervallo percentuale piuttosto che come un numero fisso, con una banda definita, perché una ripartizione fissa 60/40 costringe l'acquirente a piazzare ordini che non hanno senso quando la domanda si muove. Una banda 50-70% per il primario e 30-50% per il secondario è una struttura praticabile.
Il prezzo dovrebbe essere indicizzato in modo coerente su entrambi i fornitori, usando la stessa data di riferimento del rame e la stessa banda di tolleranza. Se un fornitore è su un indice rame e l'altro su un prezzo piatto, il confronto deriva ogni trimestre e l'allocazione della quota diventa arbitraria.
Il contratto dovrebbe anche definire il processo di cambiamento, incluso chi approva un cambiamento di disegno e come entrambi i fornitori vengono avvisati simultaneamente. Un cambiamento che raggiunge un solo fornitore è il modo in cui due fonti diventano due pezzi diversi.
Infine, dovrebbe definire l'uscita. Una seconda fonte che non viene mai usata è un costo; una seconda fonte che viene usata una volta e poi abbandonata crea un debito di qualificazione che deve essere pagato di nuovo il prossimo anno. Un volume annuo minimo, oppure una rotazione periodica, mantiene viva la qualificazione.
Quattro metriche sono abbastanza per gestire una coppia a doppia fonte, e più di quattro diventa amministrazione.
Reso al primo passaggio in accettazione presso il cliente, tracciato per fornitore, in parti per milione. Questo misura il processo del fornitore, non l'ispezione del compratore.
Consegna nei tempi rispetto alla data confermata, non alla data richiesta. Un fornitore che conferma tardi e consegna in tempo è onesto; uno che conferma in anticipo e consegna tardi è il problema, e solo la metrica sulla data confermata lo rivela.
Completezza documentale, che dovrebbe essere un punteggio binario per lotto: revisione del disegno, certificato materiale con numero di colata, report dimensionale, report di rivestimento, e lista di imballaggio. Un lotto mancante di un documento segna zero, perché è così che si comporta in un audit.
E la reattività, misurata come il tempo per chiudere una query tecnica. È un indicatore anticipatore di come il fornitore si comporterà durante un'indagine di qualità, che è quando conta di più.
Le stesse metriche si applicano a un fornitore a fonte singola; la differenza è che con due fonti i numeri possono essere confrontati, che è l'intero punto dell'esercizio. Lettura correlata sulla misura a livello di giunto è nella guida alla resistenza di contatto.
La matrice seguente è la versione breve dell'argomentazione precedente. È scritta per un componente di sbarra dentro un quadro o un assieme di potenza, con un volume annuo e un programma.
| Condizione | Azione consigliata | Perché |
|---|---|---|
| Spesa annua sopra 20x il costo di qualificazione, disegno stabile | Qualificazione doppia completa, banda di quota 30-50% | Payback entro due anni, posizione negoziale assicurata |
| Rischio di programma elevato, spesa bassa | Qualificare un secondo sito dello stesso fornitore | 80% del beneficio di continuità al 30% del costo |
| Disegno ancora in cambiamento | Bloccare prima il disegno, nessuna qualificazione ancora | Due fornitori contro un disegno in movimento raddoppiano le rilavorazioni |
| Pezzo dentro un assieme elencato, cambio materiale proposto | Revisione di ri-qualifica guidata dal cliente prima di quotare | La certificazione appartiene al costruttore dell'assieme |
| Incumbent monosite, programma lungo, nessuna pressione di prezzo | Doppia fonte per continuità, accettare il prezzo piatto | La riduzione del rischio è il business case, non il prezzo |
| Volume one-off o prototipo | Fonte singola, documentare il pezzo per dopo | Il costo di qualificazione supera qualsiasi risparmio |
La matrice presume che la seconda fonte possa soddisfare gli stessi requisiti di rivestimento e tolleranza. Se non può, la risposta corretta non è una specifica di compromesso; è un fornitore diverso.
Cinque modalità di guasto rappresentano la maggior parte dei programmi abbandonati.
Qualificare contro un campione piuttosto che contro un disegno. Il campione passa, il lotto di produzione differisce, e il programma viene incolpato al fornitore piuttosto che alla specifica.
Spostare la quota troppo in fretta. Un salto dallo 0% al 50% in un trimestre non lascia spazio per correggere un problema di processo prima che raggiunga il cliente.
Non usare mai la seconda fonte. La qualificazione diventa obsoleta, il fornitore perde l'attrezzatura, e la prossima emergenza non trova capacità.
Lasciare che i due fornitori ottimizzino separatamente. Uno riduce lo spessore di rivestimento, l'altro cambia il metodo di sbavatura, e dopo un anno i pezzi non sono più intercambiabili anche se entrambi rispettano il disegno.
E trattare la qualificazione come un progetto di acquisti piuttosto che ingegneristico. L'ufficio acquisti può eseguire il processo commerciale; solo l'ingegneria può accettare un primo pezzo.
Dove l'interfaccia è un connettore ad innesto cieco piuttosto che una barra semplice, la qualificazione ha una dimensione in più, trattata nella guida ai connettori ad innesto cieco. Dove i disegni attraversano le lingue, vedere il riferimento di terminologia.
Una sesta modalità di guasto è la deriva documentale. Il disegno resta alla revisione C, ma il piano di misurazione viene aggiornato informalmente, un fornitore riceve il cambiamento via e-mail, e in un anno i due fornitori stanno ispezionando caratteristiche diverse. Tenere il piano di misurazione sotto lo stesso controllo di revisione del disegno è il riparo più economico disponibile, ed è di solito l'ultimo adottato.
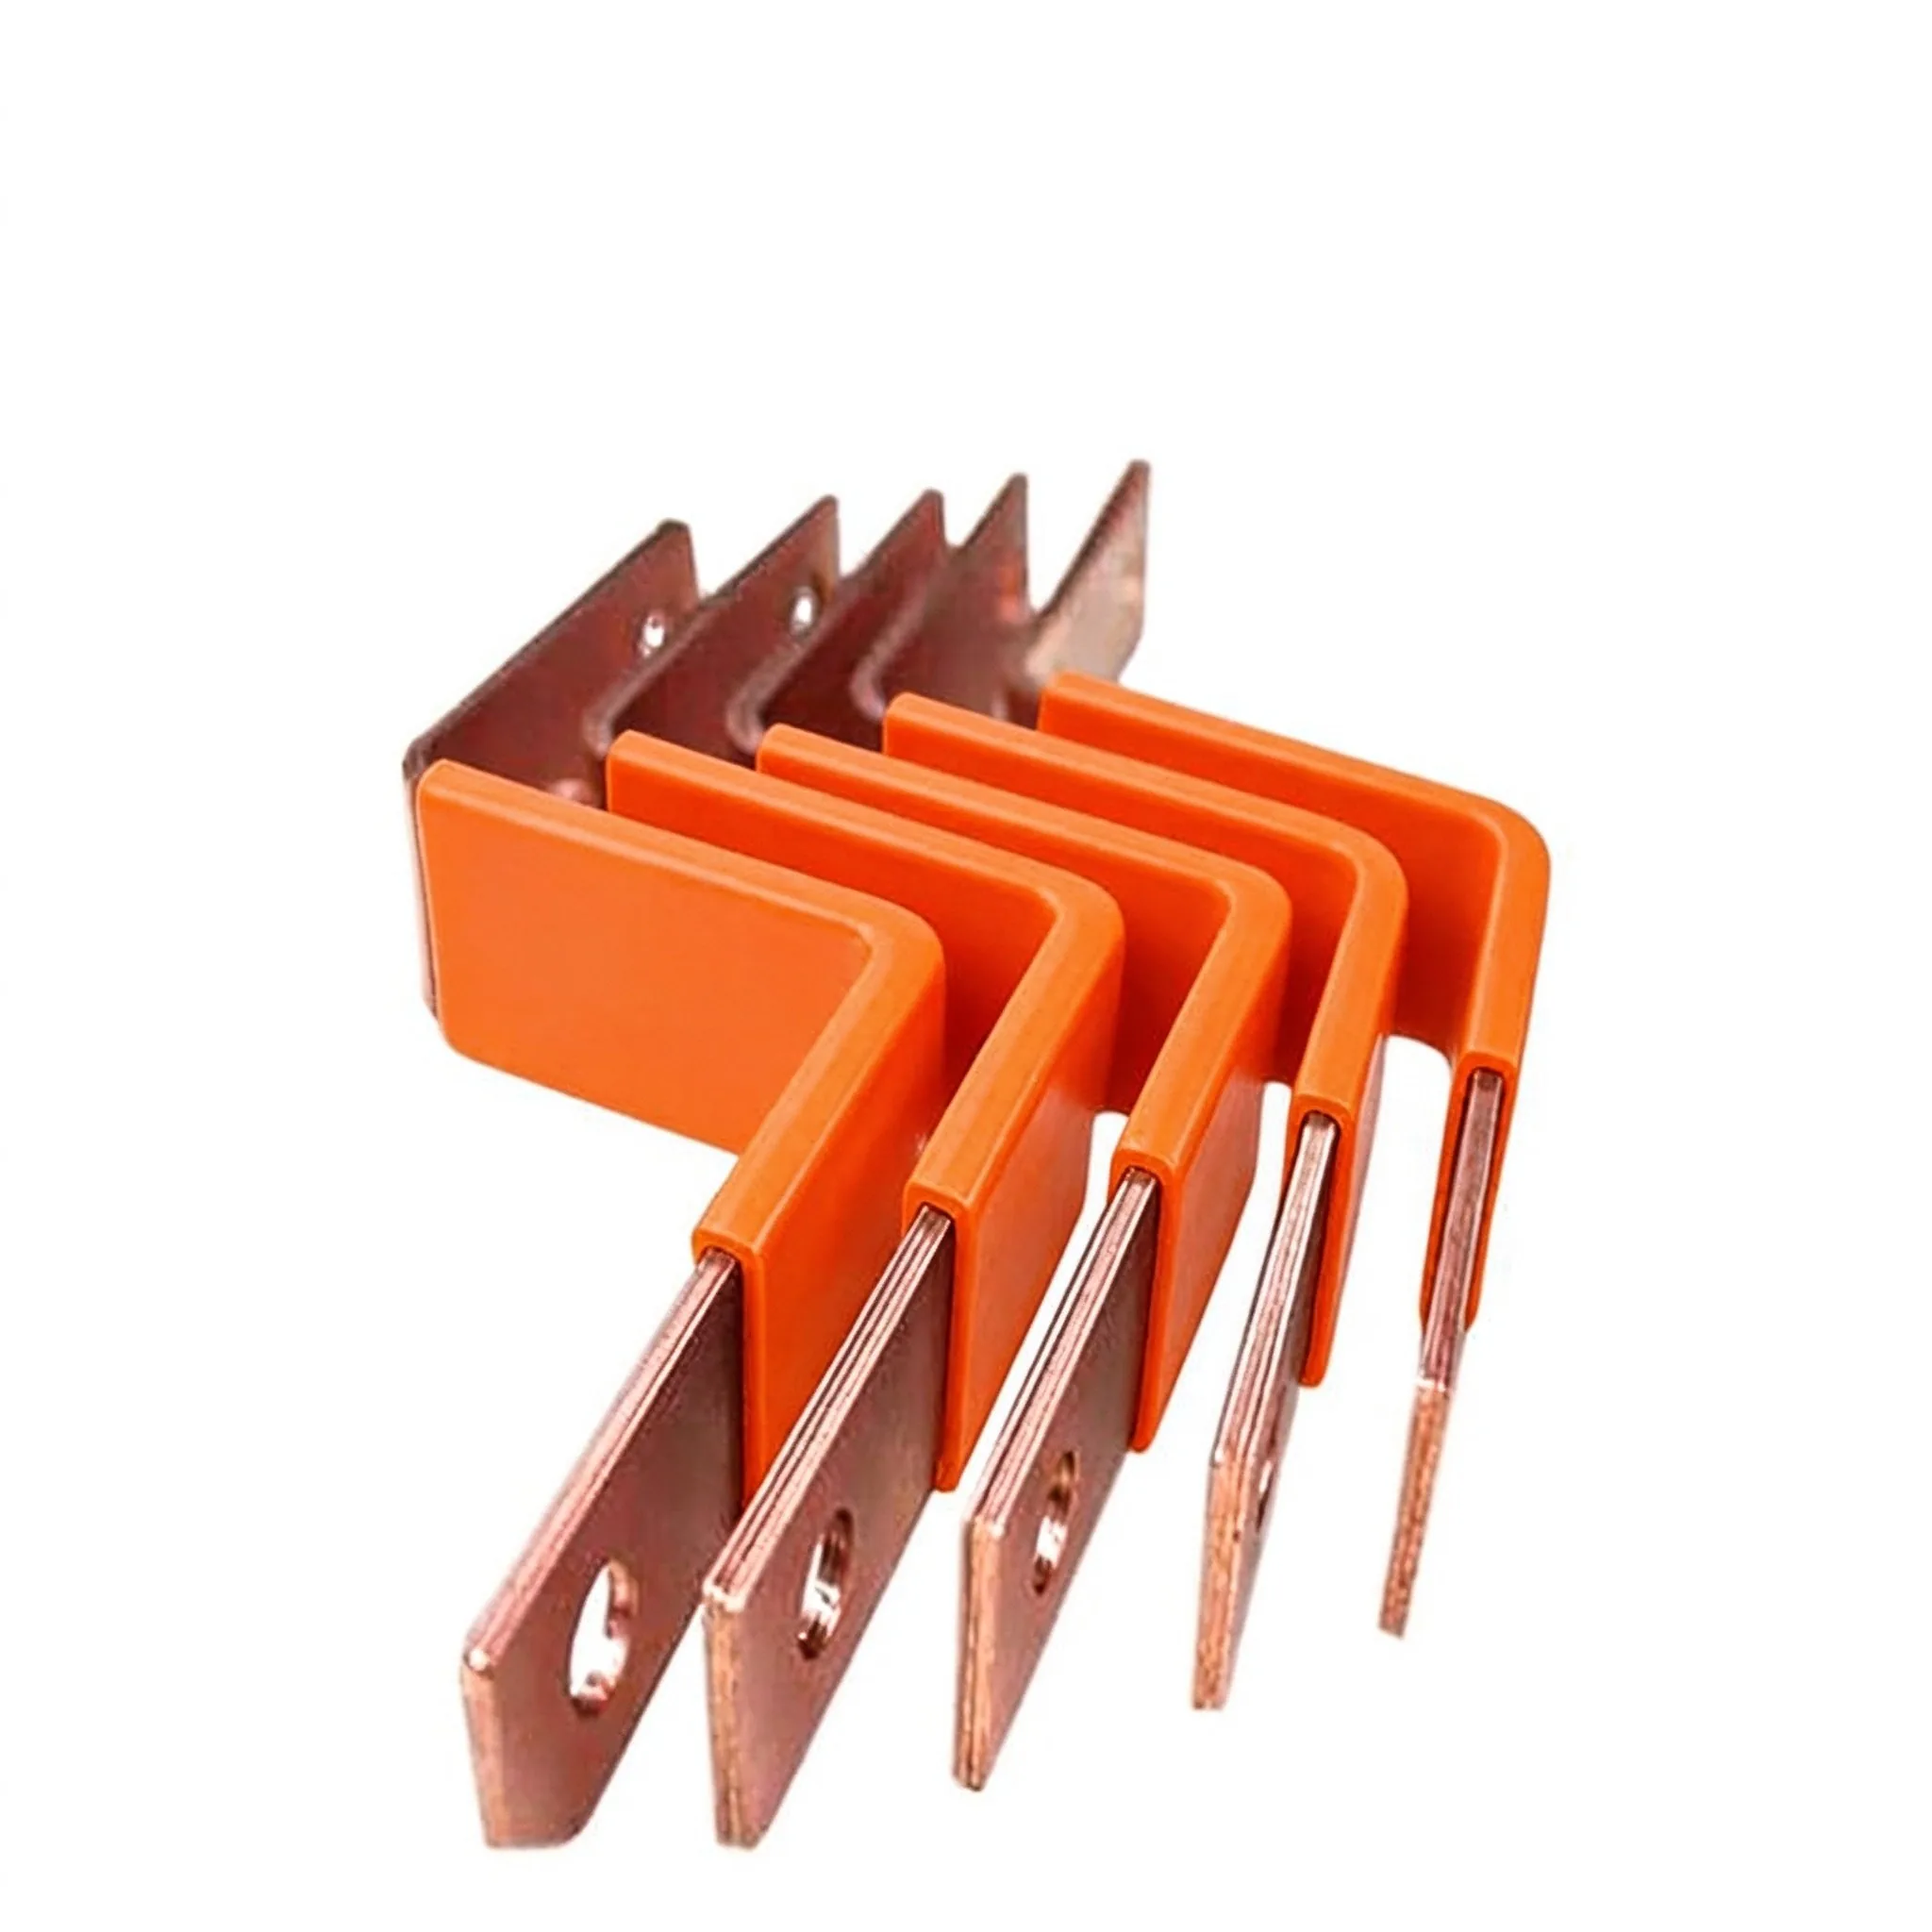
Comprare una sbarra laminata non è come comprare un connettore standard: il pezzo è su mis
Leggi l’articolo
Il prezzo pezzo più basso quotato è raramente il costo totale più basso. Questo quadro met
Leggi l’articolo
Nadia Rahman è ingegnere di qualità e conformità con 9 anni di esperienza nei sistemi qualità di componenti elettrici. Gestisce i programmi ISO 9001 e IATF 16949 di SHANYUAN, l'ispezione in entrata e in uscita, e la documentazione di conformità UL/IEC. Ha una laurea in Ingegneria Industriale de
Inviate il profilo di corrente, la classe di tensione e i tipi di terminali: i nostri ingegneri rispondono entro un giorno lavorativo.
