Una barra puede ser eléctricamente perfecta en fábrica y fallar en silencio cinco años después, y la causa es casi siempre el ciclado térmico. Cada ciclo de carga calienta el cobre, cada parada lo enfría, y el desajuste de expansión entre cobre, dieléctrico y herrajes fatiga lentamente la interfaz más débil: una soldadura, una unión atornillada, un borde de laminado. La industria de la electrónica de potencia lo documentó durante décadas en los módulos IGBT: el desajuste CTE impulsa la fatiga de la soldadura, las grietas comienzan bajo el chip, el punto más caliente, y la deriva del voltaje de paso es el aviso medible.
Una barra puede ser eléctricamente perfecta en fábrica y fallar en silencio cinco años después, y la causa es casi siempre el ciclado térmico. Cada ciclo de carga calienta el cobre, cada parada lo enfría, y el desajuste de expansión entre cobre, dieléctrico y herrajes fatiga lentamente la interfaz más débil: una soldadura, una unión atornillada, un borde de laminado. La industria de la electrónica de potencia lo documentó durante décadas en los módulos IGBT: el desajuste CTE impulsa la fatiga de la soldadura, las grietas comienzan bajo el chip, el punto más caliente, y la deriva del voltaje de paso es el aviso medible.
Las dos pruebas ejercitan partes distintas del conjunto. El ciclado térmico cambia la temperatura de todo el módulo o conjunto entre puntos fijados (por ejemplo, menos 40 a más 125 grados según IEC 60068-2-14) y estresa el nivel del empaquetado: alabeo de la placa base, delaminación de la soldadura del sustrato, grietas del molde y aumento de resistencia global. El power cycling calienta en cambio solo los dispositivos activos por auto-calentamiento, choques térmicos locales rápidos, y estresa las interfaces a nivel de chip: die-attach y alambres de unión. En un conjunto de barras, el equivalente es la distinción entre ciclos ambientales (todo el conjunto, laminados, herrajes) y ciclos de carga (calentamiento por corriente del conductor y las conexiones).
Para una barra de electrónica de potencia importan ambas: el laminado ve ciclos ambientales en gabinetes exteriores, mientras las conexiones ven ciclos de carga cada vez que el convertidor funciona. La guía de vibración y uniones atornilladas trata el lado mecánico; esta guía el lado térmico de la misma historia de fiabilidad.
Cada material de un conjunto de barras se expande con la temperatura de forma distinta. El cobre se expande unos 17 ppm/K, el aluminio unos 23 ppm/K, las películas PET y los dieléctricos epoxi una orden de magnitud más en plano o a través del espesor según la construcción, y el herraje de acero unos 12 ppm/K. Cuando el conjunto se calienta, cada capa quiere crecer una cantidad distinta, y las interfaces soportan la diferencia como tensión de cizallamiento. A lo largo de miles de ciclos, esa tensión se acumula como fluencia, voids, grietas y delaminación en las capas de soldadura y adhesivo.
La literatura IEEE sobre fatiga de soldadura de módulos IGBT es explícita sobre el mecanismo: debido a la diferencia de CTE entre capas adyacentes en el módulo multicapa, la tensión termomecánica excesiva se presenta en la capa de soldadura, y la fatiga de la soldadura se acumula entre la placa base y el sustrato DCB en forma de fluencia, voids, grietas o delaminación. La versión de barra de la misma física es la unión soldada o adhesiva entre capas de cobre y dieléctrico, y entre orejetas de terminales y conductor.
La fatiga es un fenómeno local y comienza donde la temperatura es más alta. En un módulo IGBT, es la soldadura directamente bajo el centro del chip: el calor fluye a través del chip hacia la soldadura, y la zona más caliente y más tensada se agrieta primero. En un conjunto de barras, los equivalentes son las conexiones de terminales (donde se concentra la densidad de corriente), las interfaces junto a fuentes de calor (terminales de módulos, bancos de resistencias) y las zonas del laminado sobre cruces de la barra donde la densidad de pérdidas alcanza su pico.
La consecuencia de diseño es que la fiabilidad se decide en los puntos calientes, no en la temperatura promedio. Una simulación térmica que solo reporta un promedio de 40 grados oculta la interfaz de terminales de 95 grados donde comenzará la grieta. Nuestra guía de diseño de gestión térmica muestra cómo identificar los puntos calientes por simulación antes del primer prototipo y enfriar las interfaces que de otro modo fatigarían primero.
Las uniones soldadas de barras, orejetas de terminales, uniones de capas laminadas, conexiones barra-terminal, son el lugar clásico de fatiga. Las soldaduras libres de plomo se comportan distinto de las tradicionales de estaño-plomo: son más rígidas y fluyen distinto, y el deterioro de la resistencia térmica cuando la soldadura se agrieta suele seguir otra curva. La secuencia de fallo es consistente: aparecen microgrietas en el borde de la interfaz, crecen bajo ciclos, aumentan la resistencia térmica local, elevan la temperatura de la unión y aceleran el siguiente ciclo, un bucle de retroalimentación positiva que termina en una conexión abierta o caliente.
La evidencia de prueba proviene de estudios de power cycling en módulos IGBT, donde el voltaje colector-emisor en conducción (V_CE_ON) y el voltaje directo (V_F) derivaron como indicadores estándar de monitoreo de la degradación de la soldadura. El equivalente en barras es la deriva de resistencia de contacto en uniones atornilladas y el aumento de impedancia térmica en interfaces soldadas. Monitorear ambos convierte un fallo en una reparación planificada.
En los módulos IGBT, el levantamiento del alambre de unión y la grieta de talón son el otro modo de desgaste dominante: el alambre fatiga en el talón de la unión, donde el aluminio transita del alambre a la almohadilla. Los análogos en barras son las uniones soldadas (ultrasónica, láser o TIG) y las orejetas soldadas de las barras de batería. Las soldaduras concentran la tensión en el dedo de la soldadura; bajo ciclado térmico, allí inician grietas y crecen a través de la zona de soldadura. La guía de soldadura y unión trata el diseño de la unión; el mensaje de fiabilidad es que la geometría de la soldadura, no solo su resistencia, decide la vida de ciclos.
Las contramedidas de diseño son las mismas que protegen los alambres de unión: mantener pequeño el rango de temperatura ciclada (enfriar la interfaz), alejar la unión del gradiente de temperatura más fuerte y elegir geometrías de unión con radios generosos para que la tensión se distribuya en lugar de concentrarse.
Las uniones atornilladas de barras se relajan bajo ciclado térmico, incluso cuando el par de apriete era perfecto en la instalación. El mecanismo es fluencia: los pads de cobre se ablandan y fluyen ligeramente a temperatura elevada, la fuerza de apriete cae, la resistencia de contacto sube, la unión corre más caliente y el siguiente ciclo la relaja más. En entornos con vibración, ambos mecanismos se combinan, relajación térmica más aflojamiento mecánico, por lo que el diseño de uniones evaluado a vibración y el diseño térmico comparten la misma prueba de unión.
Las correcciones prácticas: arandelas de muelle o de plato que mantienen la fuerza mientras el cobre fluye; procedimientos de reapriete tras la primera temporada térmica; superficies de contacto recubiertas que mantienen la interfaz libre de óxido; y documentación de par que dice al mantenimiento cuál debería ser la unión. Una unión atornillada es un artículo de mantenimiento, no un detalle de instalar y olvidar; el plan de fiabilidad debe decir cuándo se reexamina.
La construcción laminada misma cicla: las capas de cobre se expanden contra el dieléctrico, y a lo largo de miles de ciclos la unión puede micro-delaminar en los bordes del laminado. El peligro no es estructural, es eléctrico: un borde delaminado se convierte en un void, y un void en un laminado de alta tensión es un sitio de descargas parciales. El voltaje de inicio de descargas parciales cae a medida que crece el void, y el fallo aparece como fuga o descarga años después de la instalación. Por eso el sellado de bordes y la laminación sin voids son características de fiabilidad, no cosméticas.
Para la construcción de barras laminadas multicapa, la calidad del laminado se muestra en la prueba de ciclado térmico: después de 1.000 ciclos, un buen laminado no muestra cambio en el voltaje de inicio de descargas parciales, mientras uno marginal muestra deriva medible. Nuestra guía de diseño libre de descargas parciales trata la física de voids y bordes, y la guía de pruebas de aislamiento las mediciones que capturan la deriva.
El menú de pruebas de fiabilidad para conjuntos de barras sigue las normas que la industria de la electrónica de potencia ya utiliza. Ciclos de temperatura según IEC 60068-2-14 con rampas, tiempos de mantenimiento y números de ciclos definidos; power cycling según la metodología examinada en la literatura IEEE con el swing de temperatura de unión o conexión como variable de control; ciclos de humedad (IEC 60068-2-30 o IEC 60068-2-38) donde aplica operación exterior; y vibración según IEC 60068-2-6/2-64 para transporte y entornos de operación. El plan de pruebas debe declarar el criterio de fallo, cuánta deriva de resistencia de contacto o qué cambio de voltaje de inicio de descargas parciales constituye un fallo, antes de que corra el primer ciclo.
La revisión IEEE del power cycling señala que las pruebas de power cycling predicen la vida de los componentes en convertidores de potencia y que los circuitos de medición de V_CE_ON y V_F son el camino estándar de monitoreo de condición durante la prueba. La misma lógica aplica a un programa de barras: definir el indicador, medirlo durante la prueba y publicar la curva con la ficha técnica.
Cinco reglas de diseño dominan la fiabilidad bajo ciclado térmico. Primero, minimizar el rango de temperatura ciclada en las interfaces: cada reducción de 10 grados aproximadamente duplica la vida de fatiga de muchos materiales, por lo que enfriar la unión es una medida de fiabilidad, no solo un consuelo de derating. Segundo, compensar coeficientes donde sea posible: uniones de aluminio sobre barras de aluminio, cobre sobre cobre y herrajes que se sitúan entre los CTE de las piezas que sujetan. Tercero, distribuir la tensión: radios generosos, áreas de contacto más grandes, atornillado distribuido. Cuarto, proteger la interfaz: recubrimiento que permanece libre de óxido, sellado que mantiene la humedad fuera de la unión. Quinto, planificar la inspección: uniones accesibles, par documentado y un punto de monitoreo donde la resistencia o la temperatura puedan medirse en operación.
Nuestra lista de verificación DFM contiene los puntos relacionados con la fiabilidad, y la guía de diseño las reglas de layout; ambos documentos juntos dan el nivel de dibujo de este artículo.
Los compradores de barras para aplicaciones intensivas en ciclos, tracción EV, contenedores de almacenamiento, accionamientos industriales, góndolas eólicas, deben poner las evidencias de fiabilidad en el RFQ: el plan de pruebas de ciclado térmico, el número de ciclos objetivo, los criterios de fallo y los indicadores de monitoreo. Un proveedor que puede mostrar datos de 1.000 ciclos con resistencia de contacto estable hace una oferta distinta a uno que solo cita la clasificación estática. La guía de evaluación de proveedores pondera estas evidencias junto a precio y plazo.
Para programas EV y automotrices, el requisito ya está ahí vía expectativas de cualificación tipo AEC; para aplicaciones industriales y de almacenamiento, la disciplina se está poniendo al día. Los compradores que la añaden ahora son los que evitan el año de garantía.
El indicador más fiable de una unión de barra fatigándose es la deriva: resistencia de contacto creciente, temperatura de unión creciente relativa a la línea base o voltaje de inicio de descargas parciales decreciente en un laminado de alta tensión. Los tres son medibles en operación con los ganchos de diseño correctos: un pad de detección en la barra, una unión accesible, un punto de medición de descargas parciales. El programa de calidad detrás de un pedido de barras debe incluir las instrucciones de monitoreo, no solo el certificado de prueba.
En la práctica, el escaneo infrarrojo en la puesta en marcha y en cada servicio anual atrapa pronto las uniones calientes; la medición de resistencia las atrapa antes, pero requiere acceso. La combinación, escaneo de puesta en marcha, escaneo anual y verificación de par tras la primera temporada térmica, es la versión barata del monitoreo de condición que atrapa el 90 por ciento de los fallos de ciclado antes de que sean fallos.
El ciclado térmico en una barra está impulsado por dos fuentes de calor: el ciclo ambiente y el ciclo de carga. El ciclo de carga es el que el diseñador controla, y está gobernado por la densidad de corriente. En una unión de borne, la corriente se agolpa en el área de contacto; la pérdida resultante calienta la unión; la elevación de temperatura aumenta la resistencia de contacto (la resistividad del cobre sube con la temperatura); y la unión más caliente disipa más pérdida, un bucle de retroalimentación que corre más caliente que la barra circundante. Una unión dimensionada para 30°C de elevación en el promedio de la barra puede correr a 60°C en el contacto, exactamente el balanceo de temperatura que fatiga la interfaz.
Los recursos de ampacidad y de reparto de corriente cubren el lado del calibrado; el lado de la fiabilidad es el mismo cálculo visto desde la interfaz. Si el área de contacto es demasiado pequeña, ningún plaqueado ni par salvará la unión de la fatiga por ciclado.
Un patrón de campo recurrente en los racks de almacenamiento de energía ilustra el mecanismo. Las barras de rack calibradas para 30°C de elevación a 25°C ambiente funcionan bien el primer año; en el segundo año, unos pocos bornes atornillados muestran temperatura elevada en el escaneo anual; hacia el tercer año, esos bornes se reaprietan y se sustituyen algunas orejetas. La causa raíz es el ciclo diario del contenedor: la carga diurna calienta la barra a 55-65°C, el apagado nocturno la enfría a 20°C, y el balanceo de 40°C se repite diariamente, unos 1.400 ciclos al final del segundo año, suficiente para aflojar una unión M8 marginalmente apretada.
La corrección es la combinación que esta guía recomienda: mayor área de contacto, arandelas de resorte para mantener la fuerza de sujeción, reapriete en el servicio del primer año y una línea base de puesta en marcha para que la deriva sea visible. El artículo sobre el enlace DC de almacenamiento cubre el lado eléctrico; la lección de fiabilidad es que el ciclo diario es un ensayo que corre tanto si el producto fue cualificado para él como si no.
El aluminio presenta un caso CTE especial: se expande unos 23 ppm/K contra los 17 ppm/K del cobre y los 12 ppm/K del acero, y su película de óxido se reforma en cada interfaz perturbada. Una unión aluminio-cobre bajo ciclado térmico ve la expansión diferencial más el problema del óxido, y la interfaz fatiga más rápido que una unión de metales semejantes. Donde el aluminio aparece en caminos no críticos o donde el peso importa, el diseño debe gestionar el desajuste: piezas de transición bimetálicas, conexiones con muelle, mayores áreas de contacto y plaqueado que inhiba la re-oxidación.
Nuestro recurso de cobre contra aluminio cubre el compromiso a nivel de conductor; la regla de fiabilidad es que cada interfaz de metales disímiles es un artículo de mantenimiento con un intervalo de inspección definido. La elección de plaqueado, barreras de níquel, acabados de estaño, forma parte de la gestión del CTE y la corrosión en la misma unión.
Los ensayos a nivel de componente prueban la pieza; las condiciones a nivel de sistema deciden el servicio real. Una barra puede pasar 1.000 ciclos a 60°C de balanceo en el banco y aun así fallar en un contenedor donde el balanceo es de 45°C pero la vibración está presente, o donde la humedad ambiente acelera la degradación de la interfaz. La cualificación de fiabilidad debe por tanto combinar el ensayo térmico con las condiciones reales del sistema: el perfil térmico del armario, la vibración de montaje y el calendario de servicio. Las guías de vibración y de humedad exterior cubren las otras dos patas del mismo triángulo de cualificación.
Para los compradores, la petición es un plan de ensayo combinado en lugar de tres certificados separados: ciclado térmico sobre el conjunto tal como está montado, con humedad donde aplica el servicio exterior, y vibración donde la aplicación lo exige. Las piezas que pasan individualmente y fallan juntas es la brecha de cualificación más común de la industria.
La fiabilidad es en última instancia una cuestión de calendario: cuántos años de servicio sobrevive el conjunto. El atajo de ingeniería es la relación de Coffin-Manson, la vida de fatiga escala con el balanceo de temperatura a una potencia, típicamente alrededor de menos 2 a menos 3 para la soldadura. Eso hace del balanceo la variable dominante: reducir un balanceo de 60°C a 45°C puede aproximadamente duplicar o triplicar la vida, y reducirlo a 30°C puede multiplicarla varias veces. La misma física que hace útil la regla de los 10°C hace fácil justificar la inversión en refrigeración.
Para un programa de barra personalizada, la estimación de vida debe declararse con la suposición de balanceo: diseñada para 5.000 ciclos a 50°C de balanceo es una declaración comprobable, mientras que diseñada para 20 años es una esperanza sin ciclo de servicio. Nuestros documentos de cortocircuito y térmicos definen juntos el servicio mecánico completo que cubre la estimación de vida.
El archivo de fiabilidad que viaja con un pedido de barras debe contener: el plan de ensayo, los recuentos de ciclos y criterios de fallo, los indicadores de monitorización (resistencia de contacto, temperatura, inicio de PD), la estimación de vida con la suposición de balanceo, y las recomendaciones de servicio, intervalo de reapriete, puntos de inspección, criterios de sustitución. Los compradores que reciben este archivo pueden poner la barra en un calendario de mantenimiento en lugar de descubrir la fatiga en el campo.
Nuestra página de calidad describe el control de ensayo y documental detrás del archivo, y la visita a fábrica muestra el equipo de ensayo de ciclado. La disciplina es simple: declarar el servicio, ensayar el servicio y publicar lo que se ensayó. Ese es todo el contrato de fiabilidad entre un proveedor de barras y un constructor de convertidores.
¿Cuántos ciclos debe sobrevivir una barra? Depende de la aplicación: los accionamientos industriales especifican típicamente cientos a miles de ciclos; el almacenamiento automotriz y conectado a red puede exigir miles con criterios de fallo definidos. ¿Son mejores las uniones atornilladas o soldadas bajo ciclos? Las soldadas no tienen relajación pero concentran la tensión en el dedo; las atornilladas pueden reapretarse pero se relajan por fluencia. La respuesta correcta depende del swing de temperatura y el plan de mantenimiento. ¿Cómo sé si mi barra se está fatigando? Mida la deriva de resistencia de contacto o temperatura de unión contra la línea base de puesta en marcha. ¿Puede el diseño corregir los problemas de ciclado? Casi siempre: enfriar la interfaz y distribuir la tensión son los dos cambios más eficaces. Contacte a nuestro equipo de ingeniería para una revisión de fiabilidad de su layout.
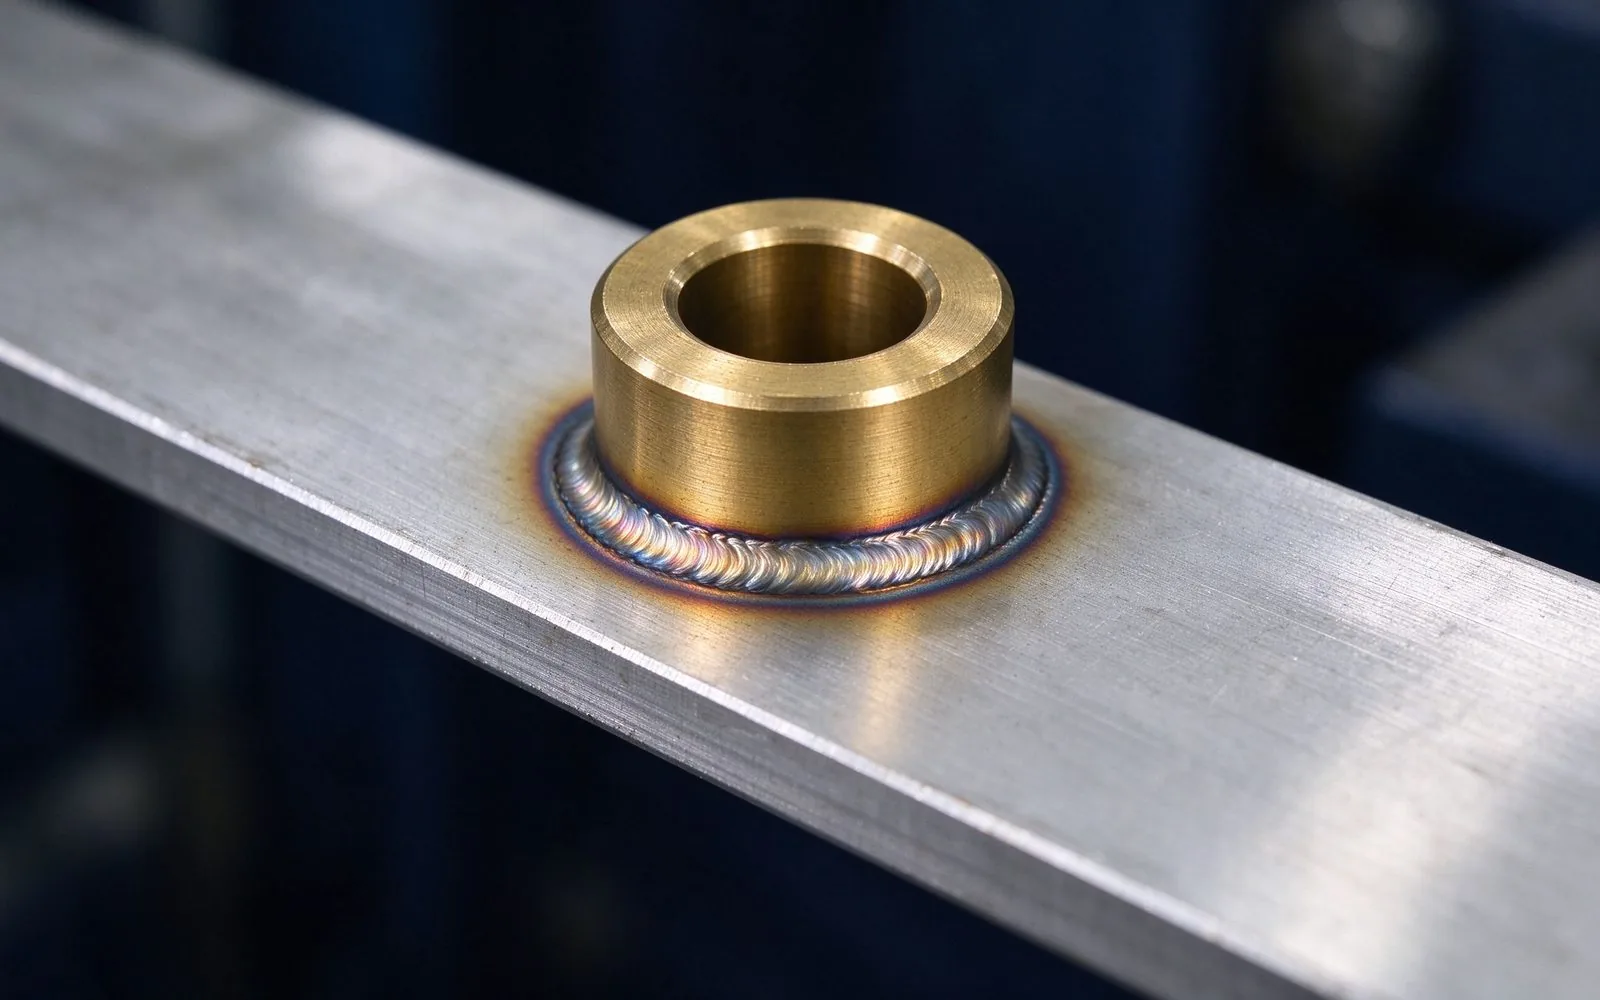
Una conexión de barra es tan buena como su unión. Las soldaduras ultrasónicas alcanzan 0,0
Leer artículo
Una unión atornillada de barra falla de una de dos formas: la vibración la afloja o el cic
Leer artículo
El diseño térmico de una barra decide su asignación de corriente real. La convección natur
Leer artículo
Nadia Rahman es ingeniera de calidad y cumplimiento con 9 años de experiencia en sistemas de calidad de componentes eléctricos. Gestiona los programas ISO 9001 e IATF 16949 de SHANYUAN, la inspección de entrada y salida, y la documentación de cumplimiento UL/IEC. Tiene un B.Sc. de la Universidad de
Envíe el perfil de corriente, la clase de tensión y los tipos de terminales: nuestros ingenieros responden en un día hábil.