Jeder Konverter hat eine Stelle, wo Stromschiene und Leistungsmodul sich treffen — und dort beginnen die meisten Feldausfälle: eine gelöste Verbindung, ein gerissener Schweißpunkt, ein verschliffener Kontakt. Die Schnittstelle ist klein in Millimetern und groß in der Technik: Sie setzt Schleifeninduktivität, Wärmepfad und Lebensdauer. Dieser Leitfaden deckt die drei Verbindungsfamilien und die Auslegungsentscheidungen ab.
Jeder Konverter hat eine Stelle, wo Stromschiene und Leistungsmodul sich treffen — und dort beginnen die meisten Feldausfälle: eine gelöste Verbindung, ein gerissener Schweißpunkt, ein verschliffener Kontakt. Die Schnittstelle ist klein in Millimetern und groß in der Technik: Sie setzt Schleifeninduktivität, Wärmepfad und Lebensdauer. Dieser Leitfaden deckt die drei Verbindungsfamilien und die Auslegungsentscheidungen ab.
Stromschiene und Modul sind bekannte Bauteile; die Schnittstelle ist, wo Materialien, Toleranzen, CTE und thermische Zyklen kollidieren. Kontaktwiderstand steigt, Temperatur steigt, Oxidation beschleunigt — die klassische Rückkopplung bis zum Feldrückläufer. Die niedriginduktive Disziplin gilt hier ebenfalls: Die Schleife aus Modulterminals, Stromschiene und Kondensator ist die Schalt-Schleife.
Pressverbindungen nutzen Feder- oder Klemmkraft ohne dauerhafte Bindung — schnell, servicebar, aber abhängig von erhaltenem Kontaktdruck. Schweißverbindungen (Laser oder Ultraschall) bilden eine metallurgische Bindung — niedrigster Widerstand, beste Zyklenfestigkeit, aber permanent. Schraubverbindungen sind der Mittelweg: servicebar, quantifizierbares Drehmoment, aber Geisel von Relaxation, Fretting und Beschichtung. Umrichter- und Traktionsanwendungen bevorzugen geschweißte oder hochwertige Presslösungen.
| Merkmal | Pressen | Schweißen | Schrauben |
|---|---|---|---|
| Kontaktwiderstand | Niedrig–mittel | Niedrigster | Mittel, beschichtungsabhängig |
| Thermische Zyklen | Gut | Beste | Mäßig — Relaxationsrisiko |
| Servicebarkeit | Ja | Nein | Ja |
| Vibration | Gut | Sehr gut | Sicherungen nötig |
| Induktivität | Gut | Sehr gut | Gut |
| Prüfung | Kraft/Maß | Zug/Sicht/Scher | Drehmoment/Audit |
Die Langversion lebt im Schweiß- und Verbindungsleitfaden und im Anschlusstyp-Leitfaden.
Eine Pressverbindung ist nur so gut wie ihr Kraftbudget: genug Druck für stabilen Kontaktwiderstand über Temperaturschwankungen, nicht so viel, dass Substrat oder Stromschiene verformen. Federrelaxation über die Lebensdauer muss modelliert werden. Lieferanten mit Vibrations- und Zyklusdaten qualifizieren.
Laser- und Ultraschallschweißen erzeugen die niederohmigste, zyklenfesteste Schnittstelle — Standard bei Zellverbindern und Hochstrom-Modultabs. Der Preis ist Permanenz und Prüfung: Prozesskontrolle (Geometrie, Energie, Zug/Scher-Proben) ist das Produkt. CTE-Mismatch zwischen Kupfer und Modulmaterial konzentriert Spannung an den Schweißfußpunkten; unsere Fertigung führt Schweißen und Zugprüfprotokolle intern.
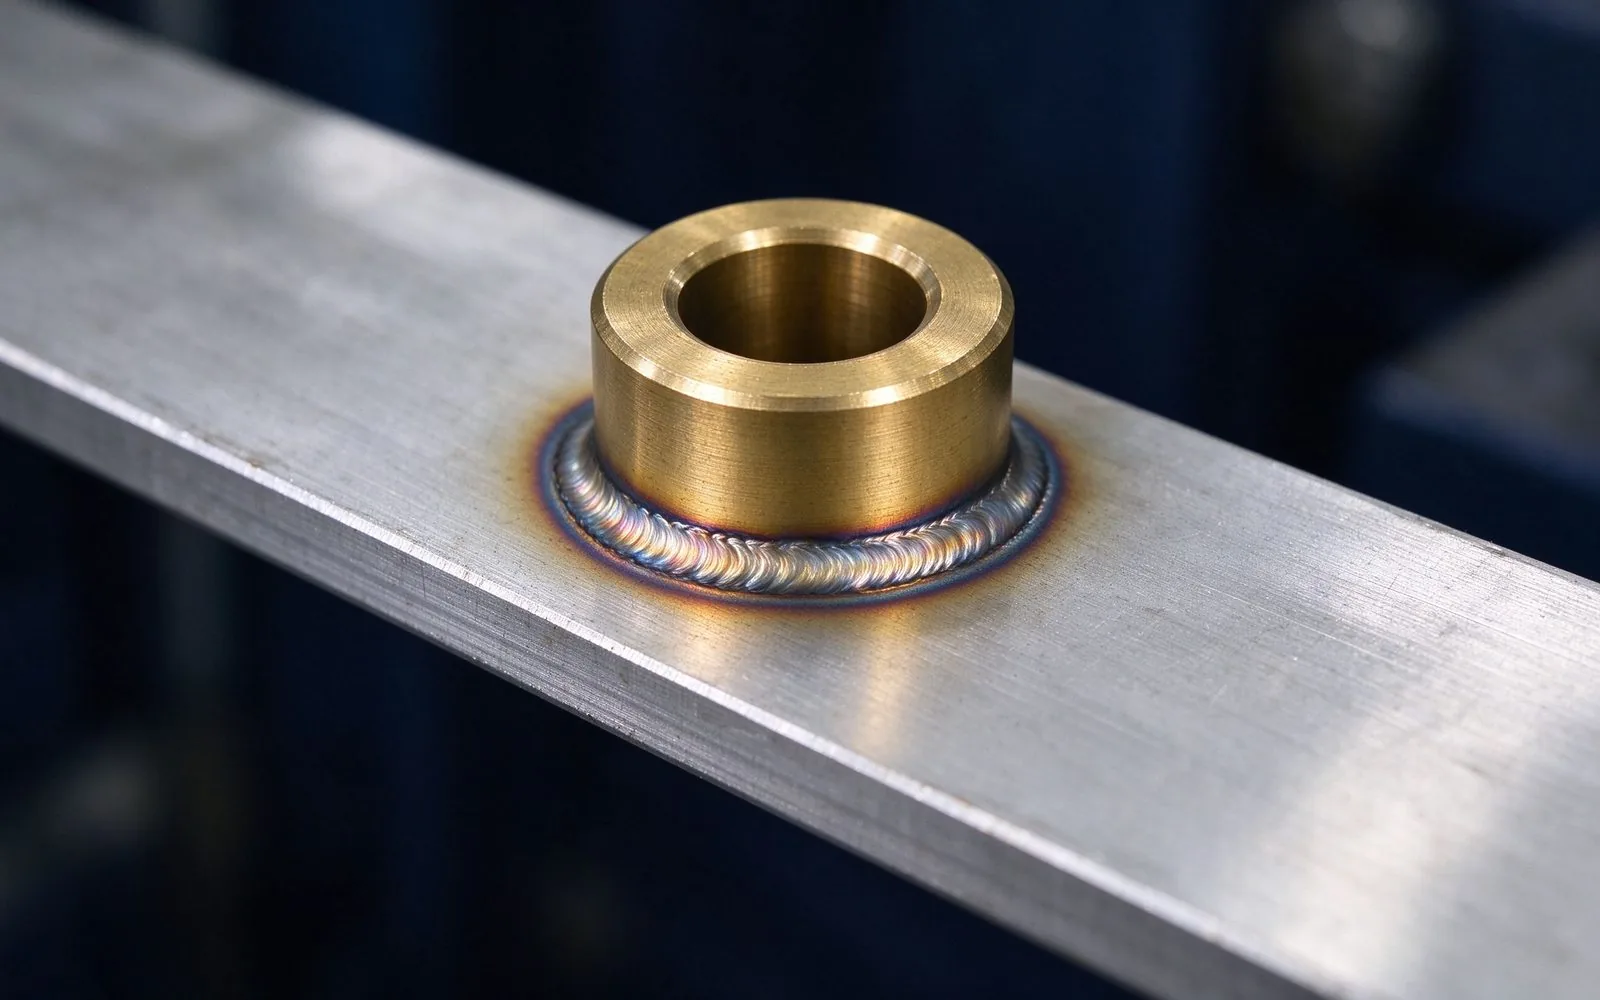
Schraubverbindungen sind das Arbeitstier der Verteilung. Drei Feinde: Drehmoment-Relaxation, Beschichtungsverschleiß (Fretting) und galvanische Paarung. M6/M8-Stehbolzen sind Standard; spezifiziert werden Beschichtungsdicke, Sicherungen und Nachziehintervalle. Der Anschlussleitfaden deckt die Praxis ab.
Kupfer, Dielektrikum, Basisplatte und Terminals expandieren unterschiedlich; jede thermische Laständerung ist ein mechanischer Dehnungszyklus. Über Zehntausende Zyklen wandert die Dehnung an die schwächste Stelle. Auslegungshebel: CTE-angepasster Stack, nachgiebige Lagen, Validierung durch Zyklenprüfung im echten Betriebsband.
Die Schalt-Schleife läuft Modul–Stromschiene–Kondensator; ihre Induktivität setzt Überschwingen und Verluste. An der Schnittstelle formt Geometrie: parallele Hin- und Rückleitung, kurze Terminals, laminierte Lagen mit benachbarter Rückleitung. Die niedriginduktive Auslegung ist eine Eigenschaft der Stromschiene.
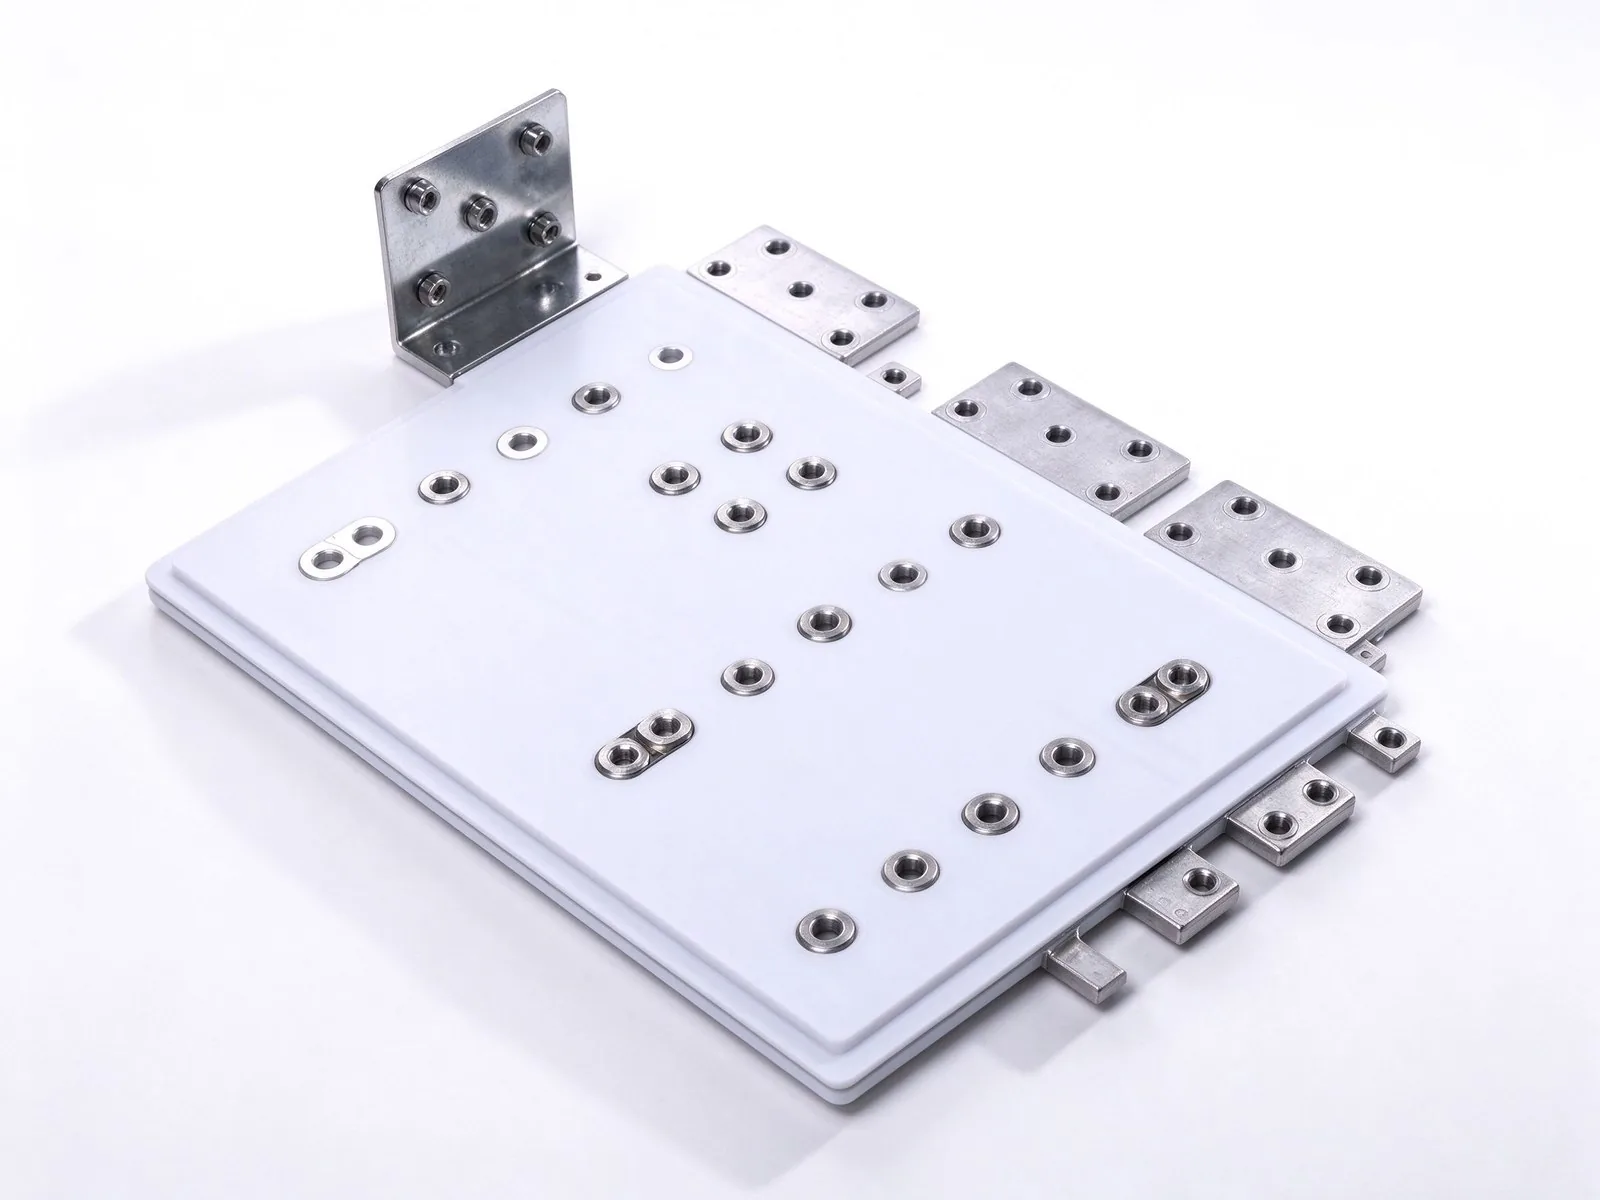
Konverter parallelisieren Module; ungleiche Verteilung überlastet eines, während das andere müßig steht. Die Stromschiene entscheidet über Symmetrie von Widerstand und Induktivität: gleiche Pfadlängen, symmetrische Einspeisung. Der Stromverteilungs-Leitfaden beschreibt Layoutregeln und Messungen.
Modulterminalabstände setzt das Gehäuse; die Stromschiene muss Kriech- und Luftstrecken um diese Terminals bei Betriebsspannung und Verschmutzungsgrad einhalten. Fordern Sie die Kriech-/Luftstreckenberechnung über die tatsächliche Schnittstellengeometrie.
Jede Familie hat ihr Gate: Pressen — Kraft-/Verformungsprüfung; Schweißen — Zug-/Scherstichproben mit dokumentierter Frequenz; Schrauben — Drehmoment-/Winkelaudit plus Nachzug nach Zyklen. Elektrische Gates — Kontaktwiderstand und Temperaturerhöhung bei Nennstrom — machen die Schnittstelle messbar. SHANYUANs Qualitätssystem führt die Gates je Charge.
Verbindungsfamilie gegen Duty und Servicebarkeit bestätigen; Terminalabstand, Material und Beschichtung des Moduls angeben; Strom und Transientenprofil definieren; Betriebstemperaturband und Zyklenzahl setzen; Verschmutzungsgrad und Höhenlage nennen; Prüfnachweise je Charge festlegen. Mit diesen Eingaben liefert der kundenspezifische Designweg Zeichnung, DFM-Review und Prüfdefinitionen in einem Durchgang.
SHANYUAN fertigt die Modul-Hardware selbst: C11000-Kupfer, 1–6+ Lagen, PET/Nomex/DLF, M6/M8-, Messer- oder Schweißanschlüsse, verzinnte Kontakte, ~1000-A-Klasse, internes Schweißen mit Zugprüfprotokollen. Technik und Angebot binnen eines Werktags über die Kontaktseite.
Eine Stromschienen-Verbindung ist nur so gut wie ihre Fuge. Ultraschallschweißungen erreic
Artikel lesen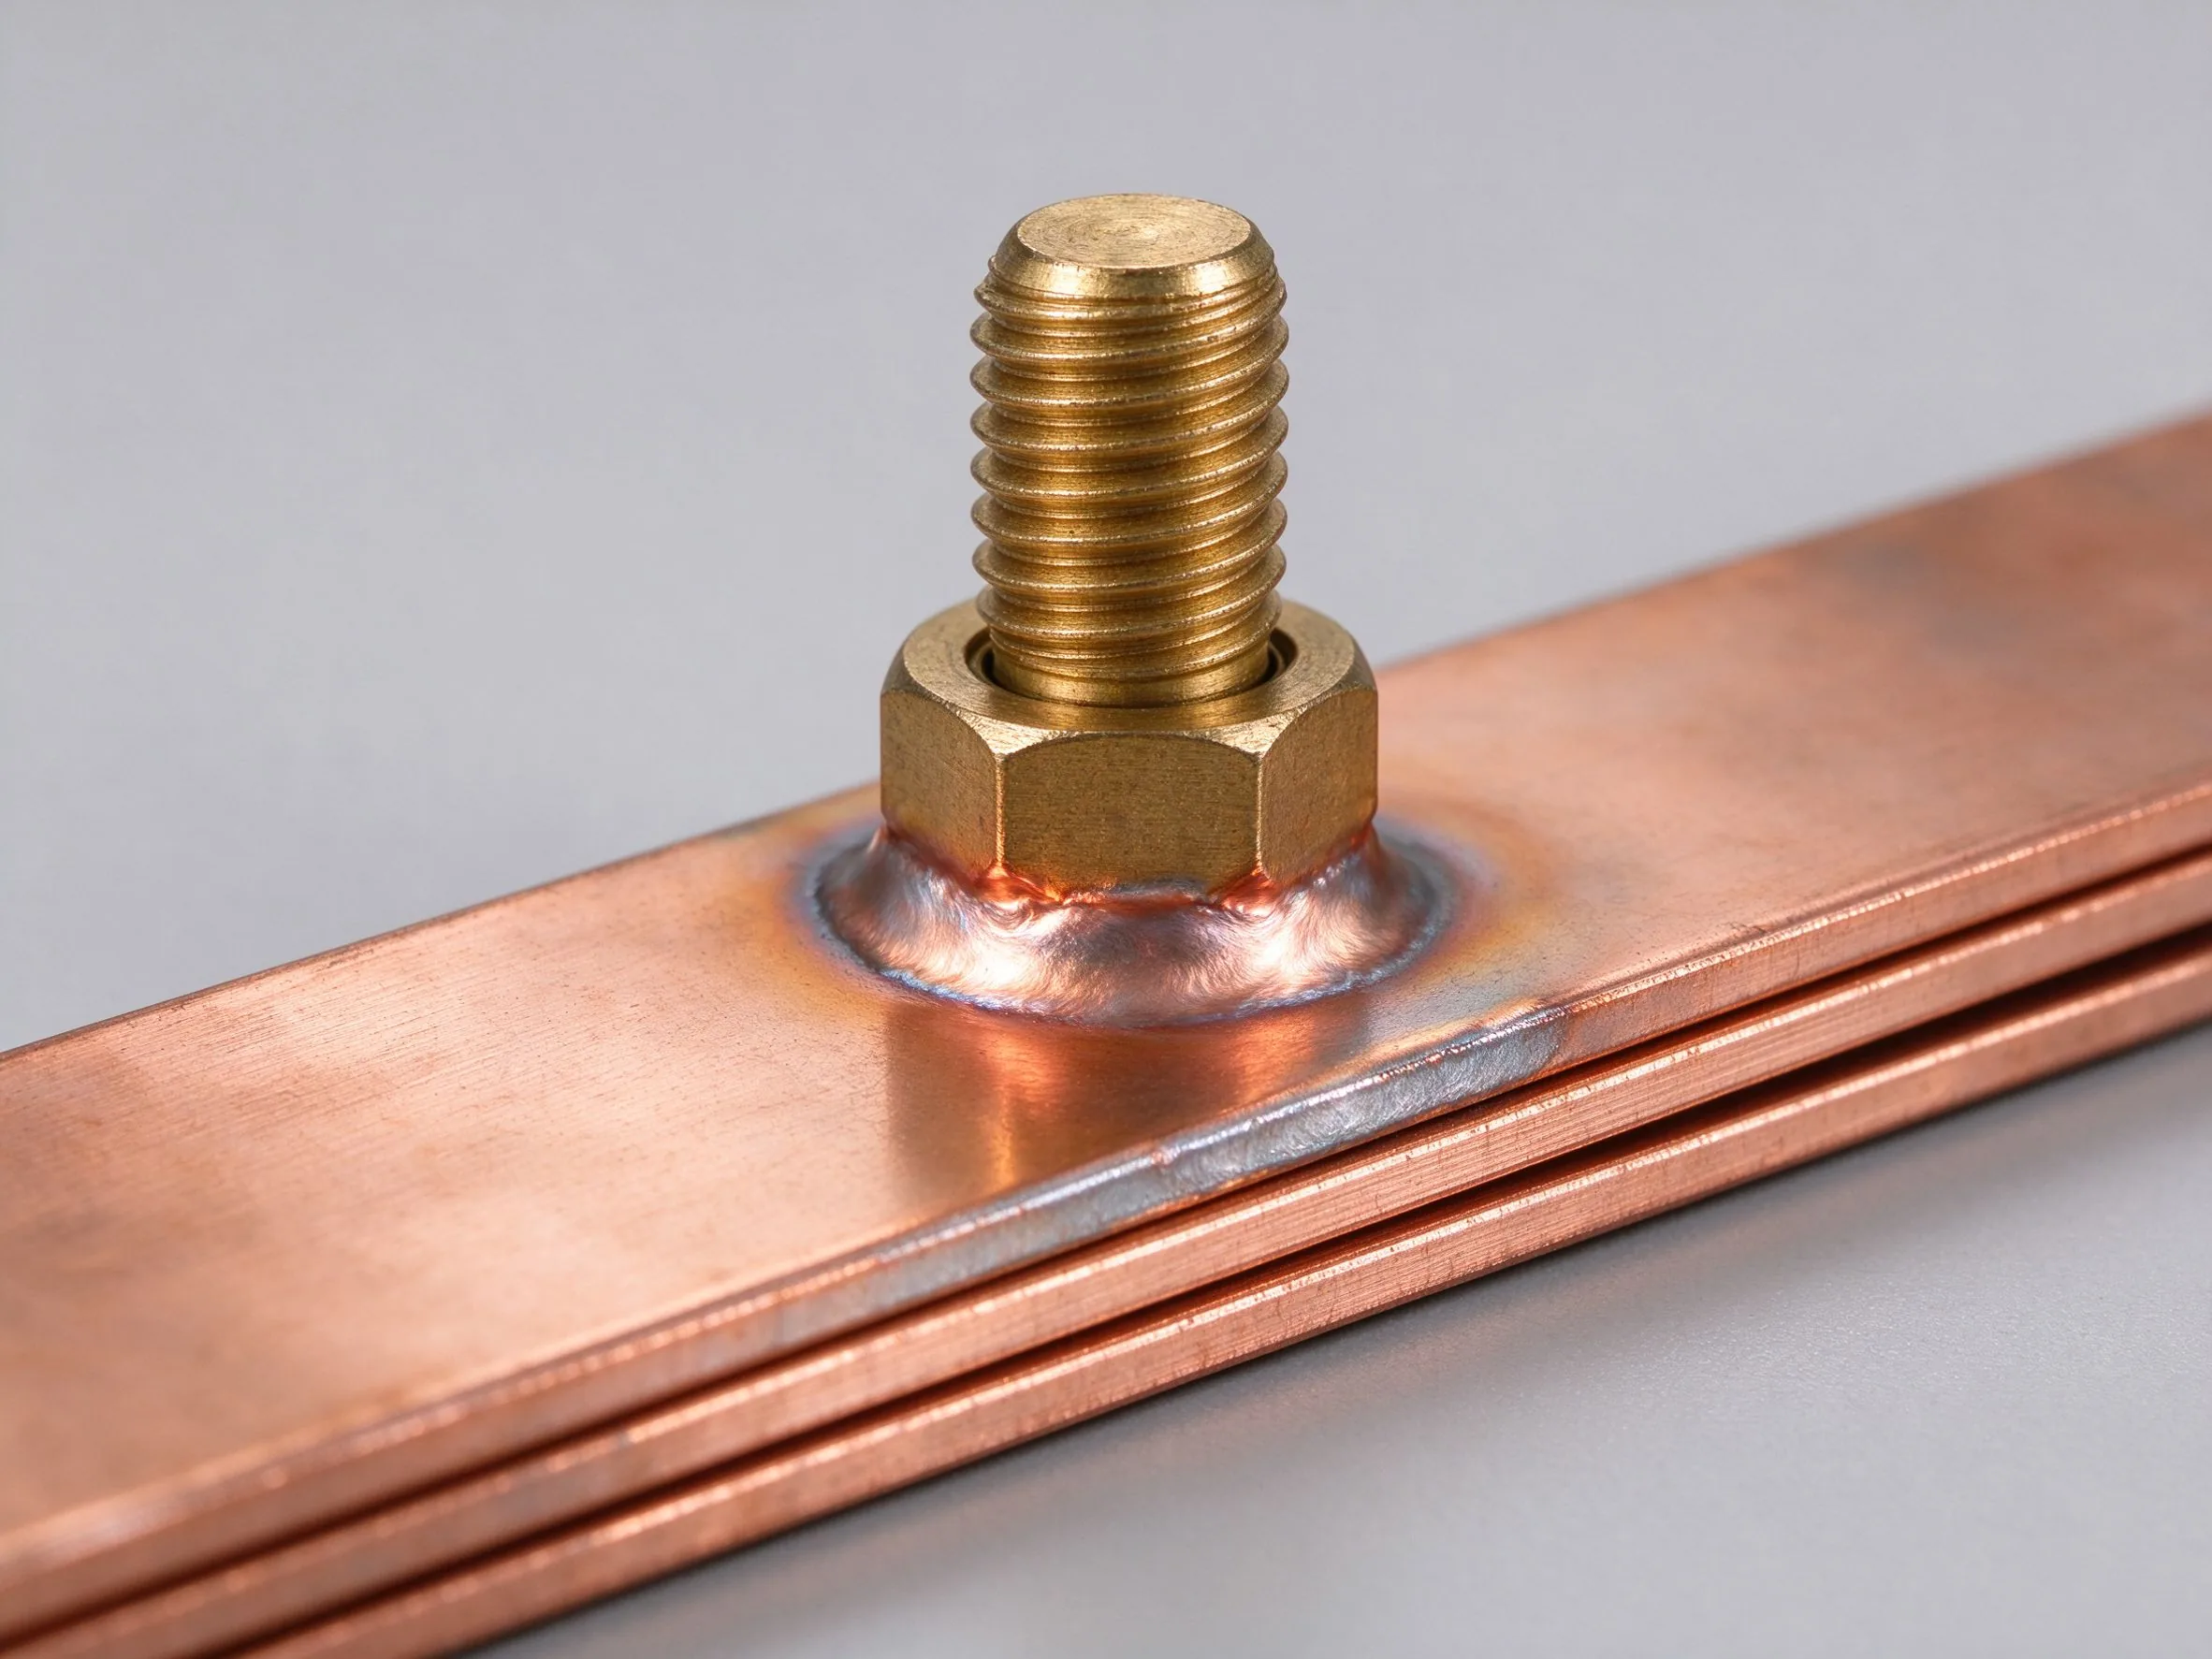
Der Anschluss ist die Stelle, an der die meisten Stromschienen im Feld ausfallen – und die
Artikel lesen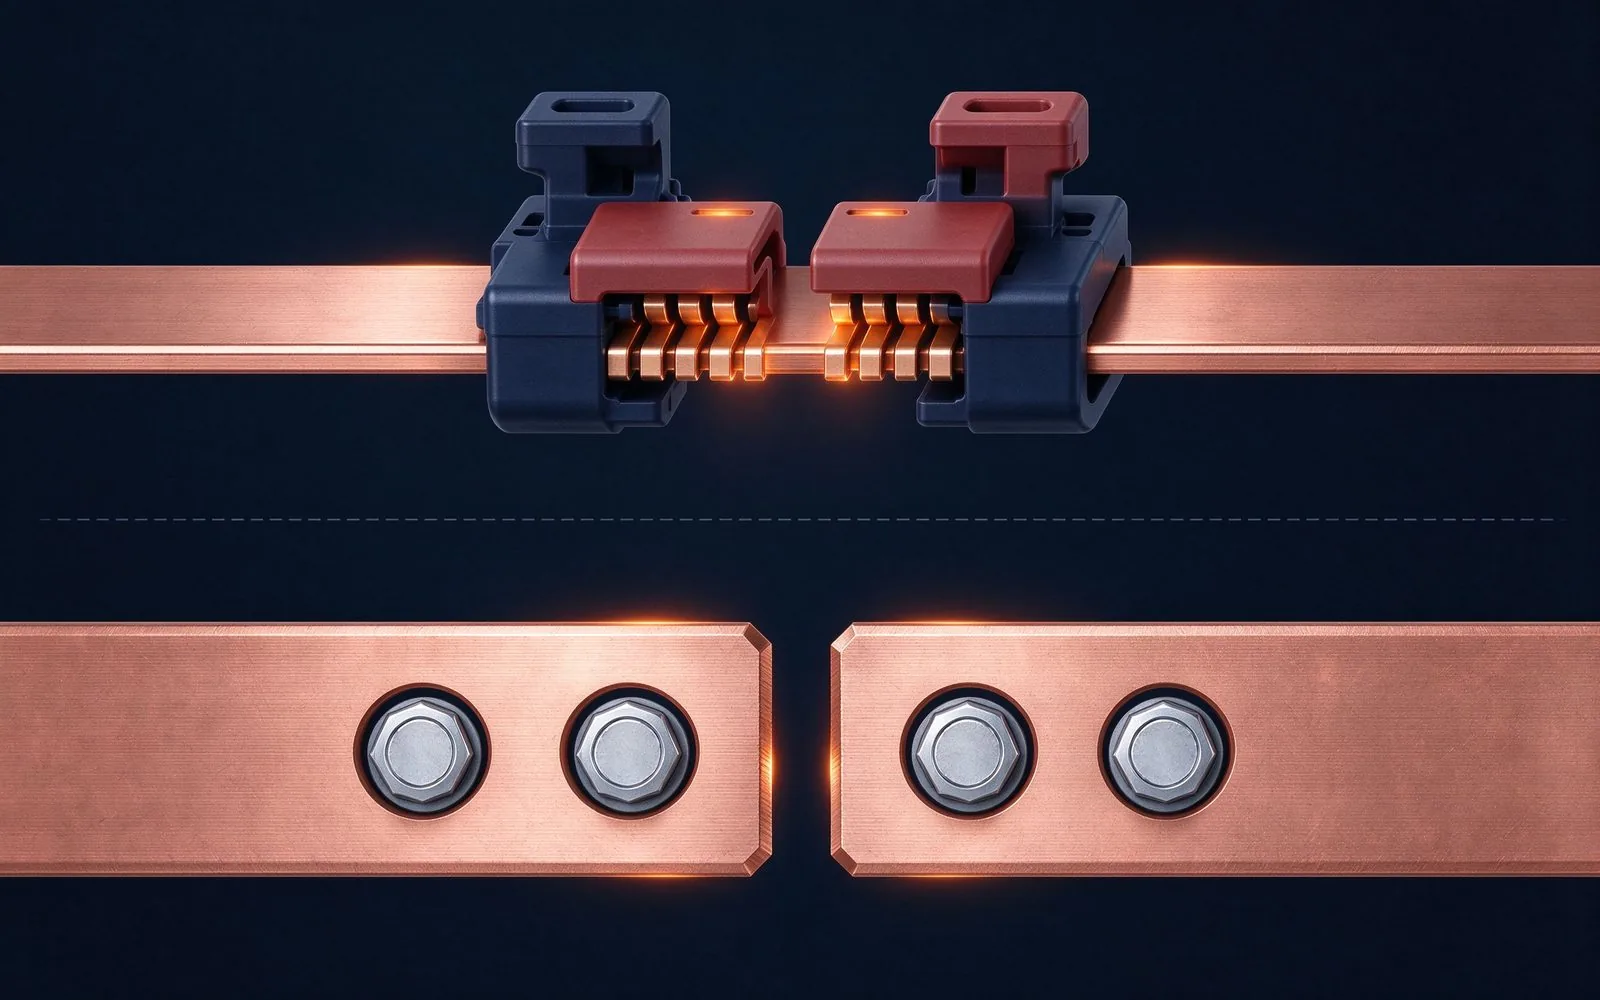
Parallele Stromschienen sollen den Strom gleichmäßig teilen – die Physik widerspricht. Der
Artikel lesen
Thomas O'Brien ist Verfahrensingenieur in der Fertigung mit 14 Jahren Erfahrung in Stanzen, Laminieren und Anschlussbearbeitung für laminierte Stromschienen. Er leitet Produktionslinien für präzisionsgeschnittene Profile, Isolationslagen und CNC-Anschlussbearbeitung und fokussiert auf Maßhaltig
Senden Sie Stromprofil, Spannungsklasse und Anschlusstypen — unser Engineering antwortet innerhalb eines Werktags.
