Mỗi bộ biến đổi có một điểm thanh cái và module gặp nhau — và hầu hết hỏng hóc hiện trường bắt đầu ở đó: mối nối lỏng, mối hàn nứt, tiếp điểm bị mài. Giao diện nhỏ tính bằng milimét và lớn tính bằng kỹ thuật: nó ấn định điện cảm vòng, đường nhiệt và tuổi thọ. Hướng dẫn này bao trùm ba họ kết nối và các quyết định xung quanh.
Mỗi bộ biến đổi có một điểm thanh cái và module gặp nhau — và hầu hết hỏng hóc hiện trường bắt đầu ở đó: mối nối lỏng, mối hàn nứt, tiếp điểm bị mài. Giao diện nhỏ tính bằng milimét và lớn tính bằng kỹ thuật: nó ấn định điện cảm vòng, đường nhiệt và tuổi thọ. Hướng dẫn này bao trùm ba họ kết nối và các quyết định xung quanh.
Thanh cái và module là linh kiện đã biết; giao diện là nơi vật liệu, dung sai, CTE và chu kỳ nhiệt va chạm. Điện trở tiếp xúc tăng, nhiệt độ tăng, oxy hóa tăng tốc — vòng hồi tiếp kinh điển đến lỗi hiện trường. Kỷ luật điện cảm thấp áp dụng ở đây: vòng module–thanh cái–tụ là vòng đóng cắt.
Ép dùng lực lò xo hoặc kẹp không có liên kết vĩnh viễn — nhanh, bảo trì được, nhưng phụ thuộc áp lực duy trì. Hàn (laser hoặc siêu âm) tạo liên kết luyện kim — điện trở thấp nhất, chịu chu kỳ tốt nhất, nhưng vĩnh viễn. Bắt vít là đường giữa: bảo trì được, mô-men định lượng, nhưng chịu giãn mô-men, fretting và lớp phủ. Bộ biến đổi và kéo tải ưa hàn hoặc ép chất lượng.
| Thuộc tính | Ép | Hàn | Bắt vít |
|---|---|---|---|
| Điện trở tiếp xúc | Thấp–trung bình | Thấp nhất | Trung bình, lớp phủ |
| Chu kỳ nhiệt | Tốt | Tốt nhất | Trung bình — giãn mô-men |
| Bảo trì | Có | Không | Có |
| Rung | Tốt | Rất tốt | Cần khóa |
| Điện cảm | Tốt | Rất tốt | Tốt |
| Kiểm tra | Lực/kích thước | Kéo/trực quan | Mô-men/góc |
Phiên bản dài sống trong hướng dẫn hàn và nối và hướng dẫn loại đầu nối.
Giao diện ép đáng giá bằng ngân sách lực của nó: đủ áp lực cho điện trở ổn định qua biến thiên nhiệt, không quá nhiều làm biến dạng nền hoặc thanh cái. Giãn lò xo theo thời gian phải được mô hình hóa. Nhà cung cấp có dữ liệu rung và chu kỳ được chứng nhận.
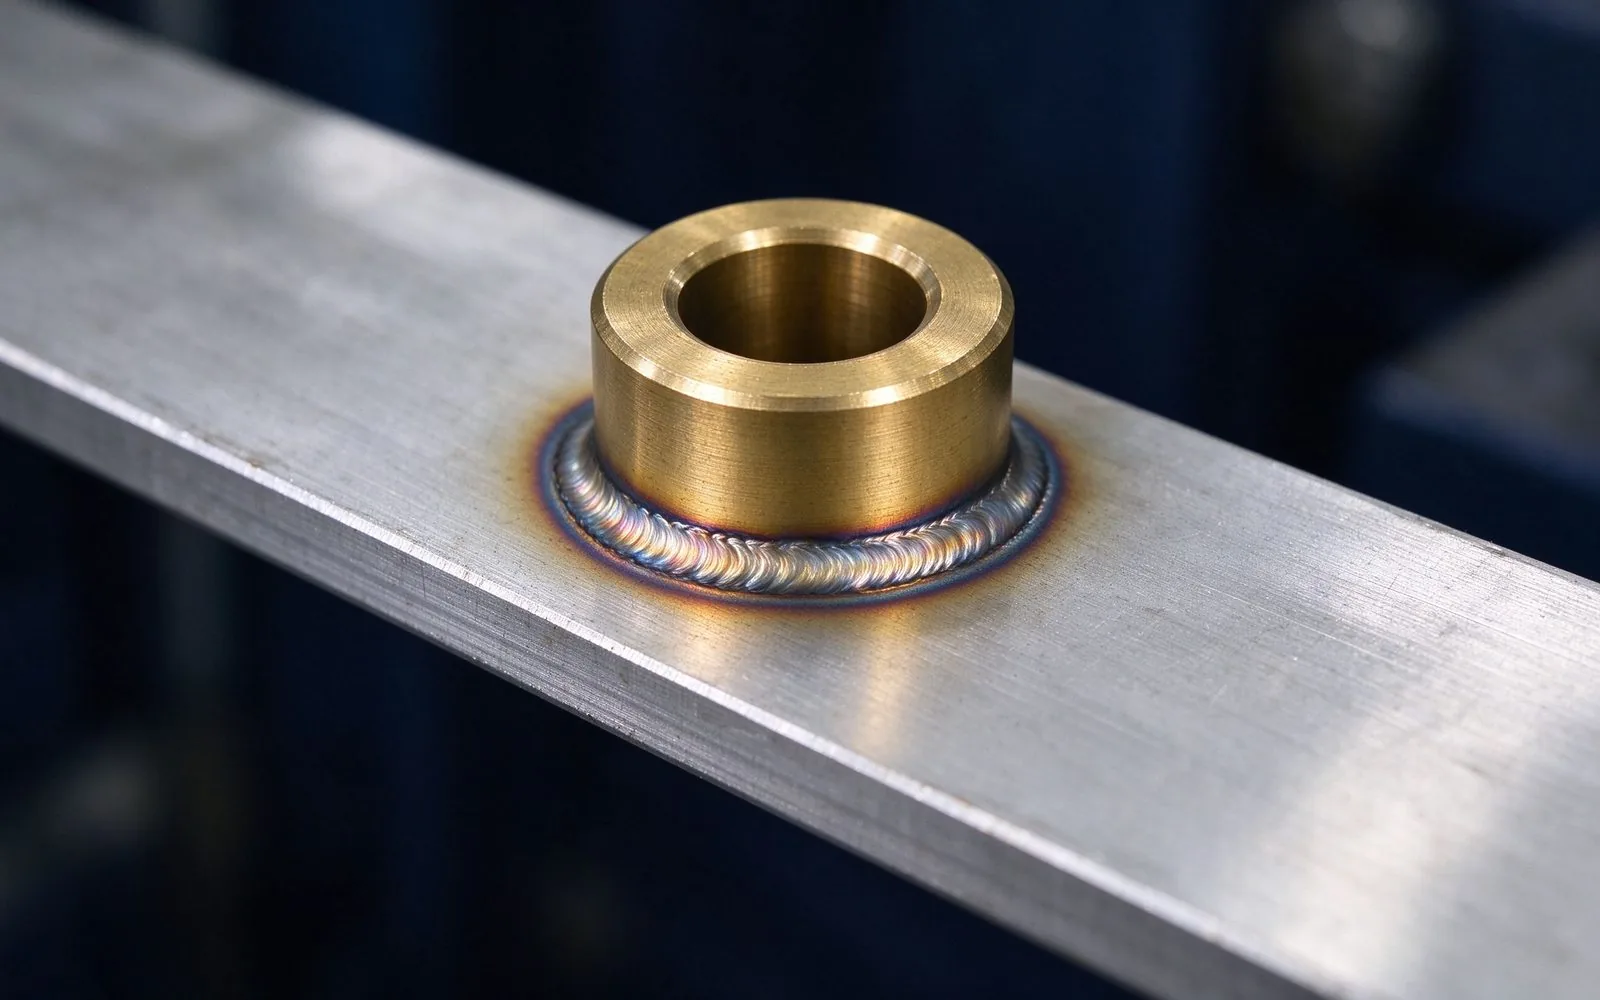
Laser và siêu âm cho giao diện điện trở thấp nhất, chịu chu kỳ tốt nhất — chuẩn cho kết nối cell và mối hàn dòng cao. Cái giá: vĩnh viễn và kiểm tra. Mối hàn xấu nấp sau mối hàn đẹp; kiểm soát quy trình (hình học, năng lượng, mẫu kéo/cắt) là sản phẩm. CTE giữa đồng và vật liệu module tập trung ứng suất ở chân mối hàn; nhà máy của chúng tôi giữ hàn và hồ sơ kéo nội bộ.
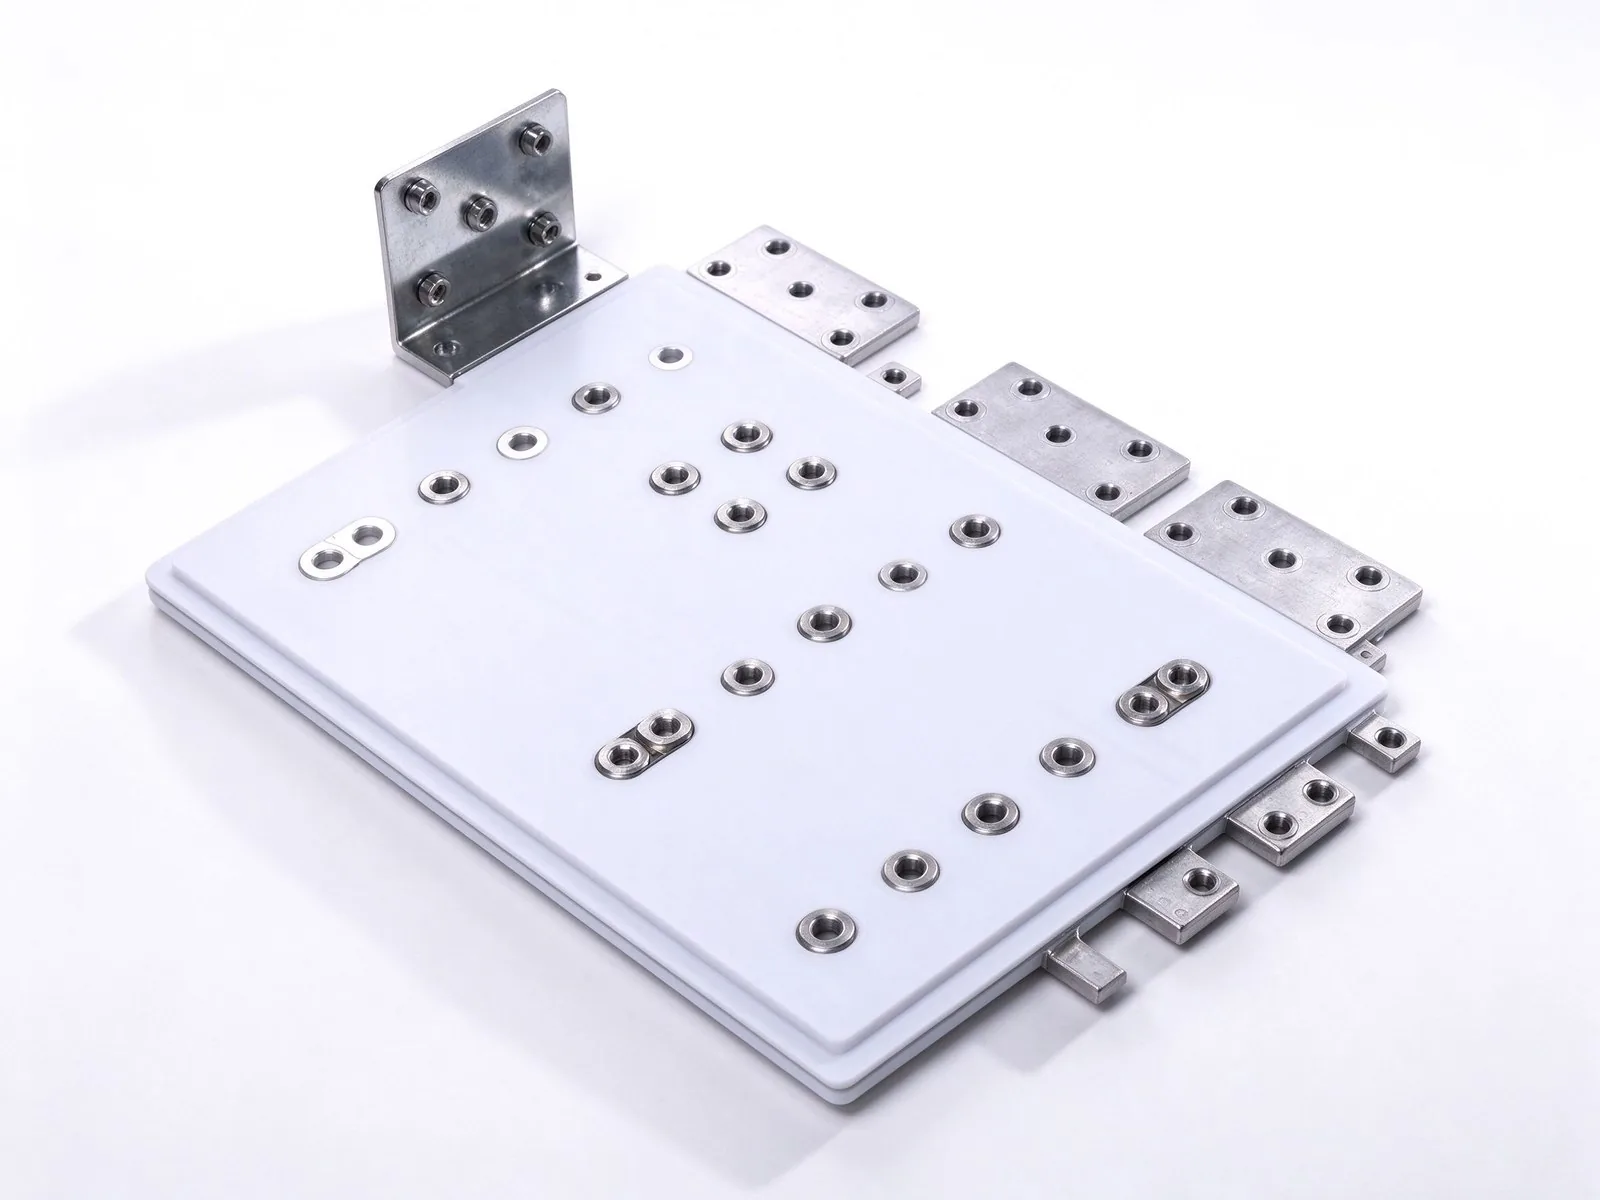
Bắt vít là ngựa kéo của phân phối. Ba kẻ thù: giãn mô-men, mòn lớp phủ (fretting), cặp điện hóa. Trụ M6/M8 là chuẩn; quy định độ dày lớp phủ, khóa và khoảng siết lại. Hướng dẫn kết nối đầu nối bao trùm thực hành.
Đồng, điện môi, đế và đầu nối giãn nở khác nhịp; mỗi biến thiên nhiệt là một chu kỳ ứng suất. Qua hàng chục nghìn chu kỳ, ứng suất dồn về mắt xích yếu. Đòn bẩy: xếp lớp khớp CTE, lớp mềm dẻo, xác thực bằng thử chu kỳ trong dải thực.
Vòng đóng cắt chạy module–thanh cái–tụ; điện cảm của nó ấn định quá áp và tổn hao. Tại giao diện, hình học quyết định: đi và về gần, song song; đầu ngắn; lớp nhiều lớp với đường về kề cận. Điện cảm thấp là thuộc tính của thanh cái.
Bộ biến đổi song song các module; phân dòng không đều quá tải một module trong khi module kia nhàn rỗi. Thanh cái quyết định qua đối xứng điện trở và điện cảm: đường dài bằng nhau, cấp nguồn đối xứng. Hướng dẫn phân dòng trình bày quy tắc và đo lường.
Khoảng đầu nối do vỏ ấn định; thanh cái phải giữ rò và khoảng cách quanh các đầu đó ở điện áp và ô nhiễm làm việc. Hãy yêu cầu tính toán rò/khoảng cách trên hình học thực.
Mỗi họ có cổng riêng: ép — lực/biến dạng; hàn — kéo/cắt với tần suất có tài liệu; bắt vít — audit mô-men/góc cộng siết lại sau chu kỳ. Cộng cổng điện — điện trở tiếp xúc và tăng nhiệt ở danh định — giao diện trở nên đo lường được. Hệ thống chất lượng SHANYUAN giữ các cổng theo lô.
Xác nhận họ kết nối với duty và khả năng bảo trì; cung cấp bước, vật liệu và lớp phủ đầu; định nghĩa dòng và quá độ; đặt dải nhiệt và số chu kỳ; ghi mức ô nhiễm và độ cao; ấn định bằng chứng theo lô. Với đó, đường thiết kế riêng trả bản vẽ, duyệt DFM và kiểm tra trong một lượt.
SHANYUAN sản xuất phần cứng phía module: đồng C11000, 1–6+ lớp, PET/Nomex/DLF, trụ M6/M8, dạng lưỡi hoặc hàn, tiếp điểm mạ thiếc, hạng ~1000 A, hàn nội bộ với hồ sơ kéo. Trả lời kỹ thuật và báo giá trong một ngày làm việc qua trang liên hệ.
Một nối thanh cái chỉ tốt bằng mối nối của nó. Hàn siêu âm đạt điện trở tiếp xúc 0.005-0.1
Đọc bài viết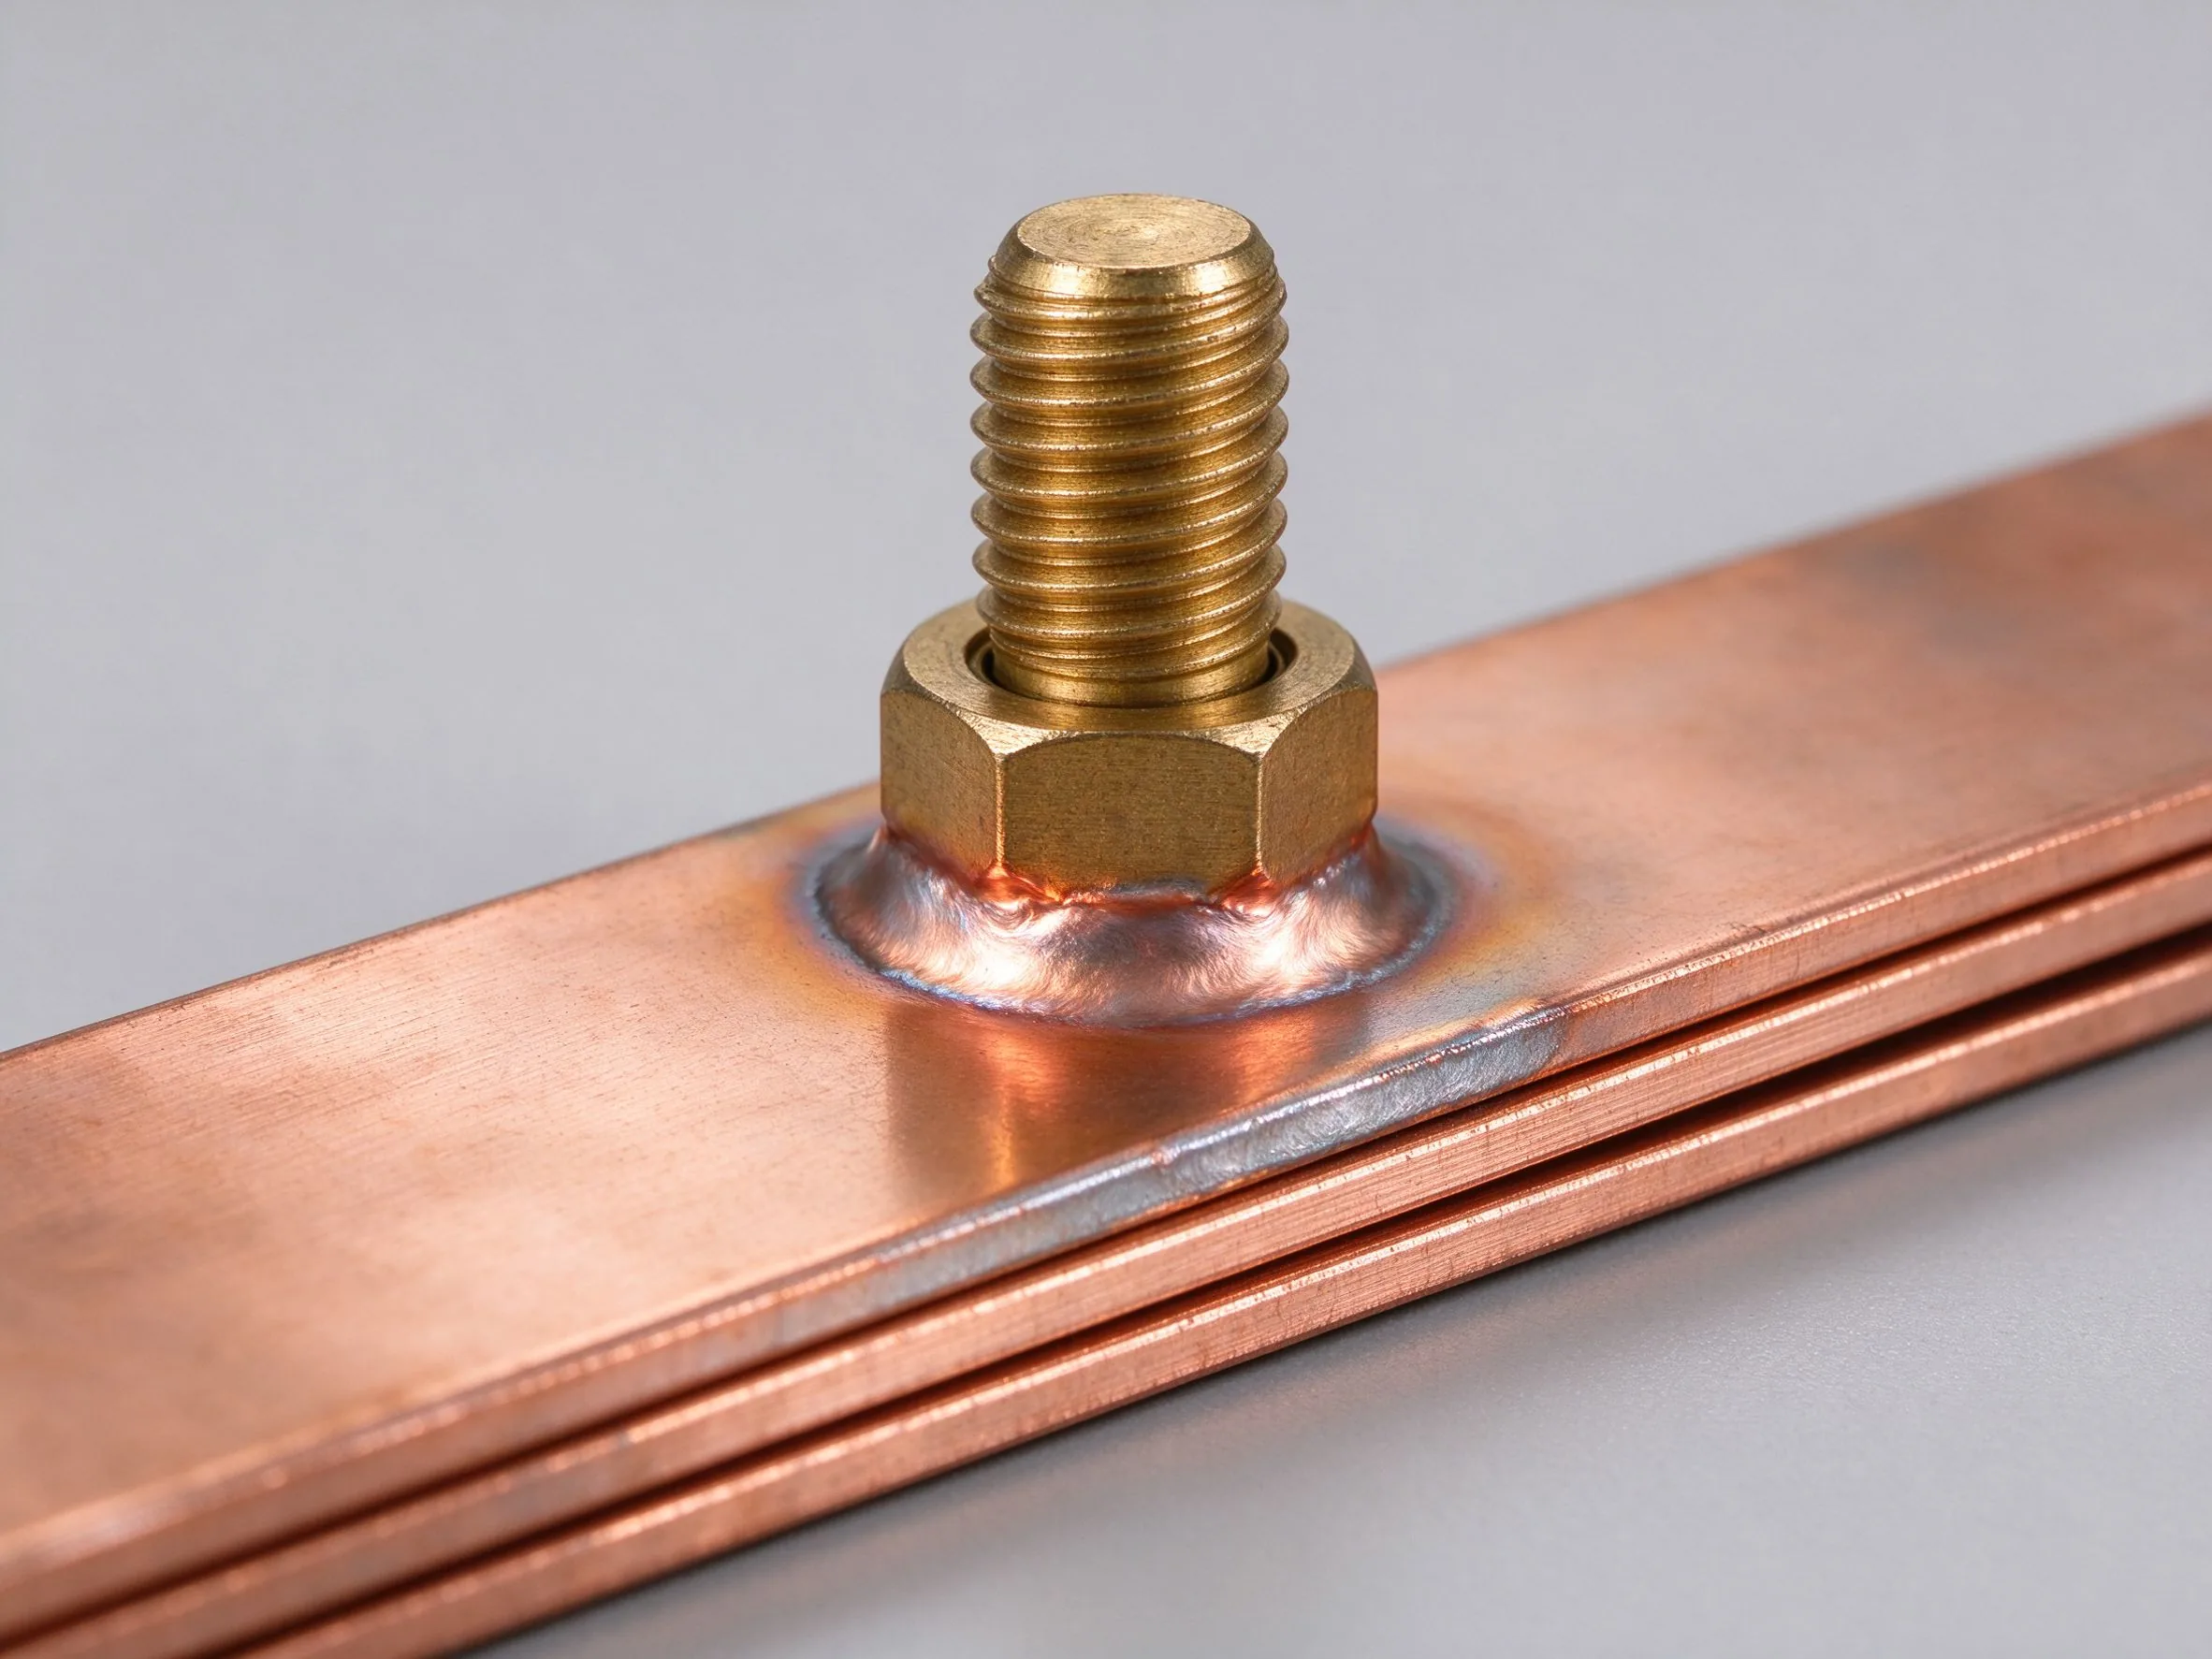
Kết nối là nơi hầu hết thanh cái hỏng ngoài thực địa – và lựa chọn thường được thực hiện q
Đọc bài viết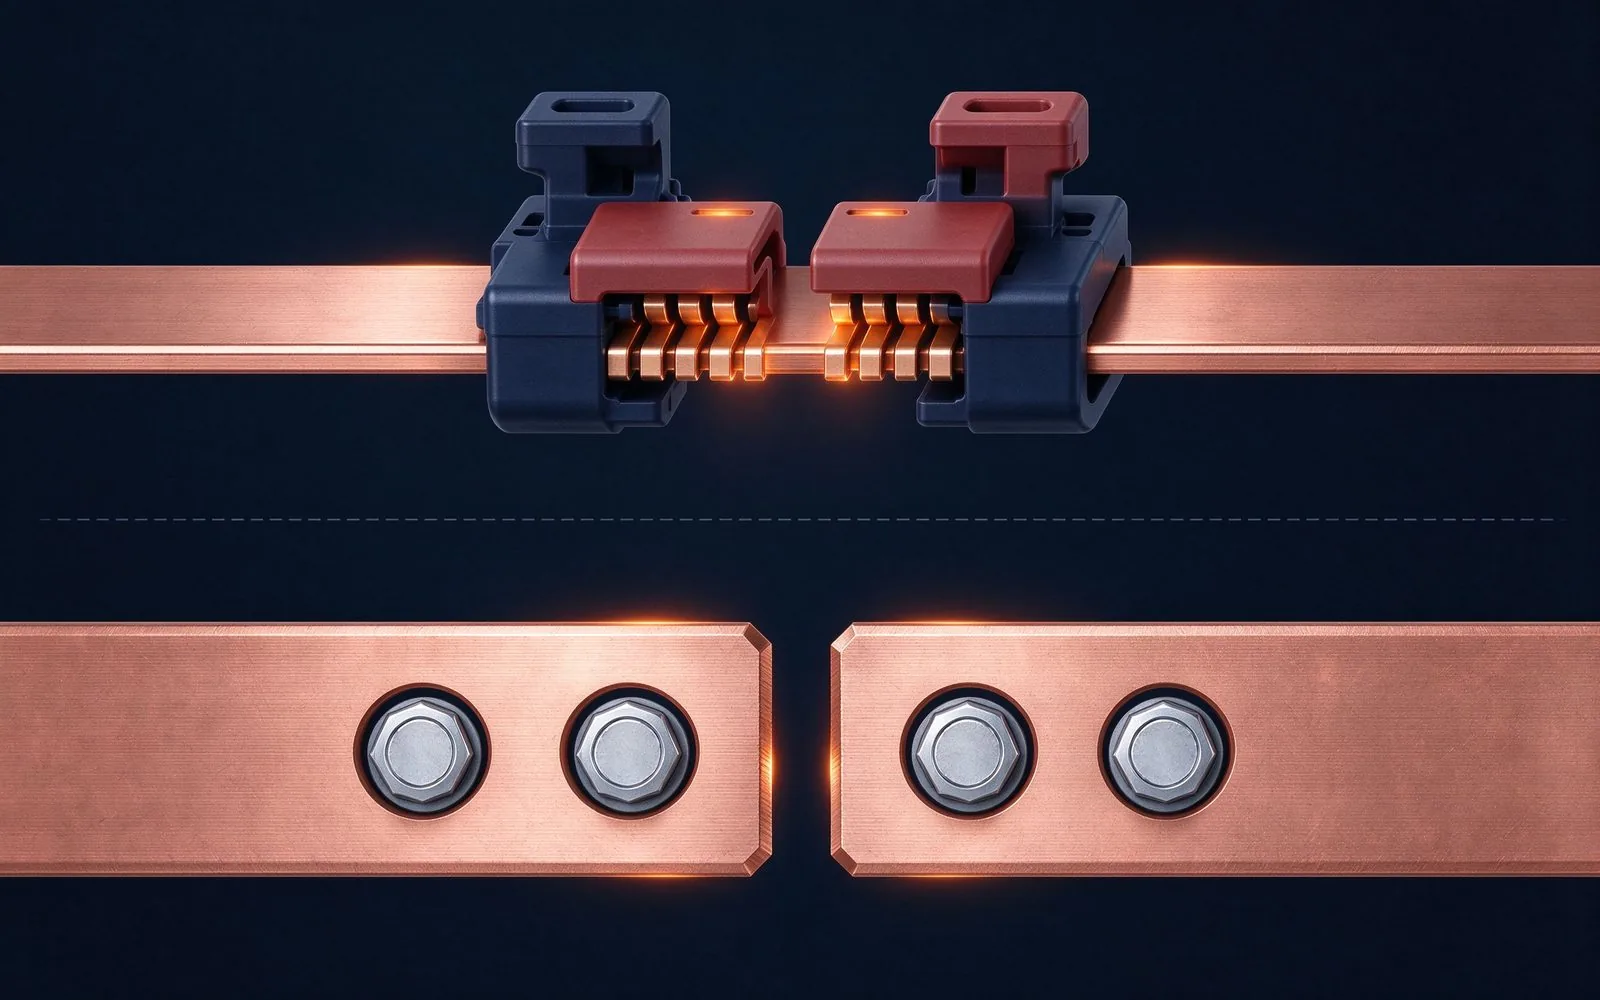
Thanh cái song song lẽ ra chia đều dòng — vật lý không đồng ý. Hiệu ứng bề mặt đẩy dòng ra
Đọc bài viết
Thomas O'Brien là kỹ sư quy trình sản xuất với 14 năm kinh nghiệm dập, ép lớp và gia công đầu nối cho thanh cái ép lớp. Ông quản lý dây chuyền sản xuất hồ sơ cắt chính xác, lớp cách điện và gia công CNC, tập trung vào kiểm soát kích thước và độ lặp lại ở quy mô lớn. Ông viết về sản xuất thanh c
Gửi hồ sơ dòng điện, cấp điện áp và loại đầu nối — kỹ sư của chúng tôi trả lời trong một ngày làm việc.
