Lun–Vie 9:00–18:00 · Hora de China (UTC+8) · Shandong, China
News · Diseño mecánico

Uniones atornilladas de barra en vibración: precarga, ciclo térmico y diseño mecánico

La mayoría de los fallos de barra no son eléctricos, son mecánicos, y empiezan en una unión atornillada. La vibración relaja la unión por micro-deslizamiento; el ciclo térmico la fatiga por deformación repetida; y los dos mecanismos exigen respuestas distintas. Esta guía establece el diseño mecánico de las conexiones atornilladas de barra: qué hace la precarga, por qué las arandelas no son opcionales, cómo el desajuste del coeficiente de dilatación térmica roba la fuerza de aprieto, y cómo cambian las reglas para vibración de grado ferroviario según IEC 61373.

By SHANYUAN Mechanical Design Engineering Team Diseño mecánico Technical Note

La mayoría de los fallos de barra no son eléctricos, son mecánicos, y empiezan en una unión atornillada. La vibración relaja la unión por micro-deslizamiento; el ciclo térmico la fatiga por deformación repetida; y los dos mecanismos exigen respuestas distintas. Esta guía establece el diseño mecánico de las conexiones atornilladas de barra: qué hace la precarga, por qué las arandelas no son opcionales, cómo el desajuste del coeficiente de dilatación térmica roba la fuerza de aprieto, y cómo cambian las reglas para vibración de grado ferroviario según IEC 61373.

1. Qué soporta realmente una unión atornillada de barra

Una unión atornillada en un camino de corriente tiene dos trabajos a la vez. Eléctricamente, debe mantener la presión de contacto para que la resistencia de interface permanezca baja y estable; mecánicamente, debe mantener la precarga para que la unión sobreviva la vibración, el ciclo de temperatura y décadas de servicio. Los dos trabajos están acoplados: cuando la precarga decae, la presión de contacto cae, la resistencia sube, la temperatura sube, y el bucle se acelera hacia el fallo.

El punto de partida del diseño es por tanto el objetivo de precarga, la fuerza de aprieto que la unión debe mantener, y no el tamaño del tornillo. Todo lo demás, desde la elección de la arandela hasta la especificación de par, sirve a la precarga.

2. Precarga: ajuste y verificación

La precarga se fija por par, se verifica por ángulo o alargamiento. El control solo por par tiene dispersión amplia (típicamente +/-25% con variación de lubricación); el par más ángulo o el control directo del alargamiento estrechan la distribución a unos pocos por ciento. Para uniones de barra la elección práctica depende del programa: la práctica de alta fiabilidad ferroviaria y aeroespacial favorece el control por ángulo; los armarios industriales rutinariamente usan par con una lubricación definida y clase de tornillo.

La guía de conexión de terminales documenta los rangos de par que SHANYUAN aplica a conexiones de espiga M6/M8 con las estimaciones de precarga correspondientes.

3. Aflojamiento por vibración: el mecanismo de micro-deslizamiento

La vibración afloja una unión atornillada por micro-deslizamiento en las interfaces de rosca y apoyo. Cada ciclo de carga produce un pequeño movimiento relativo; a lo largo de millones de ciclos la tuerca "retrocede" incluso cuando el tornillo parece apretado. El parámetro que controla es la fricción de la interfaz y la capacidad de la unión de permanecer bajo el umbral de deslizamiento.

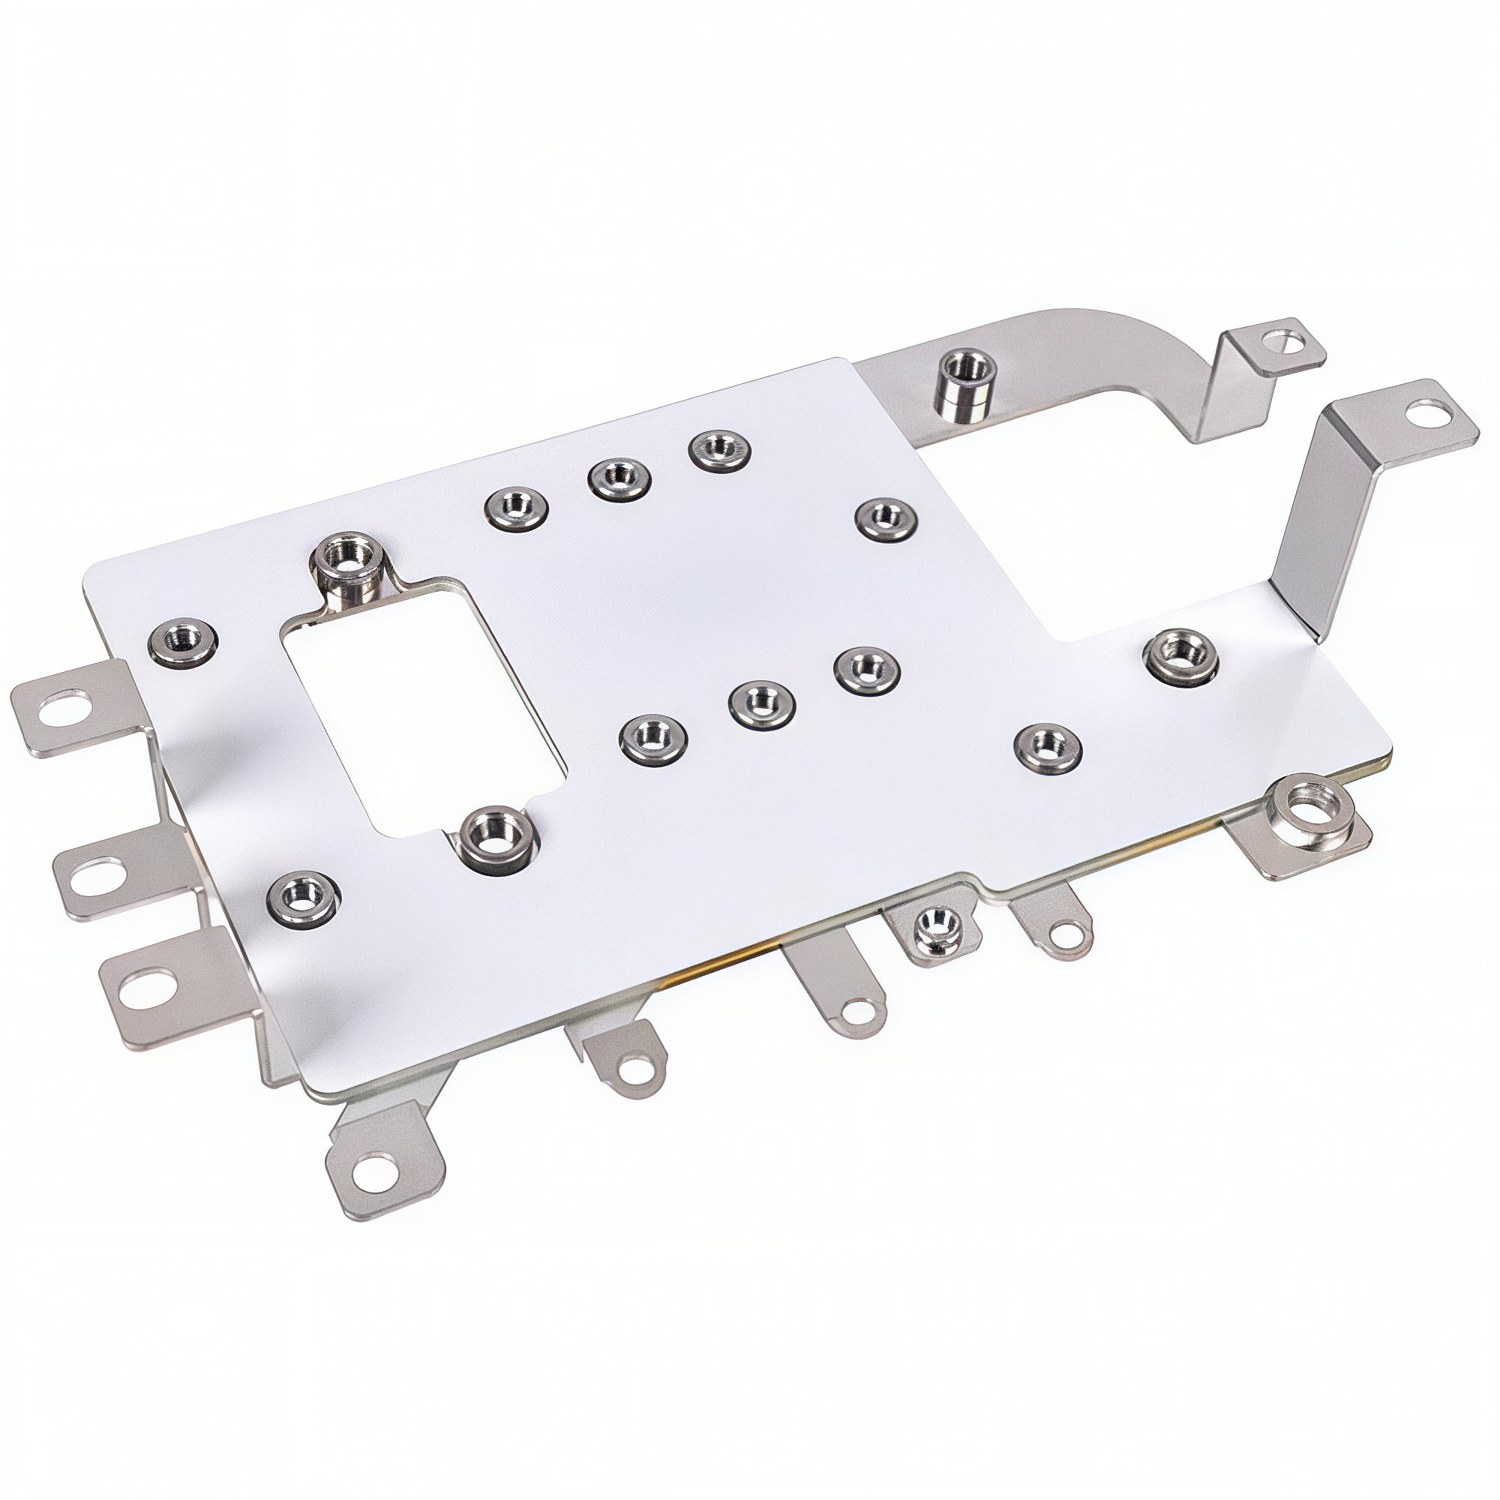
Soporte de barra atornillado con terminales de espiga

Una precarga más alta eleva el umbral de deslizamiento y suprime la respuesta de vibración de la estructura conectada; un estudio de la Universidad de Aeronáutica y Astronáutica de Nanjing muestra que aumentar la precarga del tornillo reduce significativamente la amplitud de vibración de la conexión elevando la rigidez equivalente y retrasando el inicio del deslizamiento (Vibration, Testing and Diagnosis, abril 2026). La respuesta de diseño es inequívoca: la precarga es un parámetro de control de vibración, y no una ocurrencia de dimensionado de tornillo.

El plan de ensayo de vibración tiene un elemento más que merece declararse: el ensayo se ejecuta a temperatura, y no a ambiente. Una unión de barra que pasa el espectro de vibración a 20 °C puede fallar a la temperatura de operación, porque la ventana de precarga se desplaza con el estado térmico y la conformidad del recubrimiento cambia. La práctica de cualificación ferroviaria por tanto ejecuta la vibración y el ciclo térmico como ensayos combinados donde el servicio lo exige; la unión se cicla en caliente y se vibra, y el par y la resistencia se verifican al final del perfil combinado.

El ensayo combinado también expone la interacción entre los dos mecanismos de fallo. El aflojamiento por vibración y la relajación térmica ambos reducen la presión de contacto, y sus efectos se suman; una unión que ha creeping a temperatura está más cerca del umbral de deslizamiento cuando llega el espectro de vibración. El margen de diseño que sobrevive al ensayo combinado es el margen que sobrevive al servicio, que es por qué el perfil combinado es la puerta de cualificación para uniones de tracción e industriales de ciclo alto.

4. Arandelas: por qué no son opcionales

Las arandelas planas extienden la carga de apoyo y protegen el recubrimiento; las arandelas de muelle y las Belleville (de disco) añaden recorrido elástico que mantiene la fuerza de aprieto mientras la unión se relaja. La distinción importa: el creep en contactos recubiertos relaja la unión por deformaciones pequeñas y lentas, y el remedio es el recorrido de muelle que convierte la relajación en fuerza de muelle reducida en lugar de presión de contacto perdida (A&J Link, septiembre 2026). Las arandelas Belleville apiladas en serie proporcionan largo recorrido elástico en un espacio corto, la herramienta estándar para uniones atornilladas kiloamperio donde la unión debe permanecer eléctricamente estable a lo largo del ciclo térmico.

En los ensamblajes SHANYUAN, el juego de arandelas se especifica por servicio de unión: plano + Belleville para conexiones de módulo de alta corriente, plano + partida para terminales más ligeros.

5. Fatiga por ciclo térmico frente a creep

La fatiga por ciclo térmico y el creep son mecanismos distintos que se confunden. El creep es la deformación permanente lenta del contacto recubierto bajo carga sostenida y temperatura, mitigado por el recorrido de muelle (arandelas Belleville). La fatiga por ciclo térmico es la expansión y contracción repetida de la unión a medida que la carga cicla; cada ciclo impone una pequeña deformación en la interfaz, y a lo largo de miles de ciclos esa deformación puede aflojar la unión o iniciar grietas en el recubrimiento (A&J Link, 2026). La respuesta es mantener el rango de esfuerzo lo suficientemente bajo para que la unión permanezca elástica a lo largo del ciclo, lo que significa controlar la rigidez de la unión, el desajuste CTE y el gradiente térmico.

Ambos mecanismos recompensan el mismo diseño: suficiente conformidad elástica para absorber la relajación sin perder presión de contacto, y un rango de esfuerzo lo suficientemente pequeño para permanecer elástico.

La evidencia del ciclo térmico merece una nota de medición. La cualificación estándar es un ciclo de temperatura a lo largo del rango de operación; para un convertidor de tracción, típicamente desde remojo en frío hasta el punto caliente de operación, con registro de resistencia de contacto en los extremos de temperatura y a temperatura ambiente entre ciclos. El criterio de aceptación es que la resistencia de unión vuelva al valor de primera pieza dentro de una banda pequeña; una unión que deriva hacia arriba ciclo tras ciclo es una unión que se relaja, y la tasa de deriva es la alerta temprana del diseño.

Los mismos datos de ciclo alimentan el intervalo de mantenimiento. Una unión cuya resistencia es estable a lo largo de 5.000 ciclos puede inspeccionarse en el intervalo de servicio normal del tren; una unión que deriva necesita un intervalo más corto o un cambio de diseño. La cadena de documentación, valores de primera pieza, registro de ciclo, umbrales de mantenimiento, es lo que convierte el ensayo de un ejercicio de ingeniería en una entrada de gestión de flota.

6. Desajuste CTE: el ladrón silencioso de la precarga

Los tornillos y los componentes que aprieta son usualmente materiales distintos con coeficientes de dilatación térmica diferentes. Cuando el ensamblaje se calienta, cada parte crece a su propio ritmo: si los miembros apriétados se expanden más axialmente que el tornillo, la precarga sube; si el tornillo crece más, la precarga cae (Velocity Bolting, julio 2026). Una barra de cobre apretada por un tornillo de acero es el caso clásico; el CTE del cobre es aproximadamente un 60% más alto que el del acero, de modo que el vaivén de temperatura redistribuye la fuerza de aprieto entre el cobre y el tornillo, y los gradientes transitorios en el arranque lo empeoran (el tornillo se calienta más lento que la barra y ve un vaivén transitorio de tensión).

Los tornillos de acero en barras de cobre funcionan porque el módulo elástico y las proporciones de longitud mantienen el sistema estable, pero la verificación CTE pertenece al archivo de diseño, y las uniones de barra de aluminio necesitan cuidado adicional porque el CTE del aluminio es aún más alto.

7. El cálculo de expansión no restringida

El cálculo de partida para cualquier unión atornillada bajo temperatura es la expansión libre: delta-L = alpha-L x L x delta-T, donde alpha-L es el coeficiente de dilatación térmica, L la longitud y delta-T el cambio (Sandia National Laboratories, guía de diseño de uniones atornilladas). La parte no restringida se expande libremente; una unión restringida convierte esa expansión en un cambio de la fuerza de aprieto. En una abrazadera tipo T o una unión solapada atornillada de barra, la expansión térmica en la interface de contacto está restringida por el tornillo, generando una fuerza de reacción elástica, presión térmica, que se suma o resta a la precarga mecánica (PLOS ONE, 2026, solución de precaje acoplada multifísica para abrazaderas tipo T).

La salida práctica es una ventana de precarga: a temperatura mínima la unión debe aún tener presión de contacto; a temperatura máxima el esfuerzo del tornillo debe permanecer por debajo del límite elástico.

8. Vibración de grado ferroviario: IEC 61373

El equipo ferroviario se cualifica a la IEC 61373, con espectros de vibración aleatoria mucho más severos que un armario industrial estacionario. Una barra en un convertidor de tracción ve la vibración de banda ancha del vehículo a lo largo de millones de ciclos, a la temperatura de operación, durante toda su vida. El enfoque de cualificación combina margen de diseño (precarga por encima del umbral de deslizamiento con margen), ensayo (vibración aleatoria según la categoría de la norma para la posición de montaje), e inspección periódica del par en los intervalos de mantenimiento.

Para los proveedores, el entregable es un diseño de unión documentado, par, juego de arandelas, recubrimiento, y la evidencia de ensayo de vibración, que el OEM puede llevar al archivo de cualificación del vehículo. Los programas de convertidor de tracción aplican exactamente esta disciplina a sus barras DC-link, como se cubre en nuestro artículo sobre convertidor de tracción SiC. Nuestra página de calidad describe la cadena de inspección del lado de fábrica que la soporta.

9. Recubrimiento y factor de fricción

La conversión de par a precarga depende del factor de fricción, y el factor de fricción depende del recubrimiento. Una cara de contacto recubierta de plata y una rosca recubierta de níquel tienen un comportamiento de fricción distinto del cobre desnudo; la lubricación lo cambia aún más. La regla práctica: defina el recubrimiento Y la lubricación en la especificación de par, y verifique la precarga por ángulo o alargamiento en las primeras piezas en lugar de asumir que la tabla de par es correcta.

La guía de recubrimiento y corrosión de SHANYUAN cubre la selección del acabado; el mostrador mecánico después mapea el acabado al factor de fricción y al par para cada unión.

10. Diseño de uniones para mantenimiento

Una unión atornillada de barra es un elemento de servicio, y no un componente sellado. El diseño debería hacer posible la re-verificación del par: cabezas accesibles, valores de par definidos en el plano, y espacio para una llave dinamométrica calibrada. Los intervalos de mantenimiento para equipo ferroviario e industrial incluyen la inspección de par de la barra, y la documentación del fabricante debería declarar los intervalos y los valores. Una unión que no puede re-apretarse sin desmontar el apilado es un error de diseño que aparece en el primer servicio mayor.

11. La verificación multifísica

La práctica moderna cierra el bucle numéricamente: el mapa de pérdida electromagnética alimenta la resolución térmica, el campo de temperatura alimenta la expansión CTE, y la expansión alimenta el cambio de precarga, que alimenta la resistencia de contacto, y el bucle se cierra de vuelta sobre las pérdidas. Los estudios de precarga de abrazadera tipo T ahora resuelven exactamente este acoplamiento multifísico para computar la presión térmica en la unión (PLOS ONE, 2026). Para uniones críticas en enlaces DC de tracción y clase kilovatio, esta verificación de bucle cerrado es la diferencia entre una unión que sobrevive y una que falla en el primer pico de verano.

12. Resumen de reglas de diseño

Las reglas en un solo lugar: fije un objetivo de precarga desde el requisito de resistencia de contacto, y no desde el catálogo de tornillos; use control por ángulo o alargamiento en uniones críticas; añada recorrido de muelle (Belleville) para creep y relajación térmica; ejecute la verificación CTE en cada unión de metal mixto; cualifique contra el espectro de vibración real (IEC 61373 para ferrocarril); defina recubrimiento, lubricación y par juntos; diseñe para re-apriete; y cierre el bucle multifísico en uniones críticas. SHANYUAN aplica estas reglas a cada configuración de terminal, espigas M6/M8, terminales de pala y pestañas soldadas, y documenta el diseño de la unión con la pieza. Empiece por nuestra página de barras a medida o la guía de conexión.

La regla de cierre es organizativa y no técnica: el archivo de diseño de uniones es un documento vivo. Empieza con el cálculo de precarga, crece con la calibración de par de primera pieza, gana la evidencia de vibración y ciclo, y mantiene una columna para los datos de mantenimiento del servicio. Un diseño de unión tratado como terminado en la etapa de plano es un diseño que se re-abrirá en el primer fallo; un diseño de unión tratado como un conjunto de datos crece más fiable con cada flota y cada año de planta.

13. Monitorización de resistencia de unión en servicio

Una unión atornillada de barra se monitoriza en servicio de la misma forma que la planta monitoriza todo lo demás: por temperatura. Un reconocimiento IR o un termopar fijo en una unión sospechosa detecta la subida de resistencia que precede al fallo; una unión caliente es una unión que está perdiendo presión de contacto. El intervalo de reconocimiento debería seguir el diseño; las uniones con conformidad Belleville y precarga conservadora corren frías durante décadas; las uniones con precarga marginal aparecen en el primer año.

Soporte de barra punzonado con terminales de espiga y orejetas de montaje

El registro de mantenimiento es el bucle de retroalimentación: los valores de re-verificación de par, los datos de reconocimiento IR y el estado del recubrimiento en la revisión dicen al equipo de ingeniería si el diseño de unión es correcto para el servicio. Para programas de flota y planta, ese conjunto de datos vale más que el cálculo original.

14. Uniones de barra de aluminio: el caso especial CTE

El aluminio es el diseño de unión más difícil. Su CTE es más alto que el del cobre, su óxido superficial se reforma a los minutos de la limpieza, y su creep a temperatura es más rápido; tres razones por las que las uniones atornilladas de aluminio se especifican con interfaces bimetálicas o recubiertas, mayor área de contacto y más conformidad elástica. El desajuste CTE entre una barra de aluminio y un tornillo de acero es el mayor de los emparejamientos comunes, de modo que la ventana de precarga es la más estrecha.

Las reglas prácticas: use caras de contacto de aluminio recubiertas (estaño o níquel), especifique el apilado de arandelas para recorrido elástico, y documente la ventana de precarga con ambos extremos de temperatura. Para la comparación de material completa, la guía cobre frente a aluminio cubre los compromisos del lado del conductor.

15. Ensayo: qué medir y cómo

La evidencia de cualificación para una unión atornillada de barra tiene cuatro partes. Ensayo de vibración según el espectro real (IEC 61373 para ferrocarril, o el espectro medido de la máquina para industria) con medición de par antes y después; ciclo térmico a lo largo del rango de operación con registro de resistencia de contacto; una calibración par-ángulo en primeras piezas para fijar el par de producción; y una verificación destructiva o semi-destructiva de un porcentaje de uniones para confirmar que la precarga aterrizó dentro de la ventana. Cada ensayo responde a una pregunta: ¿la unión aguanta?

El plan de ensayo pertenece al archivo del programa antes de la producción, y los resultados se convierten en la línea base de mantenimiento. Un diseño de unión sin la evidencia es una hipótesis.

La sección de ensayo cierra con una nota de calibración. Las llaves dinamométricas derivan, los lubricantes cambian de lote, y los recubrimientos de tornillo envejecen en almacén; la relación par a precarga que se calibró al inicio del programa no está garantizada al final. La disciplina es recalibrar el montaje de la unión cuando cualquier elemento cambia, lote de tornillo, recubrimiento, lubricante, juego de arandelas, y re-verificar la ventana de precarga en primeras piezas de cada lote. Los datos de mantenimiento del servicio después validan la calibración en el entorno real, que es el bucle que mantiene un diseño de unión fiable durante la vida del equipo.

16. Ejemplo trabajado: una unión de módulo M8

Una unión de terminal de módulo de batería o convertidor en espigas M8, caras recubiertas de plata, con un apilado Belleville, conduce aproximadamente 3,2 kN de precarga a un par controlado con verificación por ángulo. A 125 °C de temperatura de barra, la expansión del apilado de cobre añade aproximadamente 0,1-0,2 kN a la abrazadera mientras la propia expansión del tornillo resta una cuota; la ventana permanece por encima del umbral de presión de contacto de 1 kN y por debajo del límite elástico del tornillo. A lo largo de 10.000 ciclos térmicos el recorrido Belleville absorbe el creep del recubrimiento, y la resistencia de contacto medida en mantenimiento permanece dentro de unos pocos por ciento de los valores de primera pieza.

Ese es el patrón que las reglas de diseño intentan producir: una unión cuyo rendimiento eléctrico es una propiedad fabricada, y no una sorpresa de mantenimiento.

17. Clases y recubrimientos de tornillos

La elección del tornillo es parte del diseño de unión. La clase de propiedad importa: un tornillo de mayor grado conduce más precarga para el mismo tamaño, lo que ensancha la ventana de precarga; pero el punto de límite elástico y el método de apriete deben coincidir con el objetivo. Los recubrimientos cambian el factor de fricción y el comportamiento de corrosión; los recubrimientos de zinc-níquel o zinc en escama mantienen la consistencia del par mejor que el zinc desnudo en servicio húmedo, y el factor de fricción se desplaza con el recubrimiento y su lubricación, que es por qué la tabla de par solo es válida para el estado exacto de acabado de tornillo y lubricante con el que se calibró.

Para una unión de barra, el material del terminal (cobre o aluminio), el recubrimiento y el recubrimiento del tornillo forman un solo sistema de fricción. Cambiar cualquiera de ellos cambia la relación par a precarga, un detalle que aparece como un cambio en la tasa de aflojamiento en el banco de vibración.

18. Forense de fallo en campo

Cuando una unión atornillada de barra falla en servicio, el examen forense responde a una lista corta de preguntas. ¿Estaba la precarga dentro de la ventana en la instalación y en la última inspección? ¿Se perdió la presión de contacto por vibración, creep o vaivén CTE? ¿Estaba el recubrimiento intacto o agrietado en el borde del contacto? ¿Era la excursion de temperatura consistente con el calentamiento documentado, o la unión fue sobrecargada por un desequilibrio de reparto en otro sitio? Cada respuesta apunta a una variable de diseño, y cada variable está documentada en el archivo de unión o no lo está.

El valor de la disciplina es que los fallos se convierten en datos, y no en sorpresas. Un diseño de unión con una ventana de precarga, un juego de arandelas, una especificación de recubrimiento y un registro de mantenimiento produce una historia forense que termina en una actualización de diseño; una unión sin el archivo produce una discusión de culpas.

FAQ

Frequently asked questions

¿Por qué las uniones atornilladas de barra se aflojan en vibración?
El micro-deslizamiento en las interfaces de rosca y apoyo deja que la tuerca retroceda a lo largo de millones de ciclos de carga. Una precarga más alta eleva el umbral de deslizamiento y suprime la respuesta de vibración de la conexión.
¿Debería usar arandelas Belleville en uniones de barra?
Sí para uniones de alta corriente sujetas a ciclo térmico: el recorrido elástico mantiene la fuerza de aprieto mientras los contactos recubiertos creep, manteniendo la presión de contacto y la resistencia estables.
¿La expansión térmica cambia la precarga del tornillo?
Sí; el cobre y el acero tienen CTE distintos, de modo que un vaivén de temperatura redistribuye la fuerza de aprieto. El diseño debe mantener la precarga por encima del punto mínimo de presión de contacto y el esfuerzo del tornillo por debajo del límite elástico a lo largo del rango de operación.
Related

Continue reading

Reference

Battery Busbars

Open
Reference

Power Electronics Busbars

Open
Reference

Laminated Busbar Design Guide

Open
Reference

Partial Discharge in Laminated Busbars: Causes, Testing & Design

Open
Reference

Low-Inductance Busbar Design: Principles & Layout Rules

Open
Reference

Busbar Thermal Management: Temperature Rise, Cooling & High-Temperature Dielectrics

Open
Reference

Copper vs Aluminum Busbar Conductors: Selection Guide

Open
Reference

Flexible Laminated Busbars: Vibration, Thermal Expansion & Design Rules

Open
Reference

Quality & Testing Process: Documented QC Per Laminated Busbar Lot

Open
SHANYUAN Mechanical Design Engineering Team Rizhao Shanyuan Electronic Components Co., Ltd. — laminated busbar manufacturer, Shandong, China. Engineering notes reviewed against our production process and DFM records.

Designing a busbar for this application?

Send the current profile, voltage class and terminal types — our engineers reply within one business day.