多くのブスバー見積もりが、価格ではなく書類でつまずきます。組立品規格は銅バーを単体で試験するのではなく、検証された組立品の内部に組み込まれた状態のバーを試験します。この違いを理解すれば、どのエビデンスを求めるべきか、どの主張を疑うべきか、そして同じ断面を提示する二社がなぜまったく異なるリスク水準の見積もりを出し得るのかが見えてきます。
多くのブスバー見積もりが、価格ではなく書類でつまずきます。組立品規格は銅バーを単体で試験するのではなく、検証された組立品の内部に組み込まれた状態のバーを試験します。この違いを理解すれば、どのエビデンスを求めるべきか、どの主張を疑うべきか、そして同じ断面を提示する二社がなぜまったく異なるリスク水準の見積もりを出し得るのかが見えてきます。
IEC 61439 は低圧開閉装置および制御装置の組立品を対象に書かれた規格です。組立品がどのように設計され、検証され、試験され、文書化されるかを定めるものであり、個々の銅バーの製造方法を定めるものではありません。したがってブスバーのサプライヤーが「IEC 61439 認証取得」を意味ある形で名乗ることはできません。サプライヤーが提供できるのは、その規格に従って検証された組立品の中で、その部品の挙動が実証済みである、という材料に限られます。
ここが重要なのは、調達チームが存在し得ない証明書を求めるのが常態化している一方で、サプライヤーはそれでもとりあえず発行してしまうからです。本物のエビデンス一式は姿かたちが異なります。対象となる組立品形式、採用された検証ルート、宣言された短絡電流と温度上昇の値、そしてそれらを立ち会った試験機関が明記されているものです。
実務的な帰結として、ブスバーが適合と言えるのは文脈の中においてのみ、という点が挙げられます。同じ 3 mm の銅形材であっても、630 A の分電盤では全く問題なくても、1600 A のインバータ盤では許容されないことがあります。支配的な変数である風量、盤内の容積、隣接する熱源、接続部の品質が、いずれも組立品側の属性だからです。
規格は設計検証と日常検証を明確に分けています。その違いは事務的な手続きの差ではありません。設計検証は、ある設計形式が要求を満たすことを代表サンプル・計算・設計規則のいずれかで一度だけ実証します。日常検証は、工場から出荷するすべての個体が、その検証済み設計と一致していることを証明します。
導通確認、hipot 試験、寸法検査といった日常試験の記録だけを提出するサプライヤーは、温度上昇や短絡耐量について何も実証していないことになります。それらは設計レベルの属性だからです。逆に、型式試験報告書だけを持ち日常記録を伴わないサプライヤーは、設計は実証していても量産の一致性までは保証していません。
購入者は二つの層を両方求め、かつ両者が同じ設計版を指していることを確認すべきです。監査でよく見つかるのは、材料変更(plating を薄くする、絶縁フィルムを変える、端子サプライヤーを変更する)よりも日付の古い型式試験報告書に、再検証の注記が添付されていないケースです。
設計検証は、試験・計算・規格が定める設計規則のいずれかで満たすことができます。それぞれコストと説得力が異なり、選択するのは通常、部品サプライヤーではなく組立品メーカー側です。
試験は最も強いエビデンスです。最悪条件のサンプルを用い、試験所で温度上昇試験と短絡試験を実施します。同時に最も時間とコストがかかるため、新しい製品ファミリーや大きな設計変更に対してのみ実施されるのが通例です。
計算は、方法が文書化され入力がトレース可能な場合に、多くのパラメータで認められます。導体抵抗、損失の推定、熱モデルによる温度上昇が例です。高速ですが、結果はそこに与えられる前提条件の質にしかならず、監査人は必ずその前提を問うてきます。
設計規則は最も安価なルートです。規格が試験なしで適用を認める、clearance・creepage・最小厚さの表がそれにあたります。同時に最も過大主張されがちなルートでもあります。強制空冷を伴う 1250 A の積層バーについて「設計規則による」と提示するサプライヤーは、実際には適用外の根拠を持ち出していることが大半です。
実務的な指針です。初回ロットや安全上重要な組立品には試験データを求めてください。設計に変更のない繰り返し発注であれば、計算と日常記録の組み合わせで十分に defense 可能です。一度も型式試験を受けていない特殊な形材については、どの規則セットを使い誰が承認したのかを確認してください。検証ロジック全体はブスバー設計ガイドにまとめています。
温度上昇は電気設計と機械設計を結びつけるパラメータです。組立品に定格電流を流し、周囲温度からの上昇が安定するまで測定を続けます。宣言できる上限値は、規格のどの条項を適用するか、導体の材質、接触する絶縁のクラスによって決まります。
ここから二つの設計上の帰結が生まれます。第一に、上限は単一の数値ではないということです。裸銅、錫めっき銅、絶縁された lamination はそれぞれ挙動が異なり、天井を決めるのは銅ではなく絶縁クラスであることが少なくありません。第二に、測定対象は組立品全体であるため、盤の換気や盤内におけるバーの位置が結果を左右します。
このため試験条件を示さずに「30 K 上昇」だけを提示するサプライヤーには慎重であるべきです。開放空気中で単体バーを測った 30 K と、周囲に三つの熱源を持つ密閉盤の中で測った 30 K は同値ではありません。配置、周囲温度、安定制合、測定器の等級まで確認してください。
当社の試験シーケンスと採用している安定制合は温度上昇試験ガイドに記載しています。設計段階の計算については熱マネジメント資料で扱っています。
短絡時の挙動を表す数値は二つあります。一つは定格短時間耐電流(通常 Icw と表記し、規定された時間に対し kA で示されます)、もう一つはピーク耐電流 Ipk で、最初の非対称ピークが生み出す電磁力を捉えます。
ここでブスバーは受動的な存在ではありません。平行バー間に働く電磁力は電流の二乗に比例し、間隔に反比例します。つまり断面を一切変えずとも、50 kA で合格した設計が 80 kA では機械的に破損し得ます。支持間隔、クランプ、絶縁厚さ、端子形状がすべて計算に入ります。
積層バーの場合、溶融ではなく層間剥離や絶縁破壊が故障モードになることがよくあります。誘電体が圧縮され接合部に応力がかかり、最も弱い点はバー本体ではなく端子台であることが少なくありません。
サプライヤーを評価する際は、宣言された Icw と Ipk の値、持続時間、想定された支持間隔、そしてその値が型式試験によるものか計算によるものかを確認してください。これらの条件が付かない宣言は、カタログ数値であってエビデンスではありません。力学的な詳細は短絡耐量ガイドで追っています。
clearance は空気中を通る最短距離、creepage は絶縁表面を通る最短経路です。どちらも電圧、汚染度、材料グループの関数であり、隣接部品が電界を変えるため組立品レベルで検証されます。
連鎖は最も弱い環と同じ強さしかありません。内部絶縁が優れた積層バーであっても、その端子から盤壁までの距離、あるいは引入れケーブルグランド部での相間距離が、別の表を参照した盤メーカーによって決められた結果、検証不合格となることがあります。
実際には clearance の不適合は境界部で多発します。ブスバーがヒューズホルダーに接続する箇所、ある相が中性相をまたぐ箇所、温度センサーのケーブルが充電端子を横切る箇所です。部品サプライヤーと盤メーカーは、その隙間の責任が互いにあると思い込んでいます。
メールではなく図面の中で境界を明示することが、最も安価な是正策です。実務的な方法はcreepage と clearance の設計ノートに、また高電圧で clearance だけでは静かな誘電体が保証されない理由はpartial discharge に関する資料にまとめています。
検証結果を左右する材料判断は三つに集約されます。導体グレード、plating、そして絶縁システムです。銅グレードは導電率、ひいては損失と温度上昇に影響します。plating は接触抵抗と接続部での腐食挙動を左右します。絶縁システムは温度クラスと誘電マージンを決めます。
厚さは通常、電流のために選ばれますが、機械的剛性と短絡挙動も決めます。0.2 mm 薄い形材は、電流計算は通っても力の計算で不合格になることがあります。あるいは両方を通っても、絶縁層が圧縮されて creepage チェックで落ちることもあります。
見えにくいリスクは代替品へのすり替えです。C11000 から導電率の低いグレードへ、あるいは錫からより薄いフラッシュ錫へ切り替えると、図面番号は変わらないまま検証済みの前提だけが変わってしまいます。監査では未承認変更と呼ばれ、型式試験の遡及無効化を引き起こし得る数少ない事象です。
グレード、調質、plating 厚さはミクロン単位で、絶縁材は記述ではなく品名で指定してください。導電率のトレードオフは銅とアルミニウムの比較で、層が実際にどう構成されるかは積層ブスバーの構造をご覧ください。
完全な書類一式は、一つのフォルダに収まるほど短く、第三者検査員が追跡できるほど具体的であるべきです。当社の経験では七つの項目で構成されます。改訂履歴と材料明記のある図面、各パラメータに採用ルートを明記した設計検証インデックス、試験機関名と日付入りの型式試験報告書、出荷ロットに対する日常試験記録、組立品規格を参照した適合宣言、銅のヒート番号をロットに結びつける材料トレーサビリティシート、そして変更履歴です。
このうち検証インデックスと変更履歴の二つが恒常的に欠落しますが、紛争時に最も効くのもこの二つです。インデックスは監査人がどこを見るべきかを示し、変更履歴はそのエビデンスがまだ有効かどうかを示します。
後送りを約束するのではなく、出荷と同梱で提供してください。当社が発行する標準セットは品質文書のページに、検査ポイントがそれらの文書にどう対応するかは品質システムの概要にまとめています。
サプライヤー監査と受け入れ検査を通じて、同じ五つの指摘事項が繰り返し見つかります。致命的なものは稀で、ほとんどが文書上または境界部に関するものです。
一つ目は、材料変更より日付が古い型式試験報告書に再検証の注記がないケースです。二つ目は、試験条件や周囲温度のない温度上昇の宣言です。三つ目は、部品境界で図面が止まり、境界部が未定義のままになっている clearance 図です。四つ目は、plating 厚さが「標準」とだけ書かれ、ミクロン指定がないため受け入れ検証が不能なケースです。五つ目は、銅のヒート番号と出荷された組立品が紐付いておらず、顧客が必要とするときに限ってトレーサビリティが途切れるケースです。
それぞれ安価な是正策があります。変更履歴の運用、必須記入欄を設けた宣言テンプレート、盤メーカーと共有する境界図、ミクロンでの plating 指示、そしてモールド後も残るマーキングルールです。
これらは新しい設備を必要としません。必要なのは文書に責任を持つ人であり、だからこそ放置されがちです。これら五つを面談質問に落とし込んだ関連ノートが工場監査のチェックリストです。
次に受け取る見積もりで四つの問いを実行してみてください。どのパラメータが試験で検証され、どれが計算で、どれが設計規則によるのか。宣言された温度上昇と短絡の値は何で、どのような条件に対して測定されたのか。部品図面はどこで組立品図面に責任を引き渡すのか。そして材料や工程が変わったとき、その検証はどうなるのか。
答えが「保証」ではなく文書で返ってくるなら、その見積もりは比較可能です。答えが約束で返ってくるなら、価格は暫定的なものとして扱ってください。
SHANYUAN は、OEM や盤メーカーによって検証された組立品向けに、積層および裸銅のブスバーを供給しており、ご要望に応じて型式試験報告書、日常記録、トレーサビリティを添えてそのプロセスを支援します。検証ファイルを準備中で部品側のインプットが必要でしたら、図面と組立品の前提をお問い合わせフォームからお送りください。
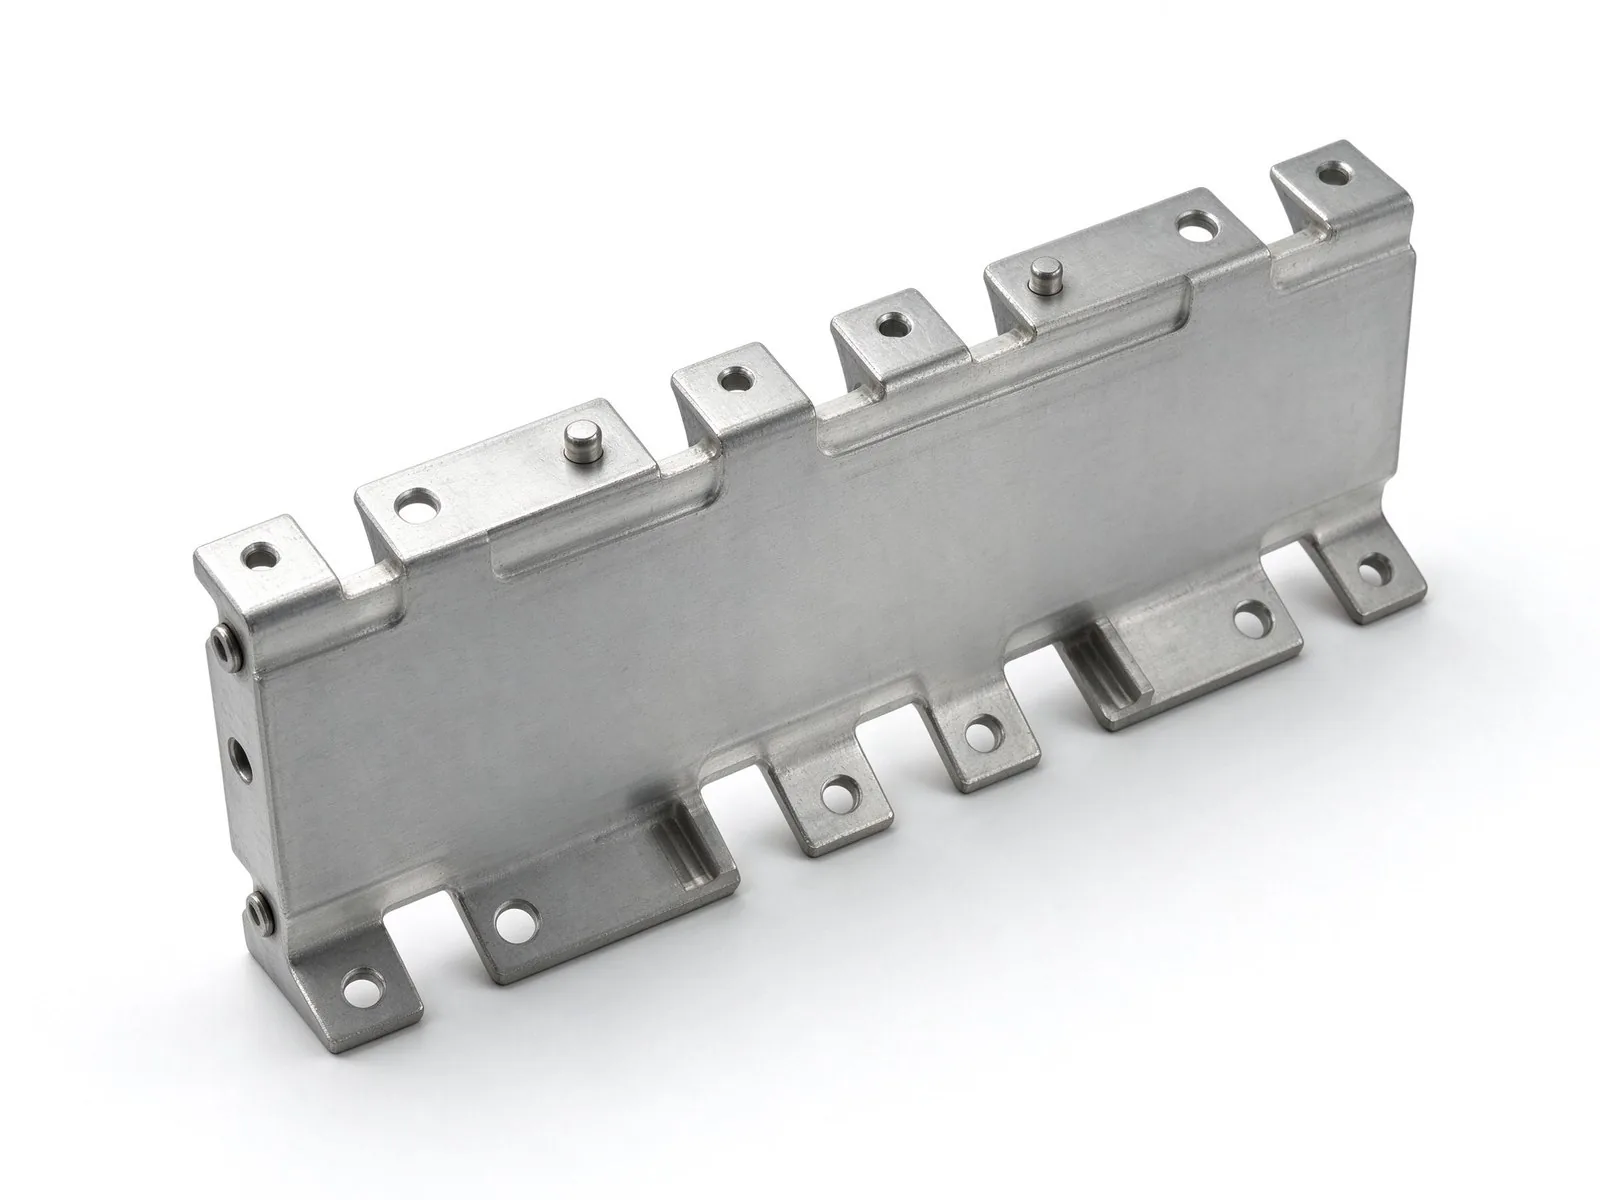
バスバー連続電流温度上昇試験の実践ガイド:適用 IEC 限度値、熱電対・赤外線計装、定常状態判定、ホットスポットの解釈、試験後確認、発注前に購入者が要求すべき検証済み試験報告書。
記事を読む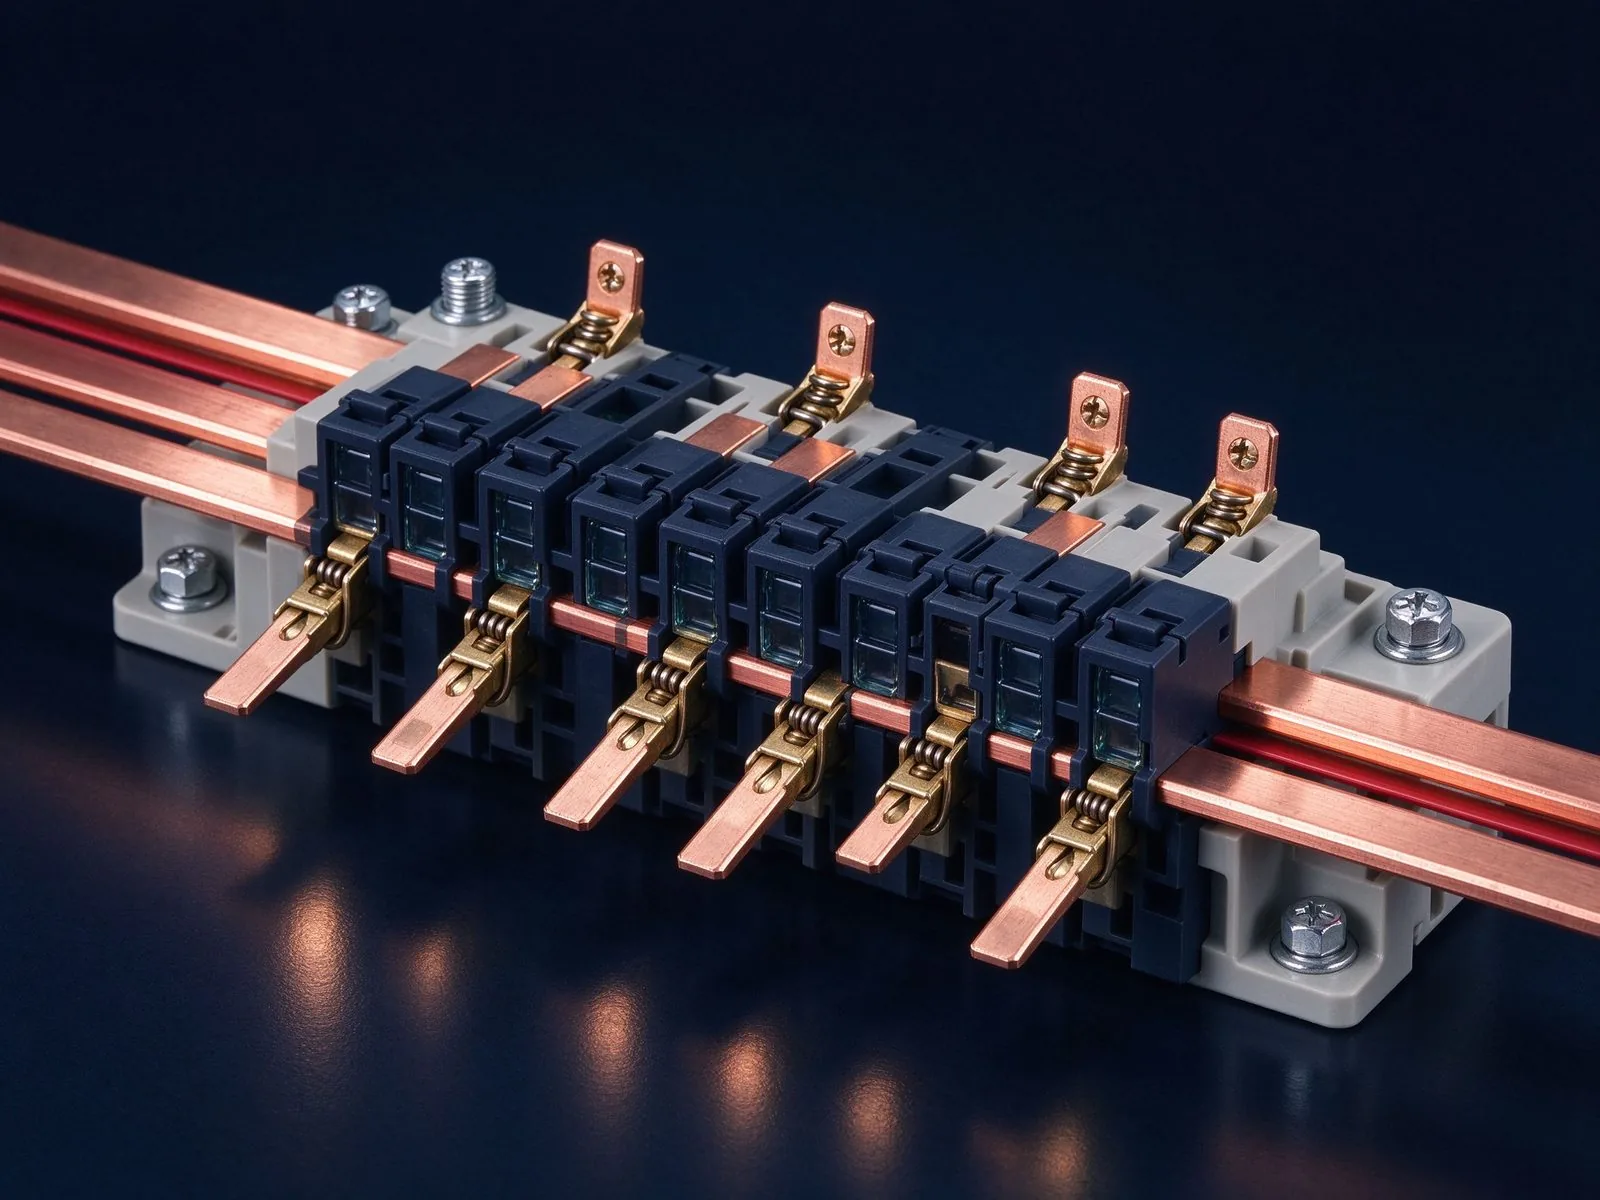
短絡時のバスバーは I²t の熱と電磁力を同時に受ける。本ガイドは Icw・Ipk の関係式、二乗則による電磁力計算、支持金具・ボルト締結の検証方法を ESS・盤用途向けに整理する
記事を読む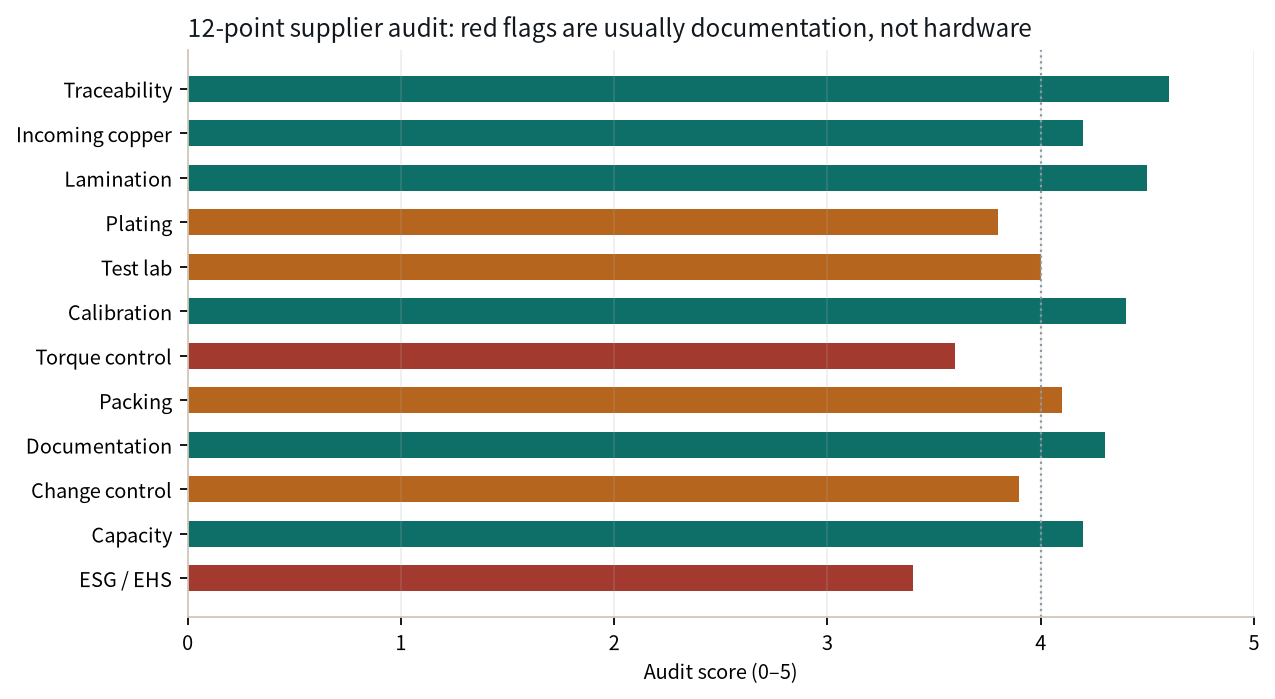
サプライヤー監査が失敗するのは、機械ではなく書類のことが多いです。12項目のチェックリスト、各項目で求めるべきエビデンス、初回出荷前に問題を予測する五つの危険信号をまとめました。
記事を読む
Sofia Lindqvistは高電圧試験・部分放電エンジニアで、積層バスバーの誘電評価に8年の経験があります。IEC 60270に基づく部分放電測定、耐電圧試験、絶縁診断を担当し、SHANYUAN社内高電圧試験ラボの構築に貢献しました。KTHで電力工学の修士号を取得。部分放電試験、絶縁診断、IEC試験シーケンスについて執筆しています。
