Lun–Ven 9:00–18:00 · Ora Cina (UTC+8) · Shandong, Cina
News · Materiali

Stagno, argento o nichel? Un quadro decisionale di procurement per le finiture di placcatura delle barre

Su un disegno, un terminale di barra placcato appare come un rettangolo con un foro. In servizio, la finitura di placcatura decide quanta resistenza aggiunge il giunto, se corrode in un contenitore umido, se la coppia resta stabile attraverso i cicli termici, e quanto costa ogni connessione. Scegliere tra stagno, argento e nichelio non è una preferenza estetica: è una decisione di affidabilità che si paga o si ripaga per anni.

ByDavid Osei Materiali Nota tecnica

Su un disegno, un terminale di barra placcato appare come un rettangolo con un foro. In servizio, la finitura di placcatura decide quanta resistenza aggiunge il giunto, se corrode in un contenitore umido, se la coppia resta stabile attraverso i cicli termici, e quanto costa ogni connessione. Scegliere tra stagno, argento e nichelio non è una preferenza estetica: è una decisione di affidabilità che si paga o si ripaga per anni.

1. Cosa fa davvero la placcatura su un giunto di barra

La placcatura ha tre compiti su una barra. Primo, stabilizza la resistenza di contatto: una superficie placcata si ossida in modo prevedibile, così la resistenza del giunto resta entro una banda nota invece di andare alla deriva con il meteo. Secondo, protegge il rame base dalla corrosione nell'ambiente di servizio. Terzo, condiziona la superficie per il serraggio — le finiture placcate hanno attrito controllato, il che rende significative le specifiche di coppia e prevedibile il richiamo. Niente di questo appare nella tabella di portata, ma tutto decide se la resistenza di contatto resta dentro il budget termico in anni di servizio. La placcatura è l'assicurazione di affidabilità più economica sulla distinta materiali — quando è specificata correttamente. Un giunto non placcato a 500 A può iniziare con una resistenza accettabile, ma dopo qualche ciclo di umidità l'ossido di rame superficiale la fa salire di un fattore 2–3, e quel drift si misura in gradi sulla termografia annuale.

2. Stagno: la finitura di default, e perché

La stagnatura è il default per le barre per tre motivi: costo, protezione dalla corrosione e comportamento in campo collaudato. Lo stagno mantiene un ossido sottile e stabile che si rompe sotto la forza di serraggio normale, così i giunti imbullonati raggiungono una resistenza di contatto consistente. Protegge il rame in ambienti umidi e moderatamente corrosivi, il che copre la maggior parte del servizio batteria, ESS e industriale. È anche amichevole con la manutenzione — le specifiche di coppia reggono, la riterminale è affidabile e l'ispezione è semplice. I limiti: il punto di fusione dello stagno (~232 °C) lo esclude per i giunti ad alta temperatura, e il suo ossido significa che la resistenza di contatto non è bassa come quella dell'argento. Per la grande maggioranza delle barre batteria e delle barre per elettronica di potenza, stagno a 3–10 µm è la risposta giusta, ed è la finitura standard SHANYUAN. Uno spessore tipico di 5–8 µm di stagno elettrodepositato basta a coprire i pori del rame e a garantire la stabilità per oltre 20 anni in servizio industriale

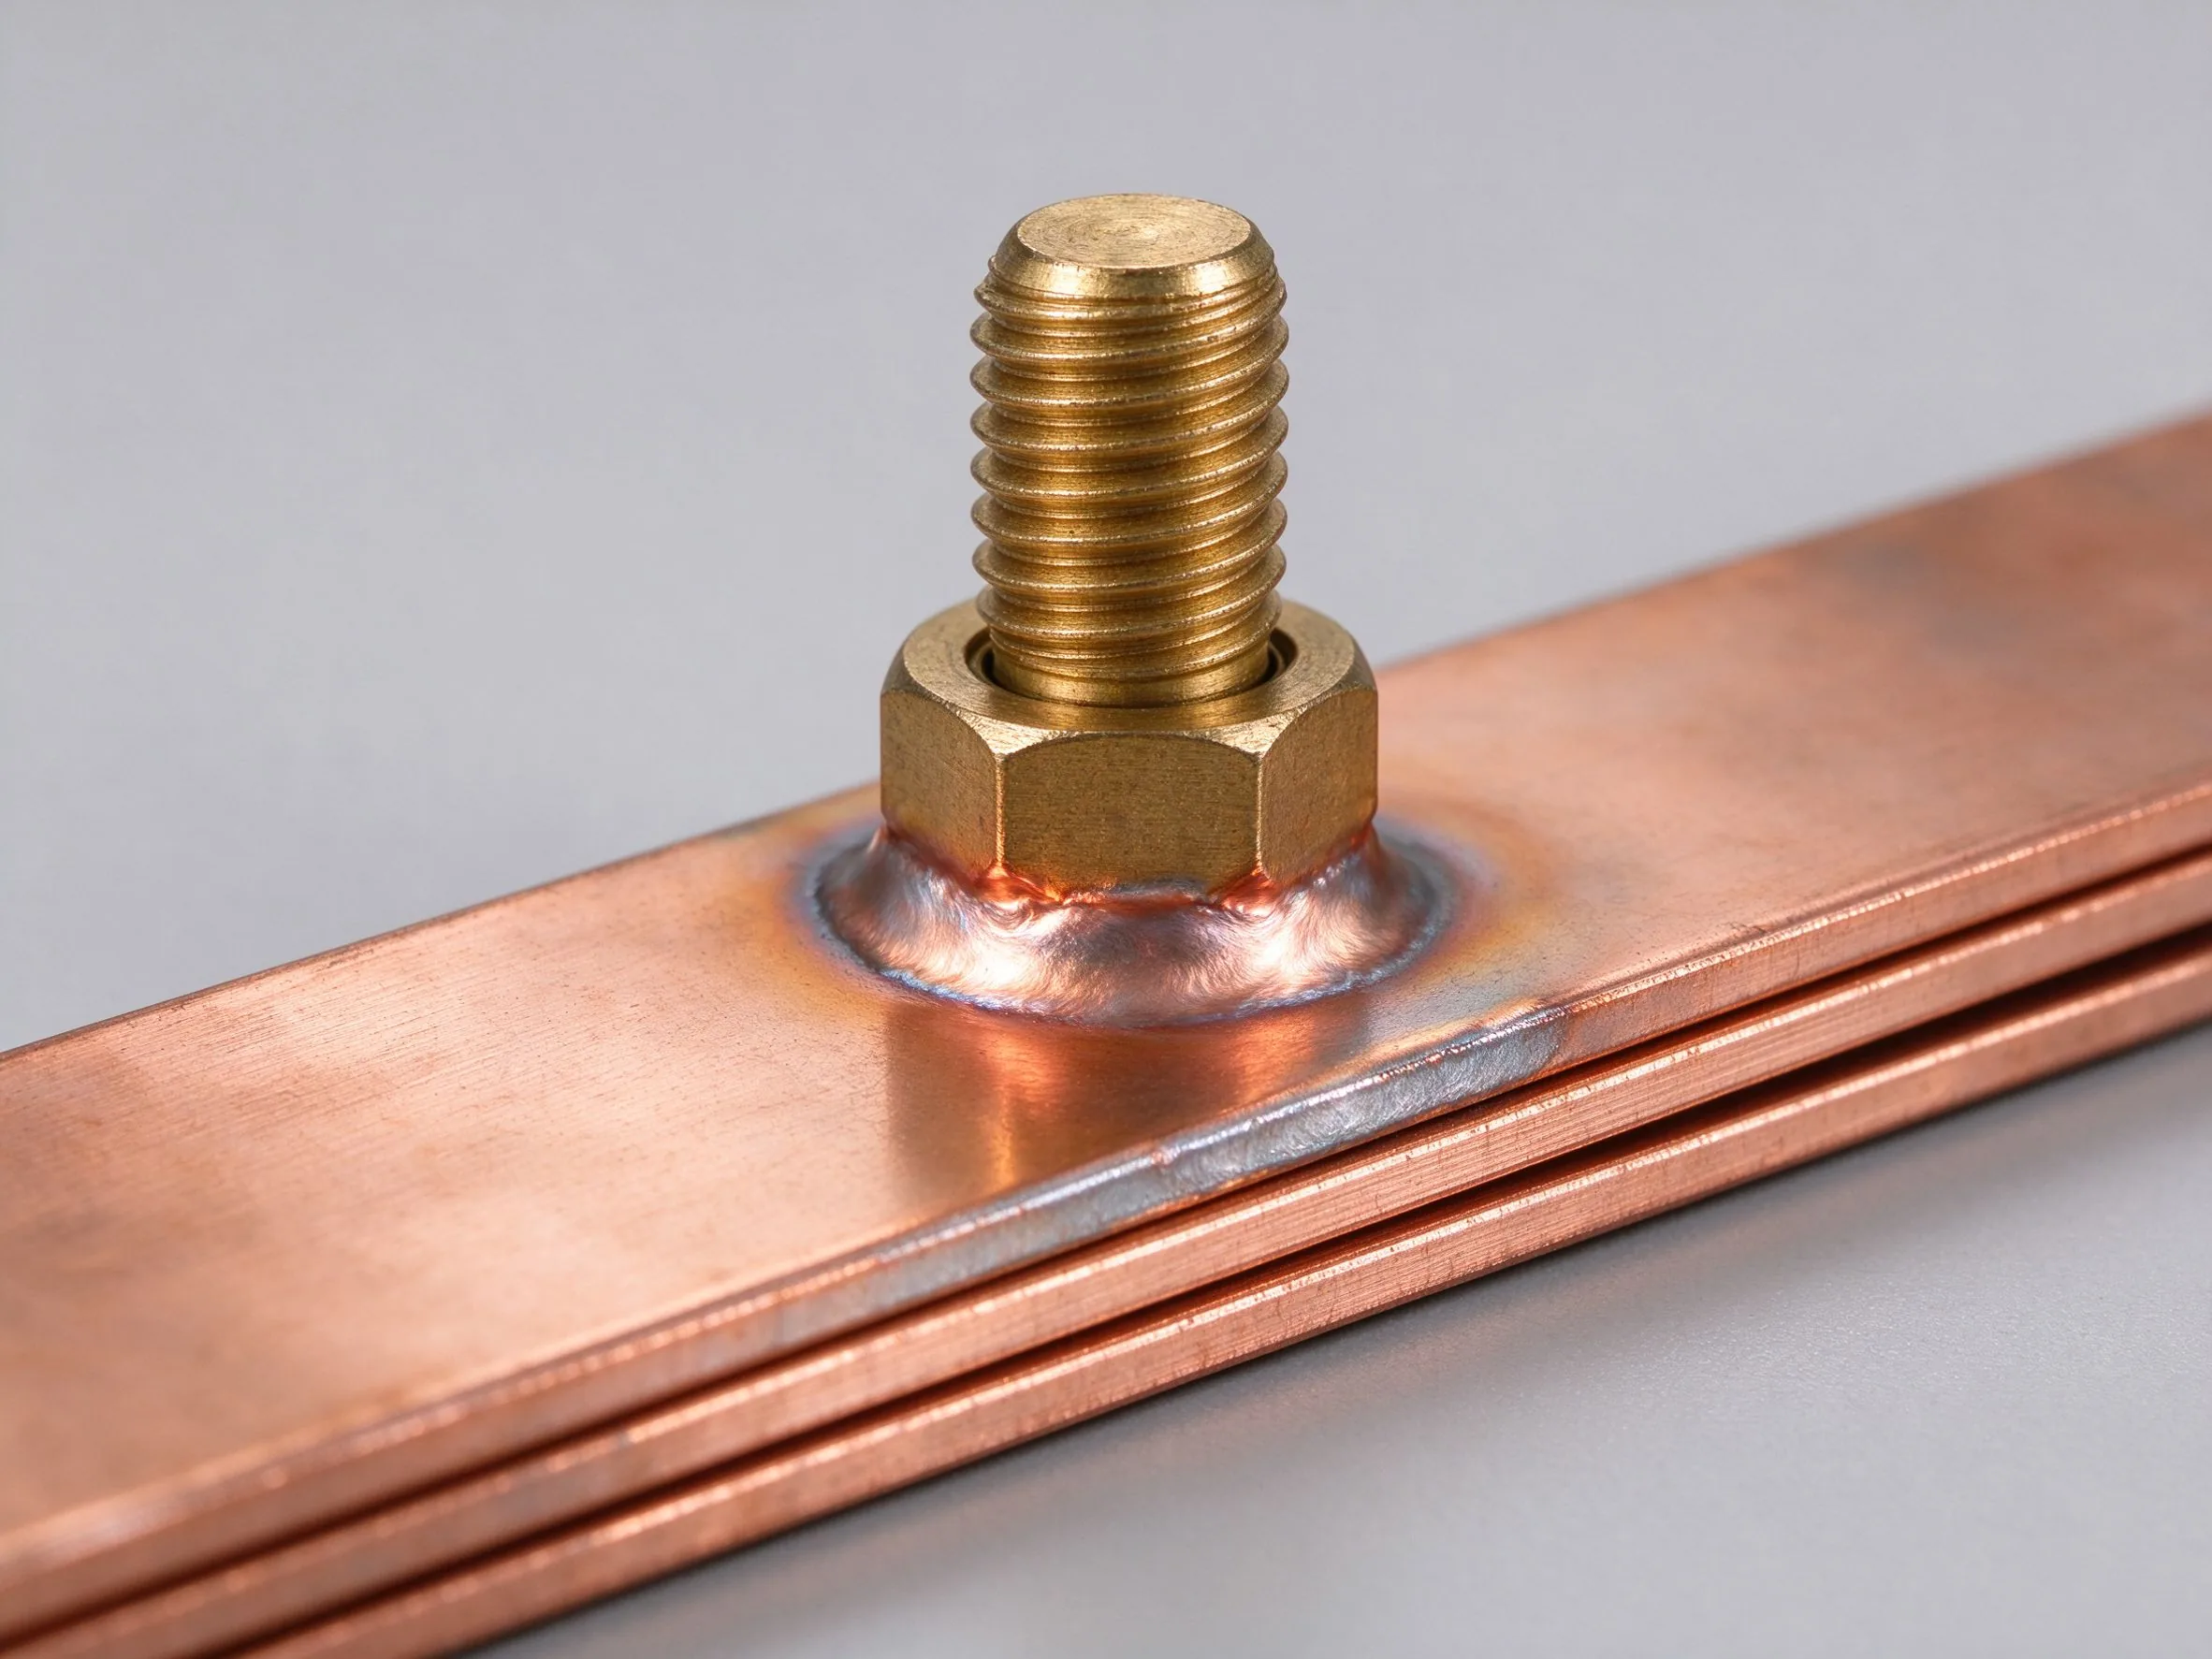
Terminali di barra stagnati con giunti imbullonati
I terminali stagnati mantengono stabile la resistenza del giunto imbullonato in anni di servizio.

3. Argento: resistenza più bassa, costo più alto

La placcatura in argento dà la resistenza di contatto più bassa e più stabile dei tre, il che conta sui giunti a più alta corrente e sulle connessioni che vengono fatte e disfatte ripetutamente. È lo standard per molti DC-link di inverter, contatti di quadri e connessioni VE ad alta potenza, dove pochi microhm di risparmio valgono denaro reale in perdita e temperatura. I compromessi: l'argento appanna in ambienti solforati (anche se il film di solfuro resta conduttivo), costa sostanzialmente più dello stagno, ed è riservato ai giunti dove l'ingegneria giustifica il sovrapprezzo. Sulle barre DC-link dell'inverter, la placcatura in argento sui terminali lato condensatore è comune; sulle barre dei rack batteria è di solito inutile. La regola di acquisto: specificare argento dove la densità di corrente è alta e la perdita conta; specificare stagno ovunque altro. Un risparmio di 5 µΩ su un giunto a 1.000 A corrisponde a 5 W dissipati in meno per giunto: in un sistema con 200 giunti, sono 1 kW di calore che non finisce nell'involucro

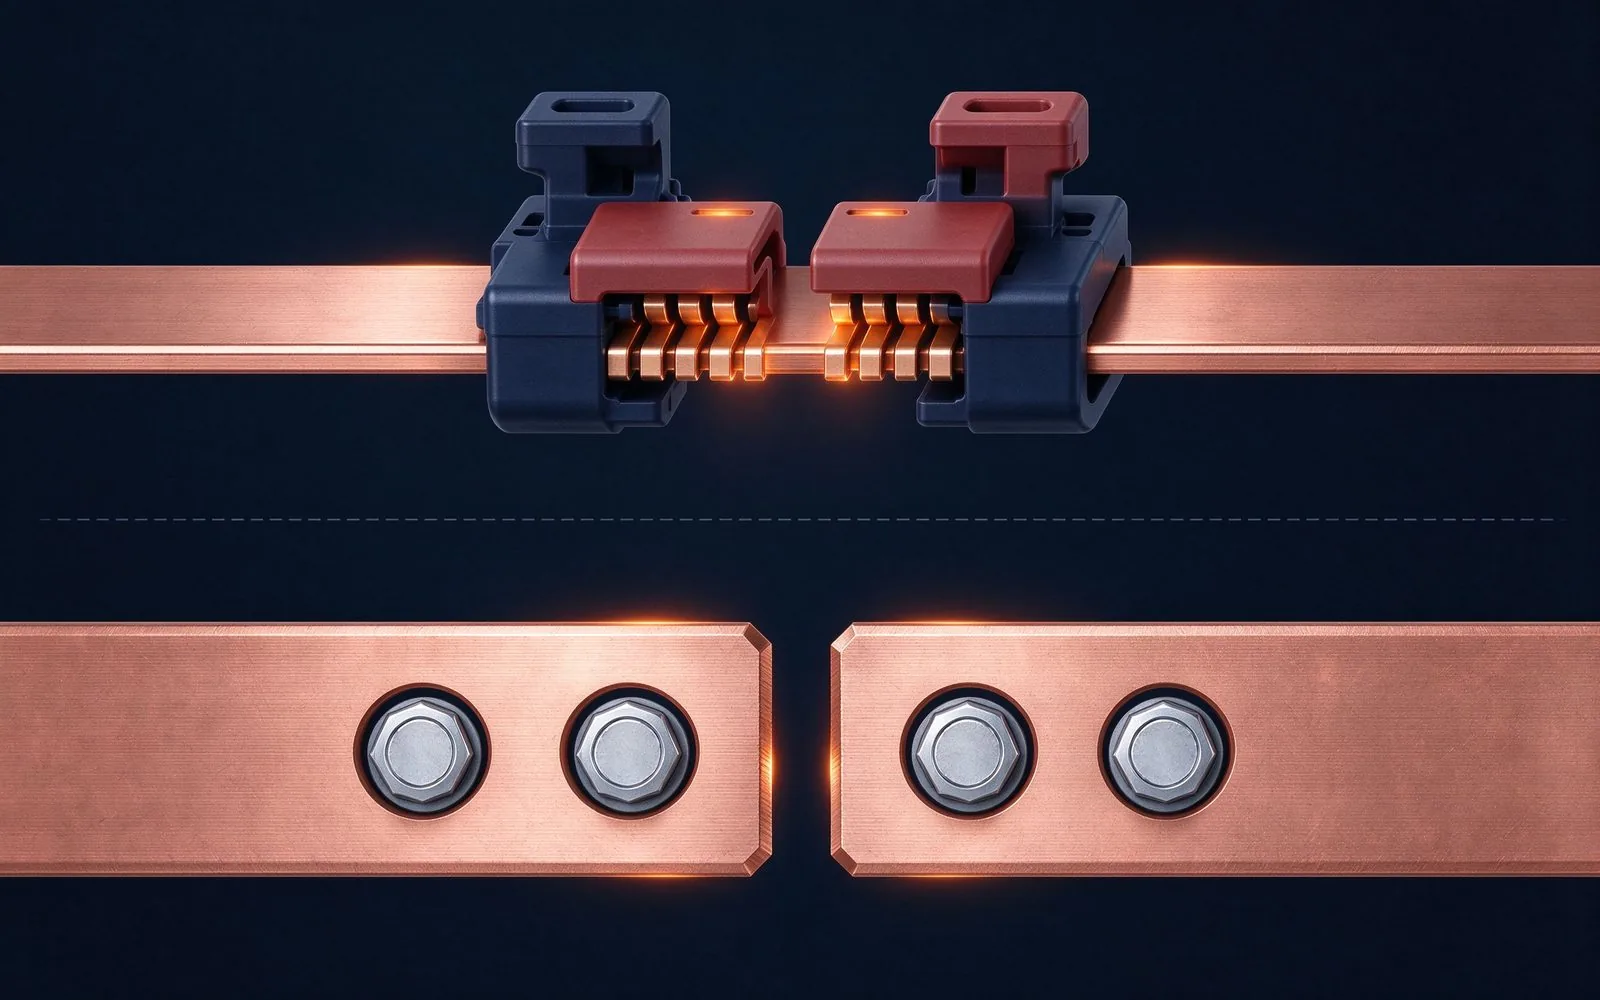
Schema di connessioni di barra che mostra le superfici dei giunti placcate
Le superfici dei giunti portano la decisione sulla finitura: argento sui percorsi a più alta corrente, stagno come default.

4. Nichelio: corrosione prima, conducibilità poi

La placcatura in nichelio è scelta per resistenza alla corrosione e servizio ad alta temperatura, non per la bassa resistenza. Il nichelio resiste in ambienti marini, ad alta umidità e chimicamente aggressivi dove lo stagno degraderebbe, e tollera temperature di funzionamento più elevate. L'inghippo: l'ossido del nichelio è duro e resistivo, quindi i giunti imbullonati richiedono una forza maggiore per raggiungere un contatto stabile, e le superfici nichelate sono a volte specificate come strato sotto argento o stagno piuttosto che come finitura finale. In pratica il nichelio appare sulle barre per trazione, offshore e applicazioni aerospaziali, e sui terminali che vedono agenti detergenti aggressivi. Per il servizio industriale e di stoccaggio standard, è di solito la scelta sbagliata in partenza — ma è la risposta giusta nella sua nicchia. La guida placcatura-corrosione approfondisce la mappatura ambientale.

5. La matrice di confronto

ProprietàStagno (Sn)Argento (Ag)Nichelio (Ni)
Resistenza di contattoBuona, stabilePiù bassaPiù alta, sensibile alla forza
Resistenza alla corrosioneBuona (umido/moderato)Discreta (appannamento da solfuro)Eccellente (marino/aggressivo)
Temperatura max di servizio~150 °C (fusione 232 °C)~250 °C+~400 °C+
Spessore tipico3–10 µm3–15 µm2–8 µm (spesso sottostrato)
Costo relativo1.0× (base)1.5–3×1.1–1.6×
Durata make-breakBuonaEccellenteBuona
Uso tipico sulla barraBatteria, ESS, default industrialeDC-link alta corrente, quadriTrazione, marino, alta temp., sottostrato

I valori di costo sono intervalli indicativi, non preventivi; spessore e costo dipendono dalla geometria del pezzo e dal volume. La decisione sulla finitura dovrebbe essere abbinata alla scelta del materiale conduttore, perché il comportamento della placcatura interagisce con il metallo base: su alluminio, la placcatura in stagno richiede un sottostrato di zincatura o immersioni in zinco per garantire adesione, mentre sul rame nudo la placcatura diretta è standard.

6. La densità di corrente fissa il primo taglio

Iniziate la selezione dalla densità di corrente per giunto. Sotto i circa 200 A per connessione, lo stagno la spunta: la resistenza di contatto è adeguata, il costo è basso, e il comportamento in campo è provato. Tra i 200 A e i 1.000 A, la scelta dipende dall'economia delle perdite — un giunto argentato che risparmia 5 µΩ a 500 A risparmia 1,25 W per giunto, il che conta quando un rack a celle grandi ha un centinaio di giunti e un involucro sigillato. Sopra i 1.000 A, l'argento è di solito giustificato sul percorso DC principale. La tabella di portata dà il lato corrente dell'equazione; la decisione sulla placcatura è il lato resistenza. Gli ingegneri SHANYUAN modellano entrambi insieme nel budget termico prima che la finitura sia bloccata.

7. L'ambiente decide il secondo taglio

L'ambiente filtra i candidati: i contenitori umidi e i siti costieri spingono verso stagno o nichelio; l'aria industriale ricca di solfuri danneggia l'argento a meno che non sia sigillata; il servizio marino e chimicamente aggressivo punta al nichelio; i giunti ad alta temperatura (sopra i ~150 °C) escludono lo stagno. Altitudine e condensa contano più di quanto dovrebbero — un armadio ESS sigillato può attraversare cicli di condensa che stressano le finiture. L'approccio pratico è una breve checklist ambientale su ogni RFQ: intervallo di temperatura, umidità, rischio di condensa, esposizione chimica, altitudine. Quella lista converte un dibattito sulla placcatura in una lettura da tabella, e previene il classico fallimento di una finitura elettrica perfetta che corrode in servizio. La gamma dei componenti per barre include l'hardware di accoppiamento e gli isolatori che completano il quadro ambientale.

8. Accesso di manutenzione e stabilità della coppia

Come viene assistito un giunto decide quanto la finitura conta. I giunti imbullonati che vengono richiamati in campo necessitano di finiture con attrito stabile e comportamento prevedibile dell'ossido — stagno e argento soddisfano entrambi; il nichelio richiede una coppia superiore documentata. I giunti che non vengono mai toccati possono essere saldati e placcati una volta, e la finitura è una questione solo di corrosione. Le connessioni make-break (spine di barra, punti di sezionamento) favoriscono l'argento per la durata. Il punto ingegneristico: specificare la finitura per la vita di servizio, non per il primo assemblaggio. Una specifica di coppia è buona solo quanto la stabilità dell'attrito della finitura, ed è per questo che SHANYUAN documenta spessore di placcatura, adesione e dati di coppia insieme sui record di controllo qualità e prove. Il coefficiente di attrito stagno-su-stagno è tipicamente 0,20–0,25, mentre nichelio-su-nichelio sale a 0,30–0,35: la stessa vite richiede una coppia diversa a parità di precarica.
9. Il controllo di processo della placcatura fa parte della specifica

Il nome della finitura non è la specifica. Lo stagno da una linea pulita, pretrattata correttamente, e lo stagno da una linea frettolata sono prodotti diversi: adesione, porosità e distribuzione dello spessore decidono il comportamento in campo, e sono fissati dal controllo di processo. Una specifica di placcatura robusta include spessore minimo, prova di adesione (per esempio piegatura o shock termico), limiti di porosità e aspettative in nebbia salina, più un certificato di conformità per lotto. La linea di placcatura interna SHANYUAN mantiene questi parametri e li registra per lotto, che è ciò che rende la finitura auditabile quando il cliente dell'integratore lo chiede. Nel confrontare i fornitori, chiedete i record di placcatura, non le brochure di placcatura — la differenza si vede in campo, di solito a due anni di distanza. La misura dello spessore a fluorescenza X su ogni lotto è il minimo indispensabile; la prova di adesione per scollatura o piegatura su provini di produzione è ciò che distingue una linea controllata da una linea artigianale.

10. Checklist RFQ per la placcatura

  • Finitura e spessore minimo con la norma di riferimento (per esempio ASTM B545 per lo stagno, ASTM B700 per l'argento).
  • Aspettativa di resistenza di contatto alla forza di serraggio specificata.
  • Requisiti di prova di adesione e porosità.
  • Durata della prova in nebbia salina o umidità se l'ambiente lo richiede.
  • Intervallo di temperatura di servizio (esclude lo stagno sopra i ~150 °C).
  • Specifica di coppia e aspettative di richiamo per i giunti imbullonati.
  • Certificato di conformità e record di lotto.

Inviate questo insieme al disegno meccanico e al quadro di valutazione del produttore, e la risposta sulla placcatura torna in un turno invece di tre.

11. Errori comuni di placcatura nelle RFQ

Cinque errori ricorrono. Primo, argentare tutto perché 'deve essere meglio' — costa 1,5–3× lo stagno e non compra niente sotto la soglia di corrente. Secondo, nessuna specifica di spessore, lasciando la linea libera di placcare sottile e guastare presto. Terzo, ignorare la temperatura e scoprire il rifusione dello stagno su un giunto caldo. Quarto, trattare il nichelio come un aggiornamento generico senza la documentazione di coppia di cui necessita. Quinto, saltare la verifica dell'adesione sulle geometrie complesse dove l'accumulo sui bordi e le aree affamate si nascondono. Ogni correzione è una riga nella RFQ. E quando avete dubbi, la conversazione ingegneristica è gratuita: contattate SHANYUAN con corrente, ambiente e ciclo di lavoro e ottenete una raccomandazione sulla finitura con i numeri dietro.

12. Sintesi della decisione

Partite dallo stagno: è il default per le barre batteria, ESS e industriali, ed è giusto per la grande maggioranza dei giunti. Passate all'argento quando la densità di corrente è alta e la perdita vale il sovrapprezzo. Scegliete il nichelio quando la corrosione o la temperatura escludono gli altri. Documentate spessore, adesione, prove e coppia nella RFQ; verificate il controllo di processo presso il fornitore; e abbinate la decisione sulla finitura al grado del conduttore e al progetto del laminato piuttosto che trattare la placcatura come un ripensamento. Fatela in questo modo, la placcatura smette di essere una linea di costo e diventa la linea di affidabilità che in realtà è.

Letture correlate: placcatura e corrosione delle barre guida alla resistenza di contatto

La placcatura in stagno a 3–10 µm è il default per le barre, in equilibrio tra costo, protezione dalla corrosione e resistenza stabile del giunto imbullonato.
La placcatura in argento abbassa la resistenza di contatto al minimo e si adatta ai DC-link alta corrente e alle connessioni make-break a 1,5–3× il costo dello stagno.
Il nichelio serve i servizi a forte corrosione e ad alta temperatura (~400 °C) ma richiede una forza di serraggio maggiore ed è spesso un sottostrato.
SHANYUAN mantiene una linea di placcatura interna e documenta spessore, adesione, porosità e dati di coppia per lotto.
FAQ

Domande frequenti

Quale finitura di placcatura scegliere per una barra?
Stagno come default per batteria, ESS e servizio industriale; argento per DC-link ad alta corrente e connessioni make-break; nichelio per ambienti marini, chimicamente aggressivi o oltre i 150 °C.
Perché placcare invece di usare rame nudo?
Per stabilizzare la resistenza di contatto nel tempo, proteggere il rame base dalla corrosione e rendere prevedibile la coppia di serraggio; il rame nudo si ossida e la resistenza di giunto deriva con il meteo.
Quanto costa la placcatura in argento rispetto allo stagno?
Tipicamente 1,5–3× il costo della stagnatura a parità di spessore; si giustifica solo dove il risparmio di perdite (pochi microhm a corrente elevata) ripaga il sovrapprezzo in termini di raffreddamento e surriscaldamento.
Come si verifica la qualità della placcatura in produzione?
Con misura dello spessore a fluorescenza X su ogni lotto, prova di adesione (piegatura o shock termico), controllo della porosità e prova in nebbia salina per gli ambienti aggressivi; il certificato di lotto accompagna la spedizione.
Correlati

Continua a leggere

Corrosione del rivestimento in esercizio: nebbia salina, coppie galvaniche e guasti sul campo nelle barre in rame
Ingegneria dei materiali

Corrosione del rivestimento in esercizio: nebbia salina, coppie galvaniche e guasti sul campo nelle barre in rame

La placcatura su un contatto della barra è una strategia di corrosione tanto quanto una mo

Leggi l’articolo
Resistenza di contatto nelle giunzioni bullonate: specificare, misurare e controllare
Guida tecnica

Resistenza di contatto nelle giunzioni bullonate: specificare, misurare e controllare

Ogni giunto bullonato è un piccolo resistore in serie al conduttore. A piena corrente prod

Leggi l’articolo
David Osei
David OseiIngegnere marketing di prodotto

David Osei è ingegnere marketing di prodotto per le linee di sbarre laminate di SHANYUAN. Con 9 anni di esperienza nel marketing tecnico di componenti elettrici, traduce i requisiti applicativi in definizioni di prodotto, guide di selezione e contenuti tecnici. Scrive di selezione di sbarre e decisi

Marketing di prodottoSelezione applicativaContenuti tecnici
Vedi bio completa

Progettate una barra per questa applicazione?

Inviate il profilo di corrente, la classe di tensione e i tipi di terminali: i nostri ingegneri rispondono entro un giorno lavorativo.