Lun–Vie 9:00–18:00 · Hora de China (UTC+8) · Shandong, China
News · Materiales

¿Estaño, plata o níquel? Un marco de decisión de compra para acabados de recubrimiento de barras

En un plano, un terminal de barra recubierto parece un rectángulo con un agujero. En servicio, el acabado de recubrimiento decide cuánta resistencia añade la unión, si corroe en un contenedor húmedo, si el par se mantiene estable a través de los ciclos térmicos, y cuánto cuesta la pieza. Estaño, plata y níquel son las tres opciones que importan para las barras laminadas, y la elección entre ellas es una decisión de compra con consecuencias de ingeniería. Esta guía ofrece un marco de decisión, una matriz comparativa y una lista de verificación para equipos de compras que especifican recubrimientos de barra.

PorDavid Osei Materiales Nota técnica

En un plano, un terminal de barra recubierto parece un rectángulo con un agujero. En servicio, el acabado de recubrimiento decide cuánta resistencia añade la unión, si corroe en un contenedor húmedo, si el par se mantiene estable a través de los ciclos térmicos, y cuánto cuesta la pieza. Estaño, plata y níquel son las tres opciones que importan para las barras laminadas, y la elección entre ellas es una decisión de compra con consecuencias de ingeniería. Esta guía ofrece un marco de decisión, una matriz comparativa y una lista de verificación para equipos de compras que especifican recubrimientos de barra.

1. Qué hace realmente el recubrimiento en una unión de barra

El recubrimiento tiene tres trabajos en una barra. Primero, estabiliza la resistencia de contacto: una superficie recubierta se oxida de forma predecible, de modo que la resistencia de la unión se mantiene dentro de una banda conocida en lugar de derivar con el tiempo. Segundo, protege el cobre base de la corrosión en el entorno de servicio. Tercero, acondiciona la superficie para el apriete —los acabados recubiertos tienen fricción controlada, lo que hace que las especificaciones de par sean significativas y el re-apriete predecible—. Nada de esto aparece en la tabla de ampacidad, pero todo decide si la resistencia de contacto se mantiene dentro del presupuesto térmico a lo largo de años de servicio. El recubrimiento es el seguro de fiabilidad más barato de la lista de materiales —cuando se especifica correctamente—. Un dato práctico: la diferencia entre una unión estañada bien controlada y una unión sin recubrir puede suponer un factor de 3 a 5 en la resistencia de contacto, y esa diferencia es la que aparece en la termografía del primer verano.

2. Estaño: el acabado por defecto, y por qué

El estañado es el estándar por defecto para barras por tres razones: coste, protección contra la corrosión y comportamiento en campo probado. El estaño mantiene un óxido fino y estable que se rompe bajo la fuerza de apriete normal, de modo que las uniones atornilladas alcanzan una resistencia de contacto consistente. Protege el cobre en entornos húmedos y moderadamente corrosivos, que cubre la mayoría de los servicios de batería, ESS e industrial. También es amable con el mantenimiento —las especificaciones de par se mantienen, la re-terminación es fiable, y la inspección es simple—. Los límites: el punto de fusión del estaño (~232 °C) lo descarta para uniones de alta temperatura, y su óxido significa que la resistencia de contacto no es tan baja como la de la plata. Para la gran mayoría de las barras de batería y barras para electrónica de potencia, el estaño a 3–10 µm es la respuesta correcta, y es el acabado estándar de SHANYUAN. El espesor de 3–10 µm no es arbitrario: por debajo de 3 µm la porosidad empieza a exponer el cobre base, y por encima de 10 µm el coste crece sin mejora proporcional en la resistencia de contacto.

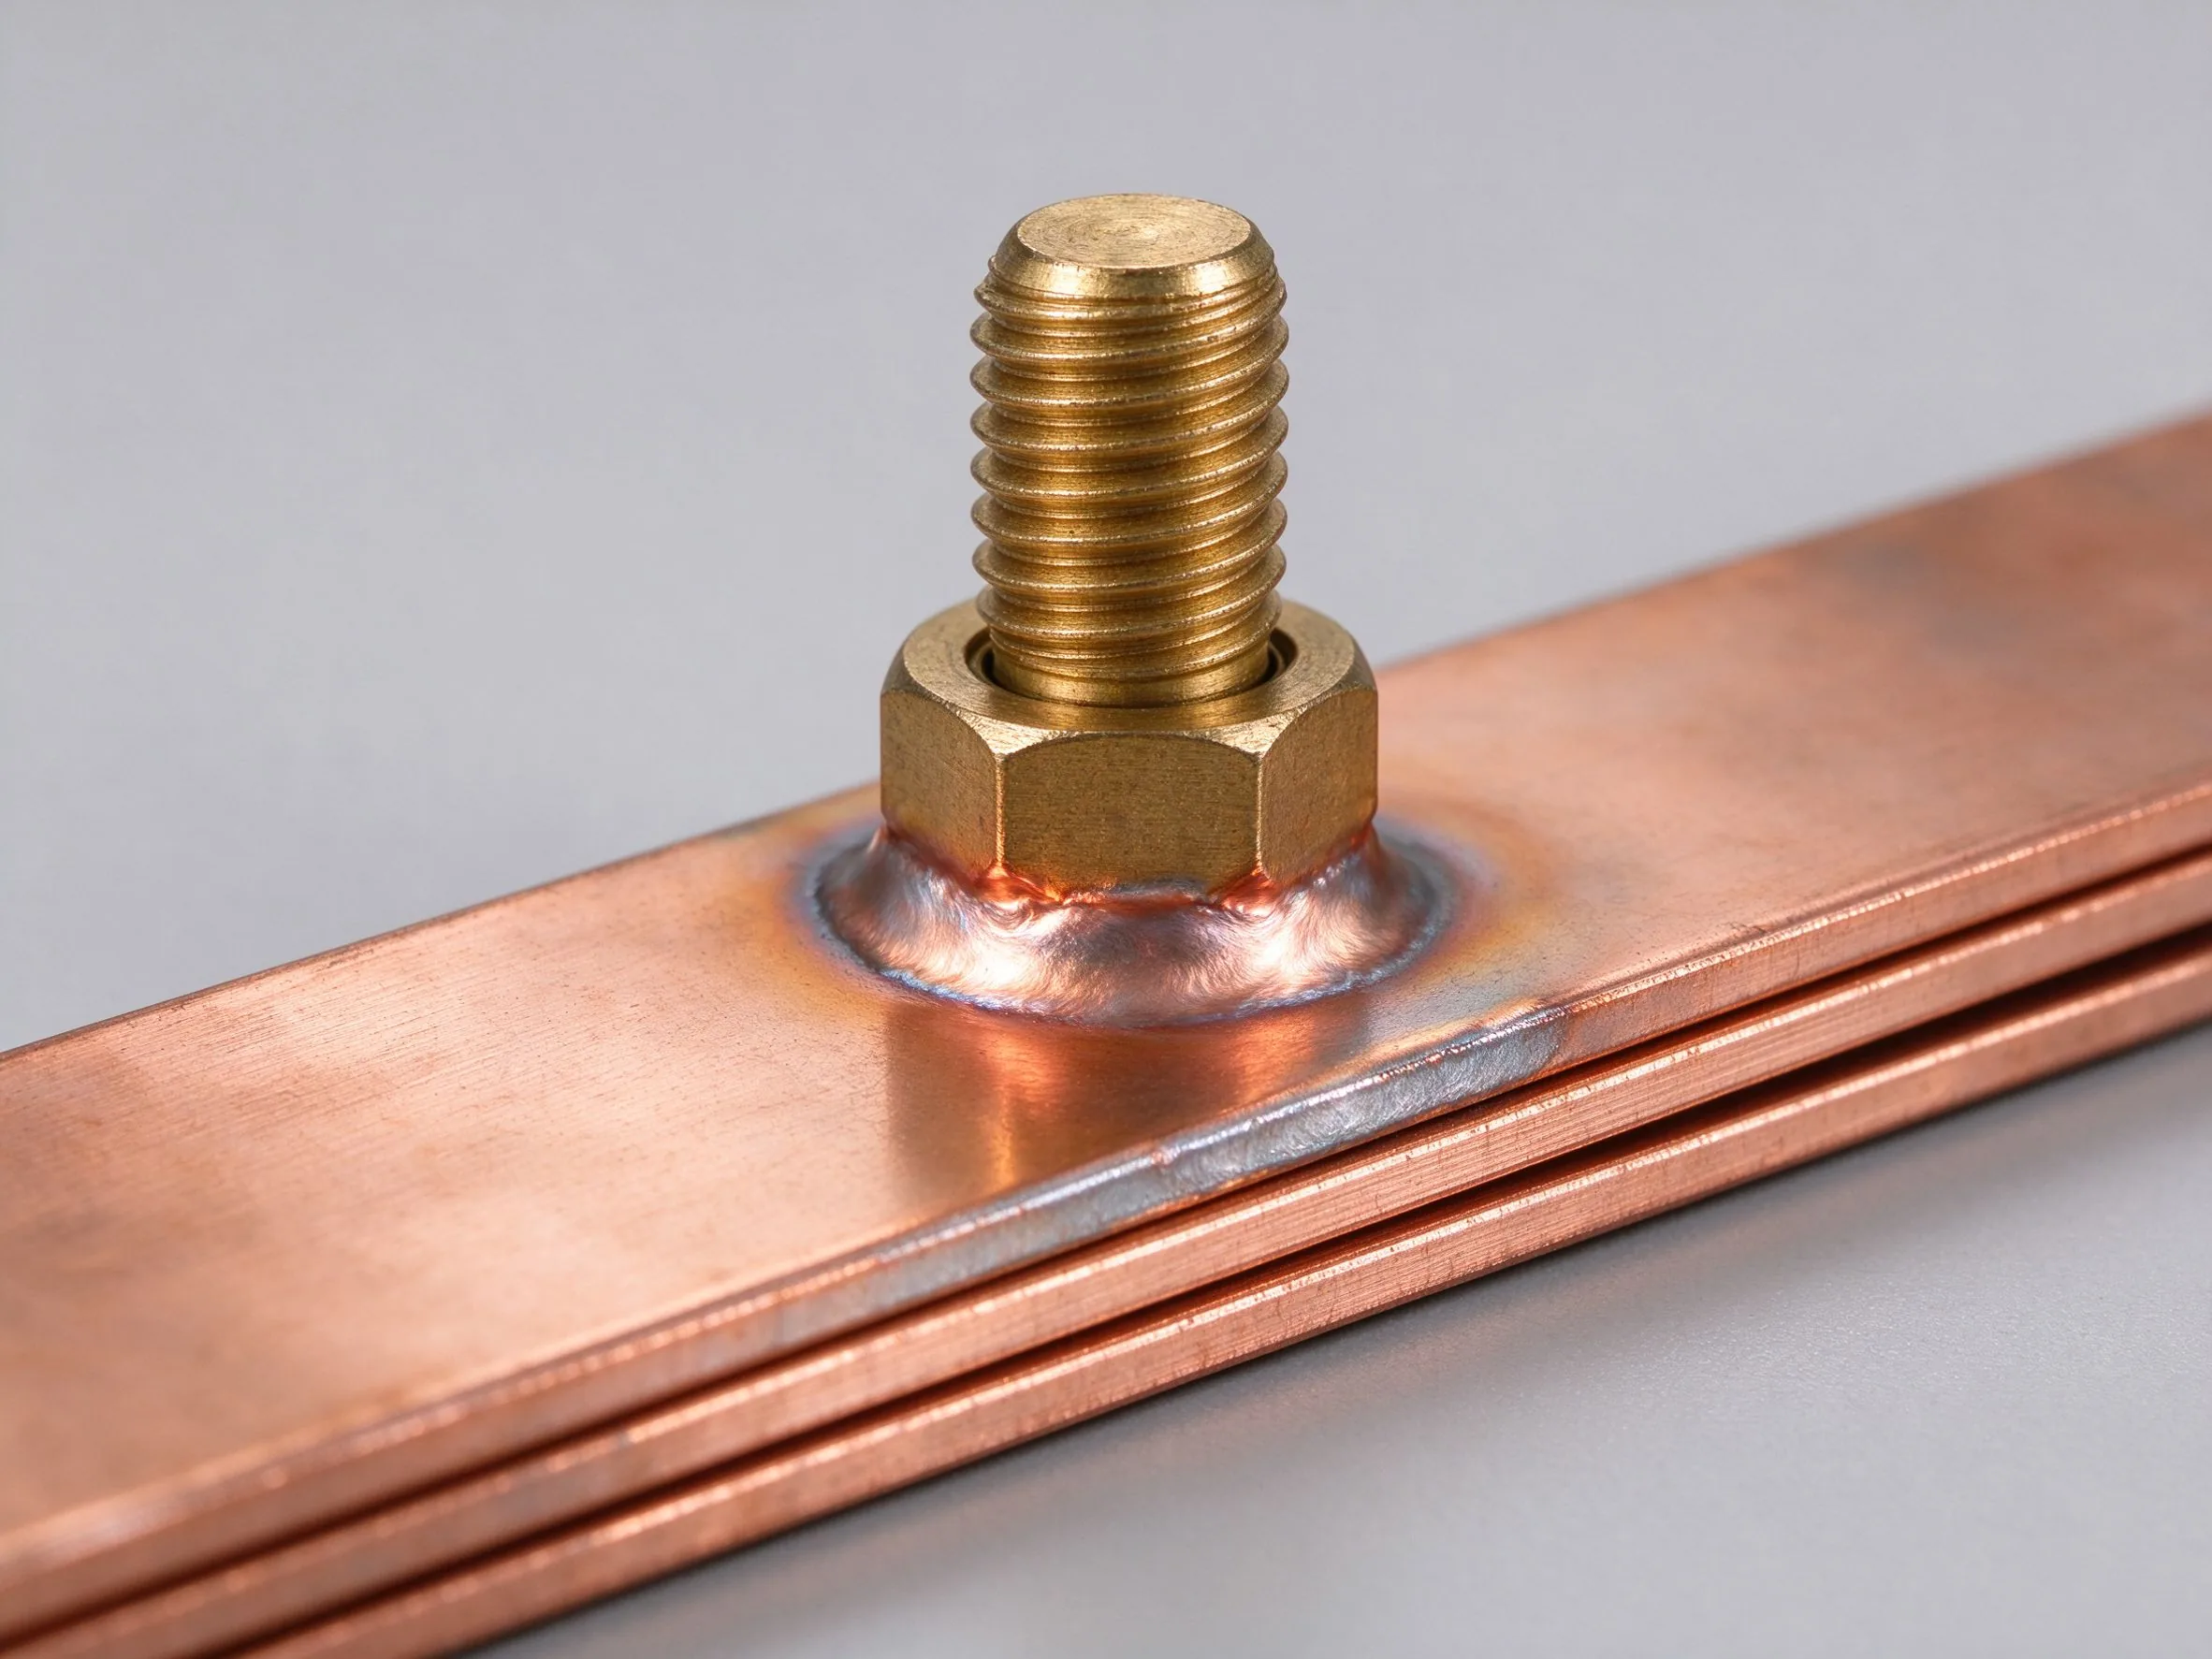
Terminales de barra estañados con uniones atornilladas
Los terminales estañados mantienen estable la resistencia de uniones atornilladas a lo largo de años de servicio.

3. Plata: menor resistencia, mayor coste

El plateado ofrece la resistencia de contacto más baja y estable de las tres, lo que importa en las uniones de mayor corriente y en las conexiones que se abren y cierran repetidamente. Es el estándar para muchos DC-links de inversor, contactos de aparamenta y conexiones EV de alta potencia, donde unos pocos micro-ohmios de ahorro valen dinero real en pérdidas y temperatura. Las contrapartidas: la plata se empaña en entornos con sulfuro (aunque la película de sulfuro permanece conductora), cuesta sustancialmente más que el estaño, y se reserva para uniones donde la ingeniería justifica la prima. En las barras DC-link de inversor, el plateado en los terminales del lado condensador es común; en barras de rack de batería suele ser innecesario. La regla de compra: especificar plata donde la densidad de corriente es alta y la pérdida importa; especificar estaño en todos los demás casos. En uniones con ciclos de apertura-cierre, la ventaja de la plata es que la película de sulfuro se vuelve a romper con el apriete siguiente, manteniendo la resistencia estable tras miles de maniobras.

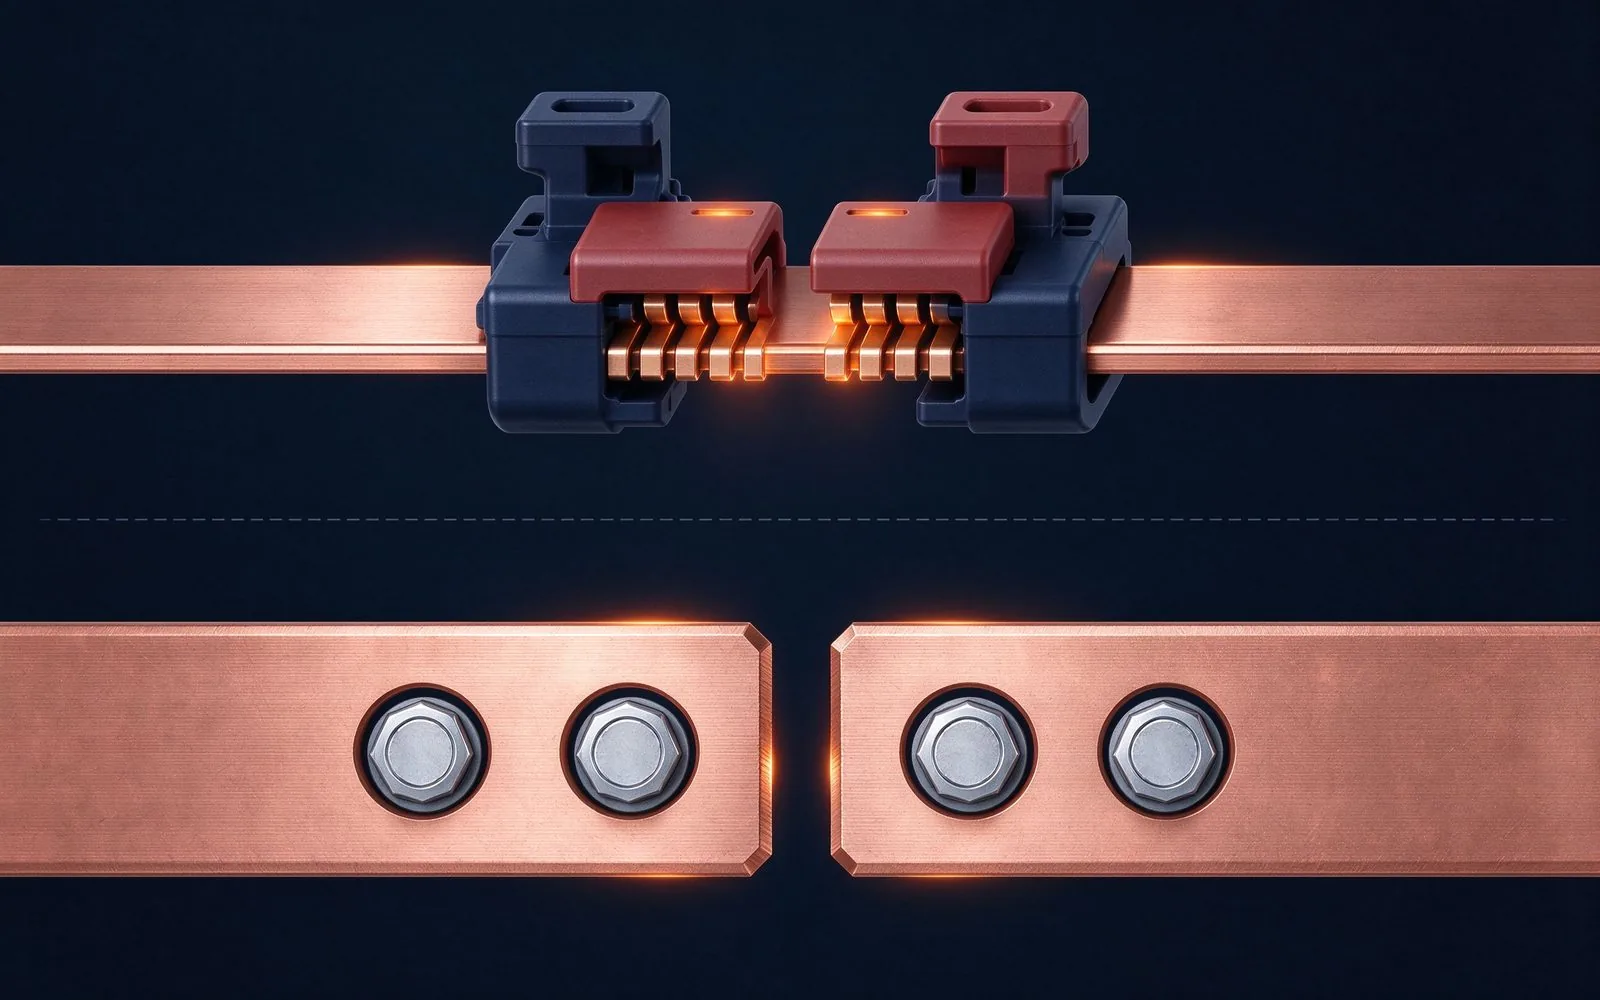
Esquema de conexiones de barra mostrando superficies de unión recubiertas
Las superficies de unión llevan la decisión de acabado: plata en los caminos de mayor corriente, estaño por defecto.

4. Níquel: corrosión primero, conductividad después

El niquelado se elige por resistencia a la corrosión y servicio a alta temperatura, no por baja resistencia. El níquel aguanta en entornos marinos, de alta humedad y químicamente agresivos donde el estaño degradaría, y tolera temperaturas de operación más altas. El pero: el óxido de níquel es duro y resistivo, de modo que las uniones atornilladas necesitan mayor fuerza para alcanzar un contacto estable, y las superficies niqueladas a veces se especifican como subcapa bajo plata o estaño en lugar de como acabado final. En la práctica, el níquel aparece en barras para aplicaciones de tracción, offshore y aeroespacial, y en terminales que ven agentes de limpieza agresivos. Para el servicio industrial y de almacenamiento estándar, suele ser la primera opción equivocada —pero es la respuesta correcta en su nicho—. La guía de corrosión por recubrimiento cubre el mapeo ambiental con más profundidad. Un uso frecuente del níquel es como subcapa de 1–3 µm bajo plata en piezas de alta temperatura: evita la difusión del cobre hacia la superficie plateada, que es el mecanismo de envejecimiento que eleva la resistencia de contacto tras años a 200 °C.

5. La matriz comparativa

PropiedadEstaño (Sn)Plata (Ag)Níquel (Ni)
Resistencia de contactoBuena, estableLa más bajaMayor, sensible a la fuerza
Resistencia a la corrosiónBuena (húmedo/moderada)Regular (empañamiento por sulfuro)Excelente (marino/agresivo)
Temperatura máx. de servicio~150 °C (fusión 232 °C)~250 °C+~400 °C+
Espesor típico3–10 µm3–15 µm2–8 µm (a menudo subcapa)
Coste relativo1,0× (base)1,5–3×1,1–1,6×
Durabilidad apertura-cierreBuenaExcelenteBuena
Uso típico en barraBatería, ESS, por defecto industrialDC-links de alta corriente, aparamentaTracción, marino, alta temp., subcapa

Las cifras de coste son rangos indicativos, no cotizaciones; el espesor y el coste dependen de la geometría de la pieza y del volumen. La decisión de acabado debería emparejarse con la elección del material conductor, porque el comportamiento del recubrimiento interactúa con el metal base. En aluminio, además, el recubrimiento se aplica sobre una capa de níquel o zincado que evita la oxidación del aluminio bajo el estaño, y eso cambia el régimen de apriete respecto al cobre.

6. La densidad de corriente fija el primer corte

Empiece la selección con la densidad de corriente por unión. Por debajo de aproximadamente 200 A por conexión, el estaño se lleva la jornada: la resistencia de contacto es adecuada, el coste es bajo, y el comportamiento en campo está probado. Entre 200 A y 1.000 A, la elección depende de la economía de pérdidas —una unión plateada que ahorra 5 µΩ a 500 A ahorra 1,25 W por unión, lo que importa cuando un rack de celda grande tiene un centenar de uniones y un cerramiento sellado—. Por encima de 1.000 A, la plata suele estar justificada en el camino DC principal. La tabla de ampacidad da el lado de la ecuación de la corriente; la decisión de recubrimiento es el lado de la resistencia. Los ingenieros de SHANYUAN modelan ambos juntos en el presupuesto térmico antes de bloquear el acabado. La cuenta de 1,25 W por unión puede parecer pequeña, pero multiplicada por 200 uniones en un sistema de 2 hz y 20 años de operación, se convierte en una pérdida suficiente para justificar el recargo del plateado.

7. El entorno decide el segundo corte

El entorno filtra los candidatos: los contenedores húmedos y los emplazamientos costeros empujan hacia estaño o níquel; el aire industrial con mucho sulfuro perjudica la plata a menos que esté sellado; el servicio marino y de productos químicos agresivos apunta al níquel; las uniones de alta temperatura (por encima de ~150 °C) descartan el estaño. La altitud y la condensación importan más de lo que deberían —un armario ESS sellado puede atravesar ciclos de condensación que estresan los acabados—. El enfoque práctico es una lista corta de verificación ambiental en cada RFQ: rango de temperatura, humedad, riesgo de condensación, exposición química, altitud. Esa lista convierte un debate de recubrimiento en una consulta de tabla, y evita el fracaso clásico de un acabado eléctrico perfecto que corroe en servicio. La gama de componentes para barras incluye el herraje de acoplamiento y los aisladores que completan el cuadro ambiental. En zonas costeras, la diferencia entre estaño y níquel no se ve en el primer año, sino en los ciclos de humedad y sales que empiezan a producir picaduras en la superficie recubierta a partir del segundo o tercer invierno.

8. Acceso de mantenimiento y estabilidad del par

Cómo se repara una unión decide cuánto importa el acabado. Las uniones atornilladas que se re-aprietan en campo necesitan acabados con fricción estable y comportamiento de óxido predecible —estaño y plata ambos cumplen; el níquel necesita un par más alto documentado—. Las uniones que nunca se tocan pueden soldarse y recubrirse una sola vez, y el acabado es solo un asunto de corrosión. Las conexiones de apertura-cierre (enchufes de barra, puntos de desconexión) favorecen la plata por su durabilidad. El punto de ingeniería: especificar el acabado para la vida de servicio, no para el primer ensamblaje. Una especificación de par es tan buena como la estabilidad de fricción del acabado, por eso SHANYUAN documenta el espesor del recubrimiento, la adhesión y los datos de par juntos en los registros de calidad y ensayos. El par de apriete no se traduce directamente en fuerza de contacto si el coeficiente de fricción cambia: por eso dos tornillos con el mismo par pueden dar resistencias de unión distintas si uno está sobre una superficie estañada y otro sobre una superficie niquelada sin documentar.
9. El control de proceso del recubrimiento forma parte de la especificación

El nombre del acabado no es la especificación. Estaño de una línea limpia, correctamente pretratada, y estaño de una línea apurada son productos diferentes: la adhesión, la porosidad y la distribución del espesor deciden el comportamiento en campo, y los fija el control de proceso. Una especificación de recubrimiento robusta incluye espesor mínimo, ensayo de adhesión (p. ej. doblado o choque térmico), límites de porosidad y expectativa de niebla salina, más un certificado de conformidad por lote. La línea de recubrimiento interna de SHANYUAN mantiene estos parámetros y los registra por lote, que es lo que hace el acabado auditable cuando el cliente del integrador pregunta. Al comparar proveedores, pida registros de recubrimiento, no folletos de recubrimiento —la diferencia se nota en campo, normalmente a los dos años—. El pretratamiento (desengrase, grabado, activación) es la mitad del proceso: un recubrimiento con buen espesor pero mal pretratamiento puede desconcharse al primer ciclo térmico, y eso no aparece en el certificado de espesor.

10. Lista de verificación RFQ para recubrimiento

  • Acabado y espesor mínimo con la norma referenciada (p. ej. ASTM B545 para estaño, ASTM B700 para plata).
  • Expectativa de resistencia de contacto a la fuerza de apriete especificada.
  • Requisitos de ensayo de adhesión y porosidad.
  • Duración del ensayo de niebla salina o humedad si el entorno lo exige.
  • Rango de temperatura de servicio (descarta estaño por encima de ~150 °C).
  • Especificación de par y expectativas de re-apriete para uniones atornilladas.
  • Certificado de conformidad y registros de lote.

Envíelo con el plano mecánico y el marco de evaluación del fabricante, y la respuesta de recubrimiento vuelve en una ronda en lugar de tres. Añadir la norma referenciada evita que el proveedor interprete «estaño» como una capa cualquiera, y abre la puerta a que el cliente pueda auditar el acabado contra el mismo método que el laboratorio interno.

11. Errores comunes de recubrimiento en las RFQ

Cinco errores aparecen repetidamente. Primero, platear todo porque «tiene que ser mejor» —cuesta de 1,5 a 3 veces el estaño y no compra nada por debajo del umbral de corriente—. Segundo, sin especificación de espesor, dejando a la línea libre para recubrir fino y fallar temprano. Tercero, ignorar la temperatura y descubrir la refundición del estaño en una unión caliente. Cuarto, tratar el níquel como una mejora genérica sin la documentación de par que necesita. Quinto, saltar la verificación de adhesión en geometrías complejas donde la acumulación en bordes y las zonas estrechas se esconden. Cada corrección es una línea en la RFQ. Y en caso de duda, la conversación de ingeniería es gratuita: contacte con SHANYUAN con la corriente, el entorno y el ciclo de servicio, y reciba una recomendación de acabado con los números detrás. Un error adicional, muy caro, es mezclar acabados en la misma línea de uniones sin documentarlo: una unión estañada y una plateada en el mismo embarrado no se comportan igual, y el mantenimiento preventivo no sabrá cuál vigilar.

12. Resumen de decisión

Empiece por el estaño: es el estándar para barras de batería, ESS e industrial, y es el adecuado para la gran mayoría de las uniones. Pase a la plata cuando la densidad de corriente es alta y la pérdida justifica la prima. Elija el níquel cuando la corrosión o la temperatura descartan los demás. Documente espesor, adhesión, ensayos y par en la RFQ; verifique el control de proceso en el proveedor; y empareje la decisión de acabado con la calidad del conductor y el diseño del laminado en lugar de tratar el recubrimiento como un después. Hecho de esa forma, el recubrimiento deja de ser una línea de coste y se convierte en la línea de fiabilidad que realmente es. La regla de oro para compras es pedir siempre el certificado de lote y la curva de resistencia de contacto frente a la fuerza de apriete: dos piezas con el mismo acabado y el mismo espesor pueden dar un factor 2 en la resistencia final si el proceso de línea no está bajo control.

El estañado a 3–10 µm es el estándar de barra, equilibrando coste, protección contra la corrosión y resistencia estable en uniones atornilladas.
El plateado reduce la resistencia de contacto al mínimo y se adapta a DC-links de alta corriente y conexiones de apertura-cierre a un coste de 1,5–3 veces el estaño.
El níquel sirve al servicio de alta corrosión y alta temperatura, pero necesita mayor fuerza de aprieto y a menudo es una subcapa.
SHANYUAN mantiene una línea de recubrimiento interna y documenta espesor, adhesión, porosidad y datos de par por lote.
Preguntas frecuentes

Preguntas frecuentes

¿Qué recubrimiento es el estándar en las barras?
El estañado a 3–10 µm es el estándar del sector para barras de batería, ESS e industrial. La plata se usa en DC-links de alta corriente donde la pérdida por resistencia de contacto justifica la prima; el níquel sirve al servicio marino, de alta temperatura y químicamente agresivo.
¿Cuándo debería especificar plateado?
Especifique plata cuando la densidad de corriente por unión es alta (aproximadamente por encima de 1.000 A en caminos DC principales), cuando la unión se abre y cierra repetidamente, o cuando la economía de pérdidas favorece la prima. Por debajo de ~200 A, el estaño suele ser suficiente.
¿El recubrimiento afecta a la corriente nominal de la barra?
No a la tabla de ampacidad en sí, pero sí a la resistencia de unión y por tanto al aumento de temperatura bajo carga. Un recubrimiento pobre o equivocado convierte una unión en un punto caliente; un recubrimiento correcto mantiene la unión dentro del presupuesto térmico.
¿Qué debería incluir una especificación de recubrimiento?
Acabado, espesor mínimo, norma referenciada, expectativa de resistencia de contacto, ensayos de adhesión y porosidad, duración de niebla salina o humedad, rango de temperatura de servicio, especificación de par, y certificado de conformidad por lote.
Relacionados

Continuar leyendo

Corrosión del recubrimiento en servicio: niebla salina, pares galvánicos y fallos de campo en barras de cobre
Ingeniería de materiales

Corrosión del recubrimiento en servicio: niebla salina, pares galvánicos y fallos de campo en barras de cobre

El recubrimiento en un contacto de barra es una estrategia de corrosión tanto como una jug

Leer artículo
Resistencia de contacto en uniones atornilladas: especificar, medir, controlar
Guía técnica

Resistencia de contacto en uniones atornilladas: especificar, medir, controlar

Una unión atornillada es una resistencia escondida en un conductor: la resistencia de cont

Leer artículo
David Osei
David OseiIngeniero de marketing de producto

David Osei es ingeniero de marketing de producto de las líneas de barras colectoras laminadas de SHANYUAN. Con 9 años de experiencia en marketing técnico de componentes eléctricos, traduce los requisitos de aplicación en definiciones de producto, guías de selección y contenido técnico. Escribe sobre

Marketing de productoSelección de aplicaciónContenido técnico
Ver biografía completa

¿Diseña una barra para esta aplicación?

Envíe el perfil de corriente, la clase de tensión y los tipos de terminal: nuestros ingenieros responden en un día hábil.