I costruttori di celle stanno rampando celle da 500 Ah in su per lo stazionario, e la cella da 314 Ah che ha definito il 2024–2025 sta già diventando l'opzione più piccola. Celle più grandi abbassano il costo di sistema per wattora, ma spingono ogni componente a valle in un nuovo regime: la corrente del rack sale, le connessioni diventano meno numerose e più pesanti, i budget termici si stringono, e il contenimento del thermal-runaway diventa più difficile.
I costruttori di celle stanno rampando celle da 500 Ah in su per lo stazionario, e la cella da 314 Ah che ha definito il 2024–2025 sta già diventando l'opzione più piccola. Celle più grandi abbassano il costo di sistema per wattora, ma spingono ogni componente a valle in un nuovo regime: la corrente del rack sale, le connessioni diventano meno numerose e più pesanti, i budget termici si stringono, e il contenimento del thermal-runaway diventa più difficile.
Questa pagina è una pagina di dati a rotazione annuale: edizione 2026, aggiornata una volta all'anno man mano che vengono pubblicati nuovi dati di mercato.
Nel 2024, 314 Ah era la cella di punta dello stoccaggio; alla fine del 2026, i produttori cinesi e coreani spediscono celle da 500–600 Ah per progetti su scala di rete, con celle classe 1.000 Ah annunciate per il prossimo ciclo. L'economia è convincente: meno celle per MWh, costo BMS inferiore per amproora, meno giunti di barra e assemblaggio più veloce. Ma la conseguenza elettrica è netta — una cella da 500 Ah in 1P fornisce 500 A per connessione, e in 2P il sistema di connettori deve trasportare 1.000 A continui nello stesso budget di surriscaldamento di 30 °C che governava un progetto da 314 Ah. La tabella di portata delle barre è la stessa fisica; ciò che cambia è quante connessioni ora siedono vicino al suo limite superiore. Il passaggio da 314 Ah a 500 Ah non è una semplice tiratura di prodotto: riduce del 37% il numero di celle per un medesimo MWh, ma sposta ogni giunto cella-barra dalla zona di comfort della portata verso la zona di dimensionamento termico, e questo cambia i criteri di accettazione in fase di produzione.
Per una barra batteria, la corrente per connessione è la variabile dominante. Una stringa da 500 Ah raddoppia la corrente che un giunto cella-barra deve trasportare rispetto alle stringhe da 280 Ah dell'era 2024. Raddoppiando la corrente si quadrupla la perdita I²R a parità di resistenza, così il budget di resistenza per ogni giunto si dimezza. Questo forza tre scelte di progetto: sezione del rame più grande, superficie di contatto migliore (placcatura, planarità, coppia controllata) e percorsi di corrente più corti. Un laminato che funzionava a 200 A con un surriscaldamento di 30 °C non può essere semplicemente scalato aggiungendo spessore di rame — effetto pelle, concentrazione di corrente ai bordi e involucro meccanico tutti reagiscono. A 500–1.000 A continui la profondità di penetrazione della corrente nel rame si assottiglia, e aggiungere spessore oltre un certo punto non migliora la portata utile ma aumenta solo il peso e il costo. È per questo che la conversazione di progetto parte dal budget di resistenza di giunto misurato, non da una tabella di portata da catalogo.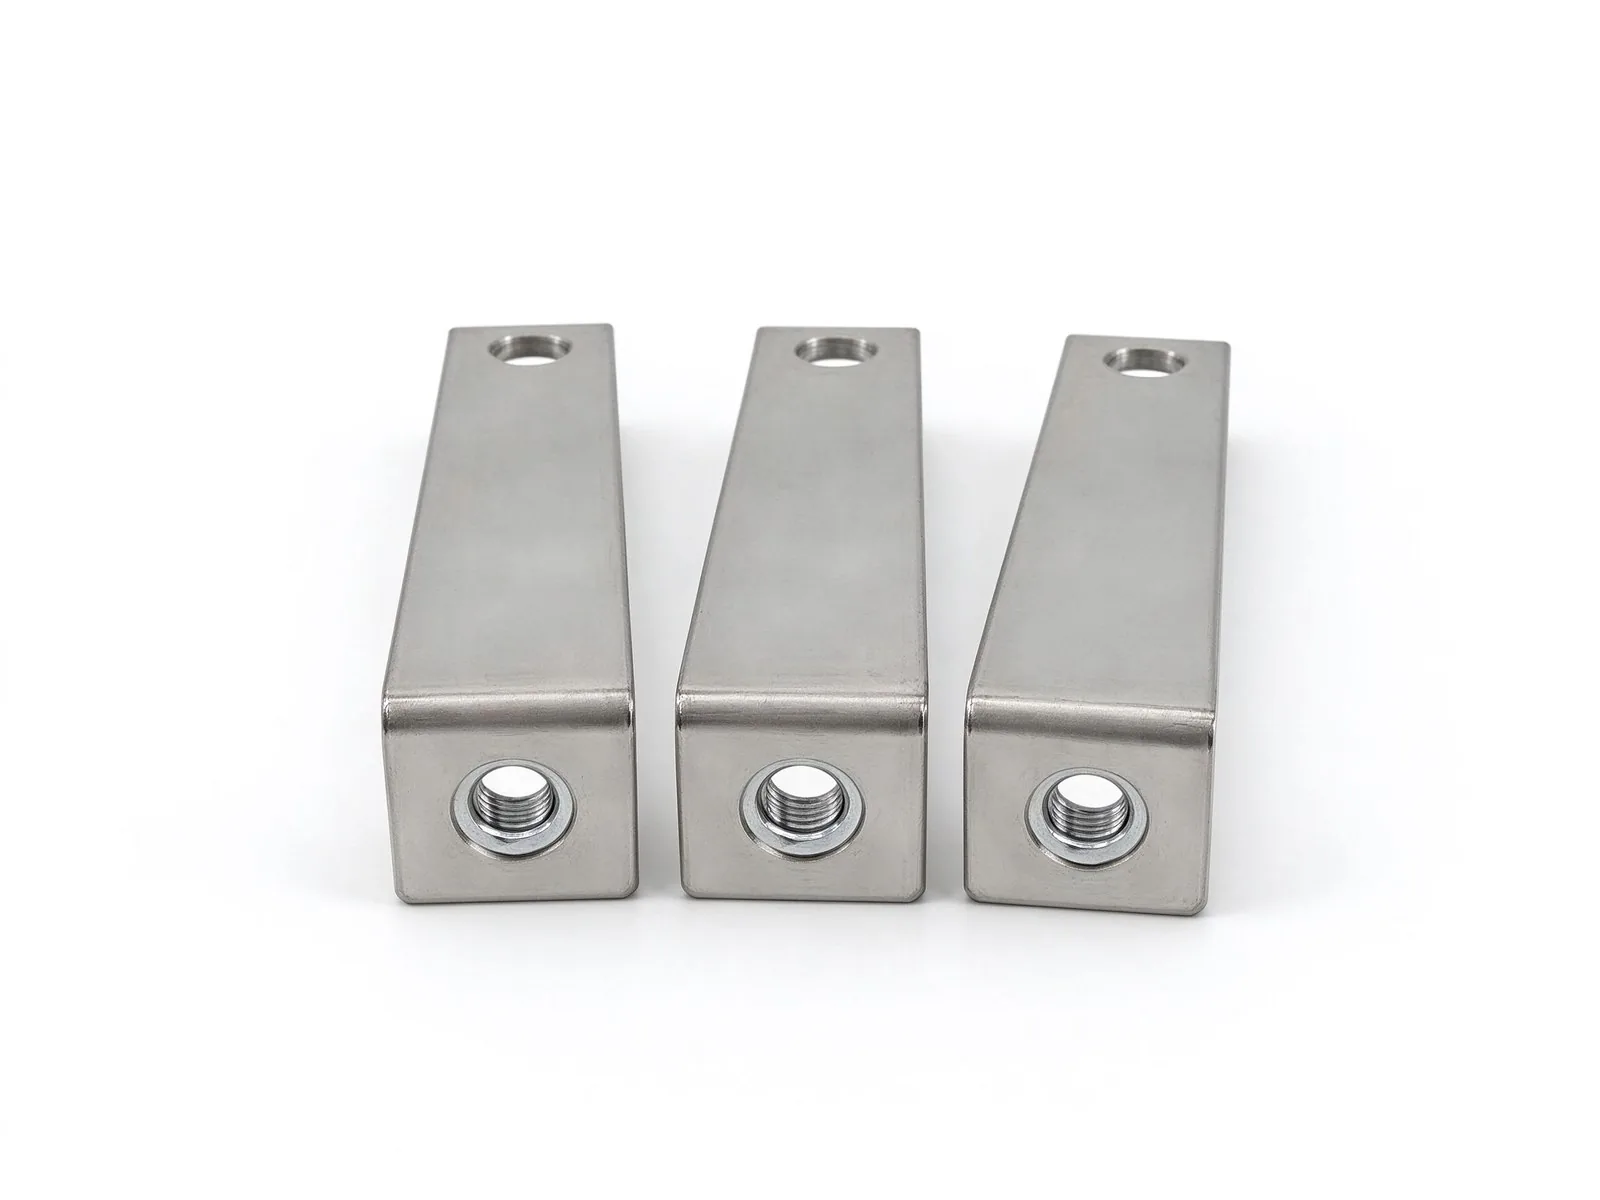
Celle più grandi significano meno celle per rack, il che significa meno giunti di barra per sistema — ma ogni giunto ora trasporta più corrente e più carico meccanico. Un giunto allentato o contaminato a 1.000 A non solo lavora caldo; lavora abbastanza caldo da accelerare l'invecchiamento locale dell'isolamento e, nel caso peggiore, da innescare la catena di guasto che il contenimento del thermal-runaway esiste per fermare. La risposta ingegneristica è la verifica ridondante: serraggio a coppia controllata con rosette Belleville, verifiche di resistenza sui giunti assemblati e prova di surriscaldamento sul modulo popolato piuttosto che su una singola barra. Il flusso di controllo qualità e prove SHANYUAN include il campionamento della resistenza di giunto e i cicli termici sui lotti di produzione proprio perché un guasto di un giunto in campo a 1.000 A è un evento di sistema, non un evento di componente. Le rosette Belleville mantenendo la precarica meccanica compensano il ritiro dei materiali e la deformazione da creep del rame sotto carico termico, riducendo la deriva di resistenza nel tempo.
I sistemi di stoccaggio funzionano per scariche di ore, quindi il driver di progetto termico è la perdita continua, non la corrente di picco. A 1.000 A continui, un giunto che aggiunge 0,1 mΩ dissipa 100 W — continuamente, dentro un armadio sigillato. Quel calore deve fluire nel circuito di raffreddamento della cella o nell'involucro, altrimenti la barra diventa una seconda sorgente di calore che contrasta il progetto termico. La conseguenza pratica: la gestione termica della barra ora include la contabilità delle perdite di giunto, la termografia sui prototipi e, sempre più spesso, l'accoppiamento diretto delle perdite della barra nel modello CFD del rack. Un budget di surriscaldamento di 30 °C misurato sulla superficie del laminato è il criterio di accettazione giusto; il progetto deve anche verificare che il calore che genera non disturbi l'involucro termico della cella soprastante. In prova, la termografia a infrarossi sul modulo popolato permette di individuare giunti con resistenza fuori tolleranza anche prima che raggiungano una temperatura pericolosa, e di correggere la coppia o la planarità in fase di assemblaggio.
Celle più grandi immagazzinano più energia per unità di superficie, e quando una cella va in thermal-runaway l'evento è più grande e più difficile da contenere. Il ruolo della barra nel contenimento è spesso sottovalutato: è il percorso metallico che può propagare un cortocircuito tra celle adiacenti se il suo isolamento guasta nell'incendio, ed è anche il percorso che deve continuare a trasportare — o disconnettersi pulitamente — la corrente durante l'evento. Implicazioni di progetto: materiali isolanti che non propagano la fiamma, tenute dei bordi che reggono a temperatura elevata, e disposizioni delle barre che rispettano la distanza cella-cella che l'integratore di sistema ha certificato. È qui che i componenti e accessori per barre come i coperchi isolanti e gli isolatori distanziatori guadagnano il loro posto. La valutazione UL 9540 del sistema prende in considerazione l'infiammabilità e il comportamento d'arco della barra, quindi le scelte a livello di componente non possono essere fatte in isolamento.
Una capacità di cella più alta arriva contemporaneamente alla spinta dell'industria da stringhe a 1500 V DC verso 2000 V DC. Celle più grandi e tensione di stringa più alta moltiplicano il compito dell'isolamento sulla barra: più tensione attraverso il dielettrico, più energia disponibile in un guasto, e più stress da scariche parziali in altitudine e umidità. Una barra laminata per una stringa in classe 2000 V richiede dielettrici più spessi o di classe superiore, comportamento verificato esente da PD al di sopra della tensione di lavoro, e distanze di creepage dimensionate per l'ambiente di inquinamento — non copiate da un disegno a 1500 V. SHANYUAN li valida con prove hipot e PD su campioni rappresentativi della produzione, perché la catena di certificazione a valle dipende da un comportamento ripetibile del componente.
I pacchi per celle grandi passano sempre più a linguette saldate o legate ultrasonicamente per le connessioni cella-barra, perché un giunto saldato ha una resistenza più bassa e più stabile di uno imbullonato ed elimina il problema del richiamo della coppia. Il compromesso è la manutenibilità: le connessioni saldate non possono essere disassemblate in campo, quindi l'industria si divide per linee di applicazione — saldato per i moduli sigillati del tipo sostituibile; le barre multi-terminale imbullonate per i rack che supportano la sostituzione di cella o modulo. La risposta giusta dipende dalla specifica della linguetta del costruttore della cella, dalla strategia di manutenzione e dalla logistica del sito. Il nostro servizio di progettazione custom realizza abitualmente entrambe le varianti dallo stesso stack laminato, così la scelta può essere fatta sull'economia di campo piuttosto che sulla capacità del fornitore.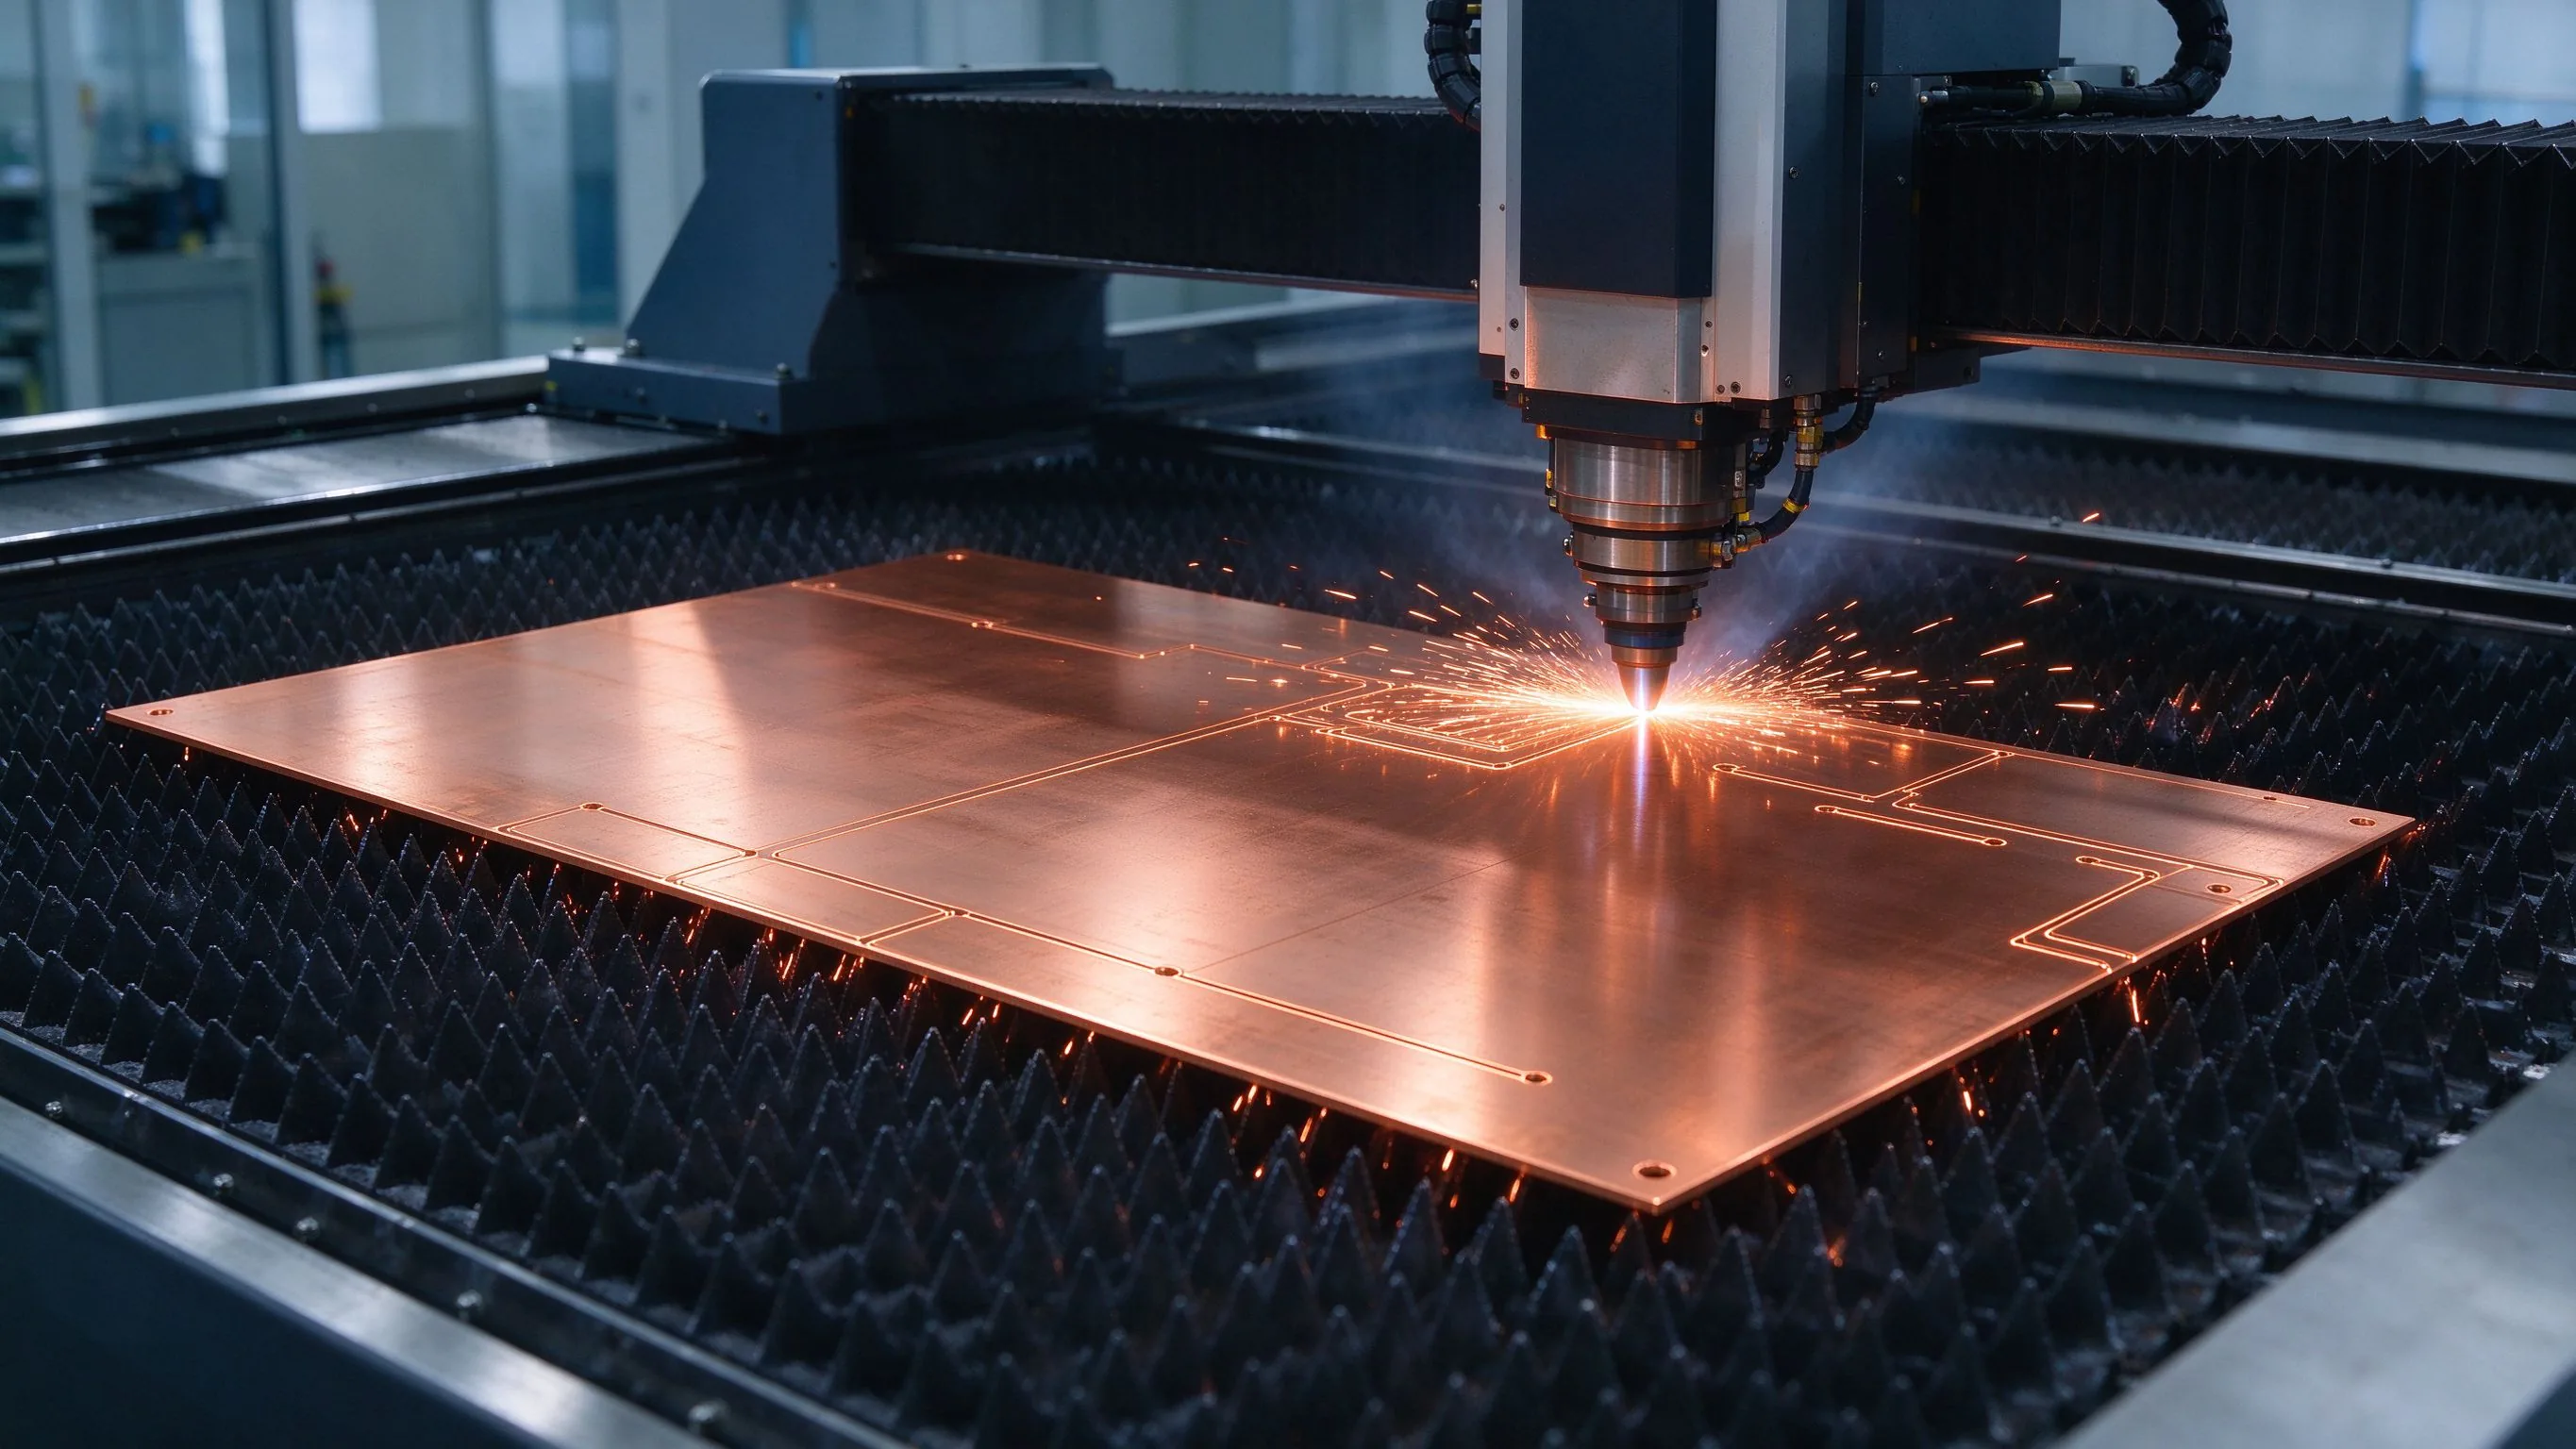
A 500 A per giunto, la differenza tra una finitura di contatto buona e una media è misurabile in watt e in guasti in campo. La stagnatura è la scelta predefinita economica per le barre di stoccaggio, ma il film di ossido dello stagno significa che la resistenza di contatto dipende dallo spessore di placcatura, dalla planarità e dalla forza di serraggio. L'argento compra una resistenza di contatto più bassa e più stabile per i giunti a più alta corrente e per i connettori che vedono aperture e chiusure ripetute. Il nichelio si posiziona in mezzo per la resistenza alla corrosione in servizio umido. La regola ingegneristica: specificare la placcatura in base alla corrente del giunto, all'ambiente di servizio e all'accesso di manutenzione, e verificarla con misure di resistenza di contatto sui giunti assemblati. In produzione, uno spessore tipico di stagnatura è di 5–8 µm, mentre l'argento si specifica su 3–5 µm per i giunti da 1.000 A; la misura dello spessore viene fatta per fluorescenza X su ogni lotto. SHANYUAN documenta spessore di placcatura e adesione per lotto, perché a 1.000 A un difetto di placcatura non è estetico — è un evento termico in attesa di un ciclo di servizio.
La validazione per le barre per celle grandi è un impilamento a tre strati. Livello materiale: rigidità dielettrica del film, classe termica e infiammabilità. Livello componente: surriscaldamento a corrente nominale su un laminato rappresentativo, PD e hipot sulle versioni isolate, e cicli termici attraverso il ciclo di lavoro del modulo. Le prove PD vengono eseguite a tensione di poco superiore alla tensione di lavoro, in camera condizionata per umidità e altitudine equivalente, per intercettare difetti di impregnazione o di tenuta dei bordi che un hipot convenzionale non rivela. Livello sistema: le prove su modulo popolato che l'integratore esegue per UL 9540 — che la barra deve superare senza sorprese. L'insidia realistica è che una barra che supera le prove di componente può ancora fallire le prove di sistema se tenuta dei bordi, coppia bulloni o hardware di accoppiamento non sono stati controllati in produzione. Ecco perché selezionare un produttore di barre sulla base del controllo di processo documentato — log degli spessori di placcatura, registri di coppia, report PD di lotto — conta più della scheda tecnica del catalogo.
UL 9540, NFPA 855 e la serie IEC 62619/63056 definiscono l'involucro di sicurezza, e le loro revisioni tengono il passo con la crescita della capacità delle celle. Per i fornitori di barre la lettura pratica è: i sistemi di isolamento e connessione devono essere valutati per l'energia effettiva della cella e l'energia di guasto del sistema, non per una classe di tensione generica. Una connessione da 1.000 A in un contenitore da 5 MWh ha un contesto di guasto d'arco e thermal-runaway diverso rispetto alla stessa connessione in un armadio da 1 MWh. La documentazione del componente — certificati materiale, report PD, dati termici — è ciò che permette agli integratori di portare la barra attraverso la loro certificazione di sistema senza rilavorazioni. Contattate SHANYUAN per i pacchetti di dati di prova che forniamo con i programmi di barre in classe 500 Ah.
Gli acquirenti che valutano fornitori di barre per programmi a celle grandi dovrebbero porre sei domande: (1) Avete costruito barre per programmi di celle da 500 Ah in su, e quale corrente per giunto trasportavano? (2) Qual è il vostro processo di verifica della resistenza di giunto in produzione? (3) Potete fornire report PD e hipot per stack di isolamento in classe 1500 V/2000 V? (4) Che spessore di placcatura mantenete, e come è documentato? (5) Qual è il vostro lead time per un laminato custom dall'approvazione DFM ai primi articoli? (6) Fate cicli termici sui campioni di produzione? Le risposte separano i vendor di componenti dai partner ingegneristici — e la differenza si vede nell'affidabilità in campo. Un pacchetto RFQ completo accorcia il ciclo: la guida alla scelta di un produttore di barre illustra i criteri di valutazione in dettaglio.
Oltre i 500 Ah, le celle classe 1.000 Ah annunciate per il 2027–2028 spingeranno la corrente del rack verso l'intervallo dei 2.000 A e forzeranno il progetto della barra verso laminati multistrato e percorsi in parallelo come cosa ovvia. La tendenza più profonda è l'integrazione: barra, raffreddamento e involucro sono co-progettati piuttosto che acquistati separatamente, perché a queste correnti i confini tra di loro decidono l'esito termico. Le barre per elettronica di potenza SHANYUAN e i laminati lato batteria sono costruiti sulla stessa piattaforma ingegneristica — stratificazione a bassa induttanza, isolamento verificato, controllo di processo documentato — così che il passo dalla connessione batteria al DC-link di sistema sia continuo. Il trimestre record di stoccaggio e la migrazione alle celle grandi sono la stessa storia: più energia per connessione, e ingegneria migliore dietro ogni giunto.
Letture correlate: barre per lo storage sulla rete nordamericana barre per batterie di seconda vita
Il trimestre record di stoccaggio ERCOT da 2,2 GW e il salto del 73% nelle spedizioni glob
Leggi l’articolo
I pacchi EV riutilizzati entrano nello stoccaggio stazionario al 70-80% di SoH secondo le
Leggi l’articolo
Aiko Tanaka è responsabile dell'ingegneria applicativa presso SHANYUAN, con 11 anni di esperienza nell'applicazione di sbarre laminate a data center, accumulo energetico e sistemi di nuova energia. Guida la selezione applicativa, lo sviluppo di profili personalizzati e la consegna dei prog
Inviate il profilo di corrente, la classe di tensione e i tipi di terminali: i nostri ingegneri rispondono entro un giorno lavorativo.
