Lun–Ven 9h00–18h00 · Heure de Chine (UTC+8) · Shandong, Chine
News · Matériaux

Étain, argent ou nickel ? Un cadre de décision achat pour les finitions de placage des barres omnibus

Sur un dessin, une borne de barre plaquée ressemble à un rectangle avec un trou. En service, la finition de placage détermine combien de résistance le joint ajoute, s'il corrodera dans un conteneur humide, si le couple reste stable à travers le cyclage thermique, et ce que coûte la pièce. L'étain, l'argent et le nickel sont les trois options qui comptent pour les barres laminées, et le choix entre elles est une décision achat avec des conséquences d'ingénierie. Ce guide donne un cadre de décision, une matrice de comparaison et une checklist pour les équipes achat qui spécifient le placage des barres omnibus.

ByÉquipe ingénierie matériaux SHANYUAN Matériaux Note technique

Sur un dessin, une borne de barre plaquée ressemble à un rectangle avec un trou. En service, la finition de placage détermine combien de résistance le joint ajoute, s'il corrodera dans un conteneur humide, si le couple reste stable à travers le cyclage thermique, et ce que coûte la pièce. L'étain, l'argent et le nickel sont les trois options qui comptent pour les barres laminées, et le choix entre elles est une décision achat avec des conséquences d'ingénierie. Ce guide donne un cadre de décision, une matrice de comparaison et une checklist pour les équipes achat qui spécifient le placage des barres omnibus.

1. Ce que le placage fait réellement sur un joint de barre omnibus

Le placage a trois métiers sur une barre omnibus. Premièrement, il stabilise la résistance de contact : une surface plaquée s'oxyde de façon prévisible, donc la résistance du joint reste dans une bande connue au lieu de dériver avec la météo. Deuxièmement, il protège le cuivre de base contre la corrosion dans l'environnement de service. Troisièmement, il conditionne la surface pour la fixation — les finitions plaquées ont un frottement contrôlé, ce qui rend les spécifications de couple significatives et le re-sertage prévisible. Rien de tout cela n'apparaît dans la table d'ampacité, mais tout cela décide si la résistance de contact reste à l'intérieur du budget thermique pendant des années de service. Le placage est l'assurance fiabilité la moins chère de la nomenclature — lorsqu'il est spécifié correctement.

2. L'étain : la finition par défaut, et pourquoi

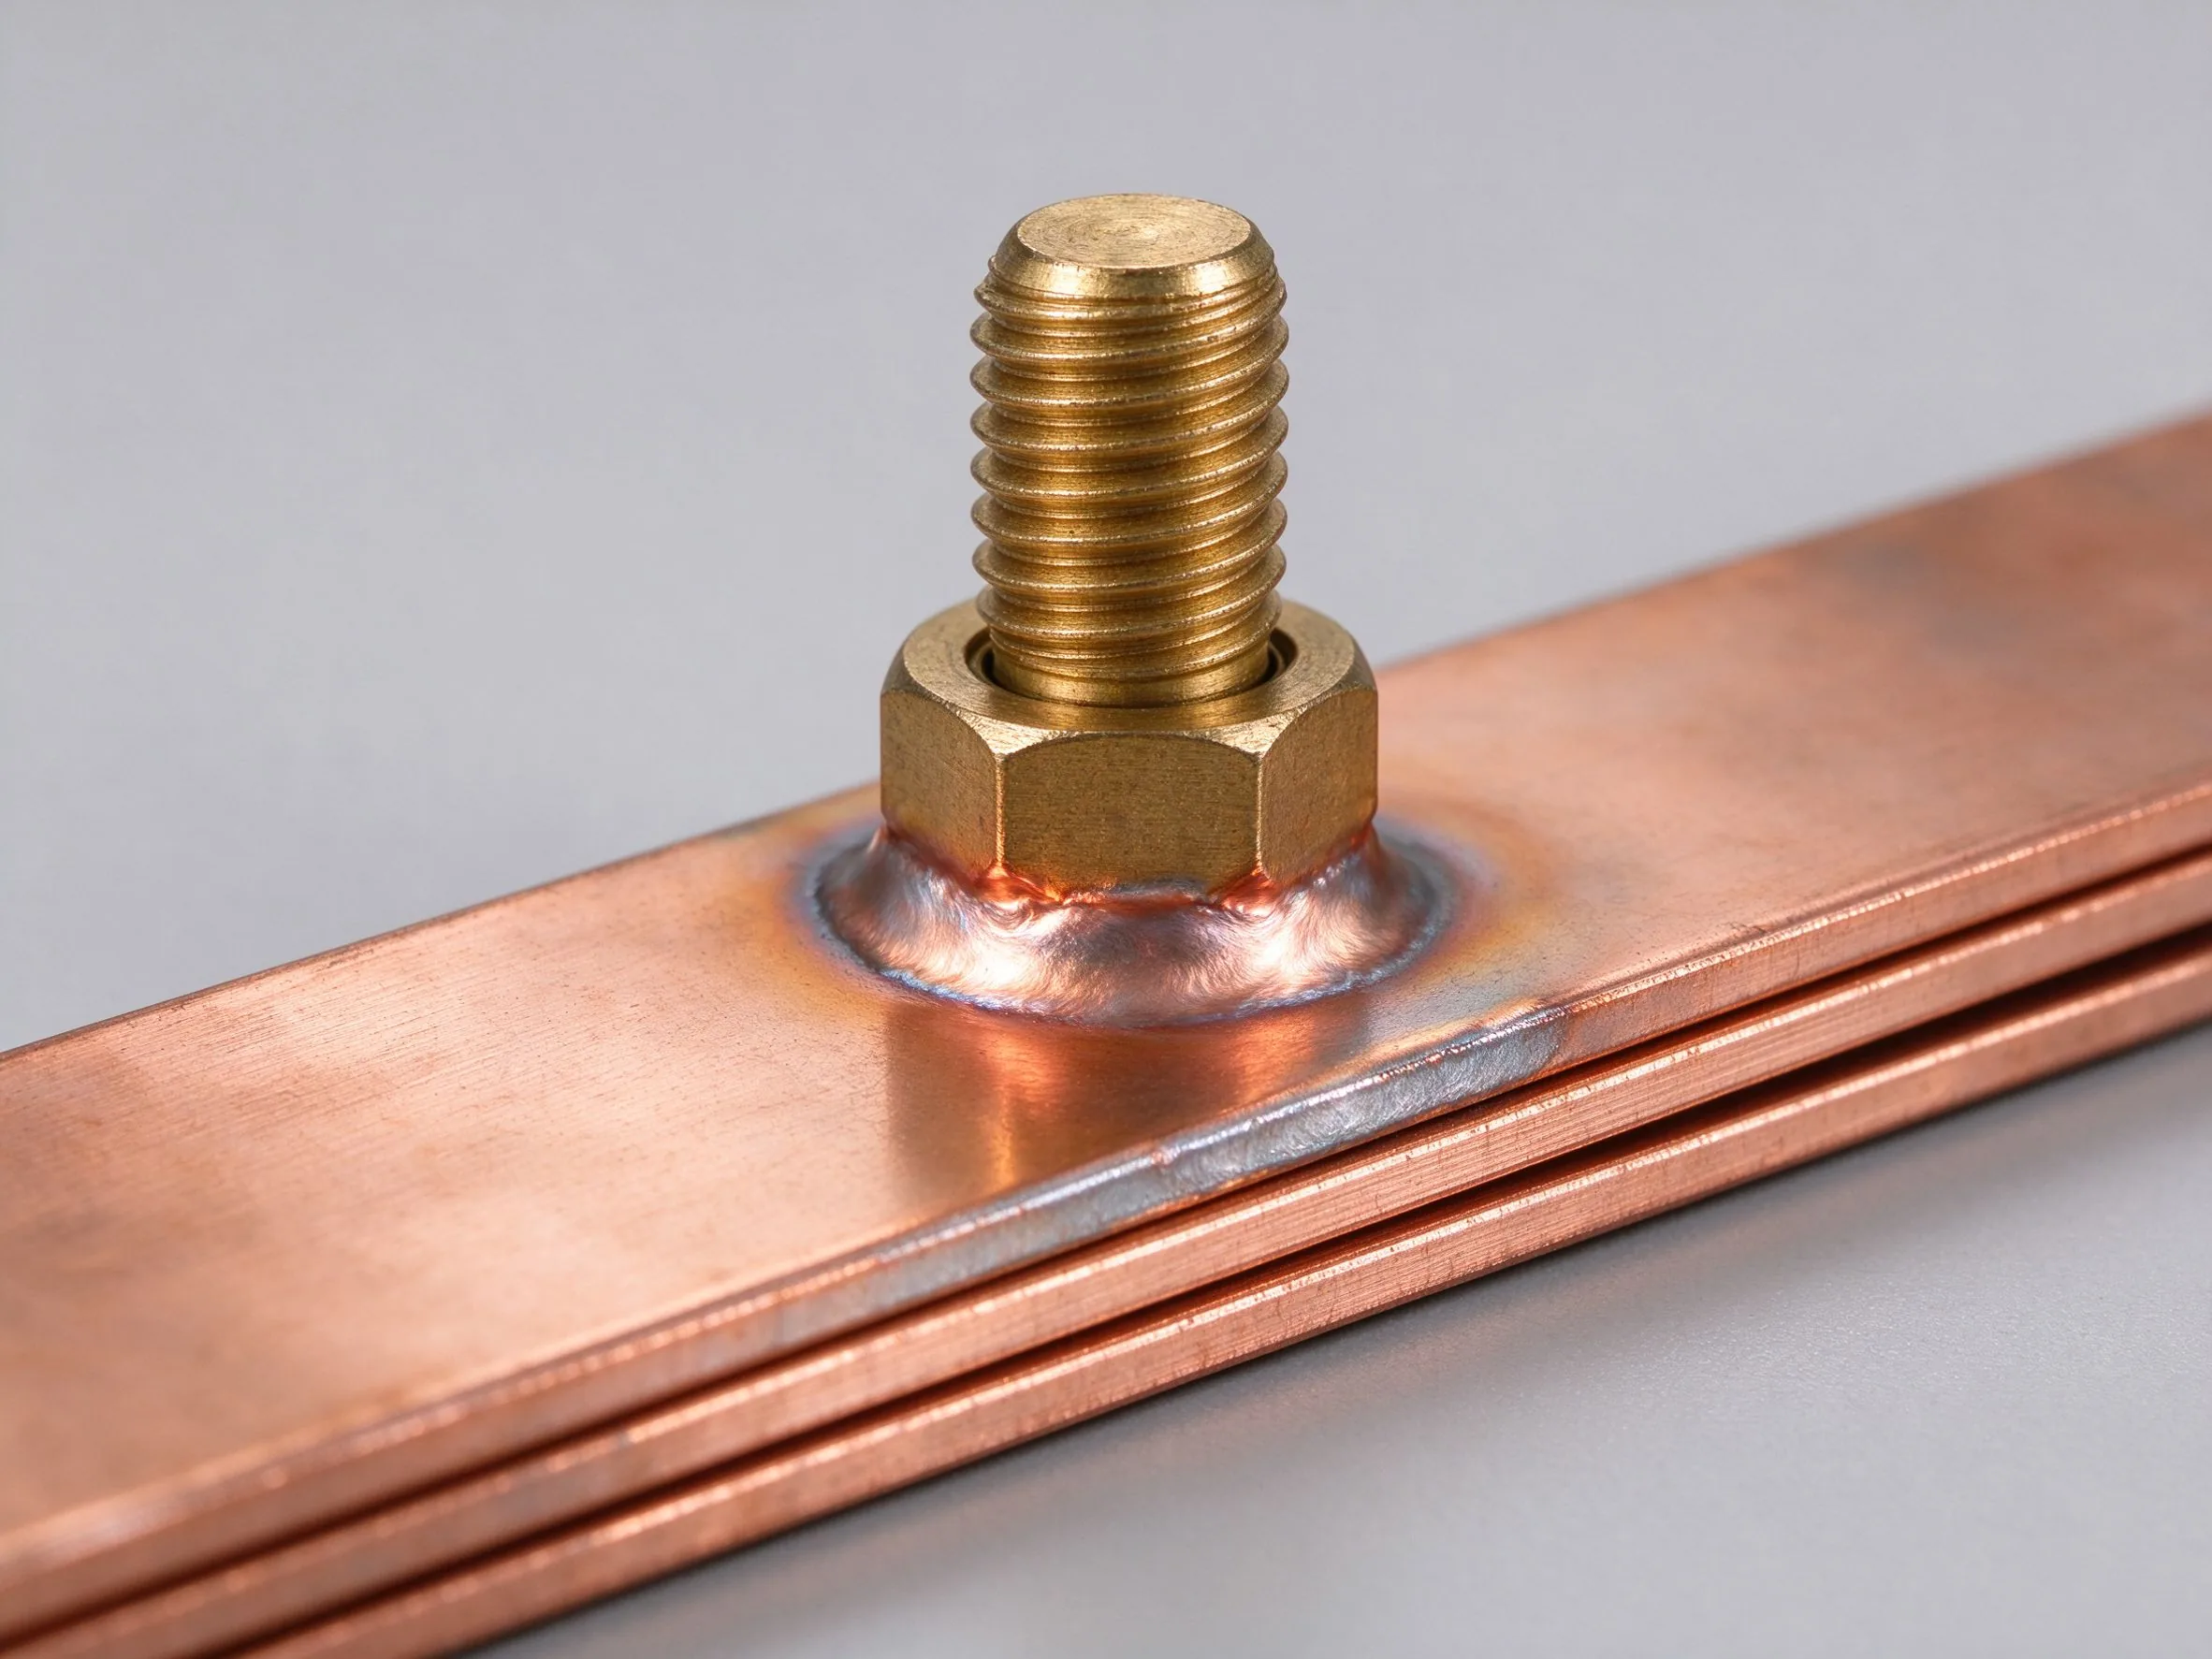
L'étamage est la valeur par défaut des barres pour trois raisons : coût, protection contre la corrosion et comportement terrain éprouvé. L'étain maintient un oxyde mince et stable qui se rompt sous la force de fixation normale, donc les joints boulonnés atteignent une résistance de contact constante. Il protège le cuivre dans les environnements humides et modérément corrosifs, ce qui couvre la plupart des services batterie, ESS et industriel. Il est également favorable à la maintenance — les spécifications de couple tiennent, la re-terminaison est fiable, et l'inspection est simple. Les limites : le point de fusion de l'étain (~232 °C) l'exclut des joints à haute température, et son oxyde signifie que la résistance de contact n'est pas aussi basse que l'argent. Pour la grande majorité des barres batterie et barres pour électronique de puissance, l'étain à 3–10 µm est la bonne réponse, et c'est la finition standard de SHANYUAN.

Bornes de barre omnibus étamées avec joints boulonnés
Les bornes étamées maintiennent la résistance des joints boulonnés stable pendant des années de service.

3. L'argent : la plus faible résistance, le coût le plus élevé

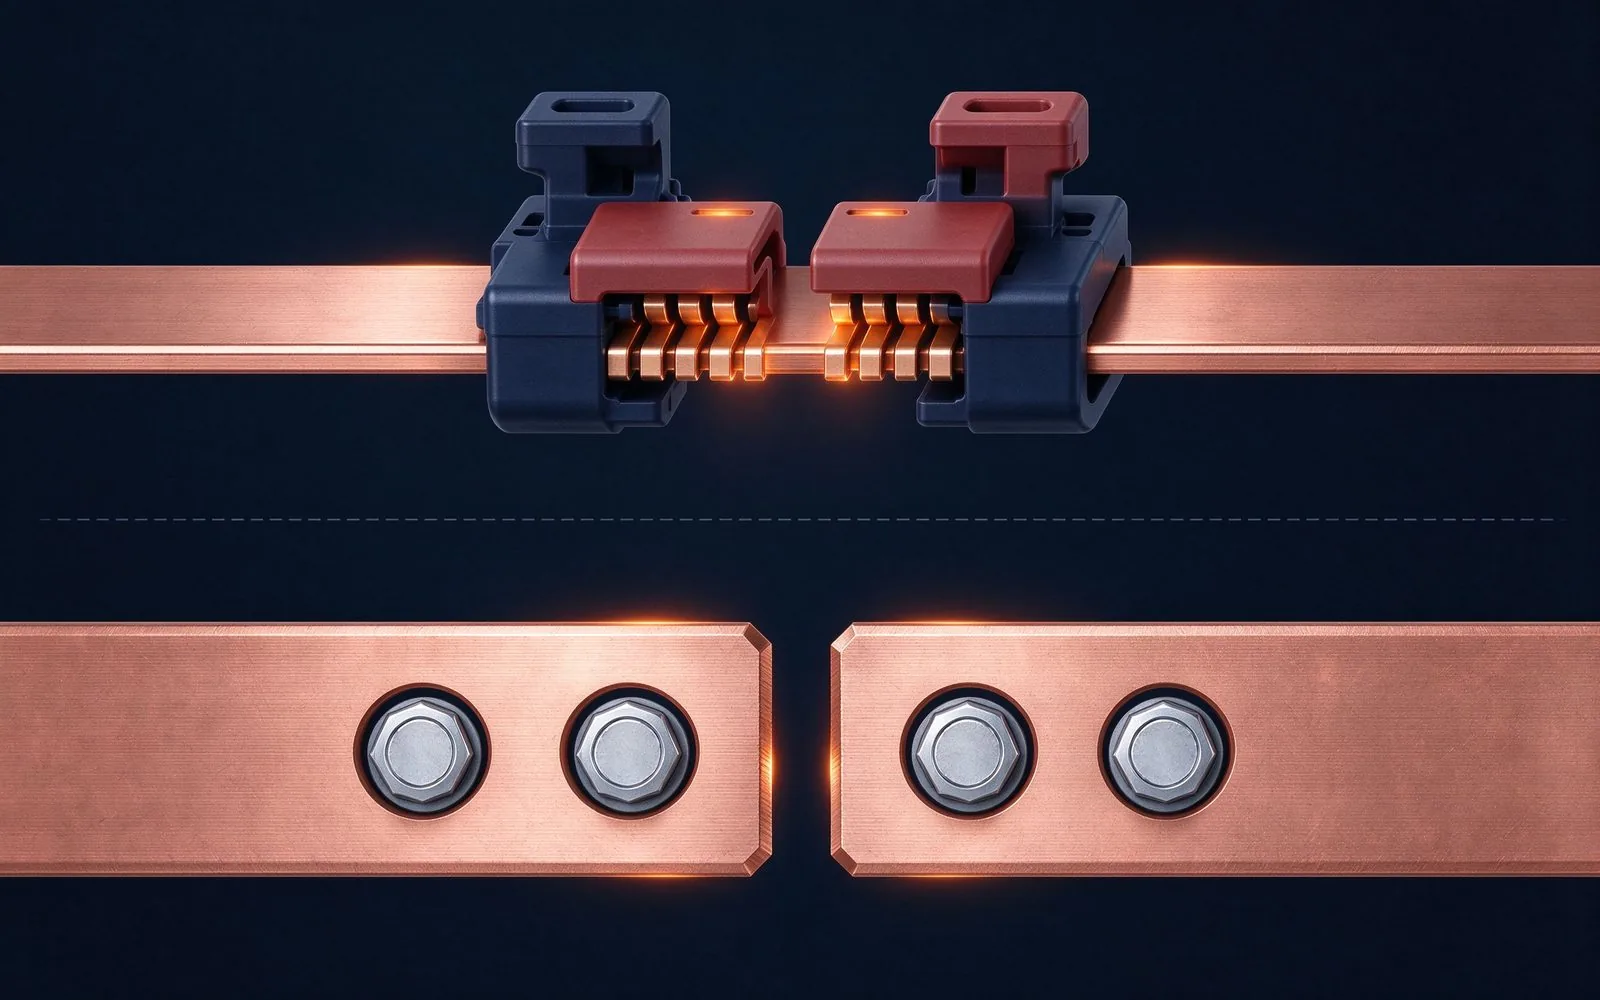
Le placage argent offre la résistance de contact la plus faible et la plus stable des trois, ce qui compte sur les joints à plus fort courant et sur les connexions qui sont faites et défaite à plusieurs reprises. C'est la norme pour de nombreux DC links onduleur, contacts d'appareillage et connexions EV haute puissance, où quelques micro-ohms d'économie valent de l'argent réel en pertes et température. Les compromis : l'argent se ternit en environnements sulfureux (bien que le film de sulfure reste conducteur), il coûte substantiellement plus cher que l'étain, et il est réservé aux joints où l'ingénierie justifie le surplus. Sur les barres DC-link onduleur, le placage argent sur les bornes côté condensateur est courant ; sur les barres de baie batterie, c'est généralement inutile. La règle achat : spécifiez l'argent là où la densité de courant est élevée et que la perte compte ; spécifiez l'étain partout ailleurs.

Schéma de connexions de barre montrant les surfaces de joint plaquées
Les surfaces de joint portent la décision de finition : argent sur les chemins à plus fort courant, étain par défaut.

4. Le nickel : corrosion d'abord, conductivité ensuite

Le placage nickel est choisi pour la résistance à la corrosion et le service à haute température, pas pour la faible résistance. Le nickel tient dans les environnements marins, très humides et chimiquement agressifs où l'étain se dégraderait, et il tolère des températures de fonctionnement plus élevées. L'inconvénient : l'oxyde de nickel est dur et résistif, donc les joints boulonnés nécessitent une force plus élevée pour atteindre un contact stable, et les surfaces nickelées sont parfois spécifiées comme sous-couche sous l'argent ou l'étain plutôt que comme finition finale. En pratique, le nickel apparaît sur les barres pour la traction, l'offshore et l'aérospatiale, et sur les bornes exposées à des agents de nettoyage agressifs. Pour le service industriel et de stockage standard, c'est généralement le mauvais premier choix — mais c'est la bonne réponse dans son créneau. Le guide corrosion-placage couvre la cartographie environnementale plus en profondeur.

5. La matrice de comparaison

PropriétéÉtain (Sn)Argent (Ag)Nickel (Ni)
Résistance de contactBonne, stableLa plus faiblePlus élevée, sensible à la force
Résistance à la corrosionBonne (humide/doux)Moyenne (ternissure sulfureuse)Excellente (marin/agressif)
Température de service max~150 °C (fusion 232 °C)~250 °C+~400 °C+
Épaisseur typique3–10 µm3–15 µm2–8 µm (souvent sous-couche)
Coût relatif1,0× (référence)1,5–3×1,1–1,6×
Durabilité connexion-déconnexionBonneExcellenteBonne
Usage typique barreDéfaut batterie, ESS, industrielDC links fort courant, appareillageTraction, marin, haute température, sous-couche

Les chiffres de coût sont des fourchettes indicatives, pas des devis ; l'épaisseur et le coût dépendent de la géométrie de la pièce et du volume. La décision de finition doit être associée au choix du matériau conducteur, parce que le comportement du placage interagit avec le métal de base.

6. La densité de courant définit la première découpe

Commencez la sélection par la densité de courant par joint. En dessous d'environ 200 A par connexion, l'étain l'emporte : la résistance de contact est adéquate, le coût est bas, et le comportement terrain est éprouvé. Entre 200 A et 1 000 A, le choix dépend de l'économie des pertes — un joint étamé qui économise 5 µΩ à 500 A économise 1,25 W par joint, ce qui compte lorsqu'une baie à grandes cellules a une centaine de joints et une enceinte scellée. Au-dessus de 1 000 A, l'argent est généralement justifié sur le chemin DC principal. La table d'ampacité donne le côté courant de l'équation ; la décision de placage est le côté résistance. Les ingénieurs de SHANYUAN modélisent les deux ensemble dans le budget thermique avant que la finition ne soit verrouillée. Pour les très hauts courants (au-delà de 2 000 A par barre), on croise souvent un placage argent sur les seules zones de contact, avec le reste de la pièce en étain : cette solution hybride capte les micro-ohms critiques là où ils coûtent cher, sans payer le prix fort sur toute la surface de la barre. La limite pratique est la définition précise des masques de placage dans le dessin, pour éviter une asymétrie d’épaisseur entre pièces d’un même lot.

7. L'environnement décide de la seconde découpe

L'environnement filtre les candidats : les conteneurs humides et les sites côtiers poussent vers l'étain ou le nickel ; l'air industriel chargé de sulfure nuit à l'argent sauf si scellé ; le service marin et aux agents chimiques agressifs pointe vers le nickel ; les joints à haute température (au-dessus d'environ 150 °C) excluent l'étain. L'altitude et la condensation comptent plus qu'elles ne devraient — une armoire ESS scellée peut subir des cycles de condensation qui sollicitent les finitions. L'approche pratique est une courte checklist environnementale sur chaque RFQ : plage de température, humidité, risque de condensation, exposition chimique, altitude. Cette liste transforme un debat sur le placage en consultation dans une table, et évite l'échec classique d'une finition électrique parfaite qui corrode en service. La gamme de composants pour barres omnibus inclut le matériel d'accouplement et les isolateurs qui complètent le tableau environnemental. En altitude, la tenue diélectrique diminue, mais le placage lui-même n’est pas directement affecté ; en revanche, la condensation répétée dans une armoire non respirante crée un micro-environnement humide qui justifie un étain plus épais (8 à 10 µm) plutôt qu’un étain minimum de 3 µm, faute de quoi la porosité initiale devient un point de pitting visible après deux ou trois hivers.

8. Accès maintenance et stabilité du couple

La façon dont un joint est entretenu décide de l'importance de la finition. Les joints boulonnés qui sont re-sertis sur site nécessitent des finitions à frottement stable et comportement prévisible de l'oxyde — l'étain et l'argent se qualifient tous deux ; le nickel nécessite un couple plus élevé documenté. Les joints qui ne sont jamais touchés peuvent être soudés et plaqués une fois pour toutes, et la finition n'est alors qu'une question de corrosion. Les connexions à connexion-déconnexion (prises de barre, points de sectionnement) favorisent l'argent pour la durabilité. Le point d'ingénierie : spécifiez la finition pour la durée de service, pas pour le premier assemblage. Une spécification de couple n'est aussi bonne que la stabilité du frottement de la finition, raison pour laquelle SHANYUAN documente l'épaisseur de placage, l'adhérence et les données de couple ensemble sur les enregistrements de qualité et d'essais.
9. Le contrôle de processus de placage fait partie de la spécification

Le nom de la finition n'est pas la spécification. L'étain d'une ligne propre et correctement prétraitée et l'étain d'une ligne expédiée sont des produits différents : adhérence, porosité et distribution d'épaisseur décident du comportement terrain, et ils sont fixés par le contrôle de processus. Une spécification de placage robuste inclut une épaisseur minimale, un essai d'adhérence (par ex. pli ou choc thermique), des limites de porosité et une attente en brouillard salin, plus un certificat de conformité par lot. La ligne de placage intégrée de SHANYUAN maintient ces paramètres et les enregistre par lot, ce qui rend la finition auditable lorsque le client de l'intégrateur le demande. Lorsque vous comparez des fournisseurs, demandez les enregistrements de placage, pas les brochures de placage — la différence apparaît sur le terrain, généralement deux ans plus tard.

10. Checklist RFQ pour le placage

  • Finition et épaisseur minimale avec la norme de référence (par ex. ASTM B545 pour l'étain, ASTM B700 pour l'argent).
  • Attente de résistance de contact à la force de fixation spécifiée.
  • Exigences d'essai d'adhérence et de porosité.
  • Durée d'essai brouillard salin ou humidité si l'environnement l'exige.
  • Plage de température de service (exclut l'étain au-dessus d'environ 150 °C).
  • Spécification de couple et attentes de re-sertage pour les joints boulonnés.
  • Certificat de conformité et enregistrements par lot.

Envoyez ceci avec le dessin mécanique et le cadre d'évaluation du fabricant, et la réponse de placage revient en un tour au lieu de trois.

11. Erreurs de placage courantes dans les RFQ

Cinq erreurs reviennent sans cesse. Premièrement, plaquer tout en argent parce que « cela doit être mieux » — cela coûte 1,5–3× l'étain et n'achète rien en dessous du seuil de courant. Deuxièmement, pas de spécification d'épaisseur, laissant la ligne libre de plaquer mince et d'échouer tôt. Troisièmement, ignorer la température et découvrir la refusion de l'étain sur un joint chaud. Quatrièmement, traiter le nickel comme une amélioration générique sans la documentation de couple dont il a besoin. Cinquièmement, sauter la vérification d'adhérence sur les géométries complexes où l'accumulation de bord et les zones d'épaisseur insuffisante se cachent. Chaque correction est une ligne dans le RFQ. Et en cas de doute, la conversation d'ingénierie est gratuite : contactez SHANYUAN avec le courant, l'environnement et le cycle de charge, et obtenez une recommandation de finition avec les chiffres derrière.

12. Synthèse de décision

Commencez par l'étain : c'est la valeur par défaut pour les barres batterie, ESS et industrielles, et c'est la bonne réponse pour la grande majorité des joints. Passez à l'argent lorsque la densité de courant est élevée et que la perte justifie le surplus. Choisissez le nickel lorsque la corrosion ou la température exclut les autres. Documentez l'épaisseur, l'adhérence, les essais et le couple dans le RFQ ; vérifiez le contrôle de processus chez le fournisseur ; et associez la décision de finition à la nuance du conducteur et à la conception du laminé plutôt que de traiter le placage comme une réflexion après coup. Fait ainsi, le placage cesse d'être une ligne de coût et devient la ligne de fiabilité qu'il est réellement.

L'étamage à 3–10 µm est la valeur par défaut des barres, équilibrant coût, protection contre la corrosion et résistance stable des joints boulonnés.
Le placage argent abaisse la résistance de contact au minimum et convient aux DC links fort courant et aux connexions à connexion-déconnexion à 1,5–3× le coût de l'étain.
Le nickel dessert le service très corrosif et à haute température mais nécessite une force de fixation plus élevée et est souvent une sous-couche.
SHANYUAN dispose d'une ligne de placage intégrée et documente l'épaisseur, l'adhérence, la porosité et les données de couple par lot.
FAQ

Questions fréquentes

Quel placage est standard sur les barres omnibus ?
L'étamage à 3–10 µm est la valeur par défaut de l'industrie pour les barres batterie, ESS et industrielles. L'argent est utilisé sur les DC links à fort courant où la perte en résistance de contact justifie le surplus ; le nickel dessert le service marin, à haute température et aux agents chimiques agressifs.
Quand dois-je spécifier un placage argent ?
Spécifiez l'argent lorsque la densité de courant par joint est élevée (grosso modo au-dessus de 1 000 A sur les chemins DC principaux), lorsque le joint est connecté et déconnecté à plusieurs reprises, ou lorsque l'économie des pertes favorise le surplus. En dessous d'environ 200 A, l'étain est normalement suffisant.
Le placage affecte-t-il l'ampacité de la barre omnibus ?
Pas la table d'ampacité elle-même, mais cela affecte la résistance du joint et donc l'élévation de température sous charge. Un placage médiocre ou incorrect transforme un joint en point chaud ; un placage correct maintient le joint à l'intérieur du budget thermique.
Que doit inclure une spécification de placage ?
Finition, épaisseur minimale, norme de référence, attente de résistance de contact, essais d'adhérence et de porosité, durée de brouillard salin ou humidité, plage de température de service, spécification de couple, et certificat de conformité par lot.
Connexes

Continuer la lecture

Corrosion du revêtement en service : brouillard salin, couplages galvaniques et défaillances terrain sur barres cuivre
Ingénierie des matériaux

Corrosion du revêtement en service : brouillard salin, couplages galvaniques et défaillances terrain sur barres cuivre

Le placage sur un contact de barre est une stratégie de corrosion autant qu'un pari de con

Lire l’article
Résistance de contact dans les jonctions boulonnées : spécifier, mesurer, contrôler
Guide technique

Résistance de contact dans les jonctions boulonnées : spécifier, mesurer, contrôler

Une jonction boulonnée est une résistance cachée dans un conducteur : la résistance de con

Lire l’article
David Osei
David OseiIngénieur marketing produit

David Osei est ingénieur marketing produit couvrant les gammes de barres omnibus laminées de SHANYUAN. Avec 9 ans d'expérience en marketing technique pour composants électriques, il traduit les besoins d'application en définitions de produits, guides de sélection et contenus techniques. Ti

Marketing produitSélection d'applicationContenu technique
Voir la bio complète

Concevoir une barre pour cette application ?

Envoyez le profil de courant, la classe de tension et les types de bornes — nos ingénieurs répondent sous un jour ouvré.