Le seuil laboratoire-vers-véhicule a été franchi. En juin 2026, Stellantis et Factorial ont annoncé l'intégration de la technologie tout-solide FEST de Factorial dans un véhicule de développement Dodge Charger Daytona et le démarrage d'un programme d'essai sur route — les premières cellules tout-solides dans un véhicule Stellantis. En juillet 2026, BMW testait son pack tout-solide dans un prototype i7, gardant l'architecture de production 400 V et ne permutant que les interconnexions niveau module. Pour quiconque conçoit l'architecture électrique d'un pack batterie, la question n'est plus si le tout-solide arrive, mais ce qu'il change dans la couche d'interconnexion.
Le seuil laboratoire-vers-véhicule a été franchi. En juin 2026, Stellantis et Factorial ont annoncé l'intégration de la technologie tout-solide FEST de Factorial dans un véhicule de développement Dodge Charger Daytona et le démarrage d'un programme d'essai sur route — les premières cellules tout-solides dans un véhicule Stellantis. En juillet 2026, BMW testait son pack tout-solide dans un prototype i7, gardant l'architecture de production 400 V et ne permutant que les interconnexions niveau module. Pour quiconque conçoit l'architecture électrique d'un pack batterie, la question n'est plus si le tout-solide arrive, mais ce qu'il change dans la couche d'interconnexion.
La stratégie d'intégration de BMW est le point de données le plus révélateur. Le pack prototype occupe les points de montage identiques à la batterie de production i7, conserve la même tension de bus nominale 400 V, et s'interconnecte avec le BMS eDrive troisième génération existant via une extension de protocole CAN FD — pas de nouveau contrôleur. Les ingénieurs n'ont remplacé que les interconnexions niveau module et ajouté des capteurs de pression localisés à l'intérieur de chaque enceinte d'empilage de cellules (VehicPulse, juillet 2026). Le message : l'adoption du tout-solide à court terme est un exercice d'intégration de pack, non une refonte de plateforme, et l'interconnexion électrique est l'un des rares composants qui change.
Les cellules tout-solide FEST de Factorial dans la Charger de Stellantis utilisent une architecture mécanique brevetée pour le confinement niveau cellule, pointant encore vers la même surface d'ingénierie : comment les cellules sont tenues, pressées, mesurées et interconnectées (annonce Factorial/Stellantis, juin 2026). L'interconnexion — barres, soudures, bornes — est là où les exigences de la nouvelle chimie atterrissent en premier.
Deux points de données de plus remettent la transition en contexte. Premièrement, la décision du prototype BMW de garder le BMS de production et d'ajouter seulement la mesure signifie que la couche d'interconnexion est traitée comme la pièce interchangeable du pack — le composant qui change en premier et que la chaîne d'approvisionnement doit être prête à ré-ingénierier rapidement. Deuxièmement, le programme d'essai sur route Stellantis-Factorial est explicitement un exercice d'architecture mécanique : le confinement des cellules, la pression et l'interface électrique sont validés ensemble sur la route, ce qui est là où la preuve de vibration et de cyclage thermique commence à s'accumuler pour les interconnexions tout-solides.
Pour les fournisseurs, le motif à travers les deux programmes est que la chimie des cellules est tenue constante tandis que l'intégration change. Cela favorise les fournisseurs qui peuvent bouger vite sur les refontes d'interconnexion niveau module, qui détiennent les données de soudure et de jointure depuis les premiers prototypes, et qui peuvent adapter la documentation du prototype à la production sans changement de format. La question de qualification n'est plus si la chimie fonctionne — c'est si la chaîne d'approvisionnement d'interconnexion peut suivre la chimie dans le véhicule au volume automobile et à la qualité automobile.
Les chimies tout-solides changent quatre variables niveau pack versus le lithium-ion d'aujourd'hui. Température de fonctionnement : plusieurs électrolytes solides préfèrent une température élevée, faisant basculer le paradigme de gestion thermique du refroidissement à la conditionnement. Comportement mécanique : les cellules tout-solides « respirent » différemment — moins de gonflement dans certaines chimies, plus de sensibilité au chemin de charge dans d'autres — de sorte que l'interconnexion doit survivre au mouvement dimensionnel sans fatigue. Sensibilité à la pression : la performance et la durée de vie des cellules dépendent de la pression d'empilage, ce qui signifie que la couche électrique doit coexister avec un système de bridage mécanique. Et, à court terme, la capacité en courant : les packs de démonstration sont construits avec des taux C prudents pendant que la chimie mûrit.
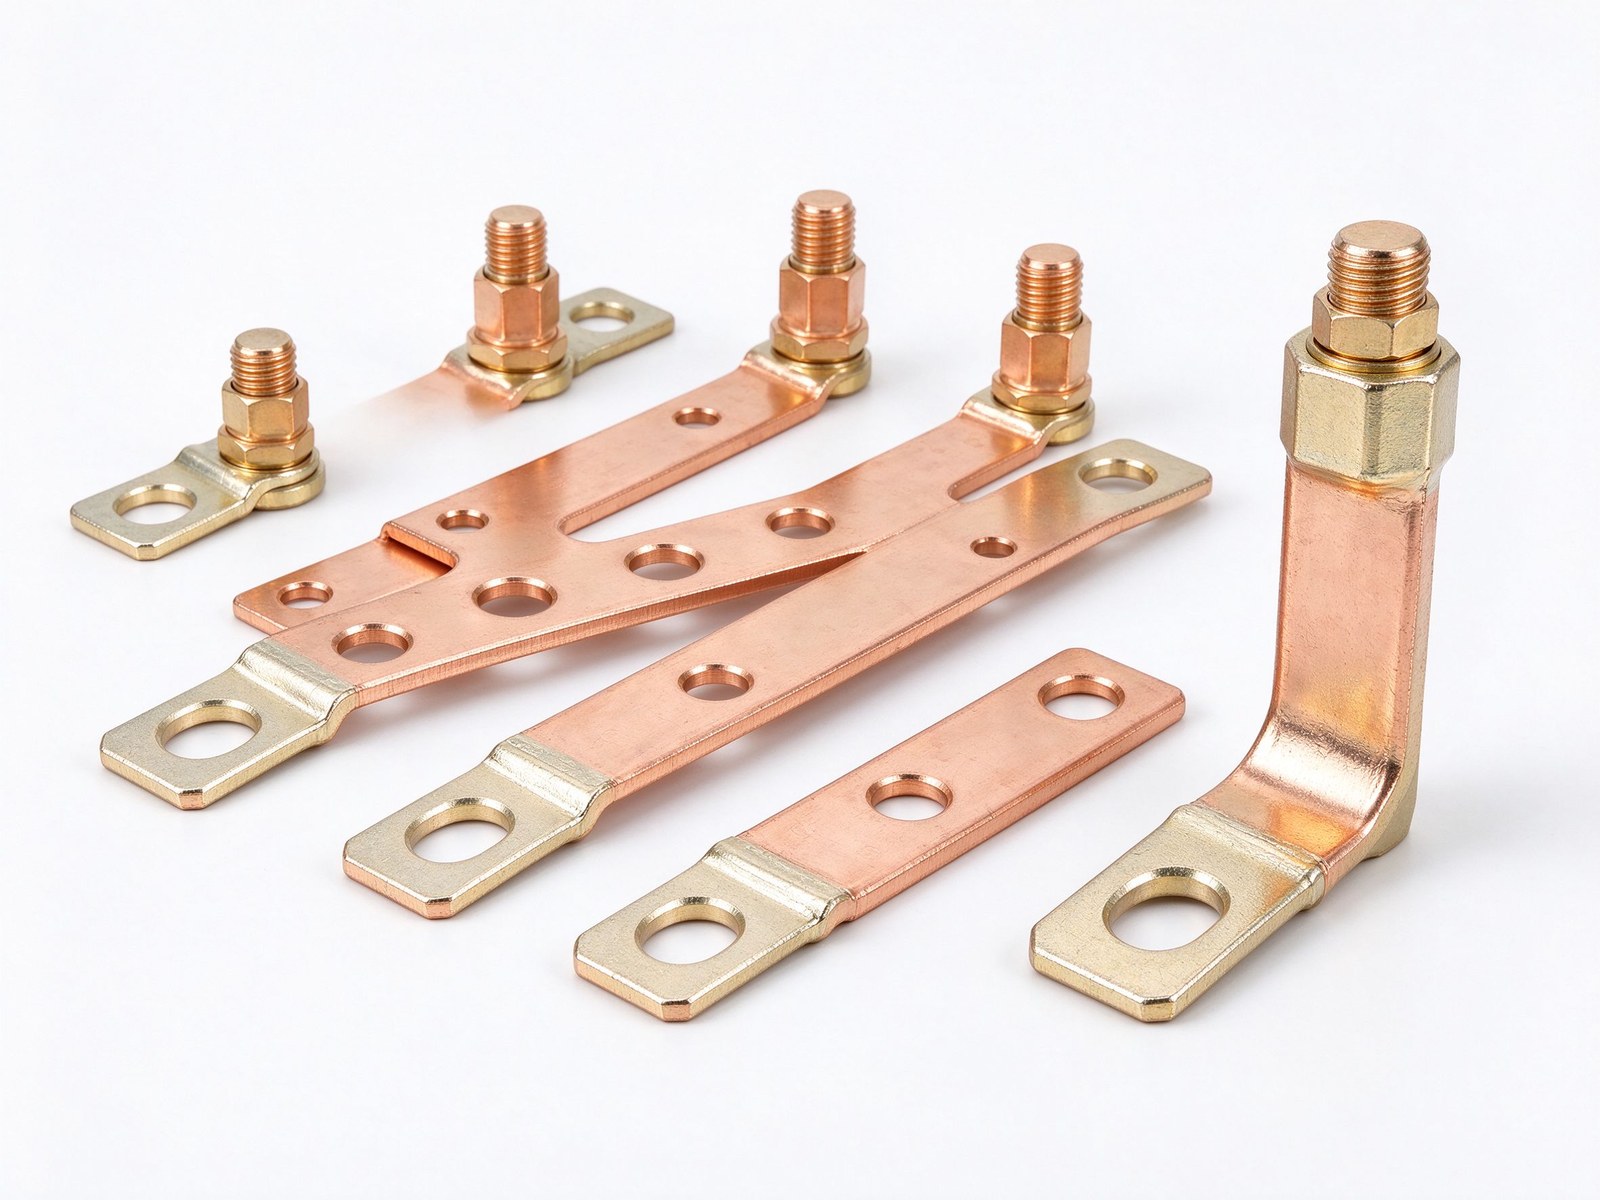
Chacune de ces variables touche la barre entre les cellules et les modules.
BMW a gardé 400 V ; de nombreux nouveaux programmes sont 800 V. La décision de plateforme n'est pas changée par la chimie de l'électrolyte. Ce qui change est le chemin du courant. Les packs semi-solides faisant tourner une décharge soutenue 1-3 C dans une architecture 800 V ciblent une résistance de joint sous 0,15 mΩ par connexion de barre, vérifiée par mesure Kelvin quatre fils sur 100 % des joints de production (Horizon Power, août 2026). C'est une cible de fabrication et d'inspection, non seulement une cible de conception.
Au niveau pack, la même hiérarchie s'applique que dans un pack conventionnel : les barres primaires interconnectent les bornes de cellules en modules, les barres secondaires interconnectent les modules en pack (revue MDPI, juillet 2026). La différence est la tolérance au mode de défaillance : les packs tout-solides sont spécifiés avec des budgets de résistance plus serrés et une inspection de soudure et de joint plus rigoureuse parce que le pack est moins tolérant à un joint chaud lorsque les fenêtres de fonctionnement sont plus étroites.
L'analyse d'ingénierie de Jumai le dit sans ambages : pour accommoder la « respiration » mécanique des packs tout-solides sans déchirer les bornes, les barres laminées de cuivre flexibles et les connecteurs tressés en cuivre passent de composants spécialisés à des exigences obligatoires pour chaque connexion cellule-à-cellule (Jumai Hardware Technology, mars 2026). La logique est mécanique : une barre rigide couple le mouvement de la cellule directement dans la soudure ou le boulon ; un connecteur laminé flexible absorbe le mouvement, gardant le stress de l'interface de joint bas.
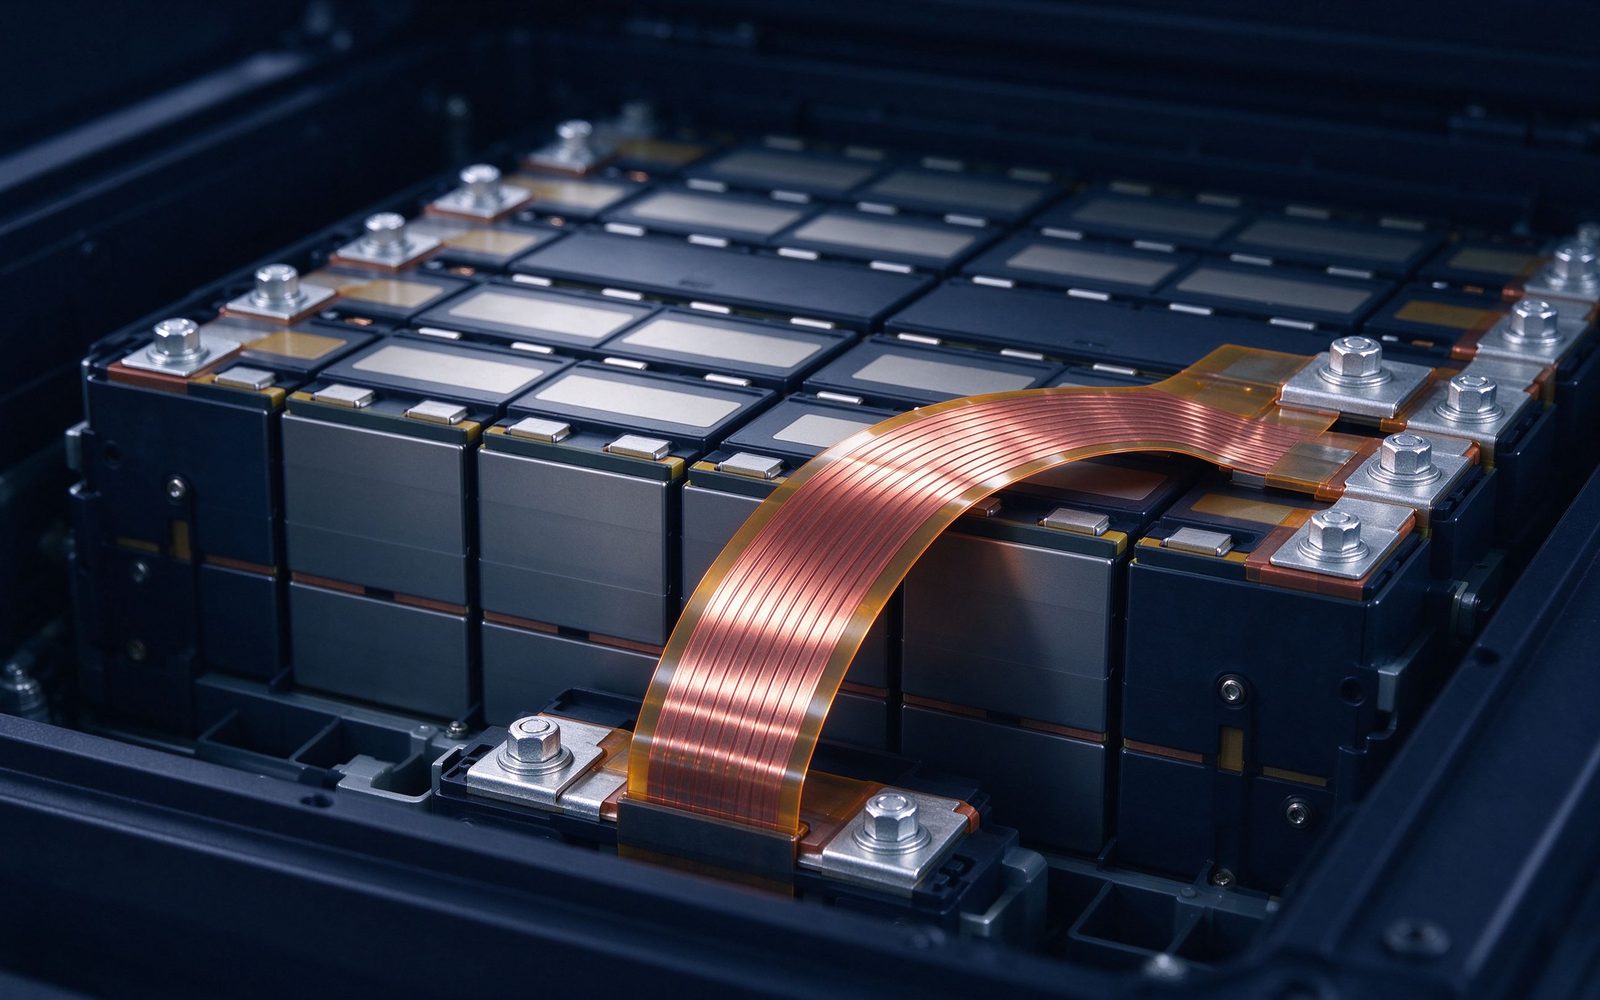
SHANYUAN construit à la fois les empilés laminés rigides et les barres isolées flexibles, de sorte que la décision rigide-contre-flexible peut être prise par connexion plutôt qu'imposée une fois pour tout le pack.
À l'interface cosse-vers-barre, la soudure ultrasonique est préférée sur les programmes semi-solides parce qu'elle évite la zone affectée par la chaleur que la soudure laser ou par résistance introduit dans un environnement de cellule sensible à la pression (Horizon Power, 2026). Les soudures ultrasoniques créent un joint à l'état solide sous le point de fusion, ce qui préserve le placage et minimise la distorsion. L'arbitrage est les limites de surface de joint : les têtes de soudure ultrasonique bornent la surface de soudure pratique, de sorte que les grandes sections nécessitent plusieurs points de soudure ou une approche hybride.
La soudure laser revient au niveau module et pack là où la géométrie de joint est accessible et la chaleur peut être gérée. Le bon choix dépend du format de cellule, du matériau de cosse (cuivre, aluminium, ou nickelé) et du budget de pression du pack — une décision que notre bureau d'études soutient avec les conseils de soudage et d'assemblage construits depuis la pratique de production.
La performance des cellules tout-solides dépend de la pression d'empilage, et le système de bridage qui l'applique siège désormais par-dessus l'interconnexion électrique. Deux conséquences suivent. Premièrement, l'empreinte de la barre doit laisser de la place aux plaques de distribution de pression et à la mesure ; deuxièmement, les connexions boulonnées barre-vers-module doivent tenir leur précharge pendant que le pack est comprimé et pendant qu'il cyclage thermiquement.
Les règles de conception pour les connexions boulonnées — précharge, rondelles Belleville, fatigue de cyclage thermique — deviennent de l'ingénierie niveau pack plutôt qu'une sélection de quincaillerie. Le guide de connexion barre-à-barre couvre la pratique de joint boulonné, et notre guide sur la vibration et la conception de joint boulonné ajoute les règles mécaniques pour un environnement de pack bridé en pression.
L'exigence de pression a un effet de second ordre sur la barre qui est facile à manquer : le système de bridage occupe de l'espace et ajoute de la masse, et l'empreinte de la barre doit partager l'enveloppe d'empilage de cellules avec lui. Une disposition de pack conçue autour d'une barre rigide pleine largeur peut devoir passer à une interconnexion segmentée ou flexible simplement pour laisser de la place à la plaque de pression et ses capteurs. C'est pourquoi les dispositions mécaniques et électriques sont désormais conçues ensemble plutôt que séquentiellement — le dessin de la barre et le dessin de la plaque de pression sont le même dessin dans un programme tout-solide.
La couche de mesure renforce le point. Les capteurs de pression localisés, comme ajoutés dans le prototype BMW, ont besoin d'espace de montage, de chemins de câblage et d'isolation électrique de la barre. Une barre laminée avec prises de mesure intégrées peut accueillir la mesure de température sur le plan de conducteur lui-même, tandis que les capteurs de pression montent sur la structure mécanique — une séparation propre de la mesure électrique et mécanique qui simplifie le câblage BMS et la séquence d'assemblage.
Certaines chimies tout-solides opèrent le plus efficacement à température élevée, ce qui fait basculer le problème thermique de « garder-le-frais » à « le garder dans la fenêtre ». Le rôle thermique de la barre change en conséquence : au lieu de maximiser le rejet de chaleur, le pack veut un chemin du courant prévisible et à faible gradient de température dont les pertes sont connues et dont la chaleur peut être dirigée vers le système de conditionnement thermique du pack.
La construction laminée aide ici parce que la face plane du laminé se couple à la plaque de conditionnement sur une grande surface prévisible. La même géométrie qui rejette la chaleur dans un pack conventionnel devient une interface thermique contrôlée dans un pack tout-solide.
Le prototype de BMW a ajouté des capteurs de pression localisés à l'intérieur des empilés de cellules et le pack de BMW a retenu le BMS de production avec une extension CAN FD. Ce motif — garder le contrôleur, ajouter la mesure — place la couche d'interconnexion dans la boucle de mesure. La mesure de température montée sur la barre est directe ; la mesure de pression exige que la conception mécanique alloue l'espace et le montage pour les capteurs au niveau de l'empilage de cellules.
Pour la part de SHANYUAN, les barres BMS avec prises de mesure intégrées sont une famille de produits standard, de sorte que le chemin de mesure est conçu dans le laminé plutôt qu'ajouté comme câblage sur site.
La cible 0,15 mΩ par joint avec vérification Kelvin quatre fils sur 100 % des joints est un engagement de fabrication. Cela change la façon dont les fournisseurs de barres travaillent : l'épaisseur de placage devient une variable contrôlée par lot (étain, argent, nickel), les paramètres de soudure sont capturés par joint, et la résistance électrique est mesurée au joint, non déduite de la conductivité du matériau. Les relevés d'inspection deviennent partie du fichier qualité du pack.
L'usine de SHANYUAN est configurée pour cela : inspection dimensionnelle, contrôles de placage et essai d'arrachage sur les bornes, avec des relevés qui soutiennent les soumissions façon PPAP depuis les OEM de batterie.
Verified Market Reports dimensionne la barre de cuivre pour le marché de la batterie VE et de l'onduleur avec l'adoption du tout-solide comme moteur de croissance explicite, notant que des modules batterie plus grands et un flux de courant croissant exigent des barres avec section renforcée et capacité de gestion thermique (Verified Market Reports, mai 2026). À mesure que les formats de cellules grandissent et que la tension du pack monte, le contenu en cuivre par pack tend à la hausse avant même que la chimie change — le tout-solide accélère le basculement vers des empilés laminés plus minces et à surface plus élevée.
Cinq questions décident si un partenaire de barre est prêt pour les programmes tout-solide : Pouvez-vous documenter la résistance de joint sur des pièces de production (non des prototypes) ? Pouvez-vous construire à la fois des interconnexions laminées rigides et flexibles ? Dimensionnez-vous pour un environnement de pack bridé en pression, incluant la précharge de joint boulonné et le cyclage thermique ? Pouvez-vous intégrer des prises de mesure pour l'instrumentation de température et de pression ? Et pouvez-vous soutenir une documentation façon PPAP et des relevés FAT bilingues ? Si la réponse à l'une de celles-ci est un haussement d'épaules, le fournisseur n'est pas prêt.
Pour les programmes de pack avec le tout-solide sur la feuille de route, le mouvement pratique est de geler l'architecture électrique maintenant et qualifier l'interconnexion au même rythme dessin-et-prototype utilisé pour les chimies actuelles. La plateforme 400 V / 800 V, la disposition du module et le pas de bornes sont les variables qui ne changeront pas avec l'électrolyte ; l'interconnexion est là où le changement atterrit. Envoyez votre disposition de module et profil de courant au bureau d'études SHANYUAN et nous dimensionnerons l'interconnexion — rigide, flexible ou un mélange — contre l'enveloppe de pression et de température du pack. Démarrez avec notre page des barres de batterie ou la page d'application VE.
Le format de cellule pilote la géométrie d'interconnexion. Les cellules pochette présentent des cosses larges et minces qui favorisent les connecteurs laminés flexibles ou les étriers tressés ; les cellules prismatiques présentent des bornes qui favorisent les barres rigides avec interfaces boulonnées ou soudées ; les cellules cylindriques en grands formats évoluent vers des barres qui combinent plots de soudure et prises de mesure en un seul poinçonnage. Les programmes tout-solide suivent jusqu'ici le format de cellule hôte, ce qui signifie que la chaîne d'approvisionnement d'interconnexion doit être prête pour les trois à la fois.
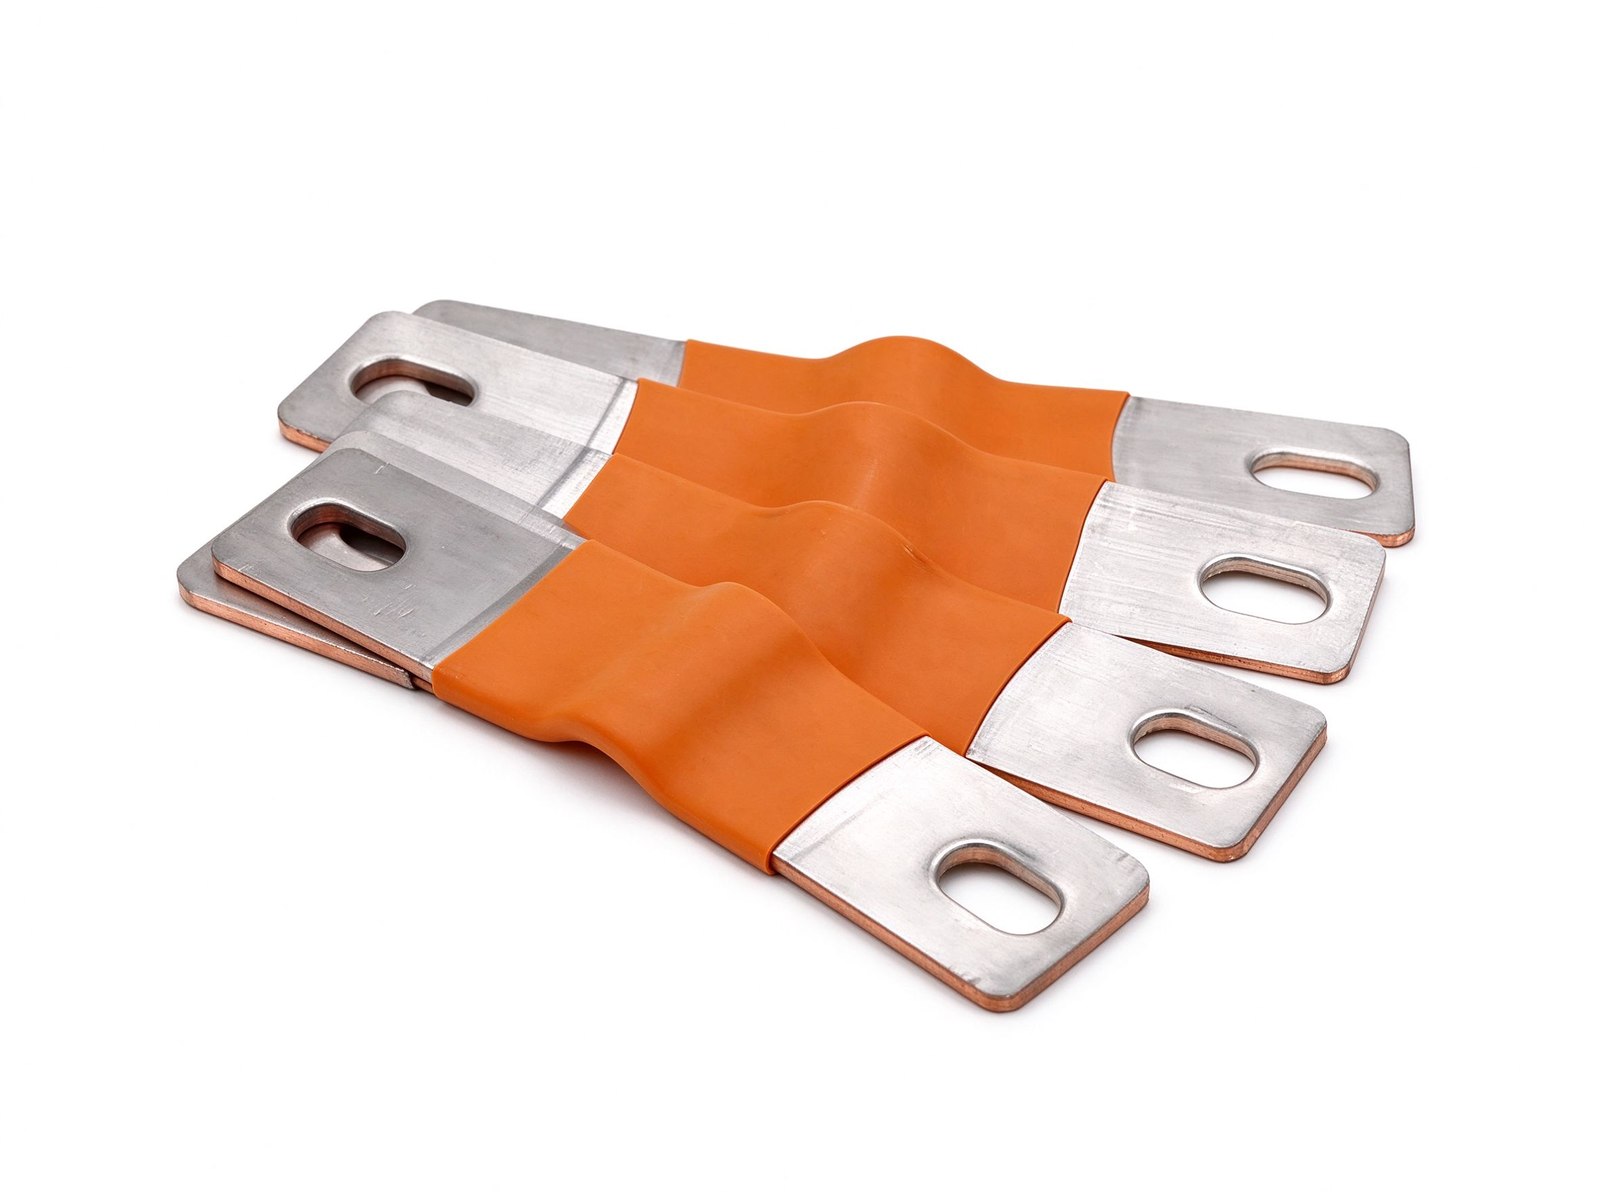
La leçon pour les équipes de pack est de geler le format de cellule avant de geler l'interconnexion : la conception de la barre, le procédé de soudure et le plan d'inspection héritent tous de la décision de format. Notre famille de barre d'interconnexion de cellule double couche montre les options de géométrie pour les interconnexions niveau module, et le guide de simulation d'impédance montre comment la disposition d'interconnexion est validée avant que les prototypes soient soudés.
Les packs tout-solides ne changent pas les règles fondamentales de ligne de fuite et dégagement, mais ils changent l'enveloppe de fonctionnement dans laquelle ces règles doivent tenir. Si le pack tourne chaud pour une conductivité d'électrolyte optimale, l'ambiance pour le calcul de ligne de fuite monte ; si le pack est bridé en pression, les chants de la barre siègent sous charge mécanique, et la ligne de fuite le long du chant laminé devient un problème couplé mécanique-thermique-électrique.
La réponse de conception est la même pratique que nous appliquons sur chaque pièce laminée : diélectrique et étanchéité des chants sélectionnés pour la classe de tension, distances de ligne de fuite dimensionnées avec marge, et espacement de bornes fixé de sorte que l'installation ne puisse réduire les distances. Le guide de conception de ligne de fuite et dégagement documente la méthode de dimensionnement en détail.
Les chimies tout-solides sont vantées en partie pour la charge plus rapide — des taux C plus élevés sans le risque d'emballement thermique des électrolytes liquides. Pour l'interconnexion, un taux C plus élevé signifie un courant d'impulsion plus élevé à travers la même section, ce qui soulève deux exigences : le budget de résistance de joint se resserre (I2R à 3 C est neuf fois la perte à 1 C), et le chemin thermique doit gérer l'impulsion sans ramper au-delà de la fenêtre de température du pack.
Une barre laminée avec plaque froide liée répond aux deux : le laminé plat couple la chaleur de l'impulsion à la plaque de conditionnement rapidement, et le calcul d'élévation documenté au taux C du cas le plus défavorable devient partie du dossier de sécurité du pack. La méthode de conception thermique est couverte dans notre guide de conception de gestion thermique.
La qualification d'une interconnexion de pack tout-solide suit une séquence familière avec des portes plus serrées : rapports dimensionnels et de placage de première pièce, mesure de résistance de joint sur prototypes, essai de cyclage thermique et vibration à l'enveloppe du pack, qualification du procédé de soudure pour l'interface cosse, et documentation façon PPAP pour la production. La différence avec les packs conventionnels est la dimension de pression : le plan d'essai d'interconnexion doit inclure l'état bridé, non debout libre.
Les fournisseurs qui détiennent déjà la discipline documentaire ferroviaire ou automobile — relevés d'inspection, traçabilité de lot, rapports bilingues — sont ceux qui franchissent ces portes sans une seconde ronde. Le conseil pratique : engagez le fournisseur de barre à la décision de format de cellule, non après que la disposition du pack est gelée.
Les OEM de batterie qualifient les fournisseurs avec une chaîne de documentation que les programmes tout-solide hériteront et resserreront : certificats matériau pour le cuivre et le diélectrique, relevés d'épaisseur de placage par lot, rapports dimensionnels par première pièce, mesures de soudure ou résistance de joint par unité, et la preuve d'essai niveau pack pour l'interconnexion. Les programmes tout-solides ajoutent la dimension de pression au dossier — le schéma de bridage, le relevé d'essai de pression et le comportement du joint dans l'état bridé.
Pour le fournisseur, l'implication pratique est que le système de documentation fait partie du système de fabrication. Les relevés doivent être générés par pièce, non reconstruits après coup, et la traçabilité de lot doit survivre à la vie du véhicule. Les fournisseurs qui font déjà tourner cette discipline pour les programmes automobiles — inspection dimensionnelle, de placage et d'arrachage sur chaque lot — sont ceux qui franchissent un audit tout-solide sans reprise. La même chaîne de preuve est décrite sur notre page qualité.
La chaîne de documentation a aussi une dimension de coût que les programmes de pack sous-estiment : le dossier d'interconnexion suit le véhicule. Un pack batterie en service pendant une décennie est inspecté, entretenu et finalement recyclé ; les relevés de la barre — certificats matériau, lots de placage, données de soudure, valeurs de résistance de joint — doivent survivre à toute cette vie sous une forme que l'entretenant et le recycleur peuvent utiliser. Les fournisseurs qui construisent le relevé par pièce, avec traçabilité de lot, donnent au propriétaire du pack un actif plutôt qu'un passif, et cet actif devient partie de l'argument de valeur résiduelle du pack dans l'économie de flotte.
La couche d'interconnexion est une petite part du coût du pack et une grande part du risque du pack, ce qui est exactement pourquoi sa structure de coût compte. Le contenu en cuivre suit le chemin du courant et la géométrie du laminé ; le placage est un coût de procédé qui croît avec la surface ; le procédé de soudure ou de boulonnage ajoute un coût d'équipement et d'inspection ; et la documentation ajoute une charge générale qui s'étend avec les exigences de traçabilité de lot. Dans les programmes tout-solides, la part de connecteurs flexibles de l'interconnexion tend à monter — les connecteurs laminés flexibles ou tressés coûtent plus cher par ampère que les barres rigides, mais ils achètent la survie mécanique qu'une barre rigide ne peut garantir.
La leçon de budgétisation pour les équipes de pack : n'optimisez pas l'interconnexion sur le coût unitaire seul. Un joint qui économise un dollar et coûte un retour sous garantie n'est pas une économie ; la cible est le joint documenté, inspecté, dont la résistance et le comportement mécanique sont reproductibles. C'est le même raisonnement derrière la spécification des barres isolées flexibles là où le pack respire.
Send the current profile, voltage class and terminal types — our engineers reply within one business day.
