全固体電池の車載化がパック構造を変える。高エネルギー密度パックがバスバーに求める外形・絶縁要件を整理する。
全固体電池の車載化がパック構造を変える。高エネルギー密度パックがバスバーに求める外形・絶縁要件を整理する。
BMW の統合戦略が最も示唆的なデータポイント。試作パックは量産 i7 バッテリと同一取付点を占め、同じ 400 V 公称バス電圧を保ち、CAN FD プロトコル拡張で既存第三世代 eDrive BMS に接続する――新コントローラなし。エンジニアはモジュールレベル相互接続だけを交換し、各セルスタック筐体内に局所圧力センサを追加した(VehicPulse、2026 年 7 月)。メッセージ:近期の固体採用はプラットフォーム再設計でなくパック統合作業であり、電気相互接続は変わる数少ない部品の一つ。
Stellantis Charger の Factorial FEST 固体セルは、セルレベル閉じ込めに特許機械アーキを使い、再び同じ工学面を指す:セルが保持・加圧・検知・相互接続される方法(Factorial/Stellantis 発表、2026 年 6 月)。相互接続――バスバー、溶接、端子――は新化学の要件が最初に着地する箇所。
さらに二つのデータポイントが移行を文脈化。第一に BMW 試作が量産 BMS を保ちセンシングのみ追加した決定は、相互接続層がパックの交換可能部品として扱われていることを意味する――最初に変わり、サプライチェーンが迅速に再工学準備せねばならない部品。第二に Stellantis-Factorial 路上試験プログラムは明示的に機械アーキ作業:セル閉じ込め・圧力・電気インターフェースが路上で共に検証され、そこで固体相互接続の振動・熱サイクル証拠が蓄積し始める。
供給業者にとって両プログラムにわたるパターンは、統合が変わる一方セル化学は一定に保たれること。それは、モジュールレベル相互接続再設計を速やかに動かせる供給業者、初試作から溶接・継手データを保持する供給業者、そしてフォーマット変更なしに試作から量産へ文書をスケールできる供給業者を支持する。認定の問いはもはや化学が動くかでなく、相互接続サプライチェーンが自動車量産・品質で化学を車両へ追従できるか。
固体化学は今日のリチウムイオンに対し四つのパックレベル変数を変える。動作温度:いくつかの固体電解質は高温を好み、熱管理パラダイムを冷却からコンディショニングへシフト。機械挙動:固体セルは「呼吸」が異なる――ある化学では膨張が少なく、他では荷重経路感受性が高い――だから相互接続が疲労なしに寸法移動に耐えねばならない。圧力感受性:セル性能・寿命がスタック圧力に依存し、電気層が機械クランプ系と共存せねばならない。そして近期では電流容量:実証パックは化学が成熟する間、控えめな C レートで作られている。
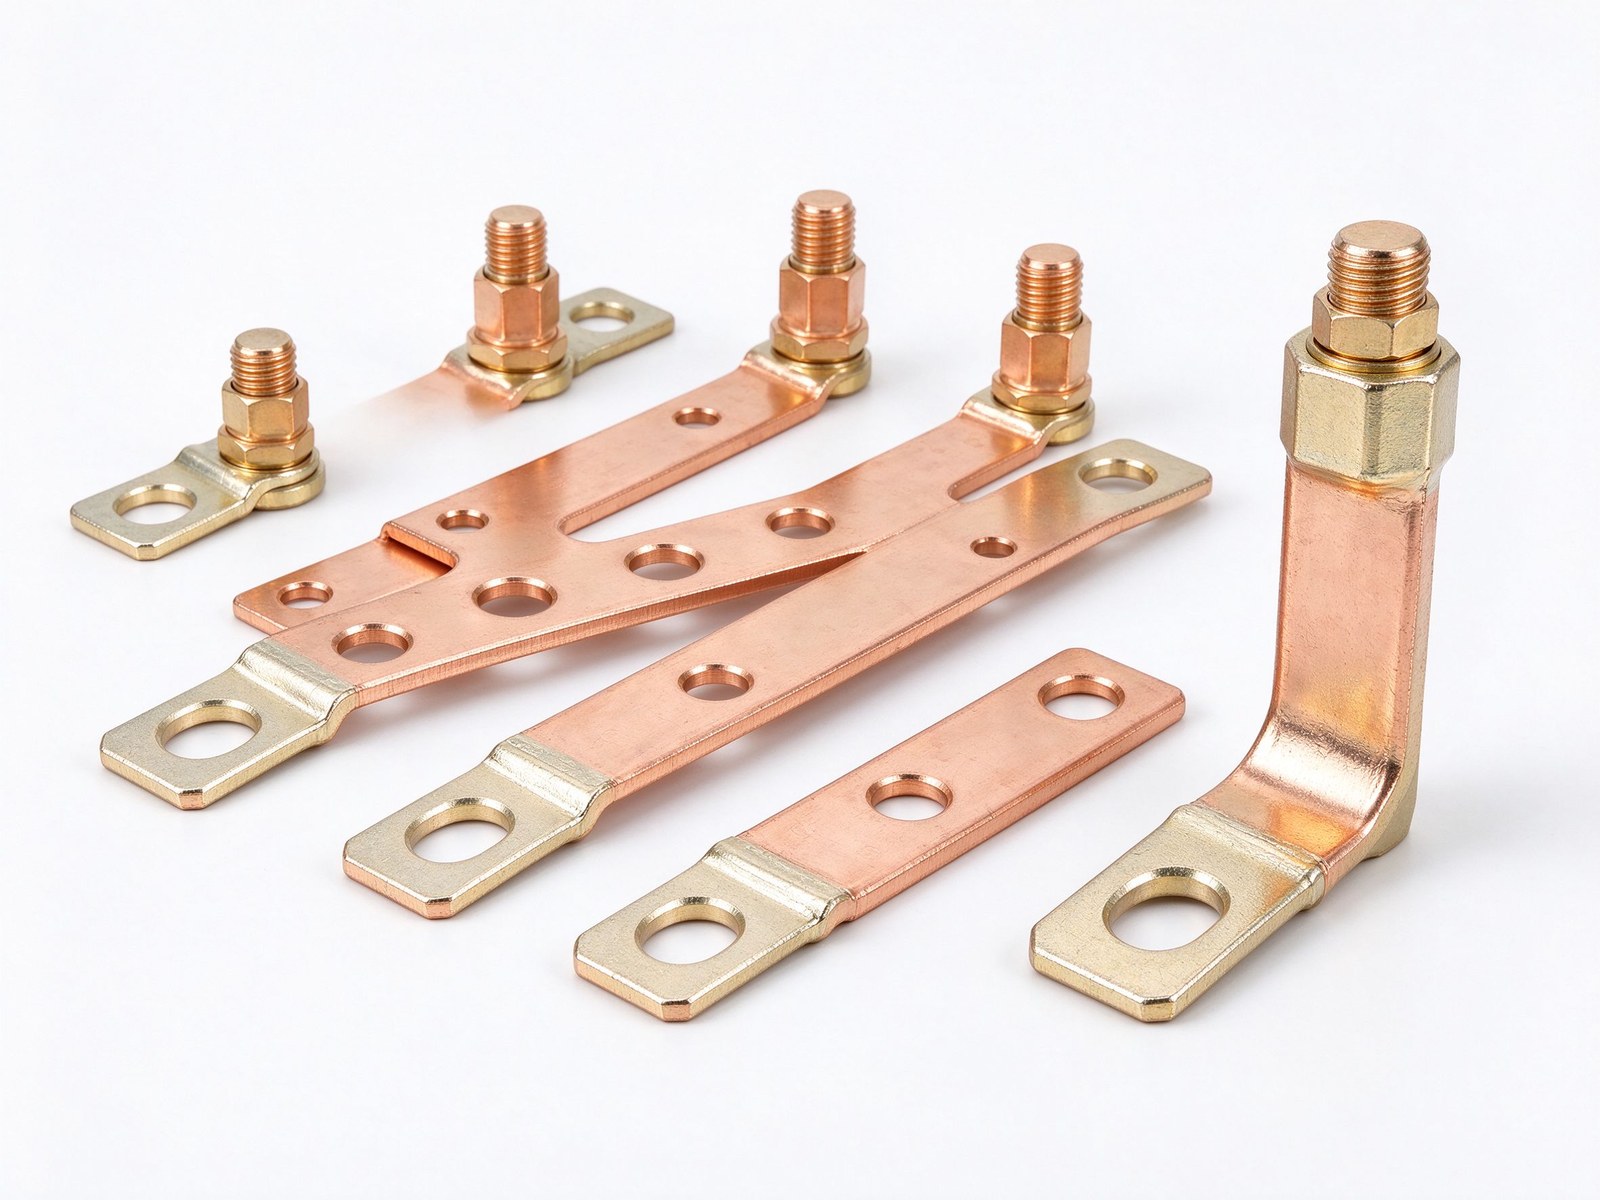
それら変数のすべてが、セル間・モジュール間のバスバーに触れる。
BMW は 400 V を保った;多くの新プログラムは 800 V。プラットフォーム決定は電解質化学で変わらない。変わるのは電流経路。800 V アーキへ持続 1–3 C 放電を流す準固体パックは、バスバー接続あたり 0.15 mΩ 未満の継手抵抗を目標とし、量産継手 100% で四線式ケルビン測定により検証する(Horizon Power、2026 年 8 月)。それは設計目標だけでなく製造・検査目標。
パックレベルでは従来パックと同じ階層が適用:一次バスバーがセル端子をモジュールへ相互接続し、二次バスバーがモジュールをパックへ相互接続する(MDPI レビュー、2026 年 7 月)。違いは故障モード許容:固体パックは、動作窓が狭いときホット継手に対しパックがより許容的でないため、よりタイトな抵抗予算とより厳格な溶接・継手検査で仕様されている。
Jumai の工学分析は露骨に述べる:固体パックの機械的「呼吸」を端子を引き裂かずに収めるため、可撓積層銅バスバーと編組銅コネクタが、専門部品からすべてのセル間接続の必須要件へ移行する(Jumai Hardware Technology、2026 年 3 月)。論理は機械的:剛バーはセル動きを溶接またはボルトへ直接結合;可撓積層コネクタは動きを吸収し、継手界面応力を低く保つ。
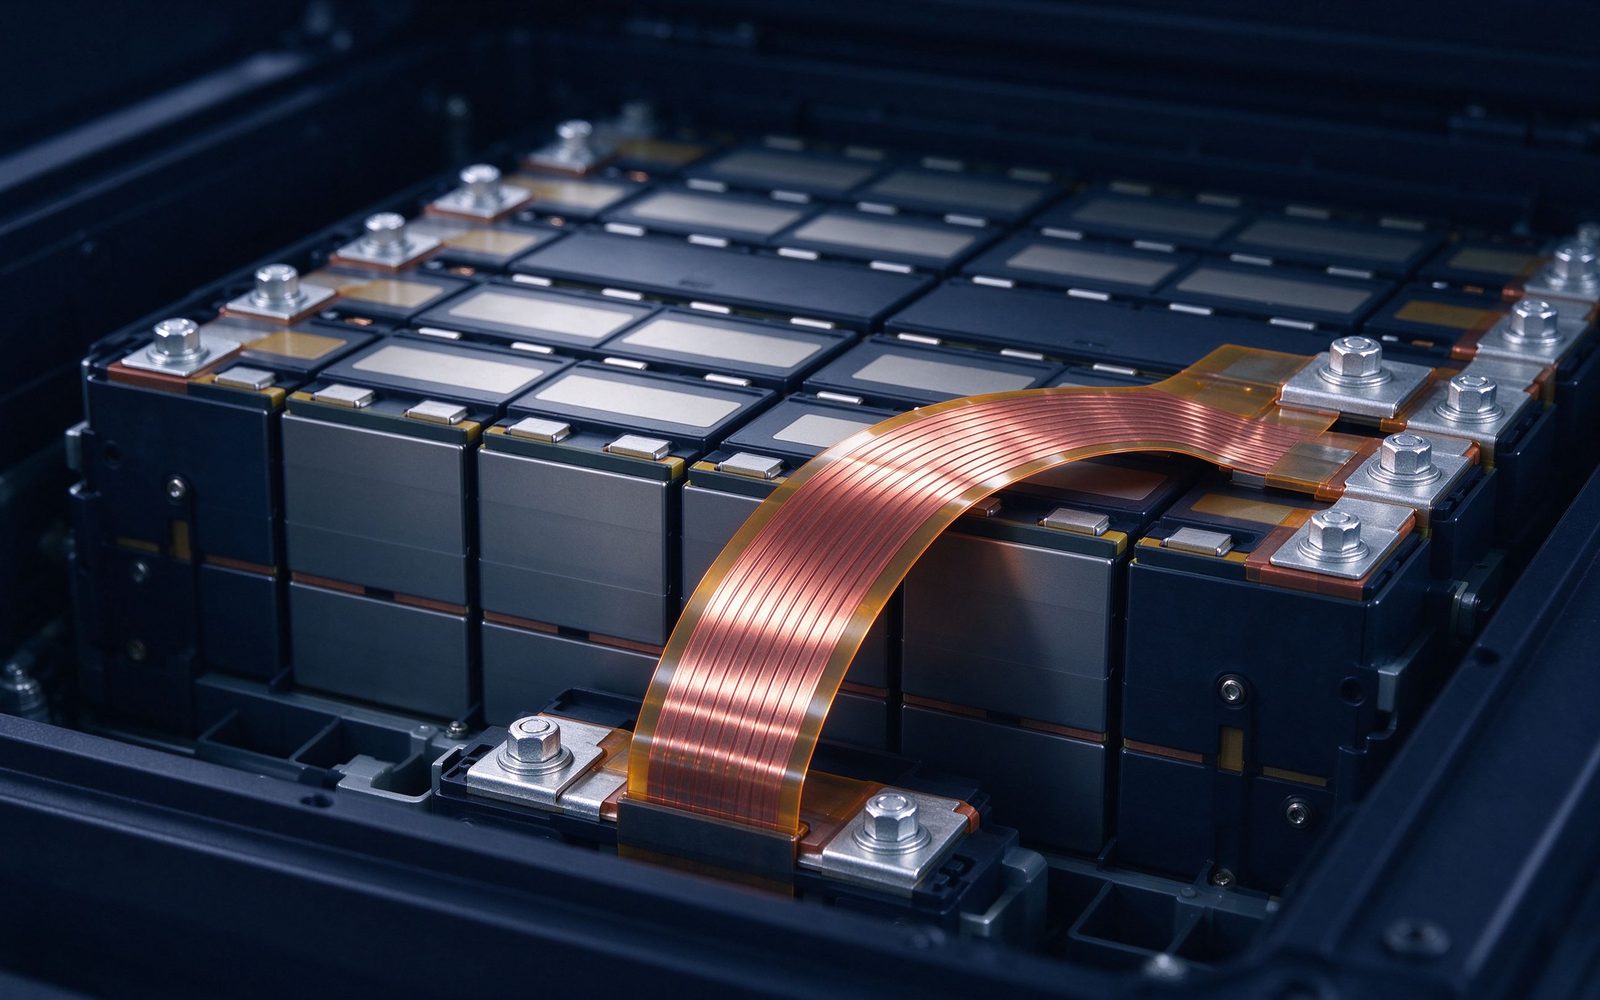
SHANYUAN は剛積層スタックと可撓絶縁バスバーの双方を作るため、剛対可撓の判断をパック全体に一度でなく接続ごとに下せる。
タブ~バスバー界面では、半固体プログラムで超音波溶接が好まれる。レーザまたは抵抗溶接が圧力感受性セル環境に持ち込む熱影響部を避けるから(Horizon Power、2026)。超音波溶接は融点以下で固体継手を作り、めっきを保存し歪みを最小化する。トレードオフは継手面積制限:超音波溶接ヘッドが実用溶接面積を束ね、大断面には複数溶接点またはハイブリッド手法を要する。
レーザ溶接は、継手形状にアクセスでき熱を管理できるモジュール・パックレベルで復活する。正しい選択はセル形式、タブ材料(銅・アルミ・ニッケルめっき)、パックの圧力予算に依存する――当社工学デスクが生産実務から構築した溶接・接合ガイダンスで支える判断。
固体セル性能はスタック圧力に依存し、それを加えるクランプ系が今や電気相互接項の上に位置する。二つの帰結が続く。第一に、バスバーフットプリントは圧力分散板とセンシングの余地を残さねばならない;第二に、ボルトバスバー~モジュール接続が、パック圧縮中と熱サイクル中に予圧を保持せねばならない。
ボルト接続の設計則――予圧、バネ座金、熱サイクル疲労――が金物選択でなくパックレベル工学になる。バス間接続ガイドがボルト継手実務を扱い、振動・ボルト継手設計ガイドが圧力クランプパック環境向け機械則を加える。
圧力要件は見落としやすい第二次効果をバスバーに与える:クランプ系がスペースを占め質量を加え、バスバーフットプリントがセルスタック外形をそれと共有せねばならない。剛い全幅バスバーを中心に設計されたパックレイアウトは、圧力板とそのセンサの余地を残すためだけにセグメント化または可撓相互接続へ移る必要があるかもしれない。だからこそ機械・電気レイアウトが今や逐次でなく共に設計される――固体プログラムではバスバー図面と圧力板図面が同じ図面。
センシング層がその点を補強する。BMW 試作で追加された局所圧力センサは、取付スペース・配線経路・バスバーからの電気絶縁を要する。統合センスタップを持つ積層バスバーは、温度センシングを導体プレーン上にホストでき、圧力センサは機械構造に取り付ける――BMS 配線と組立順序を単純化する電気・機械センシングの清浄な分離。
いくつかの固体化学は高温で最も効率的に動作し、熱問題を「冷たく保て」から「窓に保て」へ反転させる。バスバーの熱的役割はそれに応じ変わる:放熱最大化でなく、損失が既知で熱をパックの熱コンディショニングシステムへ操舵できる予測可能な低温度勾配電流経路をパックが欲する。
積層構造はここで助ける。平坦な積層面がコンディショニング板に大きく予測可能な面積で結合するから。従来パックで熱を拒否するのと同じ形状が、固体パックでは制御された熱インターフェースになる。
BMW の試作はセルスタック内に局所圧力センサを追加し、BMW のパックは CAN FD 拡張で量産 BMS を保った。そのパターン――コントローラを保ちセンシングを追加――は相互接続層をセンシングループに置く。バスバー取付温度センシングは直接的;圧力センシングは機械設計がセルスタックレベルでセンサ用スペースと取付を割り当てることを要する。
SHANYUAN 側では、統合センスタップを持つBMS バスバーが標準製品ファミリーであり、センス経路が現場配線として追加されず積層体に設計される。
継手あたり 0.15 mΩ 目標、継手 100% でケルビン四線検証は製造コミットメント。それはバスバー供給業者の働き方を変える:めっき厚がロット管理変数(すず・銀・ニッケル)になり、溶接パラメータが継手ごとに捕捉され、電気抵抗が材料導電率から推論されず継手で測定される。検査記録がパックの品質ファイルの一部になる。
SHANYUAN の工場はこのために構成:寸法検査、めっきチェック、端子の引抜き試験、バッテリ OEM からの PPAP 様式提出を支える記録。
Verified Market Reports は、固体採用を明示的成長ドライバとして EV バッテリ・インバータ向け銅バスバー市場をサイジングし、より大きなバッテリモジュールと上昇電流が、強化された断面と熱管理能力を持つバスバーを要すると述べる(Verified Market Reports、2026 年 5 月)。セル形式が大きくなりパック電圧が上がるにつれ、化学変化前からパックあたり銅含有量は上昇傾向――固体はより薄く高表面積な積層スタックへのシフトを加速する。
五つの問いが、バスバーパートナーが固体プログラム準備できているかを決める:量産部品(試作でなく)で継手抵抗を文書化できるか? 剛と可撓の積層相互接続双方を作れるか? ボルト継手予圧・熱サイクルを含む圧力クランプパック環境向けにサイズするか? 温度・圧力計装向けセンスタップを統合できるか? そして PPAP 様式文書と二言語 FAT 記録を支えられるか? これらいずれかへの答えが肩すかしなら、供給業者は準備できていない。
セル形式が相互接続形状を駆動する。パウチセルは幅広薄タブを提示し可撓積層コネクタまたは編組ストラップを支持;角形セルは端子柱を提示しボルトまたは溶接界面を持つ剛バスバーを支持;円筒大型セルは溶接パッドとセンスタップを一回の打抜きに組み合わせたバスバーへ向かう。固体プログラムは今のところホストセル形式に従い、相互接続サプライチェーンが三者すべてを同時に準備せねばならないことを意味する。
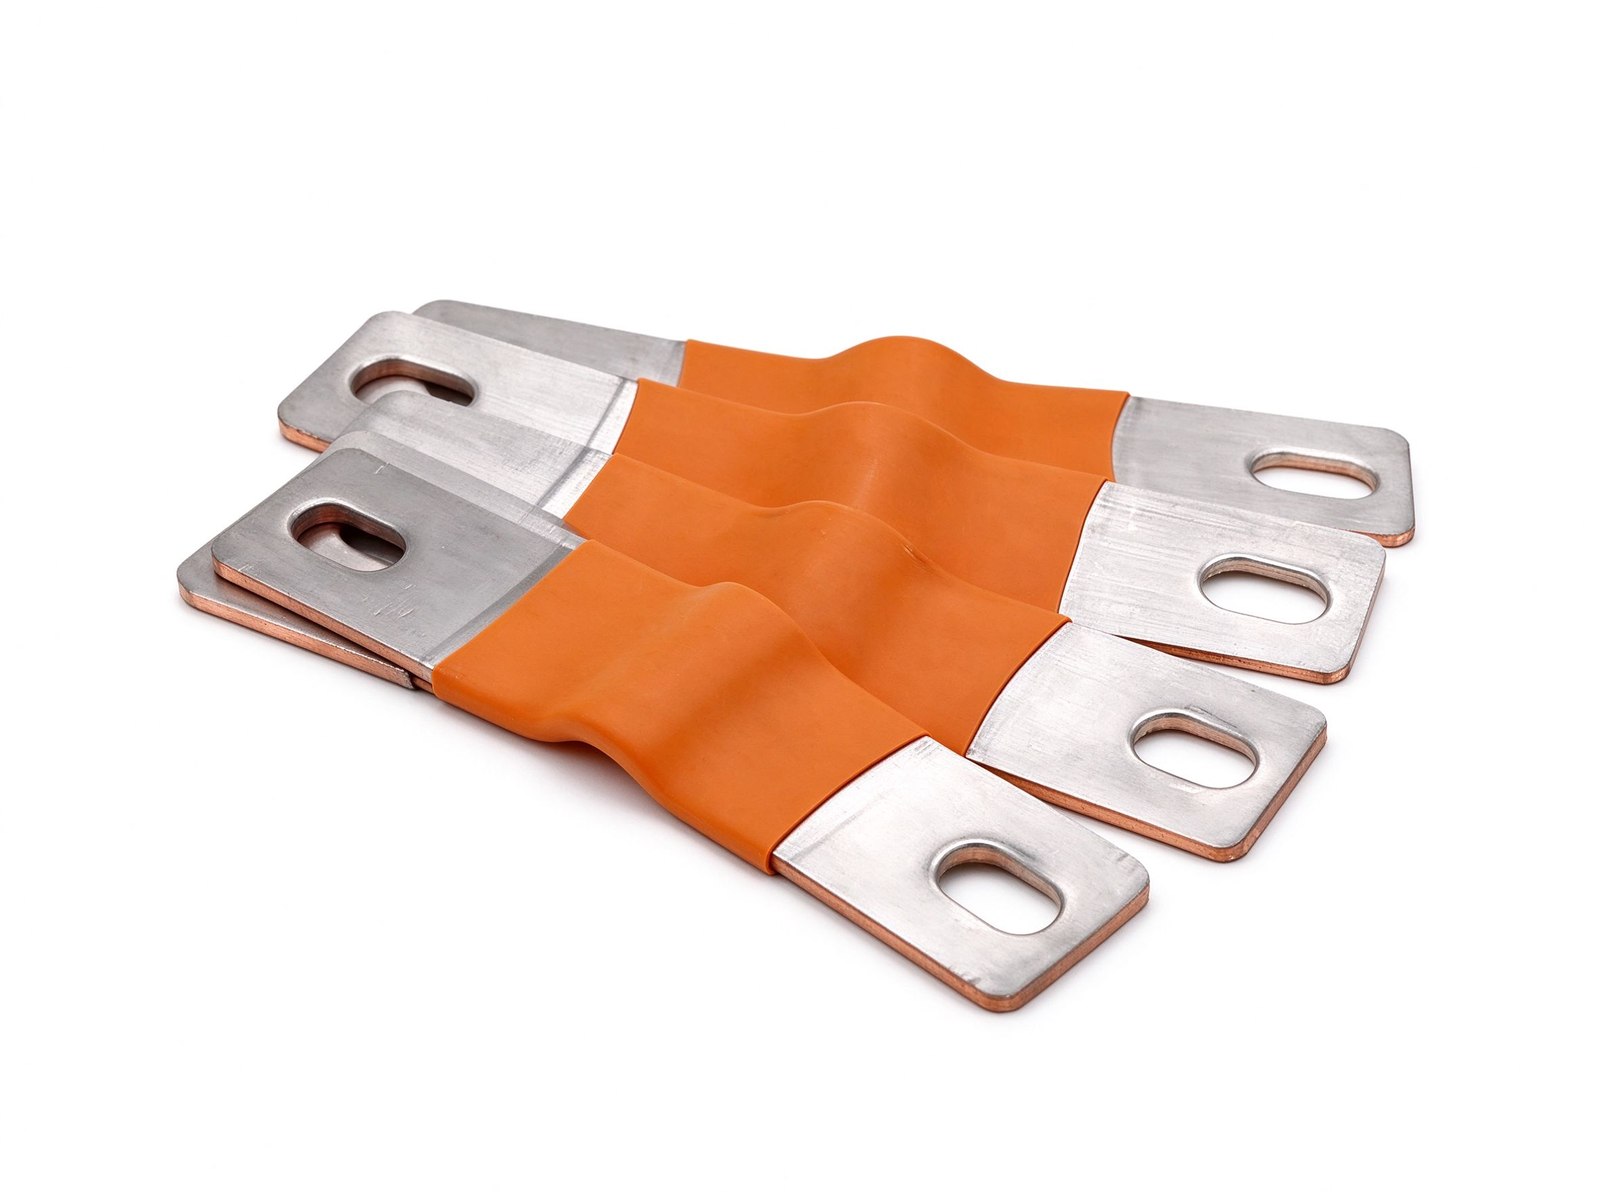
パックチームへの教訓は、相互接続を凍結する前にセル形式を凍結すること:バスバー設計、溶接工程、検査計画すべてが形式決定を継承する。当社の二層セル相互接続バスバーファミリーがモジュールレベル相互接続の形状オプションを示し、インピーダンスシミュレーションガイドが試作溶接前に相互接続配置をどう検証するかを示す。
固体パックは基本沿面距離・空間距離則を変えないが、それら則が保たれねばならない動作エンベロープを変える。パックが最適電解質導電率のため高温運転するなら、沿面計算の周囲温度が上昇;パックが圧力クランプされるなら、バスバー縁が機械荷重下に位置し、積層縁沿いの沿面が機械-熱-電気連成問題になる。
設計応答は、当社が各積層部品に適用するのと同じ実務:電圧クラス向けに選ばれた誘電体・縁シール、余裕を持ってサイズされた沿面距離、設置が距離を減らせないよう固定された端子間隔。沿面距離・空間距離設計ガイドがサイジング法を詳述。
固体化学は一部より速い充電――液体電解質の熱暴走リスクなしに高 C レート――で売り込まれている。相互接続にとって高 C レートは同じ断面を流れる高パルス電流を意味し、二つの要件を上げる:継手抵抗予算がタイトになり(3 C での I²R は 1 C の九倍の損失)、熱経路がパックの温度窓を這い越さずにパルスを扱わねばならない。
接着コールドプレートを持つ積層バスバーは双方に応える:平坦な積層がパルス熱を速やかにコンディショニング板へ結合し、プログラム最悪 C レートでの文書化上昇計算がパックの安全ケースの一部になる。熱設計手法は当社の熱管理設計ガイドが扱う。
固体パック相互接続の認定は、よりタイトなゲートを伴う慣れた系列に従う:初品寸法・めっき報告、試作での継手抵抗測定、パック外形での熱サイクル・振動試験、タブ界面向け溶接工程認定、量産向け PPAP 様式文書。従来パックとの違いは圧力次元:相互接続試験計画が、自立状態でなくクランプ状態を含まねばならない。
既に鉄道または自動車文書規律――検査記録、ロットトレーサビリティ、二言語報告――を持つ供給業者が、第二ラウンドなしにこれらゲートを通る供給業者。実務助言:パックレイアウト凍結後でなく、セル形式決定時にバスバー供給業者を関与させる。
バッテリ OEM は文書連鎖で供給業者を認定し、固体プログラムが継承・厳格化する:銅と誘電体の材料証明書、ロットごとめっき厚記録、初品ごと寸法報告、単位ごと溶接・継手抵抗測定、そして相互接続のパックレベル試験証拠。固体プログラムはファイルに圧力次元を加える――クランプ方式、圧力試験記録、クランプ状態での継手挙動。
供給業者への実務的含意は、文書システムが製造システムの一部であること。記録は事後再構成でなく部品ごとに生成されねばならず、ロットトレーサビリティが車両寿命を生き延びねばならない。自動車プログラム向けに既にこの規律――ロットごと寸法・めっき・引抜き検査――を運ぶ供給業者が、手直しなしに固体監査を通る。同じ証拠連鎖は当社の品質ページに記述。
文書連鎖にはパックプログラムが過小評価するコスト次元もある:相互接続ファイルは車両に従う。十年就役するバッテリパックは検査・整備され最終的にリサイクルされ;バスバー記録――材料証明、めっきロット、溶接データ、継手抵抗値――は、整備者とリサイクラーが使える形でその全寿命を生き延びねばならない。部品ごとにロットトレーサビリティ付き記録を構築する供給業者は、パック所有者に負債でなく資産を与え、その資産がフリート経済でパックの残存価値論拠の一部になる。
相互接続層はパックコストの小さなシェアだがパックリスクの大きなシェアであり、だからこそそのコスト構造が重要。銅含有量は電流経路と積層形状に従い;めっきは表面積で増える工程コスト;溶接またはボルト工程は設備・検査コストを加え;文書はロットトレーサビリティ要件でスケールするオーバーヘッドを加える。固体プログラムでは相互接続の可撓コネクタシェアが上昇する傾向――可撓積層または編組コネクタは剛バーよりアンペアあたりコスト高だが、剛バーが保証できない機械的生存を買う。
パックチームへの予算教訓:相互接続を単位コストだけで最適化するな。1 ドルを節約して保証返品を招く継手は節約でない;目標は、抵抗と機械挙動が再現可能な、文書化・検査された継手。それはパックが呼吸する箇所に可撓絶縁バスバーを指定するのと同じ論拠。
Send the current profile, voltage class and terminal types — our engineers reply within one business day.
