El umbral de laboratorio a vehículo ha sido cruzado. En junio de 2026, Stellantis y Factorial anunciaron la integración de la tecnología de estado sólido FEST de Factorial en un vehículo de desarrollo Dodge Charger Daytona y el inicio de un programa de pruebas en carretera, las primeras celdas de estado sólido en un vehículo Stellantis. En julio de 2026, BMW probaba su paquete de estado sólido en un prototipo i7, manteniendo la arquitectura de producción de 400 V y sustituyendo solo las interconexiones a nivel de módulo. Para cualquiera que diseñe la arquitectura eléctrica de un paquete de batería, la pregunta ya no es si llega el estado sólido, sino qué cambia en la capa de interconexión.
El umbral de laboratorio a vehículo ha sido cruzado. En junio de 2026, Stellantis y Factorial anunciaron la integración de la tecnología de estado sólido FEST de Factorial en un vehículo de desarrollo Dodge Charger Daytona y el inicio de un programa de pruebas en carretera, las primeras celdas de estado sólido en un vehículo Stellantis. En julio de 2026, BMW probaba su paquete de estado sólido en un prototipo i7, manteniendo la arquitectura de producción de 400 V y sustituyendo solo las interconexiones a nivel de módulo. Para cualquiera que diseñe la arquitectura eléctrica de un paquete de batería, la pregunta ya no es si llega el estado sólido, sino qué cambia en la capa de interconexión.
La estrategia de integración de BMW es el dato más revelador. El paquete prototipo ocupa puntos de montaje idénticos a la batería de producción del i7, conserva la misma tensión de barra nominal de 400 V, y se interfacea con el BMS eDrive de tercera generación existente a través de una extensión de protocolo CAN FD, sin controlador nuevo. Los ingenieros sustituyeron solo las interconexiones a nivel de módulo y añadieron sensores de presión localizados dentro de cada envolvente de stack de celdas (VehicPulse, julio 2026). El mensaje: la adopción de estado sólido a corto plazo es un ejercicio de integración de paquete, y no un rediseño de plataforma, y la interconexión eléctrica es uno de los pocos componentes que cambian.
Las celdas de estado sólido FEST de Factorial en el Charger de Stellantis usan una arquitectura mecánica patentada para contención a nivel de celda, apuntando de nuevo a la misma superficie de ingeniería: cómo las celdas se sujetan, presionan, sensan e interconectan (anuncio Factorial/Stellantis, junio 2026). La interconexión, barras, soldaduras, terminales, es donde los requisitos de la nueva química aterrizan primero.
Dos datos más ponen la transición en contexto. Primero, la decisión del prototipo de BMW de mantener el BMS de producción y añadir solo sensado significa que la capa de interconexión está siendo tratada como la pieza intercambiable del paquete, el componente que cambia primero y que la cadena de suministro debe estar lista para re-ingenierizar rápido. Segundo, el programa de pruebas en carretera Stellantis-Factorial es explícitamente un ejercicio de arquitectura mecánica: contención de celdas, presión y la interface eléctrica se están validando juntos en carretera, que es donde la evidencia de vibración y ciclo térmico empieza a acumularse para interconexiones de estado sólido.
Para los proveedores, el patrón en ambos programas es que la química de la celda se mantiene constante mientras la integración cambia. Eso favorece a proveedores que pueden moverse rápido en rediseños de interconexión a nivel de módulo, que mantienen los datos de soldadura y unión desde los primeros prototipos, y que pueden escalar la documentación de prototipo a producción sin un cambio de formato. La pregunta de cualificación ya no es si la química funciona, es si la cadena de suministro de la interconexión puede seguir a la química hasta el vehículo a volumen y calidad de automoción.
Las químicas de estado sólido cambian cuatro variables a nivel de paquete frente al ion de litio actual. Temperatura de operación: varios electrolitos sólidos prefieren temperatura elevada, desplazando el paradigma de gestión térmica de refrigeración a acondicionamiento. Comportamiento mecánico: las celdas de estado sólido "respiran" de forma distinta, menos hinchazón en algunas químicas, más sensibilidad al camino de carga en otras, de modo que la interconexión debe sobrevivir el movimiento dimensional sin fatiga. Sensibilidad a la presión: el rendimiento y la vida de la celda dependen de la presión del stack, lo que significa que la capa eléctrica debe coexistir con un sistema de abrazado mecánico. Y, a corto plazo, capacidad de corriente: los paquetes de demostración se construyen con C-rates conservadores mientras la química madura.
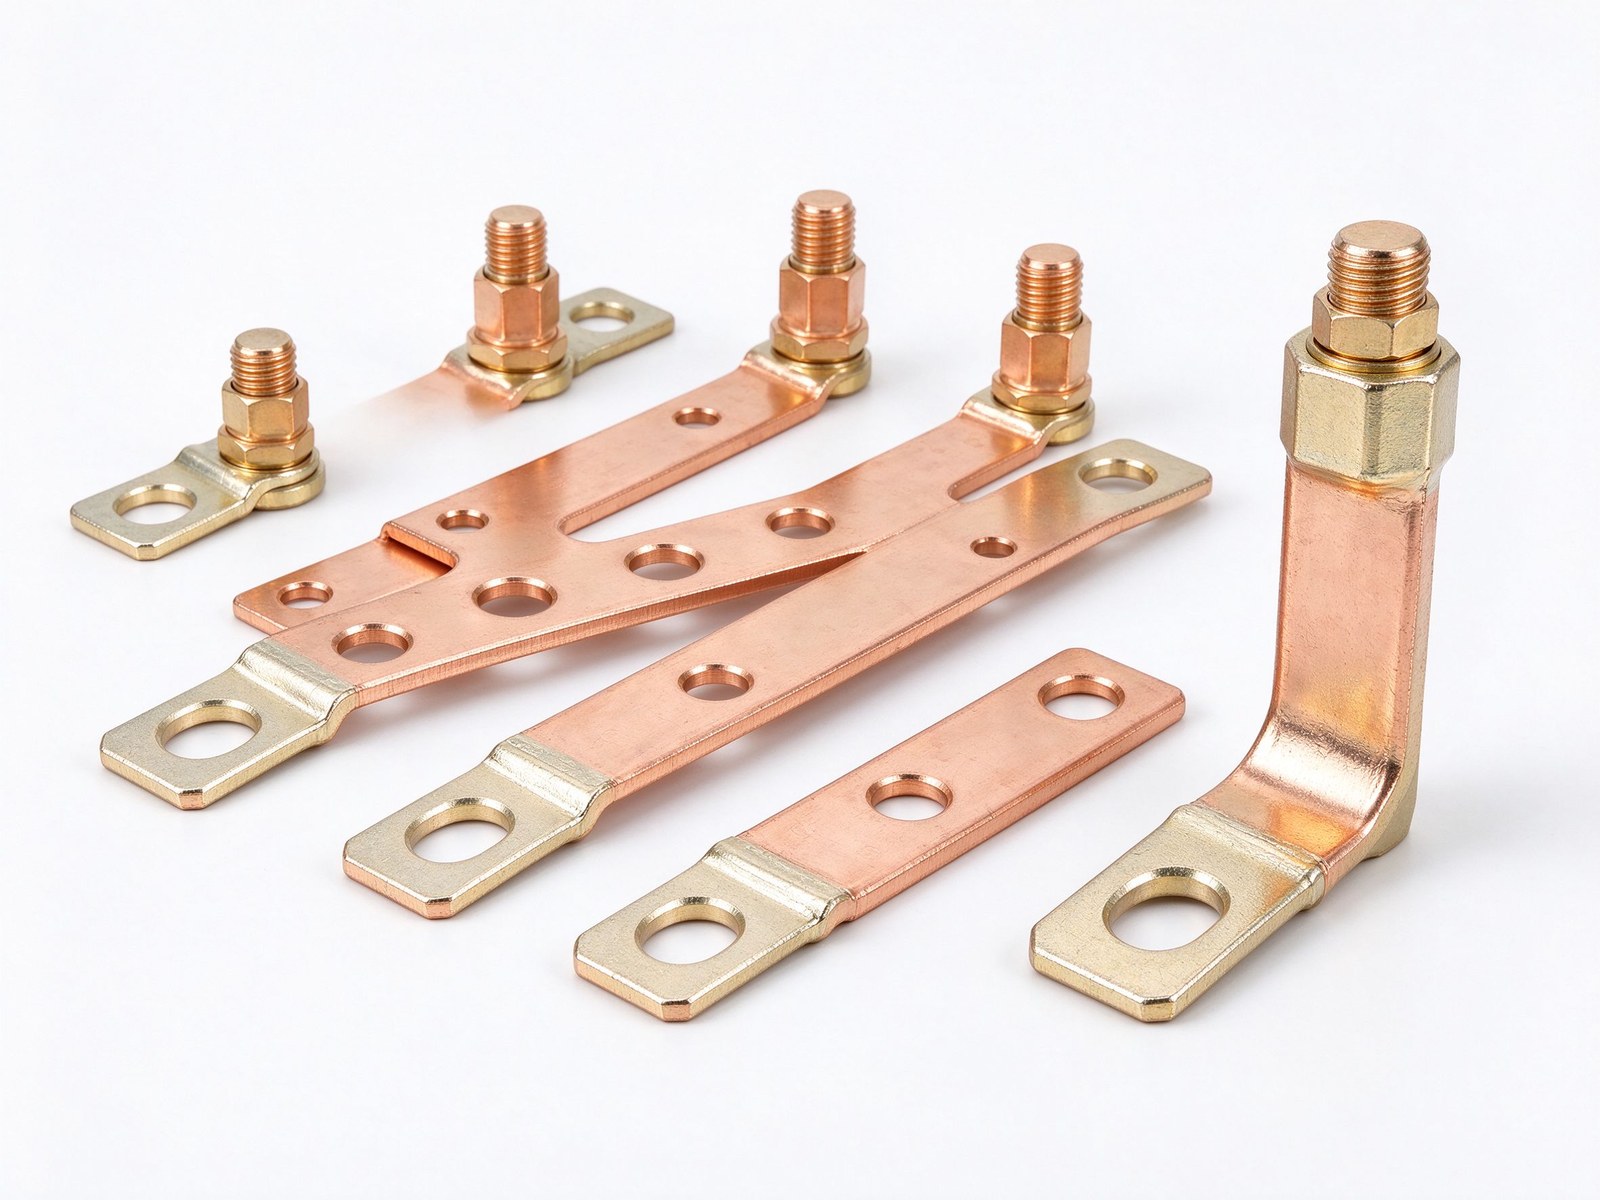
Cada una de esas variables toca la barra entre celdas y módulos.
BMW mantuvo 400 V; muchos programas nuevos son 800 V. La decisión de plataforma no la cambia la química del electrolito. Lo que cambia es el camino de la corriente. Los paquetes semisólidos que descargan sostenidos de 1 a 3 C en una arquitectura de 800 V apuntan a una resistencia de unión por debajo de 0,15 mΩ por conexión de barra, verificada con medición Kelvin de cuatro hilos en el 100% de las uniones de producción (Horizon Power, agosto 2026). Ese es un objetivo de fabricación e inspección, y no solo de diseño.
A nivel de paquete, aplica la misma jerarquía que en un paquete convencional: barras primarias interconectan terminales de celda en módulos, barras secundarias interconectan módulos en el paquete (revisión MDPI, julio 2026). La diferencia es la tolerancia del modo de fallo: los paquetes de estado sólido se especifican con presupuestos de resistencia más estrechos e inspección de soldadura y unión más rigurosa, porque el paquete es menos tolerante a una unión caliente cuando las ventanas de operación son más estrechas.
El análisis de ingeniería de Jumai lo dice sin rodeos: para acomodar el "respiración" mecánica de los paquetes de estado sólido sin desgarrar los terminales, las barras de cobre laminadas flexibles y los conectores trenzados de cobre pasan de componentes especializados a requisitos obligatorios para cada conexión celda a celda (Jumai Hardware Technology, marzo 2026). La lógica es mecánica: una barra rígida acopla el movimiento de la celda directamente a la soldadura o tornillo; un conector laminado flexible absorbe el movimiento, manteniendo el esfuerzo de la interface de unión bajo.
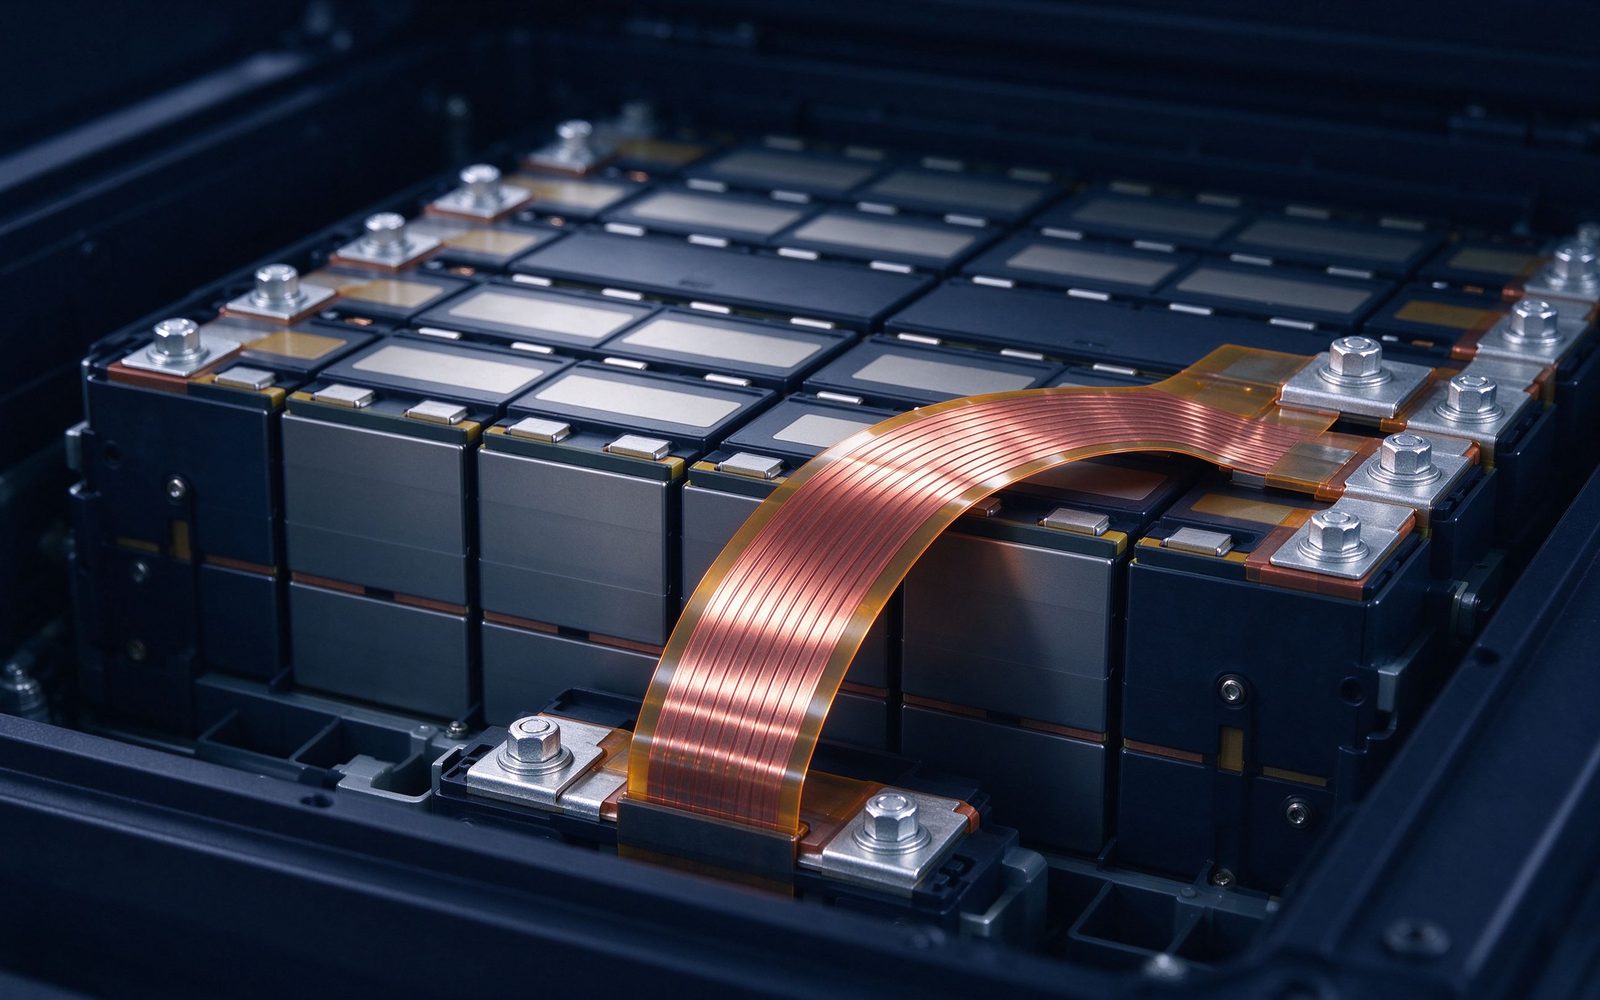
SHANYUAN construye tanto apilados laminados rígidos como barras flexibles aisladas, de modo que la decisión rígido frente a flexible puede tomarse por conexión en lugar de forzarse una vez para todo el paquete.
En la interface de pestaña a barra, la soldadura ultrasónica es preferida en programas semisólidos porque evita la zona afectada por el calor que la soldadura láser o por resistencia introduce en un entorno de celda sensible a la presión (Horizon Power, 2026). Las soldaduras ultrasónicas crean una unión en estado sólido por debajo del punto de fusión, lo que preserva el recubrimiento y minimiza la distorsión. El compromiso son los límites del área de unión: los cabezales de soldadura ultrasónica acotan el área práctica de soldadura, de modo que las secciones grandes necesitan múltiples puntos de soldadura o un enfoque híbrido.
La soldadura láser vuelve a nivel de módulo y paquete donde la geometría de la unión es accesible y el calor puede gestionarse. La elección correcta depende del formato de celda, el material de la pestaña (cobre, aluminio o recubierto de níquel) y el presupuesto de presión del paquete, una decisión que nuestro mostrador de ingeniería soporta con la guía de soldadura y unión construida desde la práctica de producción.
El rendimiento de la celda de estado sólido depende de la presión del stack, y el sistema de abrazado que la aplica se sitúa ahora encima de la interconexión eléctrica. Siguen dos consecuencias. Primero, la huella de la barra debe dejar espacio para las placas de distribución de presión y el sensado; segundo, las conexiones atornilladas de barra a módulo deben mantener su precarga mientras el paquete se comprime y mientras cicla térmicamente.
Las reglas de diseño para conexiones atornilladas, precarga, arandelas Belleville, fatiga por ciclo térmico, se convierten en ingeniería a nivel de paquete y no en selección de hardware. La guía de conexión barra a barra cubre la práctica de unión atornillada, y nuestra guía sobre vibración y diseño de uniones atornilladas añade las reglas mecánicas para un entorno de paquete abrazado por presión.
El requisito de presión tiene un efecto de segundo orden sobre la barra que es fácil de pasar por alto: el sistema de abrazado ocupa espacio y añade masa, y la huella de la barra debe compartir la envolvente del stack de celdas con él. Una disposición de paquete que se diseñó alrededor de una barra rígida de ancho completo puede necesitar moverse a una interconexión segmentada o flexible simplemente para dejar espacio a la placa de presión y sus sensores. Es por qué las disposiciones mecánica y eléctrica se diseñan ahora juntas y no secuencialmente; el plano de la barra y el plano de la placa de presión son el mismo plano en un programa de estado sólido.
La capa de sensado refuerza el punto. Los sensores de presión localizados, como los añadidos en el prototipo de BMW, necesitan espacio de montaje, caminos de cableado y aislamiento eléctrico de la barra. Una barra laminada con tomas de sensado integradas puede albergar el sensado de temperatura en el propio plano del conductor, mientras los sensores de presión montan en la estructura mecánica, una separación limpia de sensado eléctrico y mecánico que simplifica el cableado del BMS y la secuencia de ensamblaje.
Algunas químicas de estado sólido operan de forma más eficiente a temperatura elevada, lo que voltea el problema térmico de "mantenerlo frío" a "mantenerlo en la ventana". El papel térmico de la barra cambia en consecuencia: en lugar de maximizar la rechazo de calor, el paquete quiere un camino de corriente predecible y de bajo gradiente de temperatura cuyas pérdidas sean conocidas y cuyo calor pueda dirigirse hacia el sistema de acondicionamiento térmico del paquete.
La construcción laminada ayuda aquí porque la cara plana del laminado se acopla a la placa de acondicionamiento a través de un área grande y predecible. La misma geometría que rechaza el calor en un paquete convencional se convierte en una interface térmica controlada en un paquete de estado sólido.
El prototipo de BMW añadió sensores de presión localizados dentro de los stacks de celdas y el paquete de BMW conservó el BMS de producción con una extensión CAN FD. Ese patrón, mantener el controlador, añadir sensado, pone la capa de interconexión en el lazo de sensado. El sensado de temperatura montado en la barra es directo; el sensado de presión requiere que el diseño mecánico asigne espacio y montaje para sensores a nivel de stack de celdas.
Por la parte de SHANYUAN, las barras BMS con tomas de sensado integradas son una familia de producto estándar, de modo que el camino de sensado se diseña en el laminado en lugar de añadirse como cableado de campo.
El objetivo de 0,15 mΩ por unión con verificación Kelvin de cuatro hilos en el 100% de las uniones es un compromiso de fabricación. Cambia cómo trabajan los proveedores de barras: el espesor del recubrimiento se convierte en una variable controlada por lote (estaño, plata, níquel), los parámetros de soldadura se capturan por unión, y la resistencia eléctrica se mide en la unión, y no se infiere de la conductividad del material. Los registros de inspección se convierten en parte del archivo de calidad del paquete.
La fábrica de SHANYUAN está montada para esto: inspección dimensional, verificaciones de recubrimiento y ensayos de extracción en terminales, con registros que soportan presentaciones estilo PPAP de los OEM de batería.
Verified Market Reports dimensiona el mercado de la barra de cobre para batería e inversor EV con la adopción de estado sólido como un impulsor de crecimiento explícito, señalando que los módulos de batería más grandes y el flujo de corriente creciente requieren barras con sección reforzada y capacidad de gestión térmica (Verified Market Reports, mayo 2026). A medida que los formatos de celda crecen y la tensión del paquete sube, el contenido de cobre por paquete tiende al alza incluso antes de que la química cambie; el estado sólido acelera el cambio hacia apilados laminados más delgados y de mayor superficie.
Cinco preguntas deciden si un socio de barras está listo para programas de estado sólido: ¿Puede documentar la resistencia de unión en piezas de producción (y no prototipos)? ¿Puede construir tanto interconexiones laminadas rígidas como flexibles? ¿Dimensiona para un entorno de paquete abrazado por presión, incluyendo precarga de unión atornillada y ciclo térmico? ¿Puede integrar tomas de sensado para instrumentación de temperatura y presión? ¿Y puede soportar documentación estilo PPAP y registros FAT bilingües? Si la respuesta a cualquiera es un encogimiento de hombros, el proveedor no está listo.
Para programas de paquete con estado sólido en la hoja de ruta, la jugada práctica es congelar la arquitectura eléctrica ahora y cualificar la interconexión al mismo ritmo de plano-y-prototipo usado para las químicas actuales. La plataforma de 400 V / 800 V, la disposición del módulo y el paso del terminal son las variables que no cambiarán con el electrolito; la interconexión es donde aterriza el cambio. Envíe la disposición de su módulo y el perfil de corriente al mostrador de ingeniería de SHANYUAN y dimensionaremos la interconexión, rígida, flexible o una mezcla, contra la envolvente de presión y temperatura del paquete. Empiece por nuestra página de barras de batería o la página de aplicación EV.
El formato de celda impulsa la geometría de la interconexión. Las celdas pouch presentan pestañas anchas y delgadas que favorecen conectores laminados flexibles o flejes trenzados; las celdas prismáticas presentan espigas terminales que favorecen barras rígidas con interfaces atornilladas o soldadas; las celdas cilíndricas en formatos grandes se mueven hacia barras que combinan almohadillas de soldadura y tomas de sensado en un solo punzonado. Los programas de estado sólido están hasta ahora siguiendo el formato de celda anfitrión, lo que significa que la cadena de suministro de la interconexión debe estar lista para los tres a la vez.
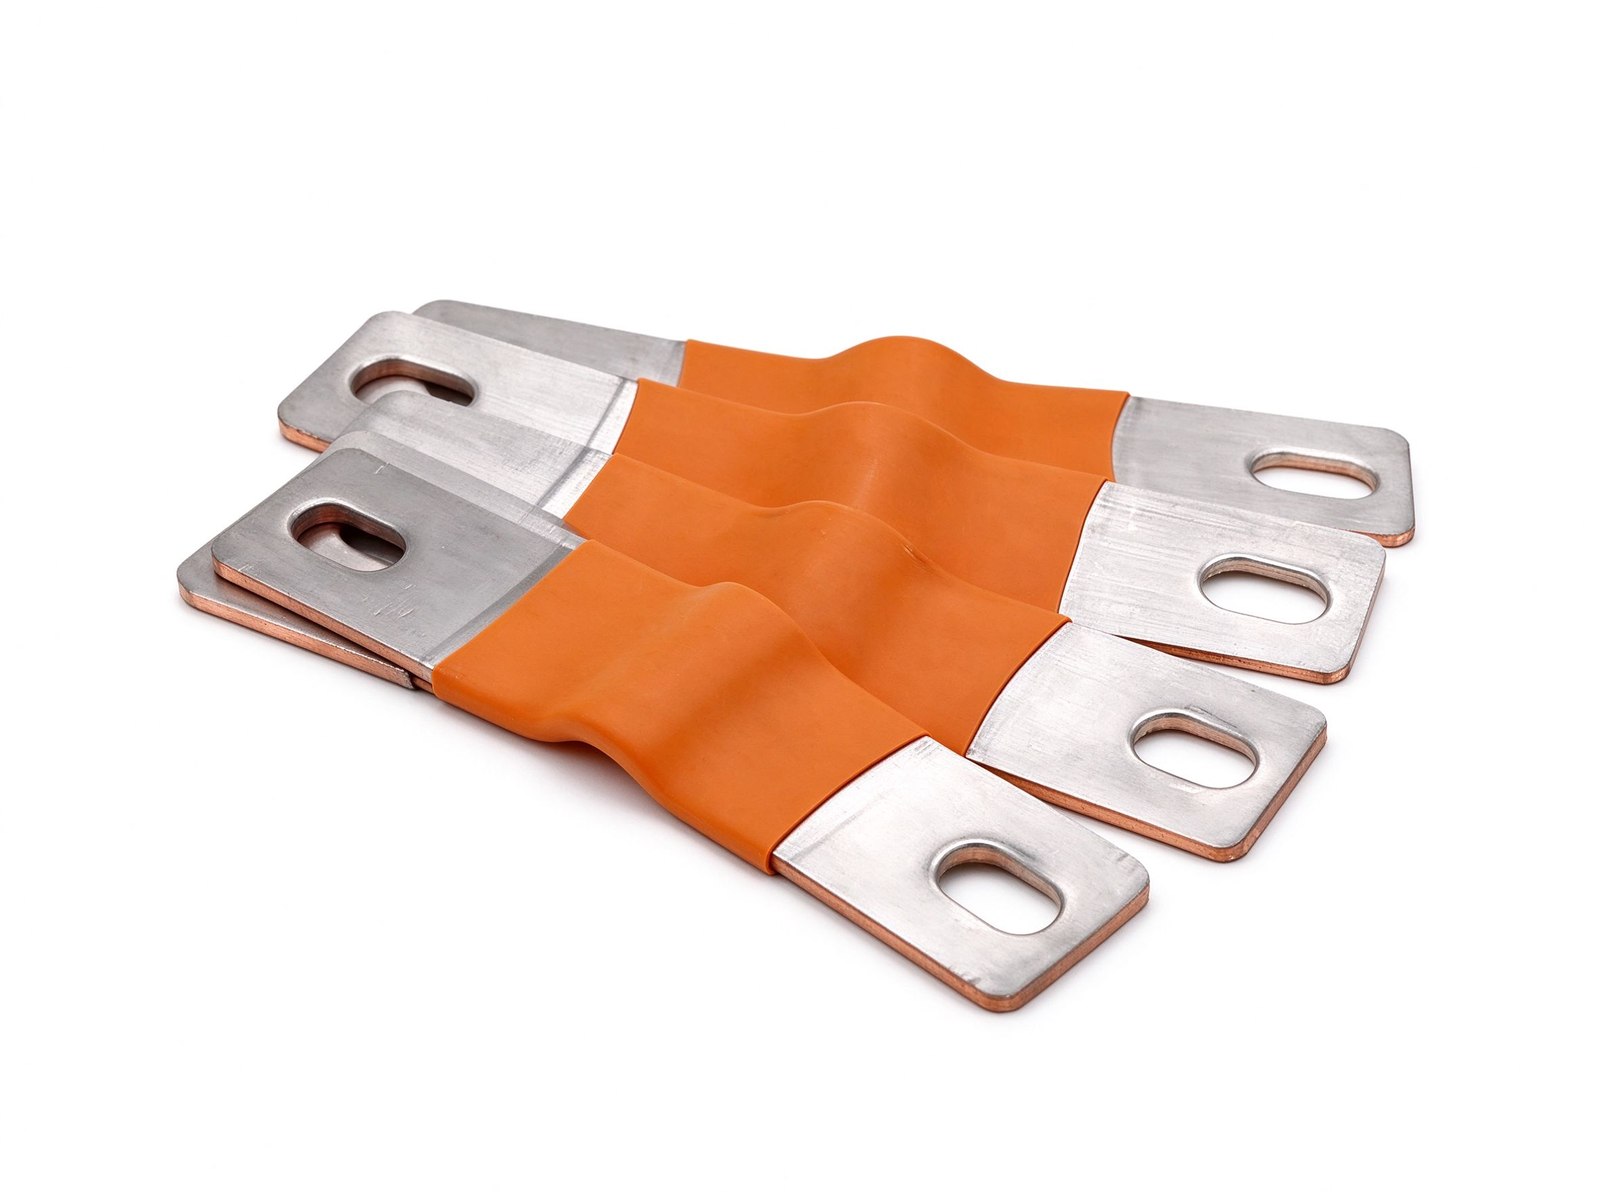
La lección para los equipos de paquete es congelar el formato de celda antes de congelar la interconexión: el diseño de la barra, el proceso de soldadura y el plan de inspección heredan todos la decisión de formato. Nuestra familia de barra de interconexión de celda de doble capa muestra las opciones de geometría para interconexiones a nivel de módulo, y la guía de simulación de impedancia muestra cómo se valida la disposición de la interconexión antes de soldar los prototipos.
Los paquetes de estado sólido no cambian las reglas fundamentales de fuga y clearance, pero sí cambian la envolvente de operación en la que esas reglas deben cumplirse. Si el paquete funciona caliente para conductividad óptima del electrolito, el ambiente para el cálculo de fuga sube; si el paquete está abrazado por presión, los bordes de la barra se sitúan bajo carga mecánica, y la fuga a lo largo del canto del laminado se convierte en un problema acoplado mecánico-térmico-eléctrico.
La respuesta de diseño es la misma práctica que aplicamos en cada pieza laminada: dieléctrico y sellado de bordes seleccionados para la clase de tensión, distancias de fuga dimensionadas con margen, y espaciado de terminal fijado para que la instalación no pueda reducir las distancias. La guía de diseño de fuga y clearance documenta el método de dimensionado en detalle.
Las químicas de estado sólido se promocionan en parte por la carga más rápida, mayores C-rates sin el riesgo de fuga térmica de los electrolitos líquidos. Para la interconexión, un mayor C-rate significa mayor corriente de pulso a través de la misma sección, lo que eleva dos requisitos: el presupuesto de resistencia de unión se estrecha (el I2R a 3 C es nueve veces la pérdida a 1 C), y el camino térmico debe manejar el pulso sin salirse de la ventana de temperatura del paquete.
Una barra laminada con placa fría unida responde a ambos: el laminado plano acopla el calor del pulso a la placa de acondicionamiento rápido, y el cálculo documentado del calentamiento al C-rate del peor caso del programa se convierte en parte del caso de seguridad del paquete. El método de diseño térmico se cubre en nuestra guía de diseño de gestión térmica.
La cualificación de una interconexión de paquete de estado sólido sigue una secuencia familiar con puertas más estrechas: informes dimensionales y de recubrimiento de primera pieza, medición de resistencia de unión en prototipos, ensayo de ciclo térmico y vibración a la envolvente del paquete, cualificación del proceso de soldadura para la interface de pestaña, y documentación estilo PPAP para producción. La diferencia de los paquetes convencionales es la dimensión de presión: el plan de ensayo de la interconexión debe incluir la condición abrazada, y no la libre.
Los proveedores que ya mantienen la disciplina documental de automoción o ferroviaria, registros de inspección, trazabilidad de lote, informes bilingües, son los que cruzan estas puertas sin una segunda ronda. El consejo práctico: involucre al proveedor de barras en la decisión de formato de celda, y no después de que la disposición del paquete esté congelada.
Los OEM de batería cualifican proveedores con una cadena de documentación que los programas de estado sólido heredarán y estrecharán: certificados de material para el cobre y el dieléctrico, registros de espesor de recubrimiento por lote, informes dimensionales por primera pieza, mediciones de soldadura o resistencia de unión por unidad, y la evidencia de ensayo a nivel de paquete para la interconexión. Los programas de estado sólido añaden la dimensión de presión al archivo, el esquema de abrazado, el registro de ensayo de presión y el comportamiento de la unión bajo la condición abrazada.
Para el proveedor, la implicación práctica es que el sistema de documentación es parte del sistema de fabricación. Los registros deben generarse por pieza, y no reconstruirse a posteriori, y la trazabilidad de lote debe sobrevivir a la vida del vehículo. Los proveedores que ya ejecutan esta disciplina para programas de automoción, inspección dimensional, de recubrimiento y de extracción en cada lote, son los que cruzan una auditoría de estado sólido sin retrabajo. La misma cadena de evidencia se describe en nuestra página de calidad.
La cadena de documentación tiene también una dimensión de coste que los programas de paquete subestiman: el archivo de la interconexión sigue al vehículo. Un paquete de batería en servicio durante una década se inspecciona, se mantiene y eventualmente se recicla; los registros de la barra, certificados de material, lotes de recubrimiento, datos de soldadura, valores de resistencia de unión, deben sobrevivir toda esa vida en una forma que el mantenedor y el reciclador puedan usar. Los proveedores que construyen el registro por pieza, con trazabilidad de lote, dan al propietario del paquete un activo y no un pasivo, y ese activo se convierte en parte del argumento del valor residual del paquete en la economía de flota.
La capa de interconexión es una pequeña cuota del coste del paquete y una gran cuota del riesgo del paquete, que es exactamente por qué su estructura de coste importa. El contenido de cobre sigue el camino de la corriente y la geometría del laminado; el recubrimiento es un coste de proceso que crece con el área superficial; el proceso de soldadura o atornillado añade coste de equipo e inspección; y la documentación añade gastos generales que escalan con los requisitos de trazabilidad de lote. En programas de estado sólido, la cuota del conector flexible de la interconexión tiende a subir; los conectores laminados flexibles o trenzados cuestan más por amperio que las barras rígidas, pero compran la supervivencia mecánica que una barra rígida no puede garantizar.
La lección de presupuesto para los equipos de paquete: no optimice la interconexión solo por coste unitario. Una unión que ahorra un dólar y cuesta una devolución de garantía no es un ahorro; el objetivo es la unión documentada e inspeccionada cuya resistencia y comportamiento mecánico son repetibles. Ese es el mismo razonamiento detrás de especificar barras flexibles aisladas donde el paquete respira.
Send the current profile, voltage class and terminal types — our engineers reply within one business day.
