Les blocs retraités de véhicules électriques qui conservent encore 70-80 % de leur capacité d'origine ne partent plus directement au recyclage. Sous des normes en maturation telles que UL 1974, EN 18061:2025 et le règlement (EU) 2023/1542, les modules classés et réaffectés entrent dans le stockage stationnaire d'énergie, les micro-réseaux et les systèmes d'alimentation de secours où l'économie, et non l'accélération de pointe, définit le cycle de service. Les résultats de classement, l'historique de maintenance et la traçabilité du passeport batterie voyagent désormais avec chaque module redéployé, ce qui relève aussi les attentes en matière d'enregistrements matériels auditable côté bilan. Ce glissement modifie le récit conducteur : les barres des systèmes seconde vie sont dimensionnées pour des courants continus à faible C-rate, la compatibilité de rétrofit de générations mixtes, des prises de mesure BMS denses et des marges de sécurité conservatrices, plutôt que pour les brèves impulsions à fort courant d'un bloc de traction. Cet article cartographie le contexte marché et politique 2026, puis détaille quatre exigences de conception différenciées pour barres et les preuves d'approvisionnement que les intégrateurs doivent demander.
Les blocs retraités de véhicules électriques qui conservent encore 70-80 % de leur capacité d'origine ne partent plus directement au recyclage. Sous des normes en maturation telles que UL 1974, EN 18061:2025 et le règlement (EU) 2023/1542, les modules classés et réaffectés entrent dans le stockage stationnaire d'énergie, les micro-réseaux et les systèmes d'alimentation de secours où l'économie, et non l'accélération de pointe, définit le cycle de service. Les résultats de classement, l'historique de maintenance et la traçabilité du passeport batterie voyagent désormais avec chaque module redéployé, ce qui relève aussi les attentes en matière d'enregistrements matériels auditable côté bilan. Ce glissement modifie le récit conducteur : les barres des systèmes seconde vie sont dimensionnées pour des courants continus à faible C-rate, la compatibilité de rétrofit de générations mixtes, des prises de mesure BMS denses et des marges de sécurité conservatrices, plutôt que pour les brèves impulsions à fort courant d'un bloc de traction. Cet article cartographie le contexte marché et politique 2026, puis détaille quatre exigences de conception différenciées pour barres et les preuves d'approvisionnement que les intégrateurs doivent demander.
Les batteries seconde vie, aussi décrites comme réutilisation en échelon ou batteries réaffectées, sont des blocs, modules ou groupes de cellules EV retirés des véhicules après que leurs performances de traction ont décliné mais avant que le recyclage ne devienne nécessaire. Un bloc véhicule atteint typiquement la fenêtre de retrait quand le SoH utilisable tombe autour de 70-80 % ; les cellules acceptent encore l'énergie de charge et de décharge, mais ne peuvent plus satisfaire les demandes de puissance, thermiques et de profondeur de décharge liées à l'accélération (UL Standards & Engagement, UL 1974). Les intégrateurs orientent ces unités vers l'une de trois issues : réparation et réemploi en rôle mobilité, préparation en vue de la réaffectation dans le stockage stationnaire, ou recyclage final lorsque le classement échoue.
Pour un ingénieur barres, la distinction compte car le rôle électrique change complètement. Une barre de traction doit porter des courants pulsés pour l'accélération ferme et le freinage récupératif à l'intérieur d'un bloc étroitement protégé contre les chocs ; une barre de stockage de bloc réaffecté porte des courants de charge et décharge quasi continus à C-rates plus faibles à l'intérieur d'une armoire ou d'un conteneur. Les lecteurs comparant les deux cas d'usage peuvent consulter la synthèse associée sur les tendances de conception des barres de blocs EV et les choix de construction expliqués dans la sélection des barres laminées multicouches pour baies stationnaires.
La réaffectation n'est pas un exercice de réemploi gratuit. L'EN 18061:2025 exige une évaluation de santé documentée, la lecture diagnostique du BMS, l'inspection mécanique et l'attribution d'un numéro d'identification de batterie avant qu'un module ne passe à une application non automobile (CEN-CENELEC). La barre à l'intérieur de la baie de stockage qui en résulte hérite de cette hétérogénéité : les modules voisins peuvent provenir de générations véhicule, chimies et historiques de conditionnement différents, ce qui affecte la symétrie conductrice, les choix de connexion et la stratégie d'isolation.
Les estimations de marché de l'espace batteries seconde vie varient selon le périmètre, mais la direction du mouvement est cohérente. Grand View Research valorise le marché mondial des batteries seconde vie à USD 0.7B en 2025 et USD 1.1B en 2026, projetant USD 15.7B d'ici 2033 à un taux de croissance annuel composé de 47.0 % ; les systèmes de stockage d'énergie ont représenté la plus grande part, 50.0 % du chiffre d'affaires 2025, tandis que la chimie lithium-ion représentait 73.8 % (Grand View Research). Les analystes indépendants publient des fourchettes plus larges pour le segment élargi de réutilisation de batteries EV, si bien que les acheteurs doivent traiter les chiffres-titres comme des signaux directionnels plutôt que comme des prévisions d'approvisionnement.
La logique d'adoption repose sur le coût et la circularité. Les blocs réaffectés sont rapportés 30-50 % moins chers que des batteries neuves, ce qui rend le délestage de pointe, l'alimentation de secours, les sites télécom et les micro-réseaux distants économiquement viables là où les systèmes à cellules neuves peinent (Grand View Research). Cette expansion chevauche l'élargissement plus large du marché mondial du stockage d'énergie, avec les flottes commerciales et industrielles, les architectures de stockage C&I et micro-réseaux, et les cycles de service du stockage longue durée qui absorbent les modules réaffectés sur des horaires multi-heures.
La conséquence commerciale pour les barres est un profil de demande segmenté. Les baies grade réseau tendent vers des barres laminées multicouches standardisées avec des patrons de prises répétés ; les intégrateurs de micro-réseau et de secours ont plus souvent besoin de faisceaux de rétrofit sur mesure et faible volume qui acceptent les bornes de modules hérités. Les deux segments exigent des enregistrements de fabrication traçables, car chaque branchement réaffecté entre dans un système réglementé et non dans une pièce de rechange après-vente expérimentale.
Trois ensembles de règles qui se recouvrent définissent l'enveloppe de conformité en 2026. Premièrement, le règlement (EU) 2023/1542 gouverne l'ensemble du cycle de vie batterie dans l'Union européenne et traite l'opérateur économique qui prépare une batterie en vue de sa réaffectation comme un fabricant au titre de ce règlement ; il exige une évaluation de conformité supplémentaire, un nouveau passeport batterie lié à l'original, ainsi qu'un examen, des essais de performance, un emballage et une expédition contrôlés suivant les instructions de contrôle qualité et de sécurité (EUR-Lex). Deuxièmement, l'EN 18061:2025, élaborée par le CEN/TC 301, fixe la procédure opérationnelle européenne pratique : ateliers certifiés, personnel formé, contrôles diagnostiques et respect des limites de sécurité d'origine sauf revalidation par preuves techniques (CEN-CENELEC). Troisièmement, l'UL 1974 dans sa deuxième édition définit les exigences de tri et de classement à orientation nord-américaine, les essais de maintenance courante et le diagnostic, ainsi que les limites d'âge calendaires avant qu'un composant ne soit qualifié pour la réaffectation (UL Standards & Engagement).
Ces règles ne réglementent pas directement les barres en cuivre, mais elles réglementent les systèmes que les barres desservent. L'isolation doit soutenir la classe de tension du système réaffecté, la documentation doit suivre le passeport batterie et la chaîne de conformité, et les installations doivent s'aligner sur la réglementation sécurité incendie ESS et les marges d'isolation. Les acheteurs peuvent lire le contexte produit européen dans l'analyse dédiée sur la conformité des barres au règlement batteries UE.
Implication pratique : les fournisseurs de barres au service des intégrateurs réaffectés doivent pouvoir aligner plans, relevés d'essai et certificats matière sur le dossier de conformité de l'intégrateur, plutôt que de livrer une bande métallique non certifiée. L'hétérogénéité de classement signifie que deux branchements de la même usine peuvent porter des fenêtres de tension différentes, si bien que les points de prise étiquetés et les dessins sous contrôle de révision deviennent une partie de la preuve de conformité.
Les blocs véhicule sont conçus pour des impulsions à haut C-rate : l'accélération rapide et la régénération rapide imposent des pics de courant brefs, tandis que le bloc cyclise peu profondément pendant de nombreuses années. Les systèmes stationnaires réaffectés suivent le profil inverse : des C-rates de crête plus faibles mais un cyclage charge-décharge quotidien profond à travers une fenêtre de SoC volontairement resserrée. Les recommandations terrain pour modules vieillis recalculent généralement des limites conservatrices de tension et température, car les cellules anciennes tolèrent moins d'abus électriques et thermiques que les cellules neuves ; l'équilibrage niveau branchement devient aussi plus important à mesure que la dispersion de capacité s'accumule (arXiv:1410.4370).
La conséquence pour la barre est que l'ampacité impulsionnelle de courte durée n'est plus le paramètre gouvernant. Le courant continu, la chute de tension stable, l'accumulation de chaleur et la stabilité des connexions dominent, tandis que les effets de peau haute fréquence qui comptent dans les boucles DC-link de traction s'estompent généralement. Les ingénieurs doivent examiner le paysage des risques dans les modes de défaillance et moteurs de sélection des barres avant le dimensionnement : les joints boulonnés desserrés et la corrosion aux contacts plaqués deviennent plus pertinents que les seules marges de tenue aux surintensités de court-circuit.
La dispersion de capacité influence aussi la topologie. Lorsque les modules ne peuvent pas être parfaitement assortis, les concepteurs ajoutent une conversion DC-DC par module ou un équilibrage distribué, ce qui augmente le nombre de lignes de mesure et de commande traversant la barre de puissance. Le plan conducteur doit donc réserver des couloirs de cheminement dégagés pour les prises de tension, les câbles de capteurs de température et les fils de commande de contacteurs, en évitant le routage surencombré typique des blocs véhicule compacts neufs.
Bien que les systèmes réaffectés fonctionnent à des C-rates plus faibles que les blocs de traction, les courants au niveau baie peuvent encore atteindre plusieurs centaines jusqu'à environ mille ampères lorsque les modules sont parallélisés en longs branchements. Le dimensionnement part du courant continu de conception, de la température ambiante d'armoire, des hypothèses de ventilation et de l'échauffement admissible, selon les procédures décrites dans les fondamentaux de capacité de courant et d'ampacité des barres. Comme les cycles de service sont stables plutôt que pulsés, les sections conservatrices et les chemins parallèles équilibrés comptent davantage que les tenues transitoires de crête.
La répartition du courant entre modules parallèles dépend de la géométrie conductrice symétrique, de longueurs égales de câbles ou de chemins de barre et d'une résistance de contact constante ; l'article associé sur la conception de la répartition du courant pour barres parallèles montre pourquoi un routage asymétrique peut échauffer silencieusement un module même lorsque le courant total paraît acceptable. Dans les flottes réaffectées, la résistance interne des modules varie avec l'âge, si bien que la barre doit aider plutôt que combattre l'inadéquation : segments symétriques, congés généreux aux plis et faces de contact plaquées qui maintiennent la résistance de contact stable sur des années.
Les effets de fréquence sont secondaires. Les courants DC stationnaires et ondulation basse fréquence signifient que la forme du conducteur peut prioriser la fabricabilité, le montage et les couches d'isolation sur l'optimisation d'impédance haute fréquence utilisée dans les conceptions DC-link d'onduleurs SiC. Les acheteurs doivent quand même exiger des relevés mesurés de chute millivoltimétrique ou de résistance sur les chemins critiques, car un conducteur légèrement sous-dimensionné convertit la perte de tension en chaleur d'armoire qui vieillit plus vite des cellules déjà dégradées.
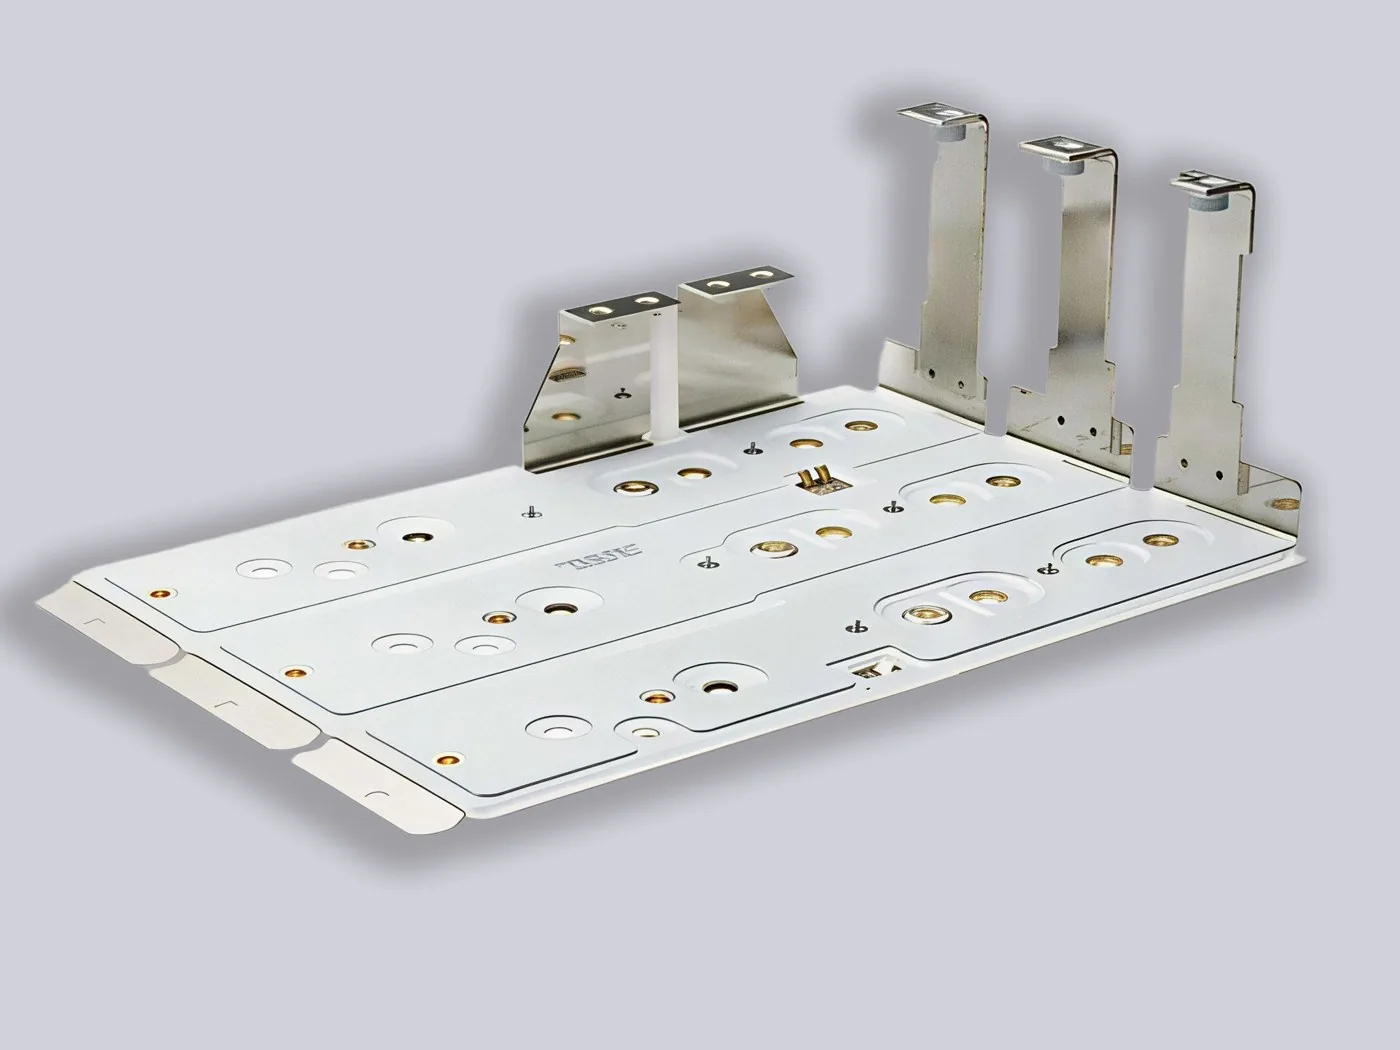
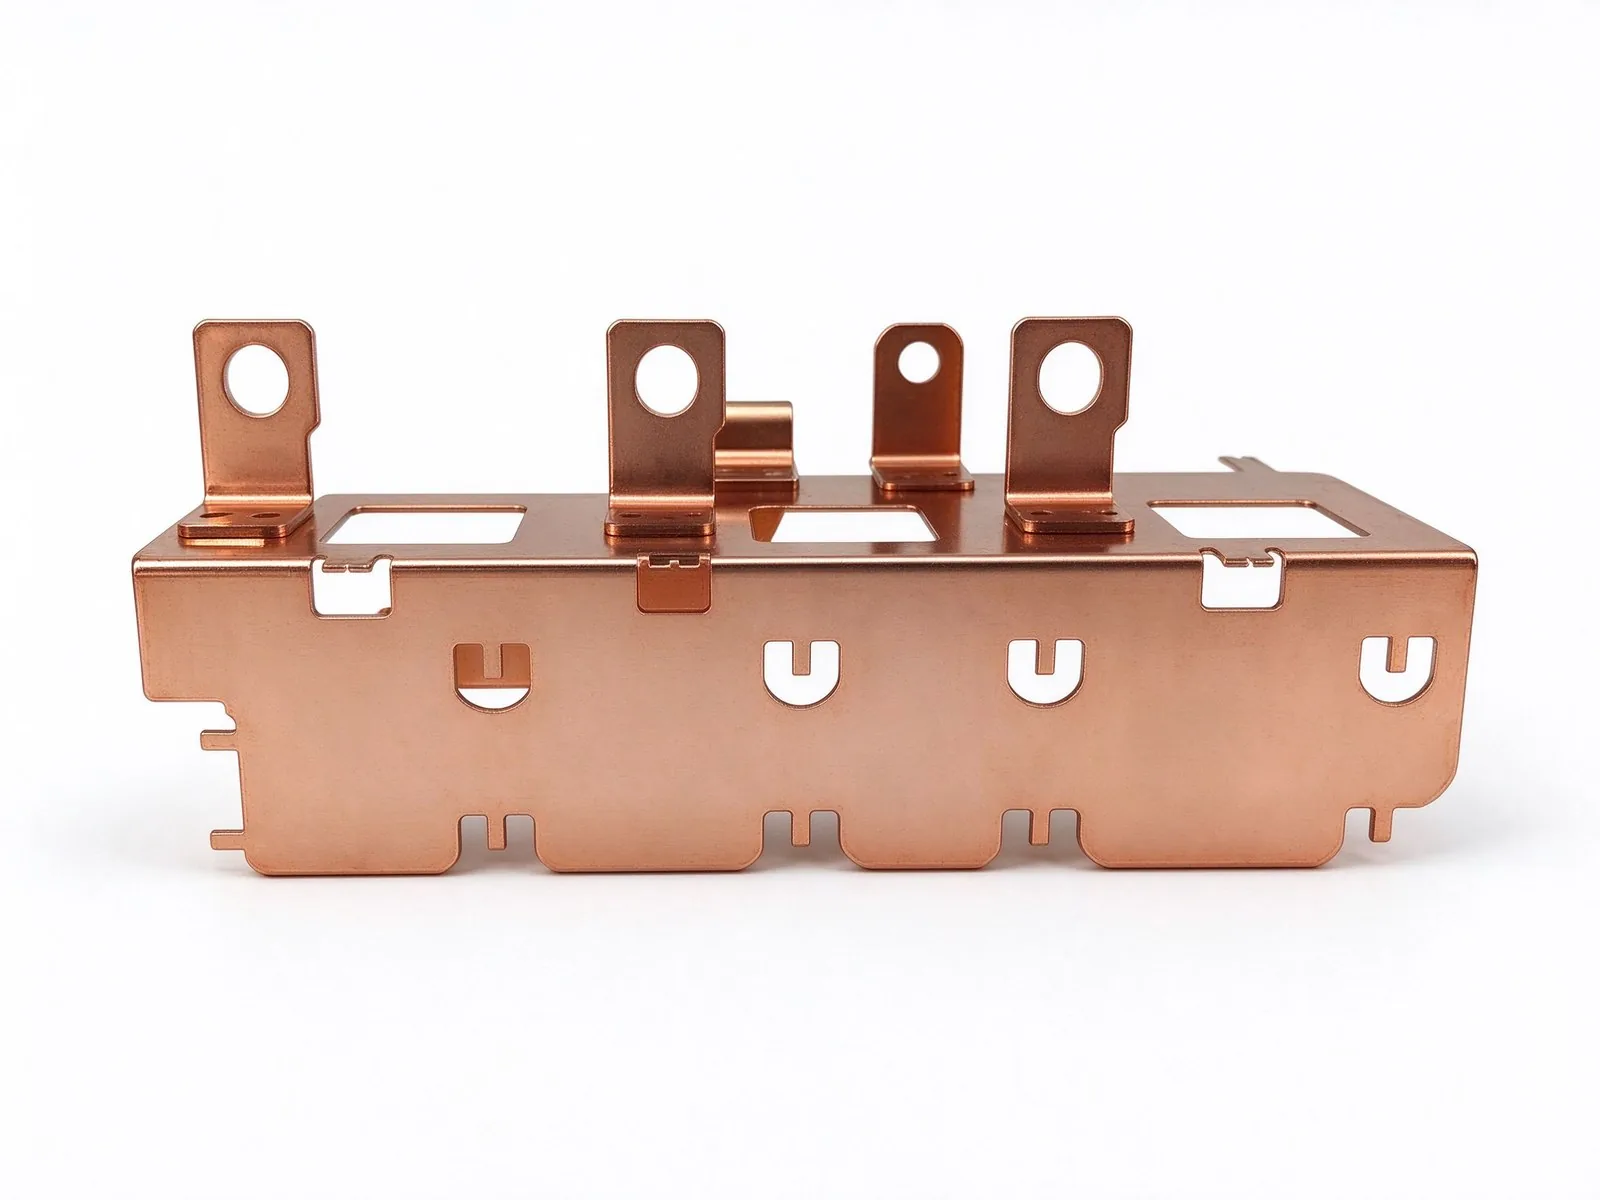
Le travail de rétrofit définit le segment seconde vie. Les modules arrivent avec des patrons de boulons hérités, des trous de montage panneau, des bornes à emmanchement sous pression ou goujons soudés qui n'ont jamais été conçus pour la réutilisation en baie, et la nouvelle armoire d'un intégrateur doit accepter un mélange de générations plutôt qu'un modèle de cellule uniforme. Les barres deviennent la couche de traduction mécanique : adaptateurs, formes de transition, languettes rallongées et manchons d'isolation empilés qui font le pont entre les interfaces héritées et le nouveau tracé d'armoire.
La planification des bornes doit suivre la sélection des types de bornes pour flottes mixtes, en choisissant entre trous boulonnés, goujons M6/M8, lames et joints soudés selon la disponibilité des modules, la démontabilité et l'exposition vibratoire. La revue d'ingénierie précoce applique la liste de contrôle DFM avant production pour éviter des angles de pliage qui fissurent le placage ou des patrons de trous qui entrent en conflit avec le boîtier du module, tandis que les échantillons de première pièce et prototypes valident l'interface de rétrofit avant les engagements d'outillage MOQ. La flexibilité sur la taille de lot compte car les projets réaffectés fonctionnent souvent en lots calqués sur l'afflux de modules plutôt que sur des volumes de production en série annualisés.
La robustesse mécanique inclut aussi l'accès de maintenance. Les intégrateurs attendent des barres qui se déboulonnent proprement pour le remplacement de modules sans détruire l'isolation ou le placage ; soudures cachées et sertissages irréversibles sont de mauvais choix là où le personnel de maintenance peut être des techniciens généralistes plutôt que des spécialistes formés véhicule. Les plans doivent marquer les joints démontables, les valeurs de couple et l'outillage requis, et le plan d'emballage doit protéger les faces plaquées lors des manipulations répétées sur site.
Les règles de classement placent le diagnostic BMS au cœur de la réaffectation : l'EN 18061:2025 exige la lecture des codes d'erreur, la mesure des propriétés électriques et la documentation de l'état d'isolation avant redéploiement (CEN-CENELEC), et l'UL 1974 impose les essais de maintenance courante et le diagnostic pour les systèmes réaffectés (UL Standards & Engagement). La barre de stockage doit donc accueillir un ensemble dense et fiable de prises de mesure de tension tout en restant électriquement séparée des conducteurs de puissance.
Les points de mesure type Kelvin réduissent l'erreur de mesure due à la chute de tension de contact, et les lignes de prise doivent suivre des gorges dédiées ou des couches isolées plutôt que reposer sur le cuivre sous tension. La conception d'isolation doit éviter l'apparition d'effet couronne ou de conditions de décharge partielle en environnement humide d'armoire, tandis que l'espacement physique respecte les règles de conception des distances de cheminement et de clairement pour la tension DC maximale du système réaffecté. La liaison entre branchements de batterie et PCS doit être planifiée parallèlement à la conception des barres DC-link de PCS, car le routage des mesures, la fusion et l'isolation des contacteurs partagent le même volume d'armoire.
Comme le SoH des cellules varie d'une branchement à l'autre, les canaux de mesure doivent être mappés un-à-un sur les modules classés avec des identifiants documentés. Une prise de tension affectée au mauvais module neutralise la réponse de défaut BMS que promettent les documents de conformité. La bonne pratique consiste à étiqueter les prises sur la barre, à lier chaque réseau au numéro BIN du module sur le plan d'assemblage, et à livrer une liste des réseaux pour que les intégrateurs recoupent le câblage avant mise sous tension.
Les batteries réaffectées sont classées, et non déclassées vers des performances identiques. Les modules grade A à résistance interne saine et dispersion de capacité serrée peuvent occuper les branchements principaux ; les modules plus faibles peuvent servir l'alimentation de secours basse puissance ou être exclus. Le système d'isolation de la barre doit être sélectionné pour la tension la plus élevée que la baie puisse jamais voir, avec marge pour l'humidité, la poussière et le vieillissement thermique, plutôt que pour la moyenne de classe des modules. Le choix du matériau d'isolation suit le guide d'approvisionnement en matériaux d'isolation pour les constructions PET, Nomex et DLF, tandis que la vérification électrique dédiée appartient au plan d'essai du fournisseur.
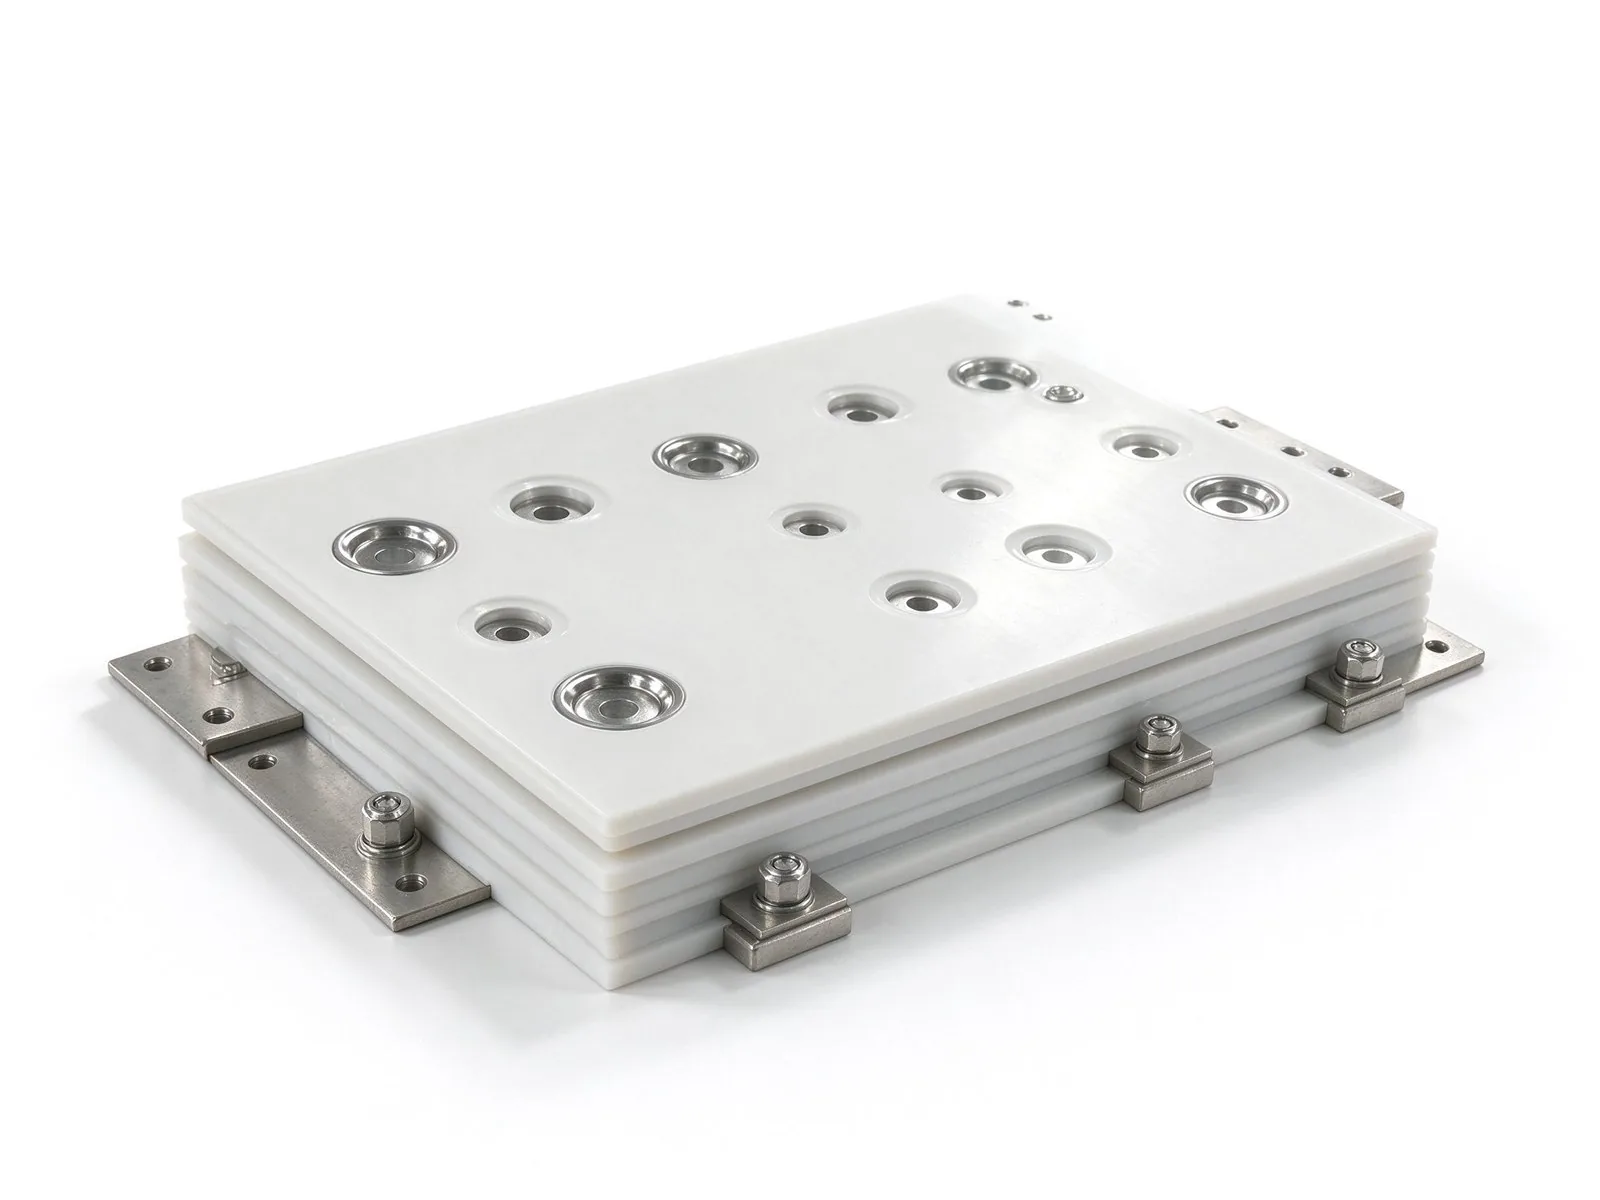
Les attentes de sécurité incendie pour le stockage stationnaire sont plus strictes que celles d'un bloc véhicule retraité réutilisé de façon informelle : les armoires exigent la séparation, la coordination des moyens d'extinction et des matériaux d'isolation qui ne propagent pas la flamme, conformément aux attentes réglementaires de sécurité incendie ; les techniques de protection de chants sont détaillées dans le guide des revêtements d'isolation de surface. Le recouvrement du film d'isolation, l'enveloppement des chants et la protection conforme des chants coupés doivent être inspectés, car ce sont les régions les plus susceptibles de ramper ou d'absorber l'humidité en service.
La planification de l'énergie de défaut diffère selon la tension de branchement et la coordination des fusibles. Une impulsion de court-circuit dans un branchement réaffecté parallèle peut être plus faible que dans un bloc neuf à haute énergie, mais les cellules vieillies peuvent dégazager de façon inattendue ; les supports de barre, les barrières d'isolation et les espacements fixes doivent empêcher l'arc électrique entre conducteurs voisins pendant la maintenance ou les défauts internes. Le relevé doit inclure le résultat d'essai de tenue diélectrique appliqué à l'assemblage laminé fini, et pas seulement la spécification de la feuille d'isolation brute.
La décharge et recharge stables produisent une chaleur continue aux joints et conducteurs plutôt qu'un pic thermique bref. Une gestion thermique des barres efficace pour baies réaffectés se concentre sur les chemins de convection à l'intérieur de l'armoire, la répartition équilibrée du courant, la stabilité des joints plaqués et le déclassement à des températures ambiantes élevées. Les concepteurs doivent définir une base d'échauffement conservatrice, par exemple concevoir autour d'une élévation contrôlée au courant de conception plutôt que de maximiser l'utilisation du cuivre, car des températures conductrices élevées accélèrent la dégradation des cellules déjà conditionnées et de l'isolation.
La fiabilité en cyclage thermique compte aussi. Les cycles quotidiens de charge et décharge se répètent pendant des années, faisant dilater et contracter les joints boulonnés et surfaces plaquées ; les recommandations sur la fiabilité par cyclage thermique recommande le contrôle du couple, les rondelles ressorts le cas échéant et un placage stable qui résiste à la corrosion par fretting. Les points chauds aux prises sous-dimensionnées deviennent des sources de chaleur chroniques, si bien que les contrôles thermographiques à la mise en service et l'inspection périodique doivent faire partie du plan de maintenance de l'intégrateur.
Lorsque le refroidissement par air est contraint, certains intégrateurs s'orientent vers des conducteurs plus larges, des sections de cuivre stratifiées ou une ventilation forcée ; le tracé des barres doit laisser des couloirs d'écoulement d'air au lieu de les bloquer avec l'isolation et les supports. La documentation matériau doit indiquer la classe de température continue du matériau d'isolation afin que le budget thermique d'armoire reste auditable.
Les armoires de stockage sur sites côtiers, désertiques ou peu ventilés exposent les barres à l'humidité, à la condensation et au contact galvanique avec des métaux dissemblables. Le placage à l'étain sur les faces de contact en cuivre maîtrise l'oxydation et garantit une résistance de contact stable ; les principes de sélection et de maintenance sont couverts dans le guide du placage à l'étain et de la protection contre la corrosion. Dans les systèmes de rétrofit, le mélange de barres en cuivre plaqué avec des barres de module en aluminium ou des fixations en acier inoxydable exige des rondelles d'isolation et des conceptions de joint qui préviennent la corrosion galvanique caverneuse sur une longue durée de vie.
Les connexions boulonnées dans les branchements vieillis subissent la vibration répétée des ventilateurs de refroidissement, des contacteurs qui commutent et des équipements tournants voisins. L'analyse associée sur le comportement vibratoire des joints boulonnés de barres recommande des faces de contact durcies, la précharge contrôlée et des contrôles périodiques de re-couple en service. Les défauts superficiels tels que la porosité, la couverture incomplète du placage aux chants coupés ou l'isolation arrachée doivent être refusés au contrôle entrant car ils deviennent des défaillances invisibles après fermeture de l'armoire.
Les acheteurs doivent spécifier les fourchettes d'épaisseur de placage, la préparation de surface avant placage et un critère d'acceptation visuel dans la spécification d'achat, ainsi que les preuves de brouillard salin ou d'humidité lorsque l'environnement de destination l'exige. Un fournisseur capable de fournir des mesures d'épaisseur de placage par lot supprime l'incertitude dans une application sujette à corrosion où les cycles de remplacement préventif sont longs.
Un RFQ pour barres de stockage à blocs réaffectés doit séparer les exigences électriques, mécaniques et documentaires avant le devis. Commencer par la tension système, le courant continu maximal de branchement, le profil de C-rate attendu, la plage de température ambiante et le mode de refroidissement ; puis lister les types d'interface module-barre, les patrons de trous, les tailles de goujons, le matériau d'isolation et la tension d'essai diélectrique requise. Comparer la bande métallique aux conducteurs structurés peut aider à poser les attentes dans l'article adjacent sur le choix entre barre omnibus et faisceau de câbles, tandis que les bonnes pratiques niveau connexion doivent être alignées sur les connexions de bornes fiables dans les ensembles de baies.
Demander aux fournisseurs présélectionnés d'expliquer comment ils traitent les conceptions rétrofit à interfaces mixtes et comment les relevés d'inspection se mappent sur chaque lot livré ; ces réponses révèlent si le fournisseur comprend la variabilité des projets réaffectés plutôt que de citer un produit catalogue standard unique.
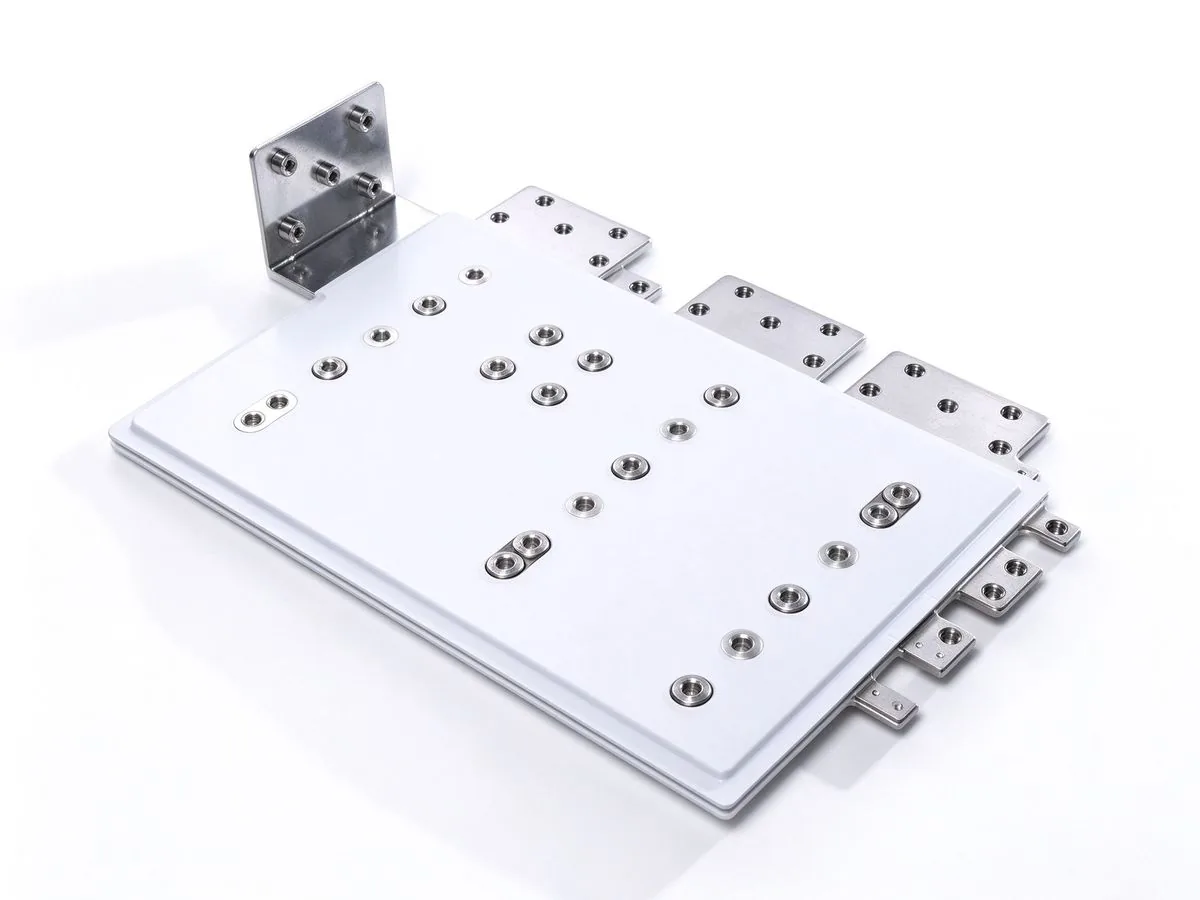
Rizhao Shanyuan Electronic Components Co., Ltd. (SHANYUAN) a été établie en mars 2012 et exploite une installation de fabrication de 17,200 m2 à Taoyuan Village, Wulian Street, Rizhao, Shandong, China, exportant des barres laminées vers plus de 20 pays. La gamme produit est centrée sur les barres laminées isolées de une à six couches ou plus, tenues autour de 1000 A, réalisées en cuivre C11000 avec isolation PET, Nomex ou DLF, conçues autour d'une base d'échauffement conservatrice, finies par placage à l'étain, et proposées avec des goujons M6/M8, bornes à lame ou options de bornes soudées.
Pour les projets de stockage seconde vie et en échelon, ces capacités se mappent naturellement sur les exigences ci-dessus : les constructions multicouches accueillent les chemins de puissance et les couches de mesure séparées ; les géométries de borne sur mesure peuvent faire le pont avec les interfaces de modules hérités ; le cuivre étamé soutient des joints boulonnés stables en long service ; et un flux de travail piloté par la conception prépare des échantillons prototypes avant la production par lot. Les discussions d'ingénierie doivent démarrer avec la tension système, le courant continu, les plans d'interface des modules et les conditions environnementales d'armoire, afin que la proposition reflète le cycle de service réaffecté plutôt qu'une hypothèse de bloc de traction. Les demandes techniques peuvent être adressées à busbar@shanyo.com en joignant la liste des modules du bloc et le tracé d'armoire.
Cette synthèse décrit la capacité de fabrication et le périmètre produit standard ; les tenues spécifiques, les preuves d'essai et les documents de conformité sont convenus projet par projet au regard de la spécification de l'intégrateur, et aucune capacité de production ou installation nommée chez un client ne doit être déduite de supports commerciaux généraux.
À mesure que les volumes de retrait EV grimpent jusqu'à la fin des années 2020, le stockage réaffecté passera des projets de démonstration vers des gammes produit standardisées. Des normes telles que l'EN 18061:2025 et l'UL 1974 feront mûrir la pratique de classement, le règlement (EU) 2023/1542 resserrera la traçabilité du passeport et de la conformité, et les intégrateurs convergeront vers un petit ensemble d'architectures de baies modulaires. Les conceptions de barres pour ces baies se standardiseront probablement sur des conducteurs laminés symétriques, des blocs de prises pré-configurés, des interfaces boulonnées démontables sur site et des marges d'isolation conservatrices, tandis que les adaptateurs de rétrofit sur mesure resteront nécessaires pour les lots de modules hérités.
Les quatre thèmes de conception de cet article — dimensionnement en courant continu à faible cadence, compatibilité mécanique de rétrofit, routage des mesures intégré BMS et isolation classée sécurité — doivent être évalués ensemble plutôt que comme des postes isolés. Un conducteur qui satisfait l'ampacité mais échoue sur une borne héritée, ou qui économise le cuivre mais néglige la protection contre la corrosion, crée un risque caché de durée de vie dans des systèmes attendus à fonctionner pendant une décennie ou plus.
Pour les acheteurs, le fournisseur gagnant sera celui qui combinera des dessins disciplinés, des relevés d'essai traçables et une production par lot flexible pour des flottes réaffectées hétérogènes. Pour les équipes d'ingénierie, la tâche est de porter explicitement le cycle de service seconde vie dans la spécification de barre : courants stables, interfaces mixtes, mesures denses et marges de sécurité conservatrices. Une fois ces paramètres figés tôt, la barre laminée devient un lien discret et fiable entre la valeur automobile retraitée et l'usage stationnaire des énergies renouvelables.
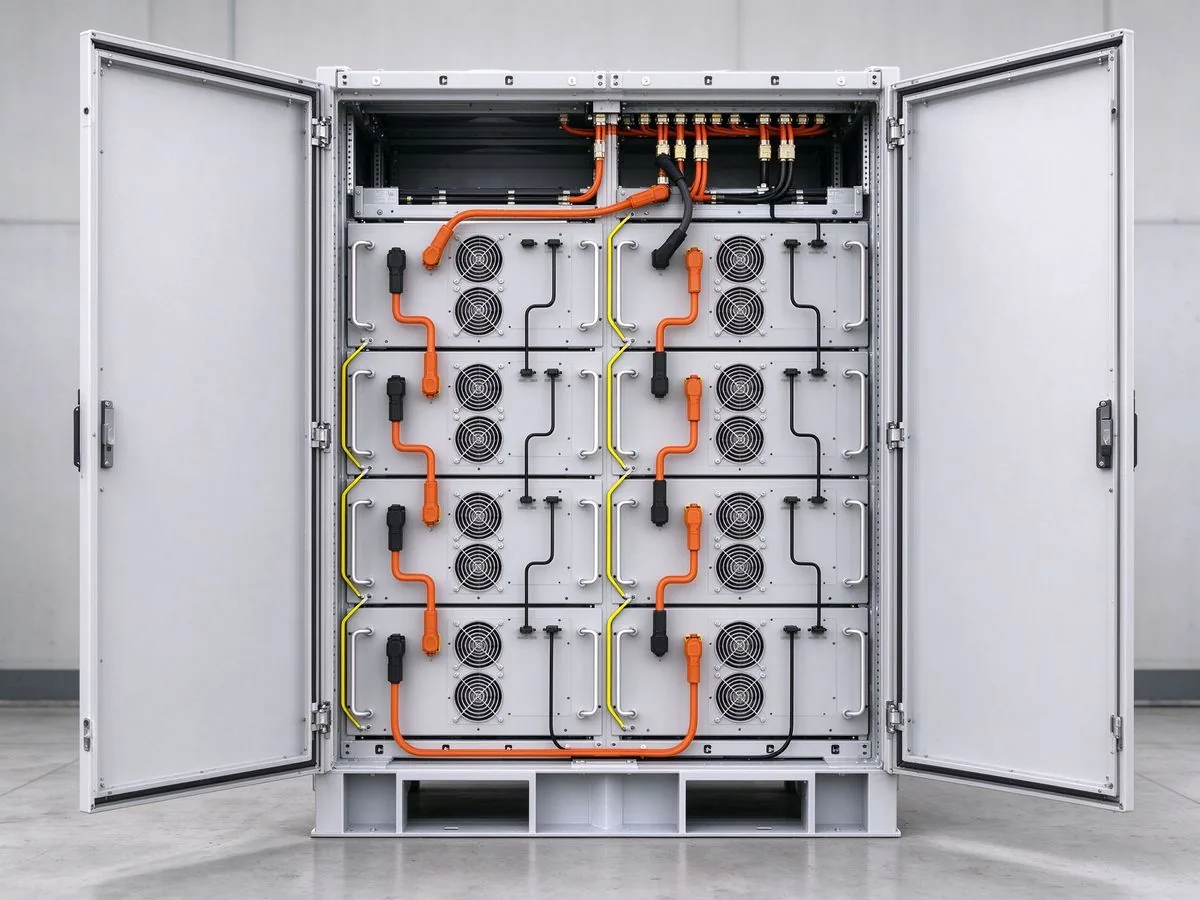
Les systèmes de stockage d'énergie par batterie passent de baies 20 pieds uniques à des in
Lire l’articleLe règlement batteries UE (2023/1542) rend le passeport batterie obligatoire le 18 février
Lire l’article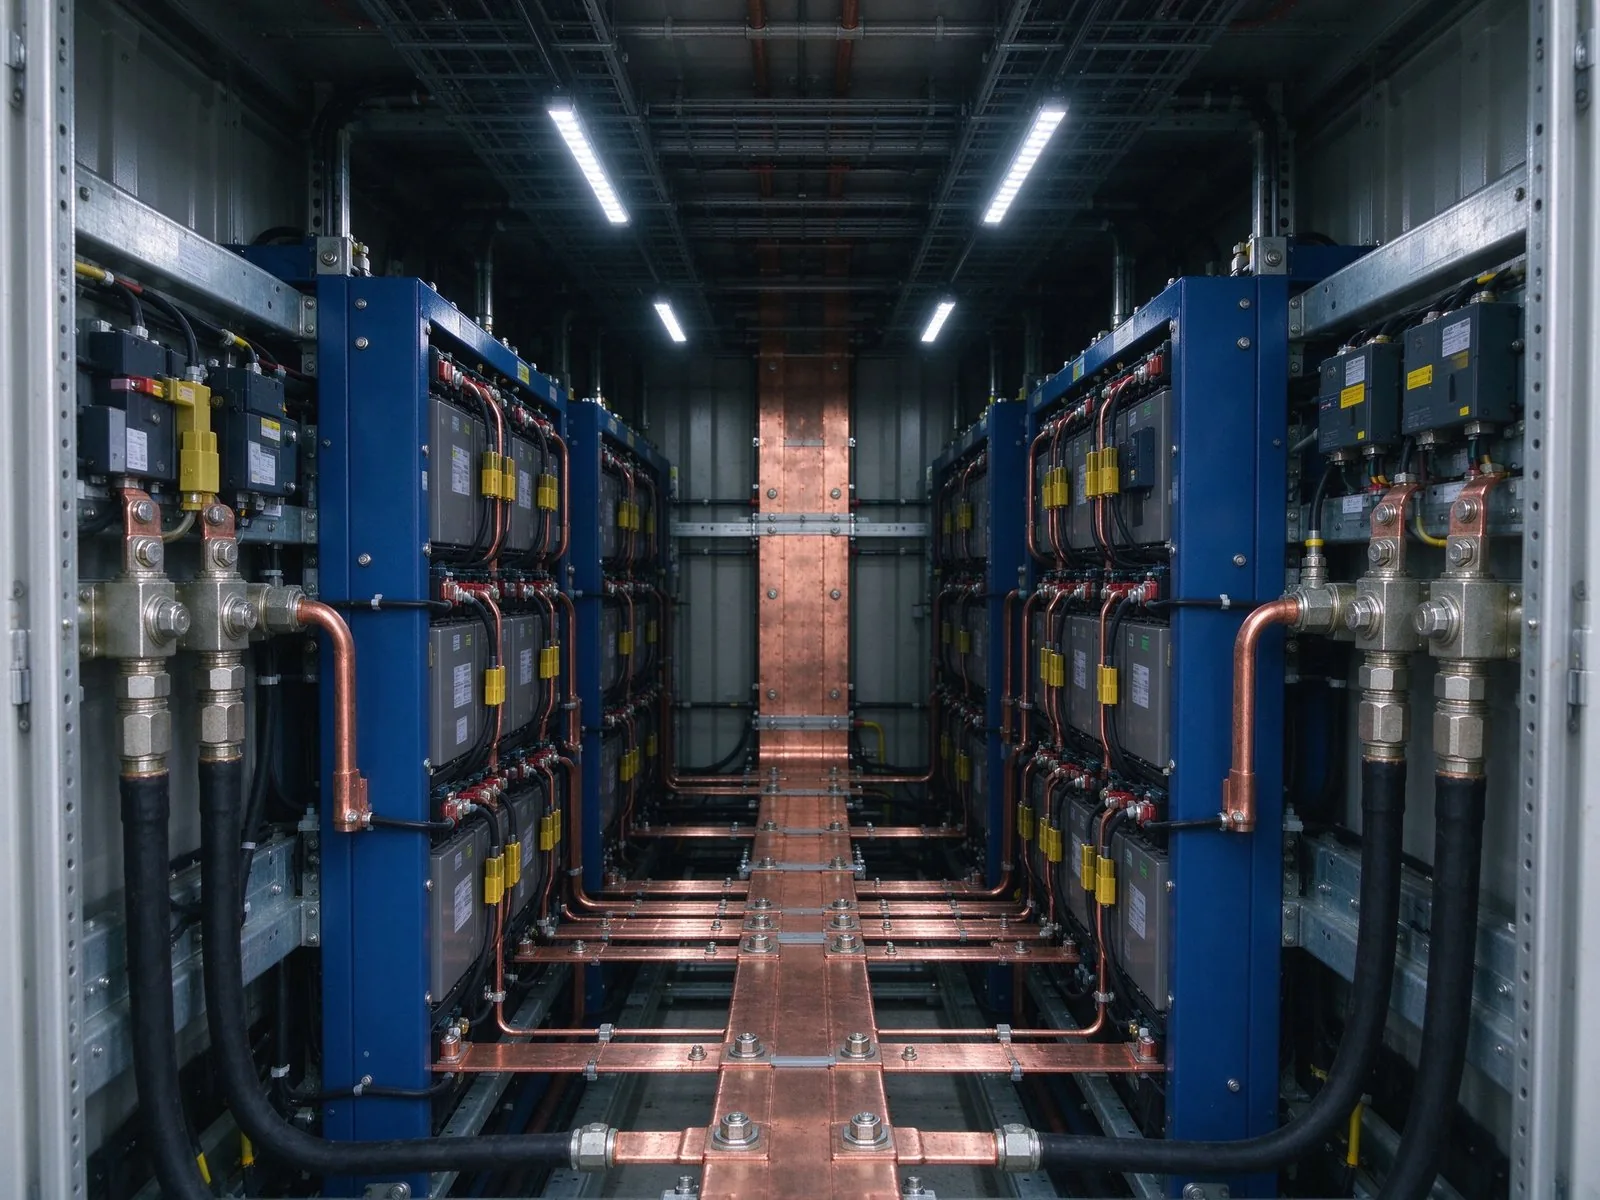
L'UL 9540A éd. 6 (publiée mars 2026, effet janvier 2027) ajoute un essai au feu à grande é
Lire l’article
Aiko Tanaka est responsable de l'ingénierie d'application chez SHANYUAN, avec 11 ans d'expérience dans l'application des barres omnibus laminées aux centres de données, au stockage d'énergie et aux systèmes d'énergies nouvelles. Elle dirige la sélection d'applicati
Envoyez le profil de courant, la classe de tension et les types de bornes — nos ingénieurs répondent sous un jour ouvré.
