Le stockage d'énergie par batterie à l'échelle réseau (BESS) est passé des projets pilotes au déploiement gigawattheure. L'IRENA et BloombergNEF projettent tous deux une croissance annuelle continue à deux chiffres de la capacité de stockage installée jusqu'en 2030. À l'intérieur de chaque projet, l'interconnexion entre baies de batterie, BMS, PCS et charges auxiliaires devient discrètement le goulot. Dans cette pièce, l'équipe ingénierie de SHANYUAN regarde comment la barre de stockage d'énergie évolue d'une pièce au niveau baie vers un système au niveau site, et ce que les OEM doivent planifier lorsqu'ils s'étendent d'une armoire unique à un parc GWh.
Le stockage d'énergie par batterie à l'échelle réseau (BESS) est passé des projets pilotes au déploiement gigawattheure. L'IRENA et BloombergNEF projettent tous deux une croissance annuelle continue à deux chiffres de la capacité de stockage installée jusqu'en 2030. À l'intérieur de chaque projet, l'interconnexion entre baies de batterie, BMS, PCS et charges auxiliaires devient discrètement le goulot. Dans cette pièce, l'équipe ingénierie de SHANYUAN regarde comment la barre de stockage d'énergie évolue d'une pièce au niveau baie vers un système au niveau site, et ce que les OEM doivent planifier lorsqu'ils s'étendent d'une armoire unique à un parc GWh.
Un conteneur BESS moderne à l'échelle utilisateur tient quelques dizaines de modules batterie disposés en strings parallèles, avec un bus DC principal courant sur toute la longueur de l'armoire. À l'échelle baie, la conception est familière : une seule barre laminée distribue le courant depuis les points de fusion des modules vers les bornes DC principales, avec fusibles et contacteurs prélevés le long du trajet.
Sur un site GWh, cependant, l'architecture se répète. Un projet 100 MWh peut consister en 20-40 conteneurs, chacun avec sa propre barre de baie, tous parallélisés en un bus de collecte DC ou AC au niveau site. Le problème n'est aucune baie unique ; c'est l'interaction entre baies. Les chemins de câbles et flexibles lourds entre conteneurs deviennent ingérables, la résistance de contact s'accumule à chaque joint boulonné, et l'énergie de défaut peut se propager à travers le site.
Le contexte de marché compte. Les statistiques de capacité renouvelable de l'IRENA et les perspectives de stockage longue durée de BloombergNEF pointent toutes deux vers une croissance pluriannuelle du BESS à l'échelle réseau, entraînée par l'intégration renouvelable, les services réseau et les marchés de capacité. TrendForce a similairement suivi le passage du petit stockage C&I aux projets utilisateur multi-centaines de MWh. Pour un fournisseur de barre d'électronique de puissance, cela signifie que la barre de baie ESS n'est plus une conception ponctuelle par conteneur ; c'est un bloc de construction reproductible qui doit être conçu une fois et déployé à l'échelle.
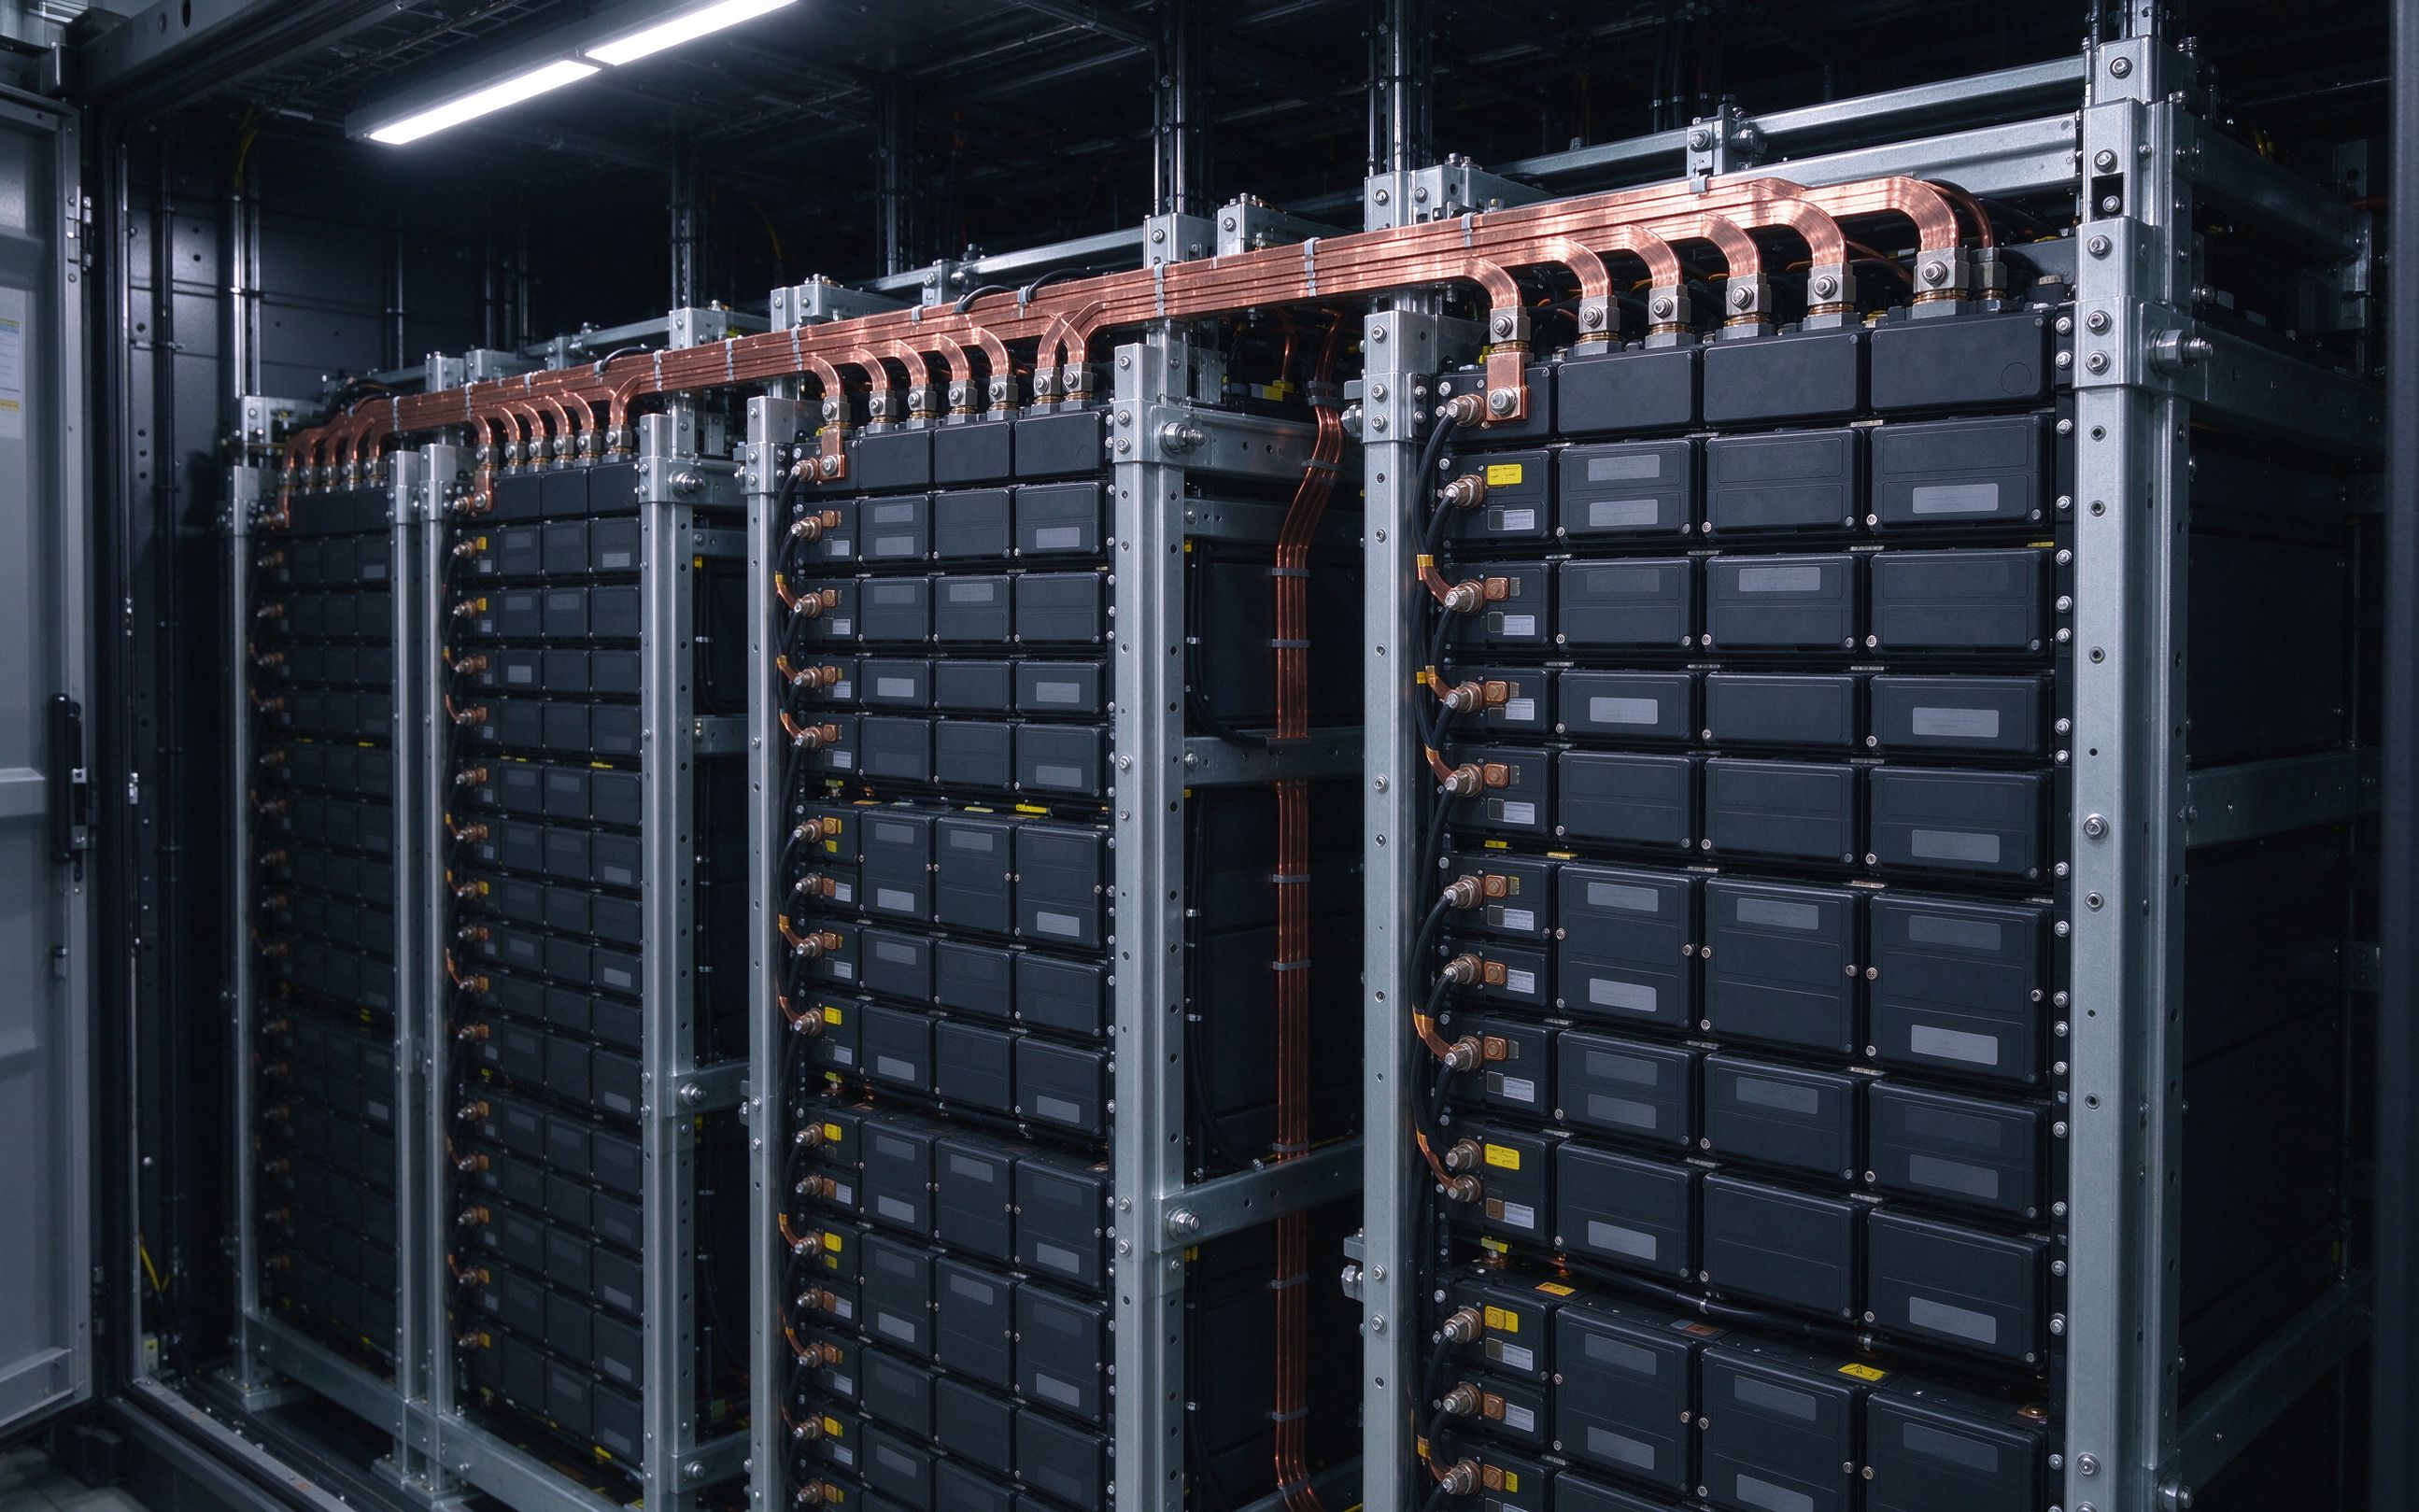
C'est là qu'une approche de barre laminée ingénierisée s'étend naturellement de la baie au conteneur et, de plus en plus, au skid. Notre page d'application ESS parcourt les blocs de construction typiques.
Le BESS mono-conteneur plafonnait autour de 1-1,5 MW de puissance DC. En 2026, les conteneurs 5 MW et 10 MW sont sur la feuille de route de plusieurs intégrateurs. Les tensions DC ont glissé de 750 V à 1000 V et aux systèmes classe 1500 V. À ces niveaux, le bus principal à l'intérieur d'une armoire porte des courants continus dans la plage 800-1200 A, avec des courants de défaut de courte durée plusieurs fois plus élevés.
Les câbles souples tressés qui étaient convenables à 400 A deviennent encombrants, à forte intensité de main-d'œuvre, et difficiles à coupler de façon constante. Une barre laminée, en revanche, fixe la géométrie une fois : les couches de cuivre C11000 sont poinçonnées, découpées au laser, empilées avec diélectrique PET ou Nomex, et laminées sous vide. Chaque joint atterrit là où le concepteur l'a voulu, et la résistance de contact est reproductible pièce après pièce. Pour une comparaison plus large, voir notre note sur barre vs câble.
| Paramètre | Câbles souples | Barre laminée |
|---|---|---|
| Courant continu typique | Jusqu'à ~600 A par faisceau | Jusqu'à ~1000 A par empilage |
| Main-d'œuvre d'assemblage par armoire | Élevée, routage manuel | Basse, pièce rapportée |
| Répétabilité de la résistance de contact | Dépend du couple, risque de dérive | Contrôlée, essayée |
| Inductance dans les boucles de commutation | Élevée, géométrie variable | Basse, couches entrelacées |
| Poids pour même courant | Plus lourd | Plus léger, compact |
| Nombre de SKU de pièces de rechange | De nombreuses longueurs et bornes | Une pièce rapportée par armoire |
L'argument de main-d'œuvre est souvent aussi fort que l'argument électrique. Un constructeur d'armoire qui câble une pièce rapportée de barre passe des minutes sur le bus principal ; câbler un faisceau de câbles passe des heures. À des centaines de conteneurs par projet, l'économie de main-d'œuvre paie à elle seule l'effort d'ingénierie en amont.
À mesure que les tensions BESS grimpent vers 1500 V DC, la sélection diélectrique passe d'un poste de nomenclature à une décision de fiabilité. Le film PET, qui domine les packs VE 400V et stockage basse tension sensibles au coût, commence à paraître marginal. Le papier aramide Nomex, avec son meilleur comportement thermique et de décharge partielle, est de plus en plus spécifié pour le bus principal dans les conteneurs 1000 V et 1500 V. L'enduction poudre époxy (DLF) est utilisée là où les formes complexes nécessitent une couverture complète des chants.
À travers l'empilage, SHANYU applique une étanchéité complète des chants afin que la poussière, l'humidité et la condensation ne puissent pas suivre sur les chants coupés. Chaque unité de production reçoit un essai hipot, un contrôle de résistance d'isolement et un essai de continuité avant d'expédier. La référence d'ambiance 30 °C dans notre tableau d'ampacité est le point de départ ; les armoires BESS à refroidissement air forcé doivent être déclassées avec le modèle thermique de l'intégrateur.
Note de conception : à la classe 1500 V DC, planifiez un isolement renforcé entre couches adjacentes, pas seulement un isolement de base. Il est moins coûteux de spécifier ceci au stade DFM que de reprendre un empilage après la première pièce.
Les distances de ligne de fuite sont aussi une fonction du degré de pollution. Un conteneur dans un climat poussiéreux et humide suit plus vite qu'un autre dans une salle climatisée. Nous recommandons de concevoir pour l'environnement le plus sévère attendu plutôt que le nominal, parce que la barre à l'intérieur d'un conteneur scellé voit encore la condensation les nuits froides et la poussière les jours de maintenance. Pour une plongée plus profonde dans la sélection de matériaux, voir notre guide de sélection diélectrique de barre.
Les projets GWh sont construits en parallélisant des centaines de strings de baie. Deux problèmes d'ingénierie suivent. Premièrement, le partage de courant entre strings parallèles doit être équilibré ; un partage inégal vieillit certains modules plus vite que d'autres. Deuxièmement, l'énergie de défaut d'un court-circuit interne unique doit être confinée localement sans se propager à travers le site.
La géométrie de la barre contribue directement aux deux. Un laminé symétrique, avec largeurs de piste assorties et chemins de longueur égale vers chaque prise de fusible, aide le partage de courant. Positionner les fusibles et contacteurs directement sur la barre (avec interfaces de borne boulonnées) réduit l'impédance de boucle qu'un défaut voit, de sorte que les dispositifs de protection coupent plus vite. Pour les considérations côté onduleur, lisez notre article sur la conception de barre DC-link SiC/IGBT ; beaucoup des mêmes principes de faible inductance s'appliquent au DC-link PCS.
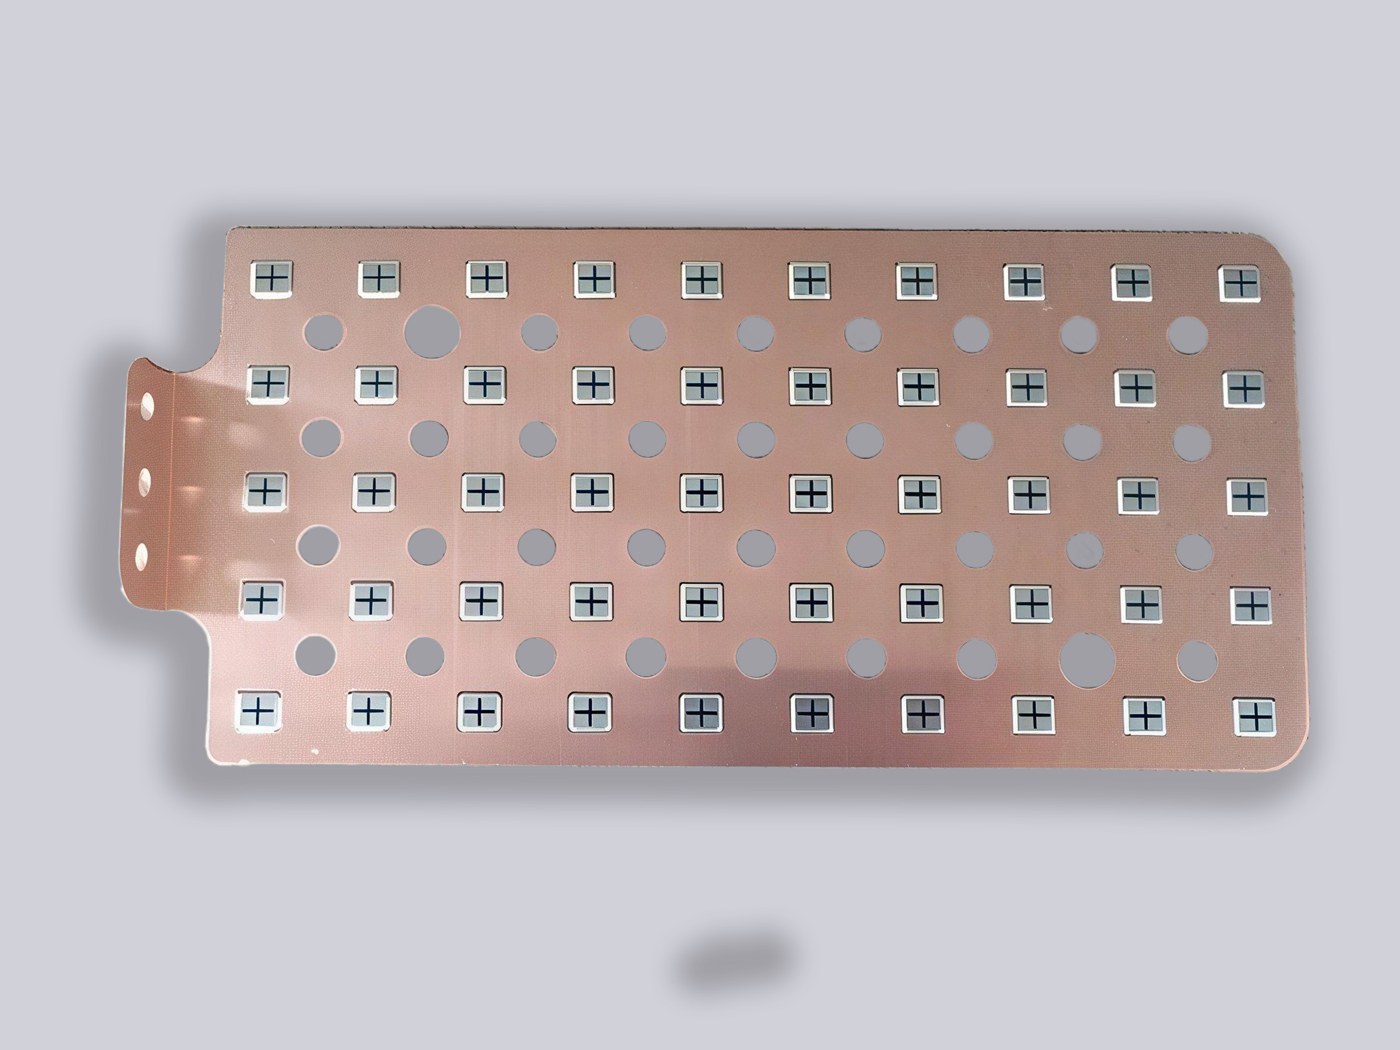
La coordination fusible est un exercice au niveau système. Le fusible de baie, le fusible principal de conteneur et le disjoncteur au niveau site doivent se coordonner de sorte que le plus petit défaut en amont coupe en premier sans ouvrir le disjoncteur principal. L'impédance de la barre entre ces dispositifs fait partie du calcul de coordination. Une bonne revue DFM signale où la géométrie de la barre modifie le courant de défaut disponible et laisse l'ingénieur protection dimensionner les fusibles correctement. Elle signale aussi où la propre impédance de la barre peut déséquilibrer les strings parallèles : si le chemin du string A vers le bus principal est 20 % plus long que depuis le string B, le string A voit une impédance plus haute et un courant plus bas, et ses cellules vieillissent différemment. Concevoir des longueurs de piste symétriques dans le laminé ne coûte rien en cuivre mais rapporte en vieillissement uniforme à travers le pack.
La considération thermique est l'autre moitié de l'histoire. Un parc GWh siège par tout temps, de la chaleur désertique au gel hivernal. La barre à l'intérieur de l'armoire voit à la fois l'ambiance externe et la chaleur des modules. Notre référence d'ampacité standard utilise une ambiance 30 °C ; pour une armoire dans un climat d'été à 45 °C, le déclassement est essentiel. Nous recommandons de dimensionner la barre pour la température interne du pire cas de l'armoire, non le nominal extérieur, parce que le refroidissement air forcé à l'intérieur d'une armoire scellée suit rarement un jour chaud.
La réparabilité est le dernier point de conception négligé. Un parc GWh a une vie opérationnelle de 20 à 30 ans, et à un moment donné une armoire doit être mise hors service pour maintenance. La barre de baie doit être conçue de sorte que l'armoire puisse être isolée et entretenue sans débouler le bus principal entier. Des sectionneurs de maintenance pré-positionnés, points de couple étiquetés et prises de fusible accessibles rendent tous le travail du technicien de terrain plus court et plus sûr. Ceux-ci sont gratuits à concevoir au DFM ; ils sont coûteux à retrofit sur le terrain.
L'essentiel pour 2026 : la barre de stockage d'énergie n'est plus un après-coup de baie. C'est la pièce qui relie la baie au conteneur, le conteneur au skid, et le skid au réseau. Concevez-la une fois, répétez-la à travers les conteneurs, et planifiez la chaîne d'approvisionnement comme vous le feriez pour tout autre composant électrique à long délai. SHANYU est prêt à soutenir votre prochain programme ESS du DFM à la production en série. Notre usine de Rizhao fait tourner le laminage, le poinçonnage, la découpe laser et l'essai électrique 100 % en interne depuis 2012, ce qui signifie que nous pouvons tenir les engagements de qualité et de délai dont les dépendances en sous-traitance ne peuvent pas s'approcher. Envoyez-nous votre disposition de baie et le profil de courant, et nous retournerons la première revue sous un jour ouvré. Nous soutenons les projets des baies pilotes aux grands déploiements à l'échelle utilisateur multi-GWh dans le monde entier.
Un projet GWh n'achète pas une barre une fois. Il achète des milliers de pièces identiques à travers plusieurs années de production. Deux comportements d'achat comptent.
Premièrement, verrouillez tôt le diélectrique et la nuance de cuivre. Le cuivre C11000 est standard ; l'aluminium est en option sur certaines couches à plus faible courant. Les films Nomex et haute température ont des délais plus longs que le PET, de sorte que les choisir au DFM plutôt qu'au lancement de la production protège le calendrier. Deuxièmement, liez la tarification matériau à une référence cuivre transparente (LME ou COMEX) plutôt que de la laisser flotter à l'intérieur d'un devis fixe. Ceci est particulièrement pertinent dans une année où les prix du cuivre bougent ; notre pièce compagne sur le prix du cuivre et l'approvisionnement en barres expose le manuel d'achat.
SHANYU fabrique des barres laminées en interne depuis 2012 dans notre usine de Rizhao, Shandong. Nous offrons la revue DFM avant devis, un devis de barre sur mesure sous un jour ouvré, des échantillons en 5-7 jours ouvrés, et la production en série en 2-3 semaines. Nous expédions à l'international par mer et par air. Si vous évaluez une nouvelle conception de conteneur ESS, envoyez-nous la disposition de baie et le profil de courant ; nous reviendrons avec une recommandation de géométrie et un budget à prix fixe.
Pour les programmes GWh pluriannuels, nous recommandons une prévision glissante. Le stock de cuivre brut, le stock de film diélectrique et la capacité de laminage prennent tous des semaines à planifier. Une prévision glissante sur 12 mois avec mises à jour mensuelles nous permet de tenir la capacité et le tampon de matière première pour votre programme, ce qui est la différence entre une montée en puissance douce et un exercice de crise au mois six.
Pour rendre la première RFQ productive, nous suggérons d'inclure ce qui suit dans le dossier que vous envoyez à un fournisseur de barres :
Lorsque vous êtes prêt à acheter des barres laminées à l'échelle projet, joignez l'équipe SHANYU via /contact/ ou écrivez à busbar@shanyo.com. Nous retournerons la première revue sous un jour ouvré. Nous soutenons aussi les programmes pilotes urgents avec des échantillons en fret aérien et pouvons travailler d'après un croquis approximatif si les plans formels ne sont pas encore figés.
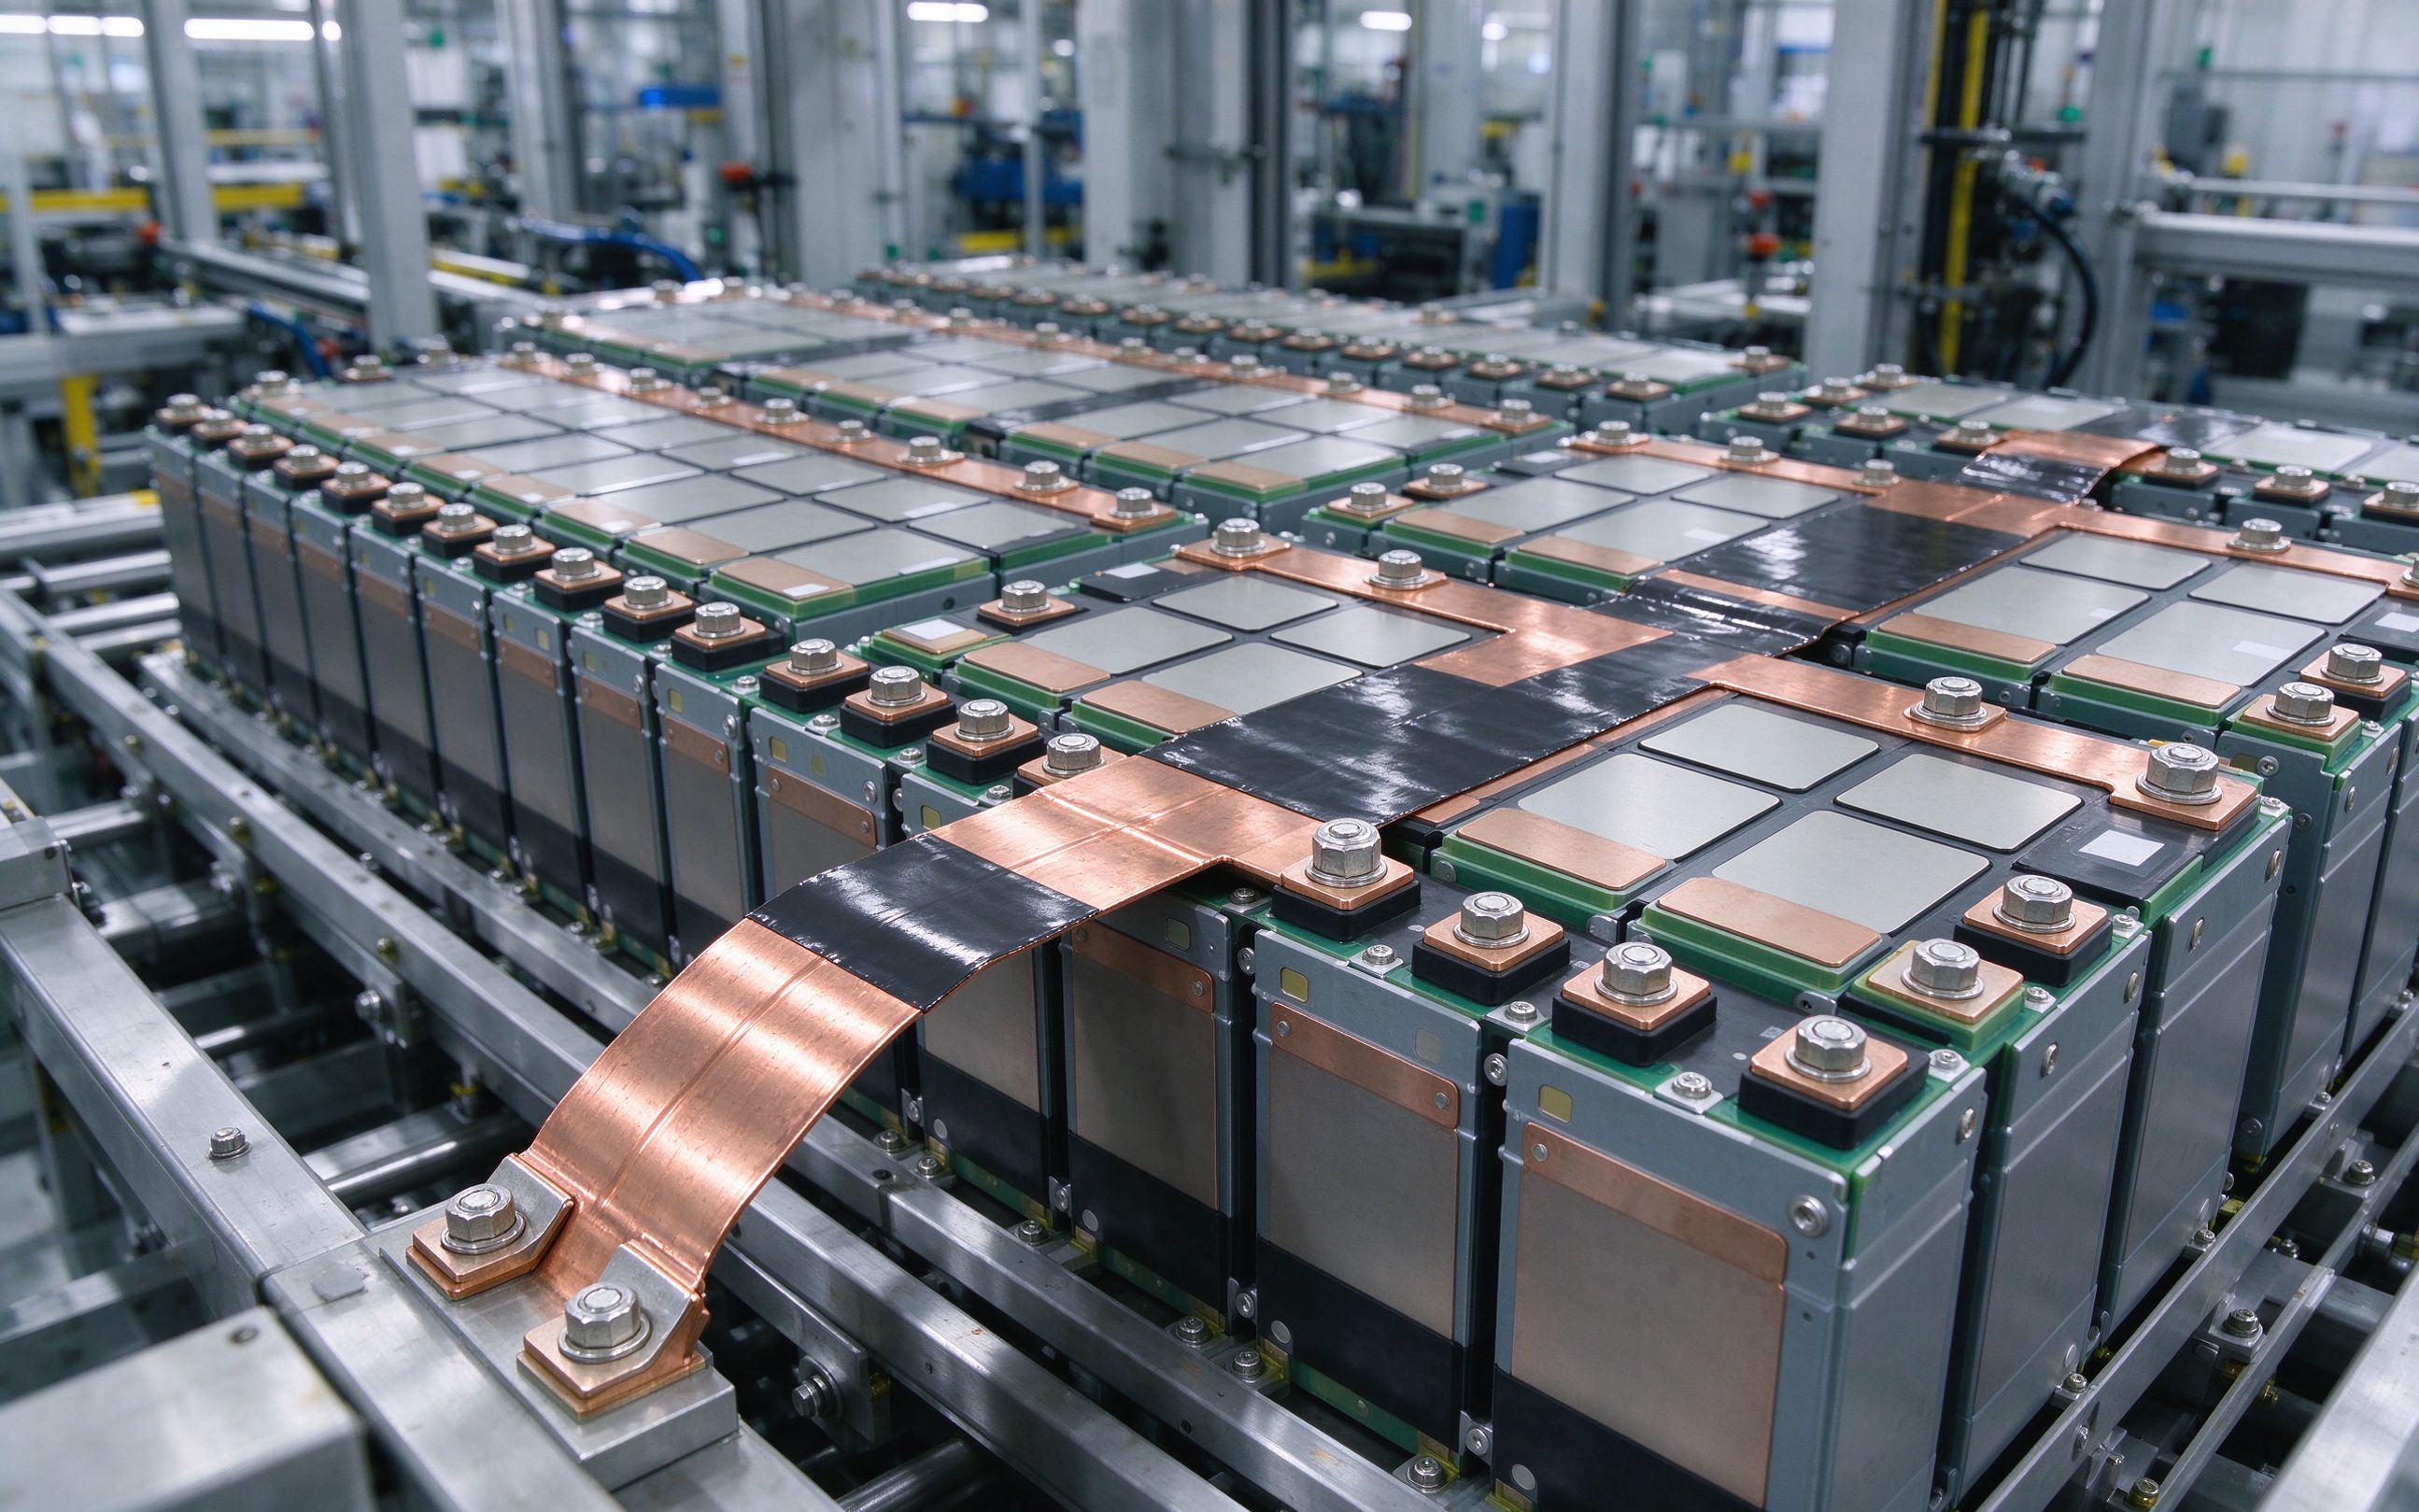
Le passage des architectures véhicule 400 V à 800 V réécrit la disposition électrique à l'
Read articleLe calibre d'une barre cuivre n'est pas un chiffre unique. C'est une ampacité de départ aj
Read article
La borne est le point où une barre laminée rencontre le monde extérieur. Ce guide couvre l
Read articleSend the current profile, voltage class and terminal types — our engineers reply within one business day.
