Une seconde source qui n'a jamais été qualifiée n'est pas une seconde source ; c'est un nom dans l'ERP. Cet article expose à quoi ressemble une vraie qualification pour une pièce de barre à l'intérieur d'un tableau ou d'un ensemble de puissance : le gel du dessin comme référence, le jeu de mesures sur premier article, un lot pilote qui attrape la dérive du placage et de l'ébavurage, la frontière de requalification, et l'arithmétique du coût de bascule qui décide si le projet vaut la peine d'être démarré.
Une seconde source qui n'a jamais été qualifiée n'est pas une seconde source ; c'est un nom dans l'ERP. Cet article expose à quoi ressemble une vraie qualification pour une pièce de barre à l'intérieur d'un tableau ou d'un ensemble de puissance : le gel du dessin comme référence, le jeu de mesures sur premier article, un lot pilote qui attrape la dérive du placage et de l'ébavurage, la frontière de requalification, et l'arithmétique du coût de bascule qui décide si le projet vaut la peine d'être démarré.
La plupart des services achats disent avoir une stratégie de double source alors qu'ils ont deux fournisseurs sur la liste fournisseurs et un fournisseur sur le dessin. La différence apparaît la première fois que la source principale est en retard : la seconde source ne peut pas expédier, parce que personne ne l'a jamais qualifiée contre la pièce réelle.
Une vraie seconde source, c'est un fournisseur dont le process, la documentation et le premier article ont été acceptés contre la même révision de dessin que l'attributaire, et dont les pièces ont été prouvées interchangeables dans l'ensemble. C'est un projet avec un calendrier, et non un bon de commande.
Le périmètre de ce projet dépend de ce qui est doublé. Une barre cuivre simple cisailée et percée avec un placage standard est une qualification à faible risque : un dessin, un certificat matière, un rapport dimensionnel, et un premier article. Une barre laminée avec une exigence diélectrique à l'intérieur d'un tableau listé est une qualification à haut risque, parce que la pièce se trouve à l'intérieur de la certification de quelqu'un d'autre.
Cet article expose le parcours de qualification pour le second cas, parce que le premier est déjà bien compris et n'a pas besoin de cadre. L'évaluation côté achat d'un fournisseur unique est couverte séparément dans le guide RFQ et évaluation fournisseur.
La double source paie dans quatre situations. La pièce est dans un long programme avec un calendrier qui ne peut pas glisser, l'attributaire a un site de production unique, la pièce a historiquement eu des échappées qualité, ou le contrat propre du client exige une seconde source.
C'est du théâtre coûteux quand la pièce est une commande ponctuelle, quand le volume annuel est sous la quantité minimum de commande de tout second fournisseur, ou quand le dessin change encore. Qualifier un fournisseur contre un dessin mouvant produit deux fournisseurs qui ont tous deux tort, et double le coût documentaire de chaque changement ultérieur.
Le coût caché, c'est le temps d'ingénierie, et il est généralement sous-estimé d'un facteur trois. Une qualification de seconde source correcte pour une barre laminée à l'intérieur d'un ensemble listé consomme 40 à 120 heures d'ingénierie entre revue de dessin, disposition du premier article, et soutien au lot pilote. À un taux chargé, cela dépense plus que l'économie annuelle sur une petite pièce.
Une règle utile : doubler quand la dépense annuelle est au moins vingt fois le coût de qualification, ou quand le risque calendrier vaut plus que le coût de quelle que soit la dépense. En dessous, qualifier un second site de fabrication du même fournisseur, ce qui est moins cher et réalise la majeure partie du bénéfice de continuité.
La cause la plus fréquente d'échec d'un projet de seconde source, c'est un dessin qui n'a pas été gelé. Si l'attributaire expédie à la révision C pendant que le nouveau fournisseur chiffre à la révision B, chaque différence dimensionnelle devient une dispute sur qui a raison.
Une référence gelée pour une pièce de barre inclut la géométrie avec tolérances, le matériau et l'état, le système de placage avec épaisseur et méthode d'essai applicable, le perçage avec tolérance de position, l'exigence d'arête et d'ébavurage, le marquage, et l'emballage. Pour une pièce laminée, cela inclut aussi la construction des couches, la spécification du film diélectrique, le process de liage, et l'essai.
Deux documents rendent cela possible. Un dessin coté avec une révision unique, et un plan de mesure qui dit quelles caractéristiques sont vérifiées, avec quel instrument, et à quelle fréquence. Le plan de mesure est ce qui transforme un dessin en inspection, et c'est le document qu'un nouveau fournisseur suivra que vous l'ayez voulu ou non.
Là où l'ensemble est listé UL 891 ou certifié IEC 61439, la référence gelée doit aussi enregistrer quelles caractéristiques font partie de la liste, parce que celles-ci ne peuvent être modifiées par aucun des deux fournisseurs sans l'approbation du fabricant d'ensemble. Cette contrainte est exposée dans l'analyse UL et NEC.
Une inspection sur premier article pour une pièce de barre doit mesurer chaque caractéristique qui affecte l'ajustement, le courant, ou la durée de vie, et ne doit pas perdre de temps sur celles d'apparence.
L'ensemble critique est court : épaisseur et largeur de la barre à trois points le long de la longueur, diamètre et position de perçage par rapport à la référence, longueur totale et angles de pliage, planéité sur la zone de contact, épaisseur de placage sur échantillon, et pour les pièces laminées la hauteur d'empilement totale et le résultat d'essai diélectrique.
L'ensemble non critique est plus long et inclut l'apparence d'état de surface, la bavure d'arête au-delà de la limite du dessin, la lisibilité du marquage, et l'emballage. Ces choses comptent mais elles ne décident pas si la pièce fonctionne, et les traiter comme équivalentes à la tolérance d'épaisseur rend le rapport illisible.
Les critères d'acceptation doivent être numériques, liés au dessin, et énoncés avant l'arrivée du premier article. Un rapport qui dit « dans la tolérance » n'est pas un rapport ; un rapport qui dit « mesuré 9,94 mm pour 10,00 plus ou moins 0,10 mm » est un rapport, et il prend le même effort à écrire.
Notre propre format de premier article suit cette logique et est décrit dans la page du système qualité. La logique de phase échantillon avant série est dans le guide d'achat échantillon-vers-série.
Les premiers articles sont fabriqués sur un process stabilisé, souvent par l'opérateur le plus expérimenté, parfois sur une machine différente de celle qui fera la production. Le lot pilote, c'est là que cet écart se montre.
Un lot pilote pour une pièce de barre doit être d'au moins 30 pièces, produit sur la ligne de production visée, avec l'outillage visé, par l'organisation de poste visée, et inspecté selon le plan de mesure complet plutôt que selon un plan échantillon. Trente pièces suffisent pour voir une distribution d'épaisseur de placage et une dérive de position de perçage ; trois pièces suffisent pour ne rien voir.
Le lot pilote doit aussi être assemblé dans le produit réel, et non vérifié sur un banc. Un écart de planéité de 0,2 mm qui passe un contrôle banc peut produire un point chaud de 15 K quand la barre est serrée contre un dissipateur, parce que la surface de contact s'effondre à une ligne.
Deux modes de défaillance sont typiques. Le premier, c'est le placage : la ligne de placage du second fournisseur tourne à une densité de courant différente et produit un dépôt plus mince sur les arêtes, qui passe une mesure au point central et échoue en service. Le deuxième, c'est l'ébavurage : un outil différent laisse une bavure qui interfère avec l'isolant, qui n'est visible qu'une fois assemblé.
Les deux sont attrapés par le lot pilote et aucun ne l'est par un certificat de premier article.
C'est la question qui décide si la double source est même possible. Si une pièce de seconde source exige un nouvel essai complet d'un ensemble listé, le projet meurt généralement au coût.
La bonne nouvelle, c'est que la plupart des changements de seconde source n'exigent pas de nouvel essai complet, à condition que la pièce soit matériellement et dimensionnellement identique dans les tolérances contre lesquelles la liste a été essayée. L'UL et l'IEC travaillent toutes deux sur le principe qu'un changement de composant à l'intérieur de l'enveloppe de construction essayée n'invalide pas l'ensemble, mais ce principe est appliqué par la propre procédure de changement d'ingénierie du fabricant d'ensemble, et non par le fournisseur.
Les conditions frontières sont : même nuance et état matériau, même système de placage et épaisseur dans la fourchette essayée, même géométrie dans la tolérance du dessin, même quincaillerie de joint, et mêmes caractéristiques électriques. Changez l'une de celles-ci et le fabricant d'ensemble doit décider si le changement est dans la liste ou exige un nouvel essai.
Ce qu'un fournisseur ne doit jamais faire, c'est affirmer qu'aucune requalification n'est nécessaire. C'est la décision du client, prise contre son propre dossier, et un fournisseur qui l'affirme prend une responsabilité qu'il ne peut pas décharger.
Là où l'ensemble est un projet coréen ou japonais, la même logique s'applique avec les attentes documentaires locales, comme décrit dans l'analyse Corée et Japon.
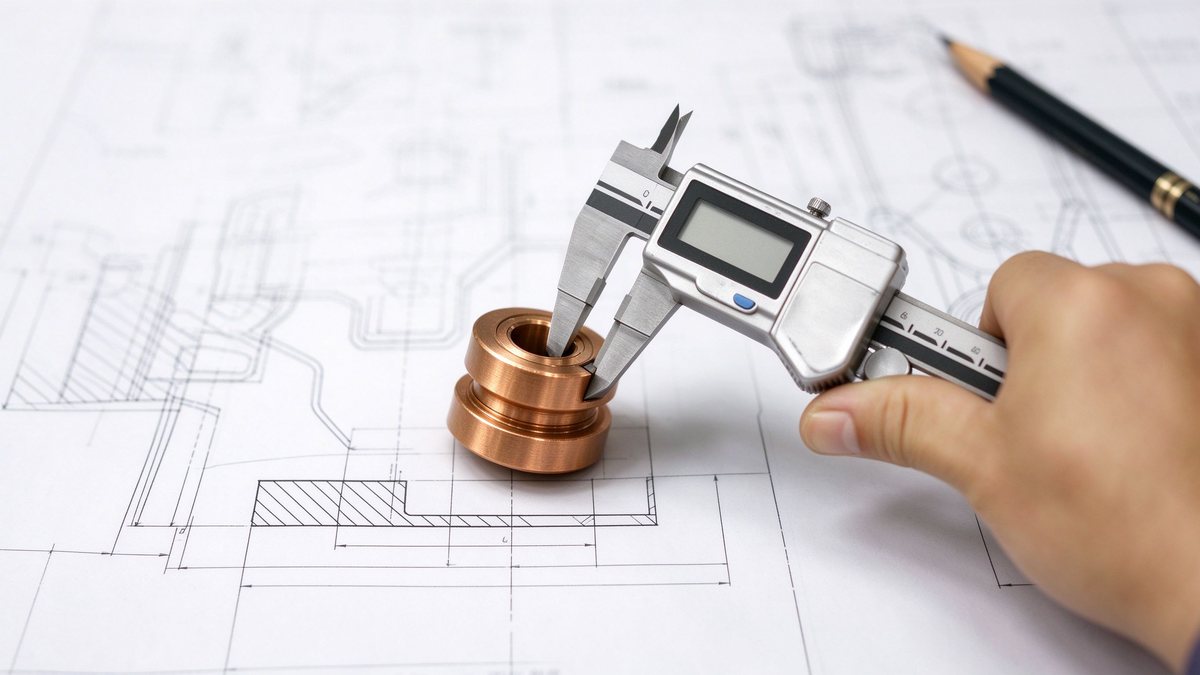
Quatre coûts composent le vrai coût de bascule, et trois ne sont pas chiffrés par le nouveau fournisseur.
Coût d'outillage et de fixation, qui pour une barre usinée est souvent modeste mais pour un empilement laminé avec un moule sur mesure ne l'est pas. Temps d'ingénierie et de qualification, qui est la plus grande ligne pour la plupart des programmes. Pont d'inventaire, parce que le stock de l'ancien fournisseur doit descendre pendant que les pièces du nouveau sont prouvées, et les deux jeux de stocks existent en même temps. Et coût de risque, qui est la valeur attendue d'une échappée qualité pendant la transition, et qui est réel même quand il n'est pas écrit.
En regard de cela, l'économie est la différence de prix fois le volume annuel, fois la part déplacée vers la seconde source. Une économie de prix de 6 % sur une dépense annuelle de 200 000 EUR avec une part déplacée de 40 %, c'est 4 800 EUR par an. Si la qualification coûte 30 000 EUR, le retour est à six ans et le business case ne fonctionne que si le risque calendrier vaut quelque chose.
Cette arithmétique, c'est pourquoi la double source est généralement justifiée par la continuité et la position de négociation plutôt que par le prix. La cadrer comme un projet de prix définit une attente que les chiffres ne peuvent pas rencontrer. La méthode du coût total de possession est détaillée dans le guide MOQ, délai et TCO.
Les audits fournisseurs tendent à focaliser sur les certificats. Cinq observations prédisent mieux la défaillance que n'importe quel certificat.
La ligne de placage. Est-elle interne, la chimie est-elle contrôlée par titrage ou par service fournisseur, et l'épaisseur est-elle mesurée sur les pièces de production ou seulement sur échantillons ? Un fournisseur qui sous-traite le placage a un maillon de plus dans la chaîne et une capacité de moins pour contrôler le dépôt.
L'outillage de poinçonnage et d'usinage. Les outils sont-ils dédiés à la pièce ou partagés ? Un outil partagé avec une plaquette usée produit une dérive de position de perçage qu'un premier article ne montrera pas.
L'opération d'ébavurage. Est-ce un process défini avec un contrôle, ou une personne avec une lime ? La seconde est acceptable pour les prototypes et inacceptable pour la série.
L'équipement d'essai. Y a-t-il un micro-ohmmètre, un jauger d'épaisseur de placage, et un essai diélectrique sur site, calibrés, avec enregistrements ? Un fournisseur qui envoie des échantillons à l'extérieur pour essai ne peut pas réagir à une dérive.
Et le plan de capacité. Le fournisseur peut-il réellement absorber la part déplacée, au mois où elle est nécessaire, sans déplacer un autre client qui se plaindra ensuite ? La capacité est la raison la plus courante pour laquelle une seconde source qualifiée ne livre pas.
La checklist d'audit que nous utilisons est résumée sur la page qualité, et les critères de sélection plus larges dans le guide de sélection de fabricant.
Un contrat de double source est un accord de part, et non deux bons de commande indépendants, et il doit le dire.
La répartition doit être énoncée comme une fourchette de pourcentage plutôt qu'un chiffre fixe, avec une bande définie, parce qu'un partage fixe 60/40 force l'acheteur à passer des commandes qui n'ont pas de sens quand la demande bouge. Une bande de 50-70 % pour le principal et 30-50 % pour le secondaire est une structure tenable.
Le prix doit être indexé de façon cohérente entre les deux fournisseurs, en utilisant la même date de référence cuivre et la même bande de tolérance. Si un fournisseur est sur index cuivre et l'autre sur prix plat, la comparaison dérive chaque trimestre et l'allocation de part devient arbitraire.
Le contrat doit aussi définir le process de changement, y compris qui approuve un changement de dessin et comment les deux fournisseurs sont notifiés simultanément. Un changement qui n'atteint qu'un seul fournisseur, c'est comment deux sources deviennent deux pièces différentes.
Enfin, il doit définir la sortie. Une seconde source qui n'est jamais utilisée est un coût ; une seconde source utilisée une fois puis abandonnée crée une dette de qualification qui doit être repayée l'année suivante. Un volume annuel minimum, ou une rotation périodique, garde la qualification vivante.
Quatre métriques suffisent pour gérer une paire à double source, et au-delà de quatre cela devient de l'administration.
Rendement première passe au contrôle réception du client, suivi par fournisseur, en parties par million. Cela mesure le process du fournisseur, et non l'inspection de l'acheteur.
Livraison à l'heure contre la date accusée, et non la date demandée. Un fournisseur qui accuse tard et livre à l'heure est honnête ; un qui accuse tôt et livre tard est le problème, et seule la métrique de date accusée le révèle.
Complétude documentaire, qui devrait être un score binaire par lot : révision du dessin, certificat matière avec numéro de coulée, rapport dimensionnel, rapport de placage, et liste de colisage. Un lot manquant un document score zéro, parce que c'est comme cela qu'il se comporte en audit.
Et réactivité, mesurée comme le temps pour fermer une requête technique. C'est un indicateur avancé de comment le fournisseur se comportera pendant une enquête qualité, qui est le moment où cela compte le plus.
Les mêmes métriques s'appliquent à un fournisseur source unique ; la différence, c'est qu'avec deux sources les chiffres peuvent être comparés, ce qui est tout le point de l'exercice. Lecture associée sur la mesure au niveau joint est dans le guide de la résistance de contact.
La matrice ci-dessous est la version courte de l'argument ci-dessus. Elle est écrite pour une pièce de barre à l'intérieur d'un tableau ou d'un ensemble de puissance, avec un volume annuel et un calendrier.
| Condition | Action recommandée | Pourquoi |
|---|---|---|
| Dépense annuelle supérieure à 20× le coût de qualification, dessin stable | Qualification double complète, bande de part 30-50 % | Retour sur deux ans, position de négociation assurée |
| Risque calendrier élevé, faible dépense | Qualifier un second site du même fournisseur | 80 % du bénéfice de continuité à 30 % du coût |
| Dessin encore en changement | Geler le dessin d'abord, pas de qualification encore | Deux fournisseurs contre un dessin mouvant doublent la reprise |
| Pièce à l'intérieur d'un ensemble listé, changement matériau proposé | Revue de requalification menée par le client avant devis | La liste appartient au fabricant d'ensemble |
| Attributaire mono-site, long programme, pas de pression prix | Double source pour la continuité, accepter un prix plat | La réduction de risque est le business case, et non le prix |
| Volume ponctuel ou prototype | Source unique, documenter la pièce pour plus tard | Le coût de qualification dépense toute économie |
La matrice suppose que la seconde source peut rencontrer les mêmes exigences de placage et de tolérance. Si ce n'est pas le cas, la bonne réponse n'est pas une spécification compromis ; c'est un autre fournisseur.
Cinq modes de défaillance comptent pour la plupart des programmes abandonnés.
Qualifier contre un échantillon plutôt qu'un dessin. L'échantillon passe, le lot de production diffère, et le programme est rejeté sur le fournisseur plutôt que sur la spécification.
Déplacer la part trop vite. Un saut de 0 % à 50 % en un seul trimestre ne laisse aucune marge pour corriger un problème de process avant qu'il n'atteigne le client.
Ne jamais utiliser la seconde source. La qualification se périme, le fournisseur perd l'outillage, et la prochaine urgence trouve aucune capacité.
Laisser les deux fournisseurs optimiser séparément. L'un réduit l'épaisseur de placage, l'autre change la méthode d'ébavurage, et après un an les pièces ne sont plus interchangeables même si toutes deux rencontrent le dessin.
Et traiter la qualification comme un projet achat plutôt qu'un projet ingénierie. Le service achat peut exécuter le process commercial ; seule l'ingénierie peut accepter un premier article.
Là où l'interface est un connecteur à l'aveugle plutôt qu'une barre simple, la qualification a une dimension supplémentaire, couverte dans le guide du connecteur à l'aveugle. Là où les dessins traversent les langues, voir la référence terminologique.
Un sixième mode de défaillance, c'est la dérive documentaire. Le dessin reste à la révision C, mais le plan de mesure est mis à jour informellement, un fournisseur reçoit le changement par email, et en un an les deux fournisseurs inspectent des caractéristiques différentes. Garder le plan de mesure sous le même contrôle de révision que le dessin est la correction la moins chère disponible, et c'est généralement la dernière adoptée.
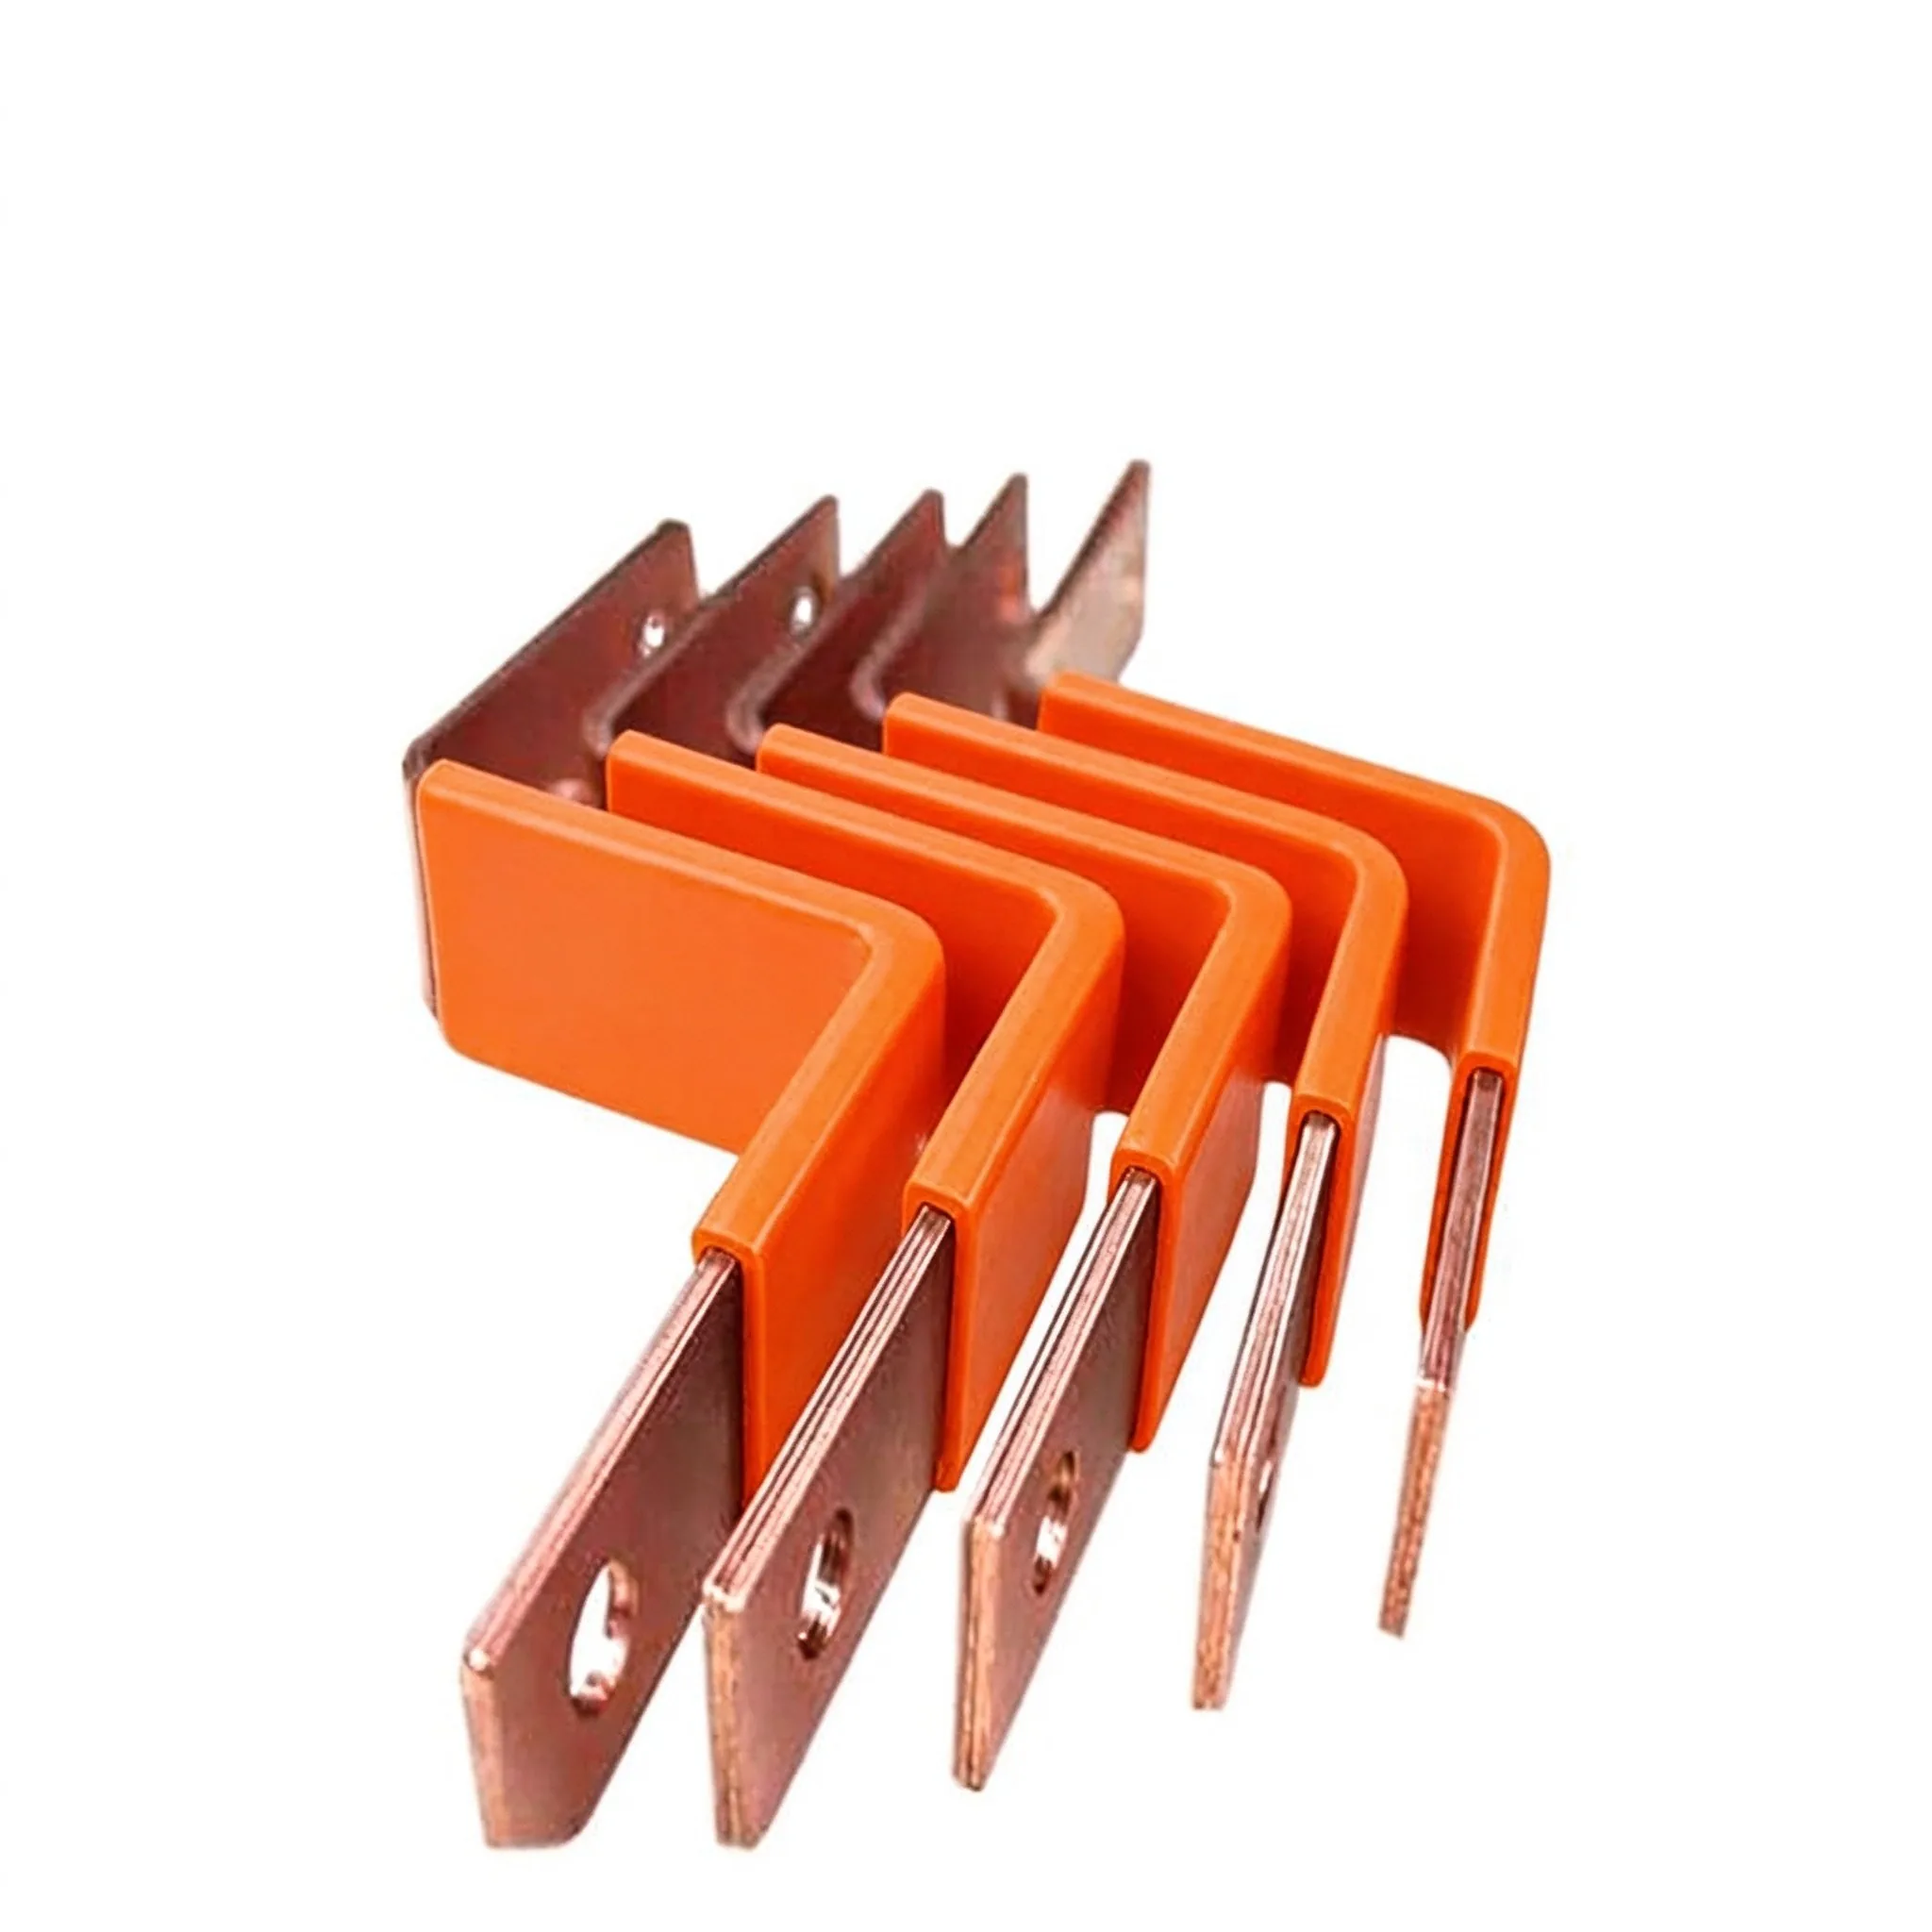
Acheter une barre laminée n'est pas comme acheter un connecteur standard. La pièce est sur
Lire l’article
Le prix pièce le plus bas n'est rarement le coût total le plus bas. Ce cadre met outillage
Lire l’article
Nadia Rahman est ingénieure qualité et conformité avec 9 ans d'expérience dans les systèmes qualité des composants électriques. Elle gère les programmes ISO 9001 et IATF 16949 de SHANYUAN, les contrôles d'entrée et de sortie, et la documentation de conformité UL/CEI. Titulaire d'une l
Envoyez le profil de courant, la classe de tension et les types de bornes — nos ingénieurs répondent sous un jour ouvré.
