Los fabricantes de celdas están escalando celdas de 500 Ah o más para almacenamiento estacionario, y la celda de 314 Ah que definió 2024–2025 ya se está convirtiendo en la opción pequeña. Las celdas más grandes bajan el coste del sistema por vatio-hora, pero empujan cada componente aguas abajo a un nuevo régimen: la corriente del rack sube, las conexiones se hacen menos numerosas y más pesadas, los presupuestos térmicos se ajustan, y la contención del runaway térmico se vuelve más difícil. El vicepresidente senior de Envision Energy, Tian Qingjun, advirtió a principios de noviembre de 2026 que el sector debe vigilar «la creciente dificultad del control del runaway térmico durante la iteración de celdas grandes». Este artículo rastrea qué significan las celdas más grandes para las barras laminadas que las agrupan: densidad de corriente, aumento de temperatura, diseño de conexiones, ensayos y las normas que ahora las rigen.
Los fabricantes de celdas están escalando celdas de 500 Ah o más para almacenamiento estacionario, y la celda de 314 Ah que definió 2024–2025 ya se está convirtiendo en la opción pequeña. Las celdas más grandes bajan el coste del sistema por vatio-hora, pero empujan cada componente aguas abajo a un nuevo régimen: la corriente del rack sube, las conexiones se hacen menos numerosas y más pesadas, los presupuestos térmicos se ajustan, y la contención del runaway térmico se vuelve más difícil. El vicepresidente senior de Envision Energy, Tian Qingjun, advirtió a principios de noviembre de 2026 que el sector debe vigilar «la creciente dificultad del control del runaway térmico durante la iteración de celdas grandes». Este artículo rastrea qué significan las celdas más grandes para las barras laminadas que las agrupan: densidad de corriente, aumento de temperatura, diseño de conexiones, ensayos y las normas que ahora las rigen.
Esta página es una página de datos anual continuo: la edición de 2026, actualizada una vez al año a medida que se publican nuevos datos de mercado.
En 2024, 314 Ah era la celda estrella de almacenamiento; a finales de 2026, los fabricantes chinos y coreanos están enviando celdas de 500–600 Ah para proyectos a escala de red, con celdas de clase 1.000 Ah anunciadas para el próximo ciclo. La economía es convincente: menos celdas por megavatio-hora, menor coste de BMS por amperio-hora, menos uniones de barra y ensamblaje más rápido. Pero la consecuencia eléctrica es contundente —una celda de 500 Ah a 1P entrega 500 A por conexión, y a 2P el sistema de conector debe conducir 1.000 A en continuo dentro del mismo presupuesto de aumento de temperatura de 30 °C que gobernaba un diseño de 314 Ah. La tabla de ampacidad de la barra es la misma física; lo que cambia es cuántas conexiones están ahora cerca del techo de esa tabla.
Para una barra de batería, la corriente por conexión es la variable maestra. Un string de 500 Ah duplica la corriente que debe conducir una unión celda-barra frente a los strings de 280 Ah de la era 2024. Duplicar la corriente cuadruplica la pérdida I²R a la misma resistencia, de modo que el presupuesto de resistencia de cada unión se reduce a la mitad. Eso fuerza tres decisiones de diseño: sección de cobre mayor, mejor superficie de contacto (recubrimiento, planaridad, par controlado) y caminos de corriente más cortos. Un laminado que funcionaba a 200 A con un aumento de 30 °C no puede simplemente escalarse añadiendo espesor de cobre —efecto pelicular, concentración de corriente en bordes y envolvente mecánica todos empujan hacia atrás. Por eso la conversación de diseño empieza desde el presupuesto de resistencia de unión medido, no desde una tabla de ampacidad de catálogo.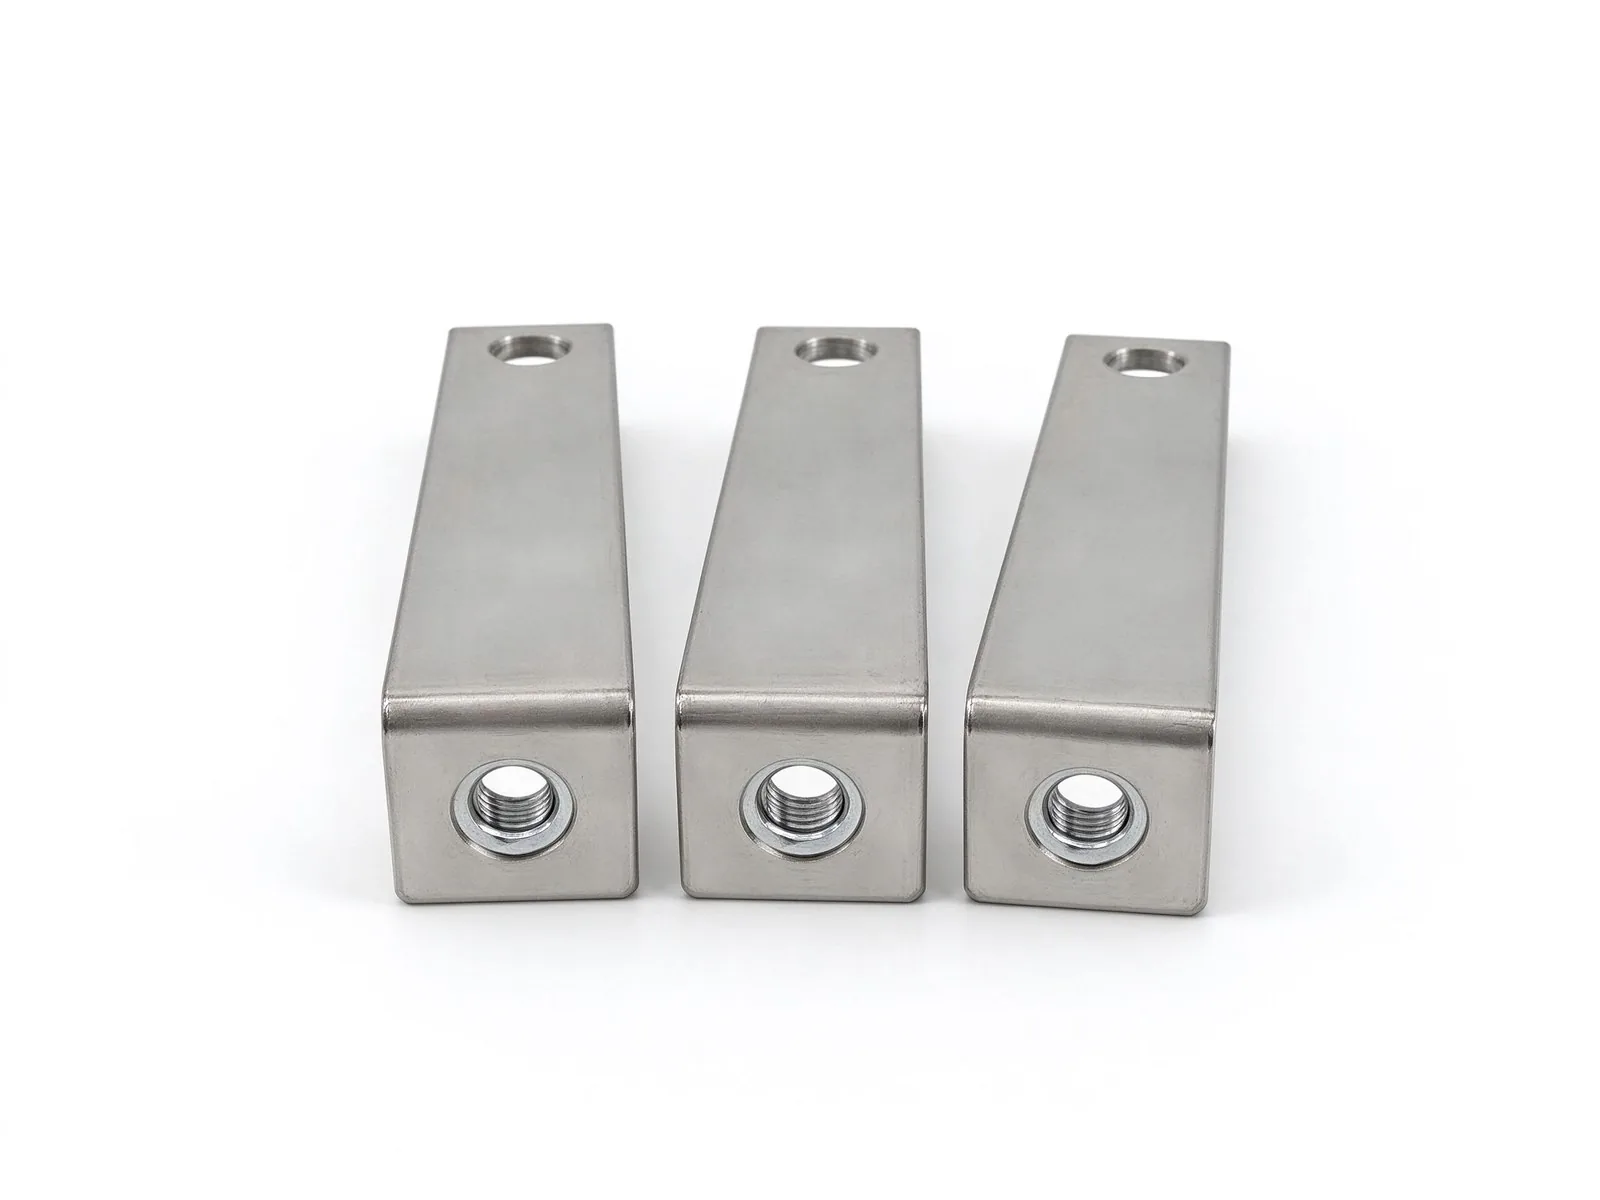
Las celdas más grandes significan menos celdas por rack, lo que significa menos uniones de barra por sistema —pero cada unión ahora conduce más corriente y más carga mecánica. Una unión suelta o contaminada a 1.000 A no solo trabaja tibia; trabaja lo suficientemente caliente como para acelerar el envejecimiento local del aislamiento y, en el peor de los casos, iniciar la cadena de fallos que la contención del runaway térmico existe para detener. La respuesta de ingeniería es la verificación redundante: fijación controlada por par con arandelas Belleville, comprobaciones de resistencia en uniones ensambladas y ensayos de aumento de temperatura sobre el módulo poblado en lugar de sobre una barra aislada. El flujo de calidad y ensayos de SHANYUAN incluye muestreo de resistencia de unión y ciclos térmicos sobre lotes de producción precisamente porque un fallo de unión en campo a 1.000 A es un evento de sistema, no un evento de componente.
Los sistemas de almacenamiento funcionan con descargas de horas, así que el motor del diseño térmico es la pérdida sostenida, no la corriente pico. A 1.000 A en continuo, una unión que añade 0,1 mΩ disipa 100 W —continuamente, dentro de un armario sellado—. Ese calor debe fluir hacia el circuito de refrigeración de la celda o hacia el cerramiento, o la barra se convierte en una segunda fuente de calor que combate el diseño térmico. La consecuencia práctica: la gestión térmica de la barra incluye ahora contabilidad de pérdidas de unión, termografía sobre prototipos y, cada vez más, acoplamiento directo de las pérdidas de la barra en el modelo CFD del rack. Un presupuesto de aumento de temperatura de 30 °C medido sobre la superficie del laminado es el criterio de aceptación correcto; el diseño también debe verificar que el calor que genera no perturba la envolvente térmica de la celda superior.
Las celdas más grandes almacenan más energía por unidad de superficie, y cuando una celda entra en runaway térmico el evento es mayor y más difícil de contener. El papel de la barra en la contención suele subestimarse: es el camino metálico que puede propagar un cortocircuito entre celdas adyacentes si su aislamiento falla en el fuego, y es también el camino que debe seguir conduciendo —o desconectarse limpiamente— durante el evento. Implicaciones de diseño: materiales de aislamiento que no propagan la llama, sellados de borde que aguantan a temperatura elevada, y trazados de barra que respetan la separación entre celdas que el integrador de sistema ha certificado. Aquí es donde los componentes y accesorios para barras como cubiertas aislantes y aisladores de separación ganan su lugar. La evaluación UL 9540 del sistema toma en cuenta la inflamabilidad y el comportamiento al arco de la barra, de modo que las decisiones a nivel de componente no pueden tomarse de forma aislada.
La mayor capacidad de celda llega al mismo tiempo que el empuje del sector desde strings de 1500 V DC hacia 2000 V DC. Las celdas más grandes y la mayor tensión de string multiplican el deber de aislamiento sobre la barra: más tensión a través del dieléctrico, más energía disponible en un fallo y más tensión de descarga parcial a altitud y humedad. Una barra laminada para un string de clase 2000 V necesita dieléctricos más gruesos o de clase superior, comportamiento DP-verificado por encima de la tensión de trabajo y distancias de fuga dimensionadas para el entorno de contaminación —no copiadas de un plano de 1500 V—. SHANYUAN valida esto con ensayos hi-pot y DP sobre muestras representativas de producción, porque la cadena de certificación aguas abajo depende de un comportamiento de componente repetible.
Los packs de celda grande evolucionan hacia pestañas soldadas o unidas ultrasónicamente para las conexiones celda-barra, porque una unión soldada tiene una resistencia más baja y estable que una atornillada y elimina el problema de la reverificación del par. La contrapartida es la mantenibilidad: las conexiones soldadas no pueden desmontarse en campo, así que el sector se divide por líneas de aplicación —soldadas para diseños sellados de recambio de módulo; barras multiterminal atornilladas para racks que admiten recambio de celda o módulo—. La respuesta correcta depende de la especificación de pestaña del fabricante de la celda, la estrategia de mantenimiento y la logística del emplazamiento. Nuestro servicio de diseño a medida construye habitualmente ambas variantes desde el mismo apilado laminado, para que la elección pueda hacerse sobre la economía de campo y no sobre la capacidad del proveedor.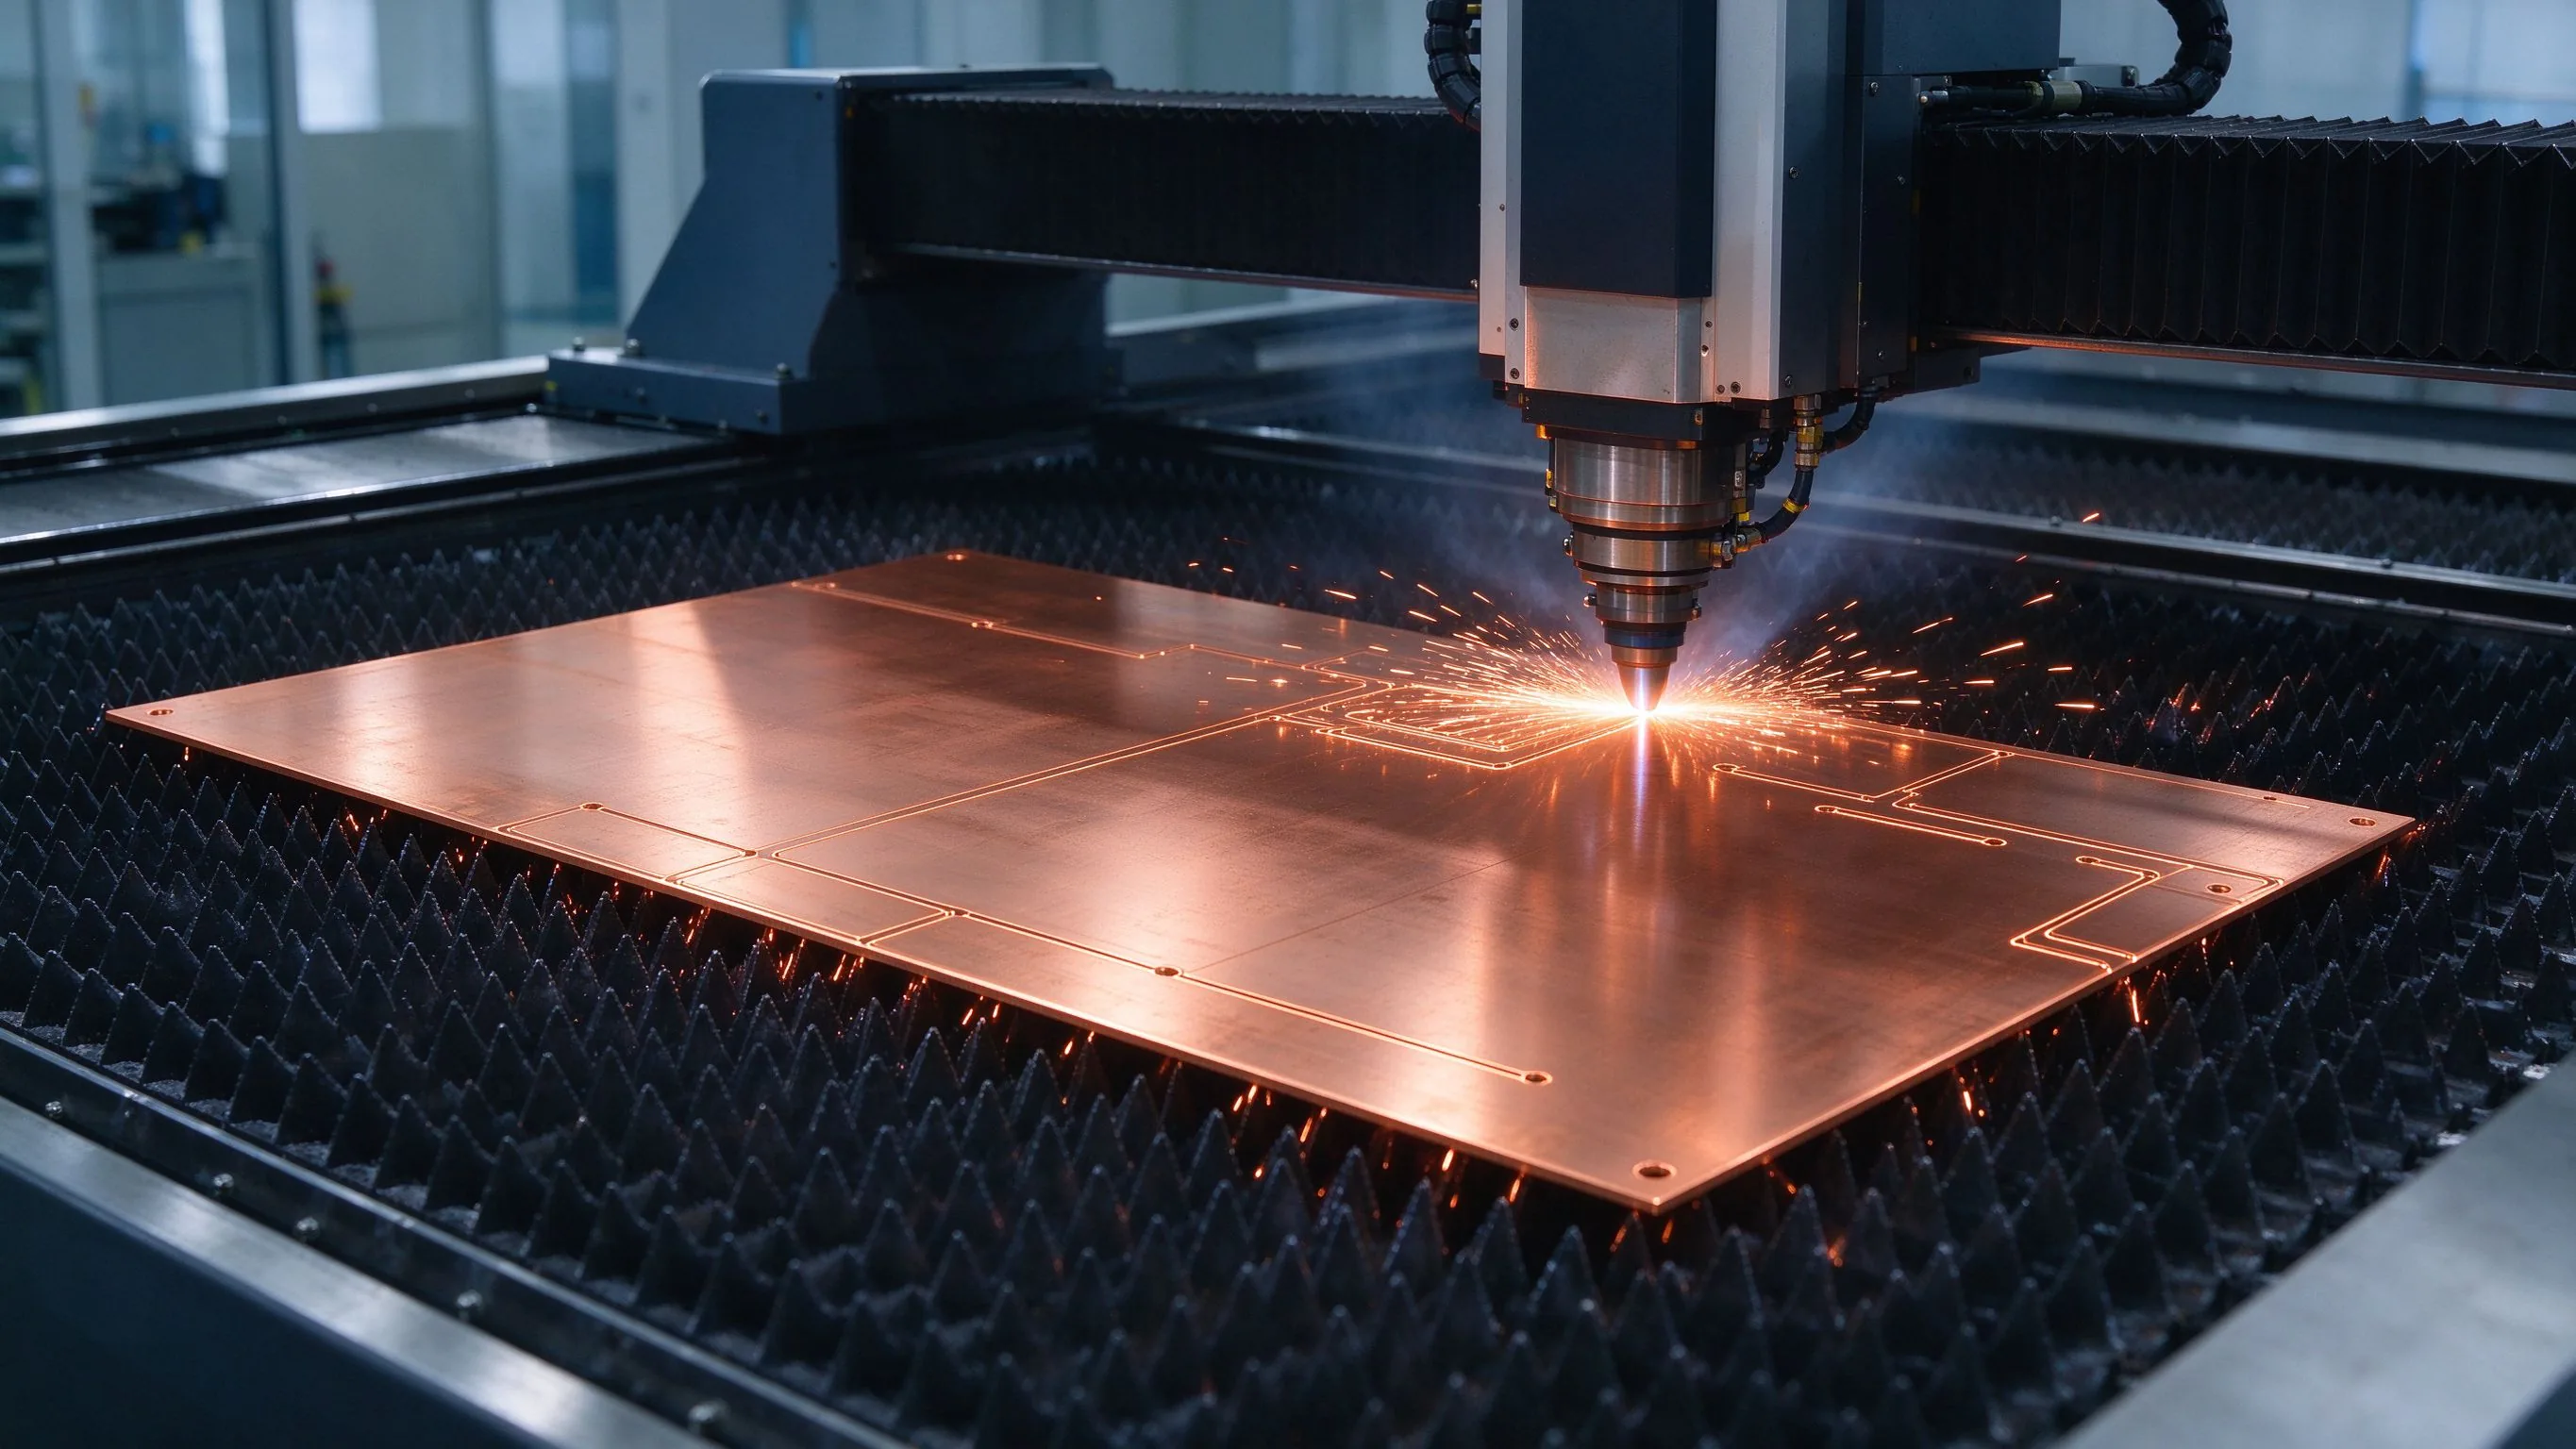
A 500 A por unión, la diferencia entre un acabado de contacto bueno y uno medio es medible en vatios y en fallos de campo. El estañado es la opción por defecto rentable para barras de almacenamiento, pero la película de óxido del estaño significa que la resistencia de contacto depende del espesor de recubrimiento, la planaridad y la fuerza de fijación. El plateado ofrece una resistencia de contacto más baja y estable para las uniones de mayor corriente y para los conectores que ven apertura-cierre repetidos. El níquel se sitúa en medio para resistencia a la corrosión en servicio húmedo. La regla de ingeniería: especificar el recubrimiento por corriente de unión, entorno de servicio y acceso de mantenimiento, y verificar con mediciones de resistencia de contacto sobre uniones ensambladas. SHANYUAN documenta el espesor y la adhesión del recubrimiento por lote, porque a 1.000 A un defecto de recubrimiento no es cosmético —es un evento térmico esperando un ciclo de carga—.
La validación de barras de celda grande es un apilado de tres capas. Nivel de material: rigidez dieléctrica de la película, clase térmica e inflamabilidad. Nivel de componente: aumento de temperatura a corriente nominal sobre un laminado representativo, DP e hi-pot en versiones aisladas, y ciclos térmicos a lo largo del ciclo de servicio del módulo. Nivel de sistema: los ensayos de módulo poblado que el integrador ejecuta para UL 9540 —que la barra debe pasar sin sorpresas—. La trampa realista es que una barra que pasa los ensayos de componente puede aun así fallar los ensayos de sistema si el sellado de borde, el par de atornillado o el herraje de acoplamiento no se controlaron en producción. Por eso seleccionar un fabricante de barras basándose en control de proceso documentado —registros de espesor de recubrimiento, registros de par, informes DP por lote— importa más que la ficha técnica de catálogo.
UL 9540, NFPA 855 y la serie IEC 62619/63056 definen la envolvente de seguridad, y sus revisiones siguen el ritmo del crecimiento de la capacidad de celda. Para los proveedores de barras la lectura práctica es: los sistemas de aislamiento y conexión deben evaluarse para la energía real de celda y energía de fallo del sistema, no para una clase de tensión genérica. Una conexión de 1.000 A en un contenedor de 5 MWh tiene un contexto de arco y runaway térmico distinto que la misma conexión en un armario de 1 MWh. La documentación de componente —certificados de material, informes DP, datos térmicos— es lo que permite a los integradores llevar la barra a través de su certificación de sistema sin retrabajos. Contacte con SHANYUAN para los paquetes de datos de ensayo que entregamos con los programas de barras de clase 500 Ah.
Los compradores que evalúan proveedores de barras para programas de celda grande deberían hacer seis preguntas: (1) ¿Ha fabricado barras para programas de celda de 500 Ah o más, y qué corriente por unión conducían? (2) ¿Cuál es su proceso de verificación de resistencia de unión en producción? (3) ¿Puede entregar informes DP e hi-pot para apilados de aislamiento de clase 1500 V/2000 V? (4) ¿Qué espesor de recubrimiento mantiene, y cómo se documenta? (5) ¿Cuál es su plazo de entrega para un laminado a medida, desde la aprobación DFM hasta las primeras piezas? (6) ¿Someten a ciclos térmicos las muestras de producción? Las respuestas separan a los vendedores de componentes de los socios de ingeniería —y la diferencia se nota en la fiabilidad en campo. Un paquete RFQ completo acorta el ciclo: la guía cómo elegir un fabricante de barras recorre los criterios de evaluación en detalle.
Más allá de 500 Ah, las celdas de clase 1.000 Ah anunciadas para 2027–2028 empujarán la corriente del rack hacia el rango de 2.000 A y forzarán el diseño de la barra hacia laminados multicapa y caminos en paralelo como algo habitual. La tendencia más profunda es la integración: barra, refrigeración y cerramiento se están codiseñando en lugar de comprarse por separado, porque a estas corrientes los límites entre ellos deciden el resultado térmico. Las barras para electrónica de potencia de SHANYUAN y los laminados de lado batería se construyen sobre la misma plataforma de ingeniería —apilado de baja inductancia, aislamiento verificado, control de proceso documentado— de modo que el paso desde la conexión de batería al DC-link del sistema es fluido. El trimestre récord de almacenamiento y la migración a celda grande son la misma historia: más energía por conexión, y mejor ingeniería detrás de cada unión.
Lecturas relacionadas: north america grid storage busbar 2026 second life battery storage busbar 2026
El trimestre récord de 2,2 GW de almacenamiento de ERCOT y el salto del 73 % en envíos mun
Leer artículo
Los packs EV reutilizados entran en el almacenamiento estacionario al 70-80 % de SoH bajo
Leer artículo
Aiko Tanaka es gerente de ingeniería de aplicaciones de SHANYUAN, con 11 años de experiencia aplicando barras colectoras laminadas en centros de datos, almacenamiento de energía y sistemas de nueva energía. Lidera la selección de aplicaciones, el desarrollo de perfiles personalizados y la entrega de
Envíe el perfil de corriente, la clase de tensión y los tipos de terminal: nuestros ingenieros responden en un día hábil.
