Mentre le piattaforme EV passeggeri migrano da 400V verso 800V, il caricatore di bordo (OBC) e il suo convertitore DC-DC complementare sono diventati uno dei vani di elettronica di potenza in più rapida evoluzione. Le tensioni più elevate del pacco batteria consentono cablaggi HV più leggeri e ricarica AC più veloce, ma elevano anche perdite di commutazione, sollecitazione termica e requisiti di isolamento che i dispositivi in silicio ereditato non sempre servono in modo efficiente. MOSFET SiC da 900-1200V stanno entrando sia nello stadio PFC/AC-DC che nello stadio DC-DC isolato, commutando più velocemente e compattando i componenti magnetici, mentre impongono disposizioni laminate più stretti e a bassa induttanza attorno ai moduli di potenza. A differenza dell'hardware di ricarica stradale o dell'inverter di trazione, i busbar dell'OBC devono sopravvivere all'intero ambiente automotive: vibrazione, cicli termici, polvere e spruzzi, calore della ricarica veloce e un involucro compattato. Questo articolo esamina la collocazione del busbar nell'architettura OBC più DC-DC, come 800V e SiC cambiano il progetto del conduttore e i requisiti di affidabilità, termica, isolamento e alleggerimento che dovrebbero essere fissati sul disegno componente prima del rilascio dell'attrezzatura.
Mentre le piattaforme EV passeggeri migrano da 400V verso 800V, il caricatore di bordo (OBC) e il suo convertitore DC-DC complementare sono diventati uno dei vani di elettronica di potenza in più rapida evoluzione. Le tensioni più elevate del pacco batteria consentono cablaggi HV più leggeri e ricarica AC più veloce, ma elevano anche perdite di commutazione, sollecitazione termica e requisiti di isolamento che i dispositivi in silicio ereditato non sempre servono in modo efficiente. MOSFET SiC da 900-1200V stanno entrando sia nello stadio PFC/AC-DC che nello stadio DC-DC isolato, commutando più velocemente e compattando i componenti magnetici, mentre impongono disposizioni laminate più stretti e a bassa induttanza attorno ai moduli di potenza. A differenza dell'hardware di ricarica stradale o dell'inverter di trazione, i busbar dell'OBC devono sopravvivere all'intero ambiente automotive: vibrazione, cicli termici, polvere e spruzzi, calore della ricarica veloce e un involucro compattato. Questo articolo esamina la collocazione del busbar nell'architettura OBC più DC-DC, come 800V e SiC cambiano il progetto del conduttore e i requisiti di affidabilità, termica, isolamento e alleggerimento che dovrebbero essere fissati sul disegno componente prima del rilascio dell'attrezzatura.
Il caricatore di bordo è il gateway del veicolo tra la rete AC e il pacco batteria HV. Esso esegue la correzione del fattore di potenza (PFC), raddrizzamento e conversione DC isolata per ricaricare la batteria di trazione alla tensione del pacco, mentre un convertitore DC-DC separato riduce tale alta tensione al bus ausiliario a 12V o 48V che alimenta luci, controller, pompe e carichi di comfort. In molti programmi di serie le due funzioni condividono un involucro, una piastra di raffreddamento e una scheda di controllo comune, e i conduttori interni tra stadio PFC, DC link, trasformatore, barriera di isolamento e stadio di uscita sono sempre più realizzati come busbar laminati anziché cavi discreti.
Questo articolo rimane deliberatamente all'interno del veicolo: non copre l'infrastruttura pubblica di ricarica ultra-veloce né i busbar DC-link dell'inverter di trazione. Tali argomenti adiacenti sono collegati con riferimento incrociato, ma l'unità OBC e DC-DC ha un proprio duty cycle, un proprio regime di qualifica e i propri modi di guasto. Comprendere questo confine evita la sovrapposizione di parole chiave e aiuta gli ingegneri a specificare il conduttore corretto per ogni comparto invece di copiare un disegno inverter in un programma di ricarica.
Per OEM e fornitori di livello, il busbar dell'OBC è un'interconnessione critica per la sicurezza: trasporta la corrente continua più alta dentro un involucro di potenza sigillato, deve mantenere l'integrità dielettrica per la vita del veicolo e contribuisce direttamente all'efficienza di conversione tramite la propria induttanza di anello e resistenza. Le scelte progettuali a livello di busbar influenzano i picchi di commutazione, la dimensione dello snubber, il rialzo termico e persino il rumore acustico dell'unità, motivo per cui i team di elettronica di potenza trattano ora il busbar come componente co-progettato anziché come soluzione di cablaggio dell'ultimo minuto.
Un pacco da 400V si ricarica da sorgente AC monofase o trifase tramite un caricatore dimensionato intorno a 3,3kW, 6,6kW o 11kW; le piattaforme 800V spingono la ricarica AC trifase verso i livelli 11kW e 22kW e, soprattutto, abilitano la ricarica DC veloce a 250kW e oltre. A parità di potenza, raddoppiare la tensione del pacco dimezza la corrente, il che riduce sezione di cavi e conduttori, abbassa la massa di rame e riduce le perdite resistive (I²R). Il beneficio è reale, ma sposta lo sforzo ingegneristico sulla portata in tensione del semiconduttore, sul sistema di isolamento e sul disposizione interno del loop di potenza.
Sul lato semiconduttori, i progetti di classe 800V necessitano di interruttori con margine sopra la tensione di bus più l'overshoot di commutazione: i MOSFET SiC a 900V e 1200V sono diventati la scelta pratica dove contano efficienza e densità di potenza. Sul lato passivi, i condensatori DC-link, i componenti magnetici e i busbar devono gestire dv/dt più elevati, tensioni di lavoro di isolamento maggiori e le stesse o maggiori correnti di picco durante gli intervalli boost e di raddrizzamento. Il busbar che collega i dispositivi PFC al banco condensatori DC-link trasporta quindi sia corrente di ondulazione elevata che transienti rapidi di tensione, e la sua induttanza parassita modella direttamente perdite di commutazione e picchi di tensione.
Per il convertitore ausiliario DC-DC, la tendenza corre in direzione opposta sul lato bassa tensione: i sistemi a 12V rimangono dominanti, ma le architetture a 48V per e-compressori, pompe ed elettronica del telaio si stanno diffondendo, il che aumenta la corrente lato uscita e richiede busbar di uscita robusti e a bassa resistenza con distanza di dispersione chiaro verso il lato primario. Gli ingegneri dovrebbero rivedere le regole progettuali della condivisione di corrente quando si usano percorsi di uscita paralleli, perché una condivisione non uniforme crea punti caldi localizzati che vibrazione e cicli termici espongono poi.
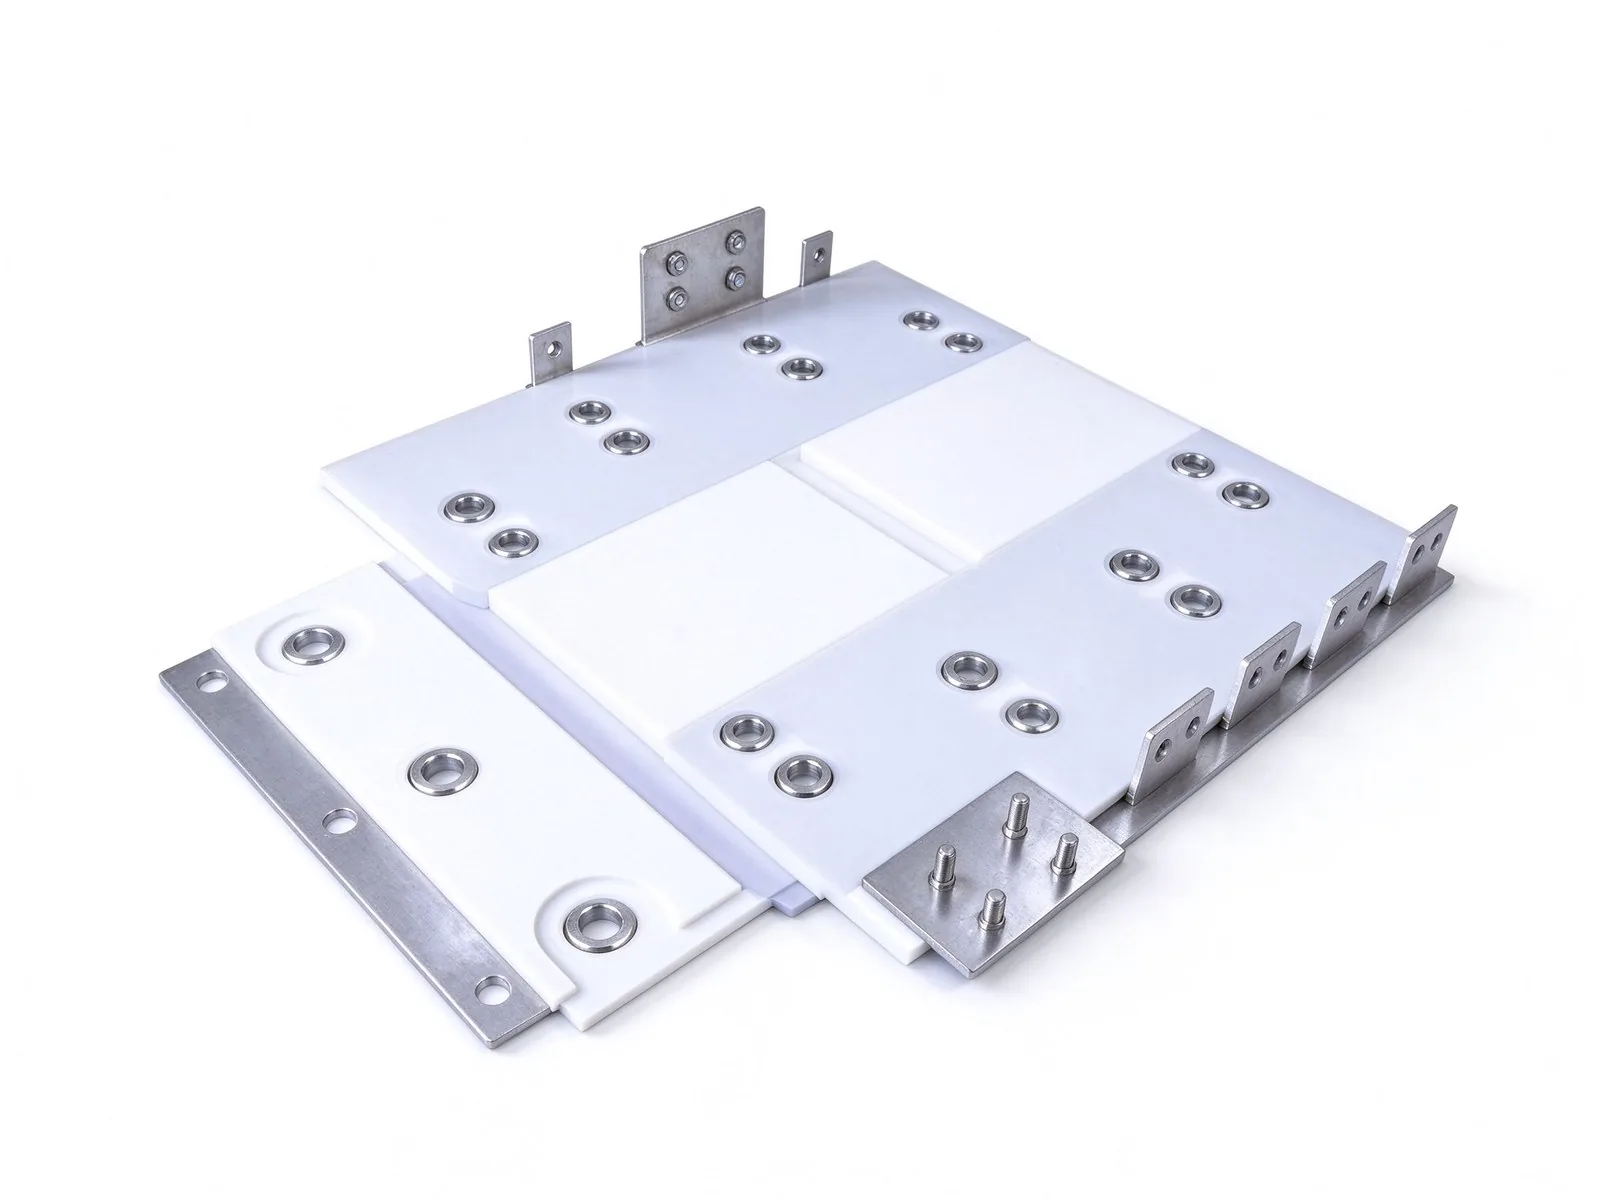
IGBT e MOSFET in silicio hanno dominato le generazioni precedenti di OBC, ma i MOSFET SiC commutano a frequenze più elevate con minori perdite di commutazione e un diodo corpo quasi ideale, consentendo induttanze boost più piccole, condensatori DC-link più piccoli e un involucro più compatto. Il compromesso è che la commutazione più veloce produce di/dt e dv/dt più elevati, e il sovraccarico di tensione causato dall'induttanza di anello attorno a ogni interruttore deve essere soppresso da loop di commutazione stretti e simmetrici. È proprio qui che i busbar laminati trovano la loro collocazione: strati positivo e negativo impilati separati da dielettrico sottile annullano i campi magnetici e mantengono bassa l'induttanza parassita.
I dati di settore confermano la direzione di marcia. L'ampio mercato in espansione dei moduli di potenza SiC si estende dagli inverter di trazione ai caricatori e ai convertitori DC-DC; TrendForce ha riportato una penetrazione inverter SiC del 17% nel 2Q25 e in crescita su BEV, PHEV e modelli range-extended, mentre i ricavi dei dedicati OBC SiC 800V sono cresciuti da USD 342,8M nel 2025 verso un projettato USD 1,42B entro il 2032. I fornitori di OBC usano SiC principalmente negli stadi PFC e DC-DC isolato, dove l'efficienza si traduce direttamente in tempo di ricarica e autonomia e dove il volume dell'involucro è un bene scarso.
Le implicazioni progettuali per il busbar sono concrete. In primo luogo, posizionare il banco condensatori DC-link il più vicino possibile ai moduli interruttore e usare un bus di potenza laminato per accorciare il loop di commutazione. In secondo luogo, bilanciare i percorsi di corrente paralleli affinché nessun singolo die porti una quota sproporzionata di corrente di ondulazione. In terzo luogo, specificare materiali e isolamento portati per la frequenza di commutazione più elevata, dove le regole progettuali dell'effetto pelle ad alta frequenza di commutazione contano più che in una barra di distribuzione a bassa frequenza. In quarto luogo, prevedere il margine di temperatura di giunzione SiC nel dimensionamento del conduttore e della sua interfaccia di raffreddamento, perché il semiconduttore può operare caldo anche quando la barra in rame appare solo moderatamente calda.
I caricatori unidirezionali convertono AC in DC soltanto. Gli OBC bidirezionali invertono DC di nuovo in AC per i servizi di rete vehicle-to-grid (V2G), per apparecchiature esterne vehicle-to-load (V2L) e, in alcuni programmi, per il backup vehicle-to-home. I dati di mercato mostrano che le unità bidirezionali detenevano già circa il 59,4% del segmento OBC SiC 800V nel 2025, perché gli OEM monetizzano la flessibilità energetica non solo la velocità di ricarica. Una topologia bidirezionale combina solitamente PFC totem-pole o Vienna con uno stadio DC-DC risonante isolato dual-active-bridge o CLLC, e gli stessi conduttori trasportano potenza in entrambe le direzioni.
Le conseguenze per i busbar sono sottili ma importanti. L'inversione di corrente significa che i cicli di sollecitazione termica e meccanica corrono in entrambe le direzioni, perciò il conduttore deve essere dimensionato per la direzione di caso peggiore anziché per la portata nominale di ricarica. La potenza reversibile richiede inoltre disposizioni simmetriche e a bassa induttanza sia sul lato primario che su quello secondario del trasformatore di isolamento, e i conduttori di neutro e fase devono essere instradati per annullare le emissioni EMI che possono interferire con radio di bordo e bus di comunicazione. I team dovrebbero rivedere le architetture di ricarica bidirezionale V2G per il contesto di controllo a livello di sistema prima di fissare l'interfaccia hardware.
Il filtraggio EMI interno all'OBC aggiunge un altro componente a forma di busbar: il bus di ingresso AC al filtro EMC, l'uscita del filtro allo stadio PFC e il bus interno di messa a terra o schermatura. I conduttori HV emettono EMI proporzionalmente alla tensione e all'area del loop, e la schermatura o l'accoppiamento ravvicinato dei conduttori riduce il rumore irradiato; la nostra nota su il progetto della schermatura EMI dei busbar copre in dettaglio le opzioni di schermatura. Per un programma bidirezionale, riservare spazio per la disposizione precocemente allo stadio filtro, perché l'adattamento della schermatura dopo il congelamento meccanico di solito costa più rame, più volume e più rilavorazioni.
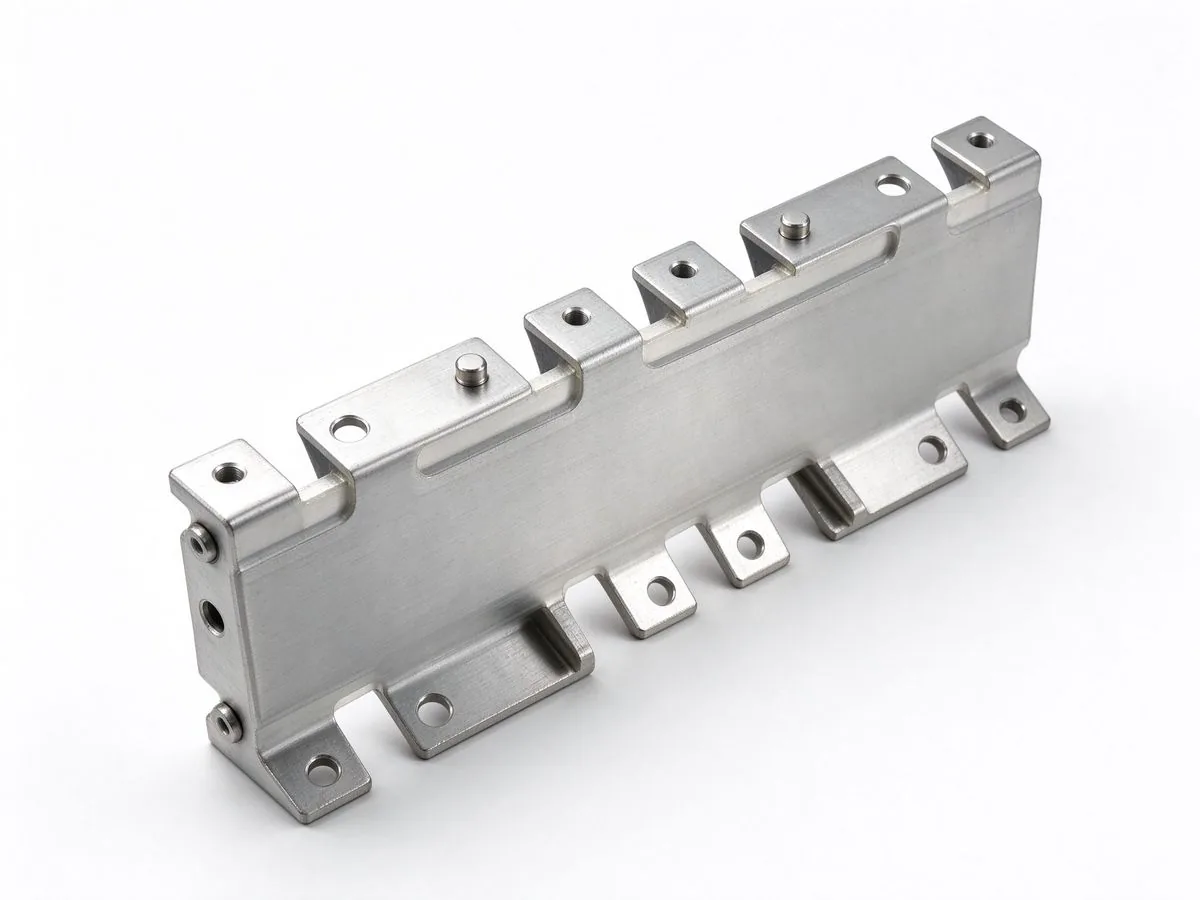
Un involucro integrato tipico OBC più DC-DC contiene diverse funzioni conduttive distinte, ciascuna con specifica diversa. Il bus di ingresso AC collega bocchetta di ricarica, fusibile, contattore di precarica e filtro EMC. Il bus di uscita PFC alimenta lo stadio boost e il banco condensatori DC-link. Il bus HV DC collega l'uscita OBC all'interfaccia pacco e, nelle unità combinate, all'avvolgimento primario del DC-DC isolato. Il bus di uscita ausiliario trasporta la corrente ridotta a 12V o 48V alla batteria LV e ai carichi del veicolo. Infine, un bus di terra telaio o PE mette a massa involucro, schermi e punti di sicurezza di terra.
Ogni funzione ha la propria forma d'onda di corrente: l'ingresso AC trasporta corrente di linea 50/60Hz più armoniche; il DC link trasporta ondulazione ad alta frequenza alla frequenza di commutazione; l'uscita ausiliaria trasporta DC raddrizzato con il propria ondulazione. Il dimensionamento del conduttore non può quindi basarsi su una singola tabella di portata di corrente DC; gli ingegneri dovrebbero consultare la spiegazione della capacità di corrente dei busbar e la guida alla portata per correnti armoniche per convertire ondulazione RMS e duty cycle in un budget credibile di rialzo termico. La guida al calcolo della portata di corrente fornisce il metodo sezione-passo-passo per condizioni chiuse, raffreddate ad aria forzata o a liquido.
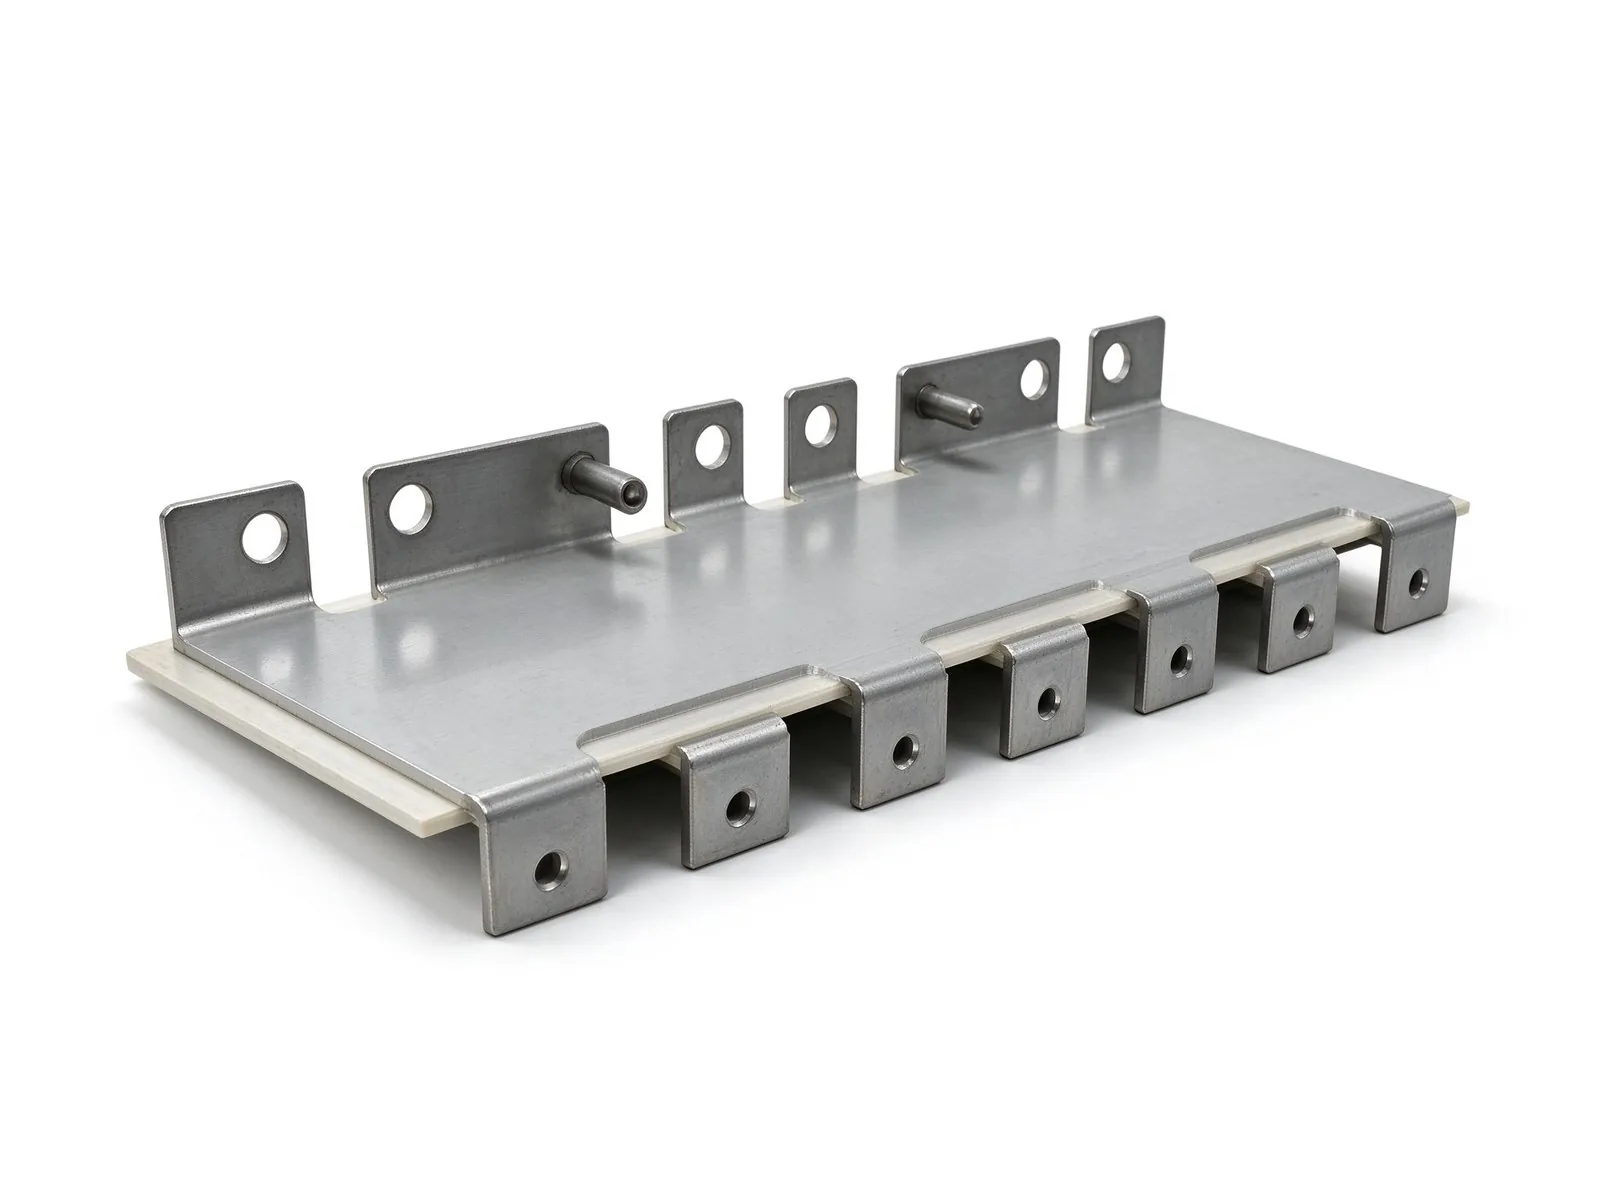
Meccanicamente, questi busbar interni sono bullonati o saldati ai moduli di potenza, condensatori, terminali del trasformatore e stadi di potenza PCB. I punti di connessione definiscono la famiglia di terminali: prigionieri filettati, alette a lama, pin press-fit e giunzioni saldate impongono ciascuna requisiti diversi di placcatura, coppia e distanza in aria. Il riferimento incrociato tra la selezione del tipo di terminale e il progetto dell'interfaccia del modulo di potenza aiuta ad allineare il conduttore OBC all'interfaccia di montaggio raccomandata dal fornitore del componente, riducendo il rischio di una riprogettazione dopo la costruzione dei campioni.
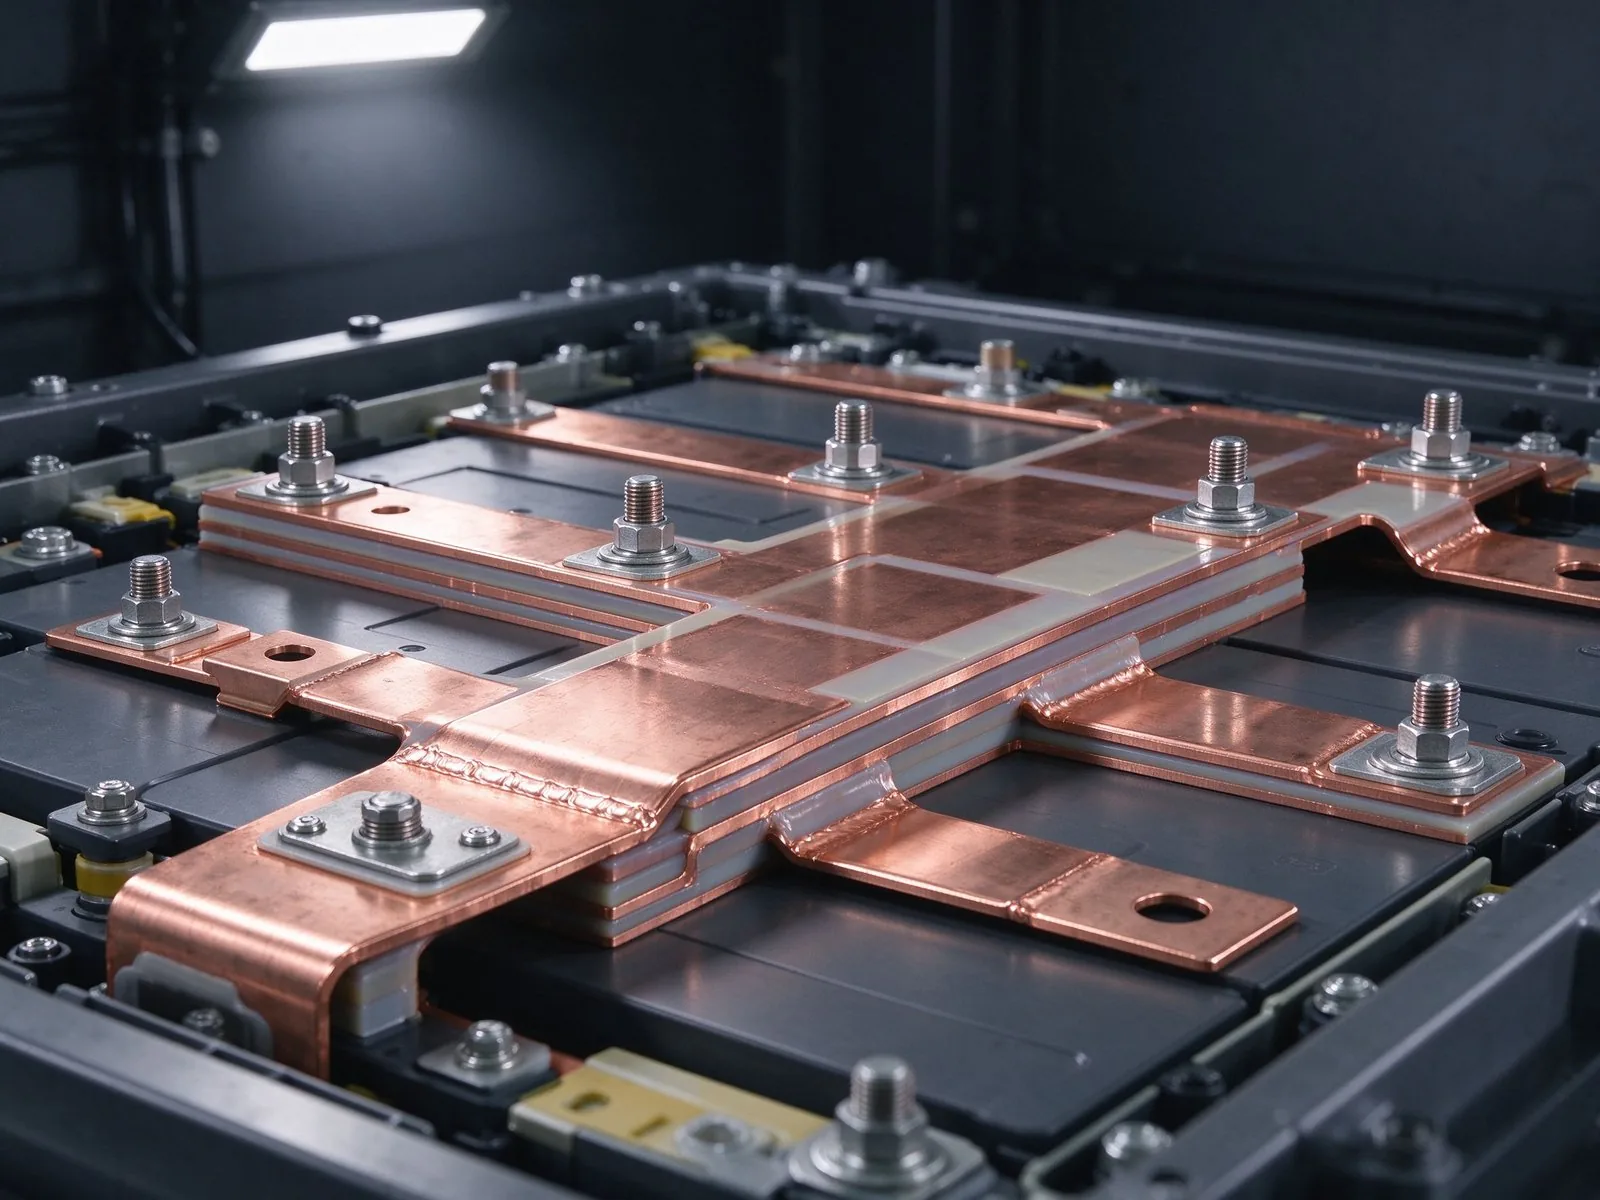
L'induttanza parassita nel loop di commutazione immagazzina energia che ritorna come picco di tensione allo spegnimento: V_picco = L_loop × di/dt. Con fronti di commutazione SiC misurati in decine di nanosecondi, anche pochi nH per millimetro di percorso in rame possono produrre picchi che spingono l'interruttore oltre la safe operating area e richiedono snubber aggiuntivi o derating del dispositivo. Un busbar laminato multistrato interleaver strati di rame positivo e negativo con dielettrico sottile, producendo piastre parallele sovrapposte i cui campi opposti si annullano; induttanze di anello sotto i 20nH per il percorso di commutazione sono ottenute abitualmente laddove la disposizione mantiene banco condensatori, interruttori e uscita DC su strati adiacenti.
Numero di strati e materiali seguono i requisiti di isolamento e tensione. SHANYUAN produce busbar laminati isolati in uno o più strati fino a sei-plus usando rame C11000 con sistemi di isolamento PET, Nomex e DLF, e il proprio progetto di serie punta a un inviluppo controllato di rialzo di 30°C; la nota sulla selezione dei busbar laminati multistrato spiega come il numero di strati si scambi con spazio, costo e distanza di dispersione. Per un OBC 800V, la barriera di isolamento tra primario e secondario dello stadio DC-DC è la regione dielettrica critica: deve resistere a tensione di lavoro, sovratensione transitoria e funzionamento senza PD, aspetti affrontati dalle linee guida progettuali senza scariche parziali.
La verifica dovrebbe includere l'induttanza di anello misurata anziché la sola simulazione. Le tecniche di misura dell'induttanza di anello descrivono i metodi con analizzatore di impedenza e TDR usati per validare i loop di commutazione, mentre la guida alla simulazione FEM di impedenza copre il modello virtuale che dovrebbe correlare con l'hardware. Buona norma fissa il busbar allo stack meccanico in anticipo, perché aggiungere fori, distanziatori e canali di instradamento dopo il congelamento della disposizione elettrica di solito forza compromessi che aumentano l'induttanza o indeboliscono il margine dielettrico.
Un OBC montato cofano o bagagliaio posteriore subisce vibrazione stradale continua, eccitazione del motore o del motorino elettrico, eventi di shock e cicli termici rapidi che un alimentatore industriale stazionario non vede mai. I busbar interni non sono soltanto conduttori; sono elementi strutturali trattenuti da prigionieri, staffe, distanziatori e elementi di potting, e ogni punto di fissaggio è un potenziale guasto. Allentamento sotto carico ciclico, usura da fretting alle interfacce serrate e fessurazione da fatica vicino a raggi di piega o fori sono cause radici classiche nei resi sul campo. Le regole progettuali per vibrazione e giunzioni bullonate descrivono il controllo della coppia, la scelta delle rondelle, i limiti delle rondelle elastiche e l'hardware anti-allentamento proprio per questo ambiente.
La ISO 16750 fissa il quadro della qualifica ambientale del veicolo: definisce classi separate di requisiti per carichi elettrici, vibrazione e shock meccanici, condizioni termiche e climatiche ed esposizione chimica a oli, fluidi e detergenti. La scheda programma dell'OBC dovrebbe dichiarare quale classe si applica a ciascun asse, e il disegno del busbar interno dovrebbe ereditare tali requisiti anziché ridefinirli. Le prove di shock verificano che le estremità libere del busbar non tocchino parti HV vicine, mentre le swept di vibrazione espongono risonanze in cui la barra amplifica il moto a una frequenza specifica; la simulazione meccanica dell'espansione termica e del moto dinamico dovrebbe precedere i banchi di prova, seguendo l'approccio riassunto nel riferimento ingegneristico Aptiv sull'ottimizzazione dei busbar per applicazioni veicolari avanzate.
La corrosione da fretting merita attenzione specifica. Alle interfacce bullonate o pressate sotto micro-movimento, le superfici morbide stagnate possono ossidarsi e formare una polvere ossida resistiva, aumentando nel tempo la resistenza di giunzione; la guida alla qualifica di affidabilità ai cicli termici accoppia i dati di vibrazione con i risultati dei cicli di temperatura che rivelano l'allentamento strisciante. Le mitigazioni progettuali includono sezioni flessibili lontane dai terminali, pressione di serraggio controllata, facce di contatto indurite o placcate e controlli periodici di resistenza durante la validazione. La rigidità aiuta l'assemblaggio automatico e il posizionamento, ma una piccola zona flessibile o una piega compensata vicino al terminale può assorbire il movimento senza frettare la giunzione principale, principio coperto nella selezione tra busbar flessibile e rigido.
Gli OBC operano in involucri sigillati con scambio d'aria limitato, perciò il calore generato in semiconduttori, condensatori e resistenza del busbar deve fluire verso una piastra fredda o alette attraverso l'involucro. La resistenza della barra in rame contribuisce con perdite in rame proporzionali al quadrato della corrente RMS, e la barra funge anche da diffusore di calore dai terminali dei moduli verso i punti di montaggio. Le sezioni piatte di grandi dimensioni hanno elevati rapporti superficie-volume e dissipano calore efficacemente; la letteratura ingegneristica osserva che i busbar piatti possono comportarsi da elemento di raffreddamento passivo durante la ricarica ad alta potenza, riducendo la dipendenza dal flusso forzato d'aria e il carico acustico dei ventilatori.
Il progetto termico parte dal duty cycle operativo, non dalla portata di picco. Un OBC si ricarica in modo intermittente: il caso peggiore può essere ripetute ricariche AC veloci ad alta temperatura ambiente con il veicolo nel traffico, spingendo temperature di giunzione e conduttore verso l'alto per intervalli prolungati. Gli ingegneri dovrebbero calcolare perdite stazionarie e transitorie, collocare il percorso a resistenza minima attraverso i componenti generatori di calore e verificare il rialzo termico sull'unità assemblata; la nota sui metodi progettuali della gestione termica dei busbar copre convezione naturale, conduzione alla piastra fredda e selezione dei materiali. La guida a caduta di tensione e perdite di potenza converte la resistenza del conduttore in Watt al metro e aiuta a bilanciare la massa di rame rispetto agli obiettivi di efficienza.
La scelta dielettrica vincola l'inviluppo termico. I film PET, Nomex e DLF hanno ciascuno limiti diversi di temperatura continua, e un isolamento che si delamina dopo cicli termici ripetuti può esporre il rame verso parti vicine; la guida alla selezione dielettrica HV confronta classe termica, spessore e comportamento delle scariche parziali. I busbar laminati SHANYUAN sono progettati attorno a un criterio controllato di rialzo termico di 30°C sulle applicazioni tipiche, il che lascia un margine conservativo per il servizio intermittente OBC, ma la portata finale deve essere confermata sull'ambiente reale di raffreddamento, finitura di contatto e forma d'onda di corrente con dati misurati da termocoppie anziché da un affermazione di catalogo.
Una tensione di lavoro più elevata cambia fondamentalmente il budget di isolamento. La distanza in aria (distanza in aria tra parti conduttive) scala con la tensione di lavoro di picco e il grado di inquinamento, mentre il distanza di dispersione (distanza lungo la superficie isolante) dipende dall'indice di tracking comparativo del materiale e dal derating per altitudine. Dentro un involucro OBC, grado di inquinamento 2 o 3, rischio di condensa e rivestimenti implicano che i percorsi superficiali di tracking debbano essere generosi, e l'isolamento rinforzato tra primario e secondario del convertitore DC-DC deve soddisfare i requisiti di classe rinforzata sotto le norme componente applicabili. Instradare i conduttori HV e LV su strati separati o bordi distanziati riduce la probabilità di flashover.
Il sistema di isolamento include film o rivestimento del busbar, composto di potting, guarnizioni delle cave, calzotti dei connettori e distanziatori; un anello debole nella catena definisce la portata del sistema. Il riferimento sul progetto di distanze di dispersione e in aria fornisce la logica dimensionale per grado di inquinamento e categoria di sovratensione, mentre le procedure di prova dell'isolamento definiscono le misure hi-pot, di tenuta dielettrica e di resistenza usate per provare il pezzo finito. Il progetto senza PD conta di più a 800V perché i vuoti superficiali nell'isolamento sottile possono avviare attività corona che erode il film su migliaia di ore di funzionamento.
L'approvvigionamento dell'isolamento influisce anche su costo e lead time. La guida all'approvvigionamento del materiale isolante delinea le opzioni PET, Nomex, DLF e adesivi supportati da film, considerazioni di fornitura e perché le schede specifiche dovrebbero dichiarare temperatura continua, rigidità dielettrica e indice di tracking anziché una vaga portata. Per i programmi OBC soggetti a normative ambientali e aspettative di riciclabilità, i team dovrebbero mantenere anche finitura e dati dell'isolamento allineati alle implicazioni del regolamento batterie UE sui contenuti dei busbar, perché le sostanze dichiarabili confluiscono sempre più nella documentazione BOM del veicolo.
Ogni chilogrammo rimosso da un veicolo estende l'autonomia, perciò i fornitori di OBC competono su densità di potenza in Watt per chilogrammo e litri per kilowatt. Il rame domina la massa del busbar, ma lo stack laminato include anche isolamento, terminali e elementi di fissaggio. Le leve di riduzione del peso includono sezioni ottimizzate dimensionate da budget di perdita misurati anziché da regole pratiche conservative, condivisione di corrente su piastre parallele che consente strati singoli più sottili, rimozione selettiva di rame nelle zone a bassa corrente e sostituzione con lega di rame o alluminio dove i compromessi termici ed elettrici lo consentono. Il confronto alluminio vs rame pesa densità, resistività, corrosione e stabilità di giunzione per tali sostituzioni; i conduttori interni OBC favoriscono solitamente il rame perché volume compatto e bassa resistenza superano la penalità di massa, mentre l'alluminio dello stadio di uscita è usato in programmi selezionati.
I percorsi paralleli creano il loro rischio progettuale. Quando due o più strati o sezioni laminate condividono corrente, l'impedenza non uniforme dovuta a lunghezza di instradamento, resistenza di contatto e posizione del terminale forza un percorso a trasportarne di più, e tale percorso si scalda di più, il che aumenta ulteriormente la sua resistenza in un ciclo di feedback. La condivisione di corrente deve essere affrontata nella simmetria della disposizione: lunghezze di percorso uguali, pressione di contatto abbinate, placcatura coerente e posizionamento bilanciato dei terminali. La guida progettuale alla condivisione di corrente dettaglia come modellare e verificare la simmetria, e la termografia durante la validazione dovrebbe confermare che il ramo parallelo più caldo corrisponda al modello anziché alle ipotesi.
L'alleggerimento non deve mai andare a scapito della resistenza al corto circuito e della robustezza meccanica. Una corrente di guasto nel sistema HV del veicolo produce forze magnetiche massicce e riscaldamento rapido; il conduttore e i suoi supporti devono sopravvivere alla portata di breve durata specificata, come coperto dal riferimento progettuale alla resistenza al corto circuito. I team dovrebbero quindi eseguire il ciclo di ottimizzazione tra perdita elettrica, massa, distanza in aria di isolamento e servizio di guasto prima di rilasciare la geometria, e documentare i compromessi nel verbale di revisione progettuale che supporta le successive prove di qualifica.
La qualifica automotive combina prove a livello componente e a livello assieme, sequenziate affinché i controlli elettrici avvengano prima e dopo gli stressori ambientali. Un programma tipico inizia con l'ispezione dimensionale e visiva, la tenuta dielettrica (hi-pot) alla tensione di prova specificata, la resistenza di isolamento e la misura della resistenza di contatto alla coppia definita. Procede poi con cicli termici, esposizione all'umidità, vibrazione e shock sugli assi definiti, esposizione a sale o agenti chimici dove rilevante, e una ri-misura finale di resistenza e integrità dielettrica per provare l'assenza di degrado. I criteri di accettazione dovrebbero essere scritti come numeri: micro-ohm massimi di giunzione dopo i cicli, margine minimo di rottura hi-pot e assenza di delaminazione, fessurazione o materiale da fretting sulle facce di ispezione.
La famiglia di prove ambientali traccia alla ISO 16750, che separa classi di carico elettriche, meccaniche, termiche, climatiche e chimiche; i produttori referenziano anche requisiti specifici del cliente come norme di classe LV e norme componente a seconda del programma. La guida alla qualifica di affidabilità ai cicli termici spiega tempo di mantenimento, numero di cicli e trend della resistenza post-prova, mentre i modi di guasto comuni dei busbar catalogano i difetti che gli ingegneri devono cercare durante l'analisi dei guasti: fessure aperte, isolamento distaccato, placcatura bruciata, prigionieri allentati e interfacce surriscaldate.
Dimensione del campione e tracciabilità contano quanto i nomi delle prove. Un record in stile PPAP dovrebbe includere certificati materiale per il lotto di fusione del rame C11000, scheda tecnica del materiale isolante, rapporti finitura di placcatura, specifiche di coppia e cronologia di calibrazione delle apparecchiature di misura. I primi prototipi dovrebbero seguire il flusso di campione rapido e prototipaggio per cogliere problemi di geometria o isolamento prima dell'attrezzatura dura, e il record RFQ dovrebbe portare esplicitamente i requisiti di prova; i criteri di RFQ e valutazione fornitore descrivono la documentazione di conformità che un acquirente dovrebbe richiedere. I controlli fondamentali di produzione, coperti nella panoramica sul processo produttivo dei busbar laminati, determinano se buoni risultati di prova si ripetono sui lotti di produzione anziché apparire solo sui campioni di riferimento.
Tre domini adiacenti condividono parole chiave con questo articolo, e mantenere chiari i loro confini migliora sia le decisioni ingegneristiche sia la qualità dei contenuti del sito. In primo luogo, i busbar dell'infrastruttura di ricarica si collocano nelle wallbox, nei caricatori DC veloci e neli quadri di distribuzione; sono installati all'aperto, portati per servizio continuo di stazione e governati da codici installativi e di utility anziché dalla vibrazione veicolare. La nota dedicata alla costruzione della rete di ricarica ultra-veloce copre tali dinamiche di domanda e usa assunzioni di affidabilità differenti.
In secondo luogo, i busbar DC-link dell'inverter di trazione collegano moduli SiC o IGBT ai condensatori DC-link nell'inverter di azionamento; condividono il linguaggio laminato a bassa induttanza ma operano sotto corrente di motore continua, condizioni di raffreddamento diverse e servizio di guasto diverso. La nostra analisi dei busbar DC-link SiC e IGBT tratta in profondità quel comparto, comprese le perdite di commutazione dei semiconduttori e i vincoli di packaging dell'inverter. In terzo luogo, i busbar a livello pacco collegano celle e moduli dentro l'involucro batteria, esposti a vibrazione a livello cella, tolleranza al rigonfiamento e requisiti di fusibile di sicurezza; le tendenze dei busbar per batterie EV coprono tali scelte, inclusi le soluzioni a strati flessibili che assorbono l'espansione delle celle.
L'unità OBC e DC-DC si colloca tra questi mondi: ambiente veicolare ma servizio di elettronica di potenza, cicli di ricarica intermittenti ma involucro sigillato, commutazione ad alta frequenza ma corrente continua inferiore rispetto all'inverter di trazione. In fase di specifica delle parti, nominare il comparto nel titolo del documento, definire duty cycle e classe di qualifica e referenziare la nota adiacente solo dove un argomento si sovrappone genuinamente. Questa disciplina evita affermazioni duplicate, mantiene ogni pagina di atterraggio focalizzata su un'intenzione di acquisto distinta e fornisce agli ingegneri un percorso di link interni navigabile dall'analisi di tendenza di sistema fino alla guida progettuale componente e alla pratica produttiva.
Rizhao Shanyuan Electronic Components Co., Ltd. (SHANYUAN), fondata nel marzo 2012 e titolare di uno stabilimento di 17,200 m² a Taoyuan Village, Wulian Street, Rizhao, Shandong, Cina, fornisce busbar laminati isolati a clienti in più di 20 paesi. La gamma di prodotto copre da uno a sei-plus strati, portati fino a circa 1000A, costruiti su rame C11000 con opzioni di isolamento PET, Nomex e DLF, una base progettuale controllata di rialzo termico di 30°C, superfici di contatto stagnate e prigionieri filettati M6/M8, terminali a lama e disposizioni di terminali saldati. Tali capacità supportano i comparti di elettronica di potenza inclusi caricatori di bordo, convertitori DC-DC, interfacce inverter e convertitori di accumulo, adattati a tensione, corrente, raffreddamento e ambiente di montaggio del cliente.
Per un programma OBC o DC-DC, il brief fornitore dovrebbe includere: un disegno di sezione o modello STEP con dimensioni e tolleranze; correnti di picco e RMS con frequenza di commutazione e duty cycle; metodo di raffreddamento e massimo ambiente; tensione di lavoro, transienti e requisiti hi-pot; preferenza del materiale isolante e posizione della barriera; tipo di terminale e valore di coppia; requisiti di placcatura sulle facce di contatto; classe di prova automotive applicabile; volume annuo e timeline target dei campioni. La checklist DFM per il rilascio produzione e le linee guida alle tolleranze di fabbricazione aiutano a chiudere le questioni di producibilità prima della quotazione.
SHANYUAN supporta le revisioni ingegneristiche su selezione dei materiali, struttura a strati, fattibilità di piega, progetto del terminale e instradamento dell'isolamento, e può coordinare campioni prototipo prima del rilascio produzione. Gli acquirenti possono inviare disegni e dati prestazionali a busbar@shanyo.com per una discussione tecnica e una quotazione. Letture correlate in questo sito coprono il lato domanda della rete di ricarica, il progetto DC-link dell'inverter di trazione, le tendenze di interconnessione del pacco batteria e il processo produttivo alla base dei busbar laminati, fornendo un percorso di riferimento completo dalla tendenza di sistema alla specifica componente.
La Megawatt Flash-Charging 2.0 di BYD spinge 1.5 MW attraverso un singolo gun a 1000 V e 1
Leggi l’articoloVelocità di commutazione più elevate dai MOSFET SiC e dagli IGBT moderni stanno spingendo
Leggi l’articolo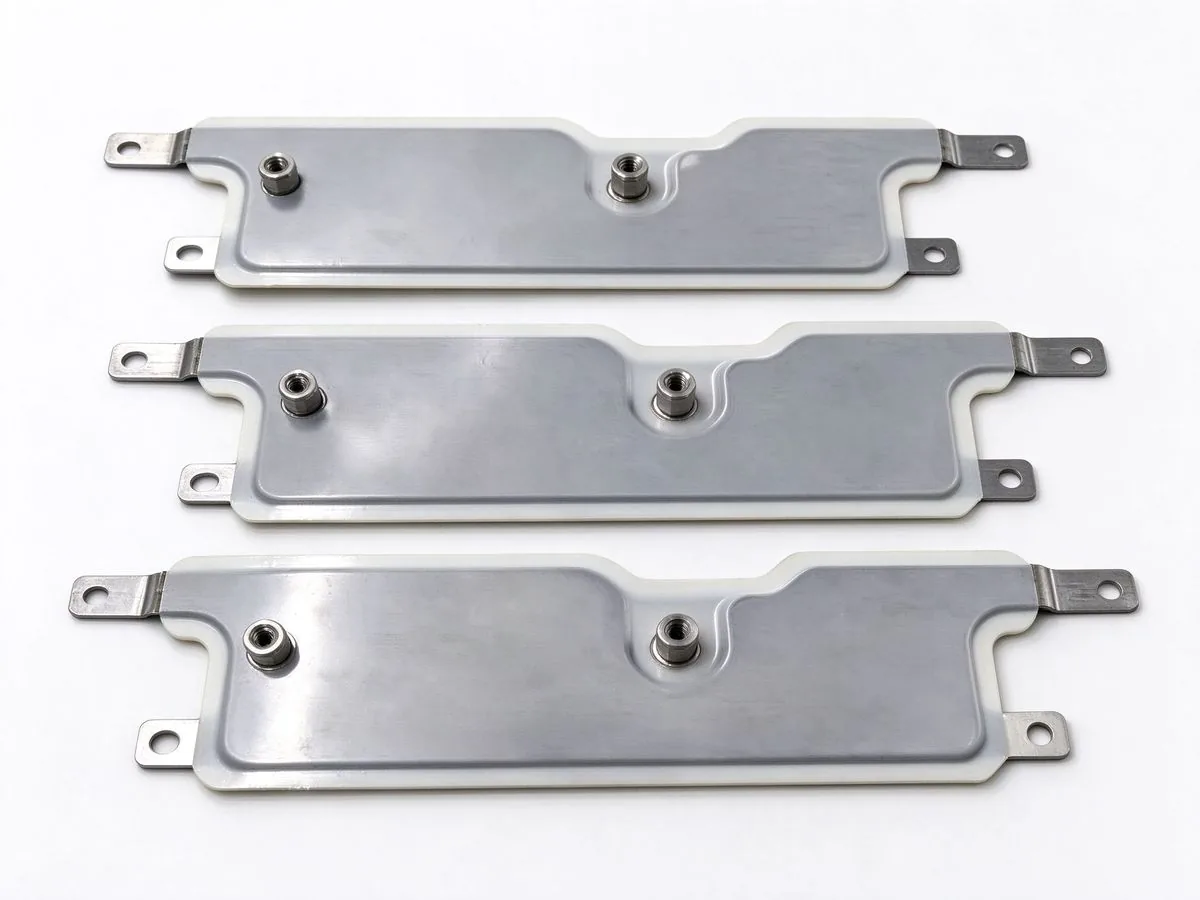
Il passaggio dalle architetture di veicolo da 400 V a 800 V sta riscrivendo il layout elet
Leggi l’articolo
Elena Vasquez è ingegnere applicativo di elettronica di potenza con 10 anni di esperienza nell'integrazione di sbarre laminate in inverter EV, sistemi di ricarica e PCS per accumulo energetico. È specializzata in link DC a bassa induttanza, comportamento EMC e packaging dei convertitori. Ha una
Inviate il profilo di corrente, la classe di tensione e i tipi di terminali: i nostri ingegneri rispondono entro un giorno lavorativo.
