La thermographie infrarouge est l'essai prédictif le moins cher qu'une usine puisse mener sur les joints de busbar, et le plus facile à mal interpréter. Une caméra pointée vers une armoire montre une carte en couleurs de la température de surface, qui est fonction du courant, de l'ambiance, du flux d'air, de l'émissivité et de la réflexion. Sans contrôler ces facteurs, un technicien peut condamner un joint sain ou blanchir un joint défaillant. La différence entre un sondage utile et un album photos, ce sont les critères et l'enregistrement.
La thermographie infrarouge est l'essai prédictif le moins cher qu'une usine puisse mener sur les joints de busbar, et le plus facile à mal interpréter. Une caméra pointée vers une armoire montre une carte en couleurs de la température de surface, qui est fonction du courant, de l'ambiance, du flux d'air, de l'émissivité et de la réflexion. Sans contrôler ces facteurs, un technicien peut condamner un joint sain ou blanchir un joint défaillant. La différence entre un sondage utile et un album photos, ce sont les critères et l'enregistrement.
Première publication 2026-11-06 · Dernière mise à jour 2026-11-12
Une caméra IR mesure un flux radiatif dans une bande spectrale, typiquement 7-14 µm pour le travail industriel, et le convertit en température en supposant une valeur d'émissivité. La surface d'un busbar en cuivre étamé a une émissivité d'environ 0,3-0,5 selon l'oxydation et le fini ; le cuivre nu poli peut descendre sous 0,1. Si la caméra est réglée à 0,95, la température affichée sera fausse de plusieurs dizaines de kelvin, lisant généralement par excès bas parce que le fond réfléchi est interprété comme de l'énergie émise.
La correction importe le plus aux basses températures. Sur un joint à 60 °C dans une pièce à 30 °C, une émissivité mal réglée à 0,3 contre 0,95 peut déplacer la lecture de plus de 15 K, ce qui est du même ordre que le critère qu'on applique. Tout l'aval dépend de ce point.
La physique derrière la correction est simple. Toute surface à la fois émet et réfléchit ; la caméra reçoit la somme. Dans une armoire, la composante réfléchie vient des parois de l'enceinte, des phases voisines et de l'observateur, et à basse émissivité cette part réfléchie domine. Fixer la température réfléchie sur le fond réel, plutôt que de la laisser au défaut caméra, est la seconde correction que la plupart des sondages ratent.
Trois chiffres décident si une caméra peut faire le travail. Résolution : un capteur 160×120 suffit pour balayer de grands busbars à un mètre, mais un 320×240 ou mieux est nécessaire pour résoudre un seul joint boulonné dans une armoire encombrée. Sensibilité thermique (NETD) : 0,05 K ou mieux pour la surveillance d'état, 0,1 K acceptable pour un balayage qualitatif. Champ instantané : la taille de la tache à la cible doit être plus petite que le dé mesuré, idéalement d'un facteur trois.
Une erreur courante est de mesurer une borne de 10 mm depuis une distance où la tache couvre 40 mm. La lecture moyenne alors la borne avec l'air ambiant et l'isolant autour, et le point chaud disparaît. Si la tache ne peut être assez petite, rapprochez-vous ou utilisez un objectif macro ; n'extrapolez pas.
La mise au point fait partie de la spécification aussi. Une image floue étale un petit point chaud sur une surface plus large et abaisse le pic affiché de plusieurs kelvin, ce qui suffit à faire passer un joint de la bande prioritaire à la bande de surveillance. La mise au point manuelle, réglée sur le bord le plus vif du champ, est plus fiable que l'autofocus dans une armoire pleine de géométrie répétitive.
Le choix de l'objectif découle de la règle de taille de tache. Un objectif standard couvrant 25 degrés à 1 m donne une tache d'environ 4 mm sur un détecteur 320 pixels, ce qui suffit pour une borne mais pas pour une tête de boulon à la même distance. Un objectif macro réduit la tache d'un facteur trois et est l'accessoire adéquat pour le travail en armoire ; il coûte beaucoup moins cher qu'un corps de caméra plus haute résolution.
Pour un sondage, l'approche pratique consiste à rendre la surface uniforme plutôt qu'à deviner un chiffre. Un petit morceau de ruban noir mat d'émissivité connue 0,95, appliqué sur le corps du joint, donne une lecture de référence qu'on peut comparer au métal environnant. Alternativement, une touche de peinture à haute émissivité rend le même service et survit plus longtemps.
Pour les busbars étamés spécifiquement, le fini est plus uniforme que le cuivre nu et une valeur de 0,4-0,5 est un point de départ raisonnable si la surface est propre et non peinte. Documentez la valeur utilisée, parce qu'un sondage répété l'année suivante avec un réglage différent n'est pas comparable. Notre note sur la gestion thermique liste les valeurs d'émissivité pour les finitions de busbar courantes.
La distance ajoute un terme atmosphérique. Sur quelques mètres dans une usine normale, la correction est négligeable. Au-delà de 20 m dans un environnement humide ou poussiéreux, elle ne l'est plus, et la caméra a besoin des entrées distance, humidité et ambiance pour compenser. Pour le travail sur busbar, les distances sont courtes d'ordinaire, mais les sondages en extérieur ne le sont pas.
L'élévation de température croît environ avec le carré du courant. Un joint qui porte 30% du courant nominal tourne à moins d'un dixième de son élévation à pleine charge, si bien qu'un joint chaud à faible charge peut paraître normal. Les sondages doivent être menés à 40% du courant nominal ou plus, et idéalement au-delà de 60%, la charge étant stable depuis au moins 30 minutes avant la capture de l'image.
Si l'usine ne peut organiser cette charge, enregistrez ce qu'était réellement la charge et traitez le résultat comme un balayage de filtrage, et non comme une réception. Un sondage qui dit « tous les joints sous 45 °C » à 20% de charge ne dit presque rien. Le graphique d'intensité admissible donne les valeurs nominales nécessaires au calcul du pourcentage.
Le profil de charge importe aussi par sa forme, et non seulement par son amplitude. Un busbar qui alimente une charge cyclique, comme une presse ou un soudeur, chauffe et refroidit avec le cycle, et une seule image capture un instant aléatoire. Pour ces alimentations, capturez au pic du cycle ou utilisez la fonction de capture de température maximale de la caméra sur une durée plutôt qu'une image fixe.
Un busbar extérieur en plein soleil peut lire 20 K au-dessus de la température de l'air avant tout courant appliqué. Une armoire avec ventilateur de refroidissement a un gradient de température vertical qui rend les joints du haut légitimement plus chauds que ceux du bas. Un joint près d'un transformateur chaud rayonne dans un fond qui n'est pas l'ambiance que la caméra suppose.
Les contrôles sont procéduraux : sonder la même armoire à la même heure de la journée, enregistrer l'ambiance et la température interne de l'armoire, protéger du soleil direct, et comparer les joints à l'intérieur d'une même zone thermique plutôt qu'à travers l'installation. Si l'armoire a un refroidissement forcé, notez l'état du ventilateur, parce qu'un ventilateur défaillant relève chaque joint et ressemble à un problème systémique.
L'apport solaire est pire sur les enceintes extérieures galvanisées ou peintes, et non sur le busbar lui-même. L'enceinte chauffe, l'air interne se stratifie, et les joints du haut voient une ambiance de 15 K au-dessus de la température de l'air à l'ombre. Sonder une telle installation tôt le matin ou par temps couvert retire entièrement la variable, ce qui est plus simple que de la modéliser.
L'IEC 61439-1 fixe les limites d'élévation permises pour les bornes et les busbars dans les ensembles basse tension, avec des valeurs qui dépendent du matériau, de l'isolation et de l'accessibilité tactile de la pièce. Pour les barres et connexions en cuivre nu, les limites se situent dans la plage d'environ 70-105 K au-dessus de l'ambiance, et les pièces isolées ou enfermées sont plus basses.
Ces limites sont des valeurs d'essai de type pour l'ensemble, et non des critères de réception terrain pour un joint. Un joint à 65 K d'élévation à l'intérieur d'une armoire qualifiée à 70 K satisfait la norme et peut être encore une défaillance en gestation si ses voisins sont à 40 K. C'est pourquoi les limites absolues servent de plafond et que les critères comparatifs servent au diagnostic.
La limite absolue dépend aussi de l'accessibilité. Une pièce que peut toucher un opérateur a une température permise plus basse que la même pièce derrière un écran, parce que la norme protège les personnes autant que l'isolation. Deux joints à même température peuvent donc recevoir des verdicts différents selon qu'ils sont dans un compartiment fermé ou sur un trajet de busbar accessible.
Le critère de terrain le plus utile est l'écart phase-à-phase ou joint-à-joint sous la même charge. Trois phases portant le même courant avec des connexions identiques doivent tourner à quelques kelvin l'une de l'autre. Un écart au-delà d'environ 10 K mérite un second regard ; un écart au-delà de 20 K est un constat prioritaire. Pour un joint boulonné comparé à un joint identique sur la même barre, une élévation de 15 K au-dessus de son jumeau est un indicateur fort d'augmentation de la résistance de contact.
Ces seuils sont fondés sur la pratique plutôt que normalisés, et ils dépendent de ce à quoi les pièces comparées ressemblent vraiment. Un joint avec un placage différent, une taille de boulon différente, ou un flux d'air différent n'est pas une comparaison valable. Documentez ce qui a été comparé et pourquoi cela était jugé équivalent.
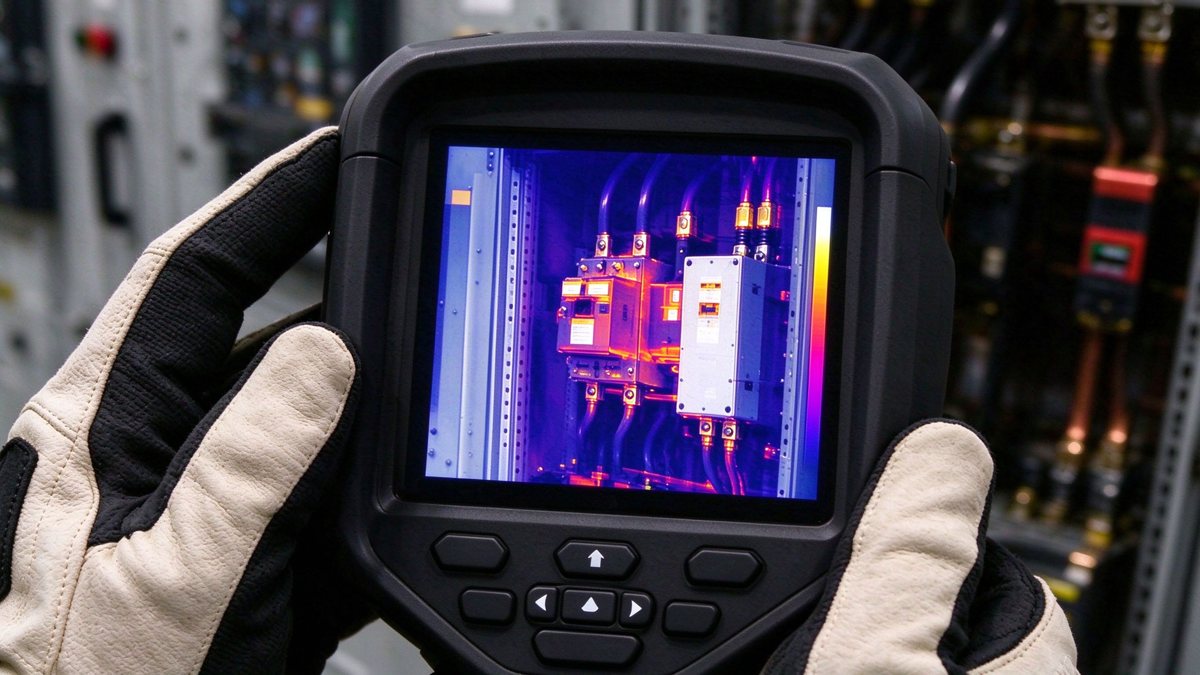
Normalisez la comparaison pour la charge comme pour la géométrie. Si la phase A porte 300 A et la phase B 240 A, leurs températures diffèrent pour une raison qui n'a rien à voir avec la qualité du joint. Divisez l'élévation de température par le carré du courant pour obtenir une comparaison approximative, ou mieux, sondez à charge équilibrée pour que la comparaison soit valable sans correction.
Un seul sondage produit une liste de points chauds. Une série de sondages produit une courbe de dégradation. Si le même joint monte de 5 K par an à même charge et même ambiance, sa résistance de contact augmente et le joint lâchera dans une fenêtre prévisible. C'est la valeur que la maintenance prédictive est censée délivrer.
Pour que les tendances fonctionnent, l'enregistrement doit comprendre les réglages caméra, l'émissivité, la distance, le courant de charge, l'ambiance, l'heure de la journée et l'identifiant exact de l'actif. Sans cela, le prochain sondage est une nouvelle base, et non une comparaison. Stockez le fichier image radiométrique, et pas seulement une capture JPEG, pour que l'analyse puisse être refaite.
Les images de base ont un second usage : elles tranchent les différends. Quand un joint est remplacé sous garantie, les fichiers radiométriques avant-après montrent si la réparation a réellement réduit la résistance ou seulement déplacé le point chaud. Cette preuve vaut mieux qu'un rapport service écrit de mémoire.
Un joint chaud a une résistance excessive. Les causes, par ordre de fréquence de terrain : couple insuffisant, surfaces de contact contaminées, usure ou corrosion du placage, une borne fissurée ou sous-dimensionnée, et une rondelle Belleville desserrée ou absente. Plus rare : un matériau de boulon erroné avec un taux de dilatation différent, ou un joint jamais nettoyé correctement après usinage.
La caméra ne distingue pas ces causes. Elle localise le problème, puis un contrôle de couple, une mesure de résistance de contact et une inspection visuelle attribuent la cause. Traiter l'image thermique comme le diagnostic conduit à re-coupler des joints qui étaient déjà corrects et à rater celui qui a un épaulement fissuré. Voir la page sur la conception des connexions pour la construction du joint qui prévient les causes courantes.
Une seconde vérification utile sur tout joint chaud est la symétrie de ses voisins. Si deux phases sur trois sont chaudes et la troisième normale, le problème est presque certainement local à ces deux joints. Si les trois sont chauds, la charge ou l'ambiance est la cause, et non le matériel. Lire le schéma avant de saisir la clé dynamométrique évite beaucoup de retouches inutiles.
Une routine tenable pour une usine avec des ensembles de busbar : un sondage de base à la mise en service sous une charge définie ; un balayage trimestriel des ensembles critiques ; un sondage complet annuel avec enregistrements radiométriques ; et un balayage immédiat après toute retouche, tout événement de surcharge ou tout fonctionnement de protection. Chaque balayage devrait prendre moins d'une heure par armoire une fois les itinéraires établis.
Le produit doit être une liste classée avec une action recommandée et une date, et non un dossier d'images. Les joints au-dessus du seuil prioritaire reçoivent une mesure de résistance sous une semaine ; les joints dans la bande de surveillance reçoivent un re-balayage au prochain trimestre. Cette structure transforme un technicien avec une caméra en un plan de maintenance.
La planification d'itinéraire rend la routine pratique. Numérotez les armoires, marquez les points de mesure sur un schéma unifilaire, et gardez la même position caméra pour chaque point. Un itinéraire qui prend 40 minutes par armoire sera fait ; un qui prend trois heures sera reporté après la panne.
L'IR voit la température de surface, si bien qu'elle rate un défaut interne qui n'a pas encore atteint la surface, comme un vide dans un stratifié ou une barre partiellement fissurée à l'intérieur d'un capuchon thermorétractable. Elle ne voit pas à travers un panneau fermé, et elle ne peut mesurer un joint derrière un écran sans accès. Elle est aussi aveugle à un joint qui n'est chaud que sous une condition de charge que le sondage n'a pas reproduite.
Pour ces cas, complétez la caméra par une mesure de décharge partielle et un essai de résistance de contact. Les trois ensemble couvrent l'échauffement de surface, les défauts d'isolation et la qualité des joints. Notre note sur la décharge partielle explique où l'essai DP ajoute une information que la thermographie ne peut donner.
Les distances et lignes de fuite fixent le chemin d'air qu'un filament ou un point chaud doit franchir, et ces distances sont dérivées dans le guide de conception de busbar. Les usines qui font tourner du matériel MT devraient aussi lire comment le changement d'appareillage SF6-free a modifié l'ambiance interne et donc chaque température de base.
La sécurité appartient aussi à la méthode. Balayer une armoire ouverte panneau retiré place le technicien à l'intérieur de la limite de flash d'arc. Le sondage doit être planifié avec l'équipement de protection individuelle adéquat et, quand c'est possible, mené à travers une fenêtre transparente à l'infrarouge panneau fermé. Cette contrainte affecte le choix de l'objectif et la conception de l'itinéraire, et elle doit être réglée avant le premier sondage plutôt que pendant.
Par armoire : identifiant d'actif, date, heure, ambiance, température interne, courant de charge et pourcentage du nominal, modèle de caméra, réglage d'émissivité, distance et objectif, état du ventilateur, et météo si extérieur. Par joint : emplacement, phase, température affichée, température corrigée, écart par rapport au joint équivalent, et une référence de fichier radiométrique. Synthèse : nombre de joints balayés, nombre au-dessus du seuil de surveillance, nombre au-dessus du seuil prioritaire, et actions attribuées avec responsables.
Un rapport dans cette forme peut être audité et répété. Un rapport de jolies images ne le peut pas. Si vous achetez le service à un sous-traitant, mettez le format d'enregistrement dans le bon de commande, et non dans un brief verbal.
Le rapport doit aussi porter la référence d'ambiance utilisée pour chaque calcul d'élévation. Deux sondages peuvent produire des verdicts différents à partir des mêmes températures absolues si l'un a utilisé l'air interne de l'armoire et l'autre l'air de la salle. Nommer la référence rend les chiffres comparables d'une année à l'autre et d'un technicien à l'autre.
La thermographie est un outil de filtrage qui n'a de valeur diagnostique réelle que lorsqu'il est couplé à une condition de charge, une correction d'émissivité et une base de comparaison. Pour le fournisseur de busbar, la leçon, c'est qu'un joint conçu pour une résistance de contact stable rend tout le programme maintenance moins cher : moins de points chauds, des tendances plus plates, moins d'interventions.
Spécifiez le placage, le couple et la fenêtre de résistance de contact, puis remettez à l'usine un sondage de base à la mise en service. La caméra confirmera la conception ou trouvera l'unique joint assemblé faux, et l'un et l'autre résultat valent l'heure passée. Pour la quincaillerie de joint et les détails de borne qui tiennent le couple, voir la page des composants de busbar.
Pour les ensembles dans les entraînements, le matériel de charge et les lignes de procédé, le même sondage s'applique ; voir les applications busbar industrielles. Si un sondage trouve un joint qui ne peut être ramené dans la fenêtre, la voie du contact ingénierie fera relire la conception du joint plutôt que la seule valeur de couple.
Pour l'usine, le retour se mesure en pannes évitées plutôt qu'en heures d'inspection. Une seule panne d'armoire évitée paye typiquement une année de sondages. Pour le fournisseur, le retour, c'est une conception qui ne génère pas les points chauds dès le départ, c'est pourquoi la résistance de contact, le couple et le placage sont spécifiés ensemble plutôt que séparément.
Un dernier point sur les critères : publiez-les. Un programme de sondage où le technicien applique son jugement personnel produit des constantes incohérentes et des disputes avec l'équipe maintenance. Un critère écrit, convenu une fois avec l'ingénieur usine et appliqué sans changement, transforme la thermographie en une mesure plutôt qu'une opinion.
Le cyclage thermique dégrade les assemblages de barres de l'intérieur : les joints de soud
Lire l’article
Un essai diélectrique prouve que l'isolation n'a pas rompu dans la seconde où elle a été s
Lire l’article
Nadia Rahman est ingénieure qualité et conformité avec 9 ans d'expérience dans les systèmes qualité des composants électriques. Elle gère les programmes ISO 9001 et IATF 16949 de SHANYUAN, les contrôles d'entrée et de sortie, et la documentation de conformité UL/CEI. Titulaire d'une l
Envoyez le profil de courant, la classe de tension et les types de bornes — nos ingénieurs répondent sous un jour ouvré.
