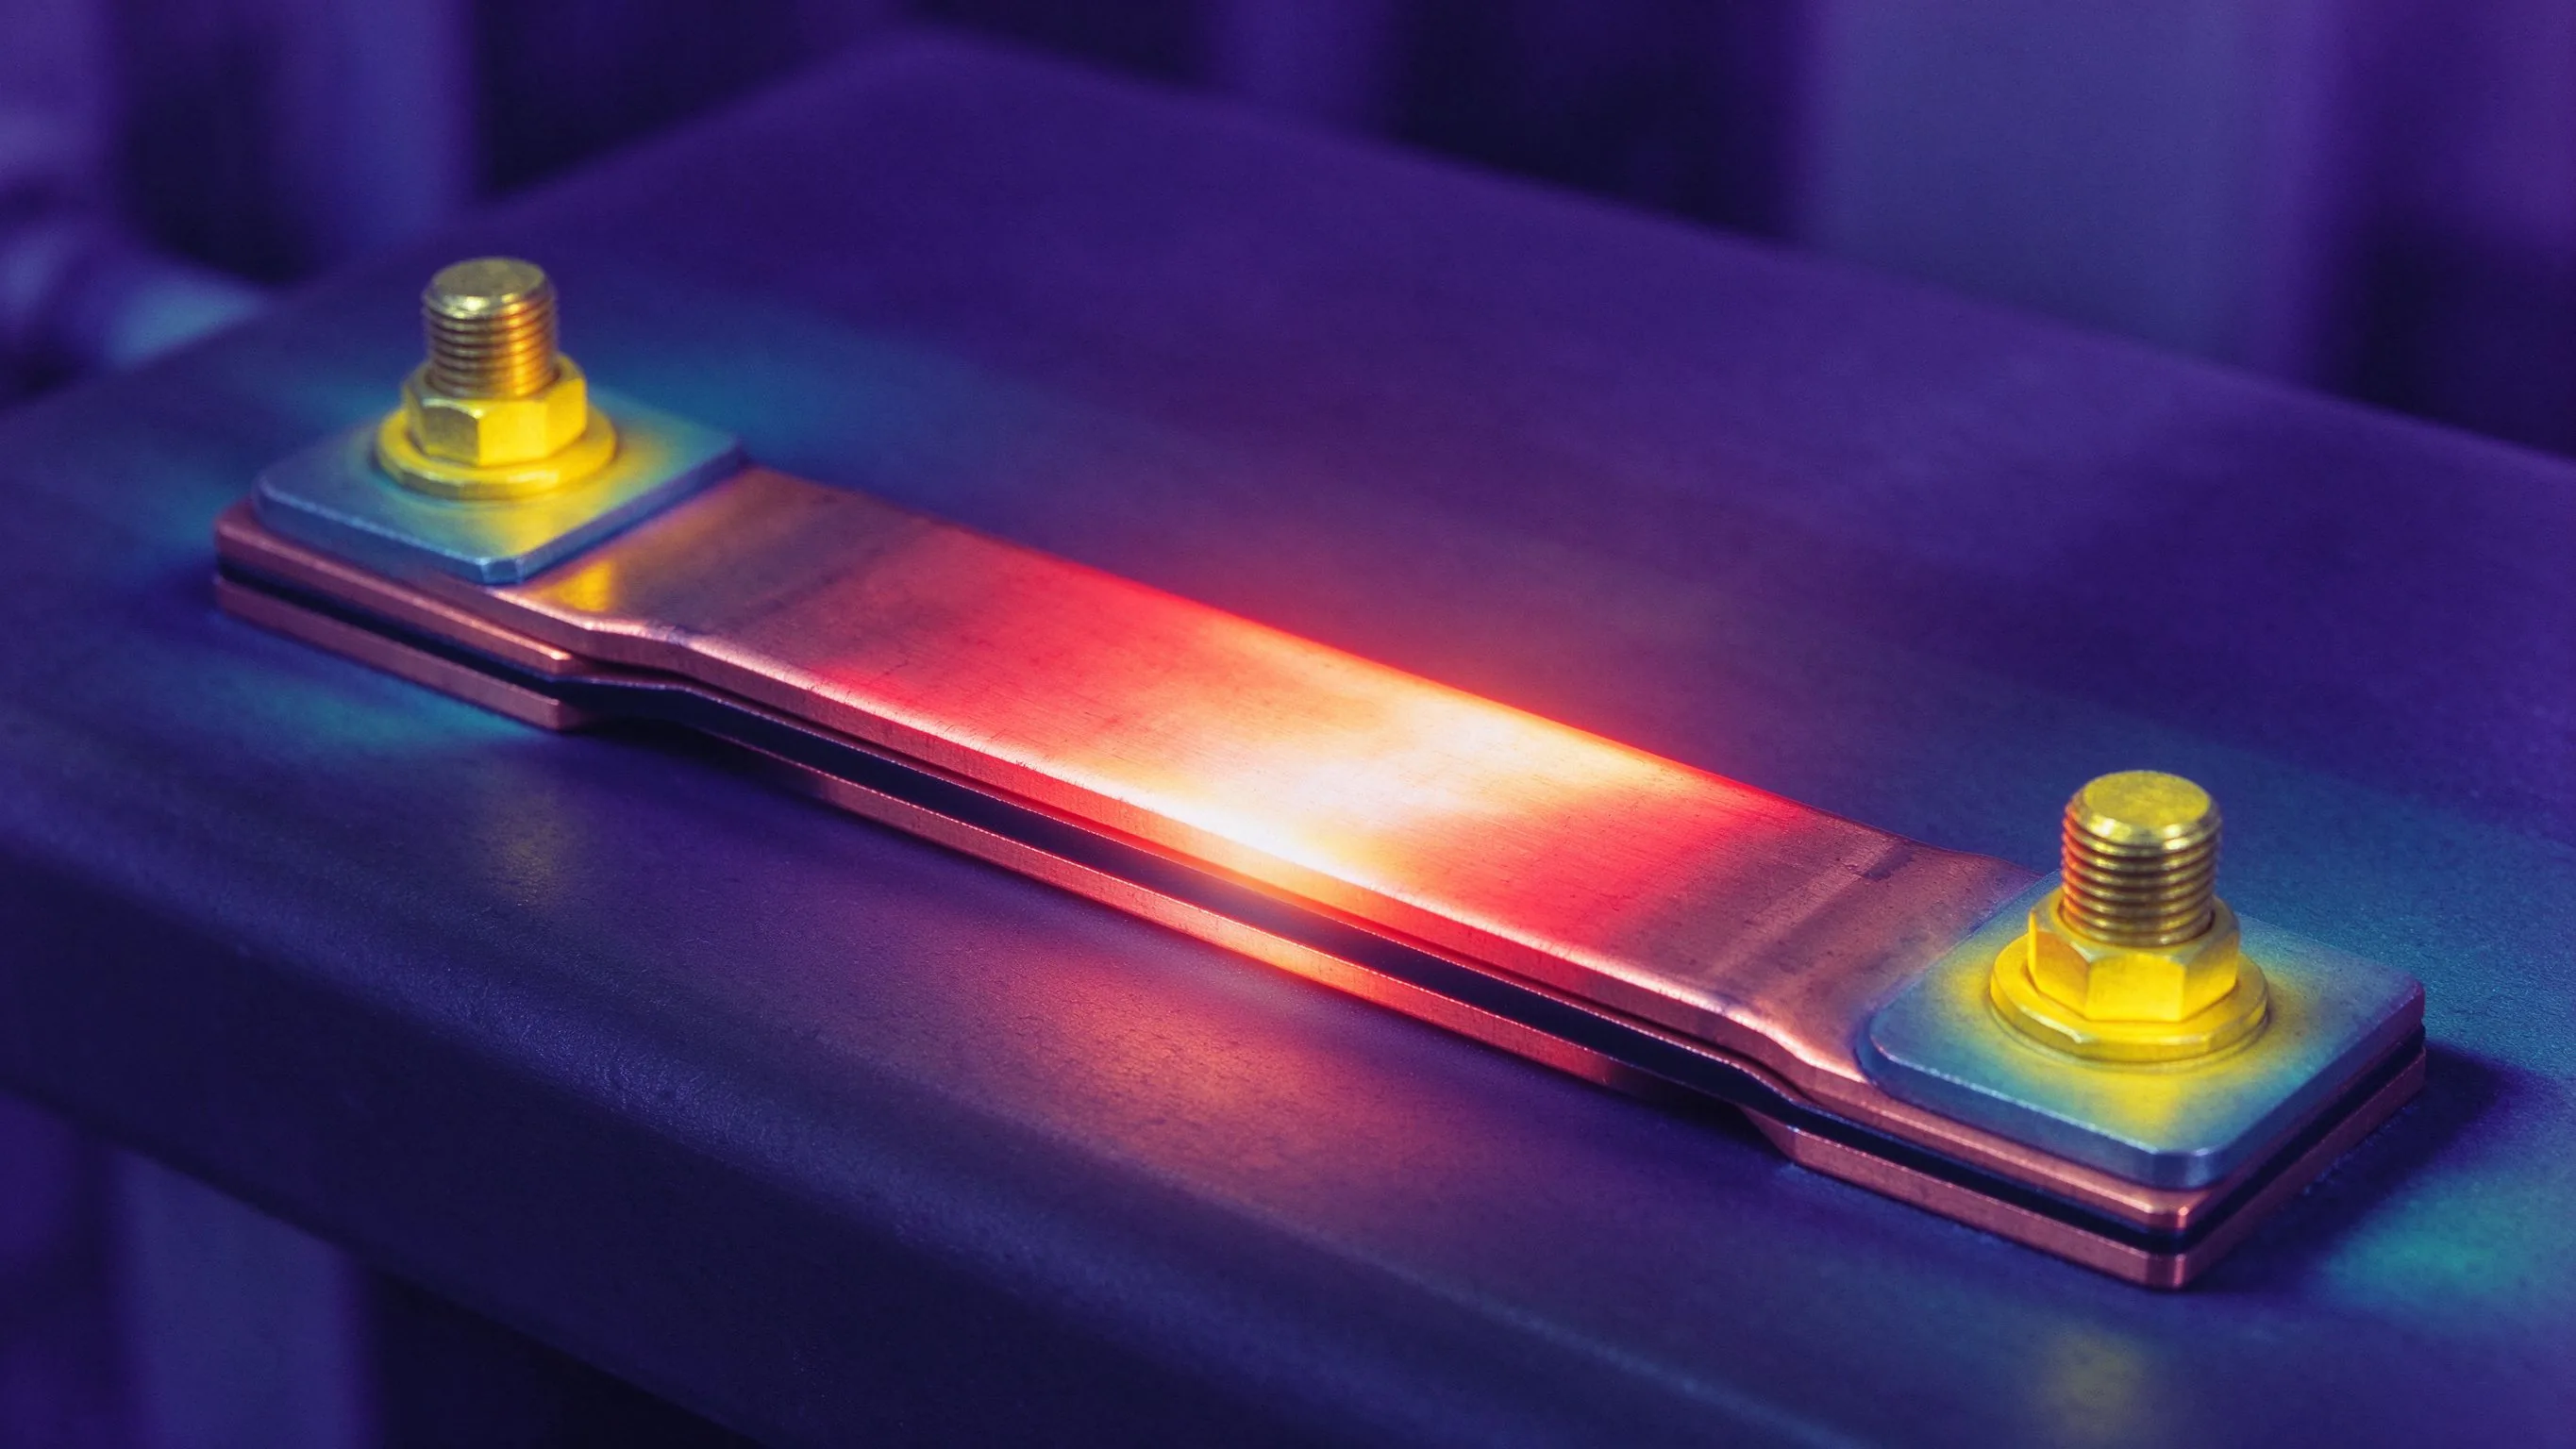
赤外線サーモグラフィは、工場がバスバー継手に対して実施できる最も安価な予知試験であり、最も誤読されやすい。盤に向けられたカメラは表面温度のカラーマップを示すが、それは電流、周囲、気流、放射率、反射の関数である。それらを制御しなければ、技術者は健全な継手を不良と断定したり、故障する継手を合格にしたりする。有用な調査とアルバムの違いは、基準と記録である。
赤外線サーモグラフィは、工場がバスバー継手に対して実施できる最も安価な予知試験であり、最も誤読されやすい。盤に向けられたカメラは表面温度のカラーマップを示すが、それは電流、周囲、気流、放射率、反射の関数である。それらを制御しなければ、技術者は健全な継手を不良と断定したり、故障する継手を合格にしたりする。有用な調査とアルバムの違いは、基準と記録である。
初回公開 2026-11-06 · 最終更新 2026-11-12
IR カメラはある波長帯の放射束を測定する。産業作業では通常 7〜14 µm で、放射率を仮定して温度へ換算する。すずめっき銅バスバー表面の放射率は、酸化と仕上げに応じ 0.3〜0.5 付近であり、裸の研磨銅は 0.1 を下回りうる。カメラを 0.95 に設定すると、表示温度は数十 K 誤り、通常は低めに読む。反射背景が放射エネルギーとして解釈されるからである。
補正は低温で最も重要である。30 °C の部屋で 60 °C の継手では、放射率を 0.3 と 0.95 で設定誤ると読みが 15 K 以上ずれうる。それは適用中の基準と同程度のオーダーである。下流のすべてはこれを正しくすることにかかっている。
補正の背後の物理は単純である。すべての表面は放射と反射の両方を行い、カメラはその和を受け取る。盤内では、反射成分は筐体壁、隣接相、観測者から来る。低放射率ではその反射分が支配的になる。反射温度をカメラデフォルトのままにせず実際の背景に設定することが、多くの調査が見逃す二つ目の補正である。
三つの数字がカメラが仕事をできるかを決める。分解能:160×120 センサは 1 m 距離から大きなバスバーを走査するには十分だが、混み合った盤内の単一ボルト継手を分解するには 320×240 以上が必要である。熱感度(NETD):状態監視には 0.05 K 以上、定性走査には 0.1 K が許容範囲。瞬時視野:対象上のスポットサイズは測定対象より小さく、理想的には 3 分の 1 である。
よくある誤りは、スポットが 40 mm を覆る距離から 10 mm の端子を測定することである。読みは端子と周囲空気・絶縁を平均し、ホットスポットは消える。スポットを十分小さくできなければ、近づくか接写レンズを使う。外挿してはならない。
焦点も仕様の一部である。焦点の合っていない画像は小さなホットスポットをより広い領域に広げ、表示ピークを数 K 下げる。それは継手を優先バンドから監視バンドへ移すに十分である。手動焦点は、視野内の最も明るいエッジで確認し、繰返し幾何の多い盤内ではオートフォーカスより信頼できる。
レンズ選択はスポットサイズ規則から従う。1 m で 25 度をカバーする標準レンズは、320 ピクセル検出器上で約 4 mm のスポットを与え、端子には十分だが同距離のボルト頭には不十分である。接写レンズはスポットを 3 分の 1 に縮小し、盤内作業の正しいアクセサリである。より高解像度のカメラボディよりはるかに安い。
調査にとって実務的なアプローチは、数値を推測するより表面を均一にすることである。既知の放射率 0.95 を持つ小さなマット黒テープを継手本体に貼ると、周囲の金属と比較可能な参照読みが得られる。あるいは高放射率塗料のスポットが同じ目的を果たし、より長く持つ。
すずめっきバスバーに特化して言えば、仕上げは裸銅より均一であり、表面が清浄で塗装されていなければ 0.4〜0.5 が妥当な出発点である。使用した値を記録せよ。来年異なる設定で繰り返す調査は比較不能だからである。一般的なバスバー仕上げの放射率値は弊社の熱管理ノートに列挙する。
距離は大気項を追加する。通常の工場内を数 m では補正は無視できる。湿度または粉じんのある環境で 20 m を超える場合は無視できず、カメラは補正のため距離、湿度、周囲入力を必要とする。バスバー作業の距離は通常短いが、屋外ヤード調査はそうではない。
温度上昇はおおむね電流の二乗に比例する。定格電流の 30% を担う継手は、全負荷上昇の 10 分の 1 未満で運転する。だから低負荷時の熱い継手は正常に見えうる。調査は定格電流の 40% 以上、理想的には 60% 超で行い、画像を撮る前に少なくとも 30 分間負荷を安定させる。
工場がその負荷を準備できないなら、実際の負荷を記録し、結果を合格ではなくスクリーニング走査として扱う。負荷 20% で「すべての継手が 45 °C 未満」と述べる調査は、ほとんど何も述べていない。パーセンテージ計算に必要な定格値は許容電流チャートにある。
負荷プロファイルは大きさだけでなく形状も重要である。プレスや溶接機のような周期負荷を給電するバスバーはサイクルとともに加熱・冷却し、単一画像はランダムな瞬間を捉える。それらの給電線については、サイクルのピーク中に撮影するか、静止画ではなくカメラの最高温取機能を期間にわたって使う。
直射日光下の屋外バスバーは、通電前でも気温より 20 K 高く読みうる。冷却ファンを持つ盤は鉛直温度勾配を持ち、上部の継手が下部より正当に熱い。温かい変圧器近くの継手は、カメラが仮定する周囲ではない背景へ放射する。
管理は手続き的である。同じ盤を同じ時刻に調査し、周囲温度と盤内温度を記録し、直射日光を遮り、設備全体ではなく同じ熱ゾーン内で継手を比較する。盤に強制冷却があるならファン状態を記録する。故障したファンはすべての継手を上げ、系統的問題に見える。
日射利得はバスバー自体ではなく亜鉛メッキまたは塗装された屋外筐体で最悪である。筐体が熱せられ、内部空気が成層化し、上部の継手は日陰の気温より 15 K 高い周囲を見る。そうした設備を早朝または曇天に調査すれば、変数は完全に除去され、モデル化より簡単である。
IEC 61439-1 は、低圧装置内の端子とバスバーに許容温度上昇限界を定める。その値は材料、絶縁、部品が触れうるかどうかに依存する。裸銅バーと接続部の限界は周囲比 70〜105 K 付近であり、絶縁または密閉部品はより低い。
これらの限界は装置の形式試験値であり、継手の現場受入基準ではない。70 K 定格の盤内で 65 K 上昇の継手は規格に合格しているが、隣が 40 K なら進行性故障でありうる。だから絶対限界は天井として使われ、比較基準が診断に使われる。
絶対限界はアクセス可能性にも依存する。作業者が触れうる部品は、隔壁の後ろの同じ部品より許容温度が低い。規格が絶縁だけでなく人を守るからである。同じ温度の 2 つの継手でも、閉じた区画内かアクセス可能なバスバーラン上かで、判定が異なりうる。
最も有用な現場基準は、同じ負荷下での相間または継手間差である。同じ電流を担い接続が同一の三相は、数 K 以内で運転するはずである。約 10 K を超える広がりは再確認の価値があり、20 K を超える広がりは優先所見である。同じバー上の同一継手と比較して 15 K 高い上昇は、接触抵抗上昇の強い指標である。
これらの閾値は標準化ではなく実務に基づくものであり、比較部品がどれだけ同一かに依存する。めっきが異なる継手、ボルトサイズが異なる継手、気流が異なる継手は有効な比較ではない。何を比較し、なぜ等価と見なしたかを文書化する。
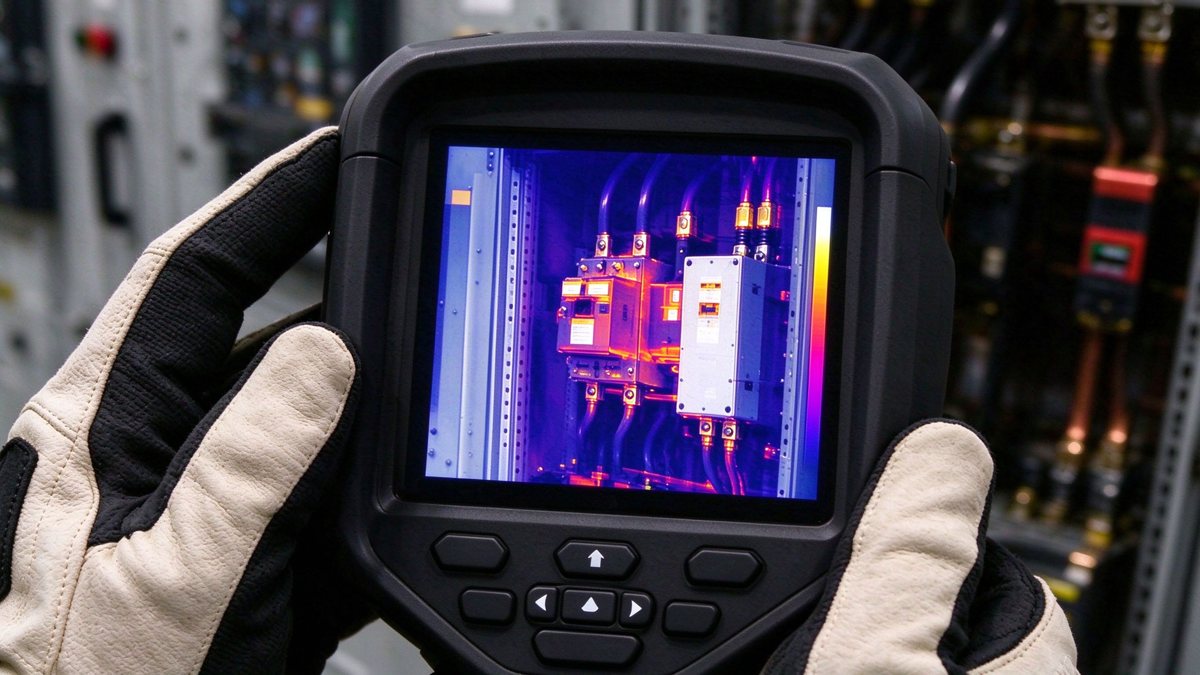
比較を幾何だけでなく負荷についても正規化する。A 相が 300 A、B 相が 240 A を担うなら、それらの温度は継手品質とは無関係の理由で異なる。温度上昇を電流の二乗で割って大まかな比較を得るか、より良くは、補正なしに比較が有効になる平衡負荷で調査する。
単回の調査はホットスポットリストを生む。一連の調査は劣化曲線を生む。同じ継手が同じ負荷・周囲で年 5 K 上昇するなら、その接触抵抗は上昇しており、継手は予測可能な窓内で故障する。それが予知保全が届けるべき価値である。
トレンドを機能させるには、記録にカメラ設定、放射率、距離、負荷電流、周囲、時刻、正確な資産 ID を含めねばならない。それらなしには、次の調査は比較ではなく新しい基線になる。解析をやり直せるよう、JPEG スクリーンショットだけでなく放射測定画像ファイルを保存する。
基線画像には第二の用途がある。紛争を解決する。保証で継手が交換されたとき、前後の放射測定ファイルは、修理が実際に抵抗を下げたのか、単にホットスポットを動かしただけなのかを示す。その証拠は記憶から書かれたサービス報告より価値がある。
熱い継手は過剰な抵抗を持つ。原因は現場頻度順に:トルク不足、接触面汚染、めっき摩耗または腐食、亀裂または过小端子、緩んだまたは欠落した皿ばね座金。より稀なもの:膨張率の異なる誤ったボルト材料、または機械加工後に適切に清掃されなかった継手。
カメラはこれらを区別できない。問題を局在化するだけで、次にトルクチェック、接触抵抗測定、外観検査が原因を割り当てる。サーマル画像を診断として扱うと、既に正しい継手を増締めし、ショルダ亀裂のある継手を見逃すことになる。よくある原因を防ぐ継手構造については接続設計を参照されたい。
熱い継手に対する有用な第二のチェックは、隣接継手の対称性である。三相のうち二相が熱く三相目が正常なら、問題はほぼ確実にその二つの継手に局在する。三相すべてが熱いなら、ハードウェアではなく負荷または周囲が原因である。トルクレンチに手を伸ばす前にパターンを読むことは、不要な手直しを大いに減らす。
バスバー組立を持つ工場の実行可能なルーチン:定義された負荷での試運転時基線調査;重要組立の四半期走査;放射測定記録を伴う年次全調査;そして手直し、過負荷事象、保護動作の直後の即時走査。ルートが確立されれば走査は盤あたり 1 時間以内で終わるべきである。
出力は画像フォルダではなく、推奨措置と日付を伴う順位付きリストである。優先閾値を超える継手は 1 週間以内に抵抗測定を受け、監視バンドの継手は 1 四半期後に再走査を受ける。その構造が、カメラを持つ技術者を保全計画に変える。
ルート計画がルーチンを実用的にする。盤に番号を振り、計測点を単線結線図にマークし、各点で同じカメラ位置を保つ。盤あたり 40 分かかるルートは実行される。3 時間かかるルートは故障後まで延期される。
IR は表面温度を見るため、表面にまだ達していない内部欠陥――積層内ボイド、熱収縮ブーツ内部の部分的な亀裂バー――を見逃す。閉じたパネルを透過できず、アクセスのない隔壁の後ろの継手を測定できない。また、調査が再現しなかった負荷条件でのみ熱くなる継手には盲目的である。
それらのケースには、カメラを部分放電測定と接触抵抗試験で補完する。三つが一緒になって表面加熱、絶縁欠陥、継手品質をカバーする。サーモグラフィができない情報を PD 試験がどこに追加するかは部分放電ノートが説明する。
空間距離と沿面距離はフィラメントまたはホットスポットが横切る空気経路を定め、それらの距離はバスバー設計ガイドで導出される。中圧装置を運用するプラントは、SF6 フリースイッチギヤ変更が内部周囲を、ひいてはすべての基線温度をどう変えたかも読むべきである。
安全も手法に含まれる。パネルを外して開いた盤を走査すると、技術者はアーク閃絡境界の内側に立つ。調査は適切な PPE で計画され、可能ならパネルを閉じたまま赤外透過窓越しに実施されるべきである。その制約はカメラレンズ選択とルート設計に影響し、最初の調査前に決着させるべきであり、調査中に決めるものではない。
盤ごと:資産 ID、日付、時刻、周囲温度、内部温度、負荷電流と定格比、カメラモデル、放射率設定、距離とレンズ、ファン状態、屋外なら天候。継手ごと:位置、相、表示温度、補正後温度、等価継手に対する Δ、放射測定ファイル参照。サマリ:走査継手数、監視閾値超過数、優先閾値超過数、担当者を伴う措置。
この形の報告は監査可能で繰返し可能である。きれいな画像だけの報告はそうではない。請負業者からサービスを調達するなら、記録形式を発注書に入れ、口頭ブリーフに入れてはならない。
報告書には、すべての上昇計算に使用した周囲参照も載せるべきである。一方が盤内空気を使い、他方が室内空気を使ったなら、二つの調査は同じ絶対温度から異なる判定を生じうる。参照を明記することで、数値は年と技術者を超えて比較可能になる。
サーモグラフィはスクリーニングツールであり、負荷条件、放射率補正、比較基線とペアになったときにのみ真の診断的価値を持つ。バスバーサプライヤーにとっての教訓は、接触抵抗の安定した継手を設計することが保全プログラム全体をより安くすることである。ホットスポットが減り、トレンドが平坦になり、介入が減る。
めっき、トルク、接触抵抗窓を指定し、試運転時に基線調査を工場に手渡す。カメラは設計を確認するか、組立を誤った唯一の継手を見つけるかのどちらかであり、どちらの結果も 1 時間の価値がある。トルクを保持する継手金物と端子の詳細についてはバスバー部品を参照されたい。
ドライブ、充電装置、工程ライン内の組立にも同じ調査が適用される。産業用バスバー用途を参照。調査で窓内に戻せない継手が見つかった場合、技術窓口の経路はトルク値だけでなく継手設計をレビューする。
工場にとってのリターンは検査時間ではなく回避した故障で測られる。一度の盤故障の未然防止は通常、1 年分の調査を賄う。サプライヤーにとってのリターンは、そもそもホットスポットを生まない設計であり、だからこそ接触抵抗、トルク、めっきが個別ではなく一緒に指定される。
基準に関する最後の一点:公開せよ。技術者が個人判断を適用する調査プログラムは、一貫しない所見と保全チームとの論争を生む。プラントエンジニアと一度合意し、変更なく適用される書かれた基準は、サーモグラフィを意見ではなく測定に変える。

Nadia Rahmanは品質・コンプライアンスエンジニアで、電機部品の品質システムに9年の経験があります。SHANYUANのISO 9001およびIATF 16949プログラム、受入・出荷検査、UL/IECコンプライアンス文書を管理しています。バーミンガム大学で工業工学の学士号を取得。バスバー品質管理と輸出向けコンプライアンス文書について執筆しています。