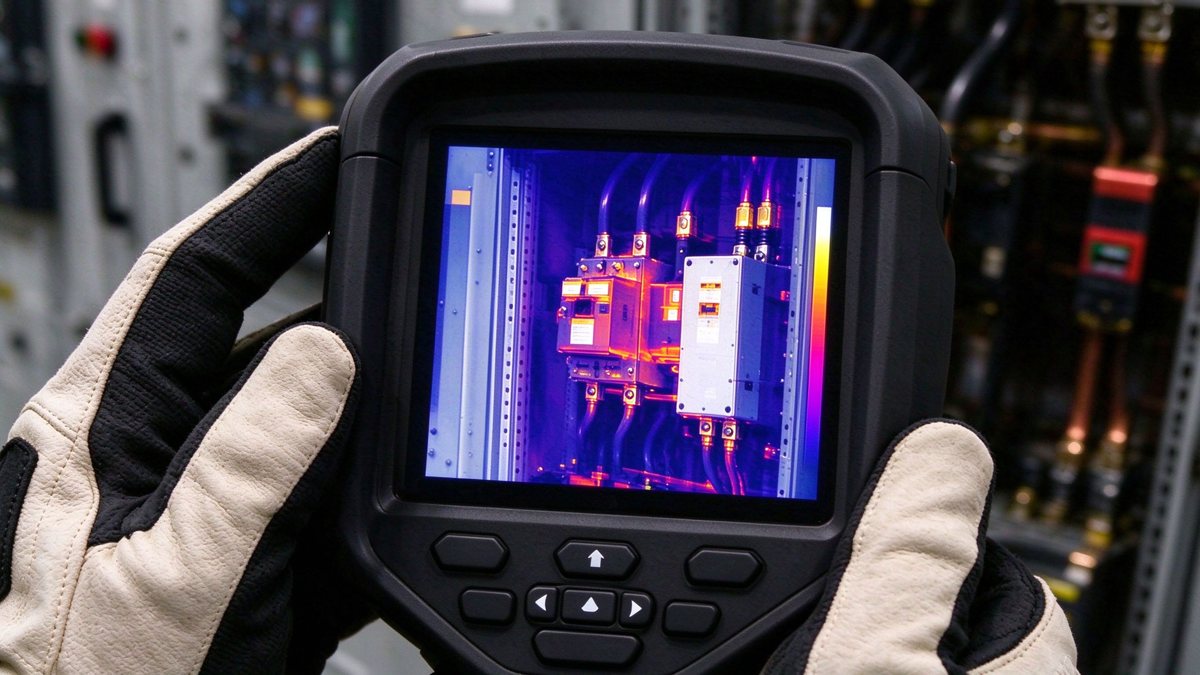
La termografía infrarroja es el ensayo predictivo más barato que una planta puede aplicar a las uniones de busbar, y el más fácil de leer mal. Una cámara apuntando a un armario muestra un mapa de color de temperatura superficial, que es función de la corriente, el ambiente, el flujo de aire, la emisividad y la reflexión. Sin controlar esas variables, un técnico puede condenar una unión sana o dar por buena una que está fallando. La diferencia entre una inspección útil y un álbum de fotos está en los criterios y el registro.
La termografía infrarroja es el ensayo predictivo más barato que una planta puede aplicar a las uniones de busbar, y el más fácil de leer mal. Una cámara apuntando a un armario muestra un mapa de color de temperatura superficial, que es función de la corriente, el ambiente, el flujo de aire, la emisividad y la reflexión. Sin controlar esas variables, un técnico puede condenar una unión sana o dar por buena una que está fallando. La diferencia entre una inspección útil y un álbum de fotos está en los criterios y el registro.
Publicado por primera vez 2026-11-06 · Última actualización 2026-11-12
Una cámara IR mide flujo radiante en una banda espectral, habitualmente 7–14 µm para trabajo industrial, y lo convierte a temperatura asumiendo un valor de emisividad. La superficie de un busbar de cobre estañado tiene una emisividad alrededor de 0,3–0,5 según oxidación y acabado; el cobre pulido desnudo puede estar por debajo de 0,1. Si la cámara se ajusta a 0,95, la temperatura indicada estará mal por decenas de kelvin, normalmente leyendo a la baja porque el fondo reflejado se interpreta como energía emitida.
La corrección importa más a bajas temperaturas. En una unión a 60 °C en una sala a 30 °C, una emisividad mal ajustada de 0,3 frente a 0,95 puede desplazar la lectura más de 15 K, que es del mismo orden que el criterio que se está aplicando. Todo lo que vaya después depende de acertar aquí.
La física detrás de la corrección es directa. Toda superficie emite y refleja a la vez; la cámara recibe la suma. En un armario, el componente reflejado viene de las paredes de la envolvente, las fases vecinas y el observador, y a baja emisividad esa parte reflejada domina. Ajustar la temperatura reflejada al fondo real, en lugar de dejarla en el defecto de la cámara, es la segunda corrección que la mayoría de las inspecciones se pierden.
Tres números deciden si una cámara puede hacer el trabajo. Resolución: un sensor de 160×120 es suficiente para escanear busbars grandes desde un metro de distancia, pero se necesita 320×240 o mejor para resolver una sola unión atornillada en un armario abarrotado. Sensibilidad térmica (NETD): 0,05 K o mejor para monitorización de estado, 0,1 K aceptable para escaneo cualitativo. Campo de visión instantáneo: el tamaño del punto sobre el objetivo debe ser menor que la característica que se está midiendo, idealmente por un factor de tres.
Un error común es medir un terminal de 10 mm desde una distancia donde el punto cubre 40 mm. La lectura promedia entonces el terminal con el aire aislante y el entorno, y el punto caliente desaparece. Si el punto no puede hacerse lo bastante pequeño, acércate o usa una lente de aproximación; no extrapoles.
El enfoque es parte de la especificación también. Una imagen fuera de foco difunde un punto caliente pequeño sobre un área mayor y baja el pico indicado varios kelvin, lo que basta para mover una unión de la banda de prioridad a la banda de vigilancia. El enfoque manual, comprobado sobre el borde más brillante del campo, es más fiable que el autofoco en un armario lleno de geometría repetitiva.
La elección de la lente se deriva de la regla del tamaño de punto. Una lente estándar que cubre 25 grados a 1 m da un punto de unos 4 mm sobre un detector de 320 píxeles, que es suficiente para un terminal pero no para una cabeza de perno a la misma distancia. Una lente de aproximación reduce el punto por un factor de tres y es el accesorio adecuado para trabajo en armario; cuesta mucho menos que un cuerpo de cámara de mayor resolución.
Para una inspección, el enfoque práctico es hacer la superficie uniforme en lugar de adivinar un número. Un trozo pequeño de cinta negra mate con emisividad conocida de 0,95, aplicada sobre el cuerpo de la unión, da una lectura de referencia que se puede comparar con el metal circundante. Alternativamente, una mancha de pintura de alta emisividad sirve al mismo propósito y dura más.
Para busbars estañados específicamente, el acabado es más uniforme que el cobre desnudo y un valor de 0,4–0,5 es un punto de partida razonable si la superficie está limpia y sin pintar. Documenta el valor usado, porque una inspección repetida el año que viene con un ajuste distinto no es comparable. Nuestra nota de gestión térmica lista los valores de emisividad para los acabados de busbar habituales.
La distancia añade un término atmosférico. A pocos metros en una planta normal la corrección es despreciable. A más de 20 m en un ambiente húmedo o polvoriento no lo es, y la cámara necesita las entradas de distancia, humedad y ambiente para compensar. Para el trabajo con busbars las distancias suelen ser cortas, pero las inspecciones de patio exterior no lo son.
El ascenso térmico escala aproximadamente con el cuadrado de la corriente. Una unión que transporta el 30% de la corriente nominal funciona a menos de una décima parte de su ascenso a plena carga, de modo que una unión caliente a baja carga puede parecer normal. Las inspecciones deben tomarse al 40% de la corriente nominal o más, e idealmente por encima del 60%, con la carga estable al menos 30 minutos antes de capturar la imagen.
Si la planta no puede disponer esa carga, registra cuál fue realmente la carga y trata el resultado como un escaneo de cribado, no como un aprobado. Una inspección que dice "todas las uniones por debajo de 45 °C" al 20% de carga casi no dice nada. La tabla de ampacidad da los valores nominales necesarios para calcular el porcentaje.
El perfil de carga importa también en su forma, no solo en magnitud. Un busbar que alimenta una carga cíclica, como una prensa o un soldador, se calienta y enfría con el ciclo, y una imagen única captura un instante aleatorio. Para esos alimentadores, captura durante el pico del ciclo o usa la función de captura de temperatura máxima de la cámara a lo largo de un período en lugar de un fotograma fijo.
Un busbar exterior a pleno sol puede leer 20 K por encima de la temperatura del aire antes de aplicar corriente alguna. Un armario con ventilador de refrigeración tiene un gradiente vertical de temperatura que hace que las uniones superiores estén legítimamente más calientes que las inferiores. Una unión cerca de un transformador cálido irradia sobre un fondo que no es el ambiente que la cámara asume.
Los controles son procedimentales: inspecciona el mismo armario a la misma hora del día, registra la temperatura ambiente y la interna del armario, protege del sol directo, y compara uniones dentro de la misma zona térmica y no a través de toda la instalación. Si el armario tiene refrigeración forzada, anota el estado del ventilador, porque un ventilador fallido eleva cada unión y parece un problema sistémico.
La ganancia solar es peor sobre envolventes exteriores galvanizadas o pintadas, no sobre el busbar mismo. La envolvente se calienta, el aire interno se estratifica, y las uniones superiores ven un ambiente 15 K por encima de la temperatura del aire a la sombra. Inspeccionar esa instalación a primera hora de la mañana o en un día nublado elimina la variable por completo, que es más sencillo que modelarla.
La IEC 61439-1 fija los límites permisibles de ascenso térmico para terminales y busbars en conjuntos de baja tensión, con valores que dependen del material, del aislamiento y de si la pieza es accesible al tacto. Para barras y conexiones de cobre desnudo los límites se sitúan en el rango de aproximadamente 70–105 K sobre ambiente, y las piezas aisladas o encerradas son más bajos.
Estos límites son valores de ensayo de tipo para el conjunto, no criterios de aceptación de campo para una unión. Una unión a 65 K de ascenso dentro de un armario clasificado a 70 K está pasando la norma y puede seguir siendo un fallo en desarrollo si sus vecinas están a 40 K. Es por eso que los límites absolutos se usan como techo y los criterios de comparación se usan para el diagnóstico.
El límite absoluto depende también de la accesibilidad. Una pieza que puede tocar un operario tiene una temperatura permitida más baja que la misma pieza detrás de una barrera, porque la norma protege a las personas además del aislamiento. Dos uniones a la misma temperatura pueden por tanto veredicto distinto según estén dentro de un compartimento cerrado o en un tramo de busbar accesible.
El criterio de campo más útil es la diferencia entre fases o entre uniones bajo la misma carga. Tres fases que transportan la misma corriente con conexiones idénticas deben funcionar a pocos kelvin entre sí. Una dispersión por encima de unos 10 K merece una segunda mirada; una dispersión por encima de 20 K es un hallazgo prioritario. Para una unión atornillada comparada con una unión idéntica en la misma barra, un ascenso de 15 K por encima de su gemela es un indicador fuerte de aumento de resistencia de contacto.
Estos umbrales están basados en la práctica y no normalizados, y dependen de cuán idénticas sean realmente las piezas comparadas. Una unión con un recubrimiento distinto, un tamaño de perno distinto o un flujo de aire distinto no es una comparación válida. Documenta qué se comparó y por qué se consideró equivalente.
Normaliza la comparación por carga además de por geometría. Si la fase A transporta 300 A y la fase B 240 A, sus temperaturas difieren por una razón que no tiene nada que ver con la calidad de la unión. Divide el ascenso térmico por el cuadrado de la corriente para obtener una comparación aproximada, o mejor, inspecciona a una carga balanceada para que la comparación sea válida sin corrección.
Una inspección única produce una lista de puntos calientes. Una serie de inspecciones produce una curva de degradación. Si la misma unión sube 5 K por año a la misma carga y ambiente, su resistencia de contacto está aumentando y la unión fallará dentro de una ventana predecible. Ese es el valor que el mantenimiento predictivo debe entregar.
Para que las tendencias funcionen, el registro debe incluir ajustes de cámara, emisividad, distancia, corriente de carga, ambiente, hora del día y el identificador exacto del activo. Sin esos, la próxima inspección es una nueva línea base, no una comparación. Almacena el archivo de imagen radiométrica, no solo una captura JPEG, para que el análisis pueda rehacerse.
Las imágenes de línea base tienen un segundo uso: zanj disputas. Cuando una unión se sustituye en garantía, los archivos radiométricos de antes y después muestran si la reparación realmente redujo la resistencia o solo movió el punto caliente. Esa evidencia vale más que un informe de servicio escrito de memoria.
Una unión caliente tiene resistencia excesiva. Las causas, en orden de frecuencia de campo: par insuficiente, superficies de contacto contaminadas, desgaste o corrosión del recubrimiento, un terminal agrietado o sobredimensionado a la baja, y una arandela Belleville suelta o ausente. Menos comunes: material de perno incorrecto con distinta tasa de expansión, o una unión nunca limpiada correctamente tras el mecanizado.
La cámara no puede distinguir estas. Localiza el problema, y luego una comprobación de par, una medición de resistencia de contacto y una inspección visual asignan la causa. Tratar la imagen térmica como el diagnóstico lleva a re-apretar uniones que ya estaban correctas y a perderse la que tiene el hombro agrietado. Ver diseño de conexiones para la construcción de unión que previene las causas habituales.
Una segunda comprobación útil sobre cualquier unión caliente es la simetría de sus vecinas. Si dos de tres fases están calientes y la tercera normal, el problema está casi con seguridad localizado en esas dos uniones. Si las tres están calientes, la carga o el ambiente es la causa, no el hardware. Leer el patrón antes de coger una llave dinamométrica ahorra una cantidad considerable de retrabajo innecesario.
Una rutina trabajable para una planta con conjuntos de busbar: una inspección de línea base en la puesta en servicio bajo una carga definida; un escaneo trimestral de los conjuntos críticos; una inspección anual completa con registros radiométricos; y un escaneo inmediato tras cualquier retrabajo, evento de sobrecarga o operación de protección. Cada escaneo debe llevar menos de una hora por armario una vez establecidas las rutas.
La salida debe ser una lista ordenada con una acción recomendada y una fecha, no una carpeta de imágenes. Las uniones por encima del umbral prioritario se someten a medición de resistencia en una semana; las uniones en la banda de vigilancia se re-escanean en un trimestre. Esa estructura convierte a un técnico con cámara en un plan de mantenimiento.
La planificación de rutas hace la rutina práctica. Numeren los armarios, marquen los puntos de medición en un plano unifilar, y mantengan la misma posición de cámara para cada punto. Una ruta que tarda 40 minutos por armario se hará; una que tarda tres horas se pospondrá hasta después del fallo.
La IR ve la temperatura superficial, de modo que se pierde un defecto interno que todavía no ha llegado a la superficie, como un hueco en un laminado o una barra parcialmente agrietada dentro de un capuchón termocontraíble. No puede ver a través de un panel cerrado, y no puede medir una unión detrás de una barrera sin acceso. Es también ciega a una unión que está caliente solo bajo una condición de carga que la inspección no reprodujo.
Para esos casos, complementa la cámara con medición de descargas parciales y ensayo de resistencia de contacto. Las tres juntas cubren calentamiento superficial, defectos de aislamiento y calidad de unión. Nuestra nota de descargas parciales explica dónde el ensayo de PD añade información que la termografía no puede.
La distancia y la línea de fuga fijan el recorrido de aire que un filamento o un punto caliente deben cruzar, y esas distancias se derivan en la guía de diseño de busbars. Las plantas que operan equipo de media tensión deben leer además cómo el cambio a aparamenta SF6-free alteró el ambiente interno y por tanto cada temperatura de línea base.
La seguridad pertenece al método también. Escanear un armario abierto con el panel retirado pone al técnico dentro del límite de arco eléctrico. La inspección debe planearse con el EPP adecuado y, cuando sea posible, realizarse a través de una ventana transparente a IR con el panel cerrado. Esa restricción afecta a la elección de la lente de la cámara y al diseño de la ruta, y debe zanjarse antes de la primera inspección y no durante ella.
Por armario: ID de activo, fecha, hora, ambiente, temperatura interna, corriente de carga y porcentaje de nominal, modelo de cámara, ajuste de emisividad, distancia y lente, estado del ventilador, y clima si es en exterior. Por unión: ubicación, fase, temperatura indicada, temperatura corregida, delta respecto a la unión equivalente, y referencia del archivo radiométrico. Resumen: número de uniones escaneadas, número por encima del umbral de vigilancia, número por encima del umbral prioritario, y acciones asignadas con responsables.
Un informe en esta forma puede auditarse y repetirse. Un informe de imágenes bonitas no. Si estás contratando el servicio a un proveedor, pon el formato de registro en la orden de compra, y no en un encargo verbal.
El informe debe llevar también la referencia de ambiente usada para cada cálculo de ascenso. Dos inspecciones pueden producir veredictos distintos a partir de las mismas temperaturas absolutas si una usó el aire interno del armario y la otra el aire de la sala. Nombrar la referencia hace los números comparables entre años y entre técnicos.
La termografía es una herramienta de cribado con valor diagnóstico real solo cuando se empareja con una condición de carga, una corrección de emisividad y una línea base de comparación. Para el proveedor de busbars, la lección es que una unión diseñada para una resistencia de contacto estable hace más barato todo el programa de mantenimiento: menos puntos calientes, tendencias más planas, menos intervenciones.
Especifica el recubrimiento, el par y la ventana de resistencia de contacto, y luego entrega a la planta una inspección de línea base en la puesta en servicio. La cámara confirmará el diseño o encontrará la única unión que se ensambló mal, y cualquiera de los dos resultados merece la hora. Para hardware de unión y detalles de terminal que mantienen el par, ver componentes de busbar.
Para conjuntos en accionamientos, equipo de carga y líneas de proceso, la misma inspección aplica; ver aplicaciones industriales de busbar. Si una inspección encuentra una unión que no puede volver a la ventana, la vía de contacto de ingeniería revisará el diseño de la unión y no solo el valor del par.
Para la planta, el retorno se mide en fallos evitados y no en horas de inspección. Un solo fallo de armario evitado paga típicamente un año de inspecciones. Para el proveedor, el retorno es un diseño que no genera los puntos calientes en primer lugar, razón por la que la resistencia de contacto, el par y el recubrimiento se especifican juntos y no por separado.
Un punto final sobre los criterios: publícalos. Un programa de inspección donde el técnico aplica juicio personal produce hallazgos inconsistentes y discusiones con el equipo de mantenimiento. Un criterio escrito, acordado una vez con el ingeniero de planta y aplicado sin cambios, convierte la termografía en una medición y no en una opinión.
El ciclado térmico degrada los conjuntos de barras desde dentro: las uniones soldadas se a
Leer artículo
Un ensayo hipot prueba que el aislamiento no se rompió en el segundo que estuvo estresado.
Leer artículo
Nadia Rahman es ingeniera de calidad y cumplimiento con 9 años de experiencia en sistemas de calidad de componentes eléctricos. Gestiona los programas ISO 9001 e IATF 16949 de SHANYUAN, la inspección de entrada y salida, y la documentación de cumplimiento UL/IEC. Tiene un B.Sc. de la Universidad de
Envíe el perfil de corriente, la clase de tensión y los tipos de terminal: nuestros ingenieros responden en un día hábil.
