Un tableau de 4 000 A construit selon UL 891 et un ensemble de 4 000 A construit selon IEC 61439-2 peuvent se ressembler comme deux gouttes d'eau sur une palette et se comporter de manière radicalement différente lors d'un défaut de 65 kA. La différence est documentaire, et elle commence à la barre omnibus. Cet article détaille les documents UL qui régissent un tableau US, les clauses NEC qui décident si la cote de l'ensemble tient, ce qu'un défaut de 100 kA fait mécaniquement à une barre, et les huit points à trancher avant de chiffrer une barre destinée au marché américain.
Un tableau de 4 000 A construit selon UL 891 et un ensemble de 4 000 A construit selon IEC 61439-2 peuvent se ressembler comme deux gouttes d'eau sur une palette et se comporter de manière radicalement différente lors d'un défaut de 65 kA. La différence est documentaire, et elle commence à la barre omnibus. Cet article détaille les documents UL qui régissent un tableau US, les clauses NEC qui décident si la cote de l'ensemble tient, ce qu'un défaut de 100 kA fait mécaniquement à une barre, et les huit points à trancher avant de chiffrer une barre destinée au marché américain.
Cette page est une donnée annuelle évolutive : l'édition 2026, actualisée une fois par an au fur et à mesure de la publication des nouvelles données de marché.
Un constructeur de tableaux européen et un constructeur de tableaux américain peuvent tous deux regarder un tableau basse tension de 4 000 A avec des barres en cuir étamé, et ils concevront pourtant deux produits différents. La raison n'est pas patriotique. Elle tient à ce que les deux marchés certifient l'ensemble contre des documents différents, et que ces documents ne sont pas d'accord sur qui porte la cote de court-circuit, sur la température ambiante de référence de l'intensité admissible, et sur l'échauffement qu'un joint a le droit d'atteindre.
Dans le monde IEC, IEC 61439-1 et -2 traitent l'ensemble comme une unité de série : le courant dans la barre est vérifié par un essai d'échauffage sur la disposition réelle, et la tenue au court-circuit est vérifiée par essai ou par calcul par rapport à la cote propre de l'ensemble. Dans le monde US, UL 891 couvre les tableaux, UL 857 les canalisations préfabriquées, UL 67 les panneaux de distribution, et UL 508A les armoires de commande industrielle. Chacun a son propre tableau d'échauffage, son propre programme d'essai de court-circuit, et ses propres règles de marquage.
La conséquence pratique pour un acheteur du Texas ou de l'Ohio, c'est que la barre qui était parfaitement convenable dans un ensemble IEC 61439 peut devoir passer à une section supérieure, ou qu'un joint peut exiger un boulon différent, ou que l'ensemble peut exiger une SCCR plus élevée que la somme de ses disjoncteurs. Se tromper ne se voit pas à la mise en service. Cela se voit à la première inspection, ou au premier défaut.
Pour un fournisseur de barre laminée ou de barre pleine en cuivre, cela importe commercialement : le dossier de plans d'un tableau US spécifie habituellement la section du conducteur, le placage, le perçage et les valeurs de couple qui ont été dérivées des tableaux UL, et non des tableaux IEC. Chiffrer contre le mauvais tableau, c'est la façon dont une expédition de barres d'apparence correcte se fait refuser au contrôle réception. Nos travaux antérieurs sur les normes régionales pour les systèmes de barres omnibus dressent la carte documentaire ; le présent article traite de ce que les documents US exigent réellement de la barre elle-même.
UL 891 s'applique aux tableaux à face morte d'une intensité nominale allant jusqu'à 6 000 A et 600 V, et c'est le document qui régit la plupart des tableaux de tête d'alimentation et de distribution des bâtiments tertiaires. Il définit les limites d'échauffement par composant, exige un essai de court-circuit de la barre et des connexions à la cote de l'ensemble, et impose une étiquette de courant de court-circuit sur l'équipement. La barre n'est pas essayée isolément ; elle est essayée à l'intérieur d'une enveloppe représentative avec des disjoncteurs représentatifs installés.
UL 857 s'applique aux busways, ces systèmes de goulotte fabriqués en usine qui acheminent l'énergie au-dessus d'un hall data ou le long d'une ligne de machines. Son régime d'essai focalise sur la canalisation en tant que système : enveloppe, isolants, joints et raccords d'extrémité. Une barre laminée qui se comporte parfaitement comme composant peut quand même échouer un essai de busway si la quincaillerie de joint autorise un mouvement sous défaut.
UL 67 s'applique aux panneaux de distribution et c'est la raison pour laquelle un panneau à 42 circuits avec barre de 225 A n'est pas simplement un petit tableau. Le tableau d'échauffement et l'essai de court-circuit sont dimensionnés à la construction du panneau, et la barre est généralement une barre formée plutôt qu'un empilement laminé plat.
UL 508A est la norme sous laquelle la plupart des armoires de commande industrielles sont listées, et c'est celle qui piège le plus souvent les exportateurs. Une armoire 508A peut utiliser une barre avec une cote de court-circuit fondée sur la combinaison essayée par le fabricant, et la SCCR de l'armoire est alors limitée par le composant le plus faible du circuit de puissance, y compris la barre, la cosse et le bornier. Un disjoncteur à haute SCCR ne relève pas à lui seul la cote de l'armoire.
Il y a aussi UL 1558 pour les appareillages à disjoncteurs basse tension à enveloppe métallique, c'est-à-dire l'équipement utilisé dans les installations industrielles de grande taille et les sites proches du réseau. Si vous chiffrez une barre pour une chaîne d'appareillages dans un poste ou une grande usine, UL 1558 plutôt que UL 891 est souvent le document applicable, et les essais de court-circuit y sont plus sévères.
Le malentendu le plus fréquent dans les travaux basse tension US, c'est que la cote de court-circuit appartiendrait au disjoncteur. Elle n'en est rien. La cote que l'inspecteur lit sur l'étiquette est la cote de l'ensemble, et la cote de l'ensemble est la plus basse cote du chemin de courant dans les conditions essayées.
NEC 110.10 exige que la cote de court-circuit de l'équipement soit adaptée au courant de défaut disponible au point d'installation. NEC 240.86 autorise alors les cotes en série, où un dispositif en amont limitant le protège un dispositif en aval de cote inférieure, mais seulement dans des conditions définies et seulement si la combinaison a été essayée et marquée. Pour un fournisseur de barre, la pertinence est directe : si un constructeur de panneaux s'appuie sur une cote en série pour obtenir une étiquette 65 kA sur un châssis 22 kA, la barre et ses joints doivent encore faire partie de la combinaison essayée. Des barres fabriquées selon un dessin avec un pas de perçage différent, une taille de boulon différente, ou un placage différent de l'échantillon essayé, ne sont pas la combinaison essayée.
C'est là que le contrôle sur premier article et un processus verrouillé par dessin se rentabilisent. Quand un client US demande si votre barre peut être substituée dans un ensemble listé, la réponse honnête est que la liste de l'ensemble appartient au client, et que la substitution n'est permise que dans le cadre de la documentation contrôlée du fabricant. Les fournisseurs qui comprennent cette réponse évitent à leurs clients des ennuis, et ils évitent aussi de promettre à la légère un numéro de SCCR qu'ils ne peuvent pas étayer.
Les niveaux de courant de défaut expliquent pourquoi cela compte plus en 2026 qu'en 2016. Les réseaux urbains denses et les campus de centres de données voient de plus en plus souvent 50 à 100 kA disponibles à la tête d'alimentation, et les niveaux de défaut des services publics augmentent à mesure que s'ajoute de la production d'onduleurs à faible impédance derrière le compteur. Un ensemble 22 kA dans un site 65 kA n'est pas un problème de documentation ; c'est un problème d'arc électrique et d'incendie.
L'intensité admissible en régime établi et la tenue au court-circuit sont deux problèmes de conception sans rapport, qui se trouvent utiliser le même morceau de cuivre. Un défaut symétrique de 100 kA avec un facteur de crête 2,3 produit un premier courant de crête proche de 230 kA, et la force électromagnétique entre deux barres parallèles est proportionnelle au carré de ce courant et inversement proportionnelle à l'espacement.
Mettons des chiffres dessus. Deux barres de 40 × 10 mm transportant 230 kA crête, espacées de 20 mm entre centres, voient des forces de l'ordre de quelques dizaines de kilonewtons par mètre de longueur. La barre ne casse pas parce qu'elle fond ; elle casse parce que l'isolant de support se fissure, que la barre fléchit de façon permanente, ou que le joint s'ouvre assez pour amorcer un arc. C'est pourquoi l'essai de court-circuit est un essai mécanique autant qu'électrique, et pourquoi le perçage de fixation et l'espacement des isolants sur un dessin US ne sont pas décoratifs.
La stratégie de bridage se résume généralement à trois choix : une barre plus épaisse avec des supports plus rapprochés, un empilement laminé plus rigide dans le plan de la force, ou un écran isolant qui fait aussi office de retenue mécanique. Les trois choix modifient la pièce que l'on vous demande de fournir, et les trois modifient le prix. Un fournisseur qui ne chiffre que l'épaisseur et la largeur chiffre la moitié d'une pièce.
La durée du défaut compte aussi. Un défaut de 100 kA coupé en 30 ms présente une dose thermique bien plus faible que le même défaut coupé en 300 ms, mais la crête mécanique arrive dans le premier demi-cycle et se moque du temps de coupure. C'est pourquoi la cote de premier pic figure séparément sur les plaques signalétiques des appareillages, et pourquoi une barre qui passe un essai de tenue trois secondes peut quand même échouer en crête.
Pour l'acheteur, la demande pratique est la suivante : donnez-nous le niveau de défaut, le temps de coupure, l'espacement des supports, et si l'ensemble a été essayé avec les écrans installés. Sans ces quatre valeurs, une allégation de court-circuit est une devinette habillée en spécification.
UL 891 fixe des limites d'échauffement pour la barre et les connexions plutôt qu'une limite d'ensemble unique, et les valeurs diffèrent selon le matériau et le type de connexion. L'approche IEC 61439-1, familière, plafonne l'échauffement à 70 K pour les barres en cuivre nu et donne des valeurs distinctes pour les joints étamés et argentés, mesurés par rapport à une ambiance moyenne de 40 °C sur profil 24 heures. Les tableaux US sont structurés différemment mais convergent vers la même réalité physique : un joint a droit à moins d'échauffement que la barre qu'il relie.
Cette asymétrie, c'est toute l'histoire de la conception. L'isolation et l'intensité admissible de la barre sont limitées par la température de surface de la barre, tandis qu'un joint est limité par la résistance de contact et par le fluage de la visserie sous cyclage thermique. Une barre de 1 000 A tournant à 55 K d'échauffement n'a rien d'extraordinaire ; un joint sur la même barre tournant à 75 K, c'est un point de maintenance.
Deux calculs méritent d'être gardés en tête. Premièrement, les pertes joule croissent comme le carré du courant : une surcharge de 10 % ajoute 21 % à l'apport de chaleur et environ 10 K à l'échauffement de surface en convection naturelle. Deuxièmement, à 1 000 A, un joint mesurant 10 µΩ dissipe 10 W, et 10 W concentrés sur quelques centimètres carrés, c'est la différence entre un échauffement local de 40 K et un de 80 K.
C'est pourquoi la spécification de placage sur un dessin US est généralement de l'étain sur cuivre, avec une barrière de nickel là où le joint chauffe ou là où l'atmosphère est humide et sulfureuse. L'étain à 6–12 µm sur une barrière de nickel de 1–3 µm est la réponse industrielle habituelle, et c'est pourquoi le contrôle réception doit inclure une mesure de l'épaisseur de placage sur échantillon, et pas seulement un contrôle visuel. La métallurgie de ce joint est traitée plus en profondeur dans l'article sur le comportement au placage et à la corrosion des joints de barre omnibus.
Un tableau US est coté pour une ambiance de 40 °C, mais la salle où il se tient est souvent à 35 °C avec un point chaud à 45 °C en haut de la chaîne. Le déclassement en altitude démarre au-dessus de 2 000 m et est fréquemment oublié dans les projets d'États montagneux. Le type d'enveloppe modifie le transfert de chaleur : une enveloppe NEMA 1 ventilée ne se comporte pas du tout comme un coffre inox étanche NEMA 4X, et un coffre étanche en plein soleil peut tourner à 15 K au-dessus de la salle.
La méthode de correction importe plus que la valeur corrigée. Pour une barre refroidie naturellement, l'échauffement de surface est à peu près proportionnel à la puissance dissipée divisée par la surface exposée, avec un coefficient de convection qui dépend de l'orientation. Une barre verticale dans une enveloppe en cheminée refroidit mieux qu'une barre horizontale sous une étagère, et une barre entourée d'autres barres chaudes refroidit moins bien qu'une barre isolée.
Là où l'ensemble est étanche et que l'air interne est brassé, l'approche honnête consiste à traiter l'air interne comme l'ambiance de la barre et à dimensionner le refroidissement de l'enveloppe pour maintenir cet air à la valeur de conception. Ajouter un ventilateur ne corrige pas une barre sous-dimensionnée de deux sections ; il déplace seulement la panne vers le ventilateur.
En pratique, une RFQ US pour un tableau de tête d'alimentation énonce habituellement l'ambiance, le type d'enveloppe, le courant de défaut disponible et l'étiquette SCCR requise. Si l'un de ces éléments manque, le bon réflexe est de demander, parce que la réponse change la section du conducteur et parfois le matériau. Nos tableaux de référence d'intensité admissible supposent une convection naturelle en air calme et doivent être corrigés pour l'enveloppe réelle avant sélection.
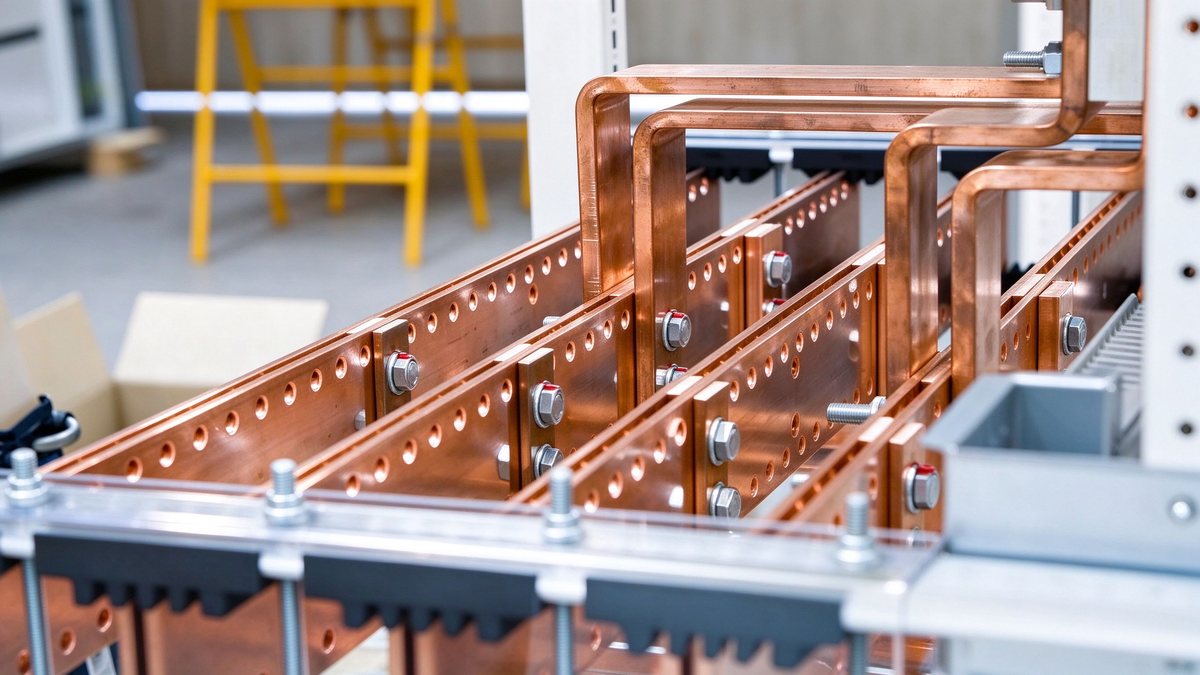
La pratique américaine de la distribution tolère davantage l'aluminium que la pratique européenne, en grande partie parce que la barre en aluminium série 1350 est moins chère par ampère aux grandes sections, et parce que les États-Unis ont une longue histoire d'équipements de tête d'alimentation en aluminium. Cette tolérance s'accompagne de deux conditions souvent ignorées : l'aluminium doit être le bon alliage et le bon état, et l'extrémité doit être cotée pour l'aluminium.
Pour les barres omnibus, 1350-H12 ou H14 est la nuance conductrice habituelle, avec une conductivité d'environ 61 % IACS, contre environ 100–101 % IACS pour le cuivre C11000 ETP. Cet écart de conductivité signifie qu'une barre en aluminium a besoin d'environ 1,6 fois la section de cuivre pour la même perte, et la pénalité de surface est plus faible que la pénalité de résistance, si bien que l'aluminium tourne souvent plus frais par ampère que sa réputation ne le suggère.
Les problèmes sont aux interfaces. L'aluminium forme une oxyde résistive qui croît vite, il flue sous charge boulonnée, et il est cathodique par rapport au cuivre, donc un joint cuivre-aluminium en milieu humide corrodera l'aluminium. Les atténuations classiques sont l'étamage de l'aluminium, une transition bimétallique ou un connecteur Al-Cu dûment coté, et une conception de joint qui maintient la pression de contact à travers le cyclage thermique, généralement avec des rondelles Belleville ou coniques.
Dans un ensemble UL, la question décisive n'est pas quel métal est meilleur mais quelle terminaison la liste autorise. Une barre correcte isolément peut invalider une liste si elle modifie la méthode de connexion. C'est la même logique qui gouverne la conception des connexions de barre omnibus en général, et c'est la raison pour laquelle une demande de substitution doit toujours venir avec le dessin contrôlé de l'ensemble plutôt qu'avec une photographie de l'ancienne pièce.
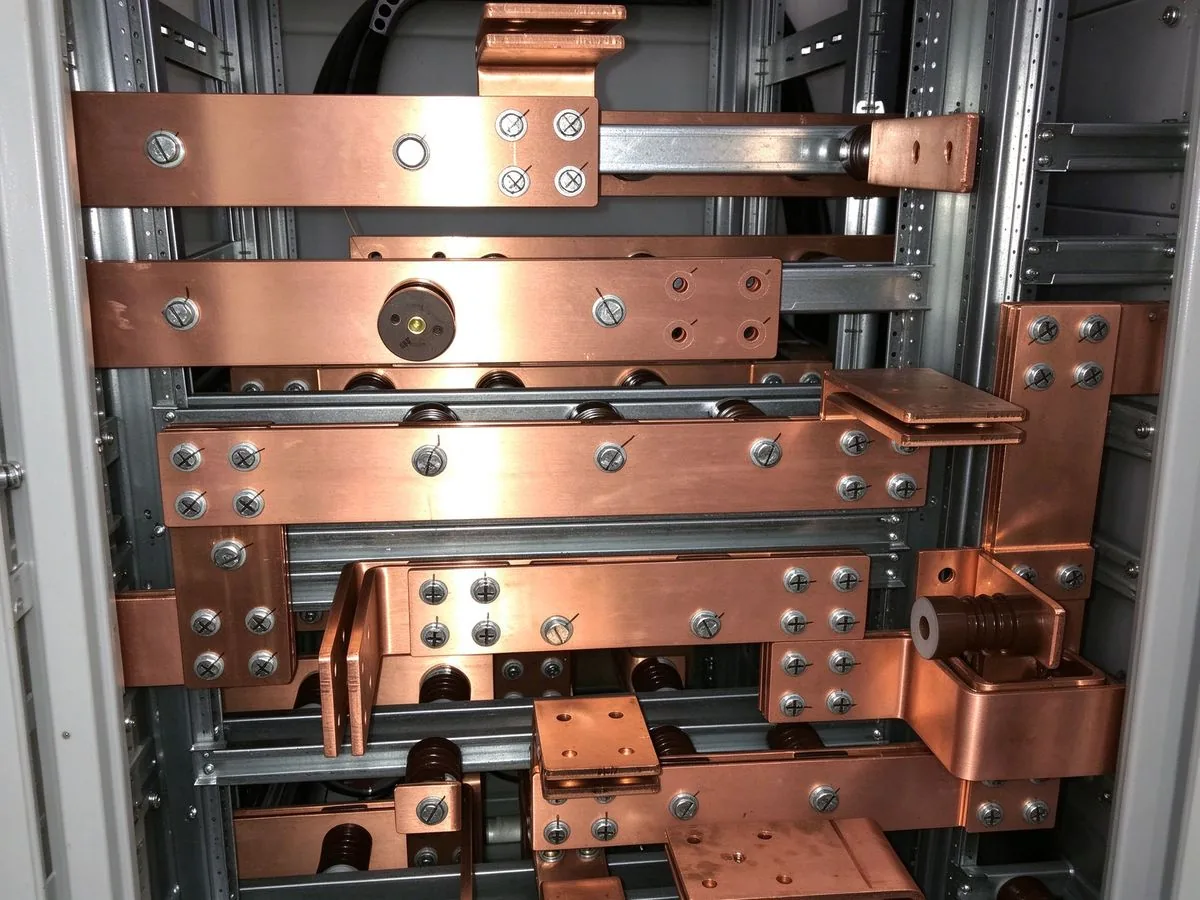
Un joint boulonné de barre omnibus transporte le courant par la surface réelle de contact, qui n'est qu'une petite fraction de la surface de recouvrement. Pour un joint en cuivre étamé propre et plan à charge boulonnée normale, la résistance de contact est typiquement de l'ordre de quelques micro-ohms à un chiffre bas pour une paire M8 ; un joint mesurant 20 µΩ n'est pas légèrement moins bon, c'est un point chaud qui attend la charge.
Trois variables décident de ce numéro : l'état de surface, la précharge du boulon conservée dans le temps, et la dureté du placage. Un état de surface de 3,2 µm Ra ou mieux sur les faces en contact est un objectif raisonnable en atelier ; une arête de coupe à la scie jamais ébavurée crée un contact linéaire et un jour. La précharge, c'est là que les rondelles coniques ou Belleville gagnent leur place : elles emmagasinent de l'énergie élastique pour que la force de serrage ne s'effondre pas quand le cuivre se dilate à 90 °C et que le joint se relâche au refroidissement.
Les valeurs de couple doivent provenir d'un tableau documenté pour la visserie, la pile de rondelles et la lubrification spécifiques. Pour des boulons M8 8.8 zingués secs filetés dans une barre en cuivre, des valeurs de l'ordre de 20–25 N·m sont typiques dans la pratique des appareillages, et un joint lubrifié peut être serré moins pour la même précharge. Recopier une valeur de couple du dessin d'un autre fournisseur, c'est la façon dont les joints se retrouvent surcouplés et dont les filetages en cuivre s'arrachent.
Chaque joint doit être marqué après serrage. Une rayure de peinture traversant la tête de boulon et la barre ne coûte rien et transforme l'inspection annuelle en promenade de cinq minutes au lieu d'un démontage. C'est aussi la défense la moins chère contre la réclamation garantie la plus courante du secteur : un joint qui n'a jamais été serré du tout.
La pratique US travaille avec un jeu de règles d'espacement différent de l'IEC 60664-1. Aux États-Unis, les espacements à l'intérieur d'équipements listés sont généralement gouvernés par la norme sous laquelle l'équipement est listé et par les propres tableaux d'espacement de l'UL, un équipement 600 V exigeant typiquement environ un pouce dans l'air et deux pouces sur la surface pour les parties nues sous tension, encore que les valeurs exactes dépendent de la construction et du fait que les parties soient ou non enfermées.
Le chiffre importe moins que le principe : un dessin de barre qui modifie le rayon de courbure ou le décalage entre phases modifie l'espacement, et l'espacement modifie la liste. C'est pourquoi les dessins de substitution sont refusés pour des raisons qui paraissent anodines sur le papier. Une réduction de 3 mm sur un décalage de phase, c'est une modification réelle de l'entrefer en bout de barre.
La pollution modifie la ligne de fuite effective. La poussière, la condensation et le brouillard salin réduisent toutes la tension à laquelle une surface humide entraîne. Dans une installation côtière ou dans une zone de lavage dans une industrie agroalimentaire, la distance sur surface doit être augmentée au-delà du minimum, et l'arête de la barre doit être ébavurée et revêtue si l'environnement est agressif.
Le détail de conception qui piège les gens, c'est l'écran. Ajouter un écran isolant entre les phases relève la tenue mais emprisonne aussi la chaleur, et dans une enveloppe étanche cela peut faire monter la température du joint de 10 K. L'écran et la conception thermique doivent être traités ensemble, ce qui est la raison pour laquelle la conception des distances d'isolement et de la ligne de fuite pour les systèmes de barres omnibus traite l'espacement et le refroidissement comme un seul problème plutôt que deux.
Le système de barres d'un tableau fait aussi partie du chemin de défaut. L'article NEC 250 exige la liaison des parties métalliques pour qu'un défaut produise un chemin à basse impédance vers la source, et l'impédance de ce chemin décide de la vitesse à laquelle le dispositif de surintensité opère. Une liaison à haute résistance transforme un défaut franc en un défaut lent, chaud, à arc.
En pratique, la barre de terre est souvent la barre la moins considérée de la chaîne. Elle est généralement plus petite, parfois en aluminium, parfois boulonnée à l'enveloppe à travers de l'acier peint, et presque jamais essayée en résistance de joint après installation. Un joint de barre de terre sur acier peint, c'est une résistance en série avec le chemin de défaut, et la peinture n'est pas un conducteur, peu importe combien le boulon est serré.
Le remède est simple : une barre de terre dédiée à joints étamés, des rondelles étoiles ou peinture enlevée aux points de liaison, et un contrôle micro-ohm sur le chemin de terre à la mise en service. Dans les ensembles portant une étiquette SCCR élevée, le chemin de terre fait partie de la construction essayée, donc une modification terrain qui ajoute une cosse à un panneau peint, c'est une modification de la liste.
Pour le fournisseur de barre, la demande est généralement modeste : une barre de terre séparée, étamée, avec la même discipline de perçage que la barre principale. La traiter comme une après-pensée, c'est la façon dont un circuit de puissance bien conçu finit avec un mauvais chemin de défaut.
Un acheteur US achète une liste, et pas seulement une pièce. Le dossier de preuves minimal pour une expédition de barre dans un ensemble listé comprend la révision du dessin contrôlé, le certificat matière avec numéro de coulée pour le cuivre, le résultat d'épaisseur de placage, un rapport dimensionnel sur les positions de perçage et l'épaisseur de barre, et un relevé de couple pour tout joint préassemblé.
Au-delà de la pièce, le fabricant d'ensemble a besoin des preuves du système qualité du fournisseur : un certificat ISO 9001 est un ticket d'entrée, et un rapport d'inspection sur premier article au format façon AS9102 est de plus en plus demandé même pour les travaux industriels. Si les barres sont laminées, le fournisseur doit pouvoir présenter le résultat d'essai diélectrique sur l'empilement fini, et pas seulement sur le film.
Deux documents distinguent un fournisseur sérieux d'un négociant. Le premier est un rapport d'épaisseur de placage référençant une méthode spécifique, typiquement fluorescence X ou coulométrie. Le second est une nomenclature dimensionnelle présentant les valeurs réelles mesurées pour le diamètre de perçage, le pas et l'épaisseur de barre, signée et datée par rapport à la révision du dessin. Un certificat de conformité qui dit « conforme au dessin », sans valeurs, ne dit rien à l'acheteur.
Notre propre système qualité et séquence d'inspection est bâti autour de ces documents parce que ce sont ceux qu'un auditeur US demande en premier. La même logique s'applique aux tolérances de fabrication : une tolérance qui n'est pas mesurée est une tolérance qui n'existe pas.
Le marché US est entré en 2026 avec une pénurie structurelle dans exactement l'équipement qu'un tableau exige. Les délais des grands transformateurs de puissance se sont étirés dans la fourchette 120–210 semaines dans les enquêtes industrielles répétées depuis 2024, et les délais des appareillages et ensembles basse tension ont suivi, avec 40–80 semaines chiffrées pour de nombreuses configurations. Ces chiffres proviennent d'enquêtes d'achat de services publics et d'entrepreneurs plutôt que d'un seul fabricant, ce qui explique leur variation ; la direction n'est pas contestée.
Pour les barres omnibus, la contrainte est différente. Le cuivre est disponible, et une barre façonnée est un article à échelle de semaines, pas à échelle d'années. Ce qui s'est allongé, c'est la revue d'ingénierie et l'approbation sur premier article, parce que les constructeurs de panneaux sont surchargés et que leurs files d'ingénierie sont longues. Un fournisseur qui peut livrer un dossier complet de plans et d'inspection avec la première expédition retire des semaines à cette file.
L'exposition au prix, c'est surtout le cuivre. Le prix cash du cuivre LME a navigué dans une large fourchette depuis 2022, et un prix ferme sur un gros lot de barres sans clause d'index cuivre, c'est soit généreux soit une erreur. La structure normale est un prix de façonnage plus une référence cuivre à une date indiquée, avec une bande de tolérance. Les acheteurs qui insistent sur un prix plat pour un programme de 12 mois paient généralement la volatilité dans le prix de base.
Le contexte de marché derrière ces chiffres se trouve dans la demande de transformateurs réseau et les délais de barres omnibus, et la partie européenne de la même pénurie d'équipement est couverte dans l'analyse des investissements réseau européens.
Avant qu'un devis ne parte, huit points doivent être confirmés par écrit. Un : la norme applicable et l'étiquette SCCR de l'ensemble, avec la référence de la combinaison essayée. Deux : le courant de défaut et le temps de coupure, plus l'exigence de premier pic. Trois : le matériau et l'état du conducteur, avec le système de placage et son épaisseur. Quatre : le courant dans la barre et l'ambiance sur laquelle la cote repose, plus le type d'enveloppe et l'altitude. Cinq : le perçage, la spécification de boulon, la pile de rondelles et la valeur de couple. Six : l'entrefer de phase et la disposition des écrans. Sept : le marquage, l'emballage et les documents à livrer avec chaque lot. Huit : le mécanisme d'index cuivre et la fenêtre de livraison.
Si un acheteur ne peut pas répondre aux points un à six, le dessin n'est pas prêt à chiffrer, et un fournisseur qui chiffre quand même chiffre une devinette. La chose la plus utile qu'un fabricant puisse faire à ce stade, c'est renvoyer un dessin annoté avec les valeurs manquantes surlignées. Cela ralentit une RFQ et évite un refus.
Les articles restants de ce lot regardent le même problème depuis d'autres angles : le déploiement réseau coréen et japonais, l'interface de connexion à insertion à l'aveugle qui remplace les joints boulonnés dans les halls data, le parcours de qualification d'une seconde source, et la terminologie multilingue qui cause la plupart des malentendus de dessin entre marchés.
Les transformateurs standard livrent en environ 128 semaines et les unités de groupe génér
Lire l’article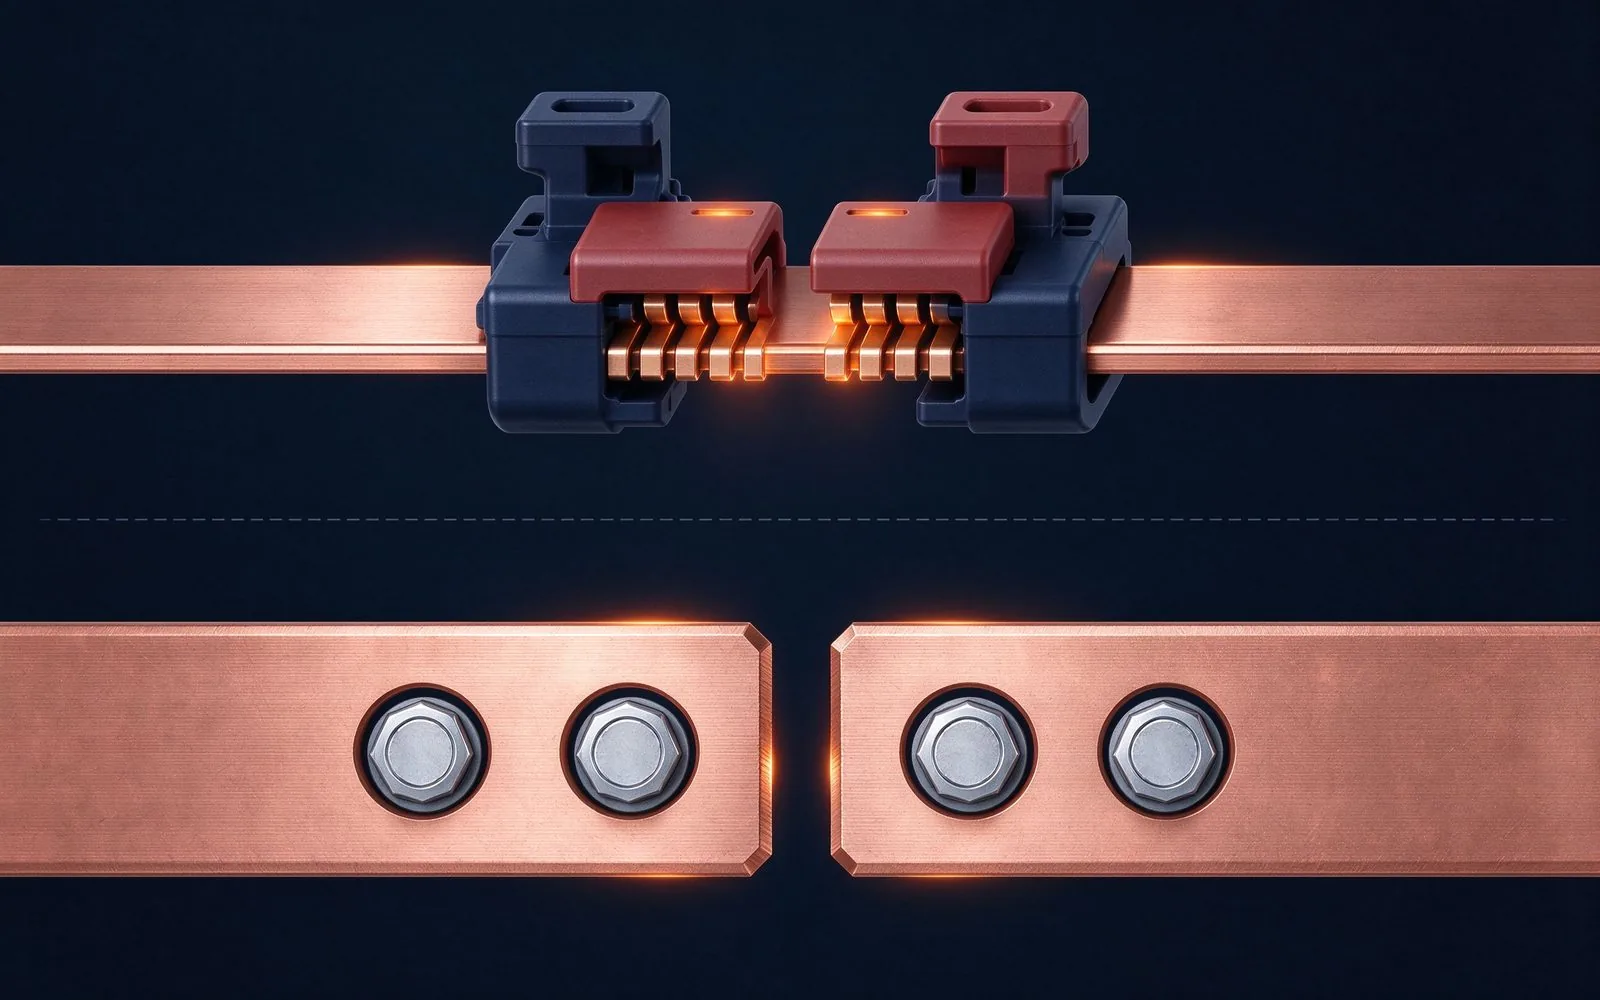
Chaque sélection de barre est un pari contre un mode de défaillance. Ce guide cartographie
Lire l’article
Daniel Richter est ingénieur électrique en chef chez SHANYUAN, fort de 15 ans d'expérience dans la conception de barres omnibus laminées et de systèmes de conduction de courant. Il dirige le dimensionnement électrique, la conception des liaisons DC et la simulation thermique pour les convertiss
Envoyez le profil de courant, la classe de tension et les types de bornes — nos ingénieurs répondent sous un jour ouvré.
