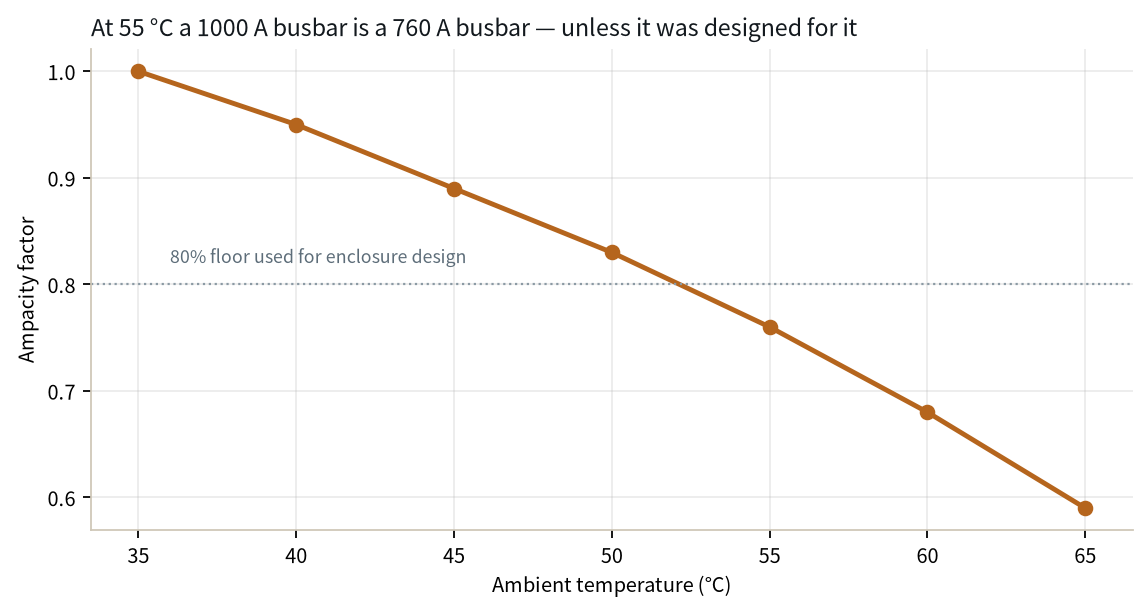
Un busbar DC de 1 000 A dimensionné pour un échauffement de 30 K sur une référence de 30 °C ne conduit pas 1 000 A à l'intérieur d'un cabinet BESS à 40 °C. Il en conduit environ 816 A une fois le budget d'échauffement tenu. Ce nombre unique explique pourquoi la cohorte BESS deux heures de 2020-2022 qui entre aujourd'hui en augmentation ne peut pas simplement boulonner des clusters supplémentaires : le cuivre, le placage étain, les cosses boulonnées et l'enveloppe pare-flammes ont tous vieilli de cinq à sept ans, et l'ampacité de plaque d'origine n'a jamais été réémise pour le nouveau cycle de service.
Un busbar DC de 1 000 A dimensionné pour un échauffement de 30 K sur une référence de 30 °C ne conduit pas 1 000 A à l'intérieur d'un cabinet BESS à 40 °C. Il en conduit environ 816 A une fois le budget d'échauffement tenu. Ce nombre unique explique pourquoi la cohorte BESS deux heures de 2020-2022 qui entre aujourd'hui en augmentation ne peut pas simplement boulonner des clusters supplémentaires : le cuivre, le placage étain, les cosses boulonnées et l'enveloppe pare-flammes ont tous vieilli de cinq à sept ans, et l'ampacité de plaque d'origine n'a jamais été réémise pour le nouveau cycle de service.
Cette page est une donnée annuelle évolutive : l'édition 2026, actualisée une fois par an au fur et à mesure de la publication des nouvelles données de marché.
Les perspectives d'octobre 2026 de BloombergNEF placent les ajouts mondiaux de stockage à 188 GW / 535 GWh en 2026, un record, la Chine, les États-Unis et l'Australie prenant 62 % de ce volume (BloombergNEF, 2026). L'Energy Storage Monitor de l'American Clean Power Association / Wood Mackenzie a de son côté enregistré un T2 2026 américain à 18,9 GWh, portant la durée moyenne nationale de 2,8 à 3,5 heures, à mesure que les contrats de resource adequacy allongent les systèmes (Wood Mackenzie, 2026). L'AIE compte les ajouts mondiaux de stockage par batterie à 108 GW en 2025, en hausse d'environ 40 % sur un an (AIE, 2026).
Aucun de ces chiffres phares ne concerne seulement la construction neuve. La cohorte mise en service entre 2020 et 2022 — la première vague de racks LFP deux heures, 1P/2P, à 1 500 V — est maintenant à quatre à six ans d'une vie financière de 20 ans. Le vieillissement calendaire, le fade cyclique, et la commande PCS bon marché mais conservatrice de l'époque laissent 15 à 25 % de marge sur la table. Les opérateurs ajoutent des clusters, passent à des cellules plus capacitives (280 Ah vers 314 Ah et au-delà), re-flashent la commande PCS pour utiliser la fenêtre pleine 200-1 000 V, et sur certains projets remplacent le PCS lui-même. C'est l'augmentation, et c'est l'ordre de travail de 2026.
Le busbar DC à l'intérieur de ces conteneurs a été dimensionné une fois, en 2021, pour un rack de 125 kW qui pulse désormais à 160 kW. Les barres n'ont jamais été auditées parce que les cellules étaient le problème visible. Elles sont sur le point de devenir le problème visible.
Pour un propriétaire européen ou français, ce phénomène est légèrement décalé dans le temps : les premiers parcs BESS de 2018-2020 en Grande-Bretagne, en Allemagne et en France métropolitaine entrent en augmentation dès 2025-2026, et le même diagnostic s'applique aux busbar DC dimensionnés pour 150 kW mais chargés à 180-200 kW par des cellules plus denses.
Les propriétaires décrivent l'augmentation comme l'ajout d'armoires. Électriquement, c'est un appareil différent. Trois changements tombent sur la barre :
Aucun de ces changements n'est subtil. Chacun augmente l'échauffement I²R dans les barres, augmente le courant de courte durée de crête que les joints doivent survivre, et augmente la contrainte diélectrique sur le film d'isolation entre couches positive et négative. Si la construction d'origine utilisait des interconnecteurs busbar pour batterie stationnaire cotés pour un rack de 125 kW, le rack re-coté à 160 kW doit être re-signé, et pas seulement re-couplé. Nous couvrons le versant connecteur cellule dans design des busbar de connexion ESS à grandes cellules.
Un quatrième changement, souvent manqué, est le changement de durée. Le système deux heures d'origine a été conçu pour 200 à 300 cycles à pleine puissance par an. Re-contracté pour la resource adequacy en Californie ou au Texas, le même rack tient désormais à 1C pendant 3,5 heures d'affilée, selon l'observation de Wood Mackenzie au T2 2026 selon laquelle la durée moyenne américaine est passée de 2,8 à 3,5 heures. Une charge continue à 1C n'est pas le même régime thermique qu'une impulsion de 2 heures : la barre reste à température élevée pendant six heures au lieu de 45 minutes, et le budget de fluage de l'étain est consommé beaucoup plus vite.
C'est le calcul que les propriétaires sautent, puis paient au déclassement estival. Les barres SHANYUAN sont cotées pour un échauffement de 30 K sur une ambiance de référence de 30 °C, ce qui place le cuivre lui-même à 60 °C sous courant assigné. Une armoire BESS n'est pas à 30 °C à l'intérieur. Après-midi d'été, après que le CVC a tourné à 70 % pendant deux heures, l'air mesuré dans la cabine au niveau du busbar est couramment de 40 à 45 °C.
Deux choix, tous deux documentés dans exigences des busbar IEC 61439-1 et la courbe d'ampacité :
| Stratégie | Limite conducteur | Échauffement autorisé à 40 °C de cabine | Facteur de déclassement vs 1 000 A |
|---|---|---|---|
| Tenir le conducteur à 60 °C (sûr, conservateur) | 60 °C | 20 K | 1 000 A × sqrt(20/30) ≈ 816 A |
| Laisser le conducteur à 70 °C (vieillissement accéléré) | 70 °C | 30 K | 1 000 A (pas de déclassement, mais le film vieillit plus vite) |
La première ligne est la réponse d'ingénierie. Pour une barre cotée 1 000 A dans une cabine à 40 °C, le courant d'augmentation au-delà d'environ 816 A n'est plus dans le référentiel d'échauffement d'origine. Ajouter des clusters sans re-dimensionner la barre signifie que la barre tourne discrètement à 65-70 °C tout l'été, ce qui est exactement la condition qui accélère en parallèle le fluage de l'étain et le vieillissement diélectrique.
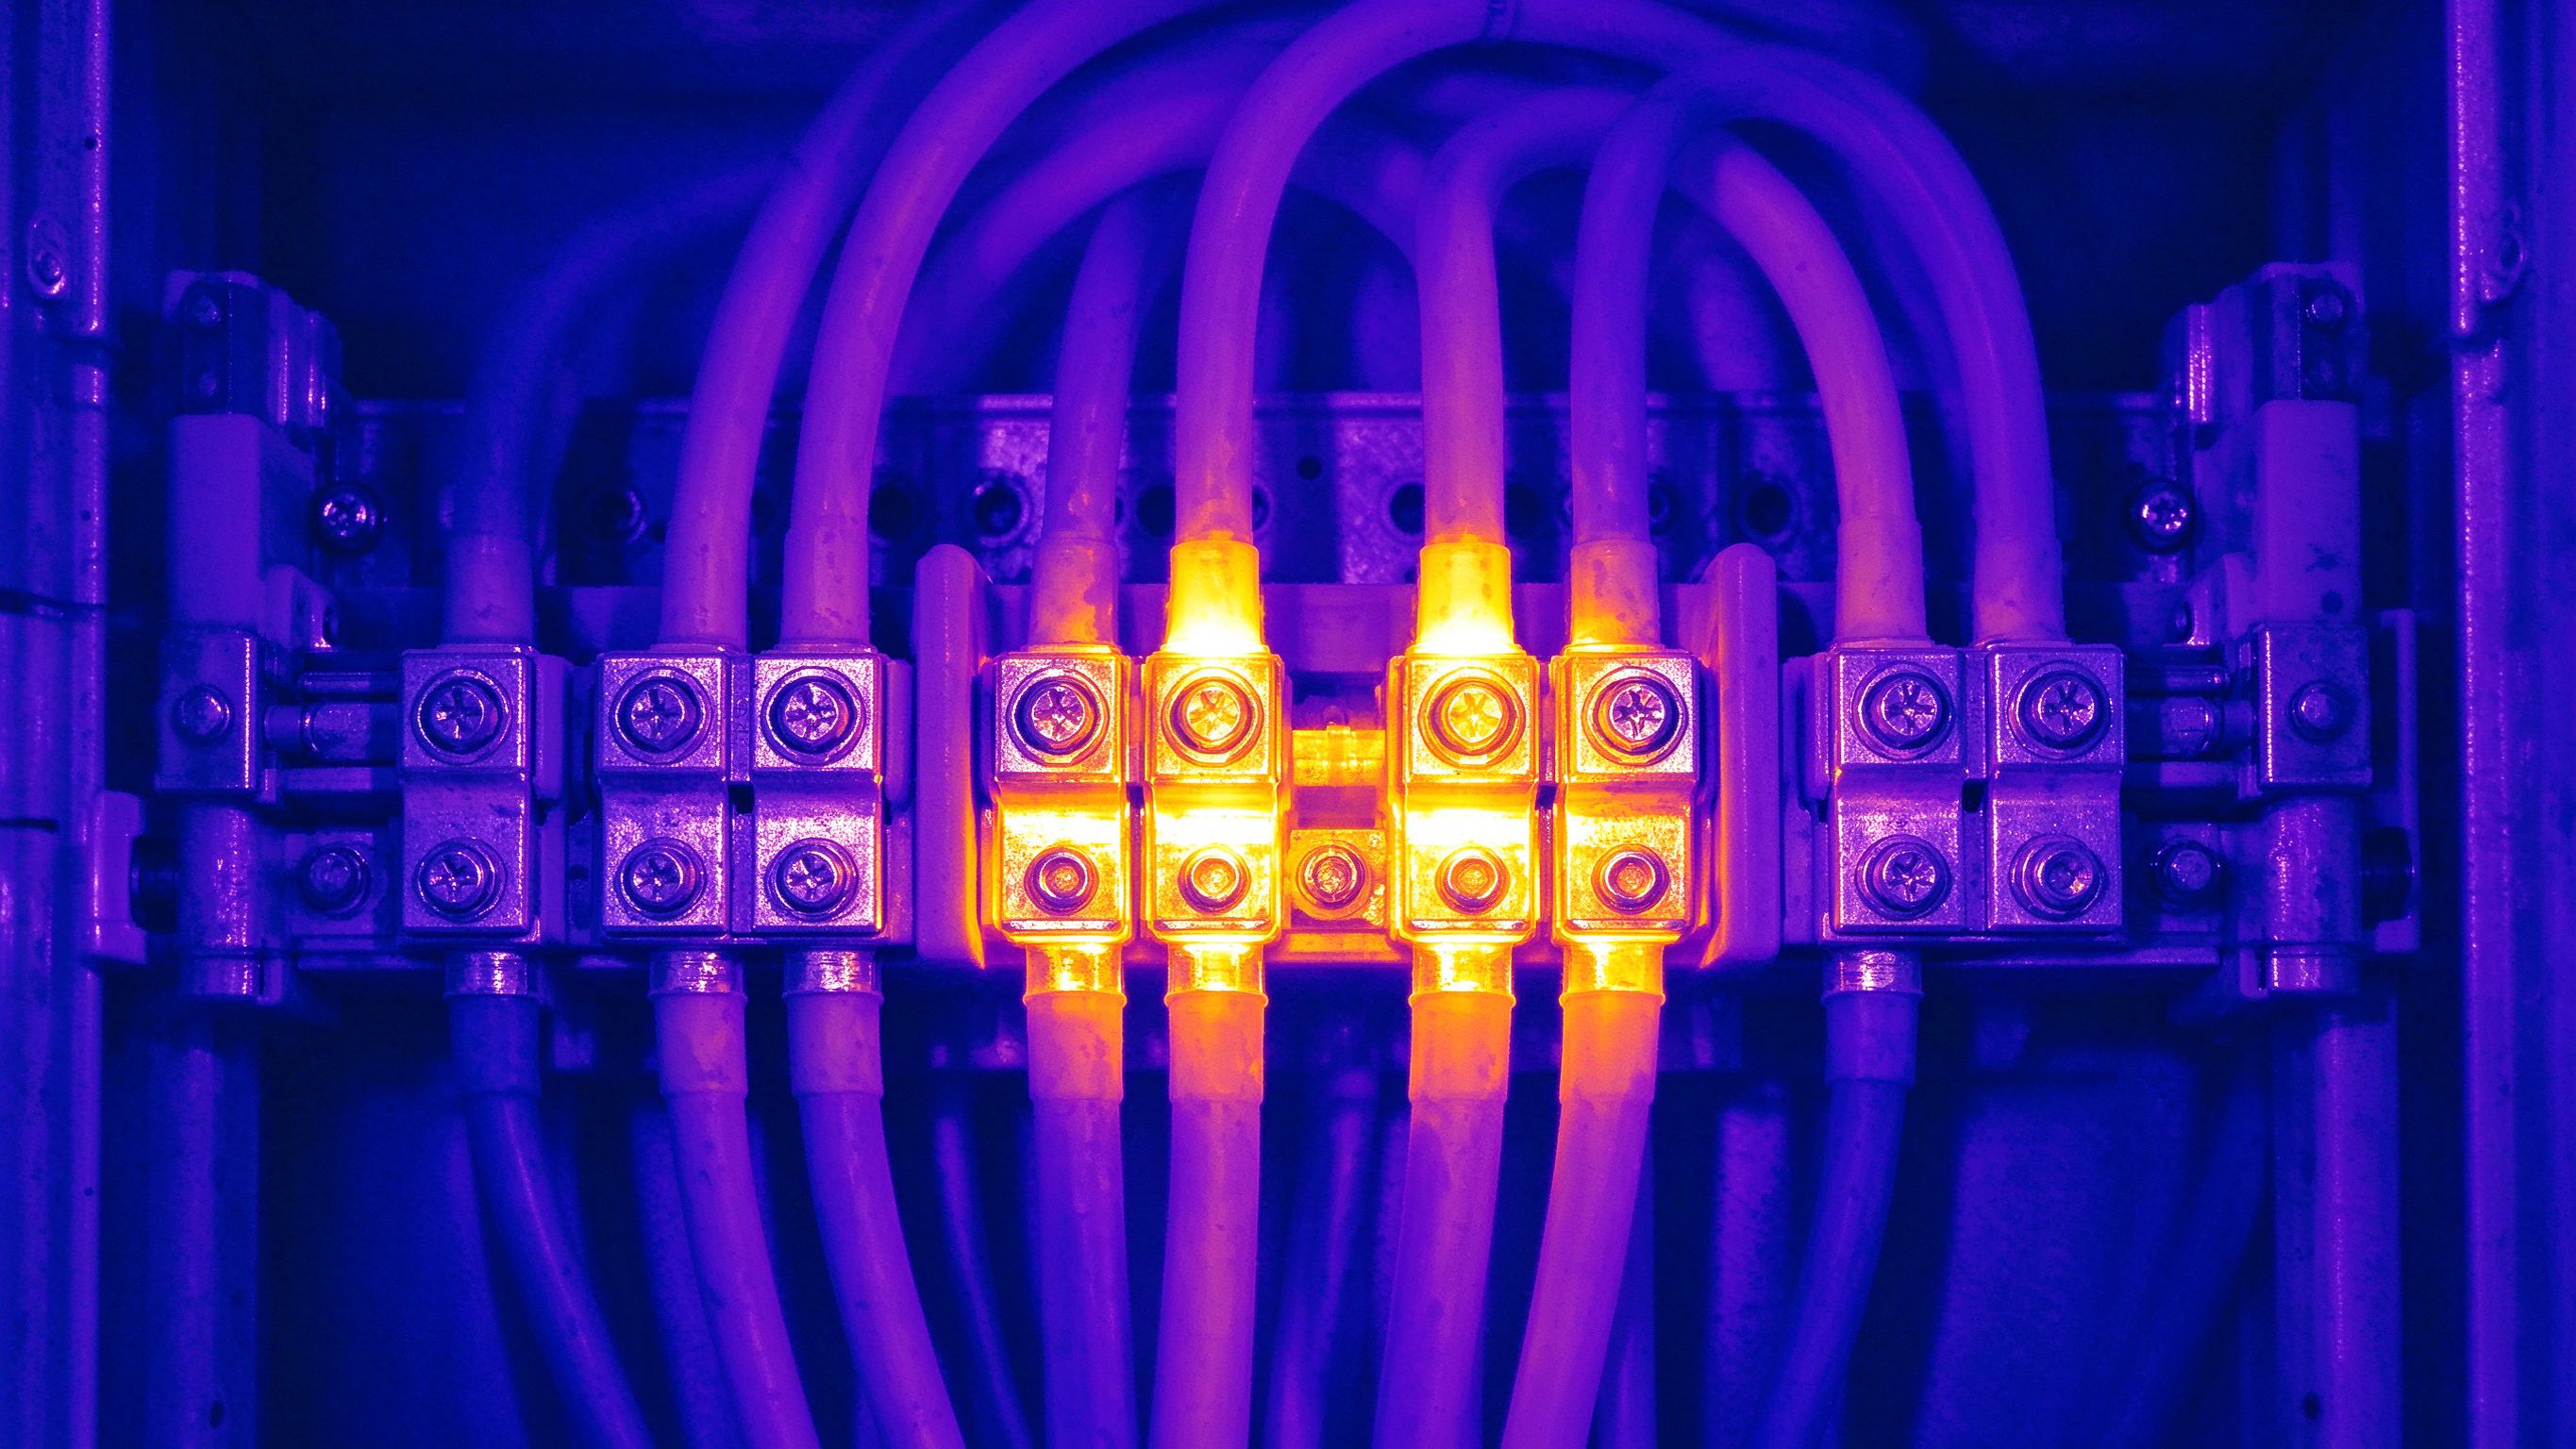
Les joints boulonnés ne restent pas là où ils ont été couplés. Le cuivre flue sous le serrage, les rondelles Belleville se relâchent, et le cycle thermique quotidien (le rack chauffe l'après-midi, refroidit la nuit) pompe le joint sur quelques micromètres de glissement. Après cinq à sept ans, la résistance de contact mesurée sur un goujon M8 couplé est typiquement de 15 à 40 % au-dessus des valeurs de mise en service. Au-delà de 50 % de dérive, le joint devient un point chaud d'emballement thermique qui attend le pic estival.
L'arrêt pour augmentation est la première fenêtre maîtrisée depuis des années pour corriger cela. Ordonnez dans cet ordre :
Ne re-couplez pas sous tension. Ne vous fiez pas à une inspection visuelle. L'article sur l'inspection thermographique IR des joints explique pourquoi le joint le plus chaud d'un rack se trouve habituellement à 30 cm de la rondelle cassée.
L'étain est mou. À 60-70 °C de température conducteur, sous la pression de contact d'un goujon M8, une couche d'étain de 5-12 micromètres s'amincit aux aspérités dans les deux à trois premières années, puis continue de s'amincir. Le joint conduit encore parce que l'étain empêche l'oxyde cuivreux de se former — mais la pression d'interface se déplace à mesure que le placage s'extrude latéralement. Le fretting sur les mêmes quelques micromètres de glissement quotidien oxyde le cuivre exposé aux bords de la plage de contact.
Ce que cela signifie pour un repowering :
La physique d'interface — pourquoi la résistance de contact reste stable avec l'étain même si l'étain lui-même est résistif — est exposée dans notre guide de design de la résistance de contact des busbar. C'est une lecture de trois minutes et cela vous évitera l'erreur courante de spécifier de l'argent sur chaque joint.
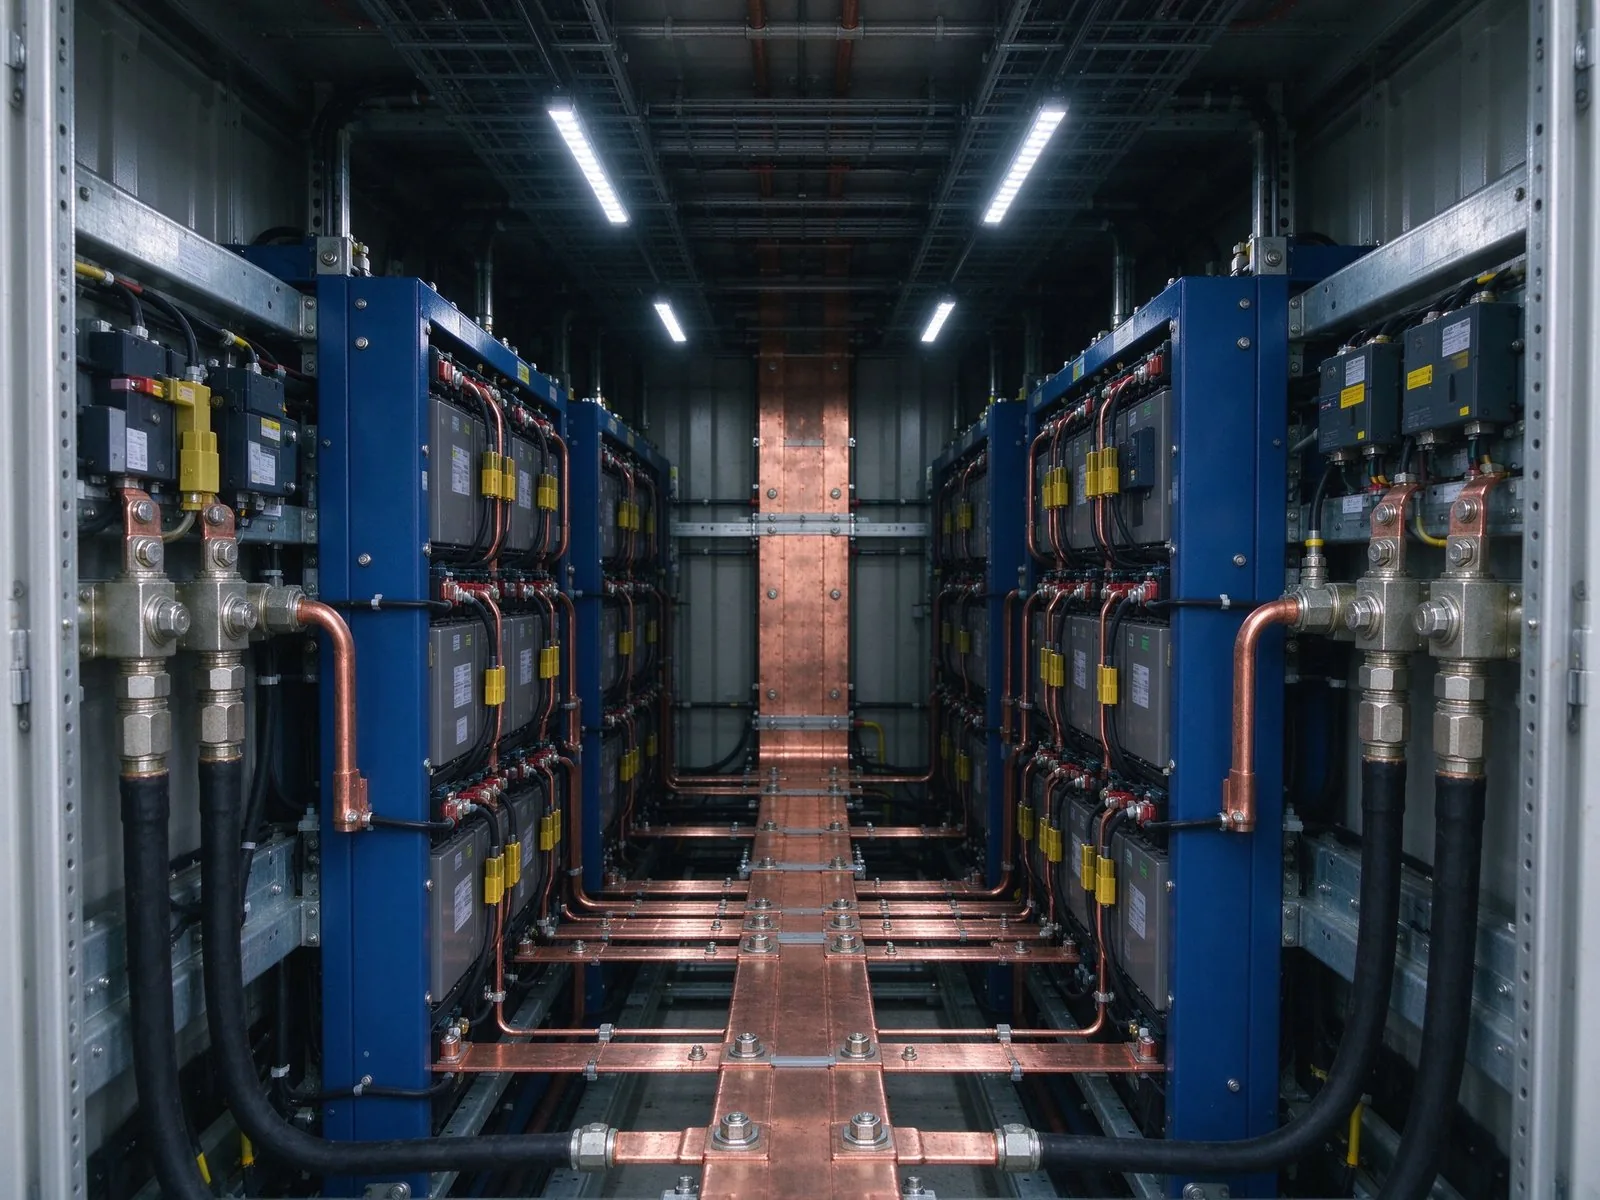
Ajouter des clusters signifie souvent tirer une nouvelle liaison DC depuis le disjoncteur PCS jusqu'à la nouvelle rangée d'armoires. La question d'ingénierie est laminated busbar ou câble cuivre en chemin de câble.
| Facteur | Laminated busbar | Câble DC en chemin |
|---|---|---|
| Inductance de boucle | Basse (couches Cu entrelacées), bonne pour la commutation PCS | 3 à 5 × plus élevée par mètre |
| Espace dans l'armoire | Dense, utilise le volume de fond d'armoire | Flexible, utilise le chemin de câble |
| Modification sur site | Exige section préfabriquée, fenêtre d'arrêt | Tir en une journée, épissure sur site |
| Tenue au court-circuit | Élevée, renforcée pour le nouveau niveau de défaut | À vérifier vis-à-vis du nouveau courant de défaut |
| Coût par kA-mètre | Plus élevé en petite série, plus bas en série | Plus bas à l'unité |
Le défaut après augmentation doit être : garder la barre existante là où elle a été dimensionnée avec marge, et utiliser le câble pour la liaison nouvelle vers la rangée de clusters ajoutée. Mélanger les deux signifie que l'inductance du câble domine le dv/dt vu par le PCS. Nous couvrons le compromis dans sélection busbar versus câble et les implications de design à basse inductance dans design à basse inductance.
La contrainte commerciale la plus dure sur une augmentation n'est pas l'ingénierie ; ce sont les heures. Un site BESS sous contrat ne peut prendre que 48 à 72 heures d'arrêt par trimestre. La fabrication sur site d'une barre feuilletée de remplacement — coupe CNC, pliage, étamage, mise en œuvre diélectrique, hi-pot — ne peut pas tenir dans cette fenêtre. Les sections préfabriquées, prêtes à poser, oui.
Le flux qui tient dans un arrêt de 72 heures :
Nous construisons à ce rythme sur les projets busbar cuivre sur mesure et sur les ensembles busbar à cosse lame pour racks ESS. La page demande sur mesure décrit le cycle dessin-versus-expédition.
L'ordonnancement sur site compte autant que la pièce elle-même. Isoler le rack, consignation LOTO du disjoncteur DC, vérifier zéro volt au busbar avant de desserrer un goujon, et garder l'alimentation auxiliaire du PCS sous tension pour que le BMS puisse journaliser la transitoire de remise sous tension. La plupart des échecs de remplacement de busbar dont nous entendons parler ne sont pas mécaniques : ce sont des travaux bâclés qui ont sauté la plage de stabilisation de 24 heures, puis ont accusé la barre d'un joint qui n'avait tout simplement pas encore re-saturé ses aspérités de contact.
Le diélectrique entre couches positive et négative est la partie de la barre qui vieillit. Le film PET coté classe B (130 °C) perd sa résistance à la traction et sa rigidité diélectrique à peu près au même rythme que l'accélération d'Arrhenius — chaque élévation de 10 °C divise par deux la durée de vie en service. Une barre conçue pour tourner à 60 °C conducteur et qui tourne maintenant à 70 °C à cause d'une cabine à 40 °C sans déclassement est, en termes d'isolation, à mi-chemin de la fin de vie.
Pour un repowering, cela compte de deux manières. D'abord, lorsque vous re-déclassiez la barre à 816 A, vous ramenez aussi le film à sa température de conception — c'est pourquoi le déclassement, et non la sur-cote du PCS, est le choix conservateur. Ensuite, lorsque vous ajoutez de nouvelles couches à la barre (pour une fenêtre de tension plus haute, disons de la classe 1 000 V vers 1 500 V), les distances de creepage et de clearance doivent être re-vérifiées vis-à-vis de la nouvelle tension — voir design de creepage et clearance. Nous couvrons aussi l'analyse du vieillissement d'Arrhenius elle-même dans l'article compagnon d'aujourd'hui : guide de vieillissement thermique et durée de vie d'Arrhenius du busbar.
Davantage de chaînes en parallèle signifie davantage de courant de défaut. La dimensionnement d'origine du fusible DC, le pouvoir de coupure du PCS, et le courant de courte durée de la barre (Icw dans IEC 61439-1) ont été dimensionnés pour le comptage de cellules de 2021. Ajouter des clusters augmente le courant de court-circuit DC disponible de 30 à 80 % selon le nombre de chaînes parallèles.
Refaites tourner trois nombres :
Le guide de tenue au court-circuit liste la séquence de calcul ; la page ressource normes indexe les clauses IEC et UL que les propriétaires citent dans le rapport d'ingénierie.
Le contacteur DC à l'intérieur du PCS est aussi sur la liste. Les contacteurs d'origine de 2021 étaient cotés pour un certain courant de coupure et un certain nombre d'opérations. L'augmentation augmente les deux. Si le contacteur n'est pas remplacé dans le même arrêt, son érosion de contacts s'accélère et la prochaine défaillance est un contacteur soudé sur une barre DC à fort courant, ce qui est un arrêt bien plus coûteux que le remplacement de busbar que vous venez de finir. Budgétez le contacteur dans le même ordre de travail.
UL 9540 liste le BESS en tant que système. UL 9540A est la méthode d'essai qui démontre le contrôle de la propagation de l'emballement thermique cellule-versus-module-versus-rack-versus-enveloppe. Les deux sont rattachés à une configuration spécifique. L'augmentation — nouvelle chimie de cellule, nouveau comptage de clusters, nouvelle section de barre DC, éventuellement un nouveau PCS — est un changement de configuration. Le système listé n'est plus le système que vous avez.
La cinquième édition d'UL 9540A, publiée le 12 mars 2025, a resserré les critères de propagation inter-cellules, exigé qu'au moins une cellule supplémentaire entre en emballement thermique pendant l'essai de module, et ajouté des protocoles haute température pour les nouvelles chimies (UL Solutions, 2025). Pour un projet de 2021 certifié à l'édition 2019, l'augmentation est le moment naturel de réévaluer vis-à-vis de l'édition en cours plutôt que d'augmenter le rapport ancien.
Les propriétaires doivent s'attendre à ce que l'AHJ (authorité compétente) demande : une analyse 9540A mise à jour couvrant la nouvelle chimie de cellule, une re-exécution de l'analyse de ventilation / propagation des gaz sur la nouvelle rangée d'armoires ajoutée, et la confirmation que l'isolation du busbar DC ne propage pas la flamme. Nous avons parcouru le versant réglementaire dans réglementation sécurité incendie ESS et busbar ; le résumé de la cinquième édition UL 9540A sur le site de UL Solutions est la citation à mettre dans le rapport.
La détection de gaz et la suppression intéragissent aussi avec la disposition augmentée. Ajouter une rangée d'armoires modifie le chemin de ventilation entre le rack existant et le nouveau, et les points de mesure de température de ventilation du rapport d'origine ne se trouvent plus là où le nouveau panache de gaz passera. Refaire l'analyse de propagation des gaz n'est pas optionnel si la nouvelle rangée est dans l'emprise de l'enveloppe ; c'est la ligne la moins chère du rapport d'ingénierie.
La cohorte 2020-2021 a été construite par des intégrateurs qui s'approvisionnaient en barres chez trois ou quatre ateliers. Lorsque l'intégrateur a disparu et que le dessin d'origine de la barre est sur la boîte mail d'un ingénieur décédé, l'ingénieur d'augmentation fait face à une pièce rétro-conçue. C'est le problème de la seconde source en vrai.
Deux règles :
Nous accompagnons le cycle dessin-versus-expédition sur documentation qualité et spécifications. Si le projet d'augmentation en est au stade RFQ, la page contact est la voie la plus rapide vers une revue d'ingénierie plutôt qu'un devis commercial.
Les ordres de travail d'augmentation qui sautent cette étape ont tendance à resurgir trois ans plus tard sous la forme de défaillances mystérieuses de joints sur des barres que personne ne se souvient avoir installées. Les cinq heures passées à sceller les as-built le jour de l'arrêt sont l'assurance la moins chère du projet.
Assemblée pour l'ingénieur qui tient l'ordre de travail de l'arrêt. Parcourez ceci dans l'ordre ; ne sautez pas d'étapes parce que le site est en retard.
L'augmentation se rentabilise parce qu'elle extrait 15 à 25 % de revenus supplémentaires d'un actif qui a déjà le raccordement réseau. Elle cesse de se rentabiliser le jour où une barre crée un point chaud dans une armoire. L'ingénierie ci-dessus est la partie bon marché de cette équation.
L'UL 9540A éd. 6 (publiée mars 2026, effet janvier 2027) ajoute un essai au feu à grande é
Lire l’article
La cellule 500 Ah change tout en aval : courant plus élevé par segment de barre, moins de
Lire l’article
Aiko Tanaka est responsable de l'ingénierie d'application chez SHANYUAN, avec 11 ans d'expérience dans l'application des barres omnibus laminées aux centres de données, au stockage d'énergie et aux systèmes d'énergies nouvelles. Elle dirige la sélection d'applicati
Envoyez le profil de courant, la classe de tension et les types de bornes — nos ingénieurs répondent sous un jour ouvré.
