La plupart des devis de busbars échouent non sur le prix, mais sur la paperasse. La norme d'ensemble n'essaie pas la barre de cuivre isolée — elle l'essaie à l'intérieur d'un ensemble vérifié. Comprendre cette distinction vous dit quelles preuves réclamer, quelles affirmations écarter, et pourquoi deux fournisseurs chiffrant la même section peuvent chiffrer deux niveaux de risque différents.
La plupart des devis de busbars échouent non sur le prix, mais sur la paperasse. La norme d'ensemble n'essaie pas la barre de cuivre isolée — elle l'essaie à l'intérieur d'un ensemble vérifié. Comprendre cette distinction vous dit quelles preuves réclamer, quelles affirmations écarter, et pourquoi deux fournisseurs chiffrant la même section peuvent chiffrer deux niveaux de risque différents.
L'IEC 61439 traite des ensembles d'appareillage à basse tension. Elle fixe la manière dont un ensemble est conçu, vérifié, essayé et documenté — non la façon dont une barre de cuivre isolée est fabriquée. Un fournisseur de busbars ne peut donc être « certifié IEC 61439 » au sens strict : il ne peut que fournir des composants dont le comportement a été démontré à l'intérieur d'un ensemble vérifié conformément à la norme.
Cela change tout, car les acheteurs demandent régulièrement un certificat qui n'existe pas, et certains fournisseurs le délivrent quand même. Un véritable dossier de preuves se reconnaît à autre chose : il désigne le type d'ensemble, la voie de vérification retenue, les valeurs déclarées de court-circuit et d'échauffement, ainsi que le laboratoire qui en a été témoin.
Concrètement, une busbar n'est conforme que dans son contexte. Le même profil de cuivre de 3 mm sera parfaitement acceptable dans un tableau de distribution de 630 A et inacceptable dans une armoire onduleur de 1 600 A, car les variables qui gouvernent le comportement — ventilation, volume de l'enveloppe, sources de chaleur voisines, qualité des assemblages — sont des propriétés de l'ensemble.
La norme distingue la vérification de conception de la vérification de série, et la différence n'est pas administrative. La première démontre qu'un type de conception satisfait aux exigences — une fois, sur un échantillon représentatif, par calcul ou par règles de conception. La seconde démontre que chaque unité sortant de l'usine est conforme à cette conception vérifiée.
Un fournisseur qui ne propose qu'un rapport d'essais individuels — continuité, hipot, contrôle dimensionnel — n'a rien prouvé sur l'échauffement ou la tenue au court-circuit : ce sont des propriétés de conception. Inversement, un fournisseur qui ne fournit qu'un rapport de type sans relevés de série a prouvé la conception, mais pas la régularité de la production.
L'acheteur doit exiger les deux niveaux et vérifier qu'ils se réfèrent à la même révision de conception. Un constat d'audit fréquent : un rapport de type antérieur à un changement de matière — plating plus mince, film d'isolement différent, nouvel approvisionnement de bornes — sans note de re-vérification joint.
La vérification de conception peut être obtenue par essais, par calcul ou par règles de conception tirées de la norme. Chaque voie a un coût et une force probante différents, et le choix revient normalement à l'intégrateur d'ensemble plutôt qu'au fournisseur du composant.
L'essai est la preuve la plus solide : un échantillon au cas le plus défavorable est soumis en laboratoire aux essais d'échauffement et de court-circuit. C'est aussi la voie la plus lente et la plus coûteuse, ce qui la réserve généralement à une nouvelle famille ou à une évolution significative.
Le calcul est accepté pour de nombreux paramètres dès lors que la méthode est documentée et les entrées traçables — résistance du conducteur, estimation des pertes, échauffement par modèle thermique. Rapide, il n'est cependant aussi bon que les hypothèses qui l'alimentent, et les auditeurs exigeront de voir ces hypothèses.
Les règles de conception sont la voie la plus économique : tableaux de clearance, de distances de creepage et d'épaisseurs minimales que la norme permet d'appliquer sans essai. C'est aussi la voie la plus souvent surdéclarée. Un fournisseur qui invoque les « règles de conception » pour une barre laminée de 1 250 A à ventilation forcée invoque généralement quelque chose qui ne s'applique pas.
Conseil pratique : pour un premier article ou un ensemble critique pour la sécurité, demandez des données d'essai. Pour une reconduction dans une conception inchangée, calcul plus relevés de série se défend. Pour un profil sur mesure jamais essayé de type, demandez quel jeu de règles a été utilisé et qui l'a validé — la logique de vérification est exposée dans notre guide de conception des busbars.
L'échauffement est le paramètre qui relie la conception électrique à la conception mécanique. L'ensemble est chargé à son courant assigné, et l'élévation de température par rapport à l'ambiante est mesurée jusqu'à stabilisation ; la limite déclarée dépend de la partie de norme appliquée, du matériau du conducteur et de la classe d'isolement au contact.
Deux conséquences techniques en découlent. D'une part, la limite n'est pas un chiffre unique : cuivre nu, cuivre étamé et laminations isolées se comportent différemment, et c'est souvent la classe d'isolement — non le cuivre — qui fixe le plafond. D'autre part, la mesure porte sur l'ensemble, si bien que la ventilation de l'enveloppe et la position de la barre dans l'armoire modifient le résultat.
Voilà pourquoi un fournisseur qui annonce « 30 K d'échauffement » sans préciser le montage d'essai doit être traité avec prudence. Un 30 K mesuré sur une barre seule à l'air libre n'est pas comparable à un 30 K mesuré dans une armoire fermée avec trois sources de chaleur voisines. Exigez le montage, l'ambiante, le critère de stabilisation et la classe de l'instrumentation.
Notre propre séquence d'essais et les règles de stabilisation que nous appliquons sont décrites dans le guide d'essai d'échauffement ; le volet calcul de conception est couvert par la ressource sur la gestion thermique.
Deux chiffres décrivent le comportement au court-circuit : le courant de courte durée assigné, noté Icw et exprimé en kA pour une durée définie, et le courant de crête assigné, Ipk, qui rend compte des forces électromagnétiques du premier pic asymétrique.
La busbar n'est pas un acteur passif ici. La force électromagnétique entre barres parallèles varie comme le carré du courant et en raison inverse de l'espacement : un dimensionnement qui passe à 50 kA peut rompre mécaniquement à 80 kA sans aucun changement de section. Entrefer des supports, bridage, épaisseur d'isolement et géométrie des bornes entrent toutes dans le calcul.
Pour les barres laminées, le mode de rupture est souvent le délaminage ou le percement de l'isolant plutôt que la fusion : le diélectrique est comprimé, l'assemblage est sollicité, et le point faible est fréquemment le bloc-bornes plutôt que la barre elle-même.
Pour évaluer un fournisseur, demandez les valeurs déclarées d'Icw et d'Ipk, la durée, l'entrefer des supports retenu, et si ces valeurs ont été essayées de type ou calculées. Une déclaration sans ces précisions est un numéro de catalogue, pas une preuve. La mécanique est détaillée dans notre guide de tenue au court-circuit.
La clearance est la distance la plus courte à travers l'air ; le creepage est le chemin le plus court à la surface d'un isolant. L'une et l'autre sont fonction de la tension, du degré de pollution et du groupe de matériau, et toutes deux sont vérifiées au niveau de l'ensemble, car les composants voisins modifient le champ.
La chaîne n'est solide que de son maillon le plus faible. Une barre laminée à excellente isolation interne peut échouer en vérification parce que la distance de sa borne à la paroi de l'enveloppe, ou entre deux phases au presse-étoupe, a été fixée par un tableautier travaillant d'après un autre tableau.
Dans la pratique, la plupart des non-conformités de clearance apparaissent aux interfaces : là où la busbar rencontre un porte-fusible, là où une phase croise le neutre, là où un câble de sonde de température longe une borne sous tension. Fournisseur de composants et tableautier sont chacun convaincus que l'autre possède cet intervalle.
Définir l'interface explicitement — sur le plan, non par courriel — est la correction la moins chère. Notre note de conception sur creepage et clearance donne la méthode de travail, et la ressource sur les partial discharge explique pourquoi la seule clearance ne garantit pas un diélectrique silencieux aux tensions plus élevées.
Trois décisions matérielles dominent les résultats de vérification : qualité du conducteur, plating et système d'isolement. La qualité du cuivre affecte la conductivité, donc les pertes et l'échauffement ; le plating affecte la résistance de contact et le comportement à la corrosion aux assemblages ; le système d'isolement fixe la classe de température et la marge diélectrique.
L'épaisseur se choisit d'abord pour le courant, mais elle fixe aussi la rigidité mécanique et le comportement au court-circuit. Un profil 0,2 mm plus mince peut passer un calcul de courant et échouer un calcul de force — ou passer les deux et échouer un contrôle de creepage parce que la couche d'isolement a été comprimée.
Le risque subtil, c'est la substitution. Un fournisseur qui passe du C11000 à une nuance moins conductrice, ou de l'étain à un flash d'étain plus mince, modifie les hypothèses vérifiées sans changer le numéro de plan. Les auditeurs appellent cela une modification non approuvée, et c'est l'une des rares choses qui peut invalider rétroactivement un essai de type.
Spécifiez nuance, état écroui, épaisseur de plating en microns et matériau d'isolement par leur nom, non par description. La comparaison cuivre contre aluminium couvre l'arbitrage conductivité, et la construction des busbars laminés montre comment les couches sont réellement assemblées.
Un dossier complet tient dans un seul classeur et reste assez précis pour qu'un inspecteur tiers puisse le suivre. D'après notre expérience, il contient sept pièces : un plan avec révision et repères matière ; un index de vérification de conception qui nomme la voie retenue pour chaque paramètre ; des rapports d'essais de type avec identité du laboratoire et dates ; des relevés d'essais individuels pour le lot expédié ; une déclaration de conformité référençant la norme d'ensemble ; une fiche de traçabilité matière reliant les numéros de coulée du cuivre au lot ; et un journal des modifications.
Deux de ces pièces manquent régulièrement — l'index de vérification et le journal des modifications — et ce sont précisément les deux qui comptent le plus en litige. L'index dit à l'auditeur où regarder ; le journal lui dit si les preuves sont encore valides.
Joignez-les à l'expédition plutôt que de promettre de les envoyer plus tard. Notre page documents qualité énumère le jeu standard que nous émettons, et la vue d'ensemble du système qualité explique comment les points de contrôle se répartissent sur ces documents.
Audits fournisseurs et contrôles réception confirment toujours les mêmes cinq constats. Ils sont rarement catastrophiques et presque toujours documentaires ou interfaciaux.
Premièrement : un rapport d'essai de type antérieur à un changement de matière, sans note de re-vérification. Deuxièmement : une déclaration d'échauffement sans le montage ni l'ambiante. Troisièmement : un plan de clearance qui s'arrête à la limite du composant, laissant l'interface indéfinie. Quatrièmement : une épaisseur de plating spécifiée comme « standard » plutôt qu'en microns, rendant impossible la vérification à réception. Cinquièmement : aucun lien entre le numéro de coulée du cuivre et l'ensemble expédié, ce qui rompt la traçabilité exactement au moment où le client en a besoin.
Chacune appelle une action corrective peu coûteuse : une discipline de journal des modifications, un modèle de déclaration à champs obligatoires, un plan d'interface partagé avec le tableautier, un repère de plating en microns, et une règle de marquage qui survive à l'encapsulation.
Aucune n'exige d'équipement nouveau. Elles exigent quelqu'un pour posséder le document, ce qui explique qu'elles persistent. Notre note voisine sur les audits d'usine fournisseur transforme ces cinq constats en questions d'entretien.
Prenez le prochain devis que vous recevez et appliquez quatre questions. Quels paramètres ont été vérifiés par essai, lesquels par calcul, lesquels par règles de conception ? Quelles sont les valeurs déclarées d'échauffement et de court-circuit, et dans quel montage ont-elles été mesurées ? Où le plan composant transmet-il la responsabilité au plan d'ensemble ? Et qu'advient-il de la vérification si une matière ou un procédé change ?
Si les réponses arrivent sous forme de document plutôt que d'assurance, le devis est comparable. Si elles arrivent sous forme de promesse, traitez le prix comme provisoire.
SHANYUAN fournit des busbars laminés et en cuivre nu pour des ensembles vérifiés par des équipementiers et des tableautiers, et accompagne ce processus de rapports d'essais de type, de relevés de série et de traçabilité sur demande. Si vous préparez un dossier de vérification et avez besoin des entrées côté composant, transmettez le plan et le contexte de l'ensemble via notre formulaire de contact.
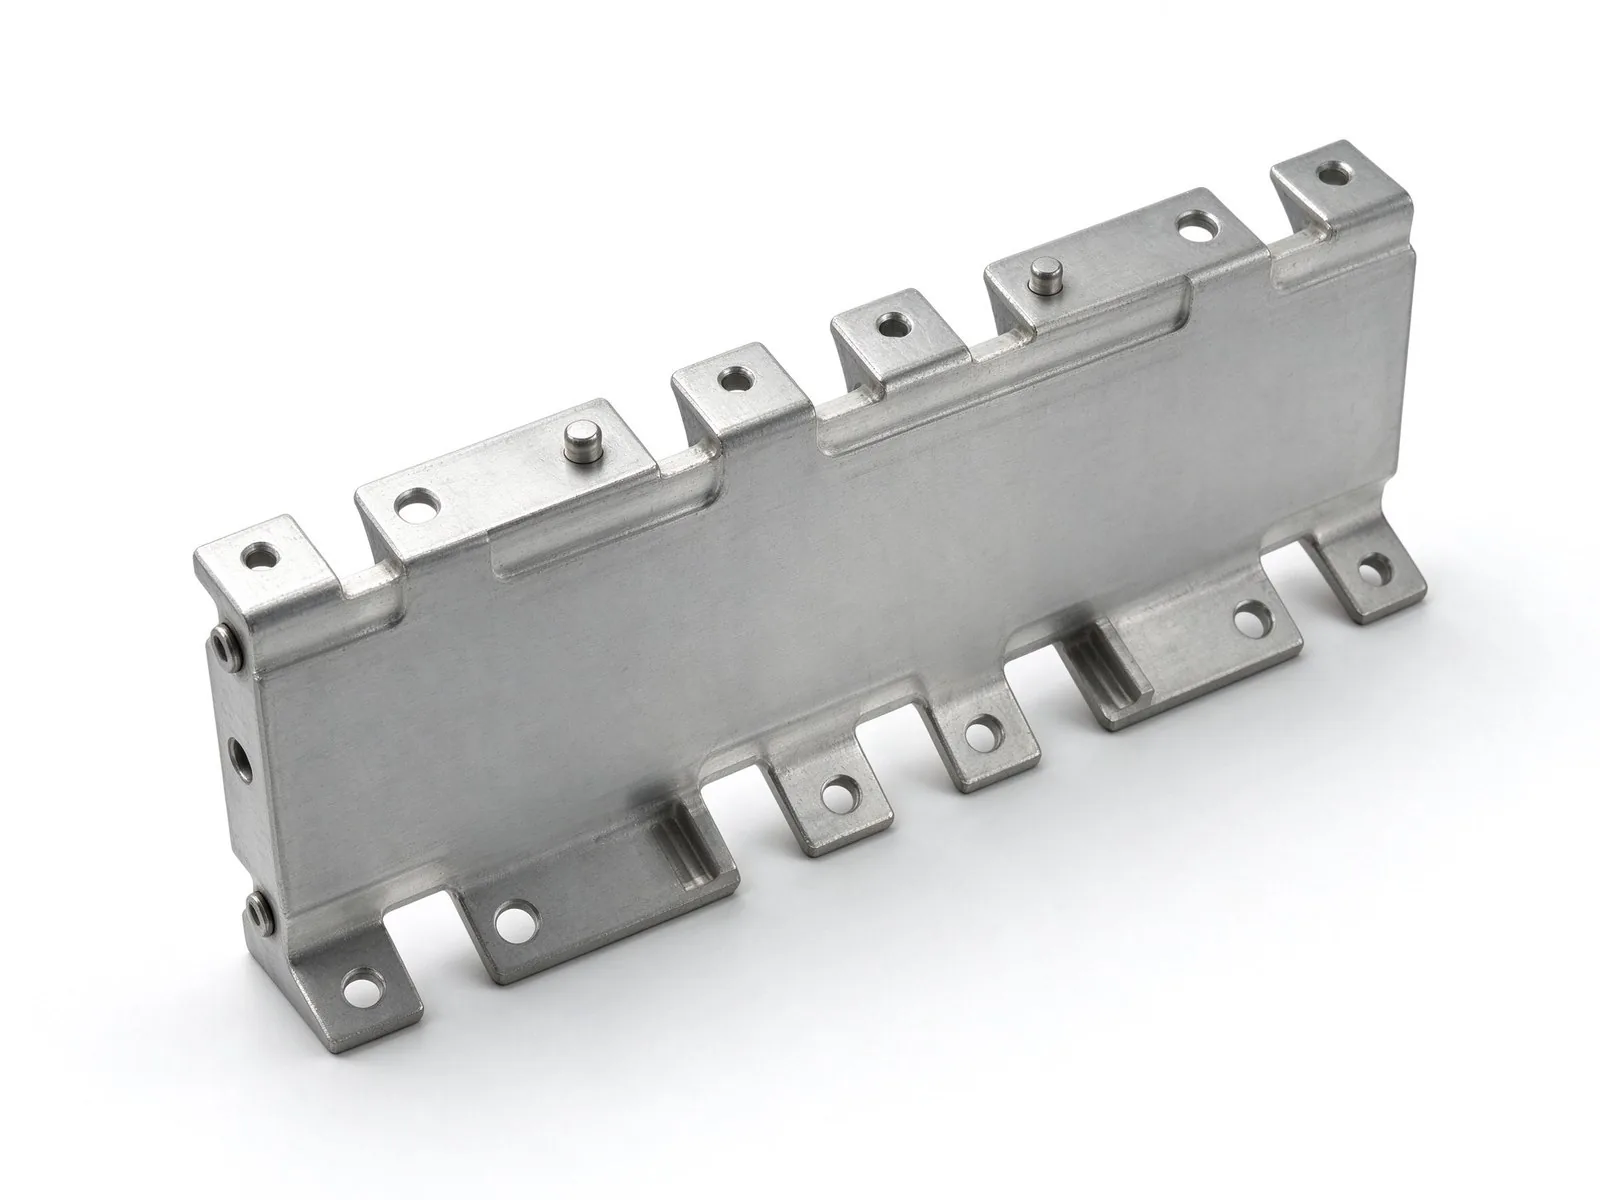
Guide pratique de l'essai d'échauffement en courant continu des barres : limites IEC appli
Lire l’article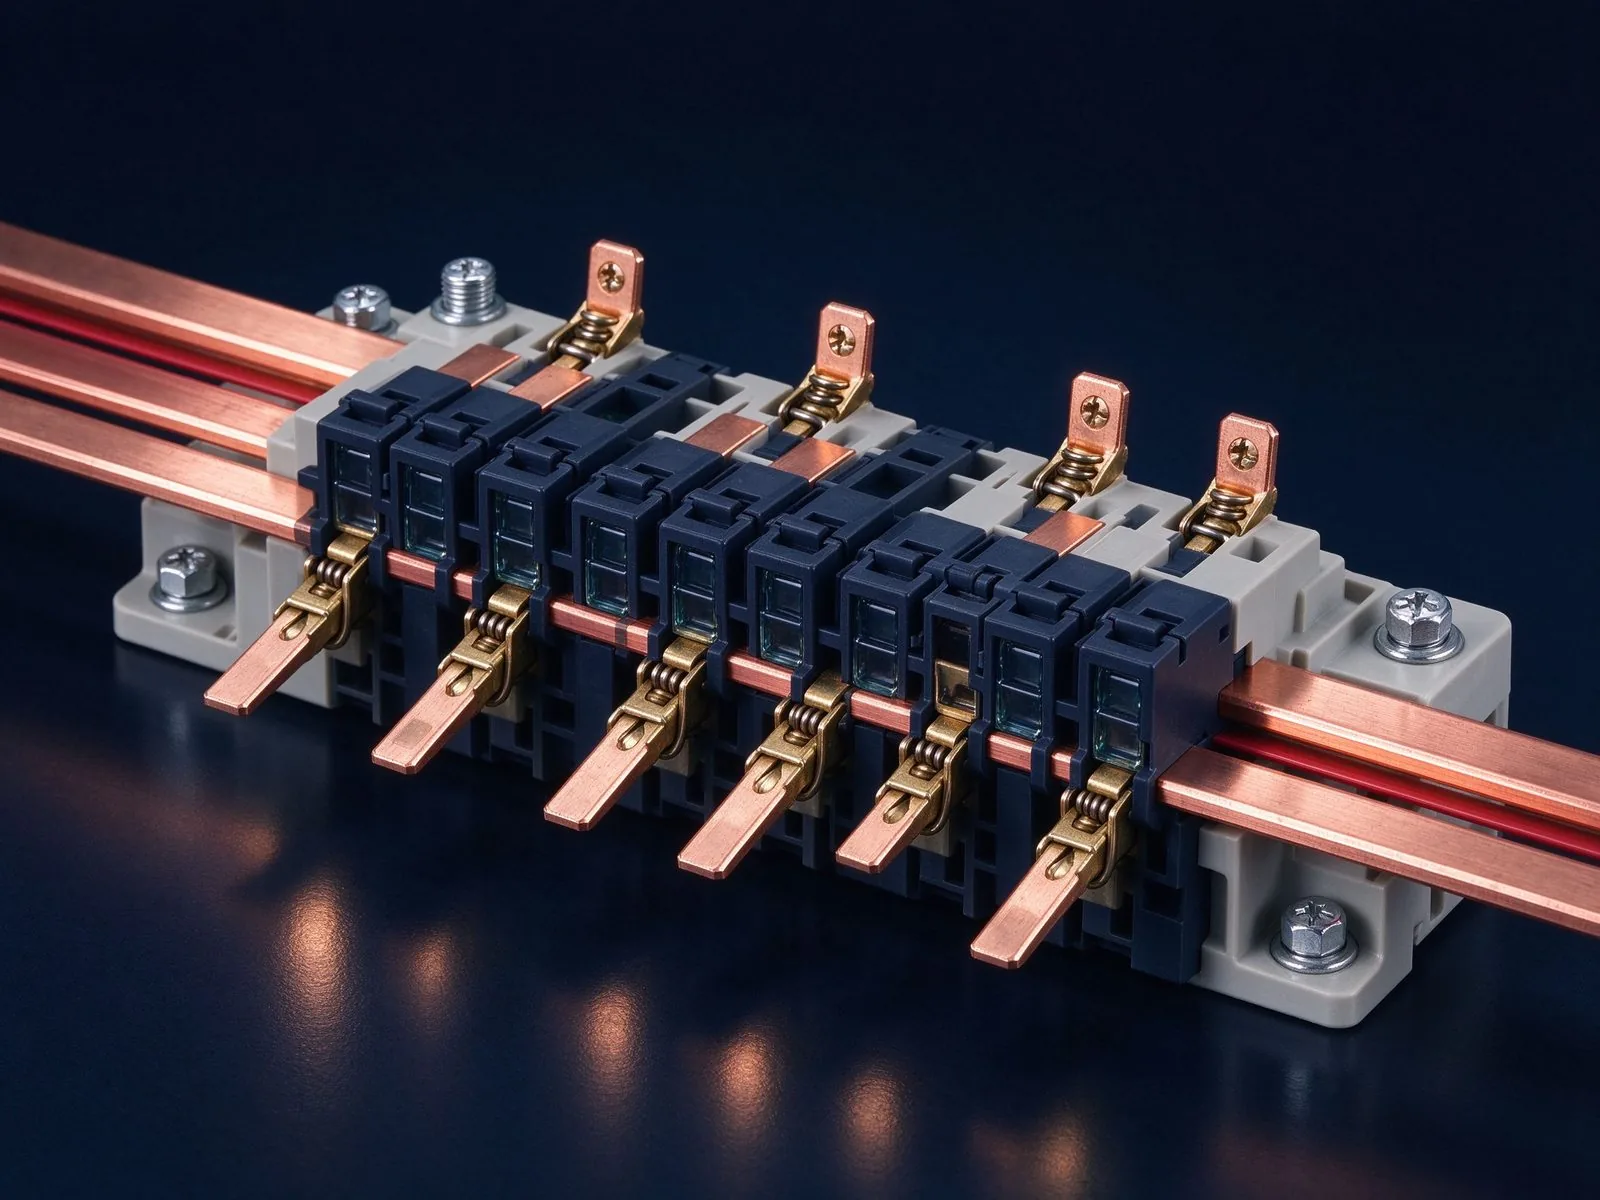
Un court-circuit est le pire moment d'une barre : dizaines de kiloampères de crête, forces
Lire l’article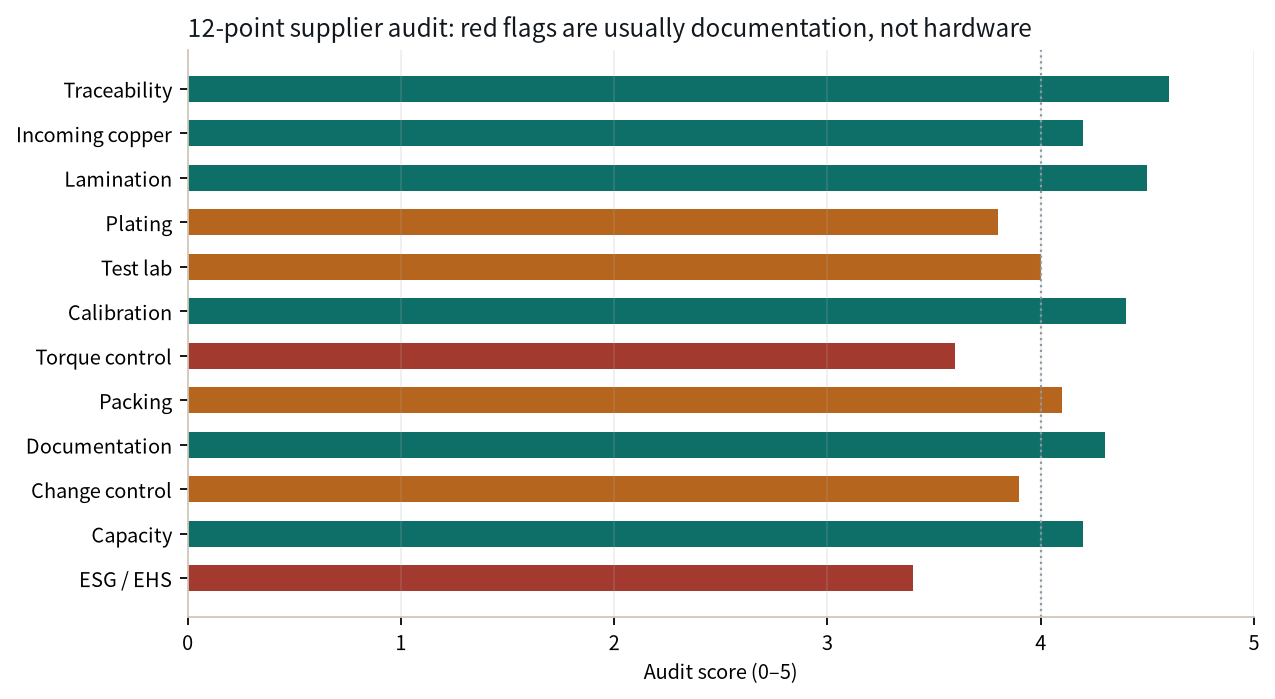
Les audits fournisseur échouent bien plus souvent sur les documents que sur les machines.
Lire l’article
Sofia Lindqvist est ingénieure d'essais haute tension et décharges partielles avec 8 ans d'expérience dans la qualification diélectrique des barres omnibus laminées. Elle réalise les mesures de décharges partielles selon la CEI 60270, les essais de tenue et les diagnostics d'isolation
Envoyez le profil de courant, la classe de tension et les types de bornes — nos ingénieurs répondent sous un jour ouvré.
