Der Grünwasserstoff-Einsatz erreichte 2025 einen Rekord von 4 GW, und Mehrstapel-Arrays führen heute kA-starke DC-Zubringer vom Gleichrichter in die Elektrolyseur-Stapel. Dieser Beitrag behandelt die DC-Seite: Stromteilung, Rippel, Korrosion, Kriechstrecke und Einbau.
Der Grünwasserstoff-Einsatz erreichte 2025 einen Rekord von 4 GW, und Mehrstapel-Arrays führen heute kA-starke DC-Zubringer vom Gleichrichter in die Elektrolyseur-Stapel. Dieser Beitrag behandelt die DC-Seite: Stromteilung, Rippel, Korrosion, Kriechstrecke und Einbau.
Diese Seite ist eine jährlich fortgeschriebene Datenseite: die Ausgabe 2026, die einmal im Jahr aktualisiert wird, sobald neue Marktdaten veröffentlicht werden.
Die Elektrolyse ist 2025 aus der Pilotanlagenphase in frühe kommerzielle Stückzahlen übergegangen. Die IEA verzeichnet eine weltweit installierte Wasserelektrolyse-Kapazität von 2 GW Ende 2024, bis Juli 2025 kamen mehr als 1 GW hinzu, und über das Jahr 2025 wurden rekordhafte 4 GW gegenüber rund 300 MW fünf Jahre zuvor in Betrieb genommen (IEA Global Hydrogen Review 2025; IEA-Kommentar, 2026). Die angekündigte Projektpipeline bis 2030 läuft weiterhin auf mehrere hundert GW, doch der Anteil, der einen Endinvestmententscheid erreicht hat, bleibt klein: Der BNEF-Versorgungsausblick 2024 erfasste etwa 95 GW vor FEED, 35 GW in FEED und nur 9 GW bei FID.
Was das auf der Engineering-Ebene bedeutet, ist ein Sprung in der Maßstäblichkeit. Demo-Skids von einigen hundert Kilowatt wichen 10–200-MW-Mehrstapel-Arrays, und die Leiter zwischen Gleichrichter und Stapeln wuchsen sowohl im Zweigstrom als auch in der Zahl paralleler Zubringer. Der Projektfokus liegt meist auf Stapelwirkungsgrad, Balance-of-Plant-Skids und Wind- oder PPA-Abgleich; das DC-Kupfer, das den gleichgerichteten Strom in die Zellen trägt, wird oft spät bemessen, gegen einen Einlinienschaltplan, der auf Teilung, Rippel oder Korrosion nicht geprüft wurde.
Dieser Beitrag behandelt nur die DC-Seite: den Lauf vom Gleichrichtertransformator und Gleichrichterschrank-Ausgang zu den Plus- und Minusklemmen der Stapel. Der Mittelspannungsabgang, der Transformatorschutz und der Netzanschluss sind eine andere Studie. Die Nachbarfrage der Prozesswärme-Elektrifizierung mit Elektrokesseln und Wärmepumpen behandelt unser Beitrag zur Industrie-Wärmeelektrifizierung; hier bleiben wir auf der Wasserstoffseite – niedrigspannige, sehr hochstromige DC-Schienen, Parallel-Stapel-Stromteilung, Rippel und Induktivität, KOH-Nebel-Korrosion, Isolierung und Kriechstrecke, Hallenlayout, Schiene-gegen-Kabel-Wahl sowie der Standorteinbau mit Wärmebewegung.
Verfolgt man die Leistung vom Netz bis zu den Zellen, nimmt die DC-Sammelschiene den letzten nassen, hochstromigen Abschnitt der Kette ein. Ein typisches Niedrigtemperatur-Elektrolyseur-Array sieht so aus:
Die meisten Alkali- und PEM-Stapel dieser Leistungsklasse sind auf Stapelebene unipolar, die Isolierung wird an Schrank und Skid koordiniert; bipolare oder Reihenstapel-Arrays existieren ebenfalls, deren Isolierklasse und Spannungsbemessung einem anderen Schema folgen. Die Schienenkonstruktion muss dem elektrischen Einlinienschaltplan des Projekts folgen, nicht einer allgemeinen Annahme, weil Erdungsphilosophie und Berührungsspannungsregeln sich damit ändern.
Ein Layout-Punkt früh vorweg: Die DC-Schiene sitzt physisch nahe dem Stapelkopf, wo Elektrolyt-Handhabung, Abgasrohre und gelegentliches Überlaufen normal sind. Diese Nähe definiert die später in diesem Beitrag behandelte Korrosions- und Isolierungsumgebung; sie lässt sich nicht allein mit dem Leiterwerkstoff lösen.
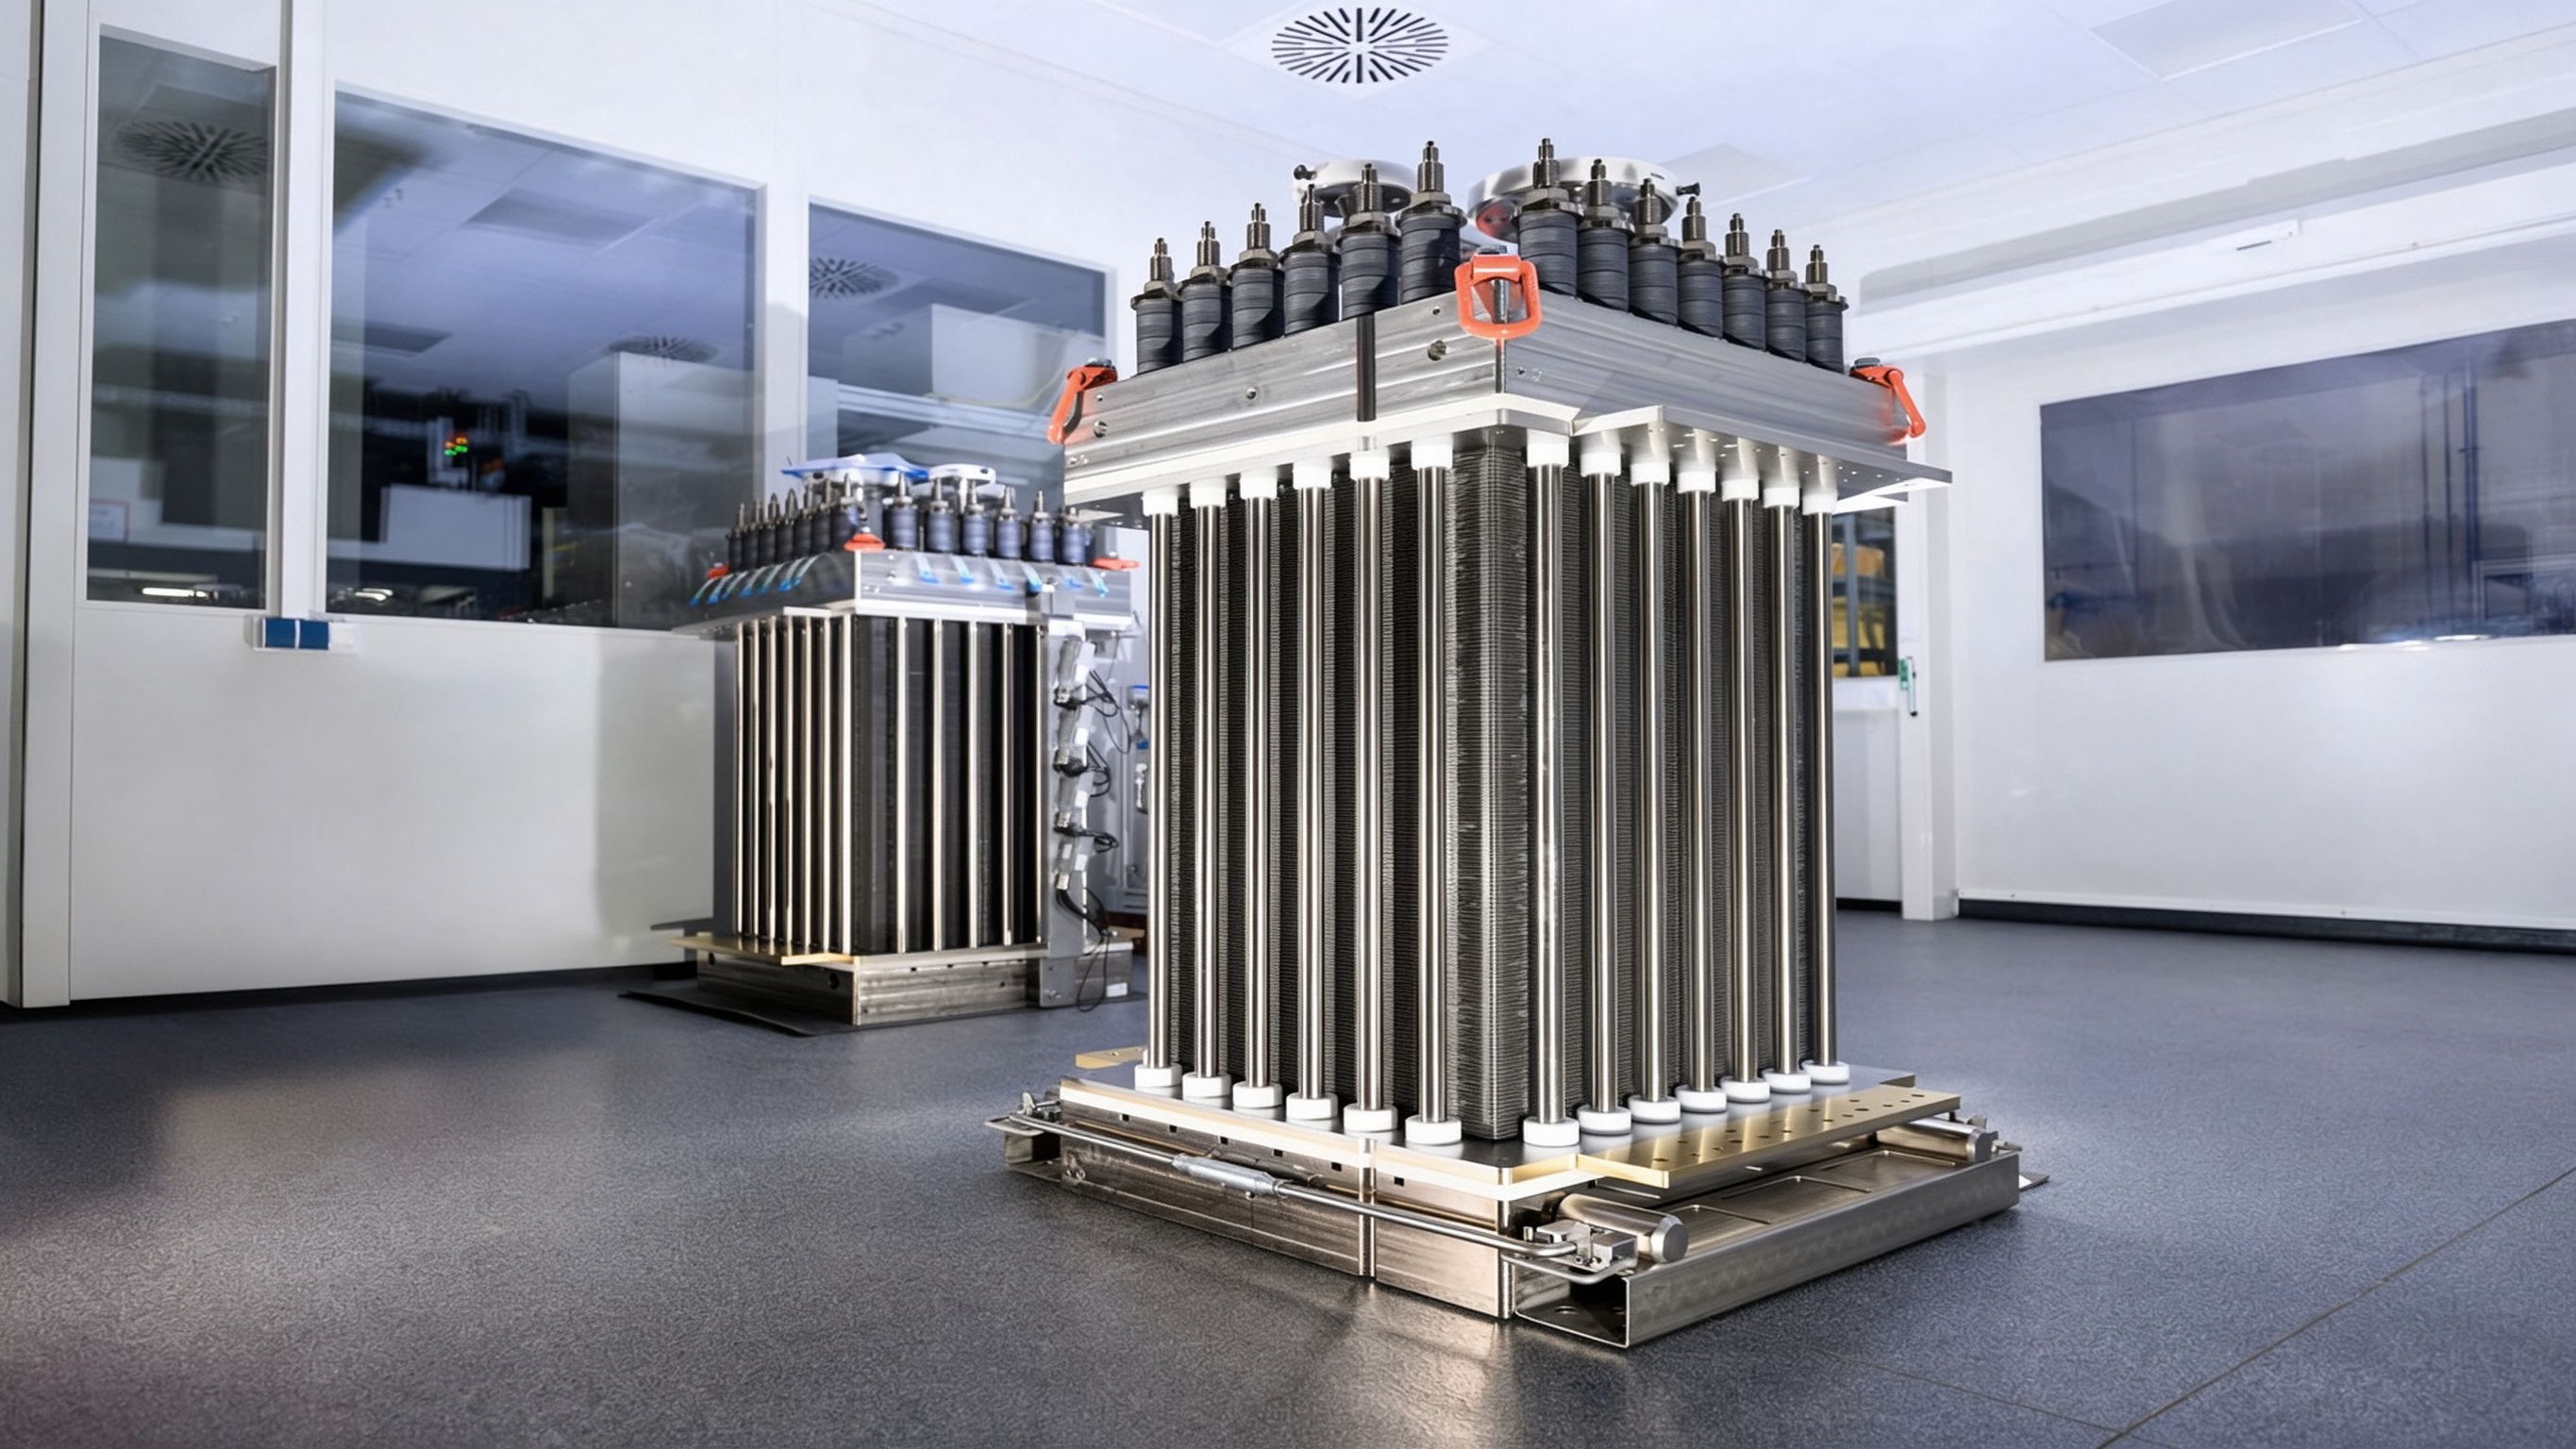
Das bestimmende elektrische Merkmal des Elektrolyseur-DC-Zubringers ist, dass die Stapelspannung niedrig liegt, während die Leistung je Array groß ist. Kleine Demonstrationsstapel laufen bei wenigen Dutzend Volt; MW-Klasse-Alkali-Module liegen grob in der 100–350-V-DC-Klasse. Eine veröffentlichte Modularisierungsstudie großer Alkaliasysteme beschreibt einen generischen Stapelbus bei 335 V DC und 3410 A/m² Stromdichte mit 60 kg/h Wasserstoff-Erzeugung (RSC Sustainable Energy & Fuels, 2024). Leistung ist Spannung mal Strom, also gilt bei fester Leistung: je niedriger die Busspannung, desto höher der Strom, den die Leiter führen müssen.
Anschauliche Rechnung, um die Größenordnung zu zeigen, nicht um zu bemessen: 1 MW bei 335 V DC sind etwa 3,0 kA; dasselbe 1 MW bei 150 V DC sind etwa 6,7 kA. Ein 10-MW-Array, auf mehrere Stapel verteilt, stellt also nicht eine einzelne 10-kA-Schiene in die Halle, sondern mehrere Zweige im 2–7-kA-Bereich parallel von einem gemeinsamen Hauptbus ab. Die tatsächliche Stapelspannung und der Stapelstrom stammen aus dem Datenblatt des Stapelherstellers und dem Projekteinlinienschaltplan; die Zahlen hier sind Größenordnungsbänder für die Leiter-Klassenbetrachtung.
Der Kupferquerschnitt wird aus der Dauererwärmung gewählt, nicht aus einer festen Ampere-Pro-Quadratmillimeter-Tabelle, die man einem Schaltgerätekatalog entnimmt. Umgebungstemperatur, erzwungene oder natürliche Luftbewegung, ob Schienen in Lagen gestapelt sind, und nahe Wärme des Gleichrichtertransformators verstellen den zulässigen Strom. Die Werkstoffwahl selbst verdient einen projektbezogenen Vergleich: Kupfer punktet bei Widerstand, Verbindungsstabilität und Ermüdung; Aluminium punktet bei Gewicht und Rohstoffpreis, bringt aber höheren Widerstand und anspruchsvollere Bimetall-Verbindungen. Unser Vergleich Kupfer gegen Aluminium bei Sammelschienen legt diese Abwägung vertieft dar.
Die gleiche niedrigspannige, hochstromige DC-Physik erscheint in einer anderen Last 2026: dem Megawatt-Laden für schwere Lkw, Hafen- und Bergbauflotten. Dort landen die Schienen in Ladegeräten und Hochleistungsschränken; die Lehren zu Erwärmung, Teilung und Schwingung überschneiden sich, weshalb wir unseren Beitrag zur Megawatt-Ladesystem-Sammelschiene beim Vergleich der Leiterklassen querverweisen.
Die nachstehende Tabelle gängige Elektrolyseur-Skid-Größen in Leiterklassen ein. Spannungen und Ströme sind anschauliche Bänder aus veröffentlichter Stapel- und Systemliteratur; endgültiger Querschnitt, Lagenzahl und Erwärmungsaufschlag ergeben sich aus der elektrischen Planung des Projekts und dem Erwärmungsprüfbericht der Schiene. Die rechte Spalte ist als Umgebungseinstiegspunkt zu verstehen, nicht als fertiges Schutzschema.
| Stapel-/Arrayleistung | typische DC-Busspannung | DC-Strom (ca.) | typische Leiterkonstruktion | Umgebungsmaßnahme |
|---|---|---|---|---|
| 0,5–1 MW-Modul | 60–150 V | 4–8 kA je Abzweig | 2–4 parallele Kupferplatten je Pol, kantenisoliert | gelüftete Stapelhalle; Zinn- oder Nickelbeschichtung auf freiliegendem Kupfer |
| 1–2 MW-Alkali-Stapel | 150–300 V | 3–7 kA je Stapel | gestapelte Flachkupferschienen oder dünnes Laminat, 1–3 Lagen | Alkali-Nebelzone: abgedichtete Folie plus Beschichtung, beschichtete Nicht-Kontaktflächen |
| 5–10 MW-Array-Hauptbus | 250–350 V | 15–30 kA gesamt, auf Abgänge verteilt | Hauptschiene mit parallelen Shunt-Sätzen, symmetrische Abgangsabzweige | isolierter Schienenkanal wo Abwaschung oder Austritt möglich |
| 20-MW+-Hub-Haupt-DC-Bus | 300–350 V | 60 kA+ gesamt | gefertigte starre Sammelschienenanlage mit Dehnungsgliedern | Hallenlüftung, Bodenentwässerung, korrosionsbeständige Beschichtung, beschichtete Kontakte |
Zwei Vorbehalte folgen aus diesen Bändern. Erstens treibt der Strom je Zweig – nicht das Array-Gesamt – die Abgangsschiene; gelegentlich bemessen Ingenieure den Abgang nach dem Array-Gesamt und überbauen jeden Zweig. Zweitens erzwingt die Umgebungsspalte oft eine schwerere oder besser geschützte Schiene, als der elektrische Strom allein nahelegt: Ein 2-kA-Zweig in einem trockenen Gleichrichterraum kann blankes verzinntes Kupfer führen, während derselbe 2-kA-Zweig nahe dem Stapelkopf abgedichtete Isolierung und eine korrosionsbeständige Oberfläche braucht.
Arrays ab einigen Megawatt speisen mehrere Stapel von einem gemeinsamen DC-Bus. Jeder Zweig trägt, was seine Zweigimpedanz zulässt: Schienenwiderstand vom Gleichrichter zum Stapel, Terminal- und Steckverbinder-Kontaktwiderstand, Widerstand des flexiblen Bandstreifens sowie die eigene Spannungs-Strom-Beziehung des Stapels. Sind die Zweige nicht symmetrisch, teilt sich der Strom nicht gleichmäßig – der Zweig mit niedrigster Impedanz nimmt mehr Strom, läuft heißer, und sein Widerstand steigt mit der Temperatur, was das Ungleichgewicht verschlimmern statt selbst ausgleichen kann. In einem Mehrstapel-Array ist dies das häufigste DC-seitige Fehlermuster, das erst bei der Inbetriebnahme auffällt, nachdem die Schienen bereits verschraubt sind.
Die leiterbezogenen Gegenmaßnahmen sind im Prinzip einfach, im Layout leicht zu übersehen:
Der zulässige Ungleichgewicht zwischen Zweigen legt die Spezifikation des Stapelherstellers fest, nicht eine allgemeine Sammelschienen-Regel; der Schienenlieferant entwirft den Leiter so, dass die Zweigimpedanzunterschiede klein bleiben, die Regelung überwacht den Rest. Unser gesonderter Hinweis zur Stromteilungsgestaltung von Sammelschienen arbeitet die Impedanzabgleichmethoden vertieft auf, auch wie Parallelplatten und Terminalanordnung die Teilung beeinflussen.
Der Gleichrichterausgang ist kein reiner Gleichstrom. Eine 6-Puls-Brücke lässt Rippel beim Sechsfachen der Netzfrequenz; eine 12-Puls-Brücke senkt die Amplitude und verlagert den Rippel zu höherer Frequenz. Stapelhersteller legen Rippelspannungs- und Rippelstromgrenzen fest, die der DC-Filter – Drossel, Kondensatorbank oder beides – einhalten muss, und die Sammelschiene sitzt innerhalb dieser Filterschleife. Ihre Schleifeninduktivität ist relevant, weil die Induktivität mit den Glättungselementen zusammenwirkt, um die an den Stapelklemmen anliegende Rippelspannung zu formen, und weil hohe Induktivität in einem engen, schnell wechselnden Strompfad di/dt-Spannungsspitzen entstehen lässt, die Stapel-Elektronik und Isolierung aushalten müssen.
Die Standard-Konstruktionsantwort ist, Plus- und Minuspol eng beieinander zu halten. In einer laminierten oder gestapelten Sandwich-Schiene liegen die beiden Polleiter nur durch ein dünnes Dielektrikum getrennt; Gegenströme löschen den größten Teil des Magnetfelds, und die Schleifeninduktivität sinkt deutlich unter das, was zwei beabstandete Flachschienen erreichen. Schichtfolge, Dielektrikumsdicke und Terminalgeometrie gehen alle in dieses Ergebnis ein. Die nachstehende Abbildung zeigt die geschichtete Polanordnung niederinduktiver DC-Schienen: Leiter, Folie, Leiter, Folie, mit Klemmen am gleichen Ende herausgeführt, damit die Stromschleife kurz bleibt.
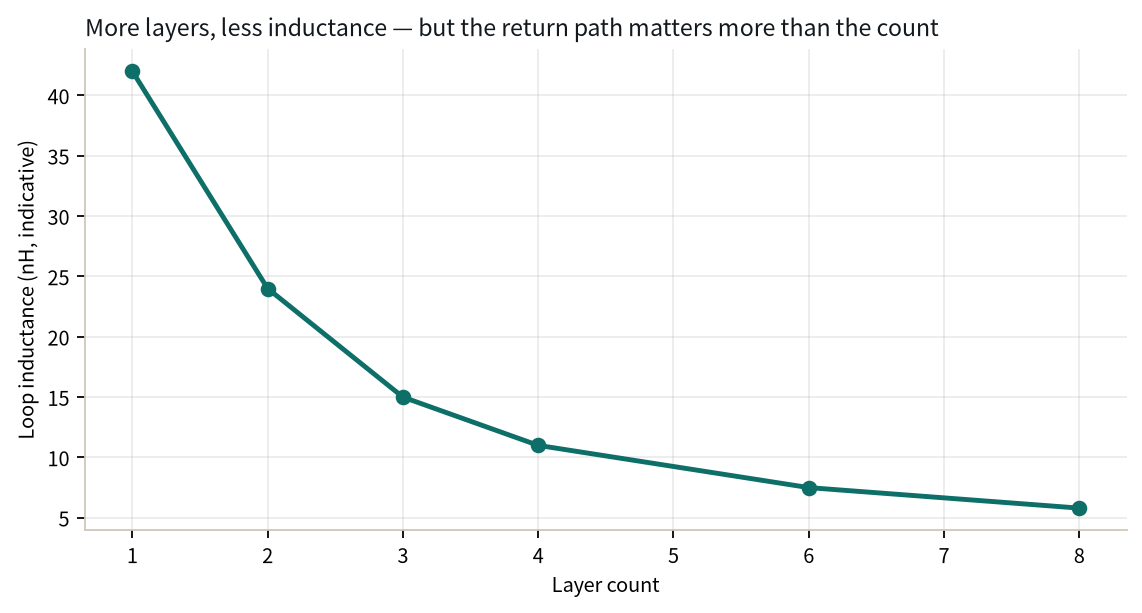
Die Induktivität ist zu messen, nicht anzunehmen. Die Schleifeninduktivität einer fertigen Schiene lässt sich mit der Impedanz- oder Pulseinsprühmethode prüfen, die der Testplan des Integrators vorsieht; unser Leitfaden zur Schleifeninduktivitäts-Messung beschreibt, was diese Messungen erfassen und wo Kontaktarten das Ergebnis verzerren. Halten Sie die Rolle der Schiene im Verhältnis: Glättungsdrossel und Filterbank werden vom Systemintegrator für den Rippelgrenzwert des Stapels bemessen; die Aufgabe der Sammelschiene ist nicht, einen zu kleinen Filter auszugleichen, sondern möglichst wenig Streuinduktivität und Schleifenfläche beizutragen.
Alkali-Elektrolyseure arbeiten mit konzentrierter Kalilauge (KOH); PEM-Systeme sind stapelseitig sauer, teilen aber dennoch eine feuchte Werksumgebung. Am Zellkopf tragen Wasserstoff- und Sauerstoffabgas mitgerissene Elektrolyttröpfchen, und Entlüftung, Dichtungsunvollkommenheiten und routinemäßige Probeentnahmen können Alkalinebel und Kondensat auf nahegelegenen Leitern hinterlassen. Die Atmosphäre um die Stapelreihe ist feucht, alkalisch und chemisch aktiv, was blankes Kupfer nicht unbegrenzt verträgt: Kupfer reagiert mit Alkali und Sauerstoff zu Oxid- und Carbonat-Patina, Kontaktflächen steigen im Widerstand, und Materialabtrag bedroht schließlich die Verbindung.
Der Leiter-Schutz in dieser Zone ist mehrlagig aufgebaut, abgestimmt darauf, wie jede Fläche tatsächlich exponiert ist:
Ungleichmetallische Verbindungen verdienen einen eigenen Hinweis. Kupfer-Aluminium-Übergänge in einer korrosiven Feuchtumgebung bilden ein galvanisches Paar, sofern sie nicht über beschichtete Bimetall-Klemmen oder ordnungsgemäß abgedichtete Übergangsstücke hergestellt werden; blanke geschraubte Cu-Al-Verbindungen sind ein wiederkehrender Ausfallpunkt in feuchten Werken. Beschichtungsdicke, Haftung und Korrosionsannahme werden gegen den Typprüfbericht und die Spezifikation des Projekts verifiziert, nicht gegen eine allgemeine Angabe; unser Leitfaden zu Beschichtung und Korrosion von Sammelschienen behandelt Oberflächenwahl und Alterungsprüfungen vertieft.
Das Isolierungsproblem in einer Elektrolyseurhalle ist keine Hochspannungsfrage im klassischen Sinne; es ist ein feuchtes, verschmutztes Oberflächenproblem. Auf Isolierung abgelagerter Alkalirückstand ist hygroskopisch: Er zieht Feuchte an, bildet einen schwach leitfähigen Film, und dieser Film kann Oberflächenstrom zwischen Polen oder vom Pol zur Erde führen. Kondensation verschärft das – wenn eine kalte Schiene beim Anfahren warm wird oder warme feuchte Hallenluft auf eine kühlere Oberfläche trifft, sammeln sich Tröpfchen an Kanten und Isolatorrippen. Oberflächen-Kriechwege bilden sich dann entlang der isolierten Fläche, auch wo der Luftabstand zwischen den Leitern komfortabel groß ist.
Die Isolierungskoordination trennt hier zwei Ideen, die Ingenieure oft vermischen. Luftstrecke ist der Abstand durch die Luft zwischen spannungsführenden Teilen; Kriechstrecke ist der Abstand entlang der Isolieroberfläche. In einer feuchten, rückstandsgefährdeten Halle legt die Kriechstrecke üblicherweise vor der Luftstrecke das Limit fest. Praktische Antworten sind eine größere Kriechstrecken-Basis als bei einem trockenen Schaltanlagenbau, kantenabgedichtetes Dielektrikum an folienumwickelten Schienen, gerippte oder genutete Isolatoren, die den Oberflächenpfad unterbrechen, sowie Entwässerungsneigungen, damit Wasser auf horizontalen Schienenköpfen nicht steht.
Die Folienwahl – PET, Aramidpapier nach Nomex-Art, Epoxid-Pulver oder beschichteter Wickel – folgt der Betriebstemperatur, der chemischen Exposition und der geforderten Kriechstromfestigkeit, und das fertige Isoliersystem wird durch die im Projektstandard festgelegten Dielektrikums- und Feuchteprüfungen abgenommen. Abstände und Verschmutzungsgrade nennt jene Spezifikation und der Typprüfbericht, nicht eine Faustregel. Unser Hinweis zur Kriech- und Luftstreckengestaltung geht durch, wie Oberflächenpfade und Verschmutzungsbedingungen auf die Isolatorgeometrie abgebildet werden.
Die Sammelschienen-Planung in einem Elektrolyseur-Array beginnt als Layout-Problem. Die Gleichrichterreihe steht typisch an einer Wand, die Stapel in Reihen quer durch die Halle; der Haupt-DC-Bus verläuft senkrecht zu den Stapelreihen, mit Abgängen zu jeder Einheit. Diese Grundanordnung entscheidet, wie lang jeder Zubringer wird, wie symmetrisch die Zweige sein können und wie nahe das spannungsführende Kupfer an Elektrolytfässern, Befüllstellen und Abgasrohren sitzt. Layoutänderungen nach Schienenfertigung sind teuer, weil jede Zweiglänge und Terminalposition ins Kupfer geschnitten ist.
Der Wartungszugang muss entworfen sein, darf nicht Restflächen überlassen bleiben, die zufällig frei bleiben. Der Stapelwechsel erfordert das Herausheben der Einheit, sodass Schiene und Halterungen den Entnahmeweg freihalten müssen; Klemmenbolzen brauchen Werkzeugzugang von der Seite, und Zweigschienen sollten erreichbar sein, ohne den Hauptbus zu zerlegen. Der Arbeitsabstand um spannungsführende DC-Teile folgt der elektrischen Sicherheitsordnung des Standorts, mit Trennung zwischen Plus- und Minusleitungen sowie zwischen der DC-Schiene und den AC-Hilfsanlagen.
Die Lüftung hat Doppelfunktion: Sie führt Wasserstoff und Sauerstoff von Leckstellen ab und hält Nebel und Kondensat davon ab, sich auf Leitern abzusetzen, setzt aber auch die Umgebungstemperatur fest, gegen die die Schiene deraten muss. Wo Elektrolytlagerung und Befüllstationen sich die Halle teilen, wird der DC-Bus von ihnen weg und nicht daneben geführt. Wärmebewegung zwischen festen Halterungen nimmt das Layout durch Dehnungsglieder oder flexible Bänder am Stapelende auf, damit die Schiene beim Heizen und Kühlen im Betriebszyklus nicht auf die Klemmen drückt.
Die Leiterwahl ist nicht automatisch eine Schiene. Kabel gewinnen dort, wo der Lauf lang, das Layout vorläufig oder noch im Wandel ist, oder das Werk gemietet und für einen Umzug vorgesehen ist; sie sind auch die leichtere Antwort, wenn ein Ersatzzubringer als lose Trommel vorgehalten werden muss. Doch auf dem kA-pro-Zweig-Niveau, das Elektrolyseur-Stapel ziehen, werden Kabelpakete schwer handhabbar: mehrere schwere Parallelkabel je Pol, große Verschraubungen und Ösen, eine Gruppen-Derating, die die Stromtragfähigkeit jedes Kabels senkt, sowie dasselbe Teilungsproblem wie parallele Zweige, nun multipliziert über Dutzende Leiter.
Starre oder laminierte Schienen gewinnen auf kurzen, festen Läufen in der Halle: hohe Stromtragfähigkeit je Volumen, vorhersagbare Impedanz und Teilung, niedrige Schleifeninduktivität, eine wiederholbare Baugruppe über gleiche Skids. Sie passen auch zu Arrays, die als Flotte abgestimmter Stapel gebaut sind, wo jeder Zweig elektrisch identisch aussehen soll. Der übliche Kompromiss ist ein Hybrid: starre Schiene oder Schienenkanal führt die festen Haupt- und Zubringerwege, ein kurzes flexibles Kupferband oder ein Kabelschwanz überbrückt die letzten hundert Millimeter zur Stapelklemme und nimmt Versatz und Schwingung auf, ohne den Stapelflansch zu belasten.
Wo Aluminiumleiter aus Gewichts- oder Rohstofferwägungen geprüft werden, greifen die früher beschriebenen Verbindungs- und Korrosions-Nachteile in der feuchten Alkali-Zone stärker; der Kupfer-Aluminium-Vergleich bleibt eine projektbezogene Entscheidung, sobald Strom, Umgebung und Wartungsphilosophie bekannt sind. Kabelkanal und umschlossener Schienenkanal werden dann zum Schutz gewählt, wo die Schiene Laufwege oder Abwaschzonen kreuzt, nicht als die primäre Leiterform.
Sammelschienen für ein Elektrolyseur-Array kommen als vormontierte Teil-Arrays an: Hauptabschnitte, Abgänge, beschichtete Klemmen und oft schon die flexiblen Bänder eingebaut. Vor Ort sind die ersten Prüfungen Eingangszustandsprüfungen, keine Drehmomentprüfungen: Schienengeradheit, Beschichtungs- und Folienintegrität, Klemmenreinheit sowie Transportsachschäden an Kantendichtungen. Beschichtete oder verzinnte Flächen, die beim Handling zerkratzt wurden, sind nach dem dokumentierten Oberflächenverfahren zu reparieren, nicht mit Feldlack auszubessern.
Schraubverbindungen folgen einer definierten Anzugsreihenfolge und einem aufgezeichneten Anzugsplan; der Kontaktwiderstand wird nach der Montage gemessen, wo der Abnahmeplan es fordert, und Isolationswiderstand sowie Dielektrikumsprüfung werden wiederholt, nachdem die Schiene eingebaut ist, weil die Feldmontage einen Folieneingang oder einen metallischen Kurzschluss einbringen kann, den Werksuntersuchungen nicht sahen. Das flexible Glied am Stapelende nimmt die Resttoleranz auf: Stapelklemmen-Ausrichtung, Rahmensetzung und Wärmebewegung landen auf diesem Band statt auf einer starren Schiene, die gegen den Stapelflansch drückt.
Die Wärmedehnung ist zwischen festen Punkten zu budgetieren. Kupfer dehnt sich in der Größenordnung von 16–17 µm je Meter je Kelvin aus; eine bei Winterumgebung eingebaute Schiene, die im Sommerbetrieb heiß läuft, bewegt sich über einen mehr Meter langen Lauf um mehrere Millimeter. Dehnungsglieder, Gleitstützen oder flexible Abschnitte nehmen diese Bewegung auf, feste Klemmen sind so positioniert, dass sie die Schiene nicht an beiden Enden festlegen. Feldzuschnitt, Nachbohren oder Neubeschichten vor Ort gelten nicht als zulässige Änderung; ein geänderter Schienenabschnitt wird nach dem Zeichnungssteuerungsverfahren gefertigt und ersetzt, die Abnahmeunterlagen werden passend nachgeführt.
Wir sind die Rizhao Shanyuan Electronic Components Co., Ltd. mit Sitz in Wulian, Rizhao, Shandong, fertigen seit März 2012 laminierte Kupfersammelschienen in einem rund 17.200 m² großen Werk und exportieren in mehr als 20 Länder. Für Elektrolyseur- und Grünwasserstoff-DC-Zubringer fallen die Leiter-Baugruppen unserer Linie typisch in die nachstehenden Gruppen.
Dies sind Leiter-Baugruppen zum Einbau durch Schaltgeräte- und Skid-Bauer; wir liefern keine zertifizierten Gleichrichter- oder Elektrolyseursysteme. Schwere starre DC-Schienenbaugruppen tragen einen Probepreis ab US$47–98 auf der Produktseite für kundenspezifische Kupferschienen; die Serienpreisgabe erfolgt gegen die freigegebene Zeichnung, die Auftragsmenge wird projektweise vereinbart und nicht vorab festgelegt. Fertigungssteuerung, Beschichtungs- und Isolierungsverifikation sowie Prüfunterlagen beschreibt die Qualitätsseite.
Wenn Ihr Elektrolyseur-Array im Einlinien- oder Layoutstadium ist, senden Sie Stapelzahl, Stapelspannung und -strom je Stapel, Umgebungs- und Nebelzonen-Annahmen sowie die Abgangs-Routing-Skizze über die Kontaktseite; wir antworten mit einem vorgeschlagenen Querschnitt, einer Lagenzahl und einem Erwärmungsabschätzung statt einer allgemeinen Katalogbemessung.
Bevor eine Sammelschienen-RFQ herausgeht, sollte das Projekt die nachstehenden Punkte beantwortet haben. Sie spiegeln die Abschnitte oben; eine fehlende Antwort bedeutet meist, dass die Schiene gegen Annahmen bemessen wird, die bei der Inbetriebnahme scheitern.
Wenn es darum geht, einen gegebenen Bedingungssatz auf eine Schienenkonstruktion abzubilden – Stromklasse, Lagenzahl, Oberfläche und Route –, gibt unser Leitfaden zur Sammelschienen-Entscheidungsmatrix das Sieben-Dimensionen-Gerüst für die Wahl der richtigen Bauart, getrennt von Lieferantenauswahl und Angebotsvergleich.
Die industrielle Prozesswärme verabschiedet sich 2026 vom Gas, getrieben von einer EU-ETS-
Artikel lesen
Die EU hat bis 2030 584 Milliarden Euro für Netze zugesagt, doch Sammelschienenbestellunge
Artikel lesen
Wei Chen ist Spezialist für Dielektrik und Isolierung bei SHANYUAN mit 12 Jahren Erfahrung in Isolationssystemen für laminierte Stromschienen. Seine Arbeit umfasst PET-, Nomex- und Epoxidpulver-Isolierung, Kriechstrecken- und Luftstrecken-Bemessung sowie teilentladungsorientierte Isolationskoordinat
Senden Sie Stromprofil, Spannungsklasse und Anschlusstypen – unsere Ingenieure antworten innerhalb eines Werktags.
