Un cuadro de 4.000 A construido según UL 891 y un conjunto de 4.000 A construido según IEC 61439-2 pueden verse idénticos sobre un palé y comportarse de forma radicalmente distinta ante un defecto de 65 kA. La diferencia es la documentación, y empieza en la barra. Este artículo recorre los documentos UL que rigen un cuadro estadounidense, las cláusulas del NEC que deciden si la corriente del conjunto se mantiene, lo que un defecto de 100 kA hace mecánicamente a una barra, y los ocho puntos que deben quedar cerrados antes de cotizar una barra con destino a Estados Unidos.
Un cuadro de 4.000 A construido según UL 891 y un conjunto de 4.000 A construido según IEC 61439-2 pueden verse idénticos sobre un palé y comportarse de forma radicalmente distinta ante un defecto de 65 kA. La diferencia es la documentación, y empieza en la barra. Este artículo recorre los documentos UL que rigen un cuadro estadounidense, las cláusulas del NEC que deciden si la corriente del conjunto se mantiene, lo que un defecto de 100 kA hace mecánicamente a una barra, y los ocho puntos que deben quedar cerrados antes de cotizar una barra con destino a Estados Unidos.
Esta página es una página de datos anual continuo: la edición de 2026, actualizada una vez al año a medida que se publican nuevos datos de mercado.
Un fabricante europeo de cuadros y uno estadounidense pueden estar mirando ambos un cuadro de baja tensión de 4.000 A con barras de cobre estañadas, y seguirán diseñando dos productos distintos. La razón no es patriótica. Es que ambos mercados certifican el conjunto frente a documentos diferentes, y esos documentos no coinciden en quién asume la corriente de cortocircuito, en la temperatura ambiente a la que se refiere la intensidad admisible, ni en el aumento de temperatura que se permite en una unión.
En el mundo IEC, la norma IEC 61439-1 y la 61439-2 tratan el conjunto como una unidad ensayada de tipo: la intensidad de la barra se verifica mediante un ensayo de aumento de temperatura sobre la disposición real, y la corriente de cortocircuito soportada se verifica por ensayo o por cálculo frente a la corriente del propio conjunto. En el mundo estadounidense, la norma UL 891 cubre los cuadros de distribución, la UL 857 los sistemas de barras cerradas (busways), la UL 67 los paneles (panelboards) y la UL 508A los paneles de control industrial. Cada una tiene su propia tabla de aumento de temperatura, su propio programa de ensayo de cortocircuito y sus propias reglas de marcado.
La consecuencia práctica para un comprador en Texas u Ohio es que la barra que era perfectamente adecuada en un conjunto IEC 61439 puede necesitar una talla mayor, o que una unión necesite un tornillo distinto, o que el conjunto necesite una SCCR superior a la suma de sus interruptores. Equivocarse no se manifiesta en la puesta en marcha. Se manifiesta en la primera inspección, o en el primer defecto.
Para un proveedor de barra laminada o de cobre macizo, esto importa comercialmente: el paquete de planos de un cuadro estadounidense suele especificar sección del conductor, recubrimiento, perforación y pares de apriete derivados de las tablas UL, no de las tablas IEC. Cotizar contra la tabla equivocada es como un cargamento de barras de aspecto correcto sea rechazado en la inspección de recepción. Un trabajo previo sobre normativas regionales para sistemas de barras expone el mapa documental; este artículo trata de lo que los documentos estadounidenses exigen realmente a la propia barra.
La norma UL 891 aplica a los cuadros de frente muerto (dead-front) con intensidad asignada de hasta 6.000 A y 600 V, y es el documento que rige la mayoría de los cuadros de acometida y distribución en edificios comerciales. Define límites de aumento de temperatura por componente, exige ensayos de cortocircuito de la barra y las conexiones a la corriente del conjunto, y requiere una etiqueta con la corriente de cortocircuito asignada en el equipo. La barra no se ensaya aislada; se ensaya dentro de una envolvente representativa con interruptores representativos instalados.
La norma UL 857 aplica a los sistemas de barras cerradas, esos canales construidos en fábrica que transportan energía por encima de una sala de datos o a lo largo de una línea de máquinas. Su régimen de ensayos se centra en el sistema como conjunto: envolvente, aisladores, uniones y piezas de extremo. Una barra laminada que se comporta perfectamente como componente puede aún así fallar un ensayo de busway si la tornillería de la unión permite movimiento bajo defecto.
La norma UL 67 aplica a los paneles (panelboards) y es la razón por la que un panel de 42 circuitos con barra de 225 A no es simplemente un cuadro pequeño. La tabla de aumento de temperatura y el ensayo de cortocircuito están dimensionados para la construcción del panel, y la barra suele ser una barra conformada, no un apilado laminado plano.
La norma UL 508A es la que rige la mayoría de los paneles de control industrial, y es la que más frecuentemente sorprende a los exportadores. Un panel 508A puede usar una barra con una corriente de cortocircuito asignada basada en la combinación ensayada por el fabricante, y la SCCR del panel queda limitada por el componente más débil del circuito de potencia, incluida la barra, el terminal y el bloque de bornes. Un interruptor de alta SCCR no eleva por sí solo la corriente del panel.
Existe además la norma UL 1558 para aparamenta de baja tensión con interruptores automáticos en envolvente metálica, que es el equipo utilizado en instalaciones industriales de mayor tamaño y en instalaciones cercanas a empresas de servicios. Si está cotizando una barra para una fila de aparamenta en una subestación o una planta grande, la norma que rige es a menudo la UL 1558 y no la UL 891, y los ensayos de cortocircuito son más severos.
El malentendido más común en trabajo de baja tensión estadounidense es que la corriente de cortocircuito asignada pertenece al interruptor. No es así. La corriente que el inspector lee de la etiqueta es la del conjunto, y la del conjunto es la corriente más baja de todo el camino de corriente en las condiciones ensayadas.
El artículo NEC 110.10 exige que la corriente de cortocircuito del equipo sea adecuada para la corriente de defecto disponible en el punto de instalación. El artículo NEC 240.86 permite entonces las corrientes en serie (series ratings), en las que un dispositivo limitador de corriente aguas arriba protege a uno aguas abajo de menor corriente, pero solo bajo condiciones definidas y solo si la combinación está ensayada y marcada. Para un proveedor de barras, la relevancia es directa: si un fabricante de cuadros depende de un series rating para conseguir una etiqueta de 65 kA en una envolvente de 22 kA, la barra y sus uniones deben seguir formando parte de la combinación ensayada. Barras fabricadas según un plano con distinta separación entre taladros, distinto diámetro de tornillo o distinto recubrimiento que la muestra ensayada no son la combinación ensayada.
Aquí es donde la inspección de primera pieza y un proceso de plano bloqueado se amortizan por sí solos. Cuando un cliente estadounidense pregunta si su barra puede sustituir la de un conjunto certificado, la respuesta honesta es que la certificación del conjunto pertenece al cliente y la sustitución solo está permitida dentro de la documentación controlada del propio fabricante. Los proveedores que entienden esa respuesta mantienen a sus clientes fuera de problemas, y evitan también prometer a la ligera una cifra de SCCR que no pueden sostener.
Los niveles de corriente de defecto explican por qué esto importa más en 2026 que en 2016. Las redes urbanas densas y los campus de centros de datos ven cada vez más a menudo 50–100 kA disponibles en la acometida, y los niveles de defecto de las empresas suministradoras suben a medida que se añade más generación basada en inversores con baja impedancia contador adentro. Un conjunto de 22 kA en un lugar de 65 kA no es un problema documental; es un problema de arco eléctrico e incendio.
La intensidad admisible en régimen permanente y la corriente de cortocircuito soportada son problemas de diseño independientes que sucede que usan la misma pieza de cobre. Un defecto trifásico de 100 kA simétricos con un factor de primer pico de 2,3 produce una corriente de primer pico cercana a 230 kA, y la fuerza electromagnética entre dos barras paralelas es proporcional al cuadrado de esa corriente e inversamente proporcional a la separación.
Pongamos números. Dos barras de 40×10 mm que conducen 230 kA de pico, separadas 20 mm entre centros, ven fuerzas del orden de decenas de kilonewton por metro de longitud. La barra no falla porque se funda; falla porque el aislador de soporte se agrieta, la barra se dobla permanentemente, o la unión se abre lo suficiente para que salte un arco. Por eso el ensayo de cortocircuito es mecánico tanto como eléctrico, y por eso la perforación de los taladros y la separación entre aisladores de un plano estadounidense no son decorativas.
La estrategia de rigidización suele reducirse a tres opciones: barra más gruesa con soportes más cercanos, un apilado laminado más rígido en el plano de la fuerza, o una barrera aislante que haga también de restricción mecánica. Las tres cambian la pieza que se le pide suministrar, y las tres cambian el precio. Un proveedor que solo cotiza grosor y ancho está cotizando la mitad de una pieza.
La duración del defecto también importa. Un defecto de 100 kQ eliminado en 30 ms tiene una dosis térmica mucho menor que el mismo defecto eliminado en 300 ms, pero el pico mecánico llega en el primer semiciclo y no le importa el tiempo de eliminación. Por eso la corriente de primer pico figura por separado en las placas de características de la aparamenta, y por eso una barra que pasa un ensayo de soportabilidad de tres segundos puede aún así fallar por pico.
Para el comprador, la petición práctica es: díganos el nivel de defecto, el tiempo de eliminación, la separación entre soportes, y si el conjunto se ensayó con las barreras instaladas. Sin esos cuatro valores, una afirmación de cortocircuito es una suposición disfrazada de especificación.
La norma UL 891 establece límites de aumento de temperatura para la barra y las conexiones, en lugar de un límite único para el conjunto, y los valores difieren según el material y el tipo de conexión. El enfoque conocido de la norma IEC 61439-1 limita el aumento a 70 K para barras de cobre desnudas y da valores separados para uniones estañadas y plateadas, medidos frente a una temperatura ambiente media de 40 °C con perfil de 24 horas. Las tablas estadounidenses están estructuradas de otro modo pero convergen en la misma realidad física: una unión tiene permitido un aumento menor que la barra que conecta.
Esa asimetría es toda la historia del diseño. La intensidad admisible de la barra y el aislamiento están limitados por la temperatura superficial de la barra, mientras que una unión está limitada por la resistencia de contacto y por la fluencia del elemento de fijación bajo ciclos térmicos. Una barra de 1.000 A trabajando con un aumento de 55 K no es nada del otro mundo; una unión en esa misma barra trabajando a 75 K es una tarea de mantenimiento.
Cálculos que vale la pena llevar en la cabeza. Primero, la pérdida resistiva escala con el cuadrado de la corriente, así que una sobrecarga del 10 % añade un 21 % a la entrada de calor y unos 10 K al aumento superficial en convección natural. Segundo, a 1.000 A una unión que mide 10 µΩ disipa 10 W, y 10 W concentrados en unos pocos centímetros cuadrados son la diferencia entre un aumento local de 40 K y uno de 80 K.
Por eso la especificación del recubrimiento en un plano estadounidense suele ser estaño sobre cobre, con una barrera de níquel allí donde la unión trabaja caliente o donde el ambiente es húmedo y azufrado. Estaño a 6–12 µm sobre una barrera de níquel de 1–3 µm es la respuesta industrial habitual, y es también por lo que la inspección de recepción debe incluir una medida de espesor de recubrimiento en una muestra, no solo una comprobación visual. La metalurgia de esa unión se trata con más profundidad en el artículo sobre recubrimiento y comportamiento frente a corrosión de uniones de barras.
Un cuadro estadounidense se dimensiona a una temperatura ambiente de 40 °C, pero la sala en la que se sitúa suele estar a 35 °C con un punto caliente de 45 °C en la parte alta de la fila. La reducción por altitud empieza por encima de 2.000 m y se olvida con frecuencia en proyectos en estados montañosos. El tipo de envolvente cambia la transferencia de calor: una envolvente ventilada NEMA 1 no se comporta en absoluto como una caja de acero inoxidable sellada NEMA 4X, y una caja sellada a pleno sol puede trabajar 15 K por encima de la sala.
El método de corrección importa más que el valor de corrección. Para una barra refrigerada naturalmente, el aumento superficial es aproximadamente proporcional a la potencia disipada dividida por el área expuesta, con un coeficiente de convección que depende de la orientación. Una barra vertical en una envolvente tipo chimenea se enfría mejor que una barra horizontal bajo un estante, y una barra rodeada de otras barras calientes se enfría peor que una aislada.
Allí donde el conjunto está sellado y el aire interno está mezclado, el enfoque honesto es tratar el aire interno como ambiente para la barra y dimensionar la refrigeración de la envolvente para mantener ese aire al valor de diseño. Añadir un ventilador no arregla una barra infradimensionada en dos tallas; solo traslada el fallo al ventilador.
En la práctica, una RFQ estadounidense para un cuadro de acometida suele indicar el ambiente, el tipo de envolvente, la corriente de defecto disponible y la etiqueta SCCR requerida. Si falta alguno, el movimiento correcto es preguntar, porque la respuesta cambia la sección del conductor y a veces el material. Nuestras propias tablas de referencia de intensidad admisible suponen convección natural en aire en calma y deben corregirse para la envolvente real antes de la selección.
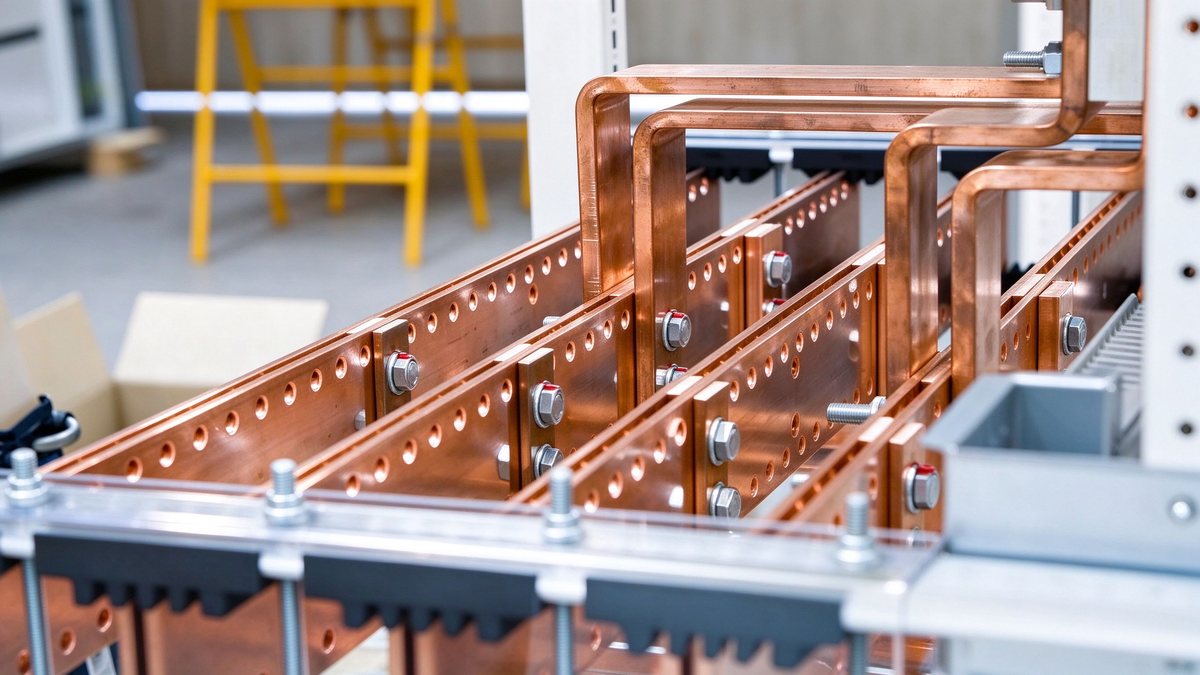
La práctica de distribución estadounidense tolera más el aluminio que la práctica europea, en gran parte porque la barra de aluminio serie 1350 es más barata por amperio a secciones grandes y porque Estados Unidos tiene una larga historia de equipos de acometida en aluminio. Esa tolerancia viene con dos condiciones que se saltan a menudo: el aluminio debe ser la aleación y temple adecuados, y la terminación debe estar prevista para aluminio.
Para barras, el grado conductor habitual es 1350-H12 o H14, con conductividad en torno al 61 % IACS, frente a aproximadamente 100–101 % IACS para el cobre C11000 ETP. Esa diferencia de conductividad significa que una barra de aluminio necesita unas 1,6 veces la sección de cobre para la misma pérdida, y la penalización de área superficial es menor que la penalización de resistencia, así que el aluminio trabaja a menudo más frío por amperio de lo que su reputación sugiere.
Los problemas están en las interfaces. El aluminio forma un óxido que es resistivo y crece rápidamente, fluye bajo carga de tornillo, y es catódico respecto al cobre, así que una unión cobre-aluminio en un entorno húmedo corroerá el aluminio. Las mitigaciones estándar son el recubrimiento de estaño sobre el aluminio, una transición bimetálica o un conector Al-Cu correctamente dimensionado, y un diseño de unión que mantenga la presión de contacto a través del ciclo térmico, habitualmente con arandelas Belleville o cónicas.
En un conjunto UL, la pregunta decisiva no es qué metal es mejor sino qué terminación permite la certificación. Una barra correcta aisladamente puede invalidar una certificación si cambia el método de conexión. Es la misma lógica que rige el diseño de conexiones de barras en general, y es la razón por la que una solicitud de sustitución debe venir siempre con el plano controlado del conjunto y no con una fotografía de la pieza vieja.
Una unión atornillada de barra conduce por el área de contacto real, que es una pequeña fracción del área de solape. Para una unión de cobre limpia, plana y estañada a carga normal de tornillo, la resistencia de contacto suele estar en el rango de pocos micro-ohmios de un solo dígito para una pareja M8; una unión que mide 20 µΩ no está ligeramente peor, es un punto caliente esperando carga.
Tres variables deciden esa cifra: acabado superficial, precarga del tornillo mantenida en el tiempo, y dureza del recubrimiento. Un acabado superficial de 3,2 µm Ra o mejor en las caras de contacto es un objetivo razonable de taller; un canto de sierra sin desbarbar crea un contacto lineal y un hueco. La precarga del tornillo es donde las arandelas cónicas o Belleville ganan su sitio: almacenan energía elástica para que la fuerza de apriete no colapse cuando el cobre se expande a 90 °C y la unión se relaja al enfriar.
Los valores de par deben venir de una tabla documentada para el elemento de fijación, la pila de arandelas y la lubricación concretas. Para tornillos M8 8.8 en zinc, secos, roscados en barra de cobre, los valores en el rango de 20–25 N·m son habituales en la práctica de aparamenta, y una unión lubricada puede apretarse menos para la misma precarga. Copiar un valor de par del plano de otro proveedor es como las uniones se sobreaprieten y se rasquen las roscas de cobre.
Cada unión debe marcarse tras el apriete. Una raya de pintura cruzando la cabeza del tornillo y la barra no cuesta nada y convierte la inspección anual en un paseo de cinco minutos en lugar de un desmontaje. Es también la defensa más barata contra la reclamación de garantía más común del sector: una unión que nunca se apretó en absoluto.
La práctica estadounidense trabaja con un conjunto de reglas de distinto que el de la norma IEC 60664-1. En EE. UU., las distancias dentro de equipo certificado se rigen generalmente por la norma por la que el equipo está certificado y por las propias tablas de distancias de UL, con equipo de 600 V que requiere típicamente alrededor de una pulgada en aire y dos pulgadas sobre superficie para partes desnudas bajo tensión, aunque los valores exactos dependen de la construcción y de si las partes están encerradas.
La cifra importa menos que el principio: un plano de barra que cambia el radio de curvatura o el desplazamiento entre fases cambia las distancias, y las distancias cambian la certificación. Por eso los planos de sustitución se rechazan por motivos que parecen triviales sobre el papel. Una reducción de 3 mm en un desplazamiento de fase es un cambio real en la distancia en aire en el extremo de la barra.
La contaminación cambia la línea de fuga efectiva. El polvo, la condensación y la niebla salina reducen todos la tensión a la que una superficie húmeda se trackinga. En una instalación costera o en una zona de lavado en una planta alimentaria, la distancia sobre superficie debe aumentarse por encima del mínimo, y el canto de la barra debe desbarbarse y recubrirse si el entorno es agresivo.
El detalle de diseño que sorprende a la gente es la barrera. Añadir una barrera aislante entre fases eleva la soportabilidad pero también atrapa calor, y en una envolvente sellada eso puede empujar la temperatura de la unión 10 K hacia arriba. La barrera y el diseño térmico deben hacerse juntos, que es la razón por la que el diseño de distancia de fuga y distancia en aire para sistemas de barras trata las distancias y la refrigeración como un solo problema y no dos.
El sistema de barras de un cuadro forma también parte del camino de defecto. El artículo NEC 250 exige el enlace equipotencial de las partes metálicas para que un defecto produzca un camino de baja impedancia a la fuente, y la impedancia de ese camino decide lo rápido que dispara el dispositivo de sobrecorriente. Un enlace de alta resistencia convierte un defecto atornillado en un defecto lento, caliente y con arco.
En la práctica, la barra de tierra es a menudo la barra menos considerada de la fila. Suele ser más pequeña, a veces de aluminio, a veces atornillada a la envolvente a través de acero pintado, y casi nunca se le comprueba la resistencia de la unión tras la instalación. Una unión de barra de tierra sobre acero pintado es una resistencia en serie con el camino de defecto, y la pintura no es conductora por muy apretado que esté el tornillo.
El remedio es directo: una barra de tierra dedicada con uniones recubiertas, arandelas star o pintura eliminada en los puntos de enlace, y una comprobación en micro-ohmios del camino de tierra en la puesta en servicio. En conjuntos que llevan una etiqueta SCCR elevada, el camino de tierra forma parte de la construcción ensayada, así que una modificación de campo que añade un terminal a un panel pintado es una modificación de la certificación.
Para el proveedor de barras, la petición suele ser modesta: una barra de tierra separada, estañada, con la misma disciplina de perforación que la barra principal. Tratarla como una ocurrencia tardía es como un circuito de potencia bien diseñado acabe con un camino de defecto pobre.
Un comprador estadounidense compra una certificación, no solo una pieza. El paquete mínimo de evidencia para un envío de barras a un conjunto certificado incluye la revisión del plano controlado, el certificado de material con número de colada para el cobre, el resultado de espesor de recubrimiento, un informe dimensional de posiciones de taladro y grosor de barra, y un registro de par para cualquier unión premontada.
Más allá de la pieza, el fabricante del conjunto necesita la evidencia del sistema de calidad del proveedor: un certificado ISO 9001 es la apuesta mínima, y un informe de inspección de primera pieza en formato estilo AS9102 se solicita cada vez más incluso para trabajo industrial. Si las barras son laminadas, el proveedor debe poder mostrar el resultado del ensayo dieléctrico sobre el apilado acabado, no solo sobre la película.
Dos documentos separan a un proveedor serio de un comerciante. El primero es un informe de espesor de recubrimiento referido a un método concreto, típicamente fluorescencia de rayos X o culombimétrico. El segundo es un plano de disposición dimensional con los valores medidos reales de diámetro de taladro, paso y grosor de barra, firmado y fechado contra la revisión del plano. Un certificado de conformidad que dice cumple plano, sin valores, no le dice nada al comprador.
Nuestro propio sistema de calidad y secuencia de inspección está construido alrededor de esos documentos porque son lo que un auditor estadounidense pide primero. La misma lógica aplica a las tolerancias de fabricación: una tolerancia que no se mide es una tolerancia que no existe.
El mercado estadounidense entró en 2026 con una escasez estructural precisamente en el equipo que un cuadro necesita. Los plazos de los grandes transformadores de potencia se han estirado hasta el rango de 120–210 semanas en encuestas industriales repetidas desde 2024, y los plazos de aparamenta y conjuntos de baja tensión los han seguido, con 40–80 semanas cotizados para muchas configuraciones. Esas cifras vienen de encuestas de compra a empresas suministradoras y contratistas y no de un solo fabricante, que es por lo que varían; la dirección no está en disputa.
Para las barras, la restricción es distinta. El cobre está disponible, y una barra fabricada es un artículo de escala semanal, no de escala anual. Lo que se ha alargado es la revisión de ingeniería y la aprobación de primera pieza, porque los fabricantes de cuadros están saturados y sus colas de ingeniería son largas. Un proveedor que puede entregar un paquete completo de planos e inspección con el primer envío quita semanas de esa cola.
La exposición al precio es sobre todo al cobre. El precio de cobre cash en el LME se ha movido en una banda ancha desde 2022, y una cotización a precio fijo sobre un paquete grande de barras sin una cláusula de índice de cobre es o bien generosa o un error. La estructura normal es un precio de fabricación más una referencia de cobre en una fecha indicada, con una banda de tolerancia. Los compradores que insisten en un precio plano para un programa de 12 meses suelen estar pagando la volatilidad en el precio base.
El contexto de mercado detrás de esas cifras está en la demanda de transformadores de red y plazos de barras, y la cara europea de la misma escasez de equipo está cubierta en el análisis de inversión en red de la UE.
Antes de emitir una cotización, ocho puntos deben quedar confirmados por escrito. Uno: norma que rige y etiqueta SCCR del conjunto, con la referencia de la combinación ensayada. Dos: corriente de defecto y tiempo de eliminación, más el requisito de primer pico. Tres: material y temple del conductor, con el sistema de recubrimiento y espesor. Cuatro: intensidad de la barra y el ambiente al que se refiere la corriente, más tipo de envolvente y altitud. Cinco: perforación, especificación del tornillo, pila de arandelas, y valor de par. Seis: separación entre fases y disposición de barreras. Siete: marcado, embalaje, y los documentos que se entregarán con cada lote. Ocho: mecanismo de índice de cobre y ventana de entrega.
Si un comprador no puede responder a los puntos uno a seis, el plano no está listo para cotizar, y un proveedor que cotiza de todos modos está cotinando una suposición. Lo más valioso que un fabricante puede hacer en esa etapa es devolver un plano marcado con los valores que faltan resaltados. Eso ralentiza una RFQ y ahorra un rechazo.
Los artículos restantes de este lote miran el mismo problema desde otros ángulos: la construcción de redes de Corea y Japón, la interfaz de conector de acoplamiento ciego que está sustituyendo a la unión atornillada en salas de datos, el camino de calificación de una segunda fuente, y la terminología entre idiomas que causa la mayoría de los malentendidos de plano entre mercados.
Los transformadores de potencia estándar se entregan en unas 128 semanas y las unidades el
Leer artículo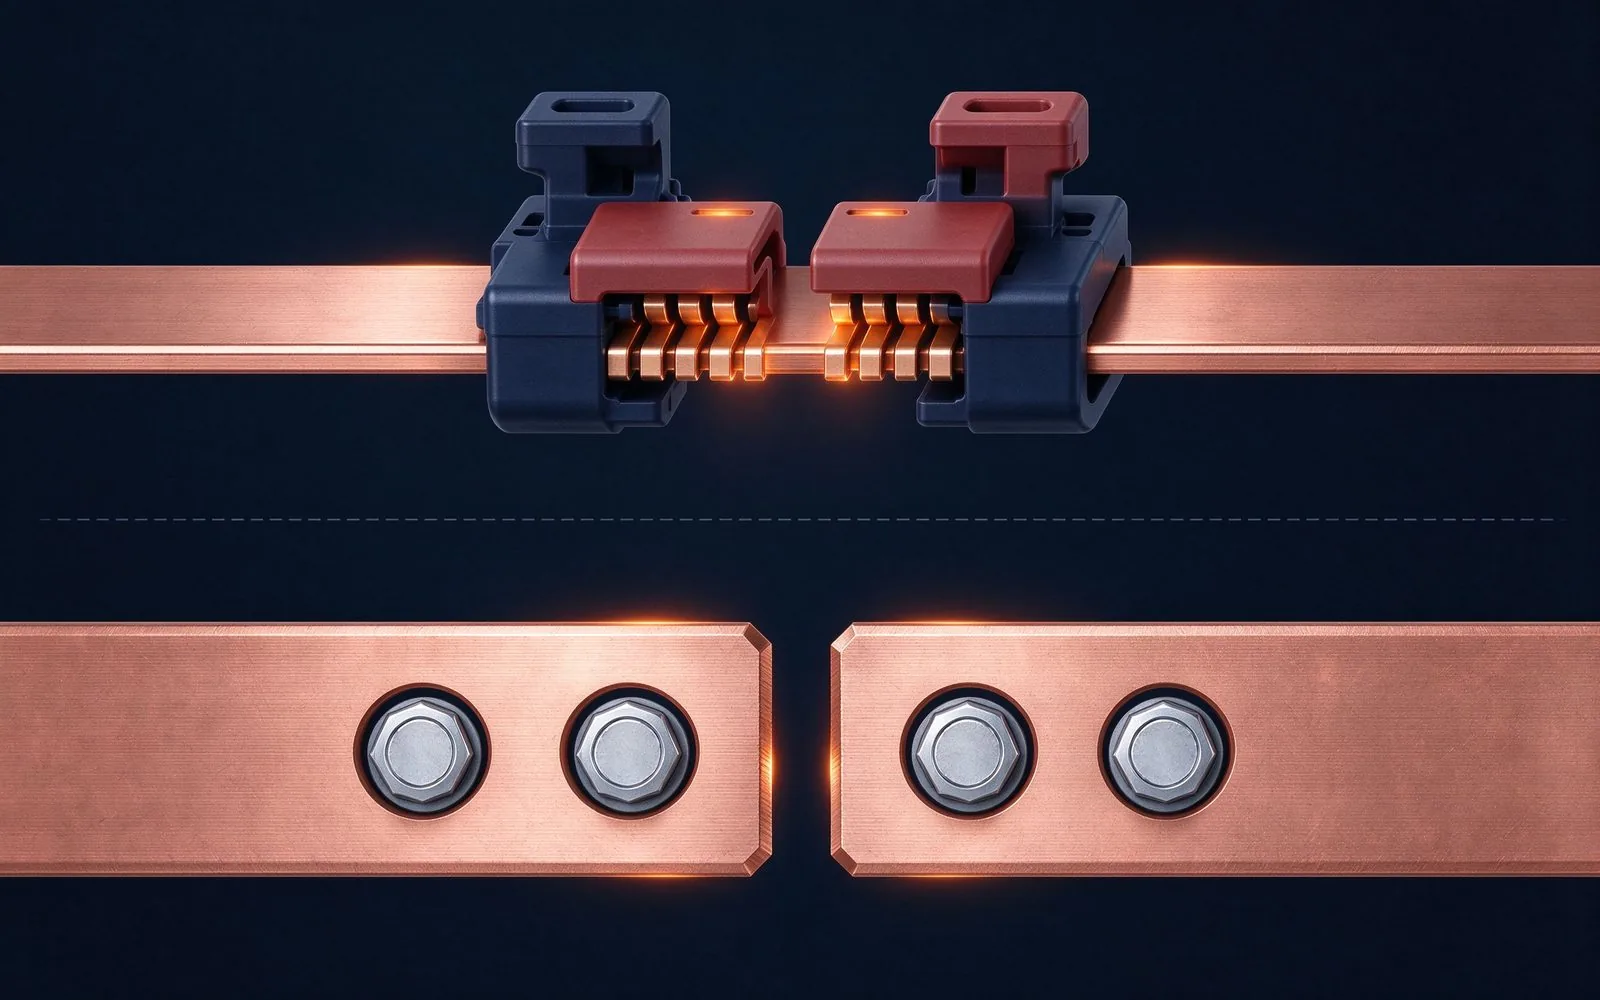
Cada selección de barras es en realidad una apuesta contra un modo de fallo. Esta guía map
Leer artículo
Daniel Richter es el ingeniero eléctrico jefe de SHANYUAN Laminated Busbars, con 15 años de experiencia en el diseño de barras colectoras laminadas y sistemas de conducción de corriente. Lidera el dimensionamiento eléctrico, el diseño de enlaces DC y la simulación térmica para convertidores, platafo
Envíe el perfil de corriente, la clase de tensión y los tipos de terminal: nuestros ingenieros responden en un día hábil.
