El almacenamiento de energía en batería a escala de red (BESS) ha pasado de proyectos piloto al despliegue de gigavatios-hora. Tanto la IRENA como BloombergNEF proyectan un crecimiento anual continuo de dos dígitos en la capacidad de almacenamiento instalada hasta 2030. Dentro de cada proyecto, la interconexión entre racks de batería, BMS, PCS y cargas auxiliares se está convirtiendo silenciosamente en el cuello de botella. En esta pieza, el equipo de ingeniería de SHANYUAN observa cómo la barra de almacenamiento de energía está evolucionando de una pieza a nivel de rack a un sistema a nivel de sitio, y qué deben planificar los OEM cuando escalan de un armario a un parque GWh.
El almacenamiento de energía en batería a escala de red (BESS) ha pasado de proyectos piloto al despliegue de gigavatios-hora. Tanto la IRENA como BloombergNEF proyectan un crecimiento anual continuo de dos dígitos en la capacidad de almacenamiento instalada hasta 2030. Dentro de cada proyecto, la interconexión entre racks de batería, BMS, PCS y cargas auxiliares se está convirtiendo silenciosamente en el cuello de botella. En esta pieza, el equipo de ingeniería de SHANYUAN observa cómo la barra de almacenamiento de energía está evolucionando de una pieza a nivel de rack a un sistema a nivel de sitio, y qué deben planificar los OEM cuando escalan de un armario a un parque GWh.
Un contenedor BESS moderno a escala de empresa contiene unas pocas docenas de módulos de batería dispuestos en strings en paralelo, con una barra DC principal que recorre el largo del armario. A escala de rack, el diseño es familiar: una única barra laminada distribuye la corriente desde los puntos de fusión del módulo a los terminales DC principales, con fusibles y contactores tomados a lo largo del camino.
En un sitio GWh, sin embargo, la arquitectura se repite. Un proyecto de 100 MWh podría consistir en 20-40 contenedores, cada uno con su propia barra de rack, todos en paralelo a una barra de recolección DC o AC a nivel de sitio. El problema no es ningún rack individual; es la interacción entre racks. Las bandejas de cable y los flexibles pesados entre contenedores se vuelven ingobernables, la resistencia de contacto se acumula en cada unión atornillada, y la energía de defecto puede propagarse por todo el sitio.
El contexto de mercado importa. Tanto las Estadísticas de Capacidad Renovable de la IRENA como la perspectiva de almacenamiento a largo plazo de BloombergNEF apuntan a un crecimiento de varios años del BESS a escala de red, impulsado por la integración renovable, los servicios de red y los mercados de capacidad. TrendForce ha rastreado de forma similar el cambio del almacenamiento C&I pequeño a proyectos de empresa de varios cientos de MWh. Para un proveedor de barras de electrónica de potencia, esto significa que la barra de rack ESS ya no es un diseño único por contenedor; es un bloque repetible que debe diseñarse una vez y desplegarse a escala.
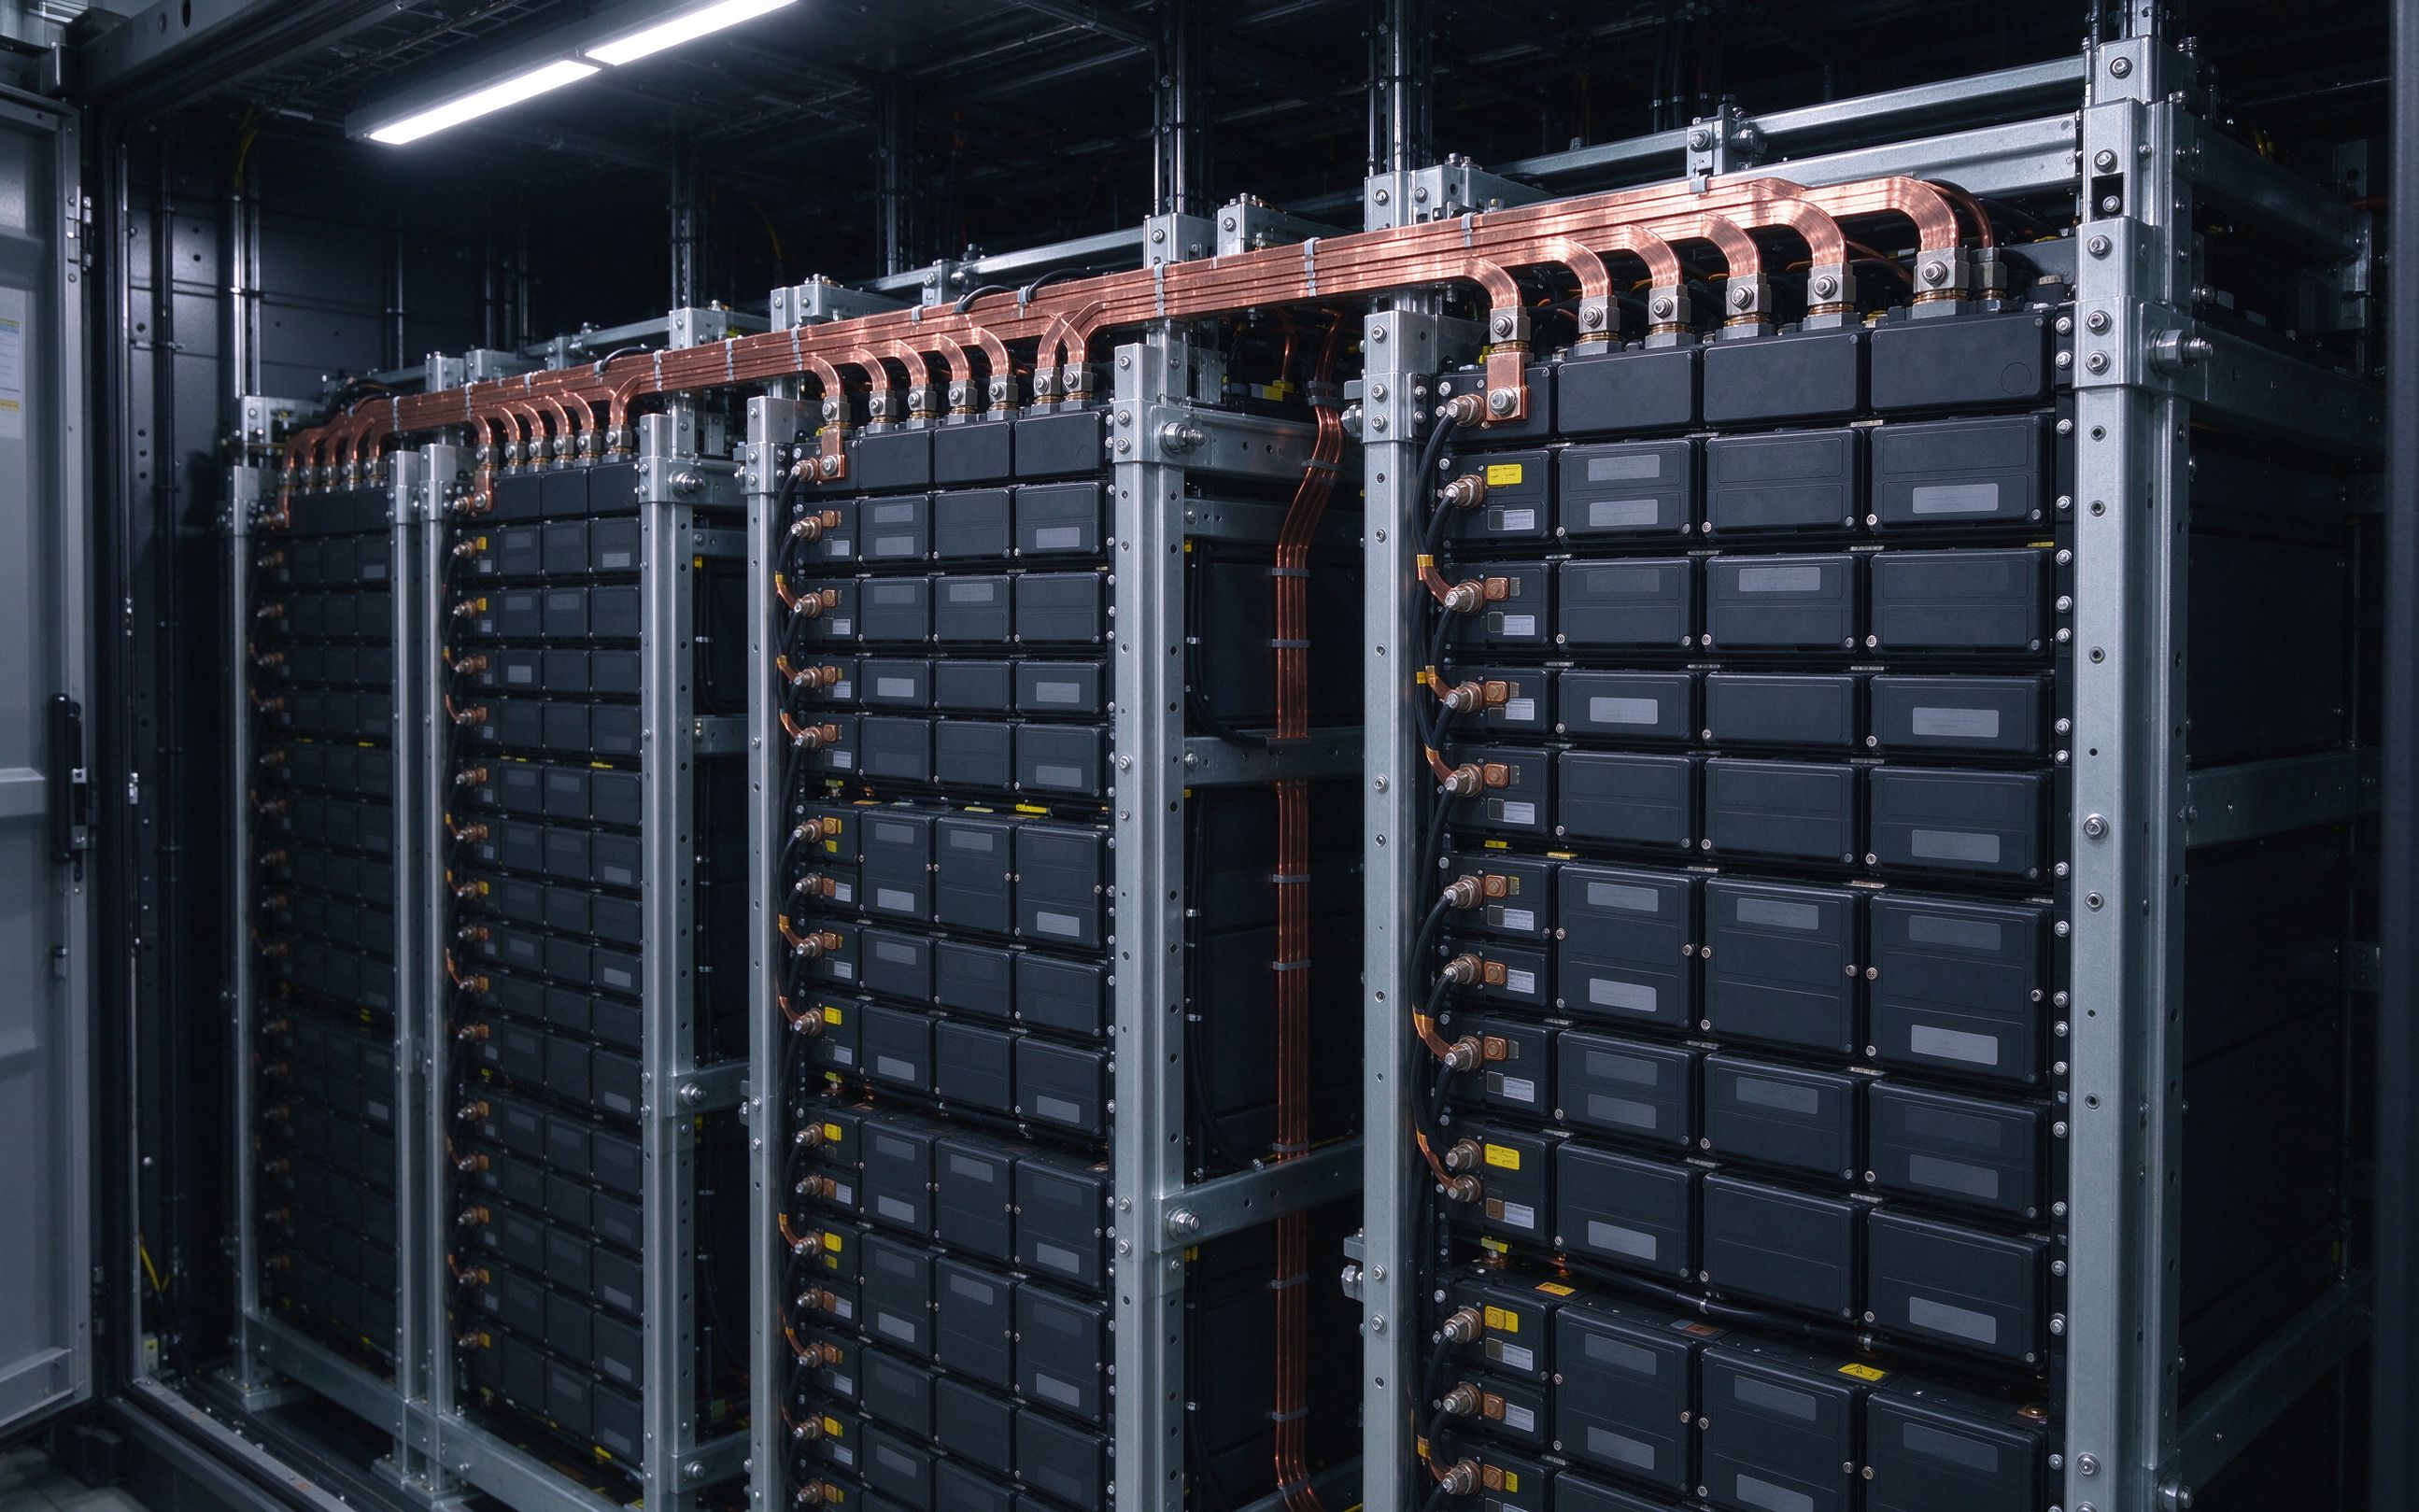
Aquí es donde un enfoque de barra laminada diseñado se extiende naturalmente del rack al contenedor y, cada vez más, al skid. Nuestra página de aplicación ESS recorre los bloques de construcción típicos.
Los BESS de contenedor único solían topearse alrededor de 1-1,5 MW de potencia DC. Para 2026, los contenedores de 5 MW y 10 MW están en la hoja de ruta de varios integradores. Las tensiones DC han pasado de 750V a 1000V y sistemas de clase 1500V. A estos niveles, la barra principal dentro de un armario conduce corrientes continuas en la gama de 800-1200 A, con corrientes de defecto de corta duración muchas veces superiores.
Los cables trenzados flexibles que estaban bien a 400 A se vuelven voluminosos, intensivos en mano de obra, y difíciles de apretar de forma consistente. Una barra laminada, por el contrario, fija la geometría una vez: las capas de cobre C11000 se punzonan, cortan a láser, apilan con dieléctrico PET o Nomex, y se laminan al vacío. Cada unión aterriza donde el diseñador pretendía, y la resistencia de contacto es repetible unidad tras unidad. Para una comparación más amplia, véase nuestra nota sobre barra frente a cable.
| Parámetro | Cables flexibles | Barra laminada |
|---|---|---|
| Corriente continua típica | Hasta ~600 A por mazo | Hasta ~1000 A por apilado |
| Mano de obra de ensamblaje por armario | Alta, tendido manual | Baja, pieza de encaje |
| Repetibilidad de la resistencia de contacto | Depende del par, riesgo de deriva | Controlada, ensayada |
| Inductancia en los lazos de conmutación | Alta, la geometría varía | Baja, capas intercaladas |
| Peso para la misma corriente | Más pesado | Más ligero, compacto |
| Recuento de SKU de repuestos | Muchas longitudes y terminales | Una pieza de encaje por armario |
El argumento de la mano de obra suele ser tan fuerte como el eléctrico. Un constructor de armarios que cablea una pieza de encaje de barra dedica minutos a la barra principal; cablear un mazo de cable dedica horas. A cientos de contenedores por proyecto, el ahorro de mano de obra solo paga el esfuerzo de diseño por adelantado.
A medida que las tensiones BESS escalan hacia 1500 V DC, la selección del dieléctrico pasa de una partida a una decisión de fiabilidad. La película PET, que domina los paquetes de almacenamiento de 400V EV y bajo voltaje sensibles al coste, empieza a parecer marginal. El papel aramídico Nomex, con su mejor comportamiento térmico y de descarga parcial, se especifica cada vez más para la barra principal en contenedores de 1000V y 1500V. El recubrimiento en polvo epoxi (DLF) se usa donde formas complejas necesitan cobertura total de bordes.
A través del apilado, SHANYU aplica un sellado total de bordes para que el polvo, la humedad y la condensación no puedan hacer tracking a través de los cantos cortados. Cada unidad de producción recibe un ensayo hi-pot, una verificación de resistencia de aislamiento y un ensayo de continuidad antes de enviarse. La referencia de 30°C de ambiente en nuestra tabla de corriente admisible es el punto de partida; los armarios BESS refrigerados por aire forzado deben deratearse con el modelo térmico del integrador.
Nota de diseño: en clase de 1500 V DC, planifique aislamiento reforzado entre capas adyacentes, y no solo aislamiento básico. Es más barato especificarlo en la fase DFM que retrabajar un apilado tras la primera pieza.
Las distancias de fuga son también función del grado de contaminación. Un contenedor situado en un clima polvoriento y húmedo hace tracking más rápido que uno en una sala climatizada. Recomendamos diseñar para el entorno más hostil esperado y no para el nominal, porque la barra dentro de un contenedor sellado aún ve condensación en las noches frías y polvo en los días de servicio. Para una inmersión más profunda en la selección de material, véase nuestra guía de selección de dieléctrico de barras.
Los proyectos GWh se construyen poniendo en paralelo cientos de strings de rack. Siguen dos problemas de ingeniería. Primero, el reparto de corriente entre strings en paralelo debe equilibrarse; un reparto desigual envejece algunos módulos más rápido que otros. Segundo, la energía de defecto de un único cortocircuito interno debe contenerse localmente sin propagarse por el sitio.
La geometría de la barra contribuye directamente a ambos. Un laminado simétrico, con anchos de trazado igualados y longitudes de camino iguales a cada toma de fusible, ayuda al reparto de corriente. Posicionar fusibles y contactores directamente sobre la barra (con interfaces terminales atornilladas) reduce la impedancia del lazo que ve un defecto, de modo que los dispositivos de protección actúan más rápido. Para consideraciones del lado del inversor, lea nuestro artículo sobre diseño de barra DC-link SiC/IGBT; muchos de los mismos principios de baja inductancia aplican al DC link del PCS.
La coordinación de fusibles es un ejercicio a nivel de sistema. El fusible de rack, el fusible principal del contenedor y el interruptor a nivel de sitio tienen que coordinarse de modo que el defecto más pequeño aguas arriba actúe primero sin abrir el interruptor principal. La impedancia de la barra entre esos dispositivos es parte del cálculo de coordinación. Una buena revisión DFM marca dónde la geometría de la barra cambia la corriente de defecto disponible y deja al ingeniero de protección dimensionar los fusibles correctamente. También marca dónde la propia impedancia de la barra puede desequilibrar strings en paralelo: si el camino del string A a la barra principal es un 20% más largo que del string B, el string A ve mayor impedancia y menor corriente, y sus celdas envejecen de forma distinta. Diseñar longitudes de trazado simétricas en el laminado no cuesta nada en cobre pero se amortiza en un envejecimiento parejo por el paquete.
La consideración térmica es la otra mitad de la historia. Un parque GWh se sitúa en todo tipo de clima, desde el calor del desierto hasta la helada invernal. La barra dentro del armario ve tanto el ambiente externo como el calor de los módulos. Nuestra referencia estándar de corriente admisible usa un ambiente de 30°C; para un armario en un clima de verano de 45°C, el derateado es esencial. Recomendamos dimensionar la barra para la temperatura interna del armario en el peor de los casos, y no la nominal exterior, porque la refrigeración por aire forzado dentro de un armario sellado rara vez sigue el ritmo en un día caluroso.
El mantenimientoability es el último punto de diseño que se pasa por alto. Un parque GWh tiene una vida operativa de 20 a 30 años, y en algún momento un armario necesita desconectarse para servicio. La barra de rack debe diseñarse de modo que el armario pueda aislarse y darse servicio sin desatornillar toda la barra principal. Seccionadores de servicio pre-posicionados, puntos de par etiquetados, y tomas de fusible accesibles, todo hace el trabajo del técnico de campo más corto y seguro. Son gratis de diseñar en el DFM; son caros de adaptar en campo.
La conclusión para 2026: la barra de almacenamiento de energía ya no es una ocurrencia tras el rack. Es la pieza que conecta el rack al contenedor, el contenedor al skid, y el skid a la red. Diseñela una vez, repítala por los contenedores, y planifique la cadena de suministro como lo haría para cualquier otro componente eléctrico de largo plazo. SHANYU está lista para apoyar su próximo programa ESS desde el DFM hasta la producción en masa. Nuestra planta de Rizhao ha ejecutado la laminación, el punzonado, el corte láser y el ensayo eléctrico al 100% internamente desde 2012, lo que significa que podemos mantener compromisos de calidad y plazo que los que dependen de subcontratistas no pueden igualar. Envíenos la disposición de su rack y el perfil de corriente, y volveremos con la primera revisión en un día laborable. Soportamos proyectos desde racks piloto hasta grandes despliegues a escala de empresa multi-GWh en todo el mundo.
Un proyecto GWh no compra una barra una vez. Compra miles de piezas idénticas a lo largo de varios años de producción. Dos comportamientos de compra importan.
Primero, bloquee temprano el dieléctrico y el grado de cobre. El cobre C11000 es estándar; el aluminio es opcional en selectas capas de menor corriente. El Nomex y las películas de alta temperatura tienen plazos de entrega más largos que el PET, de modo que elegirlos en el DFM y no en el arranque de la producción protege el cronograma. Segundo, ate el precio del material a un índice de cobre transparente (LME o COMEX) en lugar de dejarlo flotar dentro de una cotización fija. Esto es especialmente relevante en un año donde los precios del cobre se mueven; nuestra pieza complementaria sobre el precio del cobre y el suministro de barras expone el manual de compras.
SHANYU fabrica barras laminadas internamente desde 2012 en nuestra planta de Rizhao, Shandong. Ofrecemos revisión DFM antes de cotizar, una cotización de barra a medida en un día laborable, muestras en 5-7 días laborables, y producción en 2-3 semanas. Enviamos internacionalmente por mar y aire. Si está evaluando un nuevo diseño de contenedor ESS, envíenos la disposición del rack y el perfil de corriente; volveremos con una recomendación de geometría y un presupuesto a precio fijo.
Para programas GWh plurianuales, recomendamos una previsión rodante. El stock de cobre en bruto, el stock de película dieléctrica, y la capacidad de laminación, todos tardan semanas en planificarse. Una previsión rodante a 12 meses con actualizaciones mensuales nos deja mantener capacidad y un colchón de materia prima para su programa, que es la diferencia entre una subida suave y un simulacro de incendio al mes seis.
Para hacer productiva la primera RFQ, sugerimos incluir lo siguiente en el paquete que envía a un proveedor de barras:
Cuando esté listo para comprar barras laminadas a escala de proyecto, contacte con el equipo SHANYU a través de /contact/ o escriba a busbar@shanyo.com. Volveremos con la primera revisión en un día laborable. Soportamos también programas piloto urgentes con muestras enviadas por flete aéreo y podemos trabajar desde un croquis aproximado si los planos formales aún no están congelados.
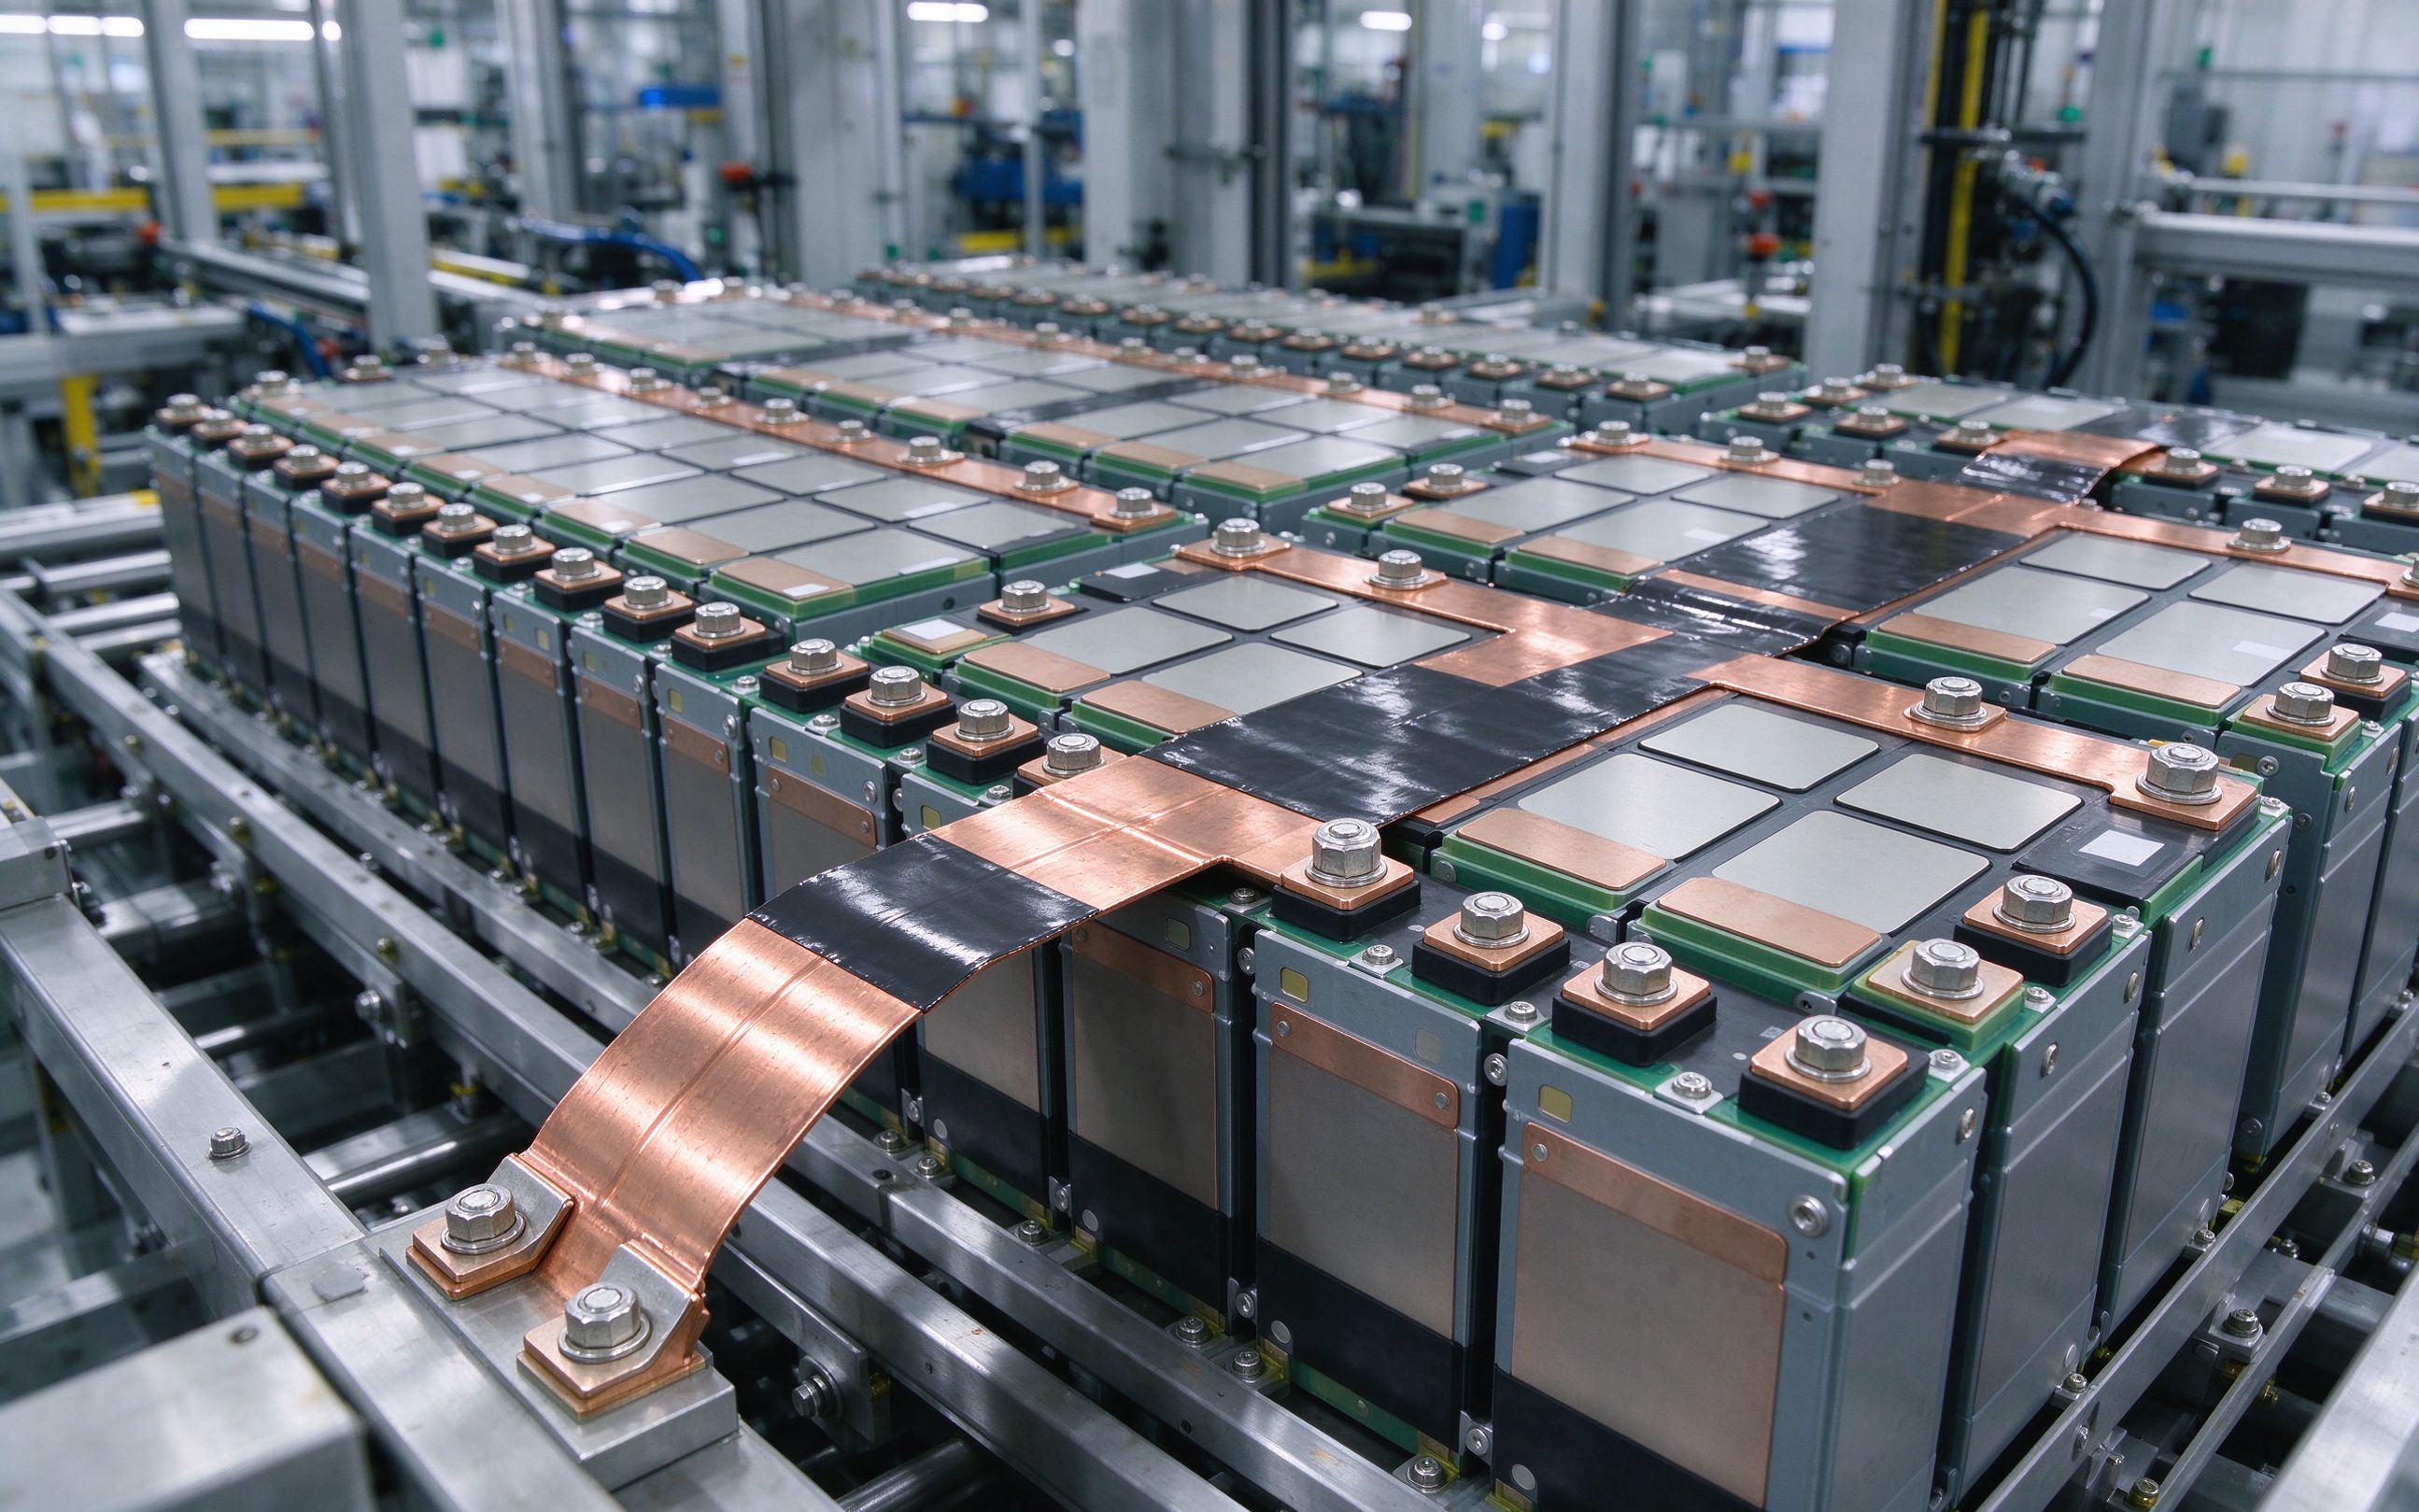
El paso de arquitecturas de vehículo de 400V a 800V está reescribiendo el diseño eléctrico
Read articleLa asignación de corriente de una barra de cobre no es un número único. Es una corriente a
Read article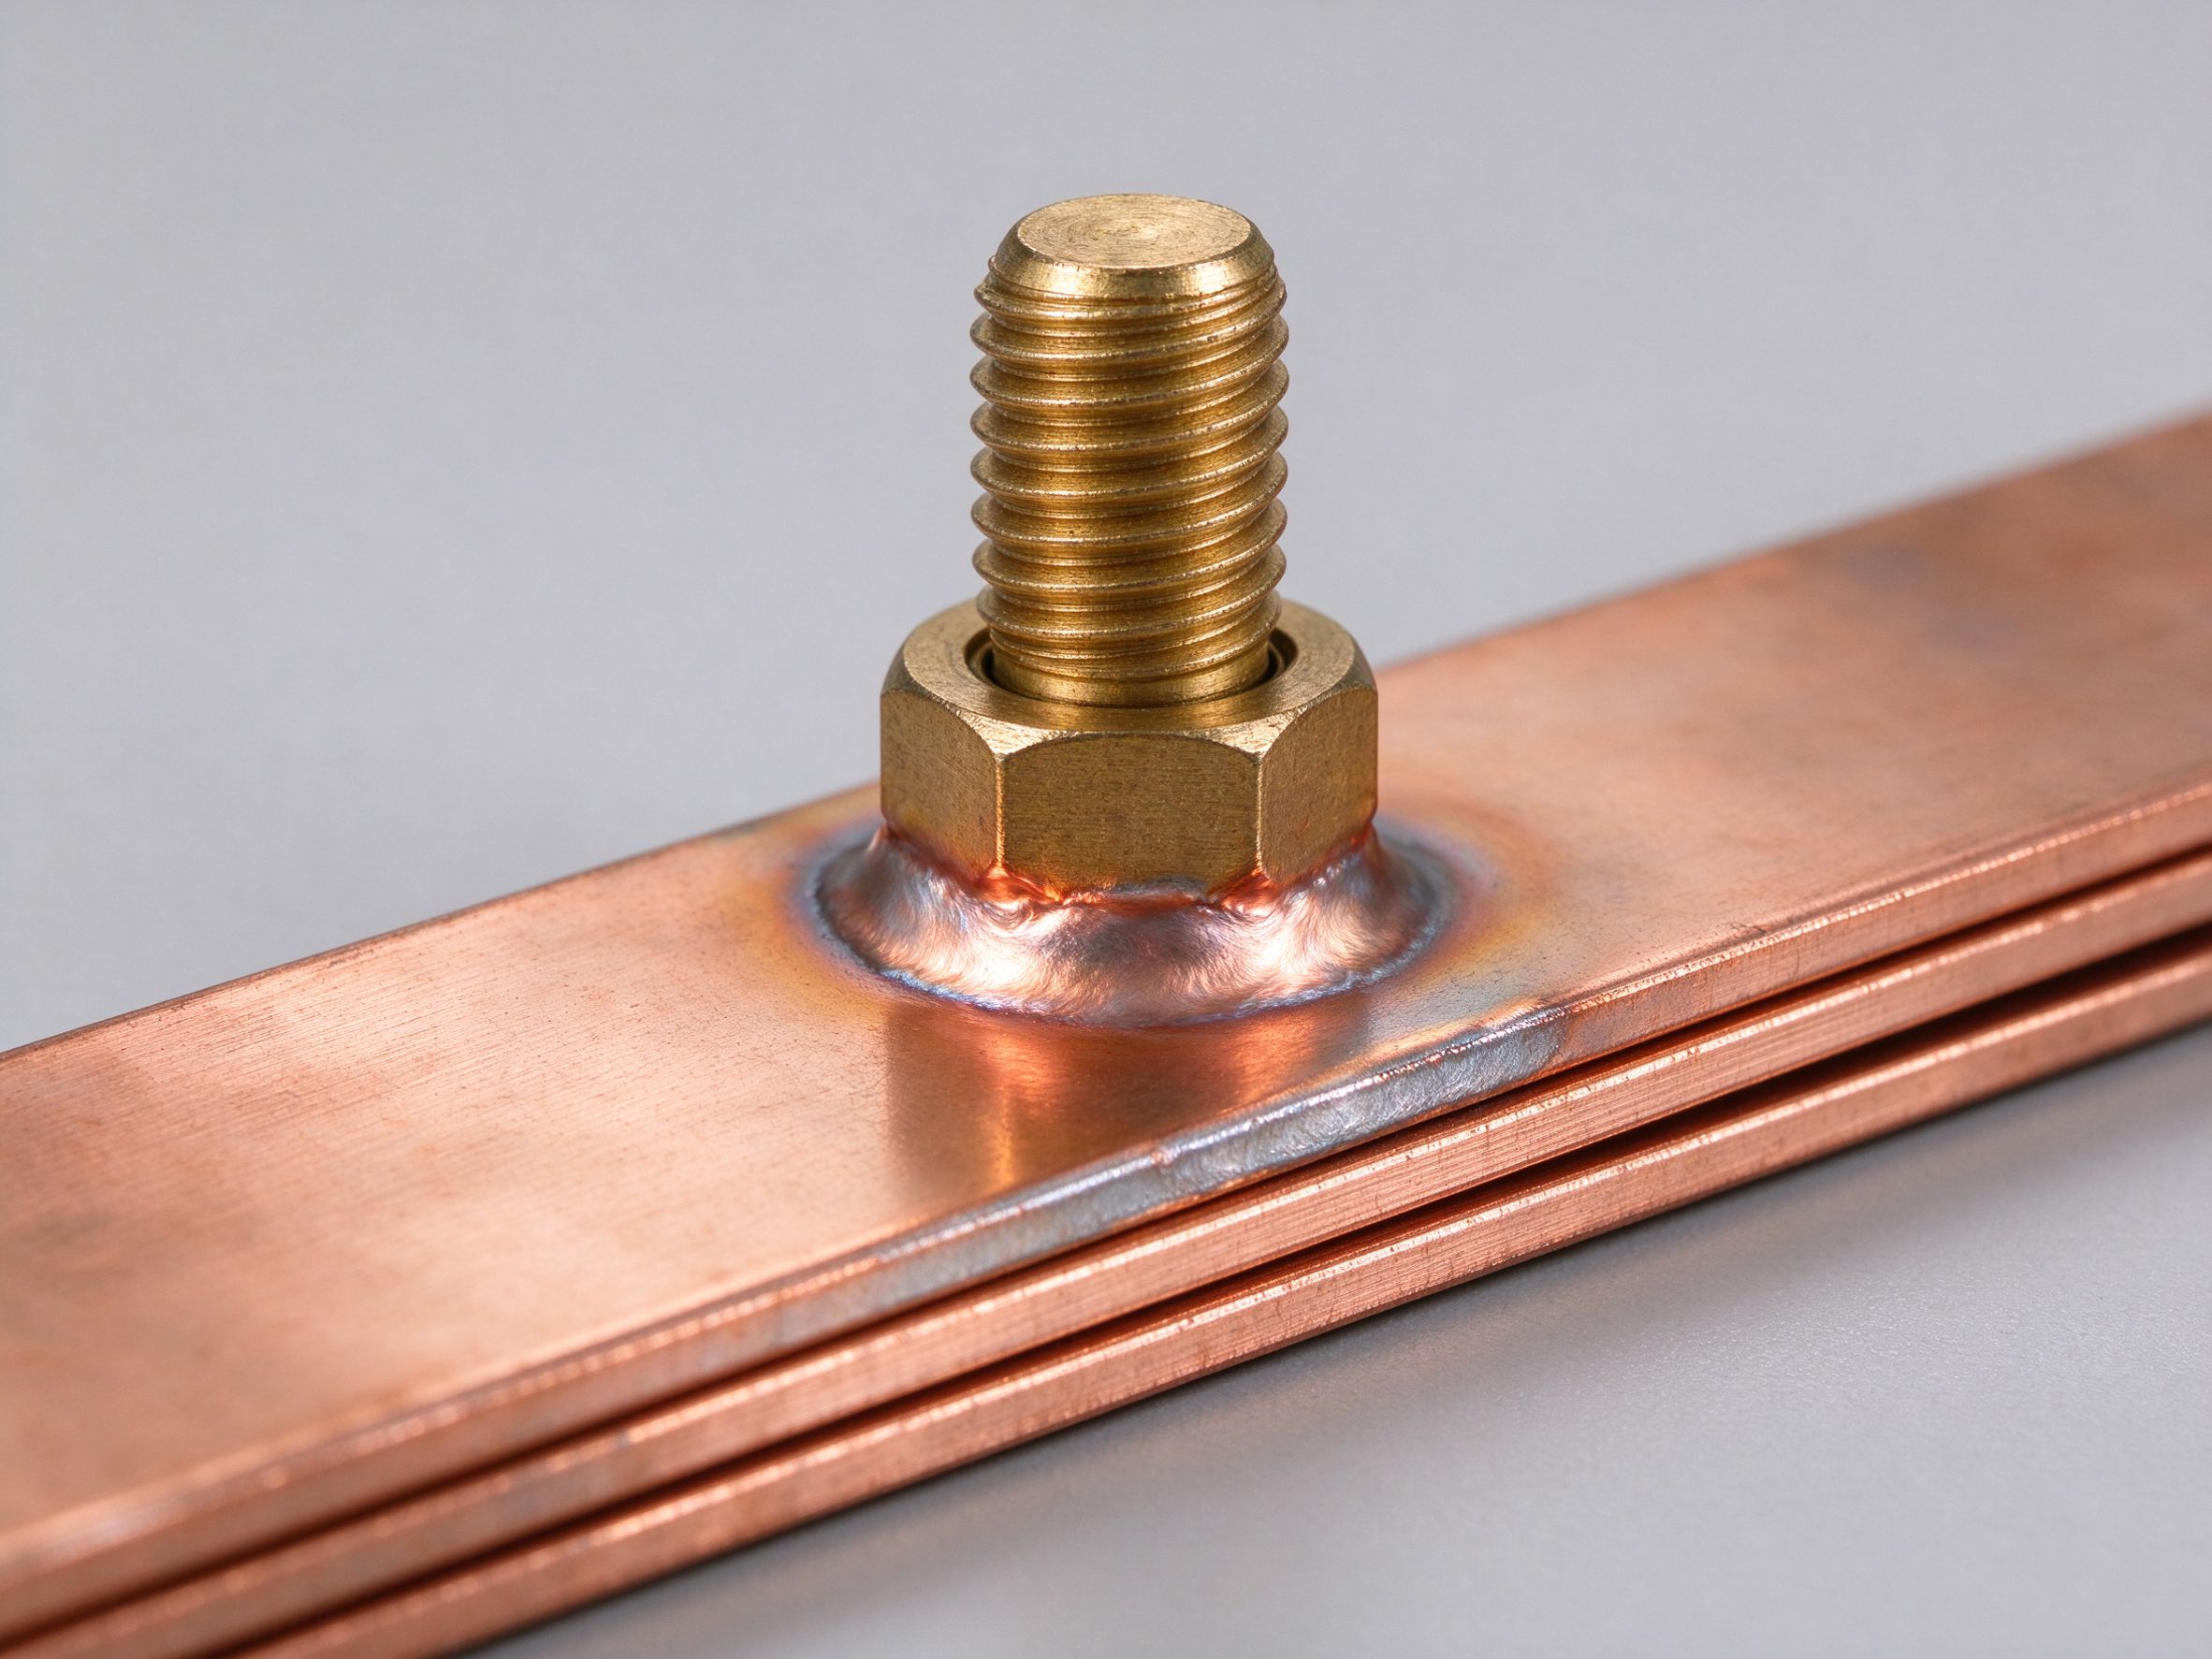
El terminal es donde una barra laminada se encuentra con el mundo exterior. Esta guía cubr
Read articleSend the current profile, voltage class and terminal types — our engineers reply within one business day.
