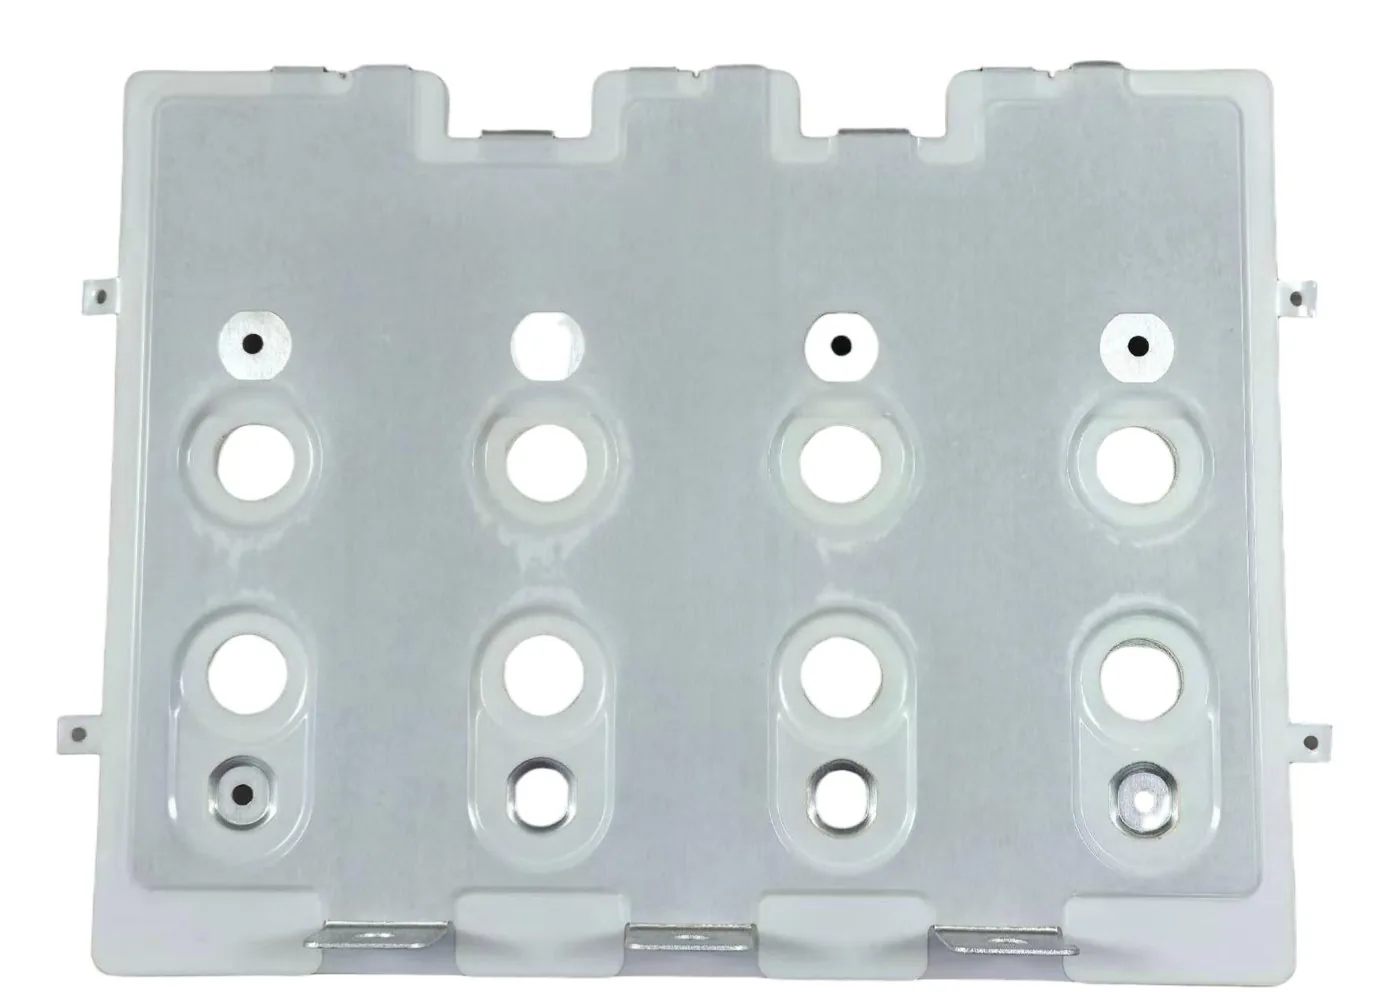
すず鉛フリーめっきされたすべてのバスバーは ウィスカー成長の候補である。フィラメントはすずの単結晶であり、圧縮応力を緩和するために表面から押し出され、60 V で 0.5 mm ギャップを橋絡しうる。業界はそれを制御する方法を学ぶのに 20 年を費やし、今やコントロールは文書化されている。依然として失敗するのは仕様である。工程、下地めっき、焼鈍を名指しせずに「すずめっき」とだけ書いた図面は、サプライヤーに現場で ウィスカーを伸ばす仕上げを選ぶ自由を残す。
すず鉛フリーめっきされたすべてのバスバーは ウィスカー成長の候補である。フィラメントはすずの単結晶であり、圧縮応力を緩和するために表面から押し出され、60 V で 0.5 mm ギャップを橋絡しうる。業界はそれを制御する方法を学ぶのに 20 年を費やし、今やコントロールは文書化されている。依然として失敗するのは仕様である。工程、下地めっき、焼鈍を名指しせずに「すずめっき」とだけ書いた図面は、サプライヤーに現場で ウィスカーを伸ばす仕上げを選ぶ自由を残す。
初回公開 2026-11-06 · 最終更新 2026-11-12
すず ウィスカー は繊維状の単結晶であり、典型的には直径 1〜5 µm、長さ 10〜500 µm で、印加電界なしにすずまたはすず合金仕上げから伸びる。デンドライトではない。デンドライトは水分とイオン性汚染の存在下でバイアス下に伸びる。また腐食でもない。それは機械的応答である。皮膜が残留圧縮応力下にあり、すずは酸化物の弱点で材料を押し出すことでその応力を緩和する。
成長には年単位を要する。出荷時検査に合格した部品が、3,000 熱サイクル後、または周囲放置 2 年後に 200 µm のフィラメントを生じうる。この時間依存性こそが、受入の問いが「今 ウィスカー があるか」ではなく「この部品が受ける応力下での成長率は何か」である理由である。
成長は表面全体で均一ではない。ウィスカー は限られた数の核生成サイトから出現し、多くは特定方位の粒界または引っ掻き傷で生じる。同じ仕上げでも、ある部品には全くなく次の部品には十数本生じうる。だから受入は本数ではなく単位面積あたり密度で表現され、ウィスカーのない単一サンプルロットがロットについてほとんど何も証明しない。
バスバーでは四つの源が支配的である。第一、金属間化合物形成:すずと銅は室温で反応し界面に Cu6Sn5 を作り、消費された銅より大きな体積を占めてすず層を押し戻す。第二、めっき工程応力:光沢すずと高電流密度析出はマットすずより内部応力を持つ。第三、機械応力:ベンド、打抜、ねじ成形、トルク付与が局所的変形を課し、皮膜がそれを継承する。第四、熱ミスマッチ:銅はすずより膨張するため、各温度サイクルがひずみを加える。
積層バスバーでは四つすべてが存在する。バーはベンドされ、打ち抜かれ、ボルト留めされ、温かく運転される。だからバスバー図面の一般的な「すずめっき」呼びは、平坦コネクタ上の同じ呼びより弱い仕様である。
金属間反応は拡散律速であり、層が厚くなるにつれて遅くなるが室温では決して止まらない。年を経て Cu6Sn5 層は薄いすず析出のかなりの部分を消費しうる。体積変化は残存部に圧縮応力を供給し続ける。だから裸銅上の薄いすずは、同じ厚さでもニッケル上より悪い組合せとなる。ニッケルが機構全体を駆動する拡散を遅らせるからである。
RoHS 指令が 2006 年にほとんどの電子機器から鉛を除去するまで、すず鉛めっきが既定だった。すずは明らかな代替だった。はんだ付け可能、導電的、安価、既存めっきラインと互換的。ウィスカー問題はそれに伴い、業界の応答は鉛への回帰ではなく工程管理と試験規格の集合だった。
バスバーにとって代替は腐食の物語も変えた。すずは屋内の多くの環境で銅を犠牲的に保護するが、薄いまたは多孔質の析出は細孔で銅を露出させ、局部腐食を加速するガルバニック対を作る。だから厚さと多孔性は ウィスカー 性能と腐食性能の両方で重要であり、一緒に指定される。
リスクを具体にする歴史記録もある。Galaxy IV 通信衛星は 1998 年、検出器内の接点を橋絡したすず ウィスカー で故障し、その後のリレーとコネクタの複数の事故も同じ機構に遡る。これらの故障は、15 年の寿命が期待される装置で、緩和のない純すず仕上げに関わるものだった。教訓はすずが使えないということではなく、管理されないすず仕上げが、デフォルトでなされる長期信頼性判断であるということだった。
ニッケル下地めっき。銅とすずの間の 1〜3 µm ニッケルバリアが相互拡散を遮断する。それがなければ Cu6Sn5 はすず中へ伸び、圧縮応力は上昇し続ける。それがあれば界面反応は桁違いに遅くなる。銅基板に対する単独で最も効果的なコントロールである。
光沢すずではなくマットすず。マット析出はより大きな粒を持ち内部応力が低く、粒界がひずみを受け入れる。有機添加剤を伴う光沢すずは滑らかで見た目が良いが、ウィスカーをより速く伸ばす。
焼鈍。150 °C で 1 時間、または 105 °C でより長時間のリフローまたはベークは、めっき応力を緩和し、金属間層を使用前に安定した厚さへ成長させる。めっき後・組立前に行わねばならない。
厚さ。薄い析出(< 3 µm)は細孔腐食と急速な応力蓄積を受けやすい。厚い析出(> 10 µm)はより多くの保存応力を持つが、緩和に使える材料も多い。バスバーの実務範囲はニッケル上 6〜12 µm である。
焼鈍には見落とされやすい第二の効果がある。析出を加熱すると粒構造が再結晶し、温度が十分高ければ金属間層を使用温度で安定な厚さへ成長させる。部品は応力の大部分が既に緩和された状態で現場に入り、残存成長率はずっと低くなる。めっき前に行われたり、後で組立時にベークされるからと省略された焼鈍は、同じ効果を持たない。
ウィスカー は変形を受けた粒界に優先的に出現する。実務的にはベンドの外R、打抜穴のエッジ、転造ねじ山の山である。10 のベンドを持つバスバーは 10 の応力集中部を持ち、端子スタッドは長さ全体にわたるらせん状応力場を持つ。
設計選択は仕上げを変えずにリスクを減らす。厚さに対してより大きな曲げR、せん断ではなく打抜穴、切削ではなく転造ねじ、鋭い入隅を持たないこと。幾何が変えられない場合、仕上げが負担を担わねばならない。ニッケル下地めっき+焼鈍、極端な場合はねじ山への選択的コーティング。機械的側面は弊社の曲げRガイドが扱い、本稿は皮膜側面を扱う。

せん断エッジは打抜エッジとは別の理由で悪い。せん断がバリと強く変形した領域を作り、めっきが均一に被覆できず、バリ先端の薄い析出が ウィスカーの最も多い起点となる。めっき前のバリ取りとエッジの最小めっき厚は、エッジが機能面でないために省略されがちな安価な工程管理である。
駆動装置またはスイッチギヤ盤内のバスバーは、1 日 30〜60 K の温度振れを受ける。各サイクルが銅、ニッケル、すずの間に差動膨張を課す。ニッケルバリアは化学的に助けるが独自の界面を追加し、すずは依然としてクリープと再結晶を起こす。すず鉛フリー仕上げに関する研究室作業は一貫して、熱サイクルが ウィスカー成長の最も効果的な加速器であり、一定高湿度より効くことを示す。
JEDEC JESD22-A121 は、−40 °C から +85 °C の 1,000 熱サイクルを標準受入体制の一つとして使用する。現場で 3,000 サイクルを受けるバスバーにとって、1,000 合格は証明ではなくスクリーニングである。工学的答えは余裕である。ゆっくり伸びる仕上げを選び、応用が実際に到達するサイクル数で検証する。
加速は線形ではない。成長は拡散とクリープ過程に従うため、速度は温度より速く上昇し、双子より 20 K 熱い継手が ウィスカーを単に 20% 速く伸ばすわけではない。それが、サーモグラフィ調査で見つけた熱い継手を観察するだけでなく是正するもう一つの理由である。皮膜劣化は同じ曲線上にある。
水分は二つのことをする。すず酸化物を腐食させ新しい応力部位を作ること、そして ウィスカーではなくデンドライト成長を生むイオンを輸送しうること。沿岸または結露環境では二つの機構が重なり、診断を困難にする。屋外 1 年後に見つかるフィラメントは ウィスカー かもしれず、デンドライトかもしれず、腐食生成物かもしれない。
対策が異なるため試験上の区別が重要である。ウィスカー は下地めっき、マット仕上げ、焼鈍で解決する。デンドライトは清浄性、コンフォーマルコート、表面バイアスの除去で解決する。湿度のある盤内のバスバーで成長を見たら、まずイオン残留を検査せよ。表面が清浄で成長が単結晶なら ウィスカー問題として扱う。イオン側面は弊社のめっきと腐食ガイドが扱う。
腐食生成物それ自体が応力を作る。すず酸化物が成長すると、消費された金属より大きな体積を占め、金属間層とまったく同じように周囲の析出を押す。だから湿潤でわずかに汚染された表面は、電気バイアスがなくても ウィスカー成長を加速し、水分侵入を防ぐコンフォーマルコートがその機構を遅らせる。
JESD22-A121 は ウィスカー試験法を定義する。サンプル調製、周囲および熱サイクル条件、長さと密度の測定である。JESD201 は異なる環境で使用される部品の受入クラスを定義し、試験後の ウィスカー長さと密度にクラス限界を持つ。JEDEC は緩和に関する JP-A121 と JP-002 ガイダンスも公表する。組立側では IEC 61439-1 は ウィスカーを直接扱わないが、その沿面距離・空間距離要求がフィラメントを問題たらしめる理由である。200 µm のフィラメントが空気ギャップを減じ、部分放電を開始しうる。
これら規格のいずれもバスバー固有の限界を定めていない。購入者はクラス限界を図面要求へ翻訳せねばならず、その翻訳は試験法とサイクル数の両方を参照すべきである。文書へのリンクは規格ライブラリにある。
受入クラスは購入者が最も空白にしがちな規格の部分である。JESD201 は部品が受ける環境によってクラスを定義し、長寿命・高信頼性装置にはより厳しい限界を、短寿命民生品にはより緩い限界を持つ。10 年ドライブ盤内のバスバーはより厳しいクラスに属し、図面にそう記載することが、サプライヤーがそれに合わせて試験する唯一の方法である。
10 倍倍率での外観検査は、平坦面の長いフィラメントを見つけ、ねじ山と曲げRの短いものを見逃す。走査型電子顕微鏡は短いものを見つけるが、微小な領域しかサンプリングしない。実務的なルーチンは階層的手法である。全表面 10 倍目視、ねじ山と曲げRは 30 倍、最初の 3 ロットはロットあたり SEM、その後は四半期ごと。
入荷検査にとって、より有用な測定はめっき厚と下地めっきの有無である。それらが現在のフィラメントのスナップショットより成長をよく予測するからである。蛍光X線は数秒で厚さを非破壊で与える。サンプルの断面がニッケル層を確認する。
仕上げが腐食に耐えるだけでなくトルクを保持せねばならない箇所では、端子加工ガイドの穴とねじ山の詳細が重要である。シェービングしたねじ山は ウィスカー管理が依存する層そのものを除去する。
サンプリング頻度はデフォルトではなく決定である。新しい仕上げの最初の 3 つの量産ロットは完全な SEM 検査を要する。めっきラインがまだ安定化していないからである。その後は、四半期サンプルとロットあたり厚さチェックが、コストと保証の妥当な折り合いである。めっき浴組成、電流密度、焼鈍炉の変更はいずれもサイクルをリセットする。
屋内密閉盤・低電圧:2 µm ニッケル上にマットすず 8〜12 µm、焼鈍済み;入荷時目視;コンフォーマルコートなし。屋外または結露:同じ仕上げに非接触面のコンフォーマルコートと密閉端子インターフェースを追加。小さな空気ギャップを持つ高圧(> 1 kV):ニッケル下地めっき必須、ウィスカー長さ受入を厳格化、100 µm フィラメントを見込んだ空間距離設計。ねじ付きスタッド:転造ねじ、選択コート、めっきをシェービングしない指定トルク。
マトリクスは出発点である。400 V ドライブバスバーと 24 kV スイッチギヤバスバーはフィラメントの結果を同じくしないため、受入クラスは商品コードではなく結果に従うべきである。
盤外用筐体と産業用ドライブには、通常同じ仕上げが産業用途の筐体クラスとともに指定され、めっき選択はシリーズリリース時ではなくサンプルto量産段階で合意されねばならない。
一つの組合せは警告に値する。めっき後にベンドされる部品上で、焼鈍なしの裸銅上光沢すず。それは見積書上最も安い仕上げであり、ウィスカー が最も速く伸び、めっき工場が空いている浴を使う小ロット部品に最も多く現れる。めっき部品の見積もりが他より実質的に安い場合、これは直接尋ねる価値がある。
ニッケル下地めっきはめっき工程と維持すべき浴を 1 つ追加する。焼鈍は炉サイクルとハンドリングを追加する。マットすずは添加剤コストでは光沢すずより安いが、外観上寛容でなく、部品が客先可視である場合に問題となる。トータルで、ウィスカー管理された仕上げは通常、めっきコストに数%とリードタイムに少量を追加するだけで、部品価格の倍数ではない。
比較は最も安い仕上げではなく、現場故障のコストに対してなされるべきである。ドライブ盤内の ウィスカー 誘因短絡は、出動、交換、そして場合により客先クレームを伴う。めっき差分はその傍らでは取るに足らない。「すずめっき」とだけ頼んで最も安い工程を受け入れる購入者は、見積もりの間違った行を最適化している。
管理された仕上げをより安いものと比較する算術は、良品あたり着地コストで使われるのと同じ五ブロックロジックに従い、めっきの数%を現場故障暴露と天秤にかける。
プログラム途中で仕上げを変えるコストは、めっき差分が示すより高い。仕上げ変更は工程変更であり、初品検査、誘電再認定、しばしば顧客通知をトリガーする。めっきコストは部品あたり数ドル。変更プログラムは数週間の工学である。図面段階で正しく仕上げを指定することが安い道である。
完全な呼び:基板銅 C11000;ニッケル下地めっき 1.5〜3 µm;マットすず 6〜12 µm;めっき後に 150 °C で 1 時間の焼鈍;JESD22-A121 に従う ウィスカー試験で 1,000 熱サイクル、JESD201 クラス 2(または応用が要求するクラス)に従う受入;光沢すずまたは有機光沢剤なし;ねじ山とベンド表面を検査に含める;ロットごとの厚さ測定を伴う適合証明書。
それは図面の 6 行であり、抜け穴を閉じる。端子加工ガイドは、組立時に皮膜を損傷しないための相補的なねじ山・ショルダ要求を与える。
しばしば省略される 1 行を追加する:受入サンプリング計画である。JESD201 クラス 2 に適合すべしとだけ記載し、何個をどの頻度で試験するかを言わない図面は、購入者が意図しない余地をサプライヤーに与える。ロットあたりのサンプルサイズと年次監査頻度を明記する。
ウィスカーは、既知の機構と既知のコントロールセットを持つ遅い故障モードである。失敗する部品はほぼ常に、仕上げが緩く指定され、工程が外観または速度でめっき工場に選ばれたものである。温かい盤内で 15 年持たねばならないバスバーにとって、仕上げは装飾的判断ではなく信頼性判断である。
下地めっき、マット仕上げ、焼鈍、試験クラスを指定せよ。そして証明書を信じず、ロットごとに厚さを検証せよ。サプライヤーがニッケル層または焼鈍を提供できないなら、それは彼らの工程能力についての情報であり、調達判断に含めるべきである。弊社の品質文書は、めっきロットごとに保持する記録を示す。
Thomas O'Brienは製造プロセスエンジニアで、積層バスバーのプレス、積層、端子加工に14年の経験があります。精密切断プロファイル、絶縁層、CNC端子加工の生産ラインを管理し、寸法制御と量産再現性に注力しています。TU Dublinで機械工学のディプロマを取得。バスバー製造と自動化生産ラインについて執筆しています。