La mine hors route est l'une des rares applications où une chaîne de traction électrique se juge face au diesel sur la disponibilité, non sur les émissions. Un tombereau qui s'arrête sur un assemblage défaillant coûte plus cher en une journée que la busbar durant toute sa vie. Cette économie commande la spécification : non la conductivité la plus élevée, mais l'assemblage qui tient encore le torque après dix mille cycles thermiques dans la poussière.
La mine hors route est l'une des rares applications où une chaîne de traction électrique se juge face au diesel sur la disponibilité, non sur les émissions. Un tombereau qui s'arrête sur un assemblage défaillant coûte plus cher en une journée que la busbar durant toute sa vie. Cette économie commande la spécification : non la conductivité la plus élevée, mais l'assemblage qui tient encore le torque après dix mille cycles thermiques dans la poussière.
Cette page est une donnée annuelle évolutive : l'édition 2026, actualisée une fois par an au fur et à mesure de la publication des nouvelles données de marché.
Les tombereaux et chargeuses passent de la traction diesel-électrique à la traction tout électrique sur batterie, et la plupart des plateformes convergent vers un backbone DC 800 V. La raison, c'est la puissance : au niveau megawatt, 800 V maintient le courant dans des plages supportables pour câbles et connecteurs, tout en restant sous la classe de tension qui ferait basculer isolement et systèmes de sécurité dans un autre régime.
L'architecture est familière aux véhicules routiers, mais en plus grande : un grand pack, un onduleur alimentant les moteurs de traction, et des auxiliaires pour hydraulique, refroidissement et HVAC. Ce qui change, c'est le cycle de service et l'environnement — fonctionnement continu, ambiante élevée, et un événement de recharge qui peut délivrer plus de puissance que l'ancienne station diesel de tout le site.
Pour la busbar, la conséquence, c'est un courant élevé et continu plutôt que des pointes. Une busbar de voiture routière dimensionnée pour les à-coups d'accélération est sous-dimensionnée pour un tombereau qui tire à courant assigné en côte pendant des minutes d'affilée.
Un événement de recharge de 3 MW à 800 V implique environ 3 750 A à l'interface du pack. Aucun conducteur unique ne porte cela confortablement ; le courant est réparti sur des chemins parallèles, et chaque chemin parallèle doit partager la charge de façon égale.
Le partage égal dépend de la symétrie des résistances : section identique, longueur identique, résistance de contact identique. Une barre qui dépasse son voisin de 20 mm, ou une cosse dont l'épaisseur de plating diffère légèrement, portera moins de courant — et les chemins restants chaufferont davantage, ce qui augmente leur résistance et aggrave le déséquilibre.
C'est le mécanisme derrière l'assemblage chaud qui n'apparaît que lors de la recharge rapide. À courant faible, le déséquilibre est invisible ; à 3 750 A, il devient un gradient thermique de plusieurs dizaines de degrés en quelques minutes.
Concevez les chemins parallèles comme un ensemble accordé, et vérifiez par une mesure de partage de courant plutôt que par un calcul. Notre ressource sur les assemblages boulonnés couvre la mesure de la résistance de contact.
La poussière de mine contient des particules métalliques et carbonées. Sur une busbar isolée, elle fait deux choses : elle réduit le creepage de surface en formant un chemin conducteur, et elle retient l'humidité, ce qui accélère le tracking.
La réponse de conception n'est pas simplement un indice IP plus élevé. Les enveloppes étanches aident, mais la busbar à l'intérieur respire encore au gré du cycling thermique, et un caisson scellé qui ingère de la poussière au premier cycle de refroidissement la garde à jamais. Les mesures pratiques sont un isolement conforme en surface, une géométrie qui évite les pièges à poussière, et une respiration qui filtre plutôt que de sceller.
Là où une barre doit rester accessible pour la maintenance, la spécification doit inclure une marge de creepage pour la contamination — concevoir au degré de pollution 3 ou pire, non sur l'hypothèse d'une salle propre.
Notre note sur clearance et creepage explique comment la contamination modifie la distance requise.
Les tombereaux vibrent en continu, et le spectre mêle mouvement basse fréquence du châssis et bruit solidien haute fréquence. Un assemblage boulonné qui tient sur banc se relâchera dans ce régime, et la résistance de contact monte silencieusement jusqu'à ce qu'un événement thermique la rende visible.
Trois choix de conception améliorent la rétention : un élément élastique dans l'assemblage (rondelles Belleville ou géométrie bridée de la busbar), un système de plating qui ne flue pas sous charge, et une spécification de torque avec intervalle de vérification documenté.
Les assemblages soudés ou au brassage suppriment le problème là où l'accès maintenance n'est pas requis, ce qui explique pourquoi les interconnexions de pack à fort courant en application hors route utilisent de plus en plus la soudure plutôt que le boulonnage.
Le compromis, c'est la maintenabilité. Un assemblage soudé est fiable mais non remplaçable sur le terrain ; un assemblage boulonné est remplaçable mais exige un calendrier d'audit. Choisissez par emplacement, non par plateforme.
Les sites miniers fonctionnent couramment au-delà de 45 °C, et l'enveloppe ajoute sa propre élévation. Une busbar de 1 000 A à 35 °C peut n'être plus qu'une busbar de 760 A à 55 °C une fois pris en compte l'enveloppe et l'altitude — et les courbes de derating sont généralement chiffrées pour les mauvaises conditions.
Le cycle thermique est lui aussi agressif : recharge, transport, ralenti, recharge à nouveau. Chaque cycle dilate et contracte le cuivre, l'isolement et la quincaillerie des cosses à des rythmes différents, ce qui est précisément le mécanisme qui ouvre les vides et relâche la précharge.
Concevez pour le cycle, non pour le régime permanent. Cela signifie un modèle thermique incluant le profil de charge, un essai d'échauffement à l'ambiante réelle, et une qualification en cycling qui mesure la résistance de contact avant et après.
Notre ressource sur la gestion thermique donne la méthode de derating, et la courbe de derating en fonction de l'ambiante montre à quelle vitesse la marge disparaît au-delà de 50 °C.
À 800 V DC avec commutation rapide, le système d'isolement doit supporter une contrainte de champ continue plus des transitoires répétitifs, dans un environnement où la contamination de surface est normale. Les films PET sont courants et suffisants dès lors que la surface est protégée ; le polyimide et le Nomex offrent une meilleure marge thermique près du pack et de l'onduleur.
Le détail critique, c'est la protection des bords. Une barre laminée au cuivre nu sur la tranche donne à la poussière un lieu de collecte et au champ un point de concentration. Moulage, revêtement époxy ou géométrie de bord blindée suppriment l'un et l'autre.
Côté pack, où l'accès maintenance est rare, une barre entièrement encapsulée est souvent le bon choix. Côté onduleur, où la barre peut devoir être déposée en maintenance, une version revêtue mais accessible est préférable.
La logique de sélection des matériaux est couverte par le guide de choix diélectrique.
Température ambiante et altitude, classe de poussière et régime de nettoyage, profil vibratoire, cycle de service avec puissance de recharge, niveau de court-circuit, exigence de maintenabilité par assemblage, et l'intervalle de maintenance que l'exploitant peut réellement tenir.
Deux de ces éléments manquent généralement : le régime de nettoyage et l'intervalle de maintenance. Une conception qui suppose une busbar essuyée chaque mois est une conception différente de celle qui suppose aucun accès pendant cinq ans. Énoncer l'hypothèse empêche un fournisseur d'optimiser pour la mauvaise.
Indiquez aussi l'essai de réception : partage de courant au courant de recharge assigné, résistance de contact après cycling thermique, et un relevé d'audit de torque. Ces trois essais attrapent les défaillances qu'un contrôle visuel ne voit pas.
Les exigences d'expédition et d'emballage pour les ensembles lourds sont couvertes par notre guide commande et expédition.
Dans un camion, la busbar est un composant passif entouré de composants actifs, et il échoue rarement le premier. Quand il échoue, la cause est généralement un assemblage marginal dès l'origine et lentement dégradé : un plating qui s'est passivé, une précharge qui s'est relâchée, un déséquilibre de courant qui a fait chauffer un chemin.
Cela fait de la busbar un indicateur avancé. Une flotte dont les températures d'assemblage montent est une flotte avec un problème de spécification, non un problème de maintenance — aucun resserrage de couple ne répare une conception qui ne sait pas tenir la précharge.
L'approche pratique de surveillance consiste à mesurer la résistance de contact aux intervalles de maintenance et à en suivre la tendance, plutôt que d'attendre un événement thermique. Une mesure au micro-ohmmètre est bon marché ; un tombereau en feu, non.
Les exploitants choisissent entre des tombereaux tout électriques sur batterie avec recharge megawatt et des systèmes trolley-assist qui tirent l'énergie d'une ligne aérienne sur la rampe. Les conséquences pour la busbar diffèrent.
Les camions sur batterie concentrent le défi dans le pack et l'interface de recharge : courant continu élevé, équilibre des chemins parallèles, et gestion thermique pendant la charge. Les systèmes trolley distribuent la puissance le long du tracé et réduisent la taille du pack, mais introduisent le contact par pantographe et l'infrastructure aérienne, la busbar portant le courant continu de la caténaire.
Dans les deux cas, le backbone 800 V est voisin ; la différence, c'est le profil de charge. Les camions batterie cyclent ; les camions trolley tournent en régime stabilisé. Une busbar optimisée pour le cycling n'est pas automatiquement optimale pour un fort courant continu, et inversement.
Le contexte d'application pour l'un et l'autre est décrit sur notre page application véhicule électrique.
Les barres prototype sont fabriquées avec soin ; les barres de flotte le sont au rythme de la série. La transition exige trois choses : une conception figée avec journal des modifications, une étude de capabilité procédé sur les dimensions critiques — épaisseur de plating, précharge d'assemblage, alignement des couches — et un plan de contrôle réception que l'exploitant peut réellement exécuter.
Ajoutez une boucle de retour d'expérience terrain : relevés de résistance de contact aux intervalles de maintenance, analyse des pièces retournées, et un déclencheur de re-qualification pour toute modification matière ou procédé. Sans cette boucle, la première défaillance généralisée à la flotte est aussi le premier avertissement.
SHANYUAN fournit des busbars laminées à fort courant pour les programmes de traction et hors route, y compris des interconnexions de pack soudées et des ensembles encapsulés, avec relevés d'essai de cycling thermique et de partage de courant. Transmettez le profil de charge et la classe environnementale via notre formulaire de contact, et nous vous retournerons une première conception et un plan de qualification.
À lire : les tendances des busbars de batterie VE, la gestion thermique et le rappel sur le creepage et la clearance.
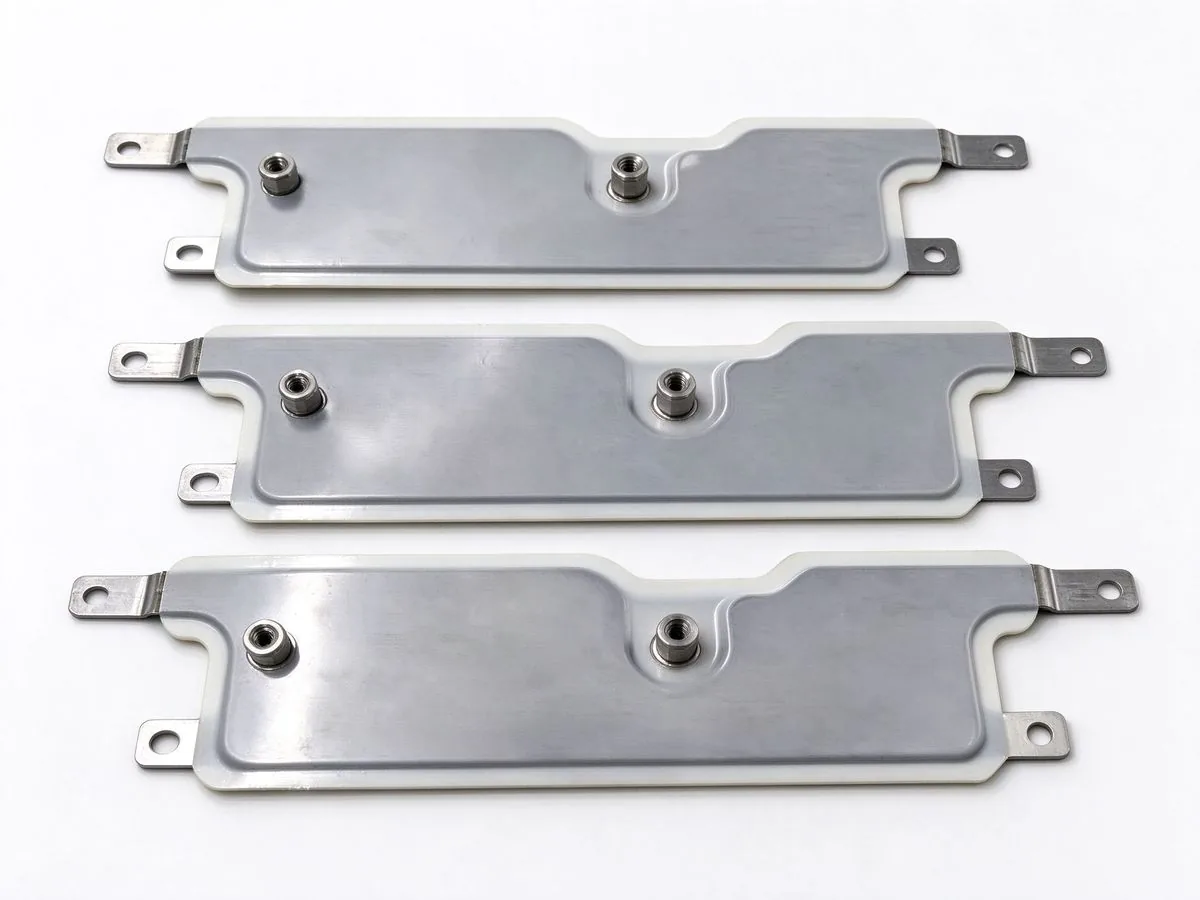
Le passage des architectures véhicule 400 V à 800 V réécrit la disposition électrique à l'
Lire l’article
Un joint boulonné de barre échoue de deux façons : la vibration le desserre ou le cyclage
Lire l’article
Une barre claquent sur une surface bien avant de claquer à travers son isolement si le che
Lire l’article
Daniel Richter est ingénieur électrique en chef chez SHANYUAN, fort de 15 ans d'expérience dans la conception de barres omnibus laminées et de systèmes de conduction de courant. Il dirige le dimensionnement électrique, la conception des liaisons DC et la simulation thermique pour les convertiss
Envoyez le profil de courant, la classe de tension et les types de bornes — nos ingénieurs répondent sous un jour ouvré.
