L'hydrogène vert est passé de l'échelle pilote au pipeline de construction. Les projets d'électrolyseurs commandent désormais des alimentations comme les centres de données commandent l'appareillage — en mégawatts — et chacun de ces mégawatts arrive à l'empilage de cellules sous forme de basse tension, très haut courant DC. Ce chemin du courant, de la sortie du redresseur aux bornes de l'empilage de l'électrolyseur, est là où une barre laminée cesse d'être une commodité et devient une décision de conception.
L'hydrogène vert est passé de l'échelle pilote au pipeline de construction. Les projets d'électrolyseurs commandent désormais des alimentations comme les centres de données commandent l'appareillage — en mégawatts — et chacun de ces mégawatts arrive à l'empilage de cellules sous forme de basse tension, très haut courant DC. Ce chemin du courant, de la sortie du redresseur aux bornes de l'empilage de l'électrolyseur, est là où une barre laminée cesse d'être une commodité et devient une décision de conception.
Les données de marché racontent la même histoire depuis chaque angle. PW Consulting estime le marché mondial de l'alimentation d'électrolyse d'hydrogène à 3 288,94 millions USD en 2026, en hausse depuis 2 480,0 millions USD en 2025 et vers 5 292,81 millions USD d'ici 2028 (PW Consulting Chemical & Energy Research Center, 2026). Son segment d'alimentation de production d'hydrogène DC est projeté pour atteindre 15,92 milliards USD d'ici 2032 à un TCAC de 35,98 %, l'Asie-Pacifique comme plus grand marché régional (PW Consulting, 2026). La référence IndexBox pour le marché des alimentations d'électrolyseurs pointe vers un TCAC de 12,0 % sur 2026-2035 (H2Invest, octobre 2026). En Chine, l'Alliance chinoise de l'hydrogène attend 1,85 GW de nouvelle capacité d'électrolyse de l'eau en 2026, correspondant à environ 62-68 millions USD de demande d'alimentation de redresseur IGBT (données de l'Alliance chinoise de l'hydrogène, rapportées avril 2026).
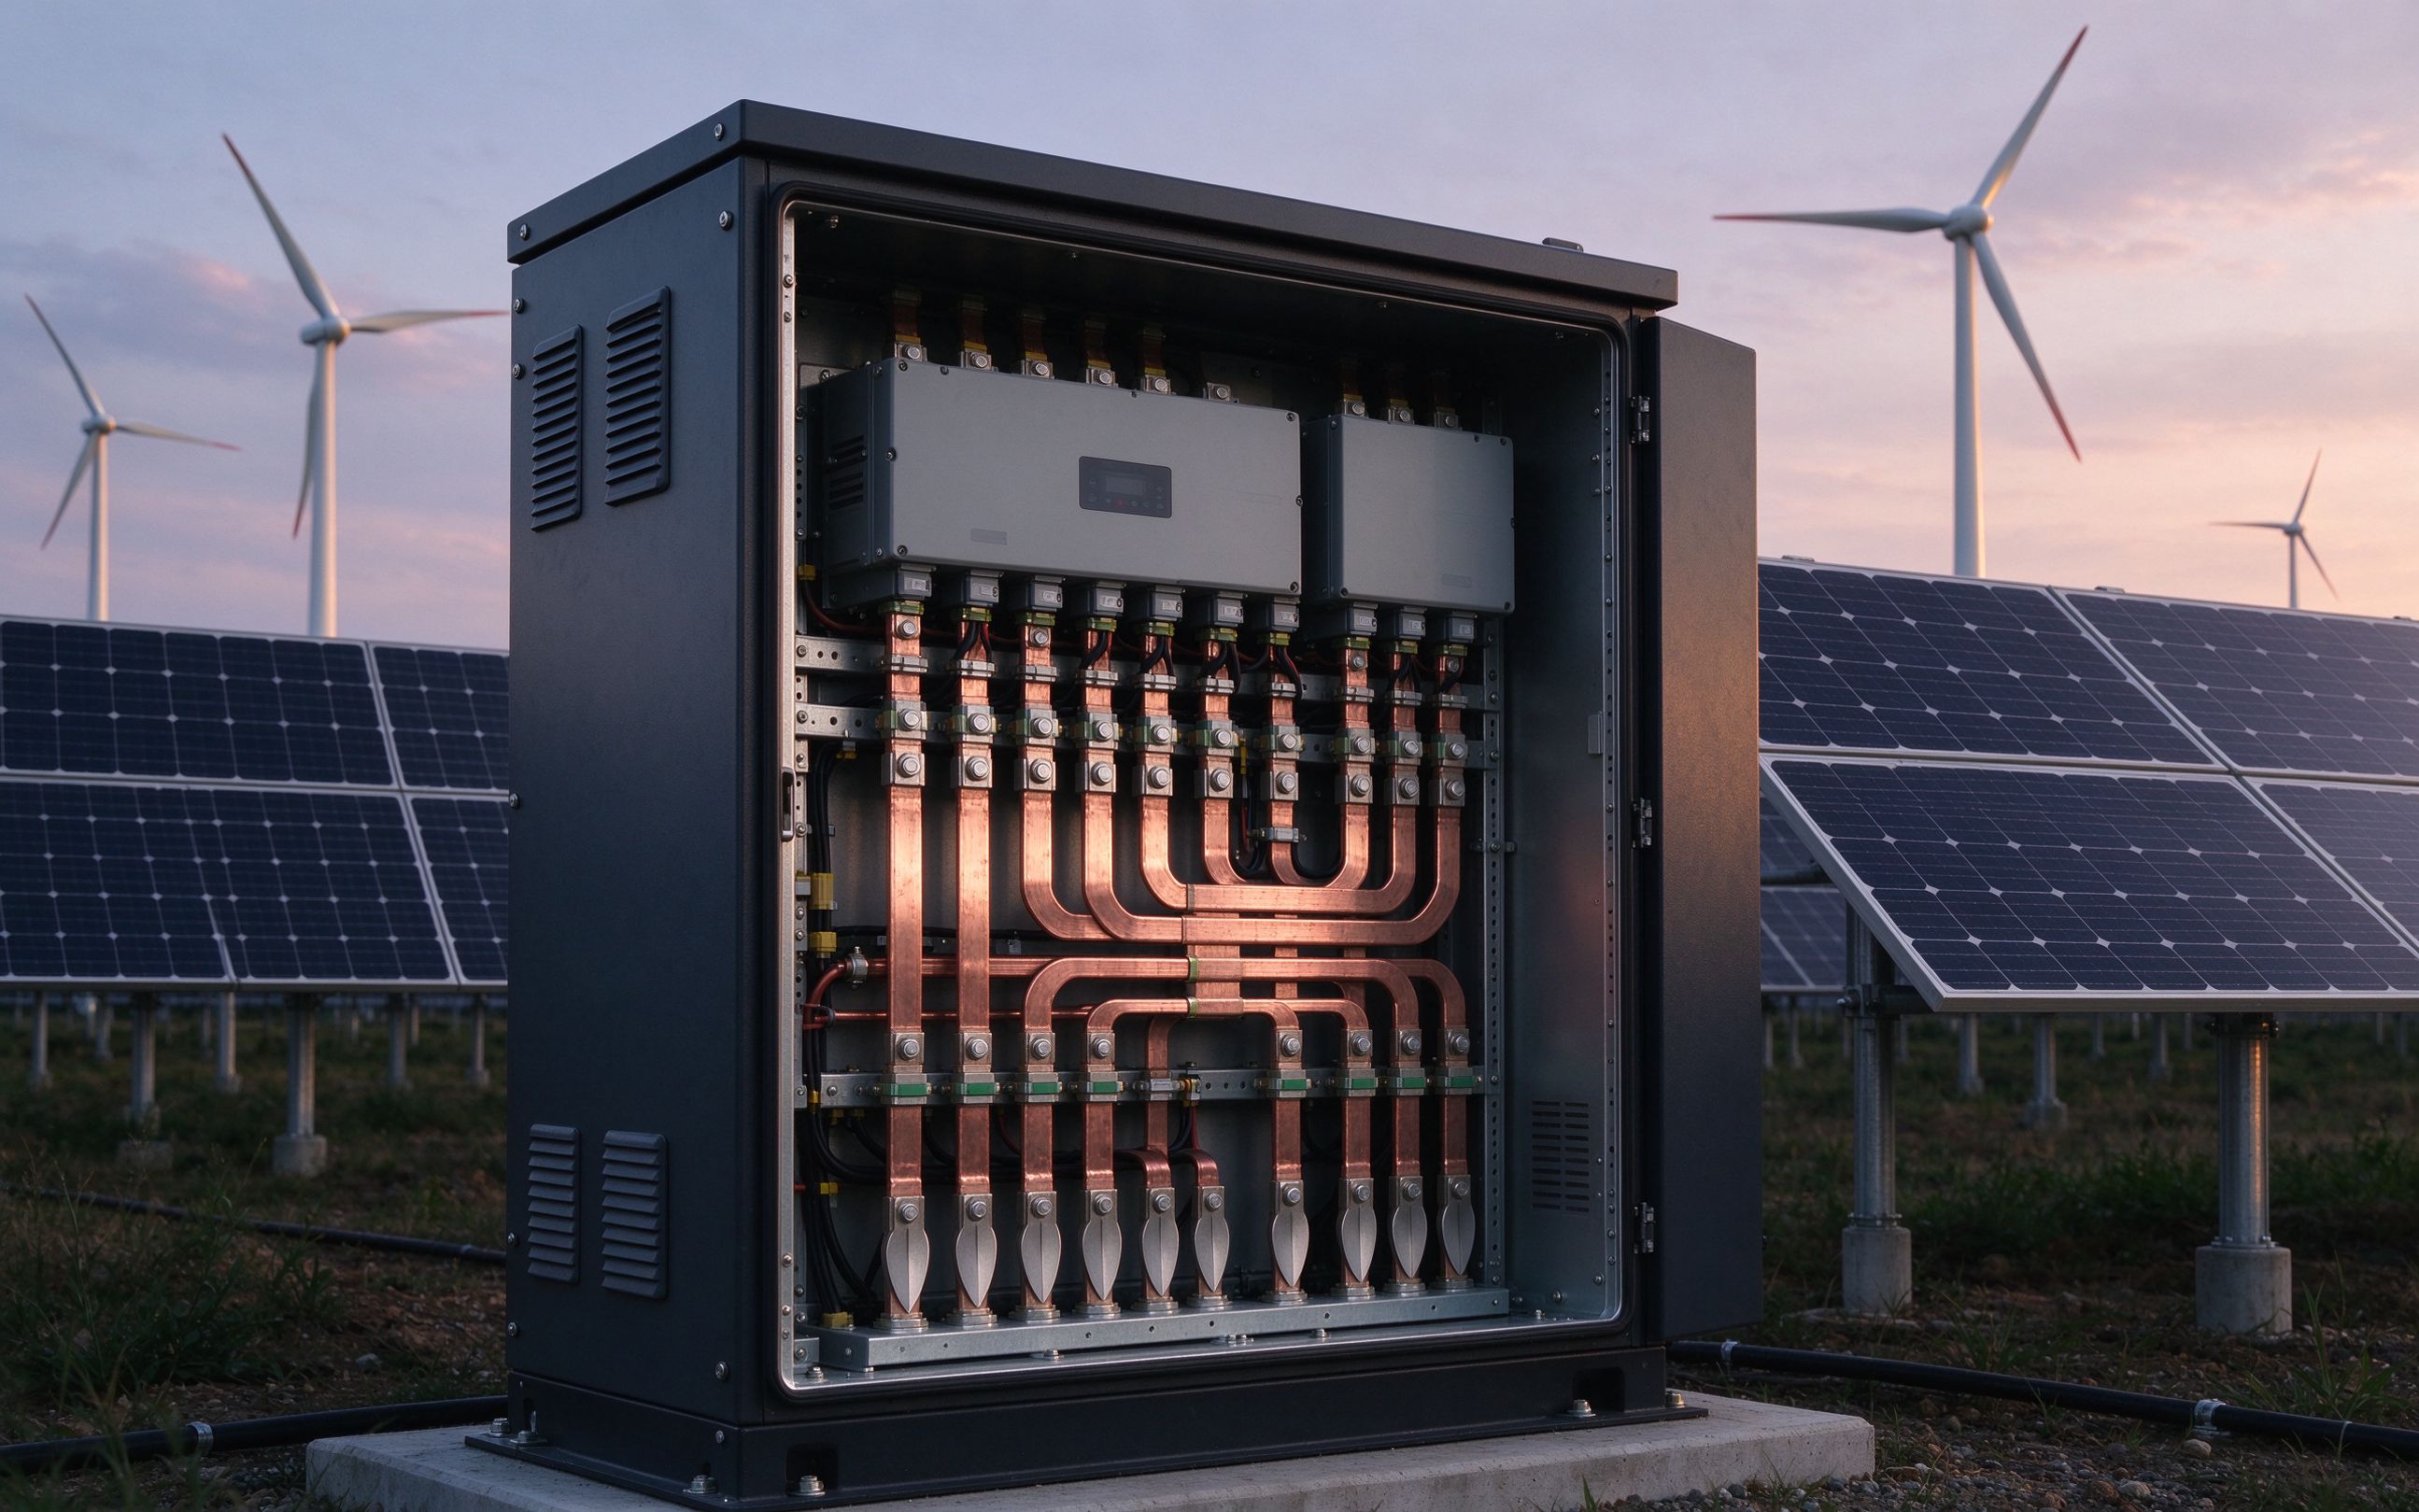
Ce que ces chiffres signifient pour un fabricant de barres est simple : chaque gigawatt d'électrolyse a besoin de milliers d'ampères livrés dans un empilage de cellules basse tension. L'interconnexion entre le système de conversion de puissance et l'empilage n'est plus un parcours de câble — c'est un bus DC ingénierisé.
Un électrolyseur alcalin ou PEM est alimenté par un redresseur (thyristor, ou de plus en plus à PWM à base d'IGBT) qui convertit l'AC réseau en DC à des tensions d'environ 100 V à 1 500 V, à des courants de 2 kA jusqu'à 20 kA ou plus sur les grands systèmes. Entre le redresseur et l'empilage de cellules siègent le bus DC, la quincaillerie de fusible et de sectionnement, et les bornes propres de l'empilage.
Le bus porte un courant continu, non des impulsions. Mais il doit aussi gérer le comportement transitoire d'un redresseur qui s'allume et le di/dt des événements de court-circuit. L'inductance dans le chemin DC augmente les pertes de commutation dans les ponts thyristors et, dans les topologies PWM, produit un dépassement de tension qui sollicite les semi-conducteurs et l'isolement électrique de l'empilage. Pour la même raison, le bus DC dans un grand électrolyseur mérite la même discipline de conception à faible inductance qu'un onduleur de traction — juste à cinq fois le courant.
À 10 kA, une barre en aluminium ou cuivre n'est plus une petite pièce. Une barre pleine de cuivre dimensionnée pour 10 kA à une élévation 30 K a besoin d'une section substantielle, et une seule barre épaisse a trois problèmes. Premièrement, sa surface par ampère est médiocre, de sorte que la performance thermique est pire qu'un empilage de plaques plus minces. Deuxièmement, les effets de peau et de proximité aux fréquences de commutation des redresseurs PWM crowdent le courant sur la surface, gaspillant le centre de la barre. Troisièmement, un seul conducteur définit une géométrie de boucle, et l'inductance parasite est fixée par cette boucle.
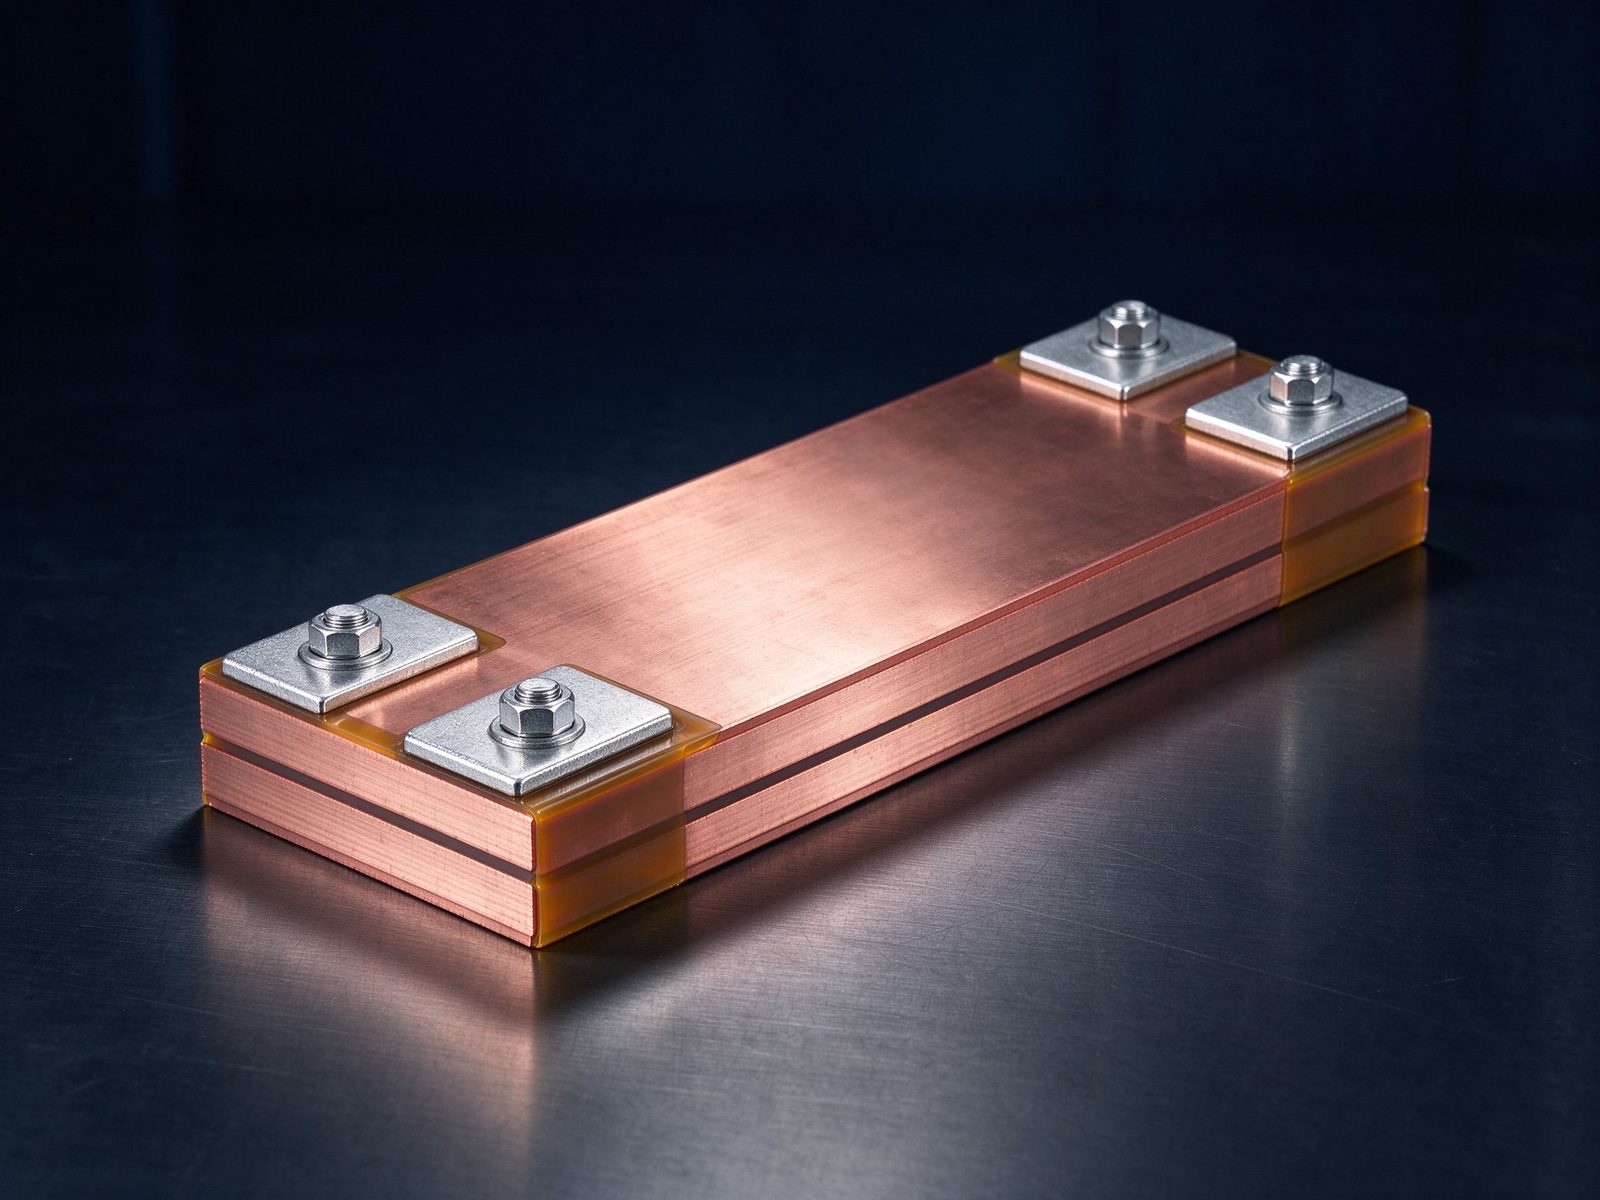
La construction laminée répond aux trois. Plusieurs couches de cuivre séparées par un film diélectrique mince multiplient la surface de refroidissement, gardent chaque couche mince relativement à la profondeur de peau, et annulent l'inductance de boucle parce que les courants avant et de retour circulent dans des plans parallèles étroitement espacés plutôt que dans une grande boucle. C'est pourquoi les grands programmes d'électrolyseurs spécifient de plus en plus des barres DC laminées pour la connexion redresseur-vers-empilage — et pourquoi la discipline de conception DC-link se reporte directement au monde du DC link de convertisseur de traction, où les mêmes règles à faible inductance s'appliquent à 1,5-3 kV.
Le contenu de courant d'ondulation mérite une phrase de plus. Un redresseur PWM IGBT à 3 kHz pose une bande d'ondulation sur le bus que l'empilage et la barre partagent ; le RMS d'ondulation est typiquement 10-30 % du courant DC, et la perte de barre par ondulation est le produit de ce RMS et de la résistance AC à la fréquence d'ondulation. Dans un empilage laminé la perte d'ondulation est petite parce que les couches sont minces ; dans une seule barre épaisse elle est mesurable et continue, ce qui est exactement le genre de perte qui disparaît d'un modèle d'efficacité qui ne compte que le DC. L'opération 24/7 de la centrale fait même d'un kilowatt de perte continue un poste d'énergie sur toute la durée de vie, raison pour laquelle le traitement harmonique appartient au document de devis plutôt qu'aux petits caractères.
Le cas d'ingénierie pour un empilage laminé dans un chemin DC kiloampère est mesurable. L'inductance de boucle chute d'un ordre de grandeur comparée à une disposition conventionnelle à deux barres, ce qui coupe les pointes de tension de commutation et laisse les redresseurs PWM commuter plus vite et plus frais. Le partage de courant entre les couches parallèles et les sections redresseur parallèles devient une propriété de géométrie plutôt qu'un exercice de réglage sur site, parce que le motif de couches est fixé au moment de la conception. Et l'ensemble rigide et lié survit à la vibration des ensembles d'électrolyseur montés sur skid, qui voient une excitation mécanique basse fréquence continue depuis les pompes et compresseurs.
Pour l'opérateur, les mêmes propriétés se traduisent en disponibilité : moins de joints boulonnés sur site (chacun un point chaud potentiel), une performance thermique reproductible unité à unité, et un calibre de courant documenté qui soutient la paperasse FAT et de mise en service du projet. L'arbitrage est qu'un empilage laminé est une pièce sur mesure — il doit être dimensionné selon la classe de tension, le courant et la disposition de bornes exacts du projet.
Le dimensionnement de la barre démarre avec le budget d'élévation de température. L'enveloppe de conception standard de SHANYUAN utilise une élévation de 30 °C au-dessus de l'ambiance comme limite de travail, correspondant à la convention de calibre commune dans la pratique type IEC 61439. Pour une élévation donnée, la section de cuivre requise est fixée par le courant continu et la surface de dissipation thermique. Une seule barre de 12 mm d'épaisseur perd la course contre un empilage laminé de quatre couches de 3 mm avec la même masse de cuivre, parce que l'empilage expose environ le double de la surface à l'air de refroidissement.
Le déclassement dans une enceinte est la seconde entrée. Une armoire de redresseur avec circulation d'air restreinte peut requérir 70-85 % du calibre à l'air libre ; un skid à ventilation forcée peut fonctionner à la valeur pleine. La conception devrait donc être figée contre les données d'enceinte et de ventilation, non contre un numéro de catalogue générique. Notre tableau d'ampacité de barre donne les chiffres section par section et les conseils de déclassement.
Les grandes alimentations d'électrolyseur sont construites à partir de sections redresseur parallèles, chacune contribuant une part du courant DC total. Un partage inégal entre sections apparaît comme une section tournant chaud et une autre tournant au ralenti, ce qui est à la fois inefficace et dangereux sur la durée de conception de 20 ans du projet. La disposition de la barre est un déterminant majeur de la qualité du partage.
La géométrie symétrique — longueur de conducteur égale, allocation de couches égale et positions de bornes en miroir du rail positif au rail négatif — force une inductance partielle égale par chemin, et avec elle une distribution de courant quasi égale. L'asymétrie apparaît d'abord aux événements di/dt élevés, raison pour laquelle la disposition doit être vérifiée en simulation, non à l'œil. Notre équipe ingénierie documente l'analyse de partage avec le devis pour chaque programme redresseur parallèle.
Les bus DC d'électrolyseur opèrent sur une large plage de classes de tension. Les petits systèmes PEM siègent près de 100-200 V ; les grands empilés alcalins et les systèmes pressurisés atteignent 600-1 500 V. À 1 500 V DC, les distances de ligne de fuite et de dégagement ne sont pas une note de bas de page. Le diélectrique entre les couches laminées doit tenir la tension de bus complète plus la marge transitoire, et l'étanchéité des chants de l'empilage doit prévenir le suivi le long du chant laminé dans l'environnement humide d'une usine à hydrogène.
SHANYUAN construit le diélectrique de l'empilage en PET, Nomex ou époxy DLF selon la classe de tension et la température, avec un placage de bornes étain, argent ou nickel sélectionné pour l'environnement de connexion. Pour la logique de sélection complète, le guide de conception de barre laminée parcourt les règles diélectriques et de ligne de fuite en détail.
À 10 kA les pertes I2R dans même une barre bien dimensionnée sont de dizaines de kilowatts. Comment cette chaleur quitte le bus décide si l'armoire de redresseur a besoin de ventilateurs, d'une plaque froide ou d'une boucle d'eau. Les empilés laminés se couplent à une plaque froide ou une enceinte sur une grande surface plane, de sorte que le montage à air forcé et refroidi liquide sont tous deux directs — la face plane du laminé est l'interface thermique.
Sur les ensembles d'électrolyseur montés sur skid, le refroidissement liquide du bus DC est de plus en plus spécifié parce que le skid a déjà l'infrastructure de refroidissement pour l'électronique de puissance. La barre peut être livrée avec une plaque froide intégrée, scellant le chemin thermique au moment de la conception plutôt que de le laisser à l'assemblage sur site. L'imagerie thermique pendant le FAT vérifie l'élévation au courant complet, et le rapport expédie avec l'équipement.
L'Alliance chinoise de l'hydrogène attend 1,85 GW de nouvelle capacité d'électrolyse de l'eau en 2026, la demande d'alimentation de redresseur IGBT étant estimée à 62-68 millions USD (Alliance chinoise de l'hydrogène, 2026). Les OEM d'électrolyseur chinois montent en échelle vers des projets de plusieurs centaines de MW, ce qui multiplie la taille des bus DC individuels. Une centrale alcaline de 100 MW à 700 V fait circuler plus de 140 kA de DC total — livrés par de multiples bus 20 kA, chacun un empilage laminé ingénierisé.
La conséquence pour la chaîne d'approvisionnement : les OEM d'électrolyseur qualifient les fournisseurs de barres comme le font les OEM de traction, avec FAT, relevés d'inspection et essai d'élévation de température documenté. Les fournisseurs directs usine avec un bureau d'études conviennent beaucoup mieux à ce style d'achat que les vendeurs de catalogue.
La conception électrique des alimentations d'électrolyseur suit l'IEC 62477 (systèmes convertisseurs d'électronique de puissance) et, pour la sécurité spécifique à l'hydrogène, les normes pertinentes de centrale à hydrogène et codes nationaux dans le pays du projet. L'isolement et la ligne de fuite de la barre sont typiquement spécifiés contre l'IEC 61439 ou la norme de convertisseur référencée par la spécification du projet. Quel que soit l'ensemble de normes, la chaîne de vérification est la même : essai d'isolement, tenue diélectrique, élévation de température au courant calibré, et inspection des faces de contact plaquées.
SHANYUAN soutient cette chaîne avec une documentation bilingue et des relevés d'inspection sur chaque lot, ce qui compte pour les programmes d'export où le FAT est témoigné par l'entrepreneur EPC plutôt que l'OEM.
Seven entrées définissent une barre DC hydrogène : courant continu (kA) ; classe de tension du bus et crête transitoire ; budget d'élévation (typiquement 30 K) ; température ambiante et ventilation de l'enceinte ; type de borne (goujons M6/M8, cosses à lame ou pattes soudées) et pas ; exigences diélectriques et de ligne de fuite ; et environnement de vibration si monté sur skid. Envoyez-les au bureau d'études et le calcul de dimensionnement, le dessin de disposition et la revende reviennent ensemble.
Pour un exemple travaillé des arbitrages entre matériaux de conducteurs, la comparaison cuivre vs aluminium montre où chaque métal gagne en service kiloampère.
SHANYUAN construit des barres laminées sur mesure de 1 à 6+ couches, calibrées à environ 1000 A par empilage à une élévation 30 °C, en cuivre C11000 ETP ou aluminium, avec diélectrique PET, Nomex ou DLF et placage étain, argent ou nickel. Pour les programmes d'électrolyseur la même discipline d'ingénierie s'adapte aux empilés parallèles par section de bus 10-20 kA. Nous documentons le calcul, construisons selon le dessin, et expédions avec des relevés d'inspection et un soutien bilingue — envoyez vos spécifications et le dimensionnement revient avec le devis. Voir notre page des barres laminées sur mesure ou la page d'application renouvelables pour le contexte environnant.
Un redresseur thyristor et un redresseur PWM IGBT posent des charges harmoniques très différentes sur le bus DC. Les ponts thyristors produisent des harmoniques caractéristiques aux multiples de la fréquence de ligne, avec une ondulation que le bus doit porter sans perte excessive ; les redresseurs PWM commutent à 2-10 kHz et poussent leurs bandes latérales dans le bus aussi. Dans les deux cas la résistance AC de la barre aux fréquences harmoniques pertinentes ajoute une perte réelle par-dessus le chiffre DC.
Le traitement pratique est une table harmonique dans le fichier de conception : lister les fréquences d'ondulation dominantes et leurs parts de courant RMS, calculer la résistance AC à chacune, et sommer les pertes. Un empilage laminé, avec des couches minces relatives à la profondeur de peau à ces fréquences, garde la pénalité AC petite — ce qui est un gain d'efficacité mesurable sur une seule barre épaisse dans une grande centrale alcaline fonctionnant 24/7. Les mêmes effets de fréquence sont couverts dans notre guide sur l'effet de peau et la conception de barre à haute fréquence.
Un ensemble typique monté sur skid pour un bloc alcalin 5 MW ressemble à ceci : bus DC 700 V, environ 7,2 kA par empilage, avec deux sections redresseur en parallèle et un seul bus DC laminé portant les deux sorties vers les bornes de l'empilage. Le bus est quatre couches de 3 mm de cuivre C11000 avec diélectrique PET, bornes argentées sur goujons M8, et une plaque froide liée au plan neutre pour le chemin thermique.
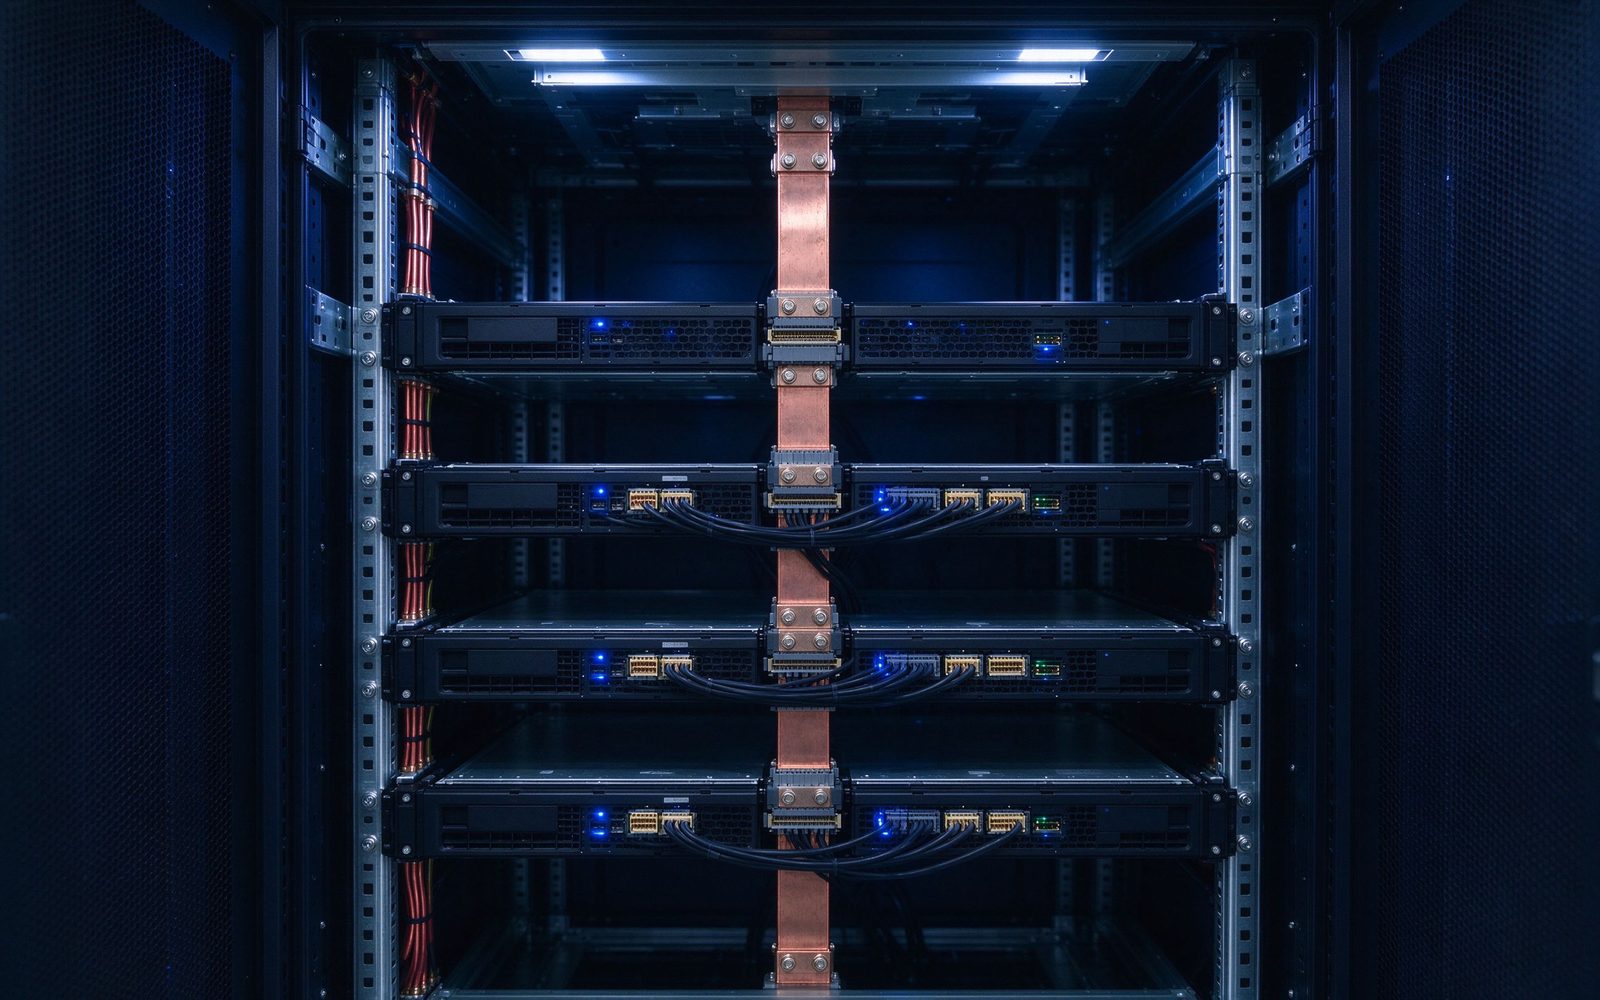
Pendant le FAT le bus circule au courant complet avec imagerie thermique : l'élévation atterrit à l'intérieur du budget 30 K, le partage entre les deux sections redresseur se lit à moins de 3 %, et l'essai transitoire équivalent double impulsion confirme que la pointe de commutation reste sous la marge d'isolement. Ce motif — documenter le partage, prouver l'élévation, vérifier le transitoire — est le livrable qu'un entrepreneur EPC peut signer.
Une centrale d'électrolyseur fonctionne en continu, et le bus DC est la seule partie du système de puissance qui n'est jamais cyclée hors service pour maintenance. La fiabilité à long terme vient donc de la marge de conception plus l'inspectabilité : joints boulonnés avec couple défini et rondelles élastiques qui tiennent la précharge à travers le cyclage thermique, placage spécifié pour l'atmosphère de la centrale (argent ou étain, jamais de cuivre nu dans les enceintes humides d'une usine à hydrogène), et valeurs de couple documentées sur le dessin afin que les intervalles d'inspection soient significatifs.
La même discipline s'applique aux enquêtes IR périodiques de la centrale : l'inspection thermographique des joints de barre trouve une connexion défaillante avant qu'elle ne devienne un arrêt imprévu. Pour le fournisseur de barre, la documentation de conception — calcul d'élévation, couple de joint, spéc de placage, analyse de partage — est ce qui transforme un achat de composant en programme de fiabilité.
Les grands programmes d'électrolyseur achètent le bus DC comme ils achètent le redresseur : contre une spécification, avec une ronde de qualification. La spécification couvre typiquement le courant continu à l'élévation indiquée, la classe de tension et la tenue transitoire, la ligne de fuite et le dégagement, le schéma de bornes, la tolérance de partage entre sections parallèles, et l'ensemble de preuve d'inspection. La ronde de qualification vérifie les premières pièces : dimensions, placage, essai d'isolement, élévation de température au courant complet, et la mesure de partage.
La conséquence d'achat pour un fournisseur de barre est que le bureau d'études est le produit. L'acheteur envoie un profil de courant et une enveloppe ; le fournisseur retourne un calcul de dimensionnement, un dessin et un prix — et le calcul survit à la réunion de revue. Les fournisseurs directs usine avec une pratique de construction documentée conviennent à ce motif ; les vendeurs de catalogue non. Pour le contexte applicatif environnant, la page d'application renouvelables et la page projet sur mesure décrivent le même modèle d'engagement.
Un point d'achat supplémentaire mérite d'être souligné : le FAT est témoigné. Dans les projets d'électrolyseur l'entrepreneur EPC et souvent le client final assistent à l'essai de réception usine, et la barre fait partie du périmètre témoigné : élévation de température au courant calibré, essai d'isolement, mesure de partage et inspection visuelle des faces plaquées sont démontrés en direct, et le relevé est signé. Cela change ce que le fournisseur doit pouvoir faire le jour — non seulement produire un rapport, mais reproduire l'essai devant un auditoire. La conséquence pour le processus ingénierie est que le calcul de dimensionnement, le dessin et le plan d'essai doivent être cohérents avant l'arrivée de la date du FAT, parce que le témoin demandera pourquoi l'élévation est où elle est et pourquoi le partage se lit ainsi.
Le même motif d'essai témoigné s'applique au système diélectrique. Un bus DC 1 500 V est essayé en isolement à un multiple de la tension de travail, et le relevé d'essai inclut le courant de fuite et la durée d'essai, pas seulement une cote de passage. Pour une centrale faisant fonctionner l'hydrogène dans la même famille d'enceinte, la preuve de ligne de fuite et de dégagement fait partie du dossier de sécurité que l'assureur de l'opérateur examine. Les fournisseurs qui traitent le FAT comme un événement de signature de document plutôt qu'une démonstration d'ingénierie en direct jugent mal le risque que leur client porte.
À mesure que les centrales montent en échelle au-delà de 100 MW, l'architecture électrique passe d'un redresseur par empilage vers des bus DC multi-empilés : plusieurs sections redresseur alimentant un bus DC commun qui distribue vers de multiples empilés de cellules, ou une section redresseur par empilage avec des services auxiliaires partagés. Les deux motifs changent la conception de la barre. Un bus commun doit porter la somme des courants et gérer la coordination de défaut entre sections ; le bus par empilage doit isoler les défauts afin que la défaillance d'un empilage n'entraîne pas la centrale.
Les entrées du concepteur de barres se multiplient en conséquence : courant de défaut et temps de déclenchement par section, sectionnement de bus, et l'analyse de partage à travers toutes les sections. La construction laminée reste la bonne réponse — c'est la seule géométrie pratique qui garde l'inductance basse et le partage symétrique à travers un bus multi-sections — mais le fichier de conception grandit. SHANYUAN soutient les programmes multi-sections avec la même approche documentée : dimensionnement, partage, preuve FAT et documentation bilingue, un bureau d'études tout au long.
Send the current profile, voltage class and terminal types — our engineers reply within one business day.
